Die Wahl zwischen CNC-Bearbeitung und Laserschneiden gehört heute zu den häufigsten Entscheidungen, mit denen sich Heimwerker, Hobbybastler, Kleinunternehmer und Hersteller auseinandersetzen müssen. Beide sind leistungsstarke digitale Fertigungstechnologien, die über CAD/CAM-Software gesteuert werden, funktionieren aber völlig unterschiedlich und eignen sich für ganz verschiedene Anwendungsbereiche.
Die CNC-Bearbeitung nutzt rotierende Werkzeuge, um Material abzutragen (subtraktive Bearbeitung) und eignet sich daher ideal für 3D-Formen, dickes Material und komplexe Strukturen. Beim Laserschneiden wird ein fokussierter Lichtstrahl eingesetzt, um Material in einem berührungslosen thermischen Verfahren zu schmelzen, zu verbrennen oder zu verdampfen. Dies ermöglicht eine unübertroffene Geschwindigkeit und Detailgenauigkeit bei flachen Blechen und dünnen Materialien.
Im Jahr 2026 wird sich die Faserlasertechnologie für die Metallbearbeitung weiterhin rasant verbessern, während CNC-Fräsmaschinen nach wie vor die erste Wahl für Bearbeitungstiefe, strukturelle Integrität und Vielseitigkeit sind. Dieser Leitfaden vergleicht beide Verfahren direkt miteinander – inklusive aktualisierter Dickengrenzen, Präzisionsdaten, Geschwindigkeitsvergleiche, Kosten, Materialien, Vor- und Nachteile, Anwendungsbereiche und Entscheidungstabellen –, damit Sie die richtige Methode (oder Kombination) für Ihr nächstes Projekt sicher auswählen können.
Egal ob Sie individuelle Schilder herstellen, Gehäuse als Prototypen entwickeln, Motorteile bearbeiten oder sich ein Nebeneinkommen mit Etsy-Kunsthandwerk aufbauen – das Verständnis dieser Unterschiede spart Zeit, Geld und Frustration.
Vergleichstabelle auf einen Blick
| Funktion | CNC-Bearbeitung / Fräsen | Laserschneiden |
|---|---|---|
| Schneidemethode | Kontakt (rotierendes Werkzeug entfernt Material) | Berührungslos (Thermalstrahl) |
| Am besten geeignet für | 3D-Geometrie, dicke Materialien, Taschen, Gewinde, mehrseitige Teile | 2D-Profile, filigrane Details, dünne Bleche, Gravur |
| Typische Dicke | Bis zu 100 mm+ (praktisch unbegrenzt) | Optimal <25 mm (bis zu 40–50 mm mit Hochleistungsfaser) |
| Präzision / Toleranz | ±0.01–0.1 mm (hohe Genauigkeit ±0.005 mm) | ±0.05–0.2 mm (bei dünnen Blechen oft ±0.05 mm) |
| Innenecken | Abgerundet (begrenzt durch den Werkzeugdurchmesser) | Scharf (sehr kleine Schnittfuge ~0.1–0.3 mm) |
| Kantenqualität | Sauber, keine Wärmeeinflusszone, eventuell leichtes Entgraten erforderlich | Scharf und geschmeidig (Stickstoffunterstützung), aber Wärmeeinfluss möglich |
| Geschwindigkeit (dünne 2D-Grafik) | Mäßig bis langsam | Sehr schnell (5–10× schneller bei Blechen <12 mm) |
| Aufbauzeit | Höher (Vorrichtungen, Werkzeugwechsel) | Sehr gering (nur zum Nisten) |
| Materialabfall | Hoch (Späne, Ausschuss aus dem Lager) | Niedrig (enge Verschachtelung, schmale Schnittfuge) |
| Nebenprodukte | Späne, Staub, Kühlmittel | Dämpfe, minimale Schlacke |
| Einstiegskosten | 2,000 bis 30,000 US-Dollar (Desktop bis Pro) | 500–15,000 US-Dollar (Diode/CO2), über 20 US-Dollar für Fasermetall |
| Betriebskosten | Werkzeugverschleiß, Kühlmittel, höherer Wartungsaufwand | Gas/Strom, geringerer Verbrauch von Verbrauchsmaterialien |
| Lärm & Sicherheit | Hoher Lärm, Risiko durch rotierende Teile | Lärmarm, abgasarm und Augenschutz erforderlich |
Wie CNC-Bearbeitung funktioniert
Die CNC-Bearbeitung ( Computer Numerical Control ) ist ein subtraktives Verfahren, bei dem ein computergesteuertes Werkzeug Material von einem massiven Block, Blech oder Rohling abträgt. Gängige Maschinen sind CNC-Fräsmaschinen für Holz und Weichmetalle, CNC-Fräsmaschinen für Präzisionsmetallteile und CNC-Drehmaschinen für runde Bauteile.
Das Werkstück ist sicher eingespannt, die Spindel treibt ein Werkzeug mit hoher Drehzahl an, und mehrere Achsen folgen den G-Code-Werkzeugwegen. Kühlmittel führt Wärme und Späne während der Schrupp- und Schlichtbearbeitung ab.
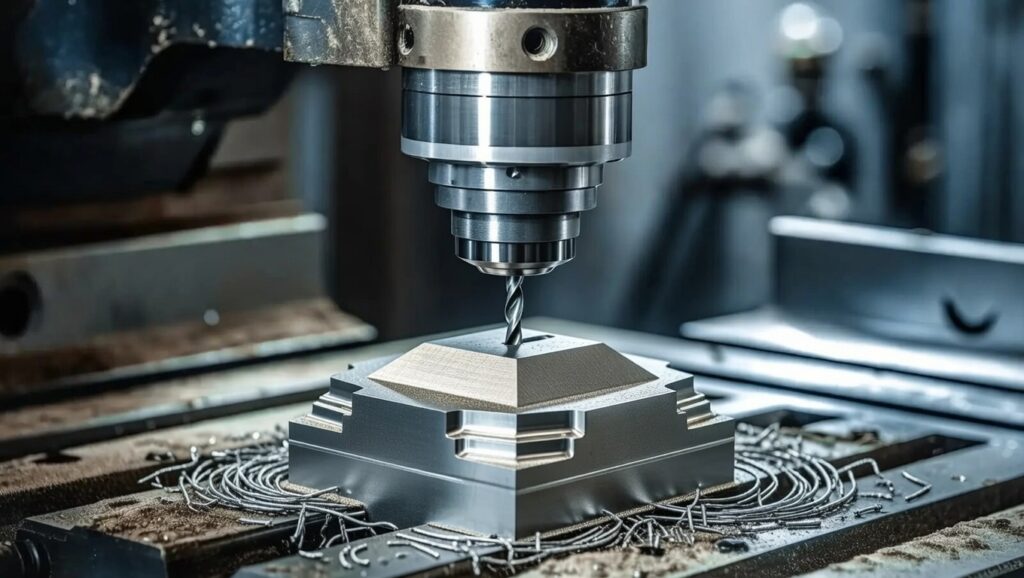
Stärken : Echte 3D-Fähigkeit (Taschen, Hinterschnitte, Gewinde, Fasen, mehrseitige Bearbeitung), hervorragend geeignet für dicke/harte Werkstoffe, keine Wärmeeinflusszone (WEZ), ideal für Struktur-/tragende Teile.
Einschränkungen : Werkzeugverschleiß und -bruch, längere Rüst-/Einspannzeiten, abgerundete Innenecken, mehr Abfall, Vibrationen/Klappern bei dünnen Teilen.
So funktioniert Laserschneiden
Laserschneiden ist ein berührungsloses thermisches Verfahren. Ein Hochleistungslaserstrahl (CO₂ für Nichtmetalle, Faserlaser für Metalle) wird auf einen winzigen Punkt fokussiert und erhitzt das Material bis zum Schmelz- bzw. Verdampfungspunkt. Ein Schutzgas entfernt das geschmolzene Material (Schlacke).
Die Bedienung ist einfach: Vektordatei importieren, Teile auf dem Blech verschachteln und ausführen. Kein Werkzeugwechsel, minimales Spannen.
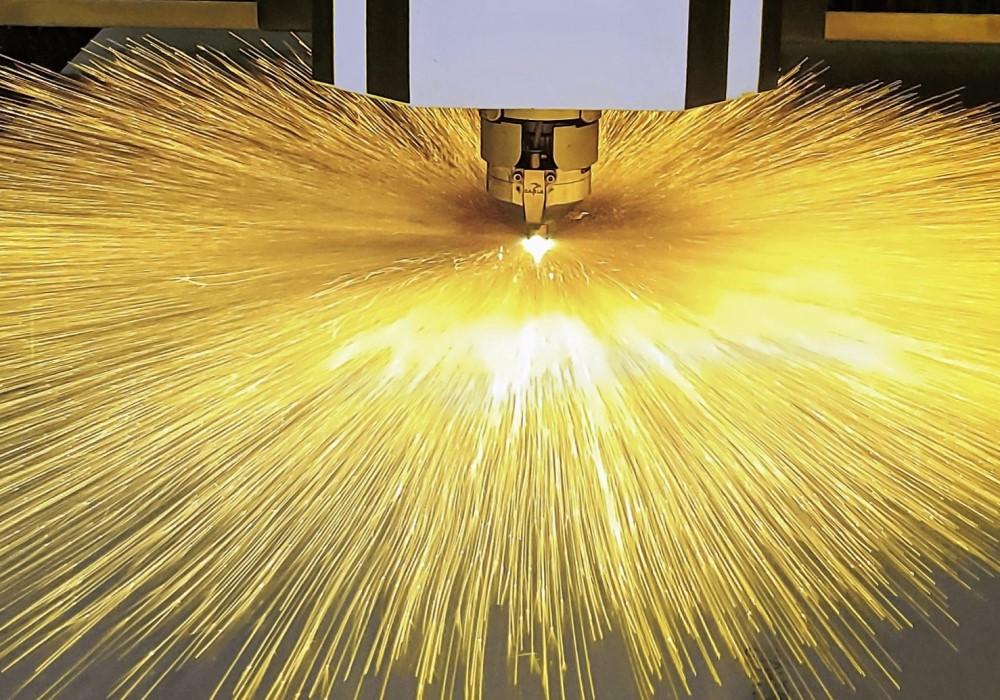
Typen : CO₂-Laser für Holz/Acryl/Leder, Faserlaser für Metalle und Diodenlaser für Hobbyzwecke.
Stärken : Blitzschnelles Drucken auf dünnen Blechen, gestochen scharfe Ecken, feine Details/Gravuren, geringe Verzerrung, minimaler Einrichtungsaufwand.
Einschränkungen : Meist 2D (begrenzte Tiefenkontrolle), Wärmeeinflusszone auf Metallen, Dickenbegrenzung (optimal ~25 mm), Dämpfe müssen abgesaugt werden.
Tabelle mit den wichtigsten technischen Vergleichen
| Kriterium | CNC Dienstleister | Laserschneiden | Gewinner (typischer Fall) |
|---|---|---|---|
| 2D-Profiliergeschwindigkeit (dünnes Blech) | Moderat | Sehr hoch (100–120+ ipm, bis zu 100 m/min Vorwärtsgeschwindigkeit) | Laser |
| Dickes Material (>25 mm) | Ausgezeichnet (100 mm+) | Langsamer Qualitätsverlust, hoher Abfall. | CNC |
| 3D-Merkmale (Taschen, Hinterschneidungen) | Volle Leistungsfähigkeit | Sehr begrenzt | CNC |
| Präzision bei dünnen Blechen | ±0.02–0.1 mm | ±0.05 mm üblich, Schnittfuge 0.1–0.3 mm | Laser (oftmals an den Rändern) |
| Präzision bei dicken Blöcken | Überlegene Maßkontrolle | Unzutreffend | CNC |
| Kantenabschluss | Sauber, keine Gefahrstoffanreicherung, möglicherweise Grat | Glatt (Stickstoff), HAZ/Verfärbung | Unentschieden (je nach Bedarf) |
| Scharfe Innenecken | Nein (Werkzeugradius) | Ja | Laser |
| Hitzeeffekte | Keine Präsentation | HAZ (kann Eigenschaften verändern) | CNC |
| Material Vielseitigkeit | Sehr breit | Gut, aber selektiv (dünne Blätter am besten) | CNC |
Übersicht zur Materialverträglichkeit
Beide verarbeiten viele Materialien, aber ihre Stärken unterscheiden sich.
CNC eignet sich hervorragend für die Bearbeitung von dicken Metallen, Harthölzern, technischen Kunststoffen und Verbundwerkstoffen.
Laser eignet sich hervorragend für dünne Bleche, Acryl (polierte Kanten), Holzfurniere, Leder und Stoff.
Tabelle der Vor- und Nachteile
| Aspekt | CNC-Vorteile | Nachteile von CNC-Maschinen | Vorteile des Lasers | Nachteile von Lasern |
|---|---|---|---|---|
| Geometrie | Echtes 3D, Taschen, Fäden, mehrachsig | Abgerundete Ecken, eingeschränkter Werkzeugzugang | Scharfe Ecken, feine Details | Größtenteils 2D, keine wirkliche Tiefe/Taschen |
| Materialstärke | Dickes Material und Blöcke | Langsamer auf großen, flachen Flächen | Ultraschnell auf dünnen | Bei begrenzter Dicke sinkt die Geschwindigkeit rapide. |
| Geschwindigkeit und Durchsatz | Konsequent für komplexe Teile | Höhere Rüst-/Befestigungszeit | Extrem schnelle 2D-Übertragung, schneller Wechsel | Langsamer bei dicken Schichten, HAZ-Management |
| Kosten (Kleinserie) | Gut geeignet für Einzelstücke mit bestimmten Merkmalen | Werkzeuge und Einrichtung teuer | Niedriger Preis pro Teil bei hohem Volumen | Höhere Maschinenkosten für Metallfaser |
| Wartung | - | Werkzeugwechsel, Kühlmittel | Geringer Verbrauch an Verbrauchsmaterialien | Rauchabsaugung, Optik/Gas |
Typische Anwendungen und Beispiele
Laser eignet sich für Schilder, Schmuck, dünne Metallhalterungen, Acryldisplays und filigrane Muster.
Wählen Sie CNC für Möbelkomponenten, Formen, Luft- und Raumfahrtteile sowie dicke Strukturelemente.
Hybride Arbeitsabläufe erfreuen sich zunehmender Beliebtheit: Laser für schnelle Rohlinge und CNC für die 3D-Finishing.
Welche Wahl sollten Sie treffen? Entscheidungshilfe
- Überwiegend flache 2D-Grafik mit feinen Details/Gravuren? → Laser
- Benötigen Sie Tiefe, Taschen, Fäden oder dickes Material? → CNC
- Dünne Bleche (<12–15 mm) im Volumen? → Laser
- Strukturell/tragend oder wärmeempfindlich? → CNC
- Anfänger/Kleingewerbe mit Schwerpunkt auf Kunsthandwerk/Schildern? → Laser (einfachere Kurve)
- Benötigen Sie vielseitige Einsatzmöglichkeiten bei dicken Hölzern/Metallen? → CNC
Viele Werkstätten besitzen schließlich beide Maschinentypen oder verwenden Hybridmaschinen.
Häufig gestellte Fragen
Was ist besser für Anfänger?
Laserschneidanlagen (Dioden- oder CO₂-Laser) sind in der Regel einfacher – unkomplizierte Software, weniger Variablen und schnelle, beeindruckende Ergebnisse. CNC-Maschinen erfordern mehr CAD/CAM- und Einrichtungskenntnisse.
Kann Laser die CNC-Technik vollständig ersetzen?
Nein – ein Laser kann keine echten 3D-Taschen, Gewinde oder dicke Strukturarbeiten erzeugen. Sie ergänzen sich perfekt.
Ist die Genauigkeit eines Lasers für Metallteile ausreichend?
Ja – moderne Faserlaser erreichen bei dünnen Blechen eine Genauigkeit von ±0.05–0.1 mm und sind damit bei 2D-Profilen oft so präzise wie CNC-Maschinen oder sogar überlegen.
Welches System ist langfristig günstiger?
Laser haben typischerweise einen geringeren Verbrauch an Verbrauchsmaterialien; CNC-Maschinen haben einen höheren Verbrauch aufgrund von Fräsern/Kühlmittel, aber das hängt vom Volumen/Material ab.
Und wie sieht es mit der Holzbearbeitung aus?
CNC-Fräsen ist ideal für Tiefenbearbeitung, Verbindungen und 3D-Reliefs. Laser eignet sich hervorragend für dünne Furniere, Intarsien und detaillierte 2D-Arbeiten (verursacht aber Kantenverkohlung).
Fazit
CNC-Bearbeitung und Laserschneiden stehen nicht in direkter Konkurrenz zueinander – sie ergänzen sich als Verfahren mit unterschiedlichen Stärken. CNC bietet unübertroffene Vielseitigkeit in 3D, hohe Bearbeitungskapazität und strukturelle Integrität. Laserschneiden punktet mit Geschwindigkeit, präzisen Details und Effizienz bei flachen/dünnen Werkstücken.
Im Jahr 2026, mit fortschreitender Faserlasertechnologie und intelligenterer Software, besteht der klügste Ansatz darin, das Werkzeug auf die Geometrie und das Material abzustimmen – und beides zu kombinieren, wenn es sinnvoll ist.
Ermitteln Sie die Anforderungen Ihres Projekts (Dicke, Detailgenauigkeit, Volumen und Budget); testen Sie nach Möglichkeit Muster, und Sie werden den Weg wählen, der bessere und schnellere Ergebnisse liefert.