
Spezialzylinderkopf
CNC Dienstleister
CNCPioneer ist ein nach IATF 16949 und AS9100D zertifizierter chinesischer Hersteller von Zylinderköpfen und bietet CNC-Zylinderkopfprogramme an – kundenspezifische Zylinderkopfkörper aus Aluminiumlegierung für Motoren, Zylinderkopfbaugruppen für industrielle Kolbenkompressoren, Zylinderkopfkomponenten für Schiffsdieselmotoren, Zylinderkopfbearbeitung für Generatoraggregate, Zylinderkopfprogramme für Renn- und Hochleistungsmotoren, Endkappen und Kopfbaugruppen für Hydraulik- und Pneumatikzylinder sowie komplette kundenspezifische Zylinderkopffertigungspakete – mit einer Deckflächenebenheit von 0.010 mm/300 mm, einer Genauigkeit des Ventilsitzbohrungsdurchmessers von ±0.005 mm, einer Konzentrizität der Ventilführungsbohrung zum Sitz von ±0.003 mm, einem auf ±0.5 cm³ pro Satz abgestimmten Brennraumvolumen, einer Position der Kühlmittelkanalbohrung von ±0.050 mm und einer genauen Position der Bolzenlöcher von ±0.010 mm in Ein-Aufspannungs-MAZAK-Fräs-Dreh- und 5-Achs-Programmen.
Seit 2011 bedienen wir mit über 66 MAZAK Dreh-Fräszentren, MAZAK VARIAXIS 5-Achs-Plattformen und über 78 Schweizer CNC-Drehmaschinen Hersteller von Industriemotoren, OEMs von Kolbenkompressoren, Hersteller von Schiffsantriebsanlagen, Stromaggregathersteller, Entwickler von Hochleistungsmotoren für den Motorsport, OEMs von Land- und Baumaschinen sowie Hersteller von Hydraulik- und Pneumatikgeräten.
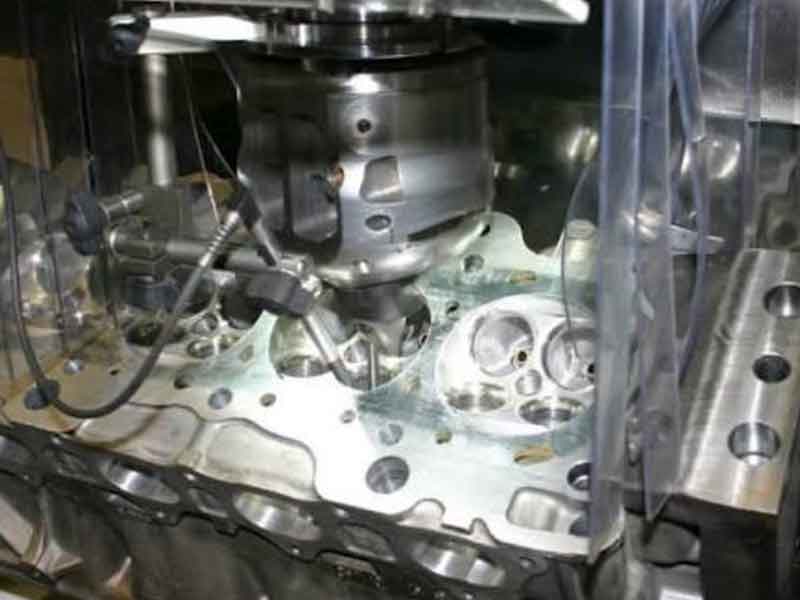
Was ist ein
Spezialzylinderkopf?
Ein kundenspezifischer Zylinderkopf ist ein präzisionsgefertigtes strukturelles und funktionelles Motor- oder Kompressorbauteil – hergestellt aus Aluminiumlegierungsguss, Aluminium-Vollmaterial, Gusseisen oder Stahl –, das den oberen Teil eines oder mehrerer Motor- oder Kompressorzylinder verschließt, das Brennraumvolumen enthält, die Einlass- und Auslassventilsitze und -führungen beherbergt, die Kühlmantelkanäle für das Wärmemanagement integriert, die strukturelle Befestigungsschnittstelle für den Ventiltrieb bietet und die primäre Dichtungsschnittstelle zum Zylinderblock durch eine präzisionsebene Deckfläche darstellt, deren Nachgiebigkeit gegenüber der Zylinderkopfdichtung bestimmt, ob der Brennraum über den gesamten Betriebsdruck- und Temperaturbereich zuverlässig abdichtet.
Kundenspezifische Zylinderköpfe sind erforderlich, wenn die Motor- oder Kompressorkonstruktion nicht standardisiert oder in geringen Stückzahlen gefertigt ist und kein handelsüblicher Ersatz verfügbar ist; wenn die Anwendung eine Maßgenauigkeit erfordert, die über die von Serien-Gussköpfen hinausgeht (Anpassung des Brennraumvolumens auf ±0.5 cm³ für eine ausgewogene Mehrzylinderleistung); wenn die Materialspezifikation vom Originalguss abweicht; wenn die Kanalgeometrie, die Brennraumform oder die Anordnung der Kühlkanäle modifiziert werden muss; oder wenn der Original-Zylinderkopf unersetzlich ist und eine Reverse-Engineering- und Präzisionsreproduktion anhand der CNC-Bearbeitung nach Originalspezifikation erforderlich ist.
-
Ebenheit der Deckoberfläche 0.010 mm/300 mm — die primäre Dichtungsqualität Unebene Zylinderkopfflächen führen zu Bereichen mit hohem und niedrigem Dichtungskontakt: An den tieferliegenden Stellen trifft der Verbrennungsdruck von 80–250 bar auf eine unzureichend abdichtende Dichtung und verursacht Blowby. CNCPioneer erreicht eine Planheit von 0.010 mm/300 mm durch präzise abgestimmte Planfräseinsätze, thermische Stabilisierung, einstufiges Oberflächenfinish und die Überprüfung jedes Zylinderkopfes mit einem 25-Punkt-Koordinatenmessgerät.
-
Brennraumvolumen ±0.5 cm³ — ausgewogene Mehrzylinderleistung Jede Abweichung des Brennraumvolumens um 1 cm³ führt zu einer Änderung des Verdichtungsverhältnisses um ca. 0.3–0.5 Einheiten pro Zylinder. Die 5-Achs-CNC-Programme von CNCPioneer ermöglichen eine präzise Bearbeitung des Brennraumvolumens auf ±0.5 cm³, was durch Füllstandsmessung in jedem Brennraum mit zugehöriger Dokumentation verifiziert wird.
-
Konzentrizität des Ventilsitzes ±0.003 mm – vollständige Ventilabdichtung Nicht-Konzentrizität führt zu asymmetrischem Ventilkontakt – einem Bereich mit hoher Spannung und einem Bereich ohne Kontakt – was Heißgasleckagen verursacht. Das Pilotwerkzeug von CNCPioneer erreicht durch mechanische Registrierung eine Rundlaufgenauigkeit von ±0.003 mm, die in jeder Ventilposition mit einer Messuhr überprüft wird.
-
40–60 % Kostenvorteil Chinas bei zertifizierter Qualität Ein aus dem Vollen gefräster 6061-T6 4-Zylinder 4-Ventil-pro-Zylinder-Hochleistungskopfsatz (angepasst ±0.5 cm³, Deck 0.010 mm/300 mm, Sitz TIR ±0.003 mm) kostet 2,800 US-Dollar bei einer US-amerikanischen Maschinenwerkstatt, im Vergleich zu 1,550 US-Dollar für einen Prototyp und 580–720 US-Dollar bei 500 Sätzen pro Jahr bei CNCPioneer.

Warum CNCPioneer für
Kundenspezifische Zylinderkopfbearbeitung?
Unter den chinesischen Zylinderkopfherstellern zeichnet sich CNCPioneer durch eine präzise Oberflächenebenheit von 0.010 mm/300 mm, eine Brennraumvolumengenauigkeit von ±0.5 cm³, eine Ventilsitz-zu-Ventilführung-Konzentrizität von ±0.003 mm mittels Pilotwerkzeugen in einer einzigen Aufspannung, eine vollständige CNC-Zylinderkopf-Bearbeitungssequenz in integrierten MAZAK-Programmen, eine schnelle Prototypenfertigung in 5–14 Tagen und einen Kostenvorteil von 40–60 % gegenüber China aus. Dadurch ist unsere Fabrik für kundenspezifische Zylinderköpfe weltweit der bevorzugte Lieferant für Industriemotorenhersteller, Kompressorenhersteller, Schiffbauer, Motorsportprogramme und Hersteller von Hydraulikgeräten.
Ebenheit der Deckoberfläche 0.010 mm/300 mm — Die primäre Dichtungsqualität
Die Zylinderkopf-Deckfläche ist die funktionell wichtigste bearbeitete Fläche – die Fläche, die die Zylinderkopfdichtung berührt und innerhalb von 0.010 mm/300 mm plan sein muss, um einen gleichmäßigen Dichtungsdruck über den gesamten Brennraumumfang zu gewährleisten. Bei einem maximalen Zylinderdruck von 180 bar hebt sich der Zylinderkopf an der Schraubenlochgrenze um ca. 0.003–0.008 mm; diese Abhebung muss innerhalb der elastischen Rückstellfähigkeit der Zylinderkopfdichtung liegen. CNCPioneer erreicht diese Planheit von 0.010 mm/300 mm durch vier aufeinander abgestimmte Verfahren: perfekt aufeinander abgestimmte Planfräseinsätze (alle Einsätze innerhalb von ±0.003 mm Höhe); thermische Stabilisierung (20-minütige Pause nach dem Schruppen vor dem Schlichten beseitigt einen Temperaturgradienten von 12–18 °C); einstufiges Schlichten (Vermeidung von Stufenartefakten beim Werkzeugwechsel); und Überprüfung jedes Zylinderkopfes vor der Auslieferung mittels 25-Punkt-Koordinatenmesssystem.
Brennraumvolumenanpassung ±0.5 cm³ — Ausgewogene Mehrzylinderleistung
Bei Mehrzylinder-Industrie- und Rennmotoren führt die Variation des Brennraumvolumens zwischen den Zylindern direkt zu einer Variation des Verdichtungsverhältnisses – jede Volumendifferenz von 1 cm³ bewirkt bei einem typischen 500-cm³-Motor eine Variation des Verdichtungsverhältnisses um ca. 0.3–0.5 Einheiten. Die CNC-Programme von CNCPioneer bearbeiten die Brennräume mit einer Genauigkeit von ±0.5 cm³ gegenüber der Konstruktionsvorgabe. Dies wird durch eine Flüssigkeitsfüllmessung (Präzisionsspritze, wasserlösliches Öl, Zylinderkopf dicht verschlossen, Flüssigkeit durch das Zündkerzenloch eingeführt, Volumen bis zu einem bekannten Bezugsniveau auf ±0.1 cm³ genau gemessen) an jedem Zylinderkopf verifiziert. Die Dokumentation der aufeinander abgestimmten Zylindersätze bestätigt, dass alle Zylinder eines Mehrzylinder-Satzes innerhalb einer Toleranz von ±0.5 cm³ liegen. Rennprogramme: Aufgeglichene Sätze mit einer Toleranz von ±0.3 cm³ verfügbar.
Konzentrizität zwischen Ventilsitz und Ventilführung ±0.003 mm — Ventilkontakt über den gesamten Umfang
Die Konzentrizität des Ventilsitzes zur Ventilführungsbohrung bestimmt, ob die Ventilfläche den Sitz gleichmäßig über den gesamten Umfang von 360° berührt. Eine Nicht-Konzentrizität führt zu einem Bereich mit hoher Kontaktspannung und einem Bereich ohne Kontakt – was Heißgasleckagen verursacht, die Ventilsitze und -flächen im Betrieb beschädigen. Das Pilotwerkzeugsystem von CNCPioneer bearbeitet die Bohrungen für Ventilsitzeinsätze mithilfe eines Sitzfräsers, der in die fertige Führungsbohrung vorfährt und den Sitz durch mechanische Ausrichtung anstatt durch Maschinenpositionierung zentriert. Die Konzentrizität wird unabhängig von thermischer Drift, Setzung der Vorrichtung oder Positionsabweichungen erreicht – ±0.003 mm Rundlaufgenauigkeit durch direkte mechanische Führung, überprüft mit einer Messuhr an jeder Ventilposition jedes Zylinderkopfes.
Vollständige CNC-Zylinderkopf-Bearbeitungssequenz – Integrierte Programme
Die kundenspezifischen Zylinderkopfprogramme von CNCPioneer bearbeiten alle Merkmale – Deckfläche, Brennräume, Ventilsitzbohrungen, Ventilführungsbohrungen, Kühlmittelkanalbohrungen, Kipphebel-Befestigungsflächen, Nockenwellenlagerbohrungen, Zündkerzen- und Einspritzdüsengewinde, Temperatursensoranschlüsse und Zylinderkopfschraubenlöcher – in koordinierten MAZAK-Dreh-Fräs- und 5-Achs-Bearbeitungsprogrammen, die alle geometrischen Beziehungen von gemeinsamen Bezugspunkten beibehalten . Die fragmentierte Bearbeitung durch mehrere Zulieferer – Deckfräsen in einem Werk, Ventilbearbeitung in einem anderen, Kanalbearbeitung in einem dritten – führt zu Bezugspunktübertragungsfehlern an jeder Zulieferergrenze; die integrierten Programme von CNCPioneer eliminieren diese Fehlerakkumulation und die damit verbundene erneute Qualifizierung des Zylinderkopfes.
Schnelle Prototypenerstellung – 5 bis 14 Tage
5–8 Werktage für CNC-gefräste Einzylinder-Zylinderköpfe aus 6061-T6-Aluminium; 7–10 Tage für 4-Ventil-Rennzylinderköpfe mit Pentroof-Design aus 7075-T6-Aluminium; 8–12 Tage für bearbeitete Programme aus Aluminium- oder Grauguss (mit kundenseitig bereitgestellten Gussteilen); 10–14 Tage für Zylinderköpfe aus Edelstahl und Hochdruck-Kompressor 17-4PH H900. Die Überprüfung des Brennraumvolumens ist bei Mehrzylinderprogrammen standardmäßig enthalten. Expresslieferung von 3 Tagen für bearbeitungsfertige Einzylinder-Zylinderköpfe aus Aluminium möglich – die Prototypen-Lieferzeiten ermöglichen es Motorenentwicklungsprogrammen, Design, Tests und Optimierungen innerhalb wettbewerbsfähiger Zeitpläne durchzuführen.
Zylinderkopf aus China – 40–60 % Kostenvorteil
CNCPioneer bietet vergleichbare Preise für die Bearbeitung von kundenspezifischen Zylinderköpfen in den USA, Europa und Japan – bei gleicher Planheit, Ventilsitzgenauigkeit und Dokumentationsqualität. Ein Satz Zylinderköpfe aus 6061-T6-Aluminium für einen 4-Zylinder-Hochleistungsmotor mit 4 Ventilen pro Zylinder (abgestimmt ±0.5 cm³, Deckfläche 0.010 mm/300 mm, Ventilsitz-Rundlauf ±0.003 mm, passiviert), der bei einem US-amerikanischen Motoreninstandsetzer 2,800 US-Dollar kostet, ist bei CNCPioneer für ca. 1,550 US-Dollar erhältlich – und bei einer jährlichen Produktion von 500 Sätzen in China für 580–720 US-Dollar pro Satz. Für einen Motorenhersteller mit einer Jahresproduktion von 2,000 Motoren bedeuten die Einsparungen bei chinesischen Zylinderkopfherstellern eine jährliche Reduzierung der Materialkosten um 1,6 bis 2,4 Millionen US-Dollar.
Kundenspezifische Zylinderkopftypen
Wir Maschinen
Die kundenspezifische Zylinderkopfbearbeitung von CNCPioneer deckt das gesamte Spektrum ab, von einzylindrigen Industriemotorenköpfen über mehrzylindrige Rennmotorensätze, Kolbenkompressor-Zylinderköpfe für den Einsatz mit Drücken von 20–700 bar, Schiffsdiesel-Zylinderköpfe mit Dokumentation der Klassifikationsgesellschaft, Hydraulik- und Pneumatikzylinder-Endkappen bis hin zu historischen Motorenreproduktionsprogrammen – allesamt mit IATF 16949-Produktionsdisziplin und vollständiger CMM-, Brennraumvolumen- und Oberflächengüte-Dokumentation.

Zylinderköpfe für Industriemotoren
Zylinderköpfe für stationäre Industriemotoren in Generatoren, Pumpen, Kompressoren und Industriemaschinen (Einzel- und Mehrzylinder). Hubraum: 200–2,000 cm³ pro Zylinder; Bohrung: Ø 70–Ø 160 mm. Werkstoffe: Aluminiumguss A356-T6 oder LM25 für flüssigkeitsgekühlte Industriemotoren; Grauguss EN-GJL-250 oder Sphäroguss EN-GJS-500 für Hochleistungs-Diesel- und Gasmotoren. Ventilkonfigurationen: 2-, 4- oder 6-Ventil pro Zylinder (je nach Motorausführung). Verbrennungsarten: Fremdzündung (Benzin, Flüssiggas, Erdgas), Selbstzündung (Diesel), Dual-Fuel, Wasserstoff. Wichtigste Bearbeitungsmerkmale: Planheit der Zylinderkopffläche 0.010 mm/300 mm; Brennraumvolumen ± 0.5 cm³; Ventilsitz-Rundlauf ± 0.003 mm; Konzentrizität der Einspritzdüsenbohrung zur Brennraummitte ± 0.005 mm. Zündkerzengewinde M10–M14; Kühlmittelkanalpositionen ±0.050 mm. IATF 16949 OEM-Produktionsdokumentation für über 500,000 Einheiten pro Jahr.

Zylinderköpfe für Schiffsdieselmotoren
Zylinderköpfe für Schiffsantriebsmotoren und Hilfsgeneratoren, die in korrosiven Salzwasserumgebungen betrieben werden. Marinegeeignete Werkstoffe: Aluminium AlSi9Cu3 für hochfeste Schiffsdiesel-Zylinderköpfe; Sphäroguss für Schiffsdieselmotoren mit großem Bohrungsdurchmesser; duktiler Gusseisen EN-GJS-500 für schwere Hilfsmotoren. Korrosionsschutz: Hartanodisierung Typ III bei Aluminium-Schiffszylinderköpfen; Epoxidharz-Beschichtung der internen Kühlmittelkanäle. Präzise strömungsoptimierte Wasserkanäle verhindern lokale Erosion durch die Kühlung mit Hochgeschwindigkeits-Seewasser. Zylinderköpfe für kleine Hilfsmotoren (Bohrung Ø 80–Ø 120 mm) bis hin zu großen Hauptmotoren (Bohrung Ø 200–Ø 400 mm). Dokumentation der Typgenehmigungen von Bureau Veritas, DNV, Lloyd’s Register und ABS für Schiffsmotorenkomponenten. TBO-Anforderungen: Ventilsitz- und Ventilführungsgeometrie für Wartungsintervalle von 4,000–8,000 Stunden ohne Ventilsitzverschleiß.

Zylinderköpfe für Stromaggregate
OEM-Zylinderkopf-Fertigung für Diesel- und Gasmotorenaggregate mit Anforderungen an verlängerte Wartungsintervalle und hohe Zuverlässigkeit im Dauerbetrieb. Lebensdauer: 20,000–40,000 Stunden TBO (Time Between Overhauls). Materialauswahl: Premium-Aluminiumlegierungen und Sphäroguss. Ventilsitzringe aus Sinterstahl oder Stellite für lange Lebensdauer ohne Sitzverschleiß bei natriumfreier Dieselverbrennung mit geringer Schmierfähigkeit. Einspritzdüsenhülse: Eingepresste Hülse aus Kupferlegierung oder Stahl, Bohrungskonzentrizität ±0.003 mm zur Brennraummitte. Gewindeeinsätze für Zylinderkopfschrauben in Aluminiumköpfen für wiederholtes Anziehen ohne Gewindeverschleiß. Zündsystemmerkmale (Zündkerzengewinde, Vorkammerbohrungen) gemäß Motorspezifikation des Aggregats. Produktion nach IATF 16949 PPAP Level 3 mit jährlichen Produktionsmengen von 10,000–500,000 Einheiten, monatlichen Lieferintervallen von zwei Wochen und dedizierter MAZAK-Kapazität.

Hochleistungs- und Rennzylinderköpfe
Kundenspezifische CNC-Zylinderkopfprogramme für Rennmotoren, bei denen maximale Leistung eine Optimierung des Brennraums, maximale Strömungsgeschwindigkeit und eine Ventiltriebgeometrie erfordert, die über die Möglichkeiten serienmäßiger Zylinderköpfe hinausgeht. Brennraumvolumen: ±0.3 cm³ abgestimmt (enger als die üblichen ±0.5 cm³ für eine ausgewogene Zylinderleistung). Präzise 5-Achs-Kanalbearbeitung für den gewünschten Durchflusskoeffizienten; Querschnittsflächen der Kanäle auf ±0.5 mm² bearbeitet für eine optimale Strömungsbalance zwischen den Zylindern. Ventilsitz: Schmaler Sitz (0.8–1.2 mm Breite) für maximalen Durchfluss; Drei- oder Fünf-Winkel-Sitzform; Stellite- oder Hartbronze-Sitz für optimale Kraftstoffverträglichkeit. Material: Gefrästes 2024-T4 oder 7075-T6 Aluminium für hochfeste Rennzylinderköpfe; Titan für ultraleichte Ausführung. Brennraumpolitur: Elektropolierter Brennraum mit Ra 0.2 μm für reduzierte Kohlenstoffablagerungen. Pentdach-, halbkugelförmige oder kundenspezifische CNC-optimierte Brennraumgestaltung basierend auf CFD-Analysen. DFM-Reaktion am selben Tag für die Einhaltung der Entwicklungszeiten von Rennprogrammen.

Zylinderköpfe für Hubkolbenkompressoren
Die Zylinderköpfe der Kompressoren dichten das Kompressionsende des Zylinders ab, enthalten Saug- und Druckventiltaschen und dienen als Montagefläche für die Ventilbaugruppen. Einfachwirkend: Saug- und Druckventiltaschen mit Bohrung ±0.010 mm für die Sitzringabdichtung; Taschentiefe ±0.050 mm für den korrekten Eingriff des Ventilhubanschlags; ebene Dichtfläche 0.010 mm/300 mm gegenüber dem Zylinderkörper; O-Ring-Nut ±0.020 mm für die Dichtfläche bei Hochdruckanwendungen. Doppelwirkend: vier Ventiltaschenbohrungen (2 Saug- + 2 Druckbohrungen), Positionierungsgenauigkeit ±0.020 mm; 5-achsige Bearbeitung der internen Gaskanäle ±0.050 mm für den gewünschten Durchflussausgleich. Hochdruckanwendungen (100–700 bar): 17-4PH H900 oder 4340 Stahl; Dichtungsnut ±0.015 mm Breite und Tiefe; Ventiltaschenbohrung ±0.005 mm Konzentrizität zur Bohrungsachse. Zylinderköpfe für Wasserstoffkompressoren aus austenitischem Edelstahl 316L oder Inconel 718 (wasserstoffbeständige Werkstoffe). Berechnung der Wandstärkenangemessenheit im Rahmen einer DFM-Überprüfung unter Berücksichtigung des Auslegungsdrucks multipliziert mit dem 4-fachen Sicherheitsfaktor.

Hydraulik- und Pneumatikzylinderköpfe
Endkappen und Köpfe für Hydraulik- und Pneumatikzylinder – bearbeitete Verschlusskomponenten zur Abdichtung der Zylinderbohrungsenden, zur Aufnahme von Kolbenstangendichtungen, zur Durchführung von Ein- und Auslassöffnungen für Fluide sowie zur Lastübertragung von der Kolbenstange auf das Montagesystem. Hydraulikzylinderköpfe: Kolbenstangendichtungsbohrung ±0.002 mm Durchmesser für den Eingriff der Hydraulikdichtung; Ra 0.4 μm für den Dichtlippenkontakt; Konzentrizität der Bohrung zu den Zugstangenbohrungen ±0.005 mm; Anschlussgewinde SAE-Geradgewinde mit O-Ring-Anschluss oder BSPP/NPT gemäß Spezifikation ±0.005 mm Steigungsdurchmesser; Zugstangenbohrungen ±0.010 mm Position; Rechtwinkligkeit zur Zylinderachse 0.010 mm/100 mm. Pneumatikzylinderköpfe: Kolbenstangendichtungsbohrung ±0.003 mm; Ra 0.4 μm Dichtkontakt; Steckanschluss oder Gewinde ±0.010 mm. Werkstoffe: Standardmäßig Kohlenstoffstahl 1045; Edelstahl 304L für korrosive Umgebungen. Aluminium 6061-T6 für leichte mobile Hydraulikköpfe; Edelstahl 303 für pneumatische Systeme in der Lebensmittel- und Pharmaindustrie. IATF 16949 OEM-Fertigung für Programme von Hydraulikzylinderherstellern.
Branchen und Anwendungen
Die Programme von CNCPioneer für chinesische Zylinderkopfhersteller bedienen alle Branchen, die eine kundenspezifische Zylinderkopfbearbeitung über das Katalogangebot hinaus benötigen – von Industriemotorenherstellern, die IATF 16949 PPAP Level 3 bei 500,000 Einheiten pro Jahr benötigen, bis hin zu Motorsportmotorenentwicklern, die Billet-7075-T6-Pentroof-Brennkammerköpfe mit einer Genauigkeit von ±0.3 cm³ für ihre Wettbewerbsmotorenentwicklungsprogramme benötigen.
Industriemotor
Kundenspezifische Zylinderkopfprogramme für stationäre Industriemotoren – Ein- und Mehrzylinderköpfe aus Aluminium- und Gusseisenguss sowie aus dem Vollen für Stromaggregate, Pumpenaggregate, Kompressorantriebe und industrielle Antriebsmaschinen. Brennraumvolumenangepasste Zylinderköpfe für ausgewogene Mehrzylinderleistung. IATF 16949 OEM-Produktionsdokumentation; monatliche Rahmenlieferungen im 2-Wochen-Rhythmus mit dedizierter MAZAK-Kapazität; PPAP Level 3 Cpk ≥1.67-Qualifizierung. Komplettes Gussbeschaffungsprogramm (von CNCPioneer beschaffte A356- oder LM25-Gussteile) oder kundenseitig bereitgestellte Rohgussbearbeitungsprogramme.
Kolbenkompressor
Lieferung von Kompressorzylinderköpfen für Erdgas-, Luft-, Chemie- und Wasserstoffkompressoren – von zweistufigen Niederdruck-Luftkompressoren bis hin zu Ultrahochdruck-Wasserstoffkompressoren (über 400 bar) aus 316L und 17-4PH H900. Vollständige Wandstärkenanalyse unter Druckbedingungen im Rahmen der DFM-Prüfung. Bearbeitung von O-Ring- und Metalldichtungsnuten für Hochdruckanwendungen. Materialzertifikate gemäß den Anforderungen an Druckgeräte; 100 % LPT-Prüfung der druckführenden Bohrungen für Wasserstoffanwendungen. Einfach- und doppeltwirkende Ausführungen mit 5-achsiger Bearbeitung der internen Gaskanäle.
Schiffsantriebsausrüstung
Zylinderköpfe für Schiffs-Diesel- und Gasmotoren aus seewasserbeständigen Aluminiumlegierungen und Sphäroguss – Dokumentation der Klassifikationsgesellschaften Bureau Veritas, DNV, Lloyd’s Register und ABS; Korrosionsschutzprogramme für Seewasser (Harteloxierung Typ III bei Aluminiumköpfen; stromlose Vernickelung der internen Kühlkanäle); Präzisionsbearbeitung von Ventilsitzen und -führungen für die Anforderungen an die Wartung von Schiffsmotoren mit langen TBO-Intervallen von 4,000–8,000 Stunden. Großbohrungs-Zylinderköpfe (Ø 200–400 mm), bearbeitet auf MAZAK VARIAXIS 5-Achs-Plattformen. Epoxidharz-Hohlraumbeschichtung der internen Seewasserkühlkanäle zum Korrosionsschutz.
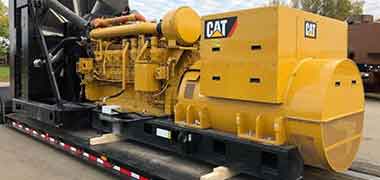
Generatorsatz
OEM-Zylinderkopf-Fertigung für Diesel- und Gasmotorenaggregate mit Jahresproduktionszahlen von 10,000 bis 500,000 Einheiten. Inklusive Ventilsitzring-Einbau und Dreiwinkel-Ventilsitzbearbeitung. Bearbeitung der Zündanlage (Zündkerzengewinde, Vorkammerbohrungen, Glühkerzengewinde) gemäß Aggregatspezifikation. Einpressen der Einspritzdüsenhülse und Endbearbeitung auf Rundlaufgenauigkeit bei CNCPioneer – ±0.003 mm Rundlaufgenauigkeit zur Brennraummitte. Fertigung gemäß IATF 16949 PPAP Level 3. Gewindeeinsätze in Aluminium-Zylinderköpfen für wiederholte Drehmomentzyklen ohne Gewindeverschleiß.
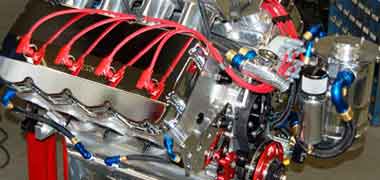
Leistungs- und Motorsportmotor
Kundenspezifische CNC-Zylinderkopfprogramme für die Rennmotorenentwicklung – gefertigt aus 7075-T6- oder 2024-T4-Aluminium; Brennraumvolumen auf ±0.3 cm³ genau angepasst; präzise 5-Achs-CNC-Bearbeitung der Kanäle für maximalen Durchflusskoeffizienten; Fünf-Winkel-Ventilsitzprogramme; optional Titan für minimales Gewicht. Elektropolierter Brennraum mit einer Oberflächenrauheit von Ra 0.2 μm zur Reduzierung von Kohlenstoffablagerungen. Schnelle DFM-Bearbeitung (Design for Manufacturing) innerhalb eines Tages für Rennprogramme. Schnelle Designiterationen: 7–10 Tage von der Zeichnungsfreigabe bis zum fertigen Zylinderkopf ermöglichen zwei Design-Test-Zyklen pro Monat für laufende Motorenentwicklungsprogramme.
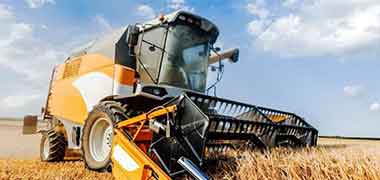
Agrar- Immobilien
Zylinderköpfe für Land- und Baumaschinen mit Off-Highway-Dieselmotoren – Zylinderköpfe aus Sphäroguss und Aluminium mit staubabweisender Kanalgeometrie; Programme für hochzyklische Ventilsitze für lange Einsatzzeiten ohne Ventilsitzverschleiß. Programme für Hydraulik- und Pneumatikzylinderköpfe für Erstausrüster (OEMs) von mobilen und industriellen Anlagen – Kolbenstangendichtungsbohrung ±0.002 mm; Kanalgewinde gemäß SAE/JIC/BSPP-Spezifikation; Spurstangenbohrungen ±0.010 mm; IATF 16949 OEM-Fertigung mit monatlichen Rahmenlieferungen. Spezialprogramme: Reproduktion von Zylinderköpfen historischer Motoren – Reverse Engineering anhand von Originalmustern mittels CMM-Scanning; Materialanpassung an die Originalspezifikation.
CNC-Zylinderkopfbearbeitung
Prozesse und Fähigkeiten
Die Bearbeitungssequenz für Zylinderköpfe von CNCPioneer umfasst das komplette 12- bis 25-Arbeitsgangprogramm vom Rohguss- oder Blockrohling bis zum fertigen Zylinderkopf: Fräsen der Deckfläche, CNC-Bearbeitung des Brennraums, Ausbohren von Ventilsitz und -führung, Bearbeitung der Kühlmittelkanäle, Bearbeitung der Kipphebel- und Nockenwellenbohrungen sowie alle Gewindemerkmale – auf MAZAK Dreh-Fräszentren, MAZAK VARIAXIS 5-Achs-Plattformen und über 78 Schweizer CNC-Drehmaschinen in koordinierten Einbezugsprogrammen, die alle geometrischen Beziehungen zwischen kritischen Merkmalen beibehalten.
24-Stunden-Zylinderkopf-DFM und technische Überprüfung
Erreichbarkeit der Deckflächenebenheit in Abhängigkeit von Material und Zylinderkopfgröße. CNC-Zugänglichkeit des Brennraums für die gewünschte Brennraumform (halbkugelförmig, pentagonal, wannenförmig, keilförmig – alle 5-achsig simultan zugänglich). Verfahren zur Konzentrizität von Ventilsitz und Ventilführung (Pilotwerkzeug in einer Aufspannung vs. gefräste Vorrichtung für komplexe Mehrventilkonfigurationen). Mindestwandstärke für die Kühlkanalpositionen relativ zum Brennraum und zur Deckfläche. Analyse des Zylinderkopfschraubenmusters zur Bestimmung der Dichtungslastverteilung über den Brennraumumfang. Materialauswahl für Temperatur, Druck und Korrosionsumgebung – Bearbeitung von Block- oder Gussteilen je nach Volumen und Konstruktionsanforderungen. Spezifikation der Oberflächenbehandlung: Hartanodisierung Typ III (mit Deckabklebeplan); Wärmedämmschicht (mit Volumenüberprüfung nach der Beschichtung); stromlose Vernickelung (mit in den Bohrungsabmessungen berücksichtigtem Beschichtungszuschlag); Passivierung für Edelstahl. Komplette Preisgestaltung vom CNC-Prototyp-Zylinderkopf bis zur Serienfertigung von Zylinderköpfen in China (OEM).
Deckflächenfräsen — 0.010 mm/300 mm Produktionsstandard
Präzisions-Planfräsen der Zylinderkopf-Deckfläche auf 0.010 mm/300 mm Ebenheit mit einem 200-mm-Planfräser und angepasster Wendeschneidplattenhöhe (alle Wendeschneidplatten innerhalb von ±0.003 mm Höhe – nicht angepasste Wendeschneidplatten verursachen periodische Wellenbildung bei der Wendeschneidplatten-Abstandsfrequenz). Thermische Stabilisierung: 20-minütige Pause nach dem Schruppen vor dem Schlichten, um einen Oberflächentemperaturgradienten von 12–18 °C zu eliminieren, der die Aluminiumdeckzone ausdehnt und nach dem Abkühlen zu Wellenbildung führt. Ein-Pass-Schlichten: Kein Werkzeugrückzug während des Schlichtens – Vermeidung der 0.002–0.005 mm hohen Stufe an jeder Eingriffsstelle. Oberflächengüte: Ra 0.8–1.6 μm für MLS-Zylinderkopfdichtungen (Mehrlagenstahl); Ra 1.6–3.2 μm Kreuzschliff für Verbund-Zylinderkopfdichtungen – Vorschubgeschwindigkeit und Eckenradius sind auf die spezifizierte Ra-Grenzfläche abgestimmt. Die Zylinderkopf-Deckfläche wurde nach der Bearbeitung mittels 25-Punkt-Koordinatenmessmaschine (KMM) geprüft. Die maximale Abweichung von der Ausgleichsebene wurde vor der Freigabe dokumentiert. Die Rechtwinkligkeit der Deckfläche zur Zylinderbohrungsachse betrug laut KMM-Prüfung 0.010 mm/100 mm.
Bearbeitung von Ventilsitz und Ventilführungsbohrung – ±0.003 mm Rundlaufgenauigkeit
Oberfläche der Ventilführungsbohrung: Präzisionsreiben auf ±0.003 mm Durchmesser (Ø 7.000–7.020 mm Standard für 7-mm-Ventilschaft); Bohrungsgeradheit ±0.005 mm/100 mm; Ra 0.8–1.2 μm für korrekten Ölfilm im Schaft-Führungs-Spiel – geprüft mit einem Luftmessgerät an jeder Bohrung. Presspassung der Führung in der Zylinderkopfbohrung: H7/n6- oder H7/p6-Presspassung ±0.003 mm. Bohrung des Ventilsitzeinsatzes: Bohren auf ±0.002 mm für Presspassung; Rechtwinkligkeit zur Führungsbohrung 0.005 mm; Tiefe ±0.050 mm für korrekten Einsatzüberstand. Nach dem Einbau des Ventilsitzeinsatzes: Dreiwinkel-Sitzbearbeitung (Oberschnitt, Sitzschnitt, Unterschnitt) mit führungsbohrungsgeführtem Werkzeug – der Sitzfräser zentriert sich in der fertigen Führungsbohrung und wird unabhängig von der thermischen Drift der CNC-Maschine oder der Setzung der Vorrichtung mechanisch auf der Führungsbohrungsachse zentriert. Sitzwinkel ±0.25°. Sitzdurchmesser ±0.050 mm; Sitzbreite ±0.100 mm am Umfang. Rundlaufgenauigkeit (TIR) zwischen Sitz und Ventilführung, geprüft mit einer Messuhr an jeder Ventilposition jedes Zylinderkopfes – ±0.003 mm TIR durch mechanische Begrenzung. Drei-Winkel-Standard; Fünf-Winkel- und Schmalband-Variante (0.8–1.2 mm) für Rennprogramme.
Brennkammer 5-Achs-CNC-Bearbeitung und Volumenanpassung
Simultane 5-Achs-Bearbeitung von halbkugelförmigen, pentagonalen, wannenförmigen und keilförmigen Brennräumen anhand des kundenseitigen CAD-Oberflächenmodells. Oberflächengüte im Brennraum: Standardmäßig Ra 1.6 µm (glattgereinigter Brennraum reduziert die Bildung von Kohlenstoffablagerungen); Ra 0.2 µm elektropoliert für Rennprogramme. Quetschfläche: koplanar zur Deckfläche ±0.020 mm; Breite ±0.100 mm für die gewünschte Turbulenzintensität. Überprüfung des Brennraumvolumens: Füllmethode (Präzisionsspritze, wasserlösliches Öl, Zylinderkopf dicht verschlossen, Flüssigkeit durch Zündkerzenbohrung eingeleitet, Volumen bis zum bekannten Bezugsniveau auf ±0.1 cm³ gemessen) für jeden Brennraum jedes Zylinderkopfes. Volumentoleranz ±0.5 cm³ gegenüber der Konstruktionsvorgabe; Brennraumübereinstimmung ±0.5 cm³ innerhalb eines Satzes (±0.3 cm³ für Rennprogramme). Dokumentation der abgestimmten Sätze: Alle Zylindervolumendaten werden pro Zylinderkopfsatz erfasst und bestätigen, dass jeder Zylinder innerhalb der Spezifikation liegt. Die Volumenangaben pro Brennraum und Satz sind in jeder Versanddokumentation für Zylinderköpfe enthalten. Eine erneute Volumenprüfung nach der Wärmedämmschicht ist für Wärmedämmschichtprogramme möglich (keramisches YSZ 0.1–0.3 mm reduziert das Brennraumvolumen je nach Schichtdicke um 0.3–1.5 cm³).
CNC-Zylinderkopfprogramme aus Billet-Aluminium
Individuell gefertigte Zylinderköpfe aus massivem Aluminiumblock (6061-T6, 7075-T6 oder 2024-T4) – kein Risiko von Porosität; präzisere Wandgeometrie (Wanddickentoleranz ±0.050 mm gegenüber ±0.500 mm bei Gussteilen); maximale Gestaltungsfreiheit dank 5-Achs-CNC-Bearbeitung; gleichbleibende, zertifizierte mechanische Eigenschaften. 5-Achs-Bearbeitungsablauf: Blockspannung mit Werkzeugbohrungen zur Festlegung aller Bezugspunkte; Schruppbearbeitung von Brennraum und Kanälen; Schruppbearbeitung von Ventilsitz und Ventilführungsbohrung; simultane 5-Achs-Bearbeitung des Wassermantels durch komplexe Innengeometrie; Oberflächenbearbeitung der Zylinderkopffläche; 5-Achs-Schlichtbearbeitung des Brennraums; Schlichtbearbeitung der Kanäle mit Querschnittsprüfung an 5 axialen Stationen; Präzisionsreiben der Ventilführungsbohrung; Bohrung des Ventilsitzeinsatzes; alle Gewindebearbeitungen in einer Aufspannung; Außenbearbeitung; Überprüfung des Brennraumvolumens; Dokumentation des passenden Satzes. Lieferzeit für Prototypen: 5–8 Werktage (einfacher Zylinderkopf aus 6061-T6). 7–10 Werktage (7075-T6 4-Ventil-Rennzylinderkopf mit Pentroof-Profil). Kühlmittelkanäle als sich kreuzende Kanäle gebohrt (keine komplexen Gusskerne); kundenspezifische Kühlmittelführung innerhalb der CNC-zugänglichen Geometrie realisiert.
CMM, Volumenaufzeichnungen, PPAP Level 3, FAIR AS9102
Konformitätsbescheinigung pro Zylinderkopf. CMM-Maßbericht (Mitutoyo ±0.001 mm): Planheit der Zylinderkopffläche (25-Punkt-Raster); Ventilsitzpositionen und Rundlaufgenauigkeit; exakte Position der Zylinderkopfschrauben (alle Bohrungen gleichzeitig); Nockenwellenbohrungsdurchmesser und Rundlaufgenauigkeit; Planheit der Kanalflächen; Positionen der Kühlmittelbohrungen; Rechtwinkligkeit der Zylinderkopffläche zur Bohrungsachse; Gesamthöhe. Aufzeichnungen des Brennraumfüllvolumens pro Brennraum und Satz – inklusive einer Zusammenfassung für alle Zylinder mit Angabe des Volumenbereichs zwischen den Zylindern. Messungen des Rundlaufs (TIR) zwischen Ventilsitz und Ventilführung mittels Messuhr: für jede Ventilposition jedes Zylinderkopfes (nicht stichprobenartig). Profilometrie: Oberflächenrauheit (Ra) der Zylinderkopffläche an drei Positionen; Oberflächenrauheit (Ra) der Ventilsitzfläche pro Zylinderkopf. Gewindelehren: Gut/Ausschuss für alle kritischen Gewinde (Zündkerze, Einspritzdüse, Zylinderkopfschrauben, Sensoranschlüsse). Materialzertifikate mit Chargenrückverfolgbarkeit. Zertifikate zur Oberflächenbehandlung. PPAP Level 3 Cpk ≥1.67 für OEM-Programme (Planheit der Zylinderkopffläche, Rundlaufgenauigkeit der Ventilsitzfläche, Brennraumvolumen als IATF-Sondermerkmale). Erstmusterprüfbericht (FAIR) gemäß AS9102 für Triebwerksprogramme der Luft- und Raumfahrtindustrie. Aufbewahrungsfrist: 20 Jahre.
Materialien für
Kundenspezifische Zylinderköpfe
Die Materialauswahl für kundenspezifische Zylinderköpfe richtet sich nach Betriebstemperatur, Verbrennungsdruck, Wärmeleitfähigkeit, Korrosionsumgebung und dem Verhältnis von Gewicht zu Festigkeit. A356-T6-Aluminiumguss ist aufgrund seiner guten Gießbarkeit, seines geringen Gewichts und seiner hohen Wärmeleitfähigkeit das am häufigsten verwendete Material für Standard-Industriemotoren. 7075-T6-Rohlinge bieten eine 2.4-fach höhere Streckgrenze für dünnwandige Rennzylinderköpfe bei reduziertem Gewicht. Grauguss bietet eine hervorragende Verschleißfestigkeit für anspruchsvolle Industrie- und Dieselmotoren. Edelstahl und Nickellegierungen eignen sich für den Einsatz in korrosiven Kompressorumgebungen.
A356-T6 und LM25 Aluminiumguss
A356-T6: Si 6.5–7.5 %, Mg 0.25–0.45 %; Streckgrenze 207 MPa; Wärmeleitfähigkeit 155 W/m·K – die optimale Kombination aus Gießbarkeit, Gewicht und Wärmeabfuhr aus den Brennraumzonen für Standard-Industriemotorzylinderköpfe. T6-Zustand (Lösungsglühen + Aushärten): 70–90 HRB-Härte, geprüft bei CNCPioneer. Hervorragende Sandgusseigenschaften ermöglichen komplexe Kühlmittelkanäle, integrierte Ventilfedersitzaufnahmen und eine Geometrie interner Merkmale, die bei der Bearbeitung von Rohlingen nicht realisierbar sind. Schweißbar (Nachbearbeitung kleinerer Porositäten außerhalb kritischer Zonen möglich). LM25 (UK/EU-Äquivalent): Si 6.5–7.5 %, Mg 0.2–0.6 %; ähnliche Eigenschaften wie A356. CNCPioneer bezieht Gussteile von qualifizierten chinesischen Gießereien mit EN 10204 3.1-konformer Zusammensetzung und Härtezertifizierung. Standard für OEM-Programme von Generatoren, Pumpenmotoren und Landmaschinen-Zylinderköpfen. Hartanodisierung Typ III auf Brennkammeroberflächen möglich; Deckfläche wird während der Anodisierung abgedeckt.
6061-T6 Billet-Aluminium
Streckgrenze 276 MPa; Wärmeleitfähigkeit 167 W/m·K; hervorragende Bearbeitbarkeit – das Standard-Rohlingmaterial für Hochleistungs- und Rennzylinderköpfe, bei denen Gussporosität inakzeptabel ist und Designfreiheit unabhängig von Gussbeschränkungen gefordert wird. Mg 0.8–1.2 %, Si 0.4–0.8 %, Cu 0.15–0.4 % – vollständig ausscheidungsgehärteter T6-Zustand. Null Porosität im Vergleich zu A356-T6-Guss: Verhindert Kühlmittelleckagen durch die Zylinderkopfwände, die selbst bei hochwertigen Aluminiumgussteilen einen Teil der Zylinderkopfwände betreffen. Gleichmäßige Wandstärke des Rohlings ±0.050 mm gegenüber ±0.500 mm beim Guss – ermöglicht minimale Wandstärken, wodurch die Kopfmasse bei gleicher Steifigkeit um 15–20 % reduziert wird. Anodisierbar: Hartanodisierung Typ III auf den Brennraumoberflächen für Verschleißfestigkeit; Deckfläche maskiert. Standard für industrielle Prototypenprogramme (beliebige Stückzahl ab 1 Stück), Hochleistungsmotorenentwicklungsköpfe und kundenspezifische Anwendungen, die eine schnelle Designiteration erfordern (5–8 Tage Prototypen-Vorlaufzeit ab massivem Rohling).
7075-T6 und 2024-T4 Billet-Aluminium
7075-T6: Streckgrenze 503 MPa – 2.4-mal höher als A356-T6. Dies ermöglicht minimale Wandstärken bei angestrebter Steifigkeit und reduziert die Kopfmasse im Vergleich zu Aluminiumgussköpfen um 15–25 %, ohne die strukturelle Festigkeit zu beeinträchtigen. Zusammensetzung: Zn 5.1–6.1 %, Mg 2.1–2.9 %, Cu 1.2–2.0 %. Nicht schweißbar (anfällig für Heißrisse); weniger korrosionsbeständig als 6061. Für maximale Leistung pro Gramm in Renn- und Luftfahrtmotorenprogrammen. 2024-T4: Streckgrenze 324 MPa; hohe Dauerfestigkeit – Dauerfestigkeit 138 MPa bei 5 × 10⁸ Lastwechseln; für Zylinderkopfprogramme in der Luft- und Raumfahrt sowie im Hochleistungsrennsport, bei denen die Dauerfestigkeit unter Ventilfederbelastung und nicht die statische Festigkeit die Materialgrenze darstellt. Zusammensetzung: Cu 3.8–4.9 %, Mg 1.2–1.8 %. Aufgrund des Kupfergehalts nicht mit Hartanodisierung Typ III anodisierbar – Alternative: Dichromat- oder Chromatierungsbeschichtung zum Korrosionsschutz. Beide Sorten werden auf MAZAK VARIAXIS 5-Achs-Plattformen bei CNCPioneer bearbeitet; Prototypenfertigung 7–10 Werktage ab Rohling.
EN-GJL-250 Grauguss
Zugfestigkeit 250 MPa; Wärmeleitfähigkeit 50 W/m·K; überlegene Verschleißfestigkeit an Ventilsitz- und Ventilführungsbohrungsübergängen dank Graphitlamellenstruktur – dem dominanten Werkstoff für Zylinderköpfe von Schwerlast-Diesel- und Gasmotoren, bei denen die Härte von Aluminium unter hohen Temperaturen und Belastungen zu Ventilsitzverschleiß führt. Die Selbstdämpfung durch die Graphitstruktur reduziert die Übertragung von Verbrennungsgeräuschen über den Zylinderkopf. Brinellhärte 150–220 HB, geprüft bei Anlieferung; Gussteile werden vor der Bearbeitung einer Druckprüfung mit 3 bar, 5 Minuten, auf Dichtheit unterzogen. Ventilsitzverschleißverhalten: EN-GJL-250 ist mit Trockenventilsitzbetrieb (Erdgas-, Flüssiggas- und Wasserstoffverbrennung) kompatibel, ohne dass es zu Ventilsitzverschleiß kommt, wie er bei Aluminiumköpfen in diesen Kraftstoffanwendungen auftritt. Maximale Betriebstemperatur ca. 300 °C Deckfläche (gegenüber 200 °C bei A356-T6 vor Festigkeitsverlust). Zylinderköpfe aus Gusseisen: Kundenseitig gelieferte Rohgussteile oder von CNCPioneer aus qualifizierten chinesischen Gießereien mit Materialzertifizierung bezogen. Phosphatierung plus Montageschmierstoff als Standard-Nachbearbeitungsbehandlung zum Korrosionsschutz während Lagerung und Transport.
Gusseisen mit Kugelgraphit EN-GJS-500 und Stahl 4130/42CrMo4
EN-GJS-500 (Gusseisen mit Kugelgraphit): Zugfestigkeit 500 MPa; Bruchdehnung mind. 7 % – deutlich fester als Grauguss EN-GJL-250 mit duktilem statt sprödem Bruchverhalten. Für Zylinderköpfe von Hochdruck-Kolbenkompressoren bis 300 bar, bei denen das spröde Verhalten von Grauguss an Spannungskonzentrationen (Ventiltaschenbohrungen, Gasdurchgangsquerschnitte) unzulässig ist. Eingangshärte 180–280 HB geprüft. 4130 / 42CrMo4: Streckgrenze 655 MPa im normalisierten und angelassenen Zustand; für Zylinderköpfe von Ultrahochdruckkompressoren (100–700 bar), bei denen die Wandstärke von Gusseisen unter Druckbelastung zu hoch ist. Cr 0.8–1.1 %, Mo 0.15–0.25 %. Berechnung der Wandstärke gemäß CNCPioneer DFM-Prüfung unter Berücksichtigung des Auslegungsdrucks multipliziert mit dem 4-fachen Sicherheitsfaktor (mindestens). NACE MR0175 Härte max. 22 HRC für Zylinderköpfe von H₂S-Kompressoren. Eingangsprüfung der Brinellhärte pro Charge – Bestätigung der Einhaltung der Wärmebehandlungsbedingungen vor der Bearbeitung. O-Ring- und Stützring-Dichtungsnut ±0.015 mm Breite und Tiefe für zuverlässige Abdichtung bei Auslegungsdruck. Phosphatierung und Rostschutz für Zylinderköpfe aus Kohlenstoffstahl während des Transports.
316L Edelstahl
C max. 0.030 %; Cr 16–18 %; Ni 10–14 %; Mo 2–3 %; PREN ca. 24.3; Temperaturbereich -196 bis +870 °C. Geeignet für Kompressorzylinderköpfe in korrosiven Gasumgebungen (H₂S/CO₂-Gemische, chlorierte Gase, saure Gase), wo Kohlenstoffstahl oder Gusseisen durch das Prozessmedium korrodieren würden; für Schiffsmotorzylinderköpfe, bei denen der Kontakt von Seewasser mit den internen Kanälen unvermeidbar ist; sowie für Chemiekompressoren in pharmazeutischen und chemischen Anlagen, wo die Kompatibilität des Prozessmediums mit Edelstahl spezifikationsgemäß erforderlich ist. Der niedrige Kohlenstoffgehalt (316L) verhindert die Sensibilisierung in schweißreparierten Kompressorzylinderköpfen. Erfüllt die Anforderungen der NACE MR0175-Härte von maximal 200 HB für H₂S-Anwendungen. Passivierung nach ASTM A967-Standard. Gefertigt auf einer MAZAK-Dreh-Fräsmaschine mit speziell für Edelstahl entwickelten Werkzeugen und Kühlmittelparametern. Chemisch abgeschiedene Nickelbeschichtung der internen Kühlmittelkanäle für zusätzlichen Korrosionsschutz bei Anwendungen mit Seewasserkühlung.
17-4PH H900 Edelstahl
Streckgrenze 1,310 MPa (H900-gehärteter Zustand); Zugfestigkeit 1,379 MPa; Härte 44–47 HRC; Korrosionsbeständigkeit: überlegen gegenüber Edelstahl 304 in atmosphärischen und milden chemischen Umgebungen bei einem Chromgehalt von 15–17.5 %. Das Material eignet sich für Zylinderköpfe von Ultrahochdruckkompressoren (über 400 bar), bei denen die Streckgrenze von 170 MPa von Edelstahl 316L so dicke Wandstärken erfordert, dass diese aus strukturellen oder wirtschaftlichen Gründen nicht realisierbar sind. H900-Zustand (Aushärtung bei 482 °C): wird nach der Bearbeitung bei CNCPioneer erreicht; eine einstündige Aushärtung bei 482 °C führt zur maximalen Härte. Die druckbeaufschlagte Wandstärkenberechnung erfolgt bei CNCPioneer; DFM-Prüfung mit dem vierfachen Sicherheitsfaktor des Auslegungsdrucks. Die Dichtungsnut ist auf ±0.015 mm bearbeitet; die Konzentrizität der Ventiltaschenbohrung zur Zylinderbohrung beträgt ±0.005 mm. Ra 0.4 μm an allen druckführenden Bohrungsflächen für optimalen O-Ring-Kontakt und hohe Dauerfestigkeit. 100 % Eindringprüfung (LPT) aller druckführenden Bohrungen vor der Montage. Passivierung nach ASTM A967 nach der Bearbeitung. Zertifizierung nach EN 10204 3.1 für gleichwertige Werkstoffe pro Charge.
Ti-6Al-4V Titan und Inconel 625
Ti-6Al-4V: Streckgrenze 950 MPa; Dichte 4.43 g/cm³ – 60 % der Dichte von Aluminiumlegierungen bei der 3.4-fachen Streckgrenze; nicht magnetisch; hervorragende Dauerfestigkeit. Geeignet für Zylinderköpfe von Luft- und Raumfahrtmotoren, bei denen minimale Masse entscheidend ist; ultraleichte Rennzylinderköpfe in zugelassenen Klassen, in denen Titan verwendet werden darf; spezielle Hydraulikzylinderköpfe in MRT-kompatiblen Geräten (nicht magnetisch, ρ<sub>r</sub> ca. 1.0005). Gefertigt aus Titanstangenmaterial nach ASTM B381 Grad 5 mit speziellen Hartmetallwerkzeugen, kontrollierten Schnittparametern und Innenkühlung. DLC-Beschichtung der Ventilsitzbohrungs-Kontaktflächen für Verschleißfestigkeit. Prototypenfertigung: 10–14 Werktage ab Titanstangenmaterial. Inconel 625 (UNS N06625): Streckgrenze 480 MPa; Cr 20–23 %, Mo 8–10 %; ausgezeichnete Festigkeitsbeständigkeit bis 982 °C. Zylinderköpfe für Hochtemperaturkompressoren in Abgaskompressions-, Heißgas-Rückführungs- und Wasserstoffanwendungen. Gefertigt auf MAZAK-Maschinen mit speziellen Werkzeugmanagement-Protokollen für Nickellegierungen. Passivierung nach ASTM A967. Werkstoffzertifizierung nach EN 10204 3.1.
Oberflächenbehandlungen für
Kundenspezifische Zylinderköpfe
Spezielle Oberflächenbehandlungen von Zylinderköpfen erfüllen vier technische Funktionen: Verschleißschutz der Aluminium-Brennraumflächen und Ventilbereiche (Harteloxierung Typ III); Wärmedämmung zur Reduzierung der Wärmeübertragung von der Verbrennung auf das Kühlmittel (keramische Wärmedämmschicht); Korrosionsschutz der internen Kühlmittelkanäle von Zylinderköpfen für Schiffs- und Chemieanwendungen (stromloses Nickel); und Verschleißschutz der Ventilführungsbohrungen bei trockener Verbrennung (Hartchrom). Die Abdeckung kritischer Dichtflächen und Ventilführungsbohrungen wird im DFM-Stadium in den Behandlungsplan integriert – durch präzises Nachbohren werden die Maße der Führungsbohrung und der Ventilsitzbohrung wiederhergestellt, wenn die Behandlung die Presspassung beeinträchtigt.
Hartanodisierung Typ III — MIL-A-8625 (Aluminium-Zylinderköpfe)
Verschleißfeste Oberfläche für Brennraumflächen, Ventilsitzbereiche und Außenflächen von Aluminium-Zylinderköpfen – eine Härte von HV 400+ verbessert die Beständigkeit der Brennraumoberflächen gegen Kohlenstoffablagerungen und Ventilaufprallerosion deutlich. Die schwarze Hartanodisierung der Brennraumoberflächen reduziert die Wärmestrahlung der Verbrennung, senkt die lokale Oberflächentemperatur und trägt zur Reduzierung des Wärmeflusses in den Kühlmantel bei. Die Ausdehnung der Anodisierung auf der Deckfläche beträgt 0.015–0.050 mm pro Seite – dies ist die entscheidende Voraussetzung für die Abdeckung: Die Deckfläche muss während des Anodisierens abgedeckt werden. Das Behandlungsverfahren von CNCPioneer sieht das Abdecken der Deckfläche sowie aller Bohrungen für Ventilsitzringe und Ventilführungen vor dem Anodisieren vor. Diese Flächen werden entweder nicht anodisiert (blankes Aluminium für die Dichtigkeit der Dichtung) oder separat gemäß den Spezifikationen des Motorenherstellers mit vorab festgelegten Toleranzen hartanodisiert. Eine Anodisierung der internen Kühlkanäle ist für den Korrosionsschutz in maritimen und chemischen Anwendungen verfügbar. Eine Typ-II-Anodisierung (weich, 0.005–0.015 mm) dient dem optischen Schutz der äußeren Zylinderkopfoberflächen. Pro Charge wird ein MIL-A-8625 Typ III Zertifikat zusammen mit dem Zylinderkopf-Dokumentationspaket ausgeliefert.
AnodisierungsspezifikationenWärmedämmschicht – Keramisches YSZ (Brennkammer)
Yttriumstabilisierte Zirkonoxid-Wärmedämmschicht (YSZ) auf Brennraumoberflächen – 0.1–0.3 mm Keramikbeschichtung mit einer Wärmeleitfähigkeit von ca. 2.5 W/m·K (gegenüber 155 W/m·K für A356-Aluminium). Sie reduziert die Wärmeübertragung von den Verbrennungsgasen auf das Zylinderkopfmaterial. Anwendungsbereiche: Diesel- und Industriegasmotoren, bei denen eine Reduzierung der Kühllast den thermischen Wirkungsgrad verbessert; Rennmotoren, bei denen die Reduzierung des Verbrennungswärmeverlusts an das Kühlmittel den mittleren effektiven Bremsdruck (BMEP) verbessert; Hochleistungsmotoren, die auf alternative Kraftstoffe mit höheren Verbrennungstemperaturen umgestellt werden. Die Beschichtung erfolgt mittels Plasmaspritzen nach der präzisen CNC-Bearbeitung des Brennraums auf die Endabmessungen. Wichtiger Schritt nach der Beschichtung: Überprüfung des Brennraumvolumens durch Flüssigkeitsbefüllung nach dem Auftragen der Beschichtung – die Keramikbeschichtung reduziert das Brennraumvolumen je nach Schichtdicke pro Oberfläche um 0.3–1.5 cm³. Das Volumen muss nach der Beschichtung innerhalb der Spezifikation von ±0.5 cm³ liegen, bevor der Zylinderkopf freigegeben wird. Haftung der Beschichtung: Mindesthaftfestigkeit 25 MPa gemäß ASTM C633. Thermischer Wechselstromtest gemäß ASTM B117 (Salzsprühtest) zur Bestimmung der Korrosionsbeständigkeit der beschichteten Außenfläche. Das TBC-Zertifikat pro Charge inklusive Messprotokollen der Beschichtungsdicke wird zusammen mit der Dokumentation zum Zylinderkopf mitgeliefert.
TBC-SpezifikationenChemisch Nickel — MIL-C-26074 (Marine- und Chemieindustrie)
Korrosionsschutz für Aluminium-Zylinderköpfe in Schiffs- und Chemiekompressoren – gleichmäßige Beschichtung aller internen Kühlmittelkanalflächen verhindert Lochfraßkorrosion durch Kontakt mit Meerwasser (Schiffszylinderköpfe mit Meerwasserkühlkreisläufen) oder chemischen Prozessflüssigkeiten (Zylinderköpfe von Chemiekompressoren, bei denen eine Verunreinigung des Kühlmittels mit Prozessflüssigkeit nicht ausgeschlossen werden kann). Chemisches Nickel bietet: eine gleichmäßige Abscheidung bei komplexer Geometrie der internen Kanäle (im Gegensatz zur Galvanisierung, die einen direkten elektrischen Kontakt erfordert); eine Härte von HV 450–600 (im abgeschiedenen Zustand, mittlerer Phosphorgehalt), wodurch die Verschleißfestigkeit der Bohrungsoberfläche im Bereich der Ventilführungen verbessert wird; und Korrosionsbeständigkeit in neutralen bis schwach alkalischen Umgebungen. Ein Toleranzbereich von 0.015–0.030 mm pro Seite wird vor der Beschichtung in die bearbeiteten Bohrungsmaße eingearbeitet: Ventilsitz- und Ventilführungsbohrungen werden nach der chemischen Vernickelung präzisionsgebohrt (Ventilführungsbohrung ±0.003 mm; Ventilsitzbohrung ±0.002 mm). Die Schichtdicke beträgt 25–50 μm auf den Außenflächen. 15–25 µm an tiefen inneren Kühlmittelkanalflächen. Haftfestigkeitsprüfung gemäß ASTM B571. MIL-C-26074-Zertifikat pro Charge, die mit der Zylinderkopfdokumentation ausgeliefert wird.
EN-BeschichtungsspezifikationenHartverchromt – Ventilführungsbohrungen (für Erdgas und Flüssiggas)
Verschleißfeste Hartchrombeschichtung für Ventilführungsbohrungen und Ventilsitzbereiche in Zylinderkopf-Ventilköpfen für Anwendungen mit hohem Verschleiß durch Trockenverbrennung – insbesondere für Erdgas- und Flüssiggasmotoren (LPG), bei denen im Vergleich zu Diesel und Benzin keine Schmierstoffe im Kraftstoff enthalten sind. Dies beschleunigt den Verschleiß der Ventilführungen bei Trockenverbrennung deutlich im Vergleich zu Motoren mit Kraftstoffschmierung. Eigenschaften des Hartchroms: HV 850–1,050; ausgezeichnete Verschleißfestigkeit; niedriger Reibungskoeffizient. Verchromte Ventilführungsbohrungen: Die Bohrung wird vor der Verchromung 0.010–0.025 mm untermaßig bearbeitet; nach der Verchromung wird sie auf die endgültige Oberflächenrauheit Ra 0.8 μm und den Durchmesser ±0.003 mm gehont. Hartchromierung der Ventilsitzbereiche für Gasmotoren: Die Kontaktzone des Ventilsitzes ist vor erosivem Verschleiß durch hochfrequente (Ventilöffnung/-schließung pro Umdrehung) Trockenmetallaufprall geschützt. Die Chromschichtdicke von 0.025–0.050 mm wurde mittels Wirbelstromprüfung verifiziert. Hinweis: Hartchrom unterliegt Umweltauflagen (REACH- und RoHS-Bestimmungen für sechswertiges Chrom in der EU und Kalifornien). Für Anwendungen, die die RoHS/REACH-Konformität erfordern, sind dreiwertiges Chrom oder alternative Beschichtungsprogramme verfügbar. Ein Hartchrom-Zertifikat pro Charge inklusive Nachweis der Schichtdicke wird ausgestellt.
Chrome-SpezifikationenPassivierung nach ASTM A967 und Phosphatbehandlung
Passivierung gemäß ASTM A967: obligatorisch für alle Zylinderköpfe aus Edelstahl 316L, 17-4PH H900 und Inconel 625 sowie Nickellegierungen. Die Passivierung mit Salpetersäure oder Zitronensäure nach Verfahren A oder C stellt die Chromoxid-Passivschicht auf allen bearbeiteten Oberflächen wieder her, nachdem die Bearbeitung die ursprüngliche Passivschicht entfernt oder beschädigt hat. Dies ist besonders wichtig für Kompressorzylinderköpfe in korrosiven Gasumgebungen, da die Integrität der Passivschicht darüber entscheidet, ob Lochfraßkorrosion an den bearbeiteten Bohrungsflächen entsteht. Keine Maßänderung – Ventiltaschenbohrungen, O-Ring-Nuten und Dichtungsflächen werden auf das Endmaß bearbeitet; die Passivierung verändert die Maße nicht. Kupfersulfatprüfung nach der Passivierung gemäß ASTM A967 Abschnitt 8 zur Bestätigung der Entfernung von freiem Eisen vor der Freigabe. Ferroxylprüfung, falls die Kupfersulfatprüfung kein eindeutiges Ergebnis liefert. Passivierungszertifikat pro Charge, das zusammen mit dem Werkstoffzertifikat nach EN 10204 3.1 ausgeliefert wird. Phosphatierung plus Montagefett (Graugussköpfe): Zink- oder Manganphosphat-Konversionsbeschichtung (5–10 μm) auf allen äußeren bearbeiteten Oberflächen des Grauguss-Zylinderkopfes – der Phosphatfilm bietet Korrosionsschutz während Lagerung und Transport; erleichtert die Schmierung der Ventilführungsbohrungen und der inneren Oberflächen der Kühlmittelkanäle beim Einlaufen des ersten Motors; wird vor der Motormontage oder dem Auftragen der Kundenbeschichtung durch Entfetten mit Lösungsmitteln entfernt.
PassivierungsspezifikationenDLC- und PVD-Beschichtungen – Renn- und reibungsarme Programme
Diamantähnliche Kohlenstoff- (DLC) und PVD-Beschichtungen (Physical Vapor Deposition) für Renn- und Hochleistungszylinderkopf-Ventilführungsbohrungen und Brennraumoberflächen in Anwendungen, die minimale Reibung, maximale Verschleißfestigkeit und die Einhaltung von Umweltauflagen bezüglich sechswertigem Chrom erfordern. DLC-Beschichtung (aC:H-Typ): HV 1,500–3,000; Reibungskoeffizient ca. 0.05–0.10 bei Grenzschmierung (gegenüber 0.15–0.20 bei unbeschichtetem Aluminium oder Grauguss); ausgezeichnete Verschleißfestigkeit der Ventilschaft-Kontaktfläche in der Führungsbohrung. Beschichtungsdicke: 1–4 µm (PVD-Verfahren) – vernachlässigbare Dimensionsänderung, daher kein Vorbearbeitungszuschlag für Führungsbohrungen erforderlich. Temperaturbegrenzung: aC:H-DLC zersetzt sich oberhalb von ca. 300–400 °C im Dauerbetrieb – daher beschränkt sich die Anwendung auf die Bereiche der Ventilführungsbohrung (Umgebungstemperatur der Führungsbohrung: 80–180 °C im Betrieb) und nicht auf Brennraumoberflächen (Spitzentemperatur 300–600 °C). TiN (Titannitrid) PVD: HV 2,000–2,500; goldfarben; für Sitzbuchsenbohrungsflächen und Ventiltrieb-Kontaktzonen, in denen die DLC-Temperaturgrenze überschritten würde. Beide Beschichtungen werden nach der Präzisionsbearbeitung aller maßkritischen Teile aufgebracht; die Maßprüfung nach der Beschichtung bestätigt, dass keine Verformung durch die PVD-Abscheidungstemperatur (180–200 °C) entstanden ist. Beschichtungszertifikat mit Angaben zu Dicke und Haftung pro Charge.
DLC/PVD-SpezifikationenAlle Oberflächenbehandlungen der kundenspezifischen Zylinderkopfprogramme – Hartanodisierung Typ III nach MIL-A-8625, thermische Barriere-Keramikbeschichtung YSZ, stromlose Vernickelung nach MIL-C-26074, Hartverchromung, Passivierung nach ASTM A967, Phosphatierung, DLC- und PVD-Beschichtungen – werden im Rahmen des Zylinderkopf-Bearbeitungsprogramms von CNCPioneer mit entsprechenden Abdeckplänen für die Deckfläche, die Ventilführungsbohrungen und die Ventilsitzbohrungen koordiniert. Durch präzises Nachbohren werden die Abmessungen der Ventilführungsbohrungen und Ventilsitzbohrungen wiederhergestellt, falls die Bearbeitungsprozesse die Passungsspezifikationen beeinträchtigt haben. Das Brennraumvolumen wird nach dem Aufbringen der thermischen Barrierebeschichtung durch Befüllen mit Fluid erneut überprüft, um sicherzustellen, dass es nach der Beschichtung innerhalb von ±0.5 cm³ liegt.
Qualitätssicherung für
Kundenspezifische Zylinderkopfprogramme
Die Qualitätssicherung für kundenspezifische Zylinderköpfe umfasst die drei leistungskritischen Dimensionssysteme: die Planheit der Deckfläche für die Abdichtung der Zylinderkopfdichtung (0.010 mm/300 mm CMM-Prüfung an jedem Kopf), das Brennraumvolumen für ein ausgeglichenes Verdichtungsverhältnis (Flüssigkeitsfüllung an jeder Kammer geprüft, zusammenpassende Sätze dokumentiert) und die Konzentrizität zwischen Ventilsitz und -führung für einen vollständigen Ventilkontakt (Rundum-Rundum-Prüfung mit Messuhr an jeder Ventilposition jedes Zylinderkopfes) – geprüft durch Mitutoyo CMM, Präzisions-Flüssigkeitsfüllgerät und Rundum-Rundum-Prüfung mit Messuhr, bevor ein Zylinderkopf freigegeben wird.
Technische DFM-Überprüfung und Zylinderkopfkonfigurationsüberprüfung
24-Stunden-DFM für jede Anfrage zu kundenspezifischen Zylinderköpfen: Erreichbarkeit der Deckflächenebenheit in Abhängigkeit von Material und Kopfgröße – MLS-Dichtungsprogramme (Mehrlagenstahl) erfordern 0.010 mm/300 mm; Verbunddichtungsprogramme akzeptieren 0.020 mm; Metall-O-Ring- und C-Ring-Kompressorprogramme erfordern 0.005–0.008 mm. CNC-Zugänglichkeit des Brennraums für die gewünschte Brennraumform (halbkugelförmig, pentagonal, wannenförmig, keilförmig – alle 5-achsig simultan mit MAZAK VARIAXIS zugänglich; flacher Keil zugänglich mit 3-achsiger Dreh-Fräsmaschine). Konzentrizitätsprüfung von Ventilsitz zu Ventilführung: Standardmäßig Pilotwerkzeug für Mehrventilköpfe; Pilotierung mit bearbeiteter Vorrichtung für komplexe Mehrwinkel-Mehrventilkonfigurationen. Mindestwandstärke für die Kühlkanalpositionen relativ zum Brennraum und zur Deckzone – CNCPioneer kennzeichnet dünne Wandstärken (unter 3.0 mm bei Aluminium, 4.0 mm bei Gusseisen) zur Überprüfung durch den Konstrukteur vor der Bearbeitung. Analyse des Schraubenmusters am Zylinderkopf zur Bestimmung der Dichtungslastverteilung im Brennraumumfang – ungleichmäßige Schraubenmuster führen zu einer ungleichmäßigen Dichtungslast, die Planheitsfehler simuliert. Materialauswahl: Fertigung aus dem Vollen vs. Guss, Edelstahl vs. Kohlenstoffstahl für Kompressorprogramme. Plan zur Abdeckung von Oberflächenbehandlungen, die die Dichtfläche, die Ventilführung oder die Bohrungsabmessungen der Ventilsitzringe verändern würden.
Wareneingangsprüfung
SII-RFA-Zusammensetzungsprüfung an jedem Rohling und Gussstück (16 Elemente gleichzeitig – bestätigt A356 vs. LM25 vs. 6061 vs. 7075; Grauguss vs. Sphäroguss; 316L vs. 304 vs. 17-4PH) vor der Freigabe zur Bearbeitung. Härteprüfung pro Charge: T6-Aluminiumguss (70–90 HRB); 7075-T6-Rohling (84–88 HRB); Grauguss EN-GJL-250 (150–220 HB); Sphäroguss EN-GJS-500 (180–280 HB); 17-4PH H900 (44–47 HRC, bestätigt vor der Bearbeitung, nach der Aushärtung). Sichtprüfung der Gussstücke auf Oberflächenfehler in kritischen Bearbeitungszonen: Risse, Kaltverbindungen, Angüsse oder starke Porosität im Deckbereich, an den Brennraumwänden oder im Ventilsitzbereich – jeder dieser Fehler führt zum Ausschluss des Gussstücks vor der Feinbearbeitung. Druckprüfung an vorgefertigten Gussteilen mit internen Kühlmittelkanälen: hydrostatischer Druck bei 3 bar, 5 Minuten, keine Leckage – Überprüfung der Gussqualität vor Bearbeitungsbeginn. Bei Gussteilen mit nach der Bearbeitung festgestellter Porosität in nicht kritischen Bereichen: CNCPioneer bespricht mit dem Kunden, ob eine Reparatur (WIG-Schweißen + Nachbearbeitung) oder ein Austausch sinnvoll ist, bevor fortgefahren wird.
Prozessbegleitende Kontrollen – Adaptive Deckebenheits- und Erstauswertungs-Koordinatenmessgerät
Die Planheitsmessung der Deckfläche erfolgt während des Planfräsens mittels CNC-Messtaster an der Maschinenspindel. Eine adaptive Korrektur wird angewendet, wenn die gemessene Abweichung an einer Messstation während des Planfräsvorgangs 0.008 mm überschreitet. Diese prozessbegleitende Korrektur verhindert, dass sich die Planheitsabweichungen so weit akkumulieren, dass ein Nachfräsen zusätzlichen Materialverbrauch verursachen würde. Das Protokoll zur thermischen Stabilisierung ist im Fertigungsbegleitpapier dokumentiert: Nach dem Schruppfräsen der Deckfläche ist eine Haltezeit von mindestens 20 Minuten vor dem Schlichtfräsen einzuhalten. Die Überwachung der Umgebungstemperatur stellt sicher, dass die Temperatur der Deckzone vor Beginn des Schlichtfräsens innerhalb von ±2 °C der Umgebungstemperatur liegt. Vor Beginn der Serienbearbeitung eines Mehrteilprogramms werden die Planheit der Deckfläche, die Ventilsitzpositionen, die exakte Position der Bolzenlöcher und das vorläufige Brennraumvolumen mit einem Koordinatenmessgerät (KMG) überprüft. Die Bearbeitung von Ventilsitz und Führungsbohrung in einer Aufspannung wird durch eine Rundlaufmessung (TIR) verifiziert. Überschreitet der Rundlaufwert (TIR) 0.005 mm, wird die Werkzeugregistrierung überprüft und korrigiert, bevor mit der Serienbearbeitung der Ventilsitzbohrung begonnen wird. Die Messung des Brennkammervolumens am ersten Teil jedes neuen Programms vor Beginn der Bearbeitung bestätigt, dass das CNC-Brennkammerprogramm das Zielvolumen ±0.5 cm³ erreicht, bevor der gesamte Satz bearbeitet wird.
Endprüfung – Koordinatenmessmaschine, Flüssigkeitsfüllung, Rundlaufmessung, Profilometrie
Mitutoyo CMM (±0.001 mm): Planheit der Zylinderkopfdeckfläche (25-Punkt-Messraster; maximale Abweichung von der Ausgleichsebene pro Zylinderkopf angegeben); Rechtwinkligkeit der Deckfläche zur Zylinderbohrungsachse (0.010 mm/100 mm); alle Ventilsitzpositionen im Messnetz (Konzentrizität und Position relativ zur Bohrungsachse); exakte Position der Zylinderkopfschraubenlöcher (alle Löcher gleichzeitig in einem CMM-Programm – nicht einzelne Löcher, die Winkelfehler im Messnetz nicht erfassen); Nockenwellenlagerbohrungsdurchmesser und Bohrungskonzentrizität (OHC-Zylinderköpfe); Planheit der Kanalflächen (Einlass- und Auslasskrümmer-Dichtflächen); Positionen der Kühlmittelbohrungen; Positionen der Zündkerzengewinde; Gesamthöhe des Zylinderkopfes von der Deckfläche bis zum vorgegebenen Bezugspunkt. Brennraumfüllung: jede Kammer jedes Zylinderkopfes – Präzisionsspritzenmessung auf ±0.1 cm³; Aufzeichnungen pro Kammer pro Zylinderkopf; zusammenfassende Übersicht aller Zylindervolumina innerhalb von ±0.5 cm³. Rundlaufgenauigkeit (TIR) von Ventilsitz zu Ventilführung: jede Ventilposition jedes Zylinderkopfes – Messtaster misst in der bearbeiteten Ventilsitznut, wobei der Messdorn durch die Ventilführungsbohrung geführt wird. TIR misst direkt den Rundlauf zwischen Ventilsitz und Ventilführung; ±0.003 mm TIR = maximale Konzentrizität ±0.006 mm. Gewindelehren (Gut/Ausschuss) an allen kritischen Gewinden: Zündkerze, Einspritzdüse, Zylinderkopfschrauben, Temperaturfühleranschlüsse. Profilometrie: Oberflächenrauheit (Ra) der Dichtfläche an drei Positionen; Oberflächenrauheit (Ra) der Ventilsitzfläche pro Zylinderkopf. Sichtprüfung: Grate an den Ventilführungsbohrungsausgängen; saubere Brennraumkanten; gleichmäßige Ventilsitz-Kontaktzone.
Überprüfung des Brennraumvolumens – Jeder Brennraum, jeder Zylinderkopf
Die Überprüfung des Brennraumvolumens mittels Flüssigkeitsfüllung wird an jedem Brennraum jedes von CNCPioneer gefertigten Zylinderkopfes durchgeführt – nicht stichprobenartig, nicht nur am ersten Exemplar. Die Flüssigkeitsfüllung erfolgt wie folgt: Der Zylinderkopf wird umgedreht auf einer ebenen Vorrichtung platziert; die Brennraumöffnung wird an der Dichtfläche mit einer transparenten Acrylplatte mit präziser Bohrung am Zündkerzengewinde abgedichtet; wasserlösliches Öl wird durch das Zündkerzengewinde mit einer präzisionskalibrierten Spritze (Ablesbarkeit 0.1 cm³) eingefüllt; das Ölvolumen wird erfasst, sobald der Flüssigkeitsstand den genau definierten Referenzpunkt erreicht (Unterkante des Zündkerzengewindes – für jeden Zylinderkopf derselbe Referenzpunkt). Volumenerfassung: pro Brennraum bei Einzylinderköpfen; pro Zylinder bei Mehrzylinderköpfen mit abgestimmten Messwerten, wobei der Bereich innerhalb von ±0.5 cm³ (±0.3 cm³ bei abgestimmten Rennprogrammen) liegt. Nachprüfung des Volumens nach der Wärmedämmschicht: Bei Zylinderköpfen mit nach der Bearbeitung aufgebrachter Wärmedämmschicht wird die Flüssigkeitsfüllung nach dem Auftragen der Beschichtung wiederholt – eine 0.1–0.3 mm dicke Keramikbeschichtung reduziert das Brennraumvolumen je nach Schichtdicke um 0.3–1.5 cm³. Das nach der Beschichtung ermittelte Volumen bestimmt das tatsächliche Verdichtungsverhältnis und muss vor der Freigabe innerhalb der Toleranz von ±0.5 cm³ überprüft werden. Die Volumenangaben pro Zylinder und Satz sind in der Versanddokumentation für den Zylinderkopf enthalten und dienen als Grundlage für die Montageaufzeichnungen beim Kunden sowie die Konformitätsdokumentation.
Dokumentationspaket
Konformitätsbescheinigung pro Zylinderkopf oder pro Zylinderkopf-Set. Mitutoyo CMM-Maßbericht: Planheit der Zylinderkopffläche (25-Punkt-Raster), Rechtwinkligkeit der Zylinderkopffläche, Ventilsitzpositionen und Rundlaufgenauigkeit, exakte Position der Zylinderkopfschrauben (alle Bohrungen gleichzeitig), Nockenwellenbohrungsdurchmesser und Rundlaufgenauigkeit, Planheit der Einlasskanalflächen, Kühlmittelbohrungspositionen, Zündkerzengewindepositionen, Gesamthöhe – alle Messwerte im Vergleich zu den Zeichnungstoleranzen in Tabellenform pro Seriennummer. Aufzeichnungen zum Füllvolumen der Brennraumflüssigkeit: pro Brennraum und Zylinderkopf; Zusammenfassung für Zylinderkopf-Sets mit Angabe der Zylinderabweichung und der maximalen Abweichung. Rundlaufgenauigkeit (TIR) von Ventilsitz zu Ventilführung: für jede Ventilposition und jeden Zylinderkopf – alle Werte pro Ventil und Zylinderkopf. Profilometrie: Oberflächenrauheit (Ra) der Zylinderkopffläche an drei Positionen; Oberflächenrauheit (Ra) der Ventilsitzfläche. Gewindelehren: Gut/Ausschuss für alle kritischen Gewinde pro Zylinderkopf. Materialzertifikate mit Chargenrückverfolgbarkeit (vom Rohling oder Gusswerk bis zur Bearbeitungscharge und Zylinderkopf-Seriennummer). Zertifizierungen für Oberflächenbehandlungen (Hartanodisierung Typ III nach MIL-A-8625; stromlose Vernickelung nach MIL-C-26074; Dicke der Hartchromschicht; Aufzeichnungen zur Wärmedämmschicht; Passivierungsprüfung nach ASTM A967). PPAP Level 3 Cpk ≥ 1.67 für OEM-Programme hinsichtlich Deckplanheit, Sitzrundlauf und Brennraumvolumen als IATF-Sondermerkmale. FAIR nach AS9102 für Triebwerksprogramme der Luft- und Raumfahrtindustrie. Aufbewahrungsfrist: 20 Jahre.
IATF 16949 Qualitätssystem für
Kundenspezifische Zylinderkopfprogramme
Das nach IATF 16949 und AS9100D zertifizierte Qualitätssystem von CNCPioneer deckt vier Qualitätsdisziplinen ab, die speziell für Präzisionszylinderköpfe gelten: 100%ige Ebenheit der Zylinderkopfoberfläche (nicht stichprobenartig) gemäß der Spezifikation von 0.010 mm/300 mm, die für die Zylinderkopfdichtung erforderlich ist; 100%ige Überprüfung des Brennraumvolumens und der Flüssigkeitsfüllung in jedem Brennraum für ein ausgewogenes Verdichtungsverhältnis; 100%iges Rundlaufverhältnis (TIR) zwischen Ventilsitz und Ventilführung in jeder Ventilposition für eine vollständige Ventilabdichtung; und die PPAP-Level-3-Qualifizierung (Cpk ≥ 1.67), die von der Erstmusterprüfung bis hin zu OEM-Serienlieferprogrammen reicht.
100 % CMM-Deckplanheit – Jeder Zylinderkopf
Jeder individuell gefertigte Zylinderkopf – ob Industriemotorenkopf, Kompressorkopf oder Rennzylinderkopf – wird einer 100%igen CMM-Prüfung der Planheit der Deckfläche unterzogen. Dabei wird ein Messraster mit mindestens 25 Punkten verwendet, wobei die maximale Abweichung von der Referenzebene (Methode der kleinsten Quadrate) pro Zylinderkopf-Seriennummer dokumentiert wird. Die 100%ige CMM-Prüfung ist im Spezifikationsbereich von 0.010 mm/300 mm unerlässlich, da eine nicht konforme Deckfläche beim Motorenbauer unweigerlich zu einer durchgebrannten Zylinderkopfdichtung beim ersten Motorstart führt. Die Abweichung wird erst nach Beginn der Motormontagekosten entdeckt. Das 25-Punkte-Messraster deckt die Deckfläche mit ausreichender Dichte ab, um die durch thermische Gradienten verursachte Welligkeit im Brennraum und den Höhenunterschied zwischen Rand und Mitte aufgrund von Abweichungen der Fräseinsatzhöhe zu erfassen – beides Phänomene, die bei einer zu geringen Messdichte unberücksichtigt blieben. Die CMM-Prüfung erfolgt bei Umgebungstemperatur (nicht bei Bearbeitungstemperatur), wodurch die Wirksamkeit des thermischen Stabilisierungsprotokolls bestätigt wird. Der CMM-Bericht enthält Punktwolkendaten und eine Konturkarte der Deckflächenebenheit pro Zylinderkopf-Seriennummer. Er wird als PDF-Datei archiviert und jedem Zylinderkopf beigefügt.
- 100 % Planheitsprüfung (25-Punkt-KMG) an jedem Zylinderkopf
- CMM bei Umgebungstemperatur — bestätigt thermische Stabilisierung
- Punktwolke und Höhenlinienkarte pro Seriennummer in den Versanddokumenten
100 % Brennraumvolumen – Flüssigkeit füllt jede Kammer
Jeder Brennraum jedes Zylinderkopfes wird einer Flüssigkeitsfüllvolumenmessung unterzogen – nicht stichprobenartig, nicht aus CNC-Programmkoordinaten abgeleitet. Die Flüssigkeitsfüllmethode liefert eine direkte physikalische Messung des bearbeiteten Brennraumvolumens, die alle dimensionsbedingten Einflüsse berücksichtigt: die Geometrie des bearbeiteten Brennraumbodens und der -wände, die Höhe der Dichtfläche, die Geometrie des Quetschspalts sowie etwaige Restverformungen des Bearbeitungswerkzeugs, die bei einer koordinatenbasierten Volumenberechnung aus CMM-Punktdaten nicht erfasst würden. Messgenauigkeit: ±0.1 cm³ pro Spritzenmessung (typische Gesamtgenauigkeit ±0.15 cm³ pro Messung) – ausreichend, um eine Toleranz von ±0.5 cm³ mit dreifacher Sicherheitsmarge zu bestätigen. Dokumentation für Mehrzylinderprogramme: Alle Zylindervolumenmessungen eines Satzes werden in einer Tabelle zusammengefasst, die die einzelnen Zylindervolumina und die maximale Abweichung innerhalb des Satzes (Vorgabe: ±0.5 cm³) zeigt. Diese Dokumentation dient dem Motorenbauer als Qualitätsnachweis, um vor der Motormontage eine ausgewogene Verdichtungsverteilung zu bestätigen – und der nachträglich anhand der Leistungsbilanzdaten des Motorprüfstands validiert wird. Bei Programmen nach der TBC-Beschichtung ist eine erneute Volumenmessung nach dem Aufbringen der Keramikbeschichtung obligatorisch; das beschichtungskorrigierte Volumen pro Kammer wird dokumentiert und mit der Konstruktionsvorgabe sowie dem Volumen vor der Beschichtung verglichen.
- Flüssigkeitsfüllung in jeder Kammer jedes Zylinderkopfes – nicht beprobt
- Präzision ±0.1 cm³ Spritzenmessung bis ±0.15 cm³ Gesamtpräzision
- Dokumentation der zusammengehörigen Datensätze: Alle Zylindervolumina pro Datensatz zusammengestellt
100 % Ventilsitz-Rundumgenauigkeit – Messuhr an jeder Ventilposition
Jede Ventilposition jedes Zylinderkopfes wird mittels Rundlaufmessung (TIR – Total Indicator Runout) mit einer Messuhr überprüft: Eine Messuhrsonde misst in der fertigen Ventilsitznut, während der Messspindel durch die Ventilführungsbohrung geführt wird. Der Zylinderkopf wird um 360° um die Führungsbohrungsachse gedreht. Der TIR-Wert misst direkt den Rundlauf zwischen Ventilsitz und Führung. Dieses Verfahren ist der CMM-Positionsmessung aus zwei Gründen vorzuziehen: Es simuliert direkt die tatsächliche Ventilausrichtung (die Führungsbohrungsachse ist der Drehpunkt; die Sitzkontaktfläche ist die Messfläche – genau die geometrische Beziehung, die die Gleichmäßigkeit des Ventilkontakts im Betrieb bestimmt); und es erfasst jegliche Rundlauffehler aufgrund von Verschleiß des Ventilsitzfräsers, Zunahme des Pilotspiels oder Nachspannfehlern, die bei einer koordinatenbasierten CMM-Prüfung aus Punktmessungen abgeleitet werden müssten. TIR-Spezifikation: ±0.003 mm TIR (entspricht maximal ±0.006 mm Gesamtrundlauf) für Standard-Zylinderkopfprogramme. ±0.002 mm Rundlaufgenauigkeit (TIR) (= ±0.004 mm) für präzise Industrie- und Rennanwendungen. Überschreitet eine Ventilposition die TIR-Spezifikation, wird das Führungswerkzeug in der Führungsbohrung positioniert, der Ventilsitzwinkel in einer Aufspannung nachbearbeitet, um die Konzentrizität wiederherzustellen, und vor der Freigabe erneut mit einer TIR-Messuhr vermessen. Die TIR-Daten pro Ventilposition und Zylinderkopf werden archiviert und mit der Dokumentation versandt.
- Drehen Sie den TIR-Wert an jeder Ventilposition jedes Zylinderkopfes
- Direkte Funktionsmessung – simuliert die tatsächliche Ventilausrichtung
- TIR-Aufzeichnungen pro Ventil pro Kopf in der Versanddokumentation
PPAP Level 3 / FAIR AS9102 — OEM- und Luft- und Raumfahrtprogramme
PPAP-Qualifizierung der Stufe 3 für OEM-Programme mit kundenspezifischen Zylinderköpfen: Konstruktionsunterlagen (Rückverfolgbarkeit von Zeichnungen und CAD-Modellrevisionen); Prozessablaufdiagramm (vollständige Bearbeitungssequenz vom Materialeingang über die Oberflächenbehandlung bis hin zur Endprüfung und Dokumentation); PFMEA (Fehlermöglichkeits- und Einflussanalyse, bei der die drei schwerwiegendsten Fehlerarten hinsichtlich Deckplanheit, Sitzrundlauf und Brennraumvolumen identifiziert wurden); Kontrollplan mit Angabe der Messhäufigkeit und -methode für jedes Merkmal; MSA-Messsystemanalyse (Messsystemanalyse) für das CMM-Messsystem (Deckplanheit und Lochkreis), die Füllvorrichtung (Brennraumvolumen) und die Messuhr (Sitzrundlauf) – jeweils mit einer Messtoleranz von ≤ 10 %; erste Prozessfähigkeitsstudien mit Cpk ≥ 1.67 für Deckplanheit, Sitzrundlauf, Brennraumvolumen und die tatsächliche Position der Zylinderkopfschrauben als Merkmale gemäß IATF 16949; und Teilefreigabebescheinigung (PSW). PPAP-Qualifizierungszeitraum: 6–8 Wochen ab Abschluss der Pilotproduktion bis zur Kundenfreigabe. Erstmusterprüfbericht (FAIR) gemäß AS9102 für Triebwerksprogramme in der Luft- und Raumfahrt sowie der Verteidigungsindustrie: Vollständige Prüfung aller Zeichnungsmerkmale gemäß AS9102-Anforderungen; Querverweis der Positionszeichnung auf die Prüfergebnisse; Materialzertifizierung; Zertifizierung der Oberflächenbehandlung; Dokumentation und Bearbeitung aller Prozessabweichungen (NCRs). Qualitätskennzahlen: 99 % Qualifizierungsrate; 100 % termingerechte Lieferung bei etablierten OEM-Programmen.
- PPAP Level 3 Cpk ≥1.67 für Zylinderkopf-OEM-Programme
- FAIR gemäß AS9102 für Triebwerksprogramme der Luft- und Raumfahrt- sowie der Verteidigungsindustrie
- 99 % Qualifikationsquote · 100 % pünktliche Lieferung
Häufig gestellte Fragen zu kundenspezifischen Zylinderköpfen
Häufige Fragen von Herstellern von Industriemotoren, Kompressoren-OEMs, Schiffsausrüstungsherstellern, Motorenentwicklern für den Motorsport und Herstellern von Hydraulikgeräten zu Spezifikationen für die Ebenheit der Zylinderkopfdeckfläche, Methoden zur Bestimmung der Ventilsitzkonzentrizität, Auswahl von Block- oder Gussmaterialien sowie Wirtschaftlichkeit und Lieferzeiten der Zylinderkopfproduktion in China.
Die Spezifikation für die Ebenheit der Zylinderkopfoberfläche wird durch den Dichtungstyp und dessen Dichtungsnachgiebigkeit bestimmt – die Fähigkeit der Dichtung, kleine Unebenheiten der Zylinderkopfoberfläche durch elastische oder plastische Verformung beim Anziehen der Schrauben auszugleichen. Faserverbunddichtungen (die traditionelle mehrlagige Faser-Stahl-Dichtung): ± 0.040–0.060 mm/300 mm – diese Dichtungen weisen aufgrund ihres weichen, faserverstärkten Körpers eine hohe Dichtungsnachgiebigkeit auf und tolerieren moderate Unebenheiten der Zylinderkopfoberfläche. Mehrlagige Stahldichtungen (MLS): ± 0.010–0.020 mm/300 mm – MLS-Dichtungen weisen eine geringe Nachgiebigkeit auf, da sich die dünnen Stahlschichten nur sehr geringen Welligkeiten anpassen können. Bei einer Abweichung von mehr als 0.020 mm bilden sich bei MLS-Dichtungen Bereiche mit hoher und niedriger Spannung, die unter Verbrennungsbelastung zu zyklischen Spannungsschwankungen in der Dichtung führen und an den Spannungskonzentrationszonen eine Ermüdungsdelamination der Stahlschichten auslösen. Metallische O-Ring- und C-Ring-Dichtungen (für Hochdruck-Industrie- und Kompressorköpfe): Toleranz ± 0.005–0.008 mm – diese Dichtungen sind ausschließlich auf die Geometrie der Deckfläche angewiesen; Unebenheiten können durch keine Dichtungsanpassung ausgeglichen werden. CNCPioneer erreicht in der Produktion eine Deckflächenebenheit von 0.010 mm/300 mm durch vier kombinierte Prozessschritte. Erstens: Höhenanpassung der Fräseinsätze: Alle Einsätze haben die gleiche Höhe innerhalb einer Toleranz von ± 0.003 mm – nicht übereinstimmende Einsätze erzeugen periodische Wellenbildung mit der Einsätzeabstandsfrequenz. Zweitens: Thermische Stabilisierung: Das Schruppen des Planfräsens erhöht die Oberflächentemperatur des Aluminiumkopfes um ca. 12–18 °C und vergrößert die Deckzone; die Programme von CNCPioneer beinhalten eine 20-minütige thermische Stabilisierungspause nach dem Schruppen vor dem Schlichten – es wird gewartet, bis sich der Temperaturgradient abgebaut hat, bevor das Schlichten beginnt. Drittens, einstufige Bearbeitung: Die Bearbeitung in einem einzigen, kontinuierlichen Arbeitsgang ohne Werkzeugrückzüge eliminiert die Stufenartefakte, die beim Anheben und Wiedereingreifen des Werkzeugs entstehen (Höhenunterschiede von 0.002–0.005 mm an jeder Wiedereingriffsstelle). Viertens, KMG-Verifizierung: Jede Zylinderkopf-Deckfläche wird vor der Freigabe mittels 25-Punkt-KMG-Messung bei Umgebungstemperatur verifiziert. Dies bestätigt die Wirksamkeit des thermischen Stabilisierungsprotokolls und die Einhaltung der Höhenvorgaben für die Planfräseinsätze.
Die entscheidende Bedeutung der Konzentrizität des Ventilsitzes zur Ventilführungsbohrung wird durch die Ventilkontaktmechanik deutlich. Schließt ein Tellerventil gegen seinen Sitz, berührt der Ventilteller den Sitz entlang eines kreisförmigen Kontaktbandes. Damit dieses Kontaktband über die gesamten 360 Grad einen gleichmäßigen Anpressdruck aufweist – was für die Abdichtung gegen Verbrennungsgase und die gleichmäßige Kühlung der Ventilfläche durch den Sitzkontakt erforderlich ist –, muss der Mittelpunkt des Sitzes exakt auf der Ventilschaftachse liegen, die durch die Achse der Ventilführungsbohrung definiert ist. Weicht der Sitzmittelpunkt um 0.010 mm von der Ventilführungsbohrung ab, berührt die Ventilfläche den Sitz auf einer Seite stark und auf der gegenüberliegenden Seite schwach oder gar nicht. Dies führt zu einem asymmetrischen Kontakt, der auf der Seite mit schwachem Kontakt eine schlechte Abdichtung bewirkt und das Material des Ventileinsatzes auf der Seite mit starkem Kontakt überbeansprucht. Im Betrieb lässt die Seite mit schwachem Kontakt bei jedem Schließvorgang heißes Verbrennungsgas durch den Sitz entweichen, wodurch Sitz und Ventilfläche gleichzeitig durch thermische und mechanische Mechanismen erodieren. Dies führt zu Ventilbrand und Sitzrückgang, wodurch die Motorabdichtung innerhalb eines Bruchteils der geplanten Lebensdauer des Ventilsitzes zerstört wird. CNCPioneer erreicht eine Rundlaufgenauigkeit von ± 0.003 mm durch das Ausbohren von Ventilsitz und -führung in einer einzigen Aufspannung mithilfe eines speziell entwickelten Pilotwerkzeugsystems: Nachdem die Ventilführungsbohrung in der primären Maschinenaufspannung auf einen Durchmesser von ± 0.003 mm fertig gerieben wurde, wird mit einem auf einem Präzisionspiloten montierten Ventilsitzfräser, der in der fertigen Führungsbohrung zentriert ist, die Senkbohrung für den Ventilsitzeinsatz gebohrt. Der Pilot in der Führungsbohrung zentriert den Ventilsitzfräser mechanisch auf der Achse der Führungsbohrung. Die Rundlaufgenauigkeit wird durch die Werkzeugregistrierung und nicht durch die Positioniergenauigkeit der CNC-Maschine erreicht. Dadurch bleibt die Rundlaufgenauigkeit unabhängig von thermischer Drift, Setzung der Vorrichtung oder Positionsabweichungen in der Maschine während des Ausbohrvorgangs erhalten. Nach dem Einsetzen des Ventilsitzeinsatzes und dem Schneiden des Ventilsitzwinkels (ebenfalls mit einem führungsgeführten Werkzeug) wird die fertige Sitzform mit einer Messuhr überprüft: Die Messspitze zentriert sich in der fertigen Sitznut, während der Messspindel die Ventilführungsbohrung durchläuft – der Rundlaufmesswert (TIR) misst direkt den Rundlauf zwischen Ventilsitz und -führung. Eine Rundlaufabweichung von plus/minus 0.003 mm ergibt einen maximalen Rundlauffehler von 0.006 mm, der innerhalb des von den Motorenventilherstellern für ihre Dichtungsleistungsgarantien festgelegten Maximalwerts von 0.010 mm liegt.
Die Wahl zwischen Aluminium-Rohlingen und -Guss für ein individuelles Zylinderkopfprogramm erfordert die Abwägung von vier Aspekten: Kosten, Designfreiheit, Materialeigenschaften und Lieferzeit. Die richtige Wahl hängt davon ab, welcher Aspekt den Ausschlag gibt. Aluminium-Gussköpfe (A356-T6 oder gleichwertig) zeichnen sich durch eine nahezu endformnahe Geometrie mit hohlen Innenstrukturen (Kühlmittelkanäle, Einlass- und Auslasskanäle) aus, die durch Sand- oder Formkerne während der Erstarrung entstehen. Diese Strukturen lassen sich bei der Bearbeitung von Rohlingen nur annähernd durch sich kreuzende, gebohrte oder per Funkenerosion bearbeitete Kanäle realisieren. Gussköpfe bieten geringere Materialkosten (Aluminiumabfälle plus Gießarbeit im Vergleich zu teuren Rohlingen) und eignen sich für hohe Produktionsvolumina, bei denen sich die Werkzeuginvestitionen amortisieren. Die Mindestbestellmenge und die lange Werkzeuglieferzeit (Modell-/Formenbau: 6–12 Wochen, 3,000–30,000 US-Dollar je nach Komplexität) machen den Guss jedoch für Einzelprototypen oder Kleinserien unwirtschaftlich. Gussporosität (eingeschlossene Gase im erstarrten Metall) ist eine systembedingte Einschränkung des Gussverfahrens. Sie lässt sich durch Prozesskontrolle (Vakuumgießen, gerichtete Erstarrung) zwar minimieren, aber nicht vollständig beseitigen. Porosität an den Wänden der Kühlkanäle führt zu Kühlmittelleckagen, die vor der Motormontage nicht erkennbar sind. Zylinderköpfe aus Aluminium-Vollmaterial (6061-T6, 7075-T6, 2024-T4): Gefräst aus massivem Material oder Blech, wodurch das Risiko von Gusporosität ausgeschlossen ist. Die Kühlkanäle werden als sich kreuzende Bohrungen anstatt als Gussformen ausgeführt (was die Komplexität des Kühlkreislaufs reduziert, aber das Porositätsrisiko eliminiert). Höhere Materialkosten und Bearbeitungszeiten als beim Guss für eine vergleichbare Geometrie, jedoch keine Werkzeuginvestition, 5–10 Tage Vorlaufzeit für Prototypen und volle Designfreiheit im Rahmen der 5-Achs-CNC-Bearbeitung. Empfehlung von CNCPioneer: Aluminiumguss für Zylinderköpfe in großen Stückzahlen (über 100 pro Jahr), bei denen komplexe Kühlkanäle erforderlich sind und sich die Werkzeuginvestition lohnt; Aluminium-Vollmaterial für einzelne Prototypen, Rennmotoren, Kleinserien-Industriemotoren und alle Anwendungen, die eine absolute Integrität der Kühlkanäle erfordern. Zylinderköpfe aus Aluminiumguss, hergestellt aus vom Kunden bereitgestellten Rohgussteilen: CNCPioneer nimmt vom Kunden gelieferte Rohgussteile entgegen und wendet die komplette CNC-Präzisionsbearbeitungssequenz an – das Kostenmodell, das eine wirtschaftliche Gussfertigung (vom Kunden gesteuertes Gussprogramm) mit der Präzisionsbearbeitungsqualität von CNCPioneer für die maßkritischen Merkmale verbindet.
Die Lieferzeiten für Prototypen in der Zylinderkopffertigung von CNCPioneer betragen: 6061-T6-Einzylinder-Zylinderkopf aus dem Vollen mit 2-Ventil-Brennraum – 5–7 Werktage; 7075-T6-4-Ventil-Rennzylinderkopf mit Pentroof-Design – 7–10 Werktage; vom Kunden geliefertes Aluminiumgussmaterial, bearbeitet – 7–10 Werktage (nur Bearbeitungszeit; Gussmaterial separat beschafft); von CNCPioneer beschafftes Aluminiumgussmaterial, bearbeitet – 12–18 Werktage (inkl. Gießereiplanung); bearbeitetes Graugussmaterial – 8–12 Tage; Edelstahl-Kompressorzylinderkopf – 8–12 Tage; Hochdruck-Kompressorzylinderkopf 17-4PH H900 – 10–14 Tage. Die Überprüfung des Brennraumvolumens verlängert die Lieferzeit um 1 Werktag (Flüssigkeitsfüllungsmessung und Dokumentation). Harteloxieren verlängert die Lieferzeit um 3 Tage. Für bearbeitungsfertige Aluminium-Einzylinder-Zylinderköpfe mit 3 Tagen Lieferzeit ist eine Expresslieferung möglich. Pilotproduktion (25–100 Zylinderkopfsätze): 2–3 Wochen pro Charge; Beginn der statistischen Prozesskontrolle (SPC) hinsichtlich Planheit der Zylinderkopffläche und Ventilsitz-Rundlaufgenauigkeit. PPAP Level 3: 6–8 Wochen nach Abschluss der Pilotproduktion. Serienfertigung für Erstausrüster (OEM): Monatliche Lieferungen im 2-Wochen-Takt mit dedizierter MAZAK-Kapazität; 40–70 % Kostenreduzierung pro Einheit gegenüber dem Prototyp, abhängig von der Produktionsmenge. Wirtschaftlichkeit im repräsentativen Maßstab: Ein Zylinderkopfsatz aus 6061-T6-Aluminium für einen 4-Zylinder-Hochleistungsmotor mit 4 Ventilen pro Zylinder (abgestimmt auf ± 0.5 cm³, Planlage 0.010 mm/300 mm, Ventilsitz-Rundlaufgenauigkeit ± 0.003 mm, passiviert), der bei einer US-amerikanischen Motoreninstandsetzungswerkstatt 2,800 US-Dollar pro Satz kostet, ist beim Prototyp von CNCPioneer für ca. 1,550 US-Dollar erhältlich – und bei einer Jahresproduktion von 500 Zylinderkopfsätzen in China für 580–720 US-Dollar pro Satz. Für einen Industriemotorenhersteller, der 2,000 Motoren pro Jahr mit einem 4-Zylinder-Zylinderkopfsatz pro Motor produziert, ergeben sich durch die Einsparungen chinesischer Zylinderkopfhersteller von 800 bis 1,200 US-Dollar pro Satz jährliche Kosteneinsparungen von 1,600,000 bis 2,400,000 US-Dollar bei den Zylinderkopf-Stücklistenkosten – was die Wirtschaftlichkeit der Motorenfertigung revolutioniert und gleichzeitig die Maßhaltigkeit beibehält, die für Motorleistung und Lebensdauer erforderlich ist.
Fordern Sie ein Angebot für die kundenspezifische Zylinderkopfbearbeitung an
Laden Sie Ihre individuellen Zylinderkopfzeichnungen, CAD-Modelle (STEP, IGES, SolidWorks, PDF) oder Motorspezifikationen hoch und erhalten Sie innerhalb von 24 Stunden eine kostenlose DFM-Prüfung und ein wettbewerbsfähiges Angebot – inklusive der Erreichbarkeit der Deckflächenebenheit für Ihr Material und Ihre Kopfgröße, des Ansatzes zur Ventilsitzkonzentrizität für Ihre Ventilkonfiguration, der Methodik zur Anpassung des Brennraumvolumens, der Empfehlung für Billet- versus Gussmaterial, der Zugänglichkeit der Kühlmittelkanäle und der Angemessenheit der Wandstärke, der Analyse der Dichtungslast des Zylinderkopfschraubenmusters, der Spezifikation der Oberflächenbehandlung für Ihre Betriebsumgebung und der vollständigen Preisgestaltung vom Prototypen-CNC-Zylinderkopf bis hin zur Serienfertigung von Zylinderköpfen in China (OEM-Produktion).