
Startseite » Werkstoffe » CNC-Bearbeitung von Inconel 625
CNC-Bearbeitungsservice für Inconel 625
Die Bearbeitung von Inconel 625, dieser robusten Nickel-Chrom-Molybdän-Superlegierung, erfordert höchste Präzisionstechniken. Sie bietet unübertroffene Beständigkeit gegen Lochfraß, Spaltkorrosion und oxidierende Umgebungen bis zu 980 °C. Sie findet breite Anwendung in der Luft- und Raumfahrtindustrie, im Schiffbau, in chemischen Reaktoren und in Erdgasförderanlagen.
Warum sollte man Inconel 625 für Präzisionsbearbeitungsteile wählen?
Inconel 625 gilt als die ultimative Nickelbasis-Superlegierung für anspruchsvolle CNC-Präzisionsbearbeitungen. Sie zeichnet sich durch hervorragende Beständigkeit gegenüber extremen Korrosionsumgebungen und hohen Temperaturen bis zu 982 °C (1800 °F) aus und bietet bemerkenswerte Dauerfestigkeit, Oxidationsbeständigkeit und Unempfindlichkeit gegenüber chloridinduzierter Spannungsrisskorrosion. Ihre einzigartige Zusammensetzung – angereichert mit Molybdän und Niob – sorgt für hohe Festigkeit ohne Aushärtung und hervorragende Schweißbarkeit ohne Nachbehandlung. Um die Bearbeitbarkeit optimal zu nutzen, sind spezielle Verfahren erforderlich: extrem steife Aufspannungen, hochwertige beschichtete Hartmetall- oder Keramikeinsätze, schonende Gleichlauffräsverfahren, präzise abgestimmte Parameter und Hochdruck-Werkzeugkühlung. Dadurch werden aggressive Kaltverfestigung und unzureichende Wärmeableitung verhindert, was die Bearbeitung komplexer Geometrien mit Toleranzen von bis zu ±12.7 µm (±0.0005 Zoll) und spiegelglatten Oberflächen ermöglicht – unerlässlich für die Zuverlässigkeit kritischer Anwendungen.
- Außergewöhnliche mechanische Festigkeit und Duktilität bei Betriebstemperaturen von kryogenen Temperaturen bis 1800 °F.
- Unübertroffener Schutz gegen Lochfraß, Spaltkorrosion, interkristalline Korrosion und Chloridspannungsrisskorrosion in aggressiven Medien
- Hervorragende Beständigkeit gegen Oxidation, Aufkohlung und Hochtemperaturermüdung
- Stabile Mikrostruktur und Eigenschaften bleiben auch nach Bearbeitungs-, Schweiß- und Glühzyklen erhalten.
- Bewährte Fähigkeit zur Bearbeitung anspruchsvoller Merkmale wie dünner Rippen, tiefer Hohlräume, komplexer Konturen und Bauteile mit hohem Aspektverhältnis.
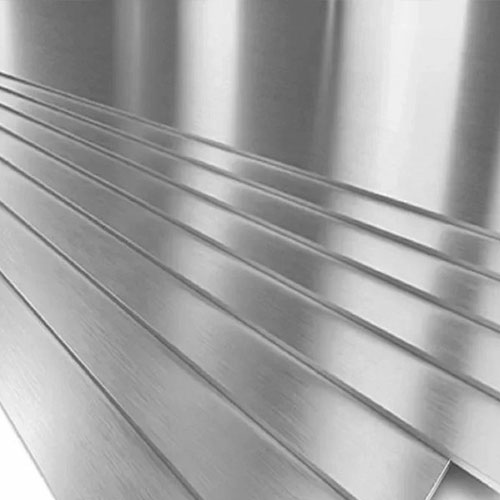
Verfügbare Teile für die CNC-Bearbeitung von Inconel 625
Inconel 625 eignet sich ideal für die CNC-Bearbeitung dieser Hochleistungs-Nickel-Chrom-Molybdän-Superlegierung. Es ist in einer Vielzahl von Walzformen erhältlich, darunter Rund-, Sechskant- und Flachstangen, Bleche, Bänder, Spulen, nahtlose und geschweißte Rohre, Formstücke, Flansche, Schmiedeteile und Draht. Hier finden Sie die Präzisionsteile, die wir für die CNC-Bearbeitung anbieten.
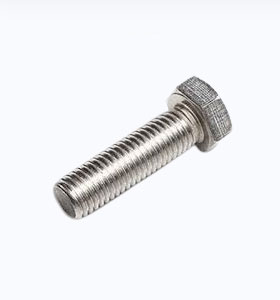
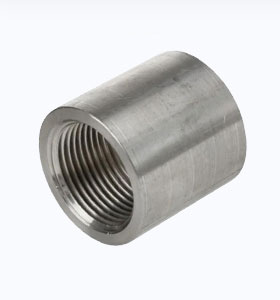
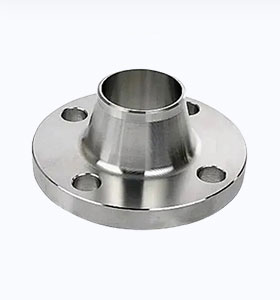
CNC-Bearbeitung von Inconel 625 – Dienstleistungen und Kompetenzen
Schweizer Bearbeitung
Schweizer Präzisionsbearbeitung: Hochpräzise Fertigung komplexer Teile mit kleinem Durchmesser aus Stangenmaterial in einer einzigen Aufspannung – mit Toleranzen im Mikrometerbereich und ohne Nachbearbeitung.
CNC-Drehen und Fräsen
Das CNC-Drehen mit angetriebenen Werkzeugen kombiniert sowohl Dreh- als auch Fräsfunktionen, um Teile mit zylindrischen Merkmalen aus Metallstangenmaterial zu bearbeiten.
Häufig Gestellte Fragen
Ist Inconel 625 schwer zu bearbeiten?
Ja, Inconel 625 gilt als schwer zu bearbeiten – es ist eine der anspruchsvolleren Nickelbasis-Superlegierungen der Inconel-Familie.
Warum es so schwer ist, maschinell zu fertigen
- Schnelle KaltverfestigungDas Material wird unter dem Schneidwerkzeug schnell härter und fester, wodurch die Schnittkräfte zunehmen und der Werkzeugverschleiß beschleunigt wird.
- Geringe WärmeleitfähigkeitDie beim Zerspanen entstehende Wärme konzentriert sich an der Werkzeugspitze, anstatt sich im Werkstück oder in den Spänen zu verteilen, was zu sehr hohen Werkzeugtemperaturen führt.
- Hohe Festigkeit und Zähigkeit bei erhöhten TemperaturenSelbst im heißen Zustand nach der Bearbeitung behält Inconel 625 seine Festigkeit und ist daher schnittbeständiger als es leicht nachgibt.
- Abrasive LegierungselementeDie in der Legierung enthaltenen Molybdän- und Niobcarbide wirken wie harte Partikel, die Schneidwerkzeuge abreiben.
- Gummiartige Chipbildung: Die Späne neigen dazu, faserig zu sein und sich an der Werkzeugschneide festzuschweißen (Aufbauschneide), was die Oberflächengüte verschlechtert und die Werkzeugstandzeit verkürzt.
Die Zerspanbarkeitsbewertungen ordnen Inconel 625 typischerweise im Bereich von 15–25 % im Vergleich zu Automatenstählen (wie z. B. 1215-Stahl mit einer Bewertung von 100 %) ein, was ihn zusammen mit anderen Superlegierungen wie Inconel 718 in die Kategorie „schwierig“ einordnet.
Wie es erfolgreich bearbeitet wird
Trotz der Herausforderungen wird Inconel 625 routinemäßig mittels CNC-Präzision für Komponenten in der Luft- und Raumfahrt, der Schifffahrt, der chemischen Verarbeitung sowie der Öl- und Gasindustrie bearbeitet. Für den Erfolg sind folgende Voraussetzungen erforderlich:
- Starre Werkzeugmaschinen und Vorrichtungen
- Scharfe, beschichtete Hartmetall- oder Keramikeinsätze mit positivem Spanwinkel
- Gleichlauffräsen
- Konservative Schnittgeschwindigkeiten (typischerweise 20–50 m/min für Hartmetallwerkzeuge)
- Hohe Vorschübe und Schnitttiefen sind erforderlich, um unterhalb der kaltverfestigten Schicht zu bleiben.
- Hochdruck-Werkzeugdurchführung zur Spanabfuhr und Kühlung der Schneidzone
Mit modernen Werkzeugen und optimierten Parametern werden konstant hervorragende Oberflächengüten (Ra 0.4–0.8 μm) und enge Toleranzen (±0.0005″ / 12.7 μm) erzielt.
Kurz gesagt: Ja, es ist schwierig zu bearbeiten , aber mit dem richtigen Fachwissen, der richtigen Ausrüstung und Prozesskontrolle ist es sehr gut zu bewältigen und liefert Hochleistungsteile, die den Mehraufwand rechtfertigen.
Wie hoch ist die Bearbeitbarkeitsklasse von Inconel 625?
Inconel 625 weist eine Zerspanbarkeit von ca. 17 % im Vergleich zu AISI B1112 Automatenstahl (Zerspanbarkeit 100 %) auf.
Was diese Bewertung bedeutet
Dieser Prozentsatz gibt die relative Schnittgeschwindigkeit an, die bei vergleichbarer Werkzeugstandzeit im Vergleich zu B1112-Stahl erreicht werden kann. Mit einem Wert von 17 % zählt Inconel 625 eindeutig zur Kategorie „schwer zerspanbar“, ähnlich wie andere Nickelbasis-Superlegierungen.
Die Werte können je nach Materialzustand (z. B. geglüht vs. ausgehärtet), genauer Härte (typischerweise 25–35 HRC für Inconel 625) und Prüfmethoden leicht variieren:
- Einige Quellen zitieren 16%.
- Andere in der Umgebung 24% basierend auf Vergleichen der Oberflächengeschwindigkeit in Fuß pro Minute.
- Einige allgemeine Leitfäden erwähnen 12-20%.
Der Konsens moderner Datenbanken für maschinelle Bearbeitung und Werkzeughersteller liegt bei 15–20 % , was die Herausforderungen wie Kaltverfestigung, geringe Wärmeleitfähigkeit und abrasive Hartmetalle widerspiegelt.
Zum Kontext:
- Leichtere Werkstoffe wie Edelstahl 304 erreichen eine Rate von ~40–50%.
- Bei schwierigeren Werkstoffen wie Inconel 718 liegt die Rate bei etwa 10–15 %.
Trotz der niedrigen Bewertung gilt Inconel 625 aufgrund seiner lösungsgeglühten Struktur und der besseren Reaktion auf optimierte Werkzeuge und Parameter als etwas besser bearbeitbar als ausgehärtete Legierungen wie Inconel 718.
Was sind die Nachteile von Inconel 625?
Inconel 718, eine aushärtbare Nickel-Chrom-Superlegierung, ist aufgrund seiner mechanischen, thermischen und metallurgischen Eigenschaften bekanntermaßen schwer zu bearbeiten. Diese Eigenschaften führen zu hohen Schnittkräften, starker Wärmeentwicklung, schnellem Werkzeugverschleiß und schlechter Spankontrolle, was es zu einem der anspruchsvollsten Werkstoffe in der CNC-Bearbeitung macht.
Hauptgründe für Bearbeitungsschwierigkeiten
- Schnelle Kaltverfestigung Die Legierung härtet während des ersten Schnittvorgangs durch plastische Verformung an der Oberfläche deutlich aus. Dies erhöht die Festigkeit und Härte der bearbeiteten Schicht, wodurch nachfolgende Schnitte widerstandsfähiger werden und der Werkzeugverschleiß beschleunigt wird.
- Geringe Wärmeleitfähigkeit Die beim Zerspanen entstehende Wärme wird nicht gut in das Werkstück oder die Späne abgeleitet, sondern konzentriert sich an der Werkzeugschneide. Dies führt zu extrem hohen lokalen Temperaturen, die das Werkzeug erweichen und seinen Verschleiß beschleunigen.
- Hohe Festigkeitserhaltung bei erhöhten Temperaturen Im Gegensatz zu vielen Metallen, die sich beim Erhitzen erweichen, behält Inconel 718 seine hohe Scherfestigkeit und Zähigkeit auch bei hohen Schnitttemperaturen bei, sodass während des gesamten Prozesses anhaltend hohe Schnittkräfte erforderlich sind.
- Abrasives Mikrogefüge Im ausgehärteten Zustand enthält die Legierung harte intermetallische Ausscheidungen (z. B. Gamma-Prime-γ'- und Gamma-Doppelprime-γ''-Phasen), die wie Schleifpapier abrasiv auf Schneidwerkzeuge wirken und deren Standzeit drastisch verkürzen.
Zusätzliche Faktoren
- Spanbildung und Aufbauschneiden — Das Material neigt dazu, klebrige, segmentierte Späne zu produzieren, die sich mit dem Werkzeug verschweißen (Aufbauschneide), was das Schneiden zusätzlich erschwert und die Oberflächengüte verschlechtert.
- Einfluss des Materialzustands Lösungsgeglühtes Inconel 718 lässt sich etwas leichter bearbeiten als vollständig ausgehärteter Zustand, da letzterer die Menge an abrasiven Ausscheidungen maximiert. Viele Betriebe bearbeiten das Material im geglühten Zustand und härten es anschließend aus.
Diese Faktoren führen zu Bearbeitungsgeschwindigkeiten, die oft 5- bis 10-mal geringer sind als bei Baustahl, zu deutlich höheren Kosten und erfordern spezielle Techniken (z. B. starre Aufspannungen, beschichtete Hartmetall-/Keramikwerkzeuge, Hochdruckkühlung und aggressive, aber kontrollierte Vorschübe). Trotz dieser Herausforderungen wird Inconel 718 mit entsprechender Expertise routinemäßig für kritische Bauteile in der Luft- und Raumfahrt sowie im Turbinenbau bearbeitet.