¿Es usted fabricante de componentes para la industria ferroviaria mundial? ¿O quizás un ingeniero responsable de garantizar que cada sello de cojinete, sello de eje, sello hidráulico o sello de puerta/ventana mantenga las locomotoras y el material rodante funcionando de forma segura sin una sola gota de lubricante perdida o contaminada? Si es así, sabe que el moldeo de caucho tradicional o el moldeo por inyección no pueden ofrecer las tolerancias de ±0.01 mm, las geometrías de labios complejas, la consistencia entre lotes y el rendimiento sin fugas que requieren las aplicaciones ferroviarias actuales.
Aquí es donde entra en juego el mecanizado CNC de plásticos . Al mecanizar polímeros de alto rendimiento como PTFE, PEEK y UHMWPE, crea sellos ferroviarios de seguridad crítica que pueden soportar vibraciones extremas, cambios de temperatura de -40 °C a +150 °C y millones de ciclos de carga, al tiempo que cumplen con los estrictos estándares de AAR y FRA [1] [2].
En esta guía exhaustiva, profundizamos en todos los aspectos críticos del mecanizado CNC de plásticos para sellos ferroviarios, desde la selección avanzada de materiales y las técnicas de fabricación de precisión hasta el riguroso control de calidad y el cumplimiento total de las normas AAR y FRA.
Al finalizar esta guía, dispondrá de una hoja de ruta clara y práctica para producir sellos plásticos para ferrocarriles de alta precisión, rentables y que cumplan plenamente con la normativa, ofreciendo una fiabilidad sin fugas y una vida útil significativamente prolongada en las condiciones operativas ferroviarias más adversas.
Tipos de precintos ferroviarios y condiciones de funcionamiento
Los sellos ferroviarios son mucho más que simples anillos. Son los héroes anónimos que evitan la fuga de lubricante, la entrada de polvo y las fallas hidráulicas bajo vibraciones constantes, temperaturas extremas y cargas dinámicas intensas. Analicemos los principales tipos de sellos:
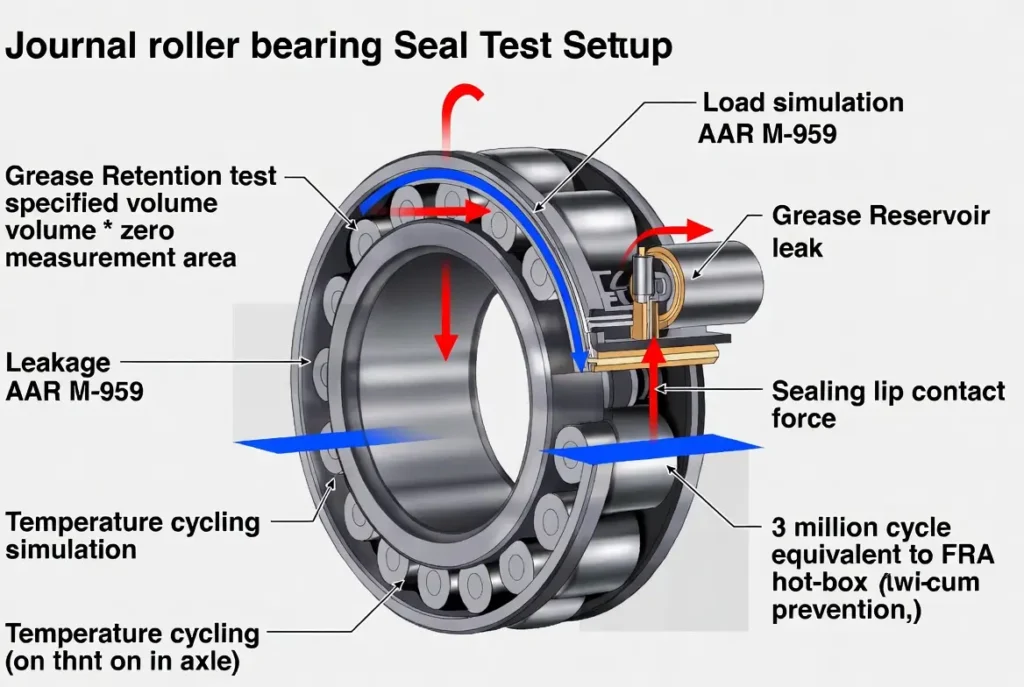
- Sellos de cojinetes de rodillos deslizantes (AAR M-959) — Estos sellos críticos protegen los cojinetes de rodillos cónicos de los vagones de carga contra la pérdida de grasa y la contaminación. [ 1 ].
- Retenes de eje y anillos de desgaste — Mantener la integridad del eje bajo cargas de 30 toneladas.
- Sellos de cilindros hidráulicos — Utilizadas en frenos, acoplamientos y sistemas de amortiguación, estas juntas requieren un rendimiento sin fugas.
- Juntas de puertas, ventanas y escotillas — Proporcionar impermeabilización y sellado a presión para vagones de pasajeros y vagones cisterna.
- Anillos de respaldo, anillos guía y desgaste Anillos: Reducen el contacto metal con metal y son compatibles con aplicaciones de transporte pesado.
Estos sellos operan en algunos de los entornos más adversos imaginables: carga cíclica continua, temperaturas de -40 °C a +150 °C, exposición a grasa, polvo, sales descongelantes y fuerzas laterales superiores a 100 kN. Para las líneas de pasajeros de alta velocidad, la fricción ultrabaja es esencial para la eficiencia energética, mientras que el transporte de carga pesada requiere durabilidad y ausencia total de fugas para evitar la detección de sobrecalentamiento. Incluso una sola falla en un sello puede provocar el sobrecalentamiento de los rodamientos, riesgos de descarrilamiento o costosos tiempos de inactividad.
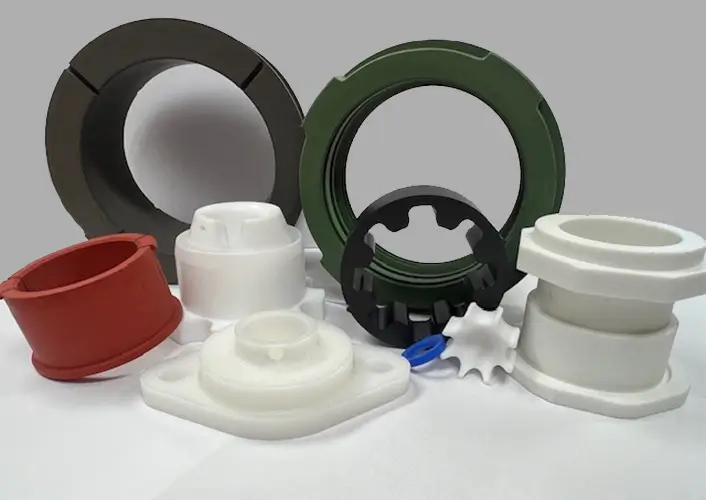
Por eso, el mecanizado CNC de precisión de plásticos se ha vuelto indispensable. Los perfiles de labio conformados, mecanizados con especificaciones exactas (±0.005 mm en los labios de sellado), pueden prolongar la vida útil en más de un 50 % en comparación con las alternativas moldeadas.
¿Por qué utilizar el mecanizado CNC de plásticos para los precintos ferroviarios?
Entonces, ¿por qué el mecanizado CNC de plásticos es el proceso preferido para los sellos ferroviarios? En pocas palabras, ofrece tres ventajas clave sobre el moldeo tradicional:
- Precisión repetible: consiga tolerancias tan ajustadas como ±0.01 mm (a menudo ±0.005 mm para labios de sellado críticos) en miles de piezas idénticas.
- Geometrías complejas: mecanizado de labios conformados, socavados y diseños energizados por resortes en una sola operación mediante torneado y fresado de 5 ejes.
- Acabados superficiales superiores — Ra 0.4–0.8 μm —, lo que mejora el rendimiento del sellado y reduce la fricción.
En cambio, el moldeo de caucho o el moldeo por inyección ofrecen producción en grandes volúmenes, pero presentan problemas de precisión dimensional (normalmente ±0.2 mm), rebabas y opciones de materiales limitadas. El mecanizado CNC elimina los costes de utillaje, permite la creación rápida de prototipos y proporciona una verdadera personalización para garantizar el cumplimiento de las normas AAR/FRA [1] [2].
Los modernos centros CNC de 5 ejes pueden mecanizar juntas de PTFE con resorte y anillos de respaldo de PEEK que soportan millones de ciclos, algo imposible con los métodos de moldeo antiguos. El resultado son costos de ciclo de vida drásticamente menores, confiabilidad sin fugas y la capacidad de cumplir con los estándares norteamericanos AAR/FRA e internacionales en una sola producción.
Guía de selección de materiales
Elegir el polímero adecuado es crucial. Influye en la maquinabilidad, el rendimiento del sellado, el rango de temperatura y el costo. A continuación se muestra una tabla comparativa práctica de los materiales más utilizados en los sellos ferroviarios. Mecanizado CNC:
| Material | Uso típico | Propiedades clave | Maquinabilidad CNC | Parámetros de corte recomendados (desbaste) | Ventajas e inconvenientes de los precintos ferroviarios |
|---|---|---|---|---|---|
| PTFE (virgen/con carga) | Retenes de cojinetes, retenes labiales | Mínima fricción, resistencia química, de -200 °C a +260 °C. | Excelente | 200–300 m/min, 0.2 mm/rev | Máximo rendimiento sin fugas; suave (requiere anillos de refuerzo). |
| OJEADA | Anillos de respaldo de alta temperatura, anillos de desgaste | Alta resistencia, resistencia a la fluencia, hasta +250 °C. | Muy Bueno | 150–250 m/min, 0.15 mm/rev | Excelente bajo cargas pesadas; mayor costo |
| UHMWPE | Anillos guía, bandas de uso | Resistencia superior a la abrasión, baja absorción de humedad. | Bueno | 100–200 m/min, 0.3 mm/rev | Amortiguación rentable; rango de temperatura limitado |
| Nailon (PA6/PA66) | Juntas para puertas/ventanas, anillos básicos | Buena resistencia, bajo costo | Excelente | 150–250 m/min, 0.25 mm/rev | Fácil de mecanizar; absorbe la humedad. |
| Ultem (PEI) | Sellos aislantes en electrónica | Alta rigidez dieléctrica, ignífugo | Moderado | 80–150 m/min, 0.2 mm/rev | Ideal para turismos; se vuelve quebradizo si no se llena. |
Tras el mecanizado, el recocido y los tratamientos superficiales (como el recubrimiento de PTFE) finalizan el proceso. Consejo: El PTFE puede mancharse, por lo que se recomienda usar herramientas de carburo afiladas, avances suaves y refrigeración por aire comprimido para lograr un sellado perfecto.
Flujo de procesos y control de calidad
Un proceso fiable de mecanizado CNC de plásticos para precintos ferroviarios sigue estos pasos, garantizando la trazabilidad y el cumplimiento en cada etapa:
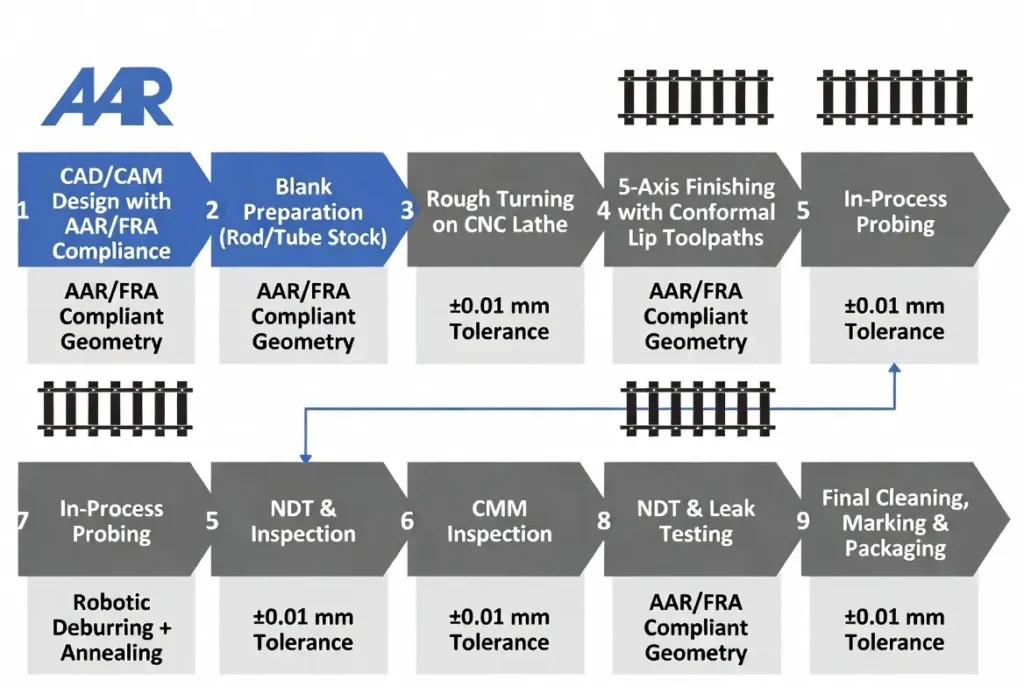
- Diseño CAD/CAM con comprobaciones dimensionales AAR M-959.
- Preparación del blank a partir de varilla/tubo
- Torneado en bruto
- Acabado de 5 ejes con labios conformables
- Sondeo en proceso
- Desbarbado y recocido
- Inspección completa con CMM
- Ensayos no destructivos y pruebas de fugas (verificación de cero fugas)
- Limpieza final, marcado láser, embalaje.
La rugosidad superficial se controla a un máximo de Ra 0.8 μm en las superficies de sellado. Cada lote se somete a pruebas de conformidad con la norma AAR M-959 y a una verificación de estanqueidad total. La automatización mediante el cambiador automático de cables (ATC) y la carga robótica puede reducir los tiempos de ciclo entre un 35 % y un 45 %.
Normas internacionales y cumplimiento
Los fabricantes deben cumplir con diversas normas, entre ellas:
- Manual de Normas y Prácticas Recomendadas de la AAR (M-959) — Especifica los sellos de lubricación para cojinetes de rodillos de vagones de carga, cubriendo tolerancias dimensionales (±0.01 mm), rendimiento del material y fugas a largo plazo (<10 g por prueba). [ 1 ].
- Requisitos de los rodamientos de rodillos de la FRA — Parte de 49 CFR, que exige sellos para evitar la pérdida de grasa y activar los detectores de sobrecalentamiento. [ 2 ].
Si un sello mecanizado por CNC no supera las pruebas AAR M-959 o FRA, se rechaza todo el envío. El mecanizado CNC es el único método que garantiza de forma consistente la precisión y la integridad superficial requeridas.
Desafíos, soluciones y casos reales
Los desafíos comunes incluyen:
- La dilatación térmica provoca la deformación de los labios.
- Inconsistencia entre lotes en sellos energizados complejos.
- Desgaste de la herramienta en PEEK relleno
Las soluciones probadas incluyen:
- Programación conforme de 5 ejes
- Simulación dinámica
- Herramientas cerámicas para PEEK
- Sondeo adaptativo
Casos de Uso
- Un operador de transporte europeo optó por anillos de respaldo de PEEK mecanizados por CNC. Tras 2 millones de ciclos bajo una carga lateral de 100 kN, las fallas en los rodamientos se redujeron en un 50 % sin fugas (verificado según el Informe de Rodamientos de la FRA). [ 2 ].
- Un proveedor norteamericano utilizó juntas labiales de PTFE mecanizadas por CNC y superó las pruebas AAR M-959 tras 3 millones de ciclos con fugas inferiores a 5 g (cero detecciones de sobrecalentamiento). [ 1 ].
- Un proyecto de ferrocarril costero de pasajeros empleó juntas aislantes de Ultem. Se logró el cumplimiento total de la FRA en entornos de alta humedad, con un acabado superficial Ra de 0.6 μm que mantuvo la integridad de la junta durante 5 años. [ 3 ].
Preguntas frecuentes
¿Qué tolerancias se requieren?
AAR M-959 y FRA exigen ±0.01 mm en los labios críticos, con un objetivo de ±0.005 mm para un margen de seguridad [1] [2].
¿Qué material es mejor?
PTFE para sellado general (sin fugas), PEEK para aplicaciones de alta temperatura/alta carga y UHMWPE para anillos de desgaste.
¿Mecanizado CNC o moldeo?
El mecanizado CNC ofrece una precisión inigualable (±0.01 mm), sin costes de utillaje y una rápida personalización para el cumplimiento de las normativas AAR/FRA.
¿Cómo mejora el control numérico computacional (CNC) el rendimiento de cero fugas?
El acabado superficial superior (Ra 0.4–0.8 μm) y los labios conformados eliminan las vías de microfugas.
¿Coste y plazos de entrega?
Los costos oscilan entre $15 y $80 por pieza para lotes de 500 a 5,000 unidades; el plazo de entrega es de 2 a 4 semanas con programas probados.
¿Cómo funciona una máquina CNC de 5 ejes?
Este proceso mecaniza juntas completas accionadas por resorte en una sola operación, eliminando errores y mejorando la consistencia entre lotes.
Conclusión
El mecanizado de plástico CNC para sellos ferroviarios es el estándar de la industria para producir componentes críticos de seguridad que cumplen con las normas AAR M-959 y FRA con tolerancias repetibles de ±0.01 mm y rendimiento de cero fugas [1] [2].
Dominar los materiales, los procesos y los requisitos de cumplimiento aquí descritos permite a los fabricantes reducir el tiempo de inactividad, prevenir fallos y suministrar precintos ferroviarios fiables que superan pruebas rigurosas.
Referencias
[1] Asociación de Ferrocarriles Americanos. Sección H de las MSRP: Cojinetes de deslizamiento y lubricación (M-959). https://aar.com/standards/MSRPs/MSRP-H%20Index.pdf
[2] Administración Federal de Ferrocarriles. Informe sobre los mecanismos de falla de los rodamientos de rodillos. https://railroads.dot.gov/sites/fra.dot.gov/files/fra_net/15067/Roller_Bearing_Failure.pdf
[3] Curbell Plastics. Estudio de caso sobre sellos de alta temperatura de PEEK. https://www.curbellplastics.com/resource-library/case-studies/peek-for-high-temperature-seals/