Sujetador aeroespacial
Especialista en Manufactura
CNCPioneer es una empresa fabricante de sujetadores aeroespaciales de precisión y un fabricante de sujetadores aeroespaciales con certificación AS9100D que suministra sujetadores roscados, sujetadores ciegos y tipos especiales de sujetadores aeroespaciales críticos para el vuelo, fabricados con A286, Inconel 718 y Ti-6Al-4V, con trazabilidad completa del material, acreditación de procesos especiales NADCAP y cumplimiento de las normas FAIR según AS9102 para cada programa de sujetadores aeroespaciales.
¿Qué es un sujetador aeroespacial?
¿Fabricación?
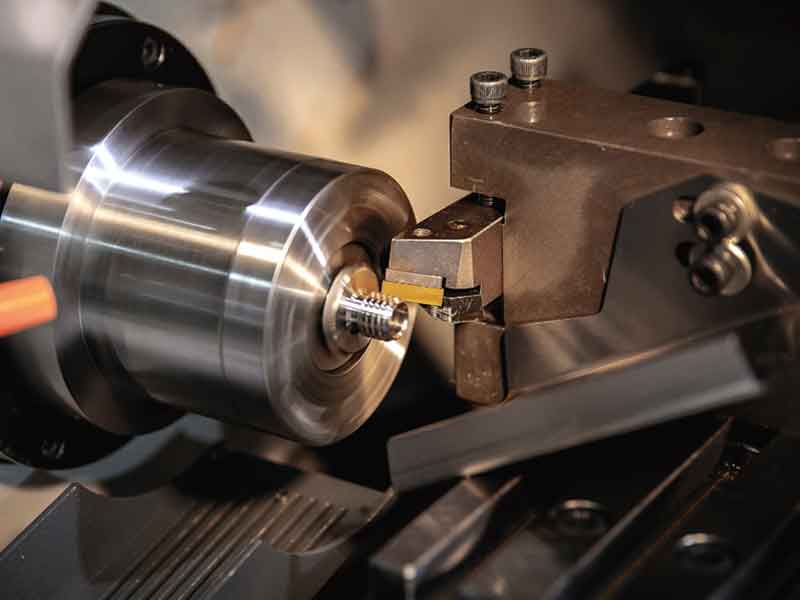
La fabricación de elementos de fijación aeroespaciales consiste en la producción de precisión de elementos de unión mecánicos roscados y no roscados (pernos, tornillos, tuercas, remaches, pasadores, collares, insertos y elementos de fijación especiales de alta resistencia al corte) que mantienen la integridad estructural de la estructura del avión, el motor y los sistemas de control bajo cargas cíclicas, temperaturas extremas y entornos corrosivos a gran altitud. La fabricación de elementos de fijación aeroespaciales difiere fundamentalmente de la producción de elementos de fijación comerciales en un requisito fundamental: cada lote debe demostrar la trazabilidad completa del material hasta la fábrica, el cumplimiento de las propiedades mecánicas con las especificaciones de materiales aeroespaciales (AMS) y la conformidad dimensional con las Normas Aeroespaciales Nacionales (NAS), las Normas Militares (MS) o las especificaciones propietarias del fabricante de equipos originales (OEM), como Boeing BAC, Airbus DIN o Bombardier BMS.
A diferencia de los sujetadores industriales estándar, los sujetadores aeroespaciales deben soportar más de 100 000 ciclos de carga sin fallar por fatiga, mantener la carga de apriete entre 316 °C (A286) y 650 °C (Inconel 718), y resistir la corrosión galvánica al acoplarse con aleaciones de fuselaje diferentes. Un solo sujetador aeroespacial defectuoso en una estructura primaria puede iniciar una ruta de propagación de grietas, lo que convierte la trazabilidad del lote al 100 %, la acreditación de proceso especial NADCAP y el informe de inspección del primer artículo (FAIR) según AS9102 en requisitos innegociables para todos los fabricantes de sujetadores aeroespaciales que abastecen a líneas de ensamblaje de nivel 1 y OEM.
-
Trazabilidad del material hasta la fábrica. Se conserva durante más de 10 años, según los requisitos de retención de registros de la norma AS9100D, el informe completo de pruebas de la fábrica (MTR, por sus siglas en inglés) desde la materia prima en barra hasta el sujetador aeroespacial terminado: número de colada, fecha de fusión, composición química, resultados de las pruebas mecánicas y cumplimiento de las especificaciones AMS.
-
Acreditación de procesos especiales AS9100D y NADCAP Los procesos de tratamiento térmico, inspección por líquidos penetrantes (FPI), inspección por partículas magnéticas (MPI), pasivación y recubrimiento de cadmio/aluminio se realizan en instalaciones asociadas acreditadas por NADCAP, y los certificados de proceso acreditados se incluyen en cada envío de fabricación de sujetadores aeroespaciales.
-
Especificaciones propietarias de NAS / MS / BAC / OEM Fabricación de sujetadores aeroespaciales según el Estándar Aeroespacial Nacional (NAS), el Estándar Militar (MS), AN (Fuerza Aérea-Armada), Boeing BAC, Airbus DIN y planos propios del cliente, incluyendo la verificación dimensional completa del dibujo de globo y la calificación de rosca según AS8879.
-
Fabricación de sujetadores aeroespaciales a medida Diseños de cabeza patentados, longitudes de agarre no estándar, cabezas con arandela integrada, cabezas perforadas para alambre de seguridad y configuraciones de vástago de diámetro múltiple: revisión DFM y recomendación de materiales en 24 horas para cada programa de fijación aeroespacial personalizado.

¿Por qué usar CNC suizo?
¿Fabricación de sujetadores aeroespaciales?
La fabricación de fijaciones aeroespaciales exige una precisión en la forma de la rosca, una uniformidad en el diámetro del vástago y una concentricidad de la cabeza que el mecanizado convencional no puede lograr de forma fiable en los volúmenes de producción aeroespacial. La tecnología suiza de casquillos guía CNC elimina la deflexión de la pieza en los vástagos delgados de las fijaciones aeroespaciales, lo que permite lograr la uniformidad del diámetro del paso de rosca, el control de la excentricidad y el acabado superficial Ra de 0.4 μm que requiere el rendimiento de las fijaciones aeroespaciales resistentes a la fatiga, desde el despegue hasta los 50 000 ciclos de vuelo.
Diámetro del vástago ±0.005 mm
El ajuste a presión entre el vástago y el orificio en las uniones estructurales aeroespaciales distribuye la carga de cizallamiento a lo largo del cuerpo del sujetador. Un error en el diámetro del vástago de ±0.005 mm produce una tensión de apoyo desigual y el inicio de la fatiga por fricción . El casquillo guía mecanizado por CNC suizo mantiene la consistencia del diámetro del vástago en lotes de producción de 10 000 piezas para las series de sujetadores aeroespaciales NAS y MS.
Diámetro de paso de rosca ±0.004 mm
La variación del diámetro del paso de rosca afecta directamente a la dispersión de la carga de apriete en las relaciones par-tensión. Un error de ±0.004 mm en el diámetro del paso produce una variación de ±8 % en la carga de apriete con el mismo par de instalación. La capacidad de conformado por laminación y torneado de roscas mediante CNC suizo mantiene la conformidad con la clase de rosca 3A/3B en todas las roscas de fijación aeroespaciales UNJ (MJ) según la norma AS8879.
Excentricidad del cabezal ±0.010 mm
El error de concentricidad entre la cabeza y el vástago provoca una flexión asimétrica del perno bajo carga de tracción, la principal causa de fatiga prematura en los sujetadores aeroespaciales de maquinaria rotativa y soportes de motor. CNCPioneer logra una desviación de cabeza de ±0.010 mm en todas las configuraciones de sujetadores aeroespaciales hexagonales, de 12 puntas y ovalados.
Acabado superficial del vástago Ra 0.4 μm
Los puntos de inicio de las grietas por fatiga se concentran en los picos de rugosidad superficial, que actúan como concentradores de tensión. El acabado superficial del vástago de los sujetadores aeroespaciales (Ra 0.4 μm) minimiza el factor de concentración de tensión Kt y garantiza una adhesión uniforme del recubrimiento de cadmio o aluminio para una protección contra la corrosión durante toda la vida útil del sujetador.
Capacidad para múltiples diámetros y vástagos escalonados
Los elementos de fijación aeroespaciales, como los pernos de bloqueo de ajuste a presión, los sujetadores Taper-Lok y los pasadores Hi-Lok, requieren múltiples diámetros de precisión en un solo vástago con transiciones redondeadas. El torneado y fresado simultáneo CNC suizo permite obtener geometrías complejas de vástago escalonado sin operaciones secundarias, lo cual es fundamental para los programas de fabricación de elementos de fijación aeroespaciales que exigen una conformidad dimensional del 100 % en cada transición del vástago.
Ventaja de costos de los sujetadores aeroespaciales de China
La fabricación de fijaciones aeroespaciales de CNCPioneer en China ofrece una reducción de costes del 35 al 55 % en comparación con los fabricantes de fijaciones aeroespaciales de EE. UU. y Europa: mismo sistema de calidad AS9100D, misma acreditación de procesos especiales NADCAP, misma documentación FAIR y un precio unitario competitivo para tipos de fijaciones aeroespaciales estándar y personalizadas.
Tipos de sujetadores aeroespaciales
Fabricamos
CNCPioneer fabrica la gama completa de tipos de sujetadores aeroespaciales, desde sujetadores roscados estándar NAS/MS hasta sujetadores ciegos especiales, pernos de seguridad y configuraciones personalizadas de sujetadores aeroespaciales para aplicaciones en fuselajes, motores, aviónica e interiores en todos los programas comerciales, de defensa y espaciales.

Elementos de fijación roscados para la industria aeroespacial (pernos y tornillos)
Configuraciones de cabeza hexagonal, de 12 puntas, de llave interna, avellanada y de cabeza plana según las series NAS 624–640, MS 20004–20024 y BACB30. Materiales: A286 (AMS 5731/5737), Inconel 718 (AMS 5662), Ti-6Al-4V (AMS 4928), 17-4PH (AMS 5643). Roscas: UNJ (MJ) clase 3A, roscas laminadas para resistencia a la fatiga. Cabezas perforadas para alambre de seguridad, pastillas o tiras autoblocantes (NASM 25027) y cabezas con arandela integral disponibles.

Tuercas aeroespaciales y tuercas autoblocantes
Tuercas hexagonales, tuercas de corte, tuercas de anclaje, tuercas para placas y tuercas autoblocantes según las normas NAS 1805–1835, MS 21042–21083 y la serie BACN10. Materiales: acero inoxidable A286, Inconel 718, 17-4PH y 303/304. Características predominantes del par de apriete autoblocante: rosca deformada totalmente metálica (acero CRES), inserto de nailon (aplicaciones aeroespaciales limitadas) y rosca elíptica desplazada. Recubiertas de cadmio o pasivadas según las normas AMS-QQ-P-416 y ASTM A967.

Pasadores y revestimientos aeroespaciales
Pasadores rectos sin cabeza, pasadores cónicos, pasadores de horquilla y pasadores tipo Hi-Lok según las normas NAS 561–576, MS 20350–20392 y la serie BACP18. Materiales: acero aleado (AMS 6322), acero inoxidable 17-4PH, A286. Tolerancia de diámetro ±0.005 mm, acabado superficial Ra 0.4 μm, extremos perforados para pasadores de chaveta o alambre de seguridad. Se utilizan en bisagras de superficies de control, tren de aterrizaje y fijaciones de pilones de motor.

Elementos de fijación ciegos para la industria aeroespacial (remaches y pernos de bloqueo)
Remaches ciegos y pernos de bloqueo CherryMax, Huck y de fabricantes de equipos originales (OEM) para el ensamblaje de fuselajes con acceso unilateral. Materiales: remaches de aluminio 2117-T4, 2017-T4 y 5056-H32; pernos de bloqueo A286 e Inconel 718. Tolerancia de agarre ±0.13 mm, resistencia al corte de 30 a 110 ksi según el material y el diámetro. Se instalan con herramientas neumáticas o a batería.

Sujetadores aeroespaciales especiales y de alta cizalladura
Tornillos Hi-lok, lockbolts, taper-lok y jo-bolts para uniones críticas de corte en la estructura primaria. Sujetadores Hi-lok de titanio para ensamblajes de fuselaje de materiales compuestos que previenen la corrosión galvánica. Configuraciones de vástago de diámetro múltiple, geometrías de cabeza patentadas y características de sellado integradas para aplicaciones en tanques de combustible y mamparos presurizados.

Fabricación de sujetadores aeroespaciales a medida
Longitudes no estándar, estilos de cabeza patentados, combinaciones de materiales múltiples (vástago de titanio + cabeza A286) y características de montaje de sensores integradas. Revisión DFM de 24 horas, prototipo de 7 a 14 días, FAIR según AS9102 en el primer artículo. Paquete completo de documentación de fabricación de sujetadores aeroespaciales: certificación de materiales, registros de tratamiento térmico, informes FPI/MPI, informe CMM dimensional y certificado de conformidad.
Aplicaciones
CNCPioneer suministra componentes para la fabricación de elementos de fijación aeroespaciales a fabricantes de fuselajes, fabricantes de equipos originales de motores, centros de mantenimiento, reparación y revisión (MRO) y proveedores de aeroestructuras de primer nivel en los mercados de aviación comercial, defensa, espacio y helicópteros en todo el mundo.
Aviación comercial
Sujetadores aeroespaciales roscados NAS y BAC para la estructura del fuselaje, el larguero del ala y las fijaciones del tren de aterrizaje. Tuercas autoblocantes y sujetadores Hi-Lok para la estructura primaria de aluminio y materiales compuestos. La fabricación de sujetadores aeroespaciales de CNCPioneer cumple con los requisitos de la cadena de suministro de Boeing, Airbus y COMAC, con la certificación AS9100D y la documentación FAIR completa.
Defensa y aviación militar
Sujetadores aeroespaciales de la serie MS para la estructura primaria de aviones de combate, transporte y UAV. Sujetadores de alta temperatura A286 e Inconel 718 para aplicaciones en la sección caliente del motor y el sistema de escape. Sujetadores con recubrimiento de cadmio según MIL-DTL-26482 para resistencia a la corrosión en entornos de aviación naval. Trazabilidad completa del material y cumplimiento con DFARS disponibles.
Sistemas espaciales y satelitales
Sujetadores aeroespaciales de titanio y A286 para la estructura de vehículos de lanzamiento, anillos adaptadores de carga útil y conjuntos de bus de satélite. Selección de materiales y recubrimientos conformes a la normativa ASTM E595 para evitar la desgasificación. Sujetadores ligeros de titanio Hi-Lok para aplicaciones espaciales críticas en cuanto a masa. Fabricación de sujetadores aeroespaciales estándar y personalizados con trazabilidad de lote al 100 %.
Helicópteros y aeronaves de rotor
Sujetadores aeroespaciales de alta resistencia a la fatiga para conjuntos de bujes de rotor principal y de cola, soportes de transmisión y varillajes de plato cíclico. Tuercas autoblocantes con par de apriete constante para uniones críticas a vibraciones. Sujetadores resistentes a la corrosión A286 y 17-4PH para operaciones de helicópteros en alta mar y en el sector marítimo.
Sistemas de motor y propulsión
Sujetadores aeroespaciales de Inconel 718 y Waspaloy para juntas estructurales de carcasas de turbinas, cámaras de combustión y postquemadores que operan a más de 650 °C. Roscado y tratamiento térmico según AMS 5662/5663 para resistencia a la fluencia y cumplimiento de la prueba de rotura por tensión. Incluye tratamiento térmico NADCAP y acreditación de proceso especial FPI.
Suministro de fijaciones para el sector aeroespacial, tanto para mantenimiento, reparación y operaciones (MRO) como para el mercado de repuestos.
Fabricación de piezas de repuesto para fijaciones aeroespaciales destinadas al mantenimiento, reparación y revisión de aeronaves. Replicación exacta en dimensiones y materiales de fijaciones OEM obsoletas o con largos plazos de entrega. Lotes a partir de 50 unidades con documentación completa, lo que permite la recuperación de aeronaves en tierra (AOG) sin las demoras de entrega de los fabricantes originales.
Fabricación de sujetadores aeroespaciales
Capacidades en CNCPioneer
Las instalaciones de CNCPioneer en Shenzhen combinan más de 78 tornos CNC suizos para vástagos y roscas de fijación aeroespacial de precisión con más de 66 centros de torneado y fresado MAZAK para cabezas, bridas y geometrías de fijación aeroespacial personalizadas con múltiples características, que abarcan todos los tipos estándar de fijación aeroespacial NAS/MS/BAC y configuraciones personalizadas para programas de fuselaje y motor de fabricantes de equipos originales (OEM).
Flota de tornos CNC suizos
Más de 78 tornos CNC suizos · Diámetro del vástago de los sujetadores aeroespaciales de Ø2 mm a Ø25 mm · Tolerancia de diámetro ±0.003–0.005 mm · Diámetro del paso de rosca ±0.004 mm · Acabado superficial Ra 0.4 μm · Excentricidad de la cabeza ±0.010 mm · Laminado y torneado de roscas para UNJ (MJ) clase 3A/3B.
Flota de tornos rotativos MAZAK
Más de 66 centros de torneado y fresado MAZAK · Cabezas de fijación aeroespaciales multifuncionales: hexagonal, de 12 puntas, con llave interna, ovaladas, planas · Mecanizado simultáneo de 5 ejes · Concentricidad de cabeza a vástago ±0.010 mm · Orificios de cabeza perforados para alambre de seguridad · Formación integral de la cabeza de la arandela.
Formularios de hilo
UNJ (MJ) clase 3A/3B según AS8879 · UNRC / UNRF clase 2A/3A · Roscas métricas MJ según ISO 5855 · Roscas laminadas para resistencia a la fatiga (no cortadas) · Diámetro del paso de rosca inspeccionado al 100% por comparador óptico de roscas · Verificación completa del perfil de la rosca.
Materiales
A286 (AMS 5731/5737) · Inconel 718 (AMS 5662/5663) · Ti-6Al-4V (AMS 4928/4967) · 17-4PH (AMS 5643) · Acero inoxidable 303/304/316 · Acero aleado (AMS 6322) · Aluminio 7075-T6 / 2024-T4 · Waspaloy · Aleaciones personalizadas según especificaciones del cliente.
Procesos especiales (NADCAP)
Tratamiento térmico según AMS 5731/5662/5643 · Solución y envejecimiento para A286 e Inconel 718 · Inspección por líquidos penetrantes fluorescentes (FPI) según ASTM E1417 · Inspección por partículas magnéticas (MPI) según ASTM E1444 · Pasivación según ASTM A967 / AMS-QQ-P-35 · Recubrimiento de cadmio según AMS-QQ-P-416 · Recubrimiento de aluminio según MIL-DTL-83488.
Inspección y documentación
Clasificación dimensional al 100% para diámetros críticos · Diámetro de paso de rosca y excentricidad de cabeza con CMM Mitutoyo · Verificación de perfil con comparador óptico de roscas · Pruebas de tracción y dureza por lote · Análisis de fractura SEM disponible · Certificación de materiales, registros de tratamiento térmico, informes NDT, informes CMM, FAIR según AS9102 y Certificado de Conformidad.
Materiales para la fabricación de elementos de fijación aeroespaciales
La selección de materiales para la fabricación de fijaciones aeroespaciales debe equilibrar la resistencia a la tracción para cargas estructurales, la resistencia a la fatiga para cargas cíclicas, la resistencia a la corrosión para exposición ambiental y la capacidad de soportar temperaturas extremas para aplicaciones en motores y sistemas de escape. CNCPioneer mecaniza todas las aleaciones principales para fijaciones aeroespaciales cumpliendo plenamente con las especificaciones AMS y con la trazabilidad del fabricante.
A286 (AMS 5731 / 5737)
Superaleación de hierro · Resistencia a la tracción: 1,035 MPa (envejecida) · Temperatura de funcionamiento: hasta 316 °C · Excelente resistencia a la oxidación · Material de fijación aeroespacial más común para sistemas de escape de turbinas, postquemadores y aplicaciones en fuselajes de alta temperatura. Tratamiento térmico de solución y envejecimiento según la norma AMS 5737.
Inconel 718 (AMS 5662 / 5663)
Superaleación a base de níquel · Resistencia a la tracción de 1,240 MPa (envejecida) · Temperatura de hasta 650 °C · Resistente a la fluencia y a la rotura por tensión · Fijaciones aeroespaciales para la sección caliente del motor, la cámara de combustión y la turbina de alta presión. Se requiere tratamiento térmico NADCAP y FPI para todos los programas de fabricación de fijaciones aeroespaciales de Inconel 718.
Ti-6Al-4V (AMS 4928 / 4967)
Aleación de titanio alfa-beta · Resistencia a la tracción: 900 MPa · Densidad: 4.43 g/cm³ (40 % más ligera que el acero) · Excelente resistencia a la fatiga · Elementos de fijación para estructuras primarias y fuselajes compuestos en la industria aeroespacial, donde la reducción de masa es fundamental. Tratamiento térmico de solución y envejecimiento (STA) según la norma AMS 4967 para una máxima resistencia.
17-4PH (AMS 5643)
Acero inoxidable endurecible por precipitación · Resistencia a la tracción de 1,310 MPa (H1150) · Buena resistencia a la corrosión · Capacidad para temperaturas moderadas · Tren de aterrizaje, superficies de control y elementos de fijación estructurales aeroespaciales que requieren alta resistencia con resistencia a la corrosión del acero inoxidable. Pasivación según la norma ASTM A967.
Acero aleado (AMS 6322)
Acero de baja aleación de alta resistencia · Resistencia a la tracción: 1,520 MPa · Recubrimiento de cadmio para protección contra la corrosión · Pasadores y pernos de alta resistencia al corte para la estructura principal · Recubrimiento de cadmio según AMS-QQ-P-416 Tipo II, Clase 2 con sellado de cromato. Se requiere inspección por partículas magnéticas (MPI) después del recubrimiento.
Aluminio 7075-T6 / 2024-T4
Aleaciones de aluminio de alta resistencia · 7075-T6: resistencia a la tracción de 572 MPa · 2024-T4: resistencia a la tracción de 470 MPa · Estructuras secundarias ligeras y aplicaciones no magnéticas · Remaches, fijaciones ciegas y elementos de fijación aeroespaciales no estructurales. Anodizado según MIL-A-8625 Tipo II disponible.
Waspaloy (AMS 5706 / 5708)
Superaleación a base de níquel · Resistencia a la tracción: 1,310 MPa · Temperatura de funcionamiento: hasta 870 °C · Fijaciones aeroespaciales para motores y sistemas de escape de altísima temperatura donde la capacidad del Inconel 718 es insuficiente. Disponibilidad limitada; pedido a medida con plazo de entrega de 16 a 20 semanas.
Tratamiento y recubrimiento de superficies para
Fabricación de sujetadores aeroespaciales
El recubrimiento superficial de los componentes de fijación aeroespacial cumple una doble función: protección contra la corrosión para prolongar la vida útil de la estructura del avión y control del coeficiente de fricción para una instalación con par de apriete y tensión uniformes. CNCPioneer colabora con socios especializados acreditados por NADCAP para ofrecer fijaciones aeroespaciales con recubrimientos certificados según las normas AMS-QQ-P-416, MIL-DTL-83488 y ASTM A967.
Recubrimiento de cadmio — AMS-QQ-P-416
El cadmio es el estándar histórico para la protección contra la corrosión en la fabricación de sujetadores aeroespaciales de acero aleado. El cadmio sellado con cromato tipo II ofrece una resistencia a la niebla salina de más de 500 horas según la norma ASTM B117. Se aplica con un espesor de 5 a 8 μm sobre un pretratamiento de fosfato. Es obligatorio para pernos y pasadores de acero de la serie MS en entornos de aviación militar y naval. Se dispone de documentación de exención RoHS para programas aeroespaciales de defensa.
Recubrimiento de aluminio (Alumiplate / IVD) — MIL-DTL-83488
Los recubrimientos de aluminio y aluminio para diagnóstico in vitro (IVD) sustituyen al cadmio en los sujetadores aeroespaciales comerciales modernos para cumplir con las normativas RoHS/REACH sin sacrificar la protección contra la corrosión. El recubrimiento de aluminio de 8 a 13 μm ofrece una resistencia a la corrosión por niebla salina de más de 720 horas. Estándar en los sujetadores aeroespaciales de los nuevos programas de Boeing y Airbus. Se requiere un proceso LHE (baja fragilización por hidrógeno) para acero de alta resistencia (>1,240 MPa).
Pasivación — ASTM A967 / AMS-QQ-P-35
Pasivación con ácido nítrico o cítrico para fijaciones aeroespaciales de acero inoxidable y acero inoxidable endurecible por precipitación (17-4PH). Elimina el hierro libre de las superficies mecanizadas y restaura la barrera anticorrosión de óxido de cromo. Requerida para todas las fijaciones aeroespaciales de acero inoxidable de la serie 300 y PH antes del envío para prevenir el agarrotamiento durante la instalación y la corrosión por picaduras en servicio.
Recubrimiento de fosfato — MIL-DTL-16232
Pretratamiento con fosfato de manganeso o zinc en fijaciones aeroespaciales de acero aleado antes del recubrimiento con cadmio o aluminio. Proporciona retención de lubricante y reduce el desgaste inicial durante la instalación con control de par. También sirve como capa base resistente a la corrosión para el almacenamiento en aceite de las fijaciones aeroespaciales sin recubrimiento.
Lubricante de película seca — MIL-PRF-46010
Lubricante de película seca a base de disulfuro de molibdeno o PTFE aplicado a roscas de fijaciones aeroespaciales y superficies de apoyo. Reduce el coeficiente de fricción de 0.20 a 0.08, lo que permite relaciones par-tensión predecibles y evita el agarrotamiento en uniones de titanio-titanio y acero inoxidable-acero inoxidable. Estándar en fijaciones aeroespaciales A286 y Ti-6Al-4V para aplicaciones estructurales y de motores.
Anodizado — MIL-A-8625
Anodizado estándar tipo II y anodizado duro tipo III para fijaciones y remaches de aluminio en la industria aeroespacial. El tipo II proporciona resistencia a la corrosión y adherencia de la pintura para las uniones de aluminio de la estructura del avión. El anodizado duro tipo III (25–75 μm) proporciona resistencia al desgaste para fijaciones de aluminio en aplicaciones deslizantes o pivotantes. Sellado con acetato de níquel o impregnado en teflón para mayor lubricidad.
Todos los recubrimientos utilizados en la fabricación de fijaciones aeroespaciales (cadmio, aluminio IVD, pasivación, lubricante de película seca) se verifican mediante medición de espesor por fluorescencia de rayos X (XRF), pruebas de niebla salina según la norma ASTM B117 y pruebas de adhesión en cada lote de producción. Las certificaciones de recubrimiento, los certificados de proceso especial NADCAP y los informes de las pruebas de niebla salina se incluyen en la documentación de envío de cada programa de fabricación de fijaciones aeroespaciales.
Garantía de calidad para
Fabricación de sujetadores aeroespaciales
Los requisitos de calidad para la fabricación de elementos de fijación aeroespaciales van más allá de la conformidad dimensional e incluyen la trazabilidad del material, la verificación de las propiedades mecánicas, las pruebas no destructivas y la documentación completa que exigen los programas de cualificación de los fabricantes de equipos originales (OEM) del sector aeroespacial, incluido el proceso FAIR según la norma AS9102 para cada nueva pieza que se introduzca.
Revisión de contratos y planos
Revisión de ingeniería de los requisitos de los planos de fabricación de sujetadores aeroespaciales, especificaciones aplicables (NAS, MS, BAC, AMS, AS8879), especificaciones de materiales, requisitos de tratamiento térmico, especificaciones de recubrimiento, requisitos de ensayos no destructivos (FPI/MPI) y requisitos FAIR antes de la aceptación del pedido. Confirmación de la disponibilidad de materiales y del plazo de entrega del fabricante para aleaciones especiales (Waspaloy, Inconel 718).
Inspección de materiales entrantes
Verificación del informe de prueba de la fábrica (MTR) según la especificación AMS: composición química, resistencia a la tracción, límite elástico, elongación, dureza y tamaño de grano. Confirmación de la composición mediante XRF; control de dureza puntual en las barras entrantes. Asignación de trazabilidad completa del lote: el número de colada está vinculado al número de lote interno para garantizar la trazabilidad durante toda la vida útil del material. Verificación de sustancias restringidas según RoHS/REACH.
Inspección dimensional del primer artículo
Informe dimensional completo de la máquina de medición por coordenadas Mitutoyo: diámetro del vástago, diámetro del paso de rosca, ángulo de rosca, altura de la cabeza, ancho de la cabeza entre caras, excentricidad de la cabeza, posición del orificio perforado y longitud total. Verificación del perfil del comparador óptico de roscas según la norma AS8879. Dibujo a globo con resultados de medición completos. Probeta de ensayo mecánico procesada simultáneamente con la primera pieza para la verificación de la resistencia a la tracción y la dureza.
Control dimensional en proceso
Clasificación del diámetro del vástago al 100 % a velocidad de producción; monitorización del calibre neumático en proceso a intervalos definidos; seguimiento del desgaste del troquel de conformado de roscas mediante el diámetro del paso de rosca; verificación de la excentricidad de la cabeza después del mecanizado de la misma; utillaje específico para sujetadores aeroespaciales con límites de vida útil de la herramienta monitorizados; control estadístico de procesos (SPC) en diámetros críticos para lotes de producción que superen las 500 piezas.
Procesos especiales y verificación de ensayos no destructivos
Certificado de tratamiento térmico de un horno acreditado por NADCAP: temperatura de la solución, temperatura de envejecimiento, atmósfera y tabla de termopares. Certificado FPI o MPI de un laboratorio de END acreditado por NADCAP: verificación sin indicación según ASTM E1417/E1444. Verificación del espesor del recubrimiento mediante XRF; muestra de prueba de niebla salina procesada con el lote de producción; verificación del espesor y la adhesión del lubricante de película seca.
Inspección final y documentación
Inspección visual al 100% con aumento de 10× para detectar defectos de mecanizado, uniformidad del recubrimiento y daños en la rosca. Prueba de par-tensión en una muestra representativa de tuercas autoblocantes. Verificación final con CMM en una muestra del 5% para confirmación dimensional. El paquete de documentación de envío incluye: MTR del material, certificado de tratamiento térmico, certificado NDT, certificado de recubrimiento, informe CMM, FAIR según AS9102 y certificado de conformidad con trazabilidad completa del lote.
Sistema de calidad AS9100D y NADCAP para
Fabricación de sujetadores aeroespaciales
La certificación AS9100D de CNCPioneer para la fabricación de sujetadores aeroespaciales y la acreditación de procesos especiales NADCAP para el tratamiento térmico, FPI y MPI proporcionan el marco de calidad estructurado que exigen Boeing, Airbus, Bombardier y los fabricantes de equipos originales de defensa para la calificación de la cadena de suministro en programas comerciales, militares y espaciales.
AS9100D y FAIR según AS9102
Fabricación de fijaciones aeroespaciales con certificación AS9100D y documentación FAIR según AS9102 para cada nueva pieza y revisión de diseño. Incluye dibujo completo, certificación de materiales, informe dimensional de CMM y resultados de pruebas funcionales. Cantidad de muestra del primer artículo según los requisitos de los formularios 1, 2 y 3 de AS9102. Paquete de cualificación para fabricantes de fijaciones aeroespaciales disponible para el registro en la base de datos de proveedores OEM.
- FAIR según la documentación AS9102
- Dibujo completo de globos incluido
- Registros de certificación de materiales
Acreditación de Proceso Especial NADCAP
Los procesos de tratamiento térmico (HT), inspección por líquidos penetrantes fluorescentes (FPI), inspección por partículas magnéticas (MPI) y recubrimiento se realizan en laboratorios asociados acreditados por NADCAP con certificados de acreditación vigentes. El cumplimiento de las auditorías de NADCAP se mantiene mediante vigilancia continua. Los certificados de procesos especiales se incluyen en cada envío de fabricación de sujetadores aeroespaciales para garantizar el cumplimiento de los requisitos de auditoría del fabricante de equipos originales (OEM).
- Acreditado por HT / FPI / MPI
- Proceso de recubrimiento certificado
- Vigilancia continua de NADCAP
Trazabilidad del lote y verificación del material al 100%.
Trazabilidad del número de colada desde el informe de prueba de fábrica hasta el sujetador aeroespacial terminado, conservada durante un mínimo de 10 años según la norma AS9100D. Verificación de la composición del material mediante XRF en la barra entrante. Probeta de prueba mecánica procesada con cada lote de tratamiento térmico: tracción, límite elástico, elongación y dureza. Cadena completa de trazabilidad del material y del proceso para la investigación de accidentes y el cumplimiento de las directivas de aeronavegabilidad.
- Retención de registros durante más de 10 años
- Verificación de la composición mediante XRF
- Cadena de trazabilidad completa
Ensayos dimensionales y mecánicos
Verificación dimensional con máquina de medición por coordenadas Mitutoyo (CMM) para el diámetro del vástago, el diámetro del paso de rosca, la excentricidad de la cabeza y las longitudes críticas. Ensayo de tracción según ASTM F606 en muestras representativas de cada lote de producción. Ensayo de dureza según ASTM E18 (Rockwell C) para confirmar la respuesta al tratamiento térmico. Análisis de fractura mediante microscopía electrónica de barrido (SEM) disponible para la investigación de fallas. Todos los registros de ensayo se incluyen en el Certificado de Conformidad.
- Verificación dimensional de CMM
- Resistencia a la tracción y dureza por lote
- Análisis de fractura SEM disponible
Preguntas frecuentes sobre la fabricación de sujetadores aeroespaciales
Preguntas frecuentes de fabricantes de fuselajes, fabricantes de equipos originales de motores, centros de mantenimiento, reparación y revisión (MRO) y proveedores de primer nivel sobre la fabricación de fijaciones aeroespaciales y las capacidades de fijación aeroespacial personalizadas de CNCPioneer.
La trazabilidad completa del material hasta la fábrica es el requisito de calidad más importante en la fabricación de fijaciones aeroespaciales. A diferencia de las fijaciones comerciales, cada lote de fijaciones aeroespaciales debe ser trazable hasta el número de colada original de la fábrica, su composición química y los resultados de las pruebas mecánicas. Esta trazabilidad permite la investigación de accidentes, el cumplimiento de las directivas de aeronavegabilidad y la adopción de medidas correctivas por parte del proveedor en caso de anomalías en el material. CNCPioneer mantiene un registro de más de 10 años según la norma AS9100D y vincula los números de lote internos con los números de colada de la fábrica en cada envío de fijaciones aeroespaciales.
CNCPioneer fabrica todos los tipos de sujetadores aeroespaciales estándar: sujetadores roscados (pernos, tornillos, espárragos) según NAS/MS/BAC; tuercas (hexagonales, de corte, autoblocantes, de anclaje) según NAS/MS; pasadores (rectos, cónicos, de horquilla, de alta seguridad) según NAS/BAC; sujetadores ciegos (remaches, pernos de bloqueo) según MS/NAS; y sujetadores especiales (de ajuste a presión, de bloqueo cónico, de vástago de diámetro múltiple) según el plano del cliente. La fabricación a medida de sujetadores aeroespaciales para estilos de cabeza patentados, longitudes de agarre no estándar y características integradas está disponible con revisión DFM en 24 horas.
Materiales principales para la fabricación de fijaciones aeroespaciales: A286 (AMS 5731/5737) para aplicaciones de fuselaje y motor a altas temperaturas (hasta 316 °C); Inconel 718 (AMS 5662/5663) para la sección caliente del motor (hasta 650 °C); Ti-6Al-4V (AMS 4928/4967) para estructuras primarias ligeras; 17-4PH (AMS 5643) para aplicaciones estructurales resistentes a la corrosión; acero aleado (AMS 6322) para pasadores de alta resistencia al corte; y aluminio 7075-T6/2024-T4 para remaches y aplicaciones no magnéticas. Todos los materiales cumplen plenamente con las normas MTR y AMS.
Los sujetadores NAS (Estándar Aeroespacial Nacional) son desarrollados por la Asociación de Industrias Aeroespaciales (AIA) para aplicaciones de aviación comercial y general; suelen ofrecer mayor resistencia y un control dimensional más preciso que los sujetadores MS. Los sujetadores MS (Estándar Militar) son desarrollados por el Departamento de Defensa de EE. UU. para aeronaves militares y aplicaciones de defensa; a menudo especifican recubrimiento de cadmio y requisitos de adquisición específicos. BAC (Boeing Aircraft Company) y DIN (Airbus) son especificaciones propietarias de los fabricantes de equipos originales (OEM) que prevalecen sobre NAS/MS para programas de fuselaje específicos. La fabricación de sujetadores aeroespaciales de CNCPioneer abarca las cuatro familias de especificaciones.
La calidad de la rosca se garantiza mediante tres controles: (1) roscas laminadas (no cortadas) con matrices de laminación endurecidas que trabajan en frío el perfil de la rosca para mejorar la resistencia a la fatiga; (2) inspección con comparador óptico de roscas al 100% que verifica el diámetro primitivo, el ángulo de la rosca y la conformidad del perfil según AS8879; y (3) verificación del calibre de la rosca con calibres de anillo y tapón pasa/no pasa para un ajuste de clase 3A/3B. Las roscas UNJ (MJ) de raíz redondeada son estándar para los sujetadores aeroespaciales críticos en cuanto a fatiga, ya que reducen la concentración de tensiones en la raíz de la rosca.
Sujetadores aeroespaciales roscados estándar A286 o 17-4PH a partir de barras disponibles: 10–14 días hábiles para cantidades de prototipo (incluido el tratamiento térmico y la pasivación). Sujetadores Inconel 718 que requieren tratamiento térmico NADCAP y FPI: 14–18 días hábiles. Sujetadores de titanio Ti-6Al-4V: 12–16 días hábiles. Fabricación de sujetadores aeroespaciales personalizados con nuevas herramientas: 3–4 semanas para prototipo, 5–6 semanas para producción. Grandes cantidades de producción: 6–8 semanas según la disponibilidad del material del fabricante. Programas de pedidos globales con entregas programadas disponibles para el suministro a largo plazo de OEM.
La fabricación de fijaciones aeroespaciales de CNCPioneer en China ofrece una reducción de costes del 35 % al 55 % en comparación con fijaciones aeroespaciales equivalentes de fabricantes estadounidenses y europeos consolidados, con niveles comparables de calidad según el sistema AS9100D, el proceso especial NADCAP y la documentación FAIR. Esta ventaja en costes se debe a la economía de fabricación: mano de obra competitiva, proximidad a proveedores asiáticos de titanio y aleaciones de níquel, y alta eficiencia en el mecanizado CNC suizo, en lugar de comprometer las especificaciones. Nuestros componentes de fijación aeroespacial se fabrican con las mismas tolerancias dimensionales NAS/MS, especificaciones de materiales AMS y requisitos de procesos especiales NADCAP que los productos líderes de PCC, Arconic y LISI. Ofrecemos presupuestos detallados para fabricantes de equipos originales (OEM) con precios transparentes en un plazo de 24 horas.
Solicite un presupuesto para la fabricación de sujetadores aeroespaciales.
Suba su plano de fijación aeroespacial, especificación NAS/MS/BAC o requisitos de fijación aeroespacial personalizados y reciba una revisión DFM gratuita y un presupuesto competitivo en 24 horas. El equipo de ingeniería de CNCPioneer revisará el diseño de su fijación aeroespacial para determinar su viabilidad de fabricación, confirmará el cumplimiento de las especificaciones de material y tratamiento térmico, recomendará el recubrimiento y la forma de rosca óptimos y le proporcionará un presupuesto completo para programas OEM de fijación aeroespacial estándar y personalizados.