
maquinado CNC
Piezas de latón
CNCPioneer es un especialista en piezas de latón mecanizadas por CNC con certificación IATF 16949: cuenta con más de 78 tornos CNC suizos con soporte de casquillo guía y más de 66 centros de torneado y fresado MAZAK que producen piezas de latón moleteadas, accesorios de tubería de latón, piezas de cerradura de latón, terminales eléctricos, cuerpos de válvulas y componentes torneados de precisión de C36000, DZR, C26000, C46400 y aleaciones especiales de latón con un diámetro exterior de ±0.003 mm, una rugosidad superficial Ra de 0.4 μm y una rosca 100 % pasa/no pasa desde 2011.
¿Qué es el mecanizado CNC?
¿Fabricación de piezas de latón?
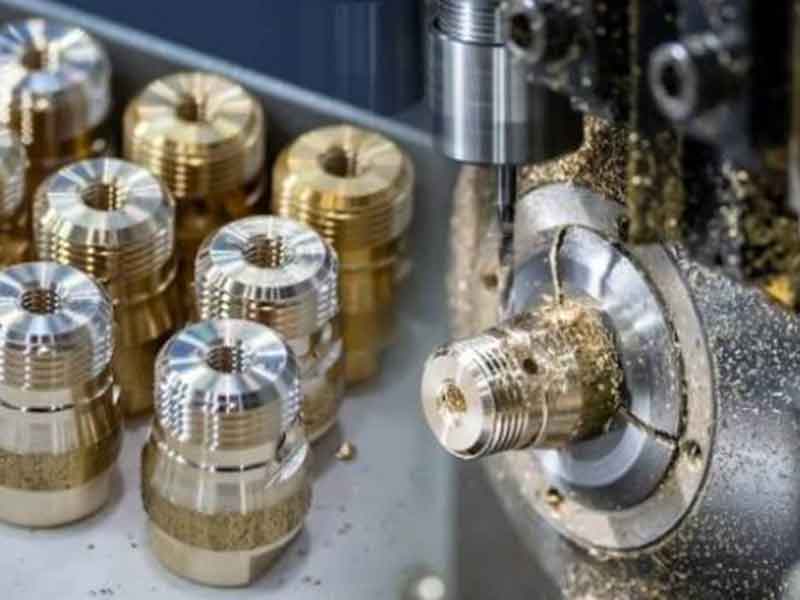
La fabricación de piezas de latón mecanizadas por CNC es un proceso de torneado, fresado, torneado tipo suizo, roscado, moleteado y taladrado de precisión controlado por ordenador, ejecutado en más de 78 tornos CNC suizos con soporte de casquillo guía, más de 66 centros de torneado-fresado MAZAK con herramientas motorizadas y eje C, y plataformas MAZAK VARIAXIS de 5 ejes, que produce una amplia variedad de componentes metálicos funcionales a partir de aleación de cobre-zinc cuya maquinabilidad, conductividad, resistencia a la corrosión, estética y coste representan la opción de material óptima en los sectores de fontanería, electricidad, automoción, herrajes para cerraduras, instrumentación, hidráulica y bienes de consumo.
El latón es el material más utilizado para piezas de torneado de precisión CNC después del aluminio. El latón C36000, de fácil mecanizado y con un índice de maquinabilidad del 100 %, es el estándar de referencia universal (tres veces superior al del acero), lo que permite velocidades de corte de 300 a 600 m/min con herramientas de PCD, tasas de producción de 2,000 a 5,000 piezas por hora en programas estándar de Ø8 a 20 mm y los precios al por mayor que exigen las cadenas de suministro de los fabricantes de equipos originales (OEM). La combinación de maquinabilidad, conductividad IACS del 26 %, resistencia a la corrosión y estética amarillo-dorada convierte al latón en el material dominante para accesorios de tuberías, herrajes de cerraduras, terminales eléctricos y componentes decorativos a nivel mundial.
-
Casquillo guía CNC suizo: precisión para piezas de latón micro y delgadas. Para piezas de latón de Ø0.5–32 mm con una relación L/D >3:1, el soporte con casquillo guía elimina la deflexión de la pieza de trabajo, logrando un diámetro exterior de ±0.003 mm, una concentricidad de ±0.003 mm y una rugosidad superficial Ra de 0.4 μm con herramientas de PCD en piezas pequeñas de latón que los tornos de mandril estándar no pueden sujetar con la tolerancia especificada, independientemente de la habilidad del operario.
-
Rosca 100% pasa/no pasa: no negociable para accesorios de tubería. La calidad de las roscas métricas NPT, BSP, DIN e ISO en los accesorios de tubería de latón determina la función de sellado hidráulico: una rosca defectuosa provoca una fuga. CNCPioneer mide cada pieza roscada de latón al 100 % por lote de producción con calibres de rosca calibrados y con trazabilidad NIST, sin excepciones de muestreo para los programas de accesorios de tubería.
-
Latón DZR verificado por XRF: cumple con las normas WRAS y de agua potable. Para los mercados de agua potable del Reino Unido, la UE y Australia, CNCPioneer verifica que el contenido de arsénico en el latón DZR (CW602N) sea del 0.02 al 0.06 % mediante SII XRF por lote entrante; este es el inhibidor de deszincificación que exige la especificación DZR y el control de calidad que confirma el cumplimiento de la norma WRAS antes de comprometerse con el mecanizado.
-
Ventaja de costos de China del 40-60% con calidad IATF 16949 Entre un 40 % y un 60 % por debajo de las instalaciones europeas y norteamericanas de torneado de latón de precisión con idéntica precisión dimensional, calibración de roscas al 100 % y calidad de tratamiento superficial: la economía de fabricación que permite el suministro mayorista de piezas de latón mecanizadas mediante torneado CNC para las cadenas de suministro OEM globales.

¿Por qué CNCPioneer?
¿Piezas de latón mecanizadas por CNC?
Entre los proveedores mundiales de piezas de latón mecanizadas por CNC, la precisión de los casquillos guía CNC suizos de CNCPioneer, su experiencia en mecanizado libre C36000, la exhaustividad del torneado-fresado MAZAK para características complejas, la capacidad de cumplir con todos los estándares de rosca, la disciplina en la precisión del moleteado y la ventaja de costes de China establecen a nuestra fábrica como el socio preferido para el mecanizado de latón en programas de fontanería, automoción, electricidad, herrajes para cerraduras e industria.
Casquillo guía CNC suizo — Micro y delgado de latón de precisión
Los más de 78 tornos CNC suizos de CNCPioneer, equipados con soporte de casquillo guía, proporcionan la base de precisión dimensional para piezas pequeñas de latón mecanizadas por CNC (Ø0.5–32 mm con L/D >3:1) donde el torneado estándar con mandril no puede alcanzar la especificación requerida. El casquillo guía posiciona la herramienta de corte a una distancia de entre 0.5 y 2.0 mm del soporte de la pieza, logrando un diámetro exterior de ±0.003 mm, una concentricidad de ±0.003 mm y una rugosidad superficial Ra de 0.4 μm con herramientas de PCD en micro pasadores de latón, cuerpos de contacto y cuerpos de tapones de bloqueo que se deforman en cualquier torno con mandril estándar.
Experiencia en mecanizado libre C36000: 2,000–5,000 piezas/hora
La C36000, con un índice de maquinabilidad del 100 % (el estándar de referencia para herramientas de PCD), funciona a una velocidad de 400 a 600 m/min, produciendo una rugosidad superficial Ra de 0.4 μm a una velocidad de 2,000 a 5,000 piezas por hora en piezas de latón estándar torneadas de Ø8 a 20 mm . Los programas C36000 de CNCPioneer, desde celdas CNC suizas alimentadas por barras con asignación de máquina dedicada y un stock de seguridad de 3 meses, ofrecen la rentabilidad necesaria para que las cadenas de suministro de fabricantes de equipos originales (OEM) puedan ofrecer precios al por mayor, requiriendo millones de piezas de latón al año.
MAZAK Mill-Turn — Piezas de latón moleteadas, hexagonales y complejas
Las piezas de latón moleteadas, los cuerpos hexagonales de latón, los racores perforados transversalmente, los ajustadores ranurados y los cuerpos de válvulas compuestas requieren la combinación de torneado y fresado en eje C que ofrece la fresadora-torneadora MAZAK, que produce todas las características a partir de un único punto de referencia sin errores de fijación. Los más de 66 centros de fresado-torneado MAZAK de CNCPioneer producen piezas de latón complejas donde las características de moleteado, hexágono, orificio transversal, ranura y rosca mantienen una precisión de posición de ±0.020 mm entre características con una sola configuración.
Capacidad completa de roscado: NPT, BSP, DIN, métrico
El roscado es el paso más crítico en cuanto a calidad para los accesorios de tubería de latón: la precisión del cono de rosca NPT y BSP y el diámetro del paso determinan la interferencia metal-metal que crea el sello hidráulico. Los programas de roscado de CNCPioneer cubren NPT 1/8"–4" según ASME B1.20.1, BSP G/R 1/8–4" según ISO 228/7-1, DIN 2999, ISO métrico M3–M100 y UNF/UNC , todos con una verificación de calibre pasa/no pasa del 100% por lote de producción utilizando calibres calibrados con trazabilidad NIST.
Precisión del moleteado: seguimiento de patrones calculado por programa.
Para lograr una calidad de moleteado uniforme, es necesario que el número de dientes de la rueda moleteadora coincida con la circunferencia de la pieza. CNCPioneer calcula el diámetro exterior objetivo a partir del paso de moleteado para cada nuevo programa, de modo que los patrones de diamante y rectos se alineen perfectamente sin doble seguimiento. La fuerza radial controlada por servomotor garantiza una profundidad repetible. Profundidad de moleteado ±0.050 mm; inspección visual de regularidad del patrón al 100 % por lote de producción ; monitorización del estado de la rueda moleteadora a intervalos de desgaste definidos.
Calidad IATF 16949 para el suministro de piezas de latón para fabricantes de equipos originales (OEM) del sector automotriz.
Las piezas de latón mecanizadas por CNC que entran en las cadenas de suministro de la industria automotriz (accesorios para sistemas de combustible, cuerpos de conectores HVAC, componentes de terminales eléctricos, accesorios hidráulicos de freno) requieren la norma IATF 16949:2016 con PPAP Nivel 3. CNCPioneer ofrece PPAP Nivel 3, SPC Cpk ≥1.67 en todas las dimensiones críticas, MSA Gage R&R ≤10 % y acciones correctivas 8D en un plazo de 24 horas ante cualquier incidente de calidad en campo: la infraestructura de calidad automotriz que distingue a los proveedores de piezas de latón OEM cualificados de los talleres de mecanizado generales.
Piezas de latón mecanizadas CNC
Fabricamos
Los programas de piezas de latón mecanizadas por CNC de CNCPioneer abarcan todo el espectro de productos, desde cuerpos de pasadores de precisión microtorneados de Ø0.5 mm hasta grandes cuerpos de válvulas de Ø200 mm, incluyendo piezas redondas torneadas de precisión, cuerpos de ajuste moleteados, componentes de mecanismos de bloqueo, accesorios de tubería roscados, cuerpos de válvulas y terminales eléctricos OEM en todas las aleaciones de latón y tratamientos de superficie.

Latón torneado de precisión: ejes, casquillos, espaciadores y separadores
Separadores, espaciadores, bujes, pasadores y ejes de latón de alto volumen para ensamblajes electrónicos, de instrumentación, eléctricos y mecánicos. Separadores hexagonales M3–M12 (rosca interna en ambos extremos ±0.005 mm; longitud ±0.050 mm; paralelismo de caras 0.010 mm; hexagonal tipo I según ISO 1173); bujes de latón con cojinete deslizante (DI ±0.005 mm H7, Ra 0.4 μm; DE ±0.005 mm p6 ajuste a presión; concentricidad ±0.005 mm); ejes de latón de precisión (DE ±0.003 mm CNC suizo; Ra 0.4 μm PCD; características transversales ±0.020 mm desde el eje C). Programas de volumen de más de 5,000,000 de separadores al año. Estándar C36000; C26000 sin plomo para programas regulados por RoHS.

Piezas de latón moleteadas: tornillos de mariposa, pomos y cuerpos de ajuste.
Patrones de moleteado de diamante, recto y cruzado en cuerpos de latón torneados por CNC para tornillos de mariposa, anillos de enfoque, perillas de ajuste, mangos de dispositivos médicos, cuerpos de instrumentos ópticos, barriles de bolígrafos e insertos de plástico de ajuste a presión. Paso de moleteado 0.5–1.5 mm; profundidad de precisión ±0.050 mm; seguimiento del patrón calculado a partir de la circunferencia de la pieza de trabajo por programa eliminando defectos de doble pista; inspección visual del 100% por lote. Programas de insertos de ajuste a presión: OD y profundidad de moleteado calculados a partir del material plástico del cliente (HDPE, PA66, PP) y la especificación de fuerza de extracción requerida. El OD de pre-moleteado compensa el crecimiento del diámetro C36000 (aumento de 0.05–0.15 mm de OD por cada 0.1 mm de profundidad de moleteado). Tratamiento superficial de níquel, cromo o laca disponible.

Piezas de latón para cerraduras: carcasa del cilindro, cuerpo del tapón y leva.
El latón es el material universal para herrajes de cerraduras: el C36000 proporciona maquinabilidad, resistencia a la corrosión y estética dorada para una vida útil de herrajes de interiores de 10 a 25 años. Carcasa del cilindro: orificio del tapón ±0.005 mm H6 (holgura de 0.010–0.025 mm para una rotación suave sin oscilación de la llave); orificios de la cámara del pasador ±0.010 mm de perpendicularidad 0.010 mm del programa indexado del eje C; ranura de montaje de leva ±0.020 mm de ancho. Cuerpo del tapón: OD ±0.003 mm e6 Ra 0.4 μm de redondez ±0.002 mm; chavetero ±0.050 mm por llave estándar; característica de accionamiento de leva ±0.020° de fresado del eje C. Cuerpo de la leva: perfil de 5 ejes ±0.020 mm de la curva de la leva; orificio de acoplamiento ±0.010 mm. Programas que abarcan desde prototipos de 25 piezas hasta más de 500,000 unidades anuales para fabricantes de equipos originales (OEM) de cerraduras residenciales, comerciales, para candados, armarios y automóviles.

Accesorios de tubería de latón: NPT, BSP, DIN y compresión.
Catálogo completo de accesorios de tubería de latón para plomería, HVAC, gas, aire comprimido y distribución hidráulica. NPT 1/8"–4" según ASME B1.20.1; BSP paralelo (G) y cónico (R) 1/8–4" según ISO 228/7-1; rosca cónica para tuberías DIN 2999; rosca fina métrica; 100% de verificación de roscas (pasa/no pasa) por lote de producción. Conexión de compresión: asiento cónico de 45° de semiángulo ±0.25°; superficie del asiento Ra 0.4 μm; orificio de acoplamiento de la férula ±0.020 mm. Conexión a presión: orificio de la pinza ±0.010 mm; ranura para junta tórica ±0.020 mm. Conexión de espiga: perfil de espiga cónico; Ra 1.6 μm para sellado de mangueras. Abocardado: asiento SAE de 45° o JIC de 37° Ra 0.4 μm. DZR (CW602N) para agua potable del Reino Unido/UE/AU (conforme a WRAS); C36000 para uso no regulado; As 0.02–0.06% verificado por XRF según DZR. lote.

Cuerpos de válvulas de latón: de bola, de aguja, de retención y solenoides.
Cuerpo de válvula de bola (Ø15–100 mm, PN16–PN40): orificio del cuerpo ±0.010 mm, Ra 0.8 μm; puertos BSP/NPT ±0.005 mm; orificio del vástago ±0.005 mm perpendicular al orificio de la bola 0.010 mm; rosca de la tuerca de prensaestopas ±0.005 mm. Válvula de aguja: orificio del cuerpo ±0.005 mm; cono del asiento 30°–60° ±0.25°; asiento Ra 0.4 μm; vástago de ajuste de paso fino ±0.005 mm. Válvula de retención: cono del asiento de la bola ±0.25°; Ra 0.4 μm; orificio de retención del resorte ±0.050 mm. Válvula solenoide: orificio del émbolo ±0.005 mm Ra 0.4 μm; Todos los orificios del colector de puertos se fabricaron mediante un único proceso de torneado y fresado MAZAK, con tolerancia entre puertos de ±0.050 mm; ranuras para juntas tóricas de ±0.020 mm, con una continuidad visual del 100 %. Material: C36000 estándar; DZR para servicio en agua; C46400 para uso marino o en ambientes químicos agresivos. Prueba de fugas con reducción de presión del 100 % en programas de cuerpos sellados.

Terminales eléctricos, piezas OEM y herrajes especiales de latón.
Cuerpos de terminales y terminales eléctricos: CNC suizo; orificio del cable ±0.100 mm; rosca del tornillo M3–M12 ±0.005 mm; planitud de la superficie de contacto 0.010 mm; chapa de estaño 5–15 μm (resistencia de contacto ≤10 mΩ por lote); estaño resistente al desgaste por fricción SnAg para terminales automotrices sometidos a vibraciones. Insertos de carcasa de conector de precisión: paso de orificio a orificio ±0.020 mm; ranura de retención de contacto ±0.020 mm. Herrajes para pipa de fumar: orificio del adaptador ±0.010 mm; rosca personalizada ±0.005 mm; cámara de filtro de 9 mm ±0.050 mm de orificio; perpendicularidad de la cara del anillo de la boquilla 0.010 mm; chapado en níquel brillante o cromo; prototipo en 5–7 días a partir de dibujos o mediciones de muestra. Pasadores de latón de microprecisión Ø0.5–5 mm: microtorneado dedicado CNC suizo; ±0.002–0.005 mm de diámetro exterior; verificación al 100 % mediante micrómetro láser.
Industrias y aplicaciones
Los programas de piezas de latón mecanizadas por CNC de CNCPioneer dan servicio a todos los sectores que consumen componentes torneados de latón de precisión, desde fabricantes de equipos originales de accesorios de fontanería y climatización que requieren más de 10,000,000 de unidades anuales a precios mayoristas hasta fabricantes de instrumental quirúrgico que requieren acero inoxidable C26000 sin plomo con documentación compatible con la norma ISO 13485.
HVAC
Cuerpos de accesorios de tubería mecanizados por CNC de latón DZR y C36000: válvulas de compresión, de ajuste a presión, de bola, de compuerta, de retención y de unión, en roscas NPT, BSP, DIN y métricas. Programas de latón DZR que cumplen con la normativa WRAS para los mercados de agua potable del Reino Unido y la UE, con análisis XRF del contenido de arsénico por lote. Programas de venta al por mayor de 100 000 a más de 10 000 000 anuales; control de calidad del 100 % para cada lote de producción; entrega semanal mediante sistema Kanban para pedidos marco establecidos.
Motorium
Componentes automotrices mecanizados por CNC de latón con certificación IATF 16949: cuerpos de racores para sistemas de combustible, cuerpos de conectores HVAC, cuerpos de racores hidráulicos de freno, cuerpos de terminales y orejetas eléctricas, insertos de latón para carcasas de sensores. Suministro PPAP Nivel 3 con SPC Cpk ≥1.67 en dimensiones críticas; entrega semanal mediante kanban; acción correctiva 8D en 24 horas. Terminales chapados en estaño-plata (SnAg) para entornos con vibraciones; verificación de la resistencia de contacto al 100 % por lote.
Electrónica
Programas de cuerpos de conectores de latón de precisión, cuerpos de terminales, insertos de portadores de contactos y cuerpos de pines de precisión: mecanizado CNC suizo con un diámetro exterior de ±0.003 mm; coordinación de chapado en oro, plata y estaño con verificación XRF. C26000 sin plomo para programas de conectores regulados por RoHS/REACH. C36000 para terminales industriales y comerciales estándar. Verificación de lote de resistencia de contacto ≤10 mΩ para programas chapados en estaño; chapado en oro de 0.3–3.0 μm según ASTM B488 Clase 1 para contactos de señal de baja resistencia.
Seguridad
Piezas de cerradura mecanizadas por CNC en latón: cuerpos de cilindro, cuerpos de tapón, cuerpos de leva, cámaras de pasador de llave, para programas de cerraduras residenciales, comerciales, para candados, gabinetes, automotrices y arquitectónicas. Diámetro del orificio del tapón: ±0.005 mm H6; diámetro exterior del cuerpo del tapón: ±0.003 mm e6; diámetro de la cámara del pasador: ±0.010 mm; ranura de llave: ±0.020 mm; perfil de leva de 5 ejes: ±0.020 mm. Tratamiento superficial anti-deslustre o niquelado. Programas desde prototipos de 25 piezas hasta un suministro anual de más de 500 000 unidades.
Petróleo y Gas
Cuerpos de válvulas de latón, cuerpos de colectores, núcleos de válvulas de aguja, cuerpos de válvulas de bola, adaptadores de racores y cuerpos de conexión rápida para sistemas hidráulicos y neumáticos: programas de rosca NPT/BSP/JIC; calibre de rosca del 100 %; prueba de fugas de presión del 100 % en programas de cuerpos sellados. Ni-P químico (10–12 % P) para aplicaciones con fluidos corrosivos. Latón naval C46400 para cuerpos de válvulas de agua de mar; DZR para sistemas de agua tratada; C36000 para racores hidráulicos y neumáticos industriales generales.
Hardware de consumo
Pomos de ajuste de latón moleteado, cuerpos decorativos, componentes de bisagras para muebles, herrajes para gabinetes y herrajes arquitectónicos: programas de moleteado en forma de diamante y recto con garantía de seguimiento de patrón; niquelado brillante, cromado u oro; laca transparente que conserva el color natural del latón; programa de pintura en polvo RAL para herrajes arquitectónicos de exterior. Programas de alto volumen de 500 000 a más de 5 000 000 anuales con asignación dedicada de celdas CNC suizas y stock de seguridad de barras C36000 para 3 meses.
Piezas de latón mecanizadas CNC
Procesos y capacidades
Los programas de mecanizado CNC de piezas de latón de CNCPioneer se ejecutan en más de 78 tornos CNC suizos con soporte de casquillos guía, más de 66 centros de torneado y fresado MAZAK con herramientas motorizadas y eje C, y plataformas MAZAK VARIAXIS de 5 ejes: la capacidad integrada de torneado, fresado, roscado y moleteado ofrece piezas de latón mecanizadas por CNC completas bajo un sistema de calidad IATF 16949, con una cadena de suministro de chapado integrada en Shenzhen para un plazo de entrega de chapado y devolución de 1 a 2 días.
Cotización en 24 horas · Revisión de ingeniería DFM en 48 horas
Selección de aleación según el entorno normativo y las condiciones de servicio (estándar C36000 frente a DZR sin plomo para agua potable frente a C26000 compatible con RoHS frente a C46400 marino) · Identificación del estándar de rosca y especificación de calibre (NPT frente a BSP frente a DIN frente a métrico; tolerancia del diámetro de paso según el requisito de sellado o montaje) · Cálculo del patrón de moleteado a partir del diámetro exterior de la pieza de trabajo (seguimiento de la selección de la rueda de moleteado; profundidad según el requisito de agarre; predicción del diámetro exterior del inserto de ajuste a presión) · Especificación de recubrimiento según la corrosión, la estética o el requisito de contacto eléctrico · Impacto dimensional del recubrimiento en orificios y roscas de precisión · Alcance de medición de rosca 100% GO/NO-GO · Alcance PPAP Nivel 3 para programas IATF 16949.
Casquillo guía CNC suizo — Ø0.5–32 mm Torneado de latón de precisión
Más de 78 tornos CNC suizos que ofrecen ±0.003 mm de diámetro exterior, ±0.003 mm de concentricidad, Ra 0.4 μm desde PCD a 2,000–5,000 piezas estándar por hora en programas C36000. Diámetro mínimo Ø0.5 mm; L/D máximo 20:1 a través del casquillo guía. Micrómetro láser automático de diámetro exterior con corrección de desplazamiento NC para deriva térmica. Operación continua alimentada por barra para programas de venta al por mayor. Programas dedicados de microtorneado para Ø0.5–5 mm: ±0.002–0.005 mm de diámetro exterior; inserto de carburo con borde de diamante; gestión de la relación viruta-pieza; verificación del 100 % con micrómetro láser. Características transversales del eje C desde herramientas motorizadas: ranuras ±0.020 mm; agujeros transversales ±0.020 mm de posición real; superficies planas ±0.010 mm.
MAZAK Mill-Turn: Cuerpos de latón complejos con características integradas
Más de 66 centros de torneado-fresado MAZAK con herramientas motorizadas e interpolación continua del eje C para piezas de latón mecanizadas CNC complejas: perfiles hexagonales + orificios torneados + puertos perforados + características roscadas, todo desde un solo punto de referencia. Torneado estándar: ±0.010 mm; precisión: ±0.005 mm. Concentricidad del orificio respecto al diámetro exterior ±0.005 mm en una sola configuración. Moleteado a partir de una herramienta de moleteado de rodillo motorizado en posiciones indexadas del eje C. Características transversales: ±0.020 mm de posición real. Orificios del colector del cuerpo de válvulas: todos los puertos desde una sola configuración, posición entre puertos ±0.050 mm. Rosca: M3–M100 externa e interna a partir de macho de roscar con herramienta motorizada o torneado de rosca de un solo punto. MAZAK VARIAXIS de 5 ejes para perfiles de leva compuestos y características no ortogonales.
Estándares completos de hilos: 100 % de aprobación/rechazo para todos los programas.
NPT 1/8"–4" según ASME B1.20.1 (conicidad 1:16, ángulo de 60°; acoplamiento L1 de apriete manual según la Tabla 2) · BSP paralelo G 1/8–4" según ISO 228 (cara de sellado de junta tórica) · BSP cónico R 1/8–4" según ISO 7-1 / EN 10226-1 (Whitworth 55° autosellante) · DIN 2999 Rosca de tubería cónica alemana · ISO métrico M3–M100 externo (diámetro de paso ±0.005 mm 6g/4g6g) · ISO métrico interno M3–M64 (macho o fresa de rosca ±0.005 mm) · Accesorios abocinados JIC de 37° y SAE de 45° · UNF/UNC · Calibre GO/NO-GO de rosca calibrado al 100% por lote de producción: sin excepciones de muestreo en ningún programa de latón roscado.
Catálogo completo de aleaciones de latón — Verificado por SII XRF
C36000 (100% maquinabilidad; Cu 60–63%; Pb 2.5–3.7%; especificación estándar para aplicaciones no reguladas) · DZR CW602N (As 0.02–0.06% XRF confirmado; agua potable conforme a WRAS; mercados obligatorios en Reino Unido/UE/AU) · C26000 (sin plomo; 70/30 Cu/Zn; eléctrico regulado por RoHS; médico) · C46400 latón naval (Sn 0.5–1.0%; marino; servicio de agua de mar) · C28000 metal Muntz (cuerpos grandes; estructural sensible al costo) · BeCu C17200 AT (límite elástico de 1,380 MPa; contactos de resorte; mecanizado húmedo obligatorio) · Bronce fosforoso C51000 (manguitos de resorte; crítico a la fatiga). Toda la composición verificada por XRF de SII por lote entrante; EN 10204 3.1 o informe de ensayo de materiales archivado por lote.
Documentación de calidad IATF 16949
Certificado de conformidad · Registros de diámetro exterior del micrómetro láser al 100% en programas de precisión · Registros de calibre pasa/no pasa de rosca al 100% en todas las piezas roscadas · Informe dimensional de CMM (concentricidad, perpendicularidad, posiciones verdaderas, características transversales) · Registros de Ra del perfilómetro en ubicaciones específicas · Registros de espesor XRF de recubrimiento (níquel ±1 μm; estaño ±1 μm; oro ±0.2 μm; 3 posiciones por muestra; 10 muestras por lote de recubrimiento) · Prueba de adhesión según ASTM B571 por lote · Cumplimiento de la prueba de niebla salina según ASTM B117 donde se especifique · Resistencia de contacto ≤10 mΩ por lote para programas de estaño y oro · Certificados de composición de materiales SII XRF con trazabilidad de lotes · PPAP Nivel 3 para IATF 16949 · Registros conservados durante 20 años.
Aleaciones de latón para
Piezas de latón mecanizadas CNC
La selección de aleaciones de latón se rige por tres criterios prioritarios: cumplimiento normativo para el mercado de uso final específico (agua potable, RoHS, sector marino), resistencia a la deszincificación en el entorno de servicio y viabilidad económica del mecanizado. La aleación C36000 cubre la mayoría de las aplicaciones no reguladas con el mejor coste de mecanizado; la DZR/CW602N es obligatoria para agua potable en el Reino Unido, la UE y Australia; y la C26000 para aplicaciones eléctricas y médicas sin plomo.
Latón de fácil mecanizado C36000
Cu 60–63% · Pb 2.5–3.7% · Zn balance · UTS 340–469 MPa · HRB 55–80 · 26% IACS. El estándar de referencia de maquinabilidad. Mejor costo para aplicaciones industriales, comerciales y de consumo general no reguladas. v_c = 400–600 m/min PCD.
Latón DZR (CW602N)
Cu 62–65% · Pb 1.6–2.5% · As 0.02–0.06% (confirmado por XRF) · Zn resto. Obligatorio para accesorios de agua potable en Reino Unido/UE/AU según BS EN 12164. Cumple con WRAS. Maquinabilidad idéntica a C36000 (100%). +8–12% de prima de material.
Cartucho de latón C26000 (70/30)
Cu 68.5–71.5% · Pb ≤0.07% · Zn resto · Resistencia a la tracción 330–620 MPa · Maquinabilidad 30%. Sin plomo para aplicaciones eléctricas y médicas reguladas por RoHS. Excelente resistencia al conformado en frío y a la corrosión. Se requiere utillaje de PCD.
C46400 Latón Naval
Cu 59–62% · Sn 0.5–1.0% · Zn resto · Resistencia a la tracción 379–586 MPa · Maquinabilidad 40%. El estaño proporciona resistencia a la deszincificación sin adición de arsénico. Especificar para herrajes marinos, cuerpos de válvulas de agua de mar y accesorios para embarcaciones.
Cobre berilio C17200 AT
Cu 97.3% · Be 1.8% · Co 0.5% · Resistencia a la tracción 1,380 MPa · Límite elástico 1,200 MPa · Dureza HRC 40. Aleación de cobre de máxima resistencia. Contactos de resorte de precisión, componentes de mecanismos sometidos a altas tensiones. Mecanizado en húmedo obligatorio (polvo de BeCu, cancerígeno).
Bronce fosforoso C51000
Cu 94.8% · Sn 5.0% · P 0.2% · Resistencia a la tracción 310–790 MPa · Maquinabilidad 20%. Excelentes propiedades elásticas, resistencia a la fatiga y a la corrosión. Cuerpos de resorte torneados de precisión, manguitos de cojinete, cuerpos de contacto de resorte eléctrico.
Tratamientos de superficie para
Piezas de latón mecanizadas CNC
La cartera de tratamientos superficiales de piezas de latón mecanizadas por CNC de CNCPioneer abarca el recubrimiento decorativo y funcional, el recubrimiento en polvo y la conversión química, coordinados a través de socios de recubrimiento cualificados de Shenzhen/Dongguan en un plazo de 30 a 60 minutos, lo que permite un plazo de entrega de 1 a 2 días para el recubrimiento y la devolución, con verificación del espesor mediante XRF por lote de recubrimiento y verificación posterior de la rosca para confirmar que el espesor del recubrimiento no haya obstruido las roscas.
Niquelado brillante y cromado
Níquel brillante (ASTM B689) 5–20 μm sobre latón: acabado decorativo blanco plateado; resistencia al rayado HV 200–300; 96–500+ horas de niebla salina. Estándar para accesorios de plomería, cerraduras y herrajes para puertas. Cromo decorativo (recubrimiento de 0.25–0.5 μm sobre níquel): apariencia de cromo azul para accesorios y molduras. Cromo duro (AMS 2460, 0.015–0.100 mm, HV 850–1,100) para vástagos de válvulas y superficies deslizantes de precisión. Verificación de espesor XRF ±1 μm; 3 posiciones por muestra.
Chapa de estaño, chapa de oro y recubrimiento en polvo.
Chapado de estaño (ASTM B545) 1–15 μm: excelente soldabilidad; resistencia de contacto ≤10 mΩ; opción de SnAg resistente al desgaste por fricción para terminales automotrices sometidos a vibraciones. Chapado en oro (ASTM B488 Clase 1) 0.3–3.0 μm: contactos de señal de baja resistencia; XRF ±0.2 μm. Recubrimiento en polvo 60–120 μm color RAL: epoxi o poliéster; electrostático; pretratamiento de fosfato de zinc; herrajes para exteriores y arquitectura. Todos los recubrimientos verificados por XRF por lote; recalibrado de rosca al 100 % posterior al recubrimiento.
Recubrimientos de níquel-fosfato, laca y conversión sin electrólisis.
Ni-P químico (MIL-C-26074) 10–12 % P: más de 1,000 horas ASTM B117; compatible con RoHS; ambientes químicos corrosivos; se requiere un baño de activación específico para latón antes de la deposición. Laca transparente de 5–15 μm: conserva el color natural del latón dorado sin deslustre (instrumentos musicales, accesorios decorativos). Conversión de cromato (trivalente): <1 μm; inhibición de la corrosión sin cambio dimensional; no se requiere enmascaramiento del orificio. Antideslustre (BTA): extiende el brillo del latón desnudo sin espesor de laca.
Todos los tratamientos superficiales en los programas de piezas de latón mecanizadas por CNC están documentados con certificaciones de tratamiento que incluyen espesor de recubrimiento XRF, resultados de pruebas de adhesión y datos de cumplimiento de la prueba de niebla salina. La recalibración de roscas posterior al recubrimiento al 100 % confirma que el espesor del recubrimiento no cerró orificios roscados ni roscas externas de paso fino por debajo del acoplamiento mínimo. El crecimiento dimensional del recubrimiento (5–20 μm de níquel; 1–15 μm de estaño) se incorpora en las dimensiones objetivo mecanizadas previas al recubrimiento y se confirma después del tratamiento mediante micrómetro láser y calibre neumático. La selección del tratamiento, la especificación del espesor y el cálculo de la tolerancia dimensional están incluidos en el DFM de 48 horas de CNCPioneer sin costo adicional.
Garantía de calidad para
Piezas de latón mecanizadas CNC
El sistema de calidad de piezas de latón mecanizadas por CNC de CNCPioneer aplica una verificación de rosca pasa/no pasa al 100 % en cada pieza roscada, un micrómetro láser de diámetro exterior al 100 % en programas de precisión, una verificación de la composición del material entrante al 100 % mediante SII XRF (incluida la confirmación del contenido de As para lotes DZR) y una verificación del espesor del recubrimiento mediante XRF por lote de recubrimiento: la infraestructura de calidad que requieren los programas OEM de la industria automotriz IATF 16949.
Revisión de ingeniería y diseño para la fabricación (DFM) en 48 horas
Selección de aleación según el entorno normativo y las condiciones de servicio. Identificación del estándar de rosca y especificación del calibre. Cálculo del seguimiento del patrón de moleteado a partir del diámetro exterior de la pieza de trabajo: selección de la rueda de moleteado para evitar el doble seguimiento del "moleteado borracho" en la producción. Especificación del recubrimiento según la corrosión, la estética o el requisito de contacto: espesor según la vida útil y el requisito de ciclo; impacto dimensional en orificios y roscas de precisión. Identificación del cumplimiento normativo de agua potable (mandato WRAS/NSF/ANSI 61/DZR). Todas las ambigüedades del dibujo resueltas antes del mecanizado: predicción del diámetro exterior moleteado a partir de datos empíricos de crecimiento del diámetro del latón C36000; diámetro exterior del moleteado del inserto de ajuste a presión a partir del material plástico y la fuerza de extracción.
Verificación de materiales mediante XRF de SII
Verificación de composición SII XRF en cada lote de aleación de latón antes del mecanizado: C36000 (Cu 60.0–63.0%; Pb 2.5–3.7%); DZR CW602N (Cu 62.0–65.0%; As 0.02–0.06% — el contenido de arsénico es el inhibidor de la deszincificación; confirmar As dentro del rango es la puerta de calidad para el cumplimiento de DZR); C26000 (Pb ≤0.07% confirmación sin plomo); C46400 (Sn 0.5–1.0%); BeCu C17200 (Be 1.8%). Dureza por temple: C36000 estirado HRB 55–80. Certificado de fábrica EN 10204 3.1 archivado por lote con trazabilidad completa desde el certificado hasta el lote de producción hasta la documentación de entrega por pedido.
Control en proceso: verificación del 100 % de rosca y diámetro exterior.
Calibre pasa/no pasa de rosca al 100% en cada pieza de latón roscada; sin excepciones de muestreo para roscas de accesorios de tubería (NPT/BSP) donde la calidad de la rosca determina la función de sellado hidráulico; sin excepciones para roscas de terminales eléctricos; sin excepciones para roscas de cuerpos de cerradura. Micrómetro láser OD al 100% en salida CNC suiza para programas de precisión (±0.010 mm y más ajustados) con corrección automática de desplazamiento NC para deriva térmica. Inspección visual de moleteado cada 50 piezas; medición puntual de profundidad de moleteado cada 100 piezas; verificación de regularidad del patrón de moleteado para patrones de doble pista o errantes. Mandrinado en proceso CMM o calibre neumático después del mandrinado final; concentricidad al OD confirmada antes de la separación.
Verificación posterior al recubrimiento
Espesor del recubrimiento XRF: níquel ±1 μm; estaño ±1 μm; oro ±0.2 μm; 3 posiciones por muestra; 10 muestras por lote de recubrimiento. Adhesión: prueba de cinta según ASTM B571 por lote; no se acepta deslaminación. Niebla salina según ASTM B117 según requisito del programa (herrajes niquelados: estándar de 96 h; 500 h para clasificación exterior). Resistencia de contacto: miliohmímetro por lote para programas de terminales eléctricos estañados y chapados en oro (criterio de aceptación ≤10 mΩ). Reverificación de rosca después del recubrimiento: 100 % de rosca PASA/NO PASA en todas las piezas de latón roscadas recubiertas; los orificios roscados y las roscas externas de paso fino son los que corren mayor riesgo de que el aumento del espesor del recubrimiento cierre las roscas por debajo del acoplamiento mínimo.
Inspección final
CMM: características complejas: posición verdadera del orificio transversal, perpendicularidad de la cara, matrices de orificios, características de válvulas compuestas, posiciones de la cámara del pasador de la carcasa de bloqueo. Micrómetro láser 100% OD en programas de precisión. Calibre de rosca 100% todas las piezas roscadas (antes y después del recubrimiento). Moleteado: 100% visual por lote de producción: regularidad del patrón (sin doble pista, errático, centro poco profundo); zonas de inicio/fin del moleteado; ausencia de microfisuras en la superficie del latón en los picos del moleteado. Visual: sin rebabas en todos los bordes, incluidas las rebabas de salida del orificio transversal; uniformidad del recubrimiento; acabado cosmético según las especificaciones del cliente. Masa: balanza calibrada por pieza para programas de precisión o presupuesto de masa.
Paquete de documentación
Certificado de conformidad · Registros de calibre GO/NO-GO de rosca al 100% por lote · Registros de micrómetro láser OD al 100% en programas de precisión · Informe dimensional de CMM (concentricidad, perpendicularidad, posiciones verdaderas, matrices de orificios) · Registros Ra de perfilómetro · Registros de espesor XRF de recubrimiento (3 posiciones por muestra, 10 muestras por lote) · Registros de prueba de adhesión por lote · Registros de cumplimiento de niebla salina donde se especifique · Registros de resistencia de contacto para programas de estaño/oro · Certificado de composición de material SII XRF por lote entrante con confirmación de contenido de As para programas DZR · PPAP Nivel 3 para programas automotrices IATF 16949 · Registros conservados durante 20 años.
Sistema de calidad IATF 16949 para
Piezas de latón mecanizadas CNC
El sistema de calidad de piezas mecanizadas por CNC de latón con certificación IATF 16949 de CNCPioneer aborda las cuatro dimensiones de calidad específicas para componentes torneados de latón de precisión: control del 100 % de la medición de roscas para programas de accesorios de tuberías críticos para el sellado, confirmación de arsénico XRF DZR para el cumplimiento con el agua potable, disciplina de seguimiento del patrón de moleteado para la calidad estética y de agarre, y PPAP Nivel 3 para la calificación de piezas de latón OEM para automóviles.
100% de hilos GO/NO-GO — Excepciones de muestreo cero
La calidad de las roscas NPT y BSP en los racores de latón determina la función de sellado hidráulico: una rosca defectuosa provoca fugas en el campo. La política de medición de roscas de CNCPioneer es de 100 % de conformidad (pasa/no pasa) por lote de producción en cada pieza roscada de latón, sin excepciones de muestreo para programas de racores de tubería, racores hidráulicos de frenos automotrices ni conectores de sistemas de combustible. Calibradores de rosca según ISO 10012:2003 con trazabilidad a las normas NIST; registros de calibración por número de serie; sustitución de calibradores a intervalos de desgaste definidos.
- 100% roscas pasa/no pasa, todas las piezas de latón roscadas
- Excepciones de muestreo cero para programas de montaje de tuberías
- Recalibración al 100% después de cualquier proceso de recubrimiento.
DZR Arsénico XRF — Puerta de Cumplimiento de Agua Potable
Para los programas de agua potable del Reino Unido, la UE y Australia que requieren latón DZR (CW602N), el contenido de arsénico de As 0.02–0.06% es el inhibidor de deszincificación que exige la especificación DZR, y el control de calidad que confirma el cumplimiento. La verificación XRF del 100% de los lotes entrantes de CNCPioneer confirma que el As está dentro del rango antes de que comience cualquier mecanizado de latón DZR. Este no es un proceso basado únicamente en certificados: el análisis XRF en la barra confirma físicamente que el inhibidor de As está presente en el nivel requerido, eliminando el riesgo de sustitución de aleación que no se puede prevenir confiando solo en los certificados del fabricante. El certificado XRF del contenido de As acompaña a cada lote de mecanizado de latón DZR en la documentación de envío.
- SII XRF Como 0.02–0.06 % confirmado por lote de DZR
- Certificado XRF por lote en la documentación de envío
- Elimina el riesgo de sustitución de aleación de los certificados únicamente.
Seguimiento del patrón de moleteado: cálculo de la circunferencia por programa.
El seguimiento del patrón de moleteado de diamante requiere que la circunferencia de la pieza sea un múltiplo exacto del paso de los dientes de la rueda de moleteado: un moleteado de diamante con un paso de 0.8 mm en Ø7.70 mm (circunferencia 24.19 mm = 30.24 × 0.8 mm) produce un patrón de moleteado irregular debido a la falta de cierre con un paso de dientes de 0.24 después de 30 dientes. CNCPioneer calcula el diámetro exterior objetivo de la pieza a partir del paso del moleteado para cada nuevo programa de piezas de latón moleteadas, verifica el patrón de moleteado del primer artículo antes de la liberación de la producción y monitorea el estado de la rueda de moleteado en intervalos de desgaste definidos para evitar que los dientes desgastados produzcan picos de moleteado progresivamente más superficiales y redondeados que no superen la inspección visual en el ensamblaje.
- Objetivo de OD calculado a partir del paso de moleteado por programa
- Verificación del patrón del primer artículo antes de la producción.
- 100% visual por lote; monitoreo del desgaste de la rueda moleteada
PPAP Nivel 3 y Calificación de Fabricantes de Equipos Originales (OEM) del sector automotriz
Nivel 3 del PPAP de IATF 16949 para la calificación de piezas de latón de fabricantes de equipos originales (OEM) para la industria automotriz: Garantía de presentación de piezas; Registros de diseño con revisión DFM; FMEA del proceso que cubre los modos de falla de medición de roscas, el riesgo de sustitución de aleación y la variación de la profundidad del moleteado; Diagrama de flujo del proceso desde la recepción de XRF hasta la devolución del recubrimiento y la inspección final; Plan de control con frecuencia de medición y planes de reacción; MSA Gage R&R ≤10% en micrómetro láser y calibres de rosca; Cpk piloto de 30 piezas ≥1.33 (características especiales IATF ≥1.67); Piezas de muestra; Informes de prueba de materiales; Aprobación de apariencia. Paquete PPAP completo dentro de 4 a 6 semanas de la finalización de la producción piloto.
- PPAP Nivel 3 para programas de latón automotriz IATF 16949
- Cpk ≥1.67 en diámetro exterior, diámetro del orificio y diámetro del paso de la rosca
- MSA Gage R&R ≤10% en micrómetros láser y calibres de rosca
Preguntas frecuentes sobre piezas de latón mecanizadas por CNC
Preguntas frecuentes de fabricantes de equipos originales (OEM) de accesorios de plomería y HVAC, proveedores de piezas de latón de nivel 1 para la industria automotriz, fabricantes de conectores eléctricos y electrónicos, fabricantes de equipos originales (OEM) de cerraduras y herrajes de seguridad, y distribuidores de ingeniería de precisión sobre la capacidad de CNCPioneer para fabricar piezas de latón mecanizadas por CNC, la selección de aleaciones, los estándares de rosca, la calidad del moleteado, el tratamiento de superficies y la economía del programa mayorista.
La selección de aleaciones de latón se rige por tres criterios en orden de prioridad. Primero, el cumplimiento normativo: no negociable: en el Reino Unido, la UE (Directiva de Agua Potable 2020/2184), Australia (AS/NZS 4020) y los estados de EE. UU. que adoptan los requisitos de contenido de plomo de NSF/ANSI 61, los accesorios de latón en contacto con agua potable deben usar latón DZR (CW602N) con un contenido de arsénico de 0.02–0.06 % confirmado por análisis químico. Para estos mercados, el C36000 (3 % de plomo, sin inhibidor de deszincificación) no se puede usar para accesorios en contacto con agua, independientemente de su maquinabilidad superior. Para aplicaciones eléctricas/electrónicas de la UE reguladas por RoHS, el 3 % de plomo del C36000 requiere técnicamente una exención RoHS (actualmente exenta según el Anexo III por debajo del 4 % en peso; el C36000 al 3 % está dentro de esta exención); Sin embargo, los fabricantes de equipos originales con compromisos corporativos de reducción de plomo especifican cada vez más C26000 sin plomo incluso cuando se aplica la exención RoHS. Segundo, resistencia a la deszincificación: para aplicaciones en agua ablandada, agua clorada por encima de 300 ppm, agua caliente por encima de 60 °C o agua ácida con pH <7 —incluso donde la regulación no exige DZR— el zinc del C36000 puede lixiviarse de la matriz de latón produciendo una esponja de cobre porosa que debilita el accesorio. El latón DZR (inhibidor de As) suprime este mecanismo y debe especificarse para cualquier accesorio de latón en servicio con química de agua agresiva. Tercero, economía de maquinabilidad: para aplicaciones industriales y comerciales no reguladas, la maquinabilidad del 100 % del C36000 frente al 30 % del C26000 produce un costo de mecanizado 2 a 3 veces menor, el precio mayorista que requieren los programas de alto volumen. El servicio DFM de 48 horas de CNCPioneer identifica el mercado (Reino Unido/UE/AU = DZR obligatorio; EE. UU. con NSF/ANSI 61 = verificación sin plomo; industrial = C36000), el entorno de servicio y la documentación reglamentaria necesaria antes de comprometerse con el mecanizado.
La calidad constante del moleteado en un alto volumen de producción requiere controlar tres mecanismos distintos. Primero, el seguimiento del patrón de moleteado: para que un patrón de moleteado de diamante se siga perfectamente, la circunferencia de la pieza de trabajo debe ser un múltiplo exacto del paso del diente de la rueda de moleteado. Para un moleteado de diamante de paso de 0.8 mm, Ø7.64 mm (circunferencia = π × 7.64 = 24.00 mm = 30 × 0.8 mm) se sigue correctamente; Ø7.70 mm (circunferencia = 24.19 mm = 30.24 × 0.8 mm) produce un patrón de moleteado errático "borracho" debido a la falta de cierre del paso de diente de 0.24 después de 30 dientes. CNCPioneer calcula el objetivo de OD de la pieza de trabajo a partir del paso de moleteado para cada nuevo programa; cuando el OD diseñado por el cliente no es una circunferencia de seguimiento, CNCPioneer calcula el OD de seguimiento más cercano (normalmente dentro de ±0.15 mm del nominal) y confirma que se encuentra dentro de la tolerancia dimensional antes de continuar. Segundo, consistencia de la profundidad de moleteado: la fuerza radial controlada por servo en los programas de moleteado de herramientas vivas de fresado-torneado CNC suizo y MAZAK garantiza una profundidad repetible en comparación con los enfoques cargados por resorte que varían de una configuración a otra; la verificación de la dureza del material por lote permite la compensación de la fuerza de moleteado para la variación de dureza C36000 HRB 55–80 que de otro modo produciría una variación de profundidad del 20–30 %. Tercero, gestión del desgaste de la rueda de moleteado: las ruedas se reemplazan en intervalos de desgaste definidos (dientes afilados: perfil plano a pico con pico afilado; desgastado: pico redondeado y profundidad efectiva reducida); inspección visual en proceso cada 50 piezas; medición puntual de profundidad cada 100 piezas. El diámetro exterior previo al moleteado se calcula a partir del diámetro objetivo posterior al moleteado, incorporando un crecimiento del diámetro del latón C36000 de aproximadamente 0.05–0.15 mm por cada 0.1 mm de profundidad de moleteado debido al material desplazado hacia afuera, lo que evita el error común de apuntar al diámetro exterior posterior al moleteado igual al diámetro exterior de torneado previo al moleteado y entregar piezas 0.05–0.15 mm más grandes después del moleteado. Aceptación del moleteado: precisión de profundidad ±0.050 mm; 100 % de inspección visual por lote para regularidad del patrón, zonas de inicio/fin limpias y ausencia de microfisuras en los picos del moleteado.
Los programas de roscas para accesorios de tubería de latón de CNCPioneer cubren la cartera completa de estándares internacionales de roscas. NPT (National Pipe Taper, ASME B1.20.1): conicidad de 1/8"–4" a 1:16 en el diámetro, ángulo de rosca de 60°; longitud de acoplamiento de apriete manual L1 según ASME B1.20.1 Tabla 2; verificación de calibre de rosca NPT trazable a NIST. Paralelo BSP (rosca G, ISO 228/EN 10226-2): paralelo G1/8–G4; junta tórica o junta de cara de arandela: estándar para los mercados europeos, del Reino Unido y la mayoría de los mercados asiáticos no norteamericanos. Cónico BSP (rosca R, ISO 7-1/EN 10226-1): R1/8–R4 cónico a 1:16 con ángulo de rosca Whitworth de 55°; autosellante como NPT pero con forma Whitworth: Reino Unido, Australia, muchos mercados asiáticos y de Oriente Medio. DIN 2999: Rosca cónica alemana/ISO para maquinaria alemana y fontanería industrial europea. Métrica ISO M3–M100 externa e interna; abocardado JIC 37° y SAE 45°; UNF/UNC. Verificación de la calidad de la rosca: calibre GO/NO-GO calibrado al 100% por lote de producción en cada pieza de latón roscada, sin excepciones de muestreo. Esto es innegociable para programas de montaje de tuberías donde la calidad de la rosca determina el sellado hidráulico: un calibre GO confirma que la rosca no es demasiado pequeña (la rosca se acoplará correctamente); un calibre NO-GO confirma que la rosca no es demasiado grande (la rosca no se acoplará más allá del punto de tope diseñado). Calibración del calibre según ISO 10012:2003 con registros de calibración trazables al NIST; monitorización del desgaste del calibre con reemplazo a intervalos definidos. El recalibrado de roscas posterior al recubrimiento al 100% confirma que el espesor del recubrimiento no cerró los orificios roscados por debajo del acoplamiento mínimo.
Plazos de entrega de prototipos: espaciador o separador de latón de precisión estándar (25 piezas, chapado en níquel brillante) — 3–5 días hábiles; cuerpo de conexión de tubería de latón (25 piezas, rosca BSP G3/4, calibre 100%) — 4–6 días; cuerpo de ajuste de latón moleteado (25 piezas, chapado en níquel) — 4–5 días; carcasa de cilindro de cerradura de latón (10 piezas, diámetro de ±0.005 mm) — 5–7 días; micro pasador de latón de precisión Ø1.5 mm (25 piezas) — 3–4 días; cuerpo de latón con recubrimiento en polvo (10 piezas, color RAL) — 5–7 días. Plazo de entrega de pedidos mayoristas a granel de programas establecidos: 2 semanas por liberación semanal de kanban desde stock de seguridad. Economía de volumen: espaciador de latón simple Ø12×20 mm — $0.39–0.58 a 100,000/año; $0.12–0.18 a 2,000,000+/año. Conexión de tubería BSP cuerpo G3/4 — $1.02–1.50 a 100,000/año; $0.31–0.46 a 2,000,000+/año (solo mecanizado; agregar chapado si se especifica). Comparación de tres mercados a 500,000/año para separador hexagonal M5×20mm chapado en níquel brillante: torneado de latón de precisión europeo (checo, alemán, italiano) — $0.75–$1.20/pieza; torneado de latón de precisión taiwanés — $0.42–$0.65/pieza; CNCPioneer China (Shenzhen, IATF 16949) — $0.25–$0.38/pieza. La relación China-Europa de 0.30× refleja: mano de obra de operadores de mecanizado de precisión en China (8-14 $/hora frente a 35-55 $/hora en Europa); menores costos de amortización de instalaciones/equipos; barras de latón chinas nacionales al 80-85 % del precio del cobre LME frente a barras de latón europeas al 95-105 %; y la flota suiza de más de 78 máquinas CNC de CNCPioneer que produce más de 50 millones de piezas al año, lo que proporciona una amortización de los costos de configuración frente a talleres europeos más pequeños de 5 a 20 millones. Prima de latón DZR (CW602N): +8-12 % sobre C36000 con geometría equivalente. Adiciones de chapado estándar en volumen: níquel brillante de 5 μm +0.08-0.18 $; estaño de 5 μm +0.05-0.12 $; oro de 0.3 μm en contactos de señal +0.12-0.25 $.
El paquete de documentación PPAP Nivel 3 de piezas de latón OEM para automóviles IATF 16949 de CNCPioneer incluye: Garantía de presentación de piezas (PSW) firmada por el gerente de calidad de CNCPioneer; Registros de diseño (dibujo del cliente con comentarios de revisión de ingeniería DFM de CNCPioneer); Documentos de cambio de ingeniería (cualquier revisión de dibujo incorporada desde la última PSW); FMEA del proceso que cubre los modos de falla de medición de rosca, riesgo de sustitución de aleación (XRF entrante como control de prevención), variación de profundidad de moleteado (control de fuerza servo y monitoreo de desgaste como prevención) y espesor de recubrimiento que cierra características roscadas (recalibración posterior al recubrimiento al 100% como control de detección); Diagrama de flujo del proceso (recepción de barra de material → inspección XRF entrante → torneado CNC suizo → medición en proceso → medición de rosca → desbarbado → envío de recubrimiento → recepción de recubrimiento → verificación de recubrimiento XRF → inspección final dimensional → embalaje → entrega); Plan de control (equipo de medición, frecuencia y plan de reacción para cada característica crítica); estudio MSA Gage R&R ≤10% para medición de diámetro exterior con micrómetro láser y medición de calibre de rosca por operadores de producción en calibres de producción; capacidad de proceso inicial (datos dimensionales piloto de 30 piezas con Cpk para todas las dimensiones críticas; Cpk ≥1.33 mínimo para aprobación PPAP; ≥1.67 para características especiales IATF en liberación de producción); 8 piezas de muestra del lote piloto PPAP; informes de prueba de materiales (composición SII XRF por lote incluido el contenido de As para programas DZR; certificado de fábrica EN 10204 3.1; dureza); e informe de aprobación de apariencia donde se especifique. El paquete completo PPAP Nivel 3 se prepara dentro de 4 a 6 semanas de la finalización de la producción piloto, el cronograma de calificación de la cadena de suministro automotriz que hace de CNCPioneer un proveedor viable de piezas de latón IATF 16949 para los cronogramas de programas automotrices.
Solicite un presupuesto para piezas de latón mecanizadas por CNC.
Cargue sus planos de piezas mecanizadas por CNC de latón, archivos CAD 3D, especificaciones de piezas de muestra o lista de materiales completa y reciba una cotización competitiva en 24 horas y un DFM de ingeniería completo en 48 horas, que abarca la selección de aleación de latón según su entorno normativo y condiciones de servicio, identificación del estándar de rosca, cálculo del patrón de moleteado, especificación de recubrimiento según sus requisitos de corrosión o contacto, alcance de rosca 100% pasa/no pasa, requisitos de prueba de presión, alcance PPAP Nivel 3 para programas automotrices IATF 16949 y precios unitarios completos desde prototipos hasta un suministro mayorista anual de más de 10 000 000 de unidades.