
Prototipos CNC
para piezas de robots humanoides
CNCPioneer es un especialista en prototipado CNC certificado según las normas IATF 16949 y AS9100D para piezas de robots humanoides, que entrega prototipos de piezas para robots humanoides (primeros artículos de carcasas de actuadores, conjuntos de componentes de transmisión armónica, kits de iteración de mecanismos de articulación, prototipos estructurales de extremidades, paquetes de prototipos de manos diestras y programas completos de piezas mecanizadas para un solo robot) en 5 a 7 días hábiles para componentes de aluminio, con una precisión de producción (±0.002 mm CNC suizo, ±0.003 mm fresado-torneado), con documentación CMM completa en cada lote, incluidas las piezas individuales, desde 2011.
¿Qué es el prototipado CNC?
¿Para piezas de robots humanoides?
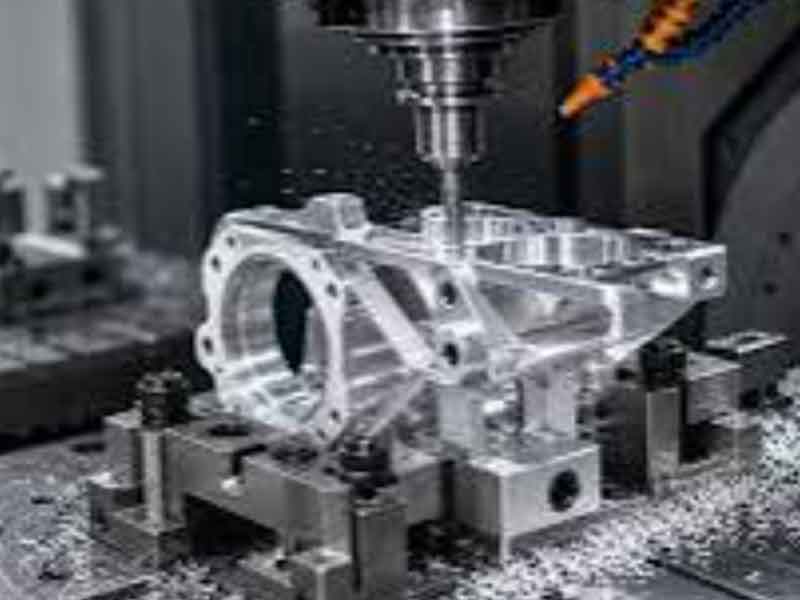
El prototipado CNC para piezas de robots humanoides es la disciplina de fabricación de precisión rápida que convierte los diseños de componentes de robots humanoides (carcasas de actuadores, elementos de transmisión armónica, estructuras de articulaciones, segmentos de extremidades, componentes de mecanismos de mano y hardware de integración de sensores) en piezas metálicas físicas, comprobables y con precisión de producción en cuestión de días en lugar de semanas, lo que permite los ciclos iterativos de diseño, construcción y prueba a través de los cuales los programas de robots humanoides convergen en un hardware que camina, se equilibra, manipula y sobrevive a las realidades mecánicas que la simulación no puede predecir por completo.
El prototipado CNC ocupa una posición insustituible en el desarrollo de robots humanoides, que ni la impresión 3D ni las herramientas de producción pueden igualar. Frente a la fabricación aditiva, las piezas prototipo de robots humanoides CNC ofrecen propiedades de material reales —acero 7075-T6 forjado con un límite elástico de 503 MPa, rendimiento a la fatiga del Ti-6Al-4V, dureza de rodamiento GCr15— que requieren las pruebas estructurales y de mecanismos. Frente a las herramientas de producción, el prototipado CNC no requiere inversión en utillaje: una revisión de diseño publicada el lunes por la mañana se convierte en una pieza mecanizada la semana siguiente, con costes por pieza que permiten cinco iteraciones de diseño asequibles, mientras que la economía del utillaje moldeado obligaría a congelar el diseño prematuramente. Fundamentalmente, los prototipos de CNCPioneer se mecanizan en las mismas plataformas —con la misma precisión de ±0.002–0.003 mm— que producirán piezas en serie si el programa se amplía, eliminando el riesgo de la conversión de prototipo a producción que afecta a los programas cuyos talleres de prototipado y proveedores de producción son fábricas diferentes.
-
Velocidad ajustada a la cadencia de iteración humanoide Piezas prototipo de robot humanoide de aluminio en 5-7 días hábiles, componentes miniatura mecanizados por CNC suizo en 5-7 días, titanio en 8-12 días, carcasas complejas de 5 ejes en 7-12 días, con un plazo de entrega acelerado de 3 días para diseños listos para mecanizado. Las piezas de repuesto defectuosas durante las pruebas del robot se reincorporan a la cola de prioridad con un plazo de entrega de 3-5 días, lo que permite que los robots de prueba sigan operativos durante los ciclos de iteración continuos.
-
Precisión de la intención de producción desde la primera parte En CNCPioneer, las piezas prototipo de robots humanoides se mecanizan con tolerancias de producción: asientos de cojinetes de ±0.002 mm, perfiles de generadores de ondas de ±0.003 mm, orificios de articulación de ±0.005 mm. Esto se debe a que un prototipo que disimula los problemas de tolerancia mediante el ajuste manual produce resultados de prueba que las piezas de producción no replicarán. Cada lote de prototipos se entrega con la documentación completa de la máquina de medición por coordenadas (CMM) Mitutoyo, lo que permite predecir los datos de prueba del prototipo para la producción.
-
Economía de CNC de bajo volumen sin inversión en herramientas Los programas CNC de bajo volumen de CNCPioneer ofrecen precios para cantidades de 1 a 500 unidades gracias a una economía de configuración eficiente: el costo de programación se amortiza a lo largo del ciclo de vida de la iteración del diseño, las estrategias de fijación de punto cero eliminan la mano de obra de configuración por lote y el anidamiento de múltiples piezas en configuraciones compartidas, lo que proporciona una reducción del costo por unidad del 25 al 60 % desde una sola pieza hasta cantidades de 100 piezas sin ninguna inversión en herramientas ni compromiso de pedido mínimo.
-
Continuidad perfecta desde el prototipo hasta la producción Dado que los prototipos se mecanizan con la intención de producirlos en plataformas de producción, los programas de escalado pasan directamente a la calificación PPAP Nivel 3 en procesos ya probados: sin transición de proveedores, sin discontinuidad en la recalificación, sin variación dimensional entre las piezas que superaron las pruebas robóticas y las que se envían en los productos. El prototipo que valida un actuador de rodilla en las pruebas es dimensionalmente idéntico a la carcasa número diez mil de la producción en serie.

¿Por qué CNCPioneer?
¿Piezas para prototipo de robot humanoide?
Entre los proveedores mundiales de robótica para prototipado rápido, la velocidad adaptada a cada iteración, la precisión de nivel de producción, la coordinación completa del kit de robot y la economía de CNC de bajo volumen de CNCPioneer establecen a nuestra fábrica como el socio preferido para el prototipado CNC de piezas de robots humanoides a lo largo de todo el proceso, desde el desarrollo hasta la producción.
Velocidad ajustada al ritmo de iteración de los humanoides
Los equipos de hardware de robots humanoides trabajan en ciclos de 1 a 3 semanas; un proveedor de prototipos cuyo plazo de entrega supere el ciclo de iteración se convierte en la ruta crítica del programa. CNCPioneer entrega piezas de prototipos de robots humanoides de aluminio en 5 a 7 días hábiles , componentes miniatura CNC suizos en 5 a 7 días, titanio en 8 a 12 días y carcasas complejas de 5 ejes en 7 a 12 días, con un servicio de entrega urgente de 3 días para diseños listos para el mecanizado y un plazo de entrega de 3 a 5 días para la sustitución de piezas defectuosas, lo que mantiene operativos a los robots de prueba.
Precisión de producción en cantidades de prototipos
En CNCPioneer, las piezas prototipo de robots humanoides se mecanizan con tolerancias de producción: asientos de cojinetes ±0.002 mm, perfiles de generadores de ondas ±0.003 mm, orificios de articulación ±0.005 mm . Esto se debe a que un actuador prototipo que disimula los problemas de tolerancia mediante el ajuste manual genera resultados de prueba que las piezas de producción no reproducirán. Cada lote de prototipos, incluidas las piezas individuales, se envía con la documentación completa de la máquina de medición por coordenadas Mitutoyo , lo que convierte los datos de prueba del prototipo en evidencia predictiva para la producción.
El DFM en el mismo día acelera la convergencia del diseño.
Cada consulta sobre prototipado CNC para piezas de robots humanoides recibe un análisis DFM de ingeniería en 24 horas. Los clientes de desarrollo activo reciben retroalimentación el mismo día sobre las revisiones de diseño , que abarca la maquinabilidad, la viabilidad de las tolerancias, el riesgo de paredes delgadas, la posibilidad de alcanzar el objetivo de masa y las características que influyen en el costo. De esta manera, los problemas de diseño se detectan durante la revisión CAD en lugar de en los primeros prototipos fallidos. La programación con enfoque iterativo reutiliza la geometría sin cambios entre revisiones, reduciendo el tiempo de entrega de las actualizaciones de la Rev C a minutos en lugar de horas.
Coordinación completa del kit de robótica
La construcción de un robot humanoide requiere entre 200 y 500 componentes mecanizados únicos, incluyendo pasadores CNC suizos, carcasas de torneado-fresado y estructuras de 5 ejes. Los programas de robótica de prototipado rápido de CNCPioneer coordinan kits completos de piezas para robots en todas las plataformas con entrega sincronizada: la lista completa de materiales mecanizados llega como un paquete listo para el montaje, en lugar de recibirse poco a poco de múltiples proveedores con plazos descoordinados que retrasan el ensamblaje del robot.
CNC de bajo volumen sin inversión en herramientas
Los programas CNC de bajo volumen de CNCPioneer ofrecen precios para cantidades de 1 a 500 unidades con una economía de configuración eficiente : las estrategias de fijación de punto cero, el anidamiento de múltiples piezas y la reutilización de la programación ofrecen un ahorro del 20 al 35 % por unidad para 6 a 25 piezas, del 35 al 50 % para 26 a 100 y del 50 al 60 % para 101 a 500 , en comparación con los precios de una sola pieza, sin ninguna inversión en herramientas, sin compromisos de pedido mínimo y con total libertad de revisión del diseño en cada nivel.
Continuidad perfecta desde el prototipo hasta la producción
Dado que en CNCPioneer el prototipado CNC de piezas para robots humanoides se realiza con la intención de producirlas desde el primer momento, la ampliación de escala procede directamente a la cualificación PPAP de nivel 3 en procesos ya probados: sin cambios de proveedor, sin discontinuidad en la recalificación, sin desviaciones dimensionales entre los prototipos validados y las piezas de producción. Los lotes piloto de CNC de bajo volumen acumulan datos de capacidad SPC que sientan las bases estadísticas para la eventual PPAP en 6-8 semanas.
Piezas prototipo de robot humanoide
Entregamos
El prototipado CNC de CNCPioneer para piezas de robots humanoides abarca la arquitectura cinemática y mecánica completa de los robots humanoides bípedos, desde conjuntos de componentes prototipo de actuadores y kits de iteración de mecanismos de articulación hasta paquetes completos de piezas mecanizadas para un solo robot, entregados sincronizados para el ensamblaje del robot, todo con la precisión prevista para la producción y con documentación completa de CMM en cada lote.

Conjuntos prototipo de accionamiento armónico y actuador
Prototipado CNC de máxima frecuencia para la categoría de piezas de robots humanoides: porque la iteración del actuador impulsa el desarrollo del rendimiento humanoide. Conjuntos de prototipos de accionamiento armónico (levas elípticas de generador de ondas de ±0.003 mm de forma, estrías circulares, bridas de salida, mecanizado de soporte de estrías flexibles); conjuntos planetarios/QDD (portadores planetarios de ±0.003 mm de posición del orificio del pasador, ejes de engranaje solar, carcasas de engranajes anulares); prototipos de carcasas de motor sin marco (asientos del estator de ±0.005 mm, asientos de cojinetes coaxiales de 0.005 mm, alojamientos del codificador en ángulos de salida compuestos); y estructuras de integración de sensores de par mecanizadas según el plano para la validez de la transferencia de calibración.

Prototipos de mecanismos articulares y estructuras de locomoción
Estructuras prototipo de articulaciones de cadera/rodilla/tobillo: horquillas de articulación de ángulo compuesto y carcasas de clúster que incluyen prototipos de configuración única de 5 ejes que preservan las relaciones de múltiples orificios que evalúan las pruebas de articulación. Prototipos de segmentos de extremidades (elementos estructurales de muslo/espinilla/antebrazo con verificación de masa ±0.5 g) que validan las compensaciones masa-rigidez que propone la optimización topológica. Elementos prototipo de armazón del torso (nodos estructurales de columna y pelvis, redes de interfaz cadera-hombro ±0.02 mm/±0.02°). Plataformas de montaje de sensores de fuerza del pie (planitud 0.010 mm) y estructuras de impacto del talón para la iteración de pruebas de locomoción.

Kits de iteración de mecanismos de mano diestros
Robótica de prototipado rápido a la máxima escala: conjuntos de iteración de mecanismos de mano mecanizados en plataformas CNC suizas: conjuntos de iteración de falanges de dedos (eslabones de 8 a 30 mm con una tolerancia de ±0.010 mm en todas las variantes de diseño para la comparación de pruebas de agarre); pasadores de pivote de Ø0.8 a 4.0 mm con una tolerancia de ±0.002 mm y una rugosidad superficial Ra de 0.1 μm; poleas de tendones con perfiles de ranura pulidos (±0.005 mm); prototipos de placas de palma (15 a 25 interfaces de precisión con una tolerancia de ±0.010 mm). Kits completos de prototipos de mano (60 a 150 piezas por mano) entregados con sincronización de fabricación. Componentes miniatura CNC suizos con entrega estándar de 5 a 7 días.

Componentes prototipo de sensores e integración
Prototipos de montaje de cámara y sensor de profundidad con características de alineación óptica de ±0.010 mm y ±0.05° para plataformas de percepción multicámara calibradas. Prototipos de plataforma de montaje de IMU (planitud de 0.005 mm, características de referencia de orientación de ±0.02°; la precisión del montaje de la IMU influye directamente en la calidad de la estimación del estado del robot). Prototipos de pedestal de interfaz térmica del módulo de cómputo (planitud de 0.010 mm). Prototipos de carcasa de batería y marco de retención. Prototipos de montaje de codificador absoluto (±0.005 mm) y componentes del cubo del disco del codificador (concentricidad de ±0.003 mm).

Paquetes completos de piezas mecanizadas por un solo robot
Listas de materiales mecanizadas de 200 a 500 componentes para la construcción completa de robots humanoides, coordinadas mediante CNC suizo (pasadores, ejes, poleas), torneado-fresado MAZAK (carcasas, soportes, cuerpos estructurales) y VARIAXIS de 5 ejes (carcasas de articulaciones complejas, estructuras optimizadas topológicamente), con entrega sincronizada como un paquete listo para el montaje. Entrega coordinada de 3 a 5 semanas para kits completos de piezas de robot. La programación de kits completos por lote de montaje elimina la entrega por partes de múltiples proveedores que retrasa los programas de ensamblaje de robots.

Producción de flota piloto CNC de bajo volumen
Para flotas piloto humanoides (de 25 a 100 robots), el CNC de bajo volumen de CNCPioneer funciona como una producción real con disciplinas de producción adaptadas a cantidades piloto: recopilación de datos SPC a nivel de lote, historial de capacidad PPAP previo a la construcción; CMM al 100 % en componentes críticos del actuador; trazabilidad del lote desde el certificado de material hasta la asignación del número de serie del robot; pares de componentes izquierdo/derecho simétricos mecanizados a partir de programas simétricos con masa coincidente de ±0.5 g; y entrega de kits completos por ranura de construcción del robot sincronizada con los cronogramas de ensamblaje a un precio unitario entre un 50 % y un 60 % inferior al de las piezas individuales.
Industrias y aplicaciones
Los servicios de prototipado CNC de CNCPioneer para piezas de robots humanoides y programas CNC de bajo volumen están al servicio de todas las organizaciones que desarrollan hardware para robots humanoides, desde programas OEM de propósito general y empresas emergentes de hardware de IA respaldadas por capital de riesgo, hasta desarrolladores de actuadores especializados, investigadores de manos diestras, productores de exoesqueletos y laboratorios de robótica universitarios.
Fabricantes de equipos originales de robots humanoides
Suministro de prototipos iterativos y flota piloto de CNC de bajo volumen para plataformas humanoides escalables: entrega de kits completos de piezas de robot sincronizada con los cronogramas de producción, continuidad del prototipo a la producción que elimina la transición de proveedores al comprometerse con el volumen, y calificación puente PPAP Nivel 3 en procesos ya probados. Acuerdos de reserva de capacidad disponibles para fabricantes de equipos originales (OEM) en fases de producción intensivas que requieren asignaciones semanales garantizadas de espacios para prototipos.
Empresas emergentes de IA y robótica integradas
Robótica de prototipado rápido adaptada a los hitos de hardware y plazos de demostración del cronograma del proyecto: DFM el mismo día para revisiones de diseño, primeros artículos de aluminio en 5 a 7 días, entrega urgente en 3 días para diseños listos para el mecanizado y reemplazo prioritario en caso de fallas para mantener operativos los robots de demostración. La programación con conciencia de iteración reduce los costos de las revisiones B/C/D al reutilizar la geometría sin cambios en todas las revisiones, de modo que el desarrollo inicial intensivo en iteraciones se mantiene dentro de los presupuestos de hardware de las rondas semilla y Serie A.
Fabricantes de actuadores para robots
Programas de iteración de prototipos de componentes de accionamiento armónico y actuador QDD: conjuntos de iteración de geometría de leva de generador de ondas (forma de ±0.003 mm, múltiples variantes elípticas para la optimización de la ondulación de par), prototipos de mecanizado de soporte de spline circular y spline flexible, primeros artículos de carcasa de motor con validación de coaxialidad del asiento del estator y del asiento del cojinete, y prototipos de estructura de integración de sensor de par que permiten la verificación de transferencia de calibración del prototipo a la geometría de producción.
Desarrolladores de robots con patas y cuadrúpedos
Paquetes de prototipos estructurales para plataformas cuadrúpedas y multíparas que comparten la arquitectura de actuadores y articulaciones humanoides: iteración del prototipo de carcasa QDD, prototipos de horquilla estructural de pierna (sistemas de orificio de ángulo compuesto, geometría de ángulo compuesto), prototipos de plataforma de integración de sensor de fuerza-par del pie (planitud de 0.010 mm) y producción en lotes CNC de bajo volumen para flotas piloto de cuadrúpedos con la misma rentabilidad que los programas humanoides.
Desarrolladores de destreza manual y manipulación
Kits iterativos de mecanismos de mano CNC suizos para investigación de manipulación y programas comerciales de efectores finales diestros: conjuntos iterativos de falange completa en múltiples variantes de diseño para pruebas de agarre comparativas, programas iterativos de diámetro de pasador de pivote (Ø0.8–4.0 mm a ±0.002 mm), prototipos de optimización de la geometría de la ranura de la polea del tendón y kits completos de prototipos de mano (60–150 piezas por mano) entregados sincronizados en la fabricación desde un único proveedor de prototipos CNC para piezas de robots humanoides.
Programas universitarios y de laboratorios nacionales
Plataforma de investigación con un solo robot, mecanizado con documentación CMM completa para la reproducibilidad de la investigación: piezas prototipo para robots humanoides destinadas a programas de humanoides universitarios y de laboratorios nacionales, con los registros de verificación dimensional que exigen las publicaciones revisadas por pares y las comparaciones de hardware entre instituciones. Sin pedido mínimo; se aceptan primeros artículos de una sola pieza. Programas de robótica de prototipado rápido documentados según AS9100D que respaldan los plazos de investigación financiados con subvenciones, con una ventaja de costos del 40-60 % respecto a China.
Prototipado CNC para piezas de robots humanoides
Proceso y flujo de trabajo
El flujo de trabajo de robótica de prototipado rápido de CNCPioneer lleva los diseños de componentes de robots humanoides desde el envío CAD hasta las piezas mecanizadas listas para la fabricación en cuatro fases estructuradas: DFM el mismo día (Día 0-1), mecanizado del primer artículo (Día 1-7 para aluminio), soporte de prueba-iteración-reconstrucción (continuo) y escalado CNC de bajo volumen a medida que avanzan los programas, con precisión y documentación propias de la producción en cada etapa.
Revisión DFM y enrutamiento de procesos (mismo día)
Cada prototipado CNC para consulta de piezas de robots humanoides: viabilidad de maquinabilidad y tolerancia por característica frente a CNC suizo (±0.002 mm), fresado-torneado (±0.003 mm) y capacidad de 5 ejes · Identificación de impulsores de costos: tolerancias ajustadas innecesarias, cavidades estrechas profundas, roscas no estándar señaladas con alternativas neutrales en costos · Pre-verificación del objetivo de masa a partir del volumen CAD antes del mecanizado · Enrutamiento de proceso por componente: CNC suizo (pasadores/ejes/poleas), fresado-torneado (carcasas/portadores), 5 ejes (estructuras de geometría compuesta) · Estrategia de programación consciente de la iteración: las piezas Rev C reutilizan programas Rev B donde la geometría no cambia.
Plazos de entrega del mecanizado del primer artículo
Prototipos estructurales y de carcasa de Al 7075-T6/6061-T6: 5–7 días hábiles · Componentes miniatura CNC suizos (pasadores Ø0.8 mm+, ejes, poleas): 5–7 días · Prototipos de PEEK: 5–7 días · Prototipos ligeros de magnesio AZ91D: 7–10 días , incluida la protección contra la corrosión · Titanio Ti-6Al-4V: 8–12 días · Carcasas complejas de 5 ejes: 7–12 días · Acero/inoxidable 17-4PH, GCr15: 8–12 días , incluido el tratamiento térmico · Programa de entrega urgente: plazo de entrega de aluminio de 3 días para diseños listos para el mecanizado en capacidad reservada.
Soporte para probar, iterar y reconstruir
Prioridad de reemplazo por fallas: los componentes que fallan durante las pruebas del robot vuelven a entrar en el mecanizado en la cola de prioridad: las piezas de repuesto en 3 a 5 días mantienen los robots de prueba operativos · Seguimiento de revisiones: bibliotecas de programas con control de revisiones por número de pieza del cliente; los pedidos de revisiones mixtas (repuestos de Rev B junto con iteraciones de Rev C) se manejan sin confusión · Notas de construcción: observaciones del maquinista (bordes propensos a rebabas, observaciones de ajuste, características sensibles a la distorsión) entregadas con las piezas como inteligencia práctica de maquinabilidad que se retroalimenta a la iteración del diseño del cliente · Acuerdos de reserva de capacidad: asignaciones semanales garantizadas de ranuras de prototipos para fases de construcción intensivas.
Niveles de precios para máquinas CNC de bajo volumen (1–500 unidades)
1–5 unidades: Precios del primer artículo; programación amortizada hacia adelante · 6–25 unidades: Amortización de la configuración en todo el lote; –20–35% por unidad · 26–100 unidades: Fijación de punto cero; configuraciones anidadas de varias piezas; –35–50% · 101–500 unidades: Programación semidedicada; fijaciones flexibles opcionales; –50–60% · Más de 500 unidades: Transición a programas de volumen con PPAP Nivel 3 (6–8 semanas) → lanzamientos generales · Inversión cero en herramientas en cualquier nivel; libertad de revisión de diseño preservada en todo el rango CNC de bajo volumen.
Materiales y plazos de entrega para prototipos
Al 7075-T6 (5–7 días) · Al 6061-T6 (5–7 días) · PEEK (5–7 días) · Mg AZ91D (7–10 días + EN) · Ti-6Al-4V (8–12 días) · 17-4PH H900 (8–12 días incl. HT) · Acero para rodamientos GCr15 (10–14 días incl. HT + rectificado) · Tratamientos superficiales en programas de prototipos: anodizado tipo II/III +2–3 días; anodizado negro +2–3 días; níquel químico +3–4 días; DLC +4–5 días; pasivación +2 días · Todos los materiales verificados por SII XRF por lote a partir de existencias certificadas.
Documentación de prototipos con nivel de detalle de producción
Informe dimensional completo de Mitutoyo CMM para cada lote de prototipos, incluidas las piezas individuales · Registros de verificación de masa (±0.1 g o ±0.5 g por componente) · Certificaciones de materiales con trazabilidad del lote de calor · Certificaciones de tratamiento de superficie · Notas de construcción con observaciones de fabricación · Registros de entrega con control de revisiones por número de pieza del cliente · Acumulación de datos SPC de lote piloto que construye la base estadística de precalificación PPAP · Todos los registros de calidad de prototipos se conservan durante 20 años.
Materiales para prototipado CNC
para piezas de robots humanoides
El servicio de prototipado CNC de CNCPioneer para piezas de robots humanoides abarca la gama completa de materiales para robots humanoides, con plazos de entrega específicos para cada aleación: aluminio en 5-7 días, magnesio y titanio en 7-14 días, y aceros para rodamientos y engranajes en 10-14 días, incluyendo el tratamiento térmico. Todos los materiales para prototipos provienen del mismo stock certificado que la producción en serie, y cada lote se verifica mediante SII XRF.
Aluminio 7075-T6
Rendimiento de 503 MPa · 2.80 g/cm³ · 60 % de prototipado CNC para programas de piezas de robots humanoides. El material predeterminado para prototipos estructurales y de carcasa: carcasas de actuadores, horquillas de articulación, nodos del bastidor del torso, miembros estructurales de las extremidades. Los programas de mecanizado de prototipos para componentes estructurales 7075-T6 se escriben según los estándares de producción desde el primer artículo, lo que permite su uso directo como programas de producción en volumen. Anodizado duro Tipo III +2–3 días.
Aluminio 6061-T6
Resistencia a 276 MPa · 2.70 g/cm³ · Material de prototipo secundario para soportes, cubiertas, paneles de acceso y componentes con alta tasa de iteración, donde la rotación de diseño es alta y un menor costo de material reduce el gasto por revisión. Preferible para las primeras etapas de diseño, donde la geometría aún cambia con frecuencia; su menor costo en comparación con el 7075-T6 hace que múltiples variantes de diseño simultáneas sean más económicas. Anodizado estándar y negro +2–3 días.
Magnesio AZ91D
1.81 g/cm³ · 35 % más ligero que el aluminio · Para prototipos distales críticos en cuanto a masa (carcasas de antebrazo, núcleos estructurales de mano, carcasas de cabeza), donde el prototipo debe validar el objetivo de masa mecanizada (±0.5 g en segmentos de extremidades) en el material operativo real, no en un sustituto de aluminio. Mecanizado del prototipo bajo el protocolo de seguridad contra incendios específico de CNCPioneer; protección contra la corrosión con níquel químico incluida en un plazo de entrega de 7 a 10 días.
Titanio Ti-6Al-4V
Rendimiento de 880 MPa · 4.43 g/cm³ · Prototipos de articulaciones de alta carga y esqueletos de mano premium: horquillas de cadera con carga útil máxima, carcasas diferenciales de tobillo con carga máxima de reacción del suelo y elementos de esqueleto de dedos en diseños de mano de alta destreza. El tiempo de entrega del prototipo de titanio refleja la programación adicional y la configuración de herramientas para avances, velocidades y estrategia de refrigeración específicos del titanio; los lotes posteriores de programas probados se ejecutan más rápido. Pasivación ASTM A967 +2 días.
Acero 17-4PH H900
Límite elástico de 1,310 MPa · 7.75 g/cm³ · Prototipos de engranajes en bruto, ejes de salida e insertos de alta tensión: el acero inoxidable de mayor resistencia del conjunto de materiales para actuadores humanoides. Endurecimiento por precipitación en condición H900 incluido en un plazo de entrega de 8 a 12 días. Engranajes en bruto prototipo mecanizados al perfil final con verificación mediante CMM antes del tratamiento térmico (para confirmar la geometría) y después (para confirmar que la distorsión permanece dentro de la tolerancia), lo que proporciona una caracterización dimensional completa de los efectos del tratamiento térmico en la etapa de prototipo.
Acero para rodamientos GCr15
HRC 62–65 (endurecimiento total) · 7.80 g/cm³ · Componentes prototipo de pista de rodamiento y leva que requieren superficies endurecidas de precisión integradas: perfiles de leva de generador de ondas, elementos de pista de rodamiento personalizados para configuraciones de orificio de actuador no estándar y componentes de mecanismo críticos para el desgaste en dimensiones no disponibles en rodamientos de catálogo. Endurecimiento total GCr15 y rectificado de precisión a ±0.003 mm incluidos en un plazo de entrega de 10 a 14 días; superficie de contacto del rodamiento Ra 0.05–0.1 μm como estándar.
Acero 42CrMo4
Límite elástico de 950 MPa (HT) · 7.85 g/cm³ · Prototipos de portaplanetarios y ejes de salida de alto par donde la resistencia a la corrosión del acero inoxidable 17-4PH H900 es secundaria a la eficiencia de costo por par. El endurecimiento total del 42CrMo4 (HRC 28–34 estándar, o HRC 45+ inducción superficial bajo pedido) está incluido en el plazo de entrega del prototipo. Los portaplanetarios prototipo se mecanizan después del tratamiento térmico para verificar que la posición final del orificio del pasador ±0.003 mm se mantenga después del endurecimiento, una verificación dimensional crítica antes de comprometerse con el volumen.
PEEK de grado de ingeniería
1.32 g/cm³ · El menor tiempo de entrega en el conjunto de materiales para piezas de prototipos de robots humanoides junto con el aluminio. Los componentes prototipo de PEEK (guías de enrutamiento de tendones, espaciadores de aislamiento, insertos dieléctricos en carcasas de actuadores) se mecanizan de forma rápida y limpia en plataformas CNC estándar sin las disposiciones de seguridad contra incendios que requiere el magnesio ni la secuencia de tratamiento térmico que exige el acero. Los prototipos de PEEK en CNCPioneer tienen un acabado superficial de producción (Ra 0.2 μm en los canales de contacto de tendones) para validar el rendimiento de fricción desde la primera pieza.
Tratamientos de superficie en
Programas prototipo
CNCPioneer coordina todos los tratamientos superficiales estándar de los componentes del robot humanoide según los plazos de los prototipos: anodizado, níquel químico, DLC y pasivación aplicados a las piezas del prototipo con las mismas especificaciones que la producción, con certificaciones de tratamiento incluidas en la documentación del prototipo. La selección del tratamiento se revisa en DFM sin coste adicional.
Anodizado duro tipo III — MIL-A-8625 (+2–3 días)
Tratamiento estándar de resistencia al desgaste para prototipos de robots humanoides de aluminio 7075-T6 y 6061-T6. Resistencia al desgaste HV 400+ con un espesor de 15–25 μm. Se aplica en los cronogramas de prototipos con un plazo de entrega de +2–3 días hábiles después de la finalización del mecanizado. Los orificios de los asientos de cojinetes de los prototipos se mecanizan con un margen de posanodizado incorporado; la máquina de medición por coordenadas (CMM) posterior al tratamiento confirma que el diámetro final del orificio se encuentra dentro de la tolerancia del plano, lo que valida la secuencia de anodizado y perforación antes de su producción. Anodizado duro negro disponible con el mismo plazo de entrega de +2–3 días para prototipos estructurales adyacentes a la cámara.
Níquel químico — MIL-C-26074 (+3–4 días, se requiere AZ91D)
Protección anticorrosión obligatoria en todas las piezas prototipo de robot humanoide de magnesio AZ91D, incluida en el plazo de entrega de prototipos AZ91D de 7 a 10 días. El niquelado químico de fósforo medio (8-10 % P) tras la activación con zincato proporciona una cobertura uniforme en geometrías mecanizadas complejas, incluyendo cavidades internas y socavados de nervaduras. La aplicación de niquelado químico en las piezas prototipo AZ91D valida el proceso de tratamiento y confirma las dimensiones finales de la pieza (el níquel añade entre 20 y 25 μm por superficie) antes de iniciar la producción; un paso de validación dimensional imprescindible.
Recubrimiento DLC (+4–5 días)
Carbono tipo diamante (μ 0.05–0.15, 2–5 μm) para superficies de orificios y levas críticas al desgaste en prototipos de carcasas de actuadores integrados y prototipos de pasadores de pivote de mecanismos manuales. La adición de 4 a 5 días al plazo de entrega del prototipo mediante el recubrimiento de carbono tipo diamante (DLC) permite validar el espesor, la adhesión y el coeficiente de fricción del recubrimiento en la geometría mecanizada real, lo cual es fundamental para las pruebas de prototipos de poleas de tendones y levas, donde el rendimiento de la fricción determina la viabilidad del diseño del mecanismo antes de comprometerse con la fabricación de herramientas de producción o el mecanizado en volumen.
Pasivación ASTM A967 (+2 días)
Tratamiento obligatorio para todas las piezas prototipo de robot humanoide de 17-4PH H900, 42CrMo4, GCr15 y titanio Ti-6Al-4V. Elimina el hierro libre y la contaminación de la superficie de mecanizado a los dos días del cronograma del prototipo. En los prototipos de acero y acero para rodamientos, la pasivación se aplica después del tratamiento térmico y el rectificado final; esto significa que el informe de la máquina de medición por coordenadas (CMM) del prototipo abarca la pieza en su estado final completo, confirmando que la distorsión causada por el tratamiento térmico y el rectificado no provocó desviaciones dimensionales antes de las pruebas.
Anodizado tipo II — Protección estándar (+2–3 días)
Protección estándar contra la corrosión y estética para componentes prototipo estructurales de aluminio: cubiertas, soportes, paneles de acceso y elementos estructurales secundarios donde no se requiere un rendimiento de desgaste de anodizado duro tipo III. Espesor de 5 a 25 μm con menor impacto dimensional que el tipo III, apropiado para elementos prototipo donde se caracteriza por primera vez el efecto de la geometría del anodizado. Colores natural, negro, azul o personalizados disponibles en los plazos de entrega de prototipos de +2 a +3 días, lo que permite a los equipos validar los requisitos de acabado estético junto con las pruebas estructurales y dimensionales.
Microarenado + Anodizado: Validación de prototipos cosméticos (+2-3 días)
Granallado con microesferas seguido de anodizado tipo II para prototipos de robots humanoides que requieren validación del acabado estético junto con pruebas estructurales: prototipos de carcasa monocasco expuesta, prototipos de elementos estructurales de la cabeza y superficies exteriores de la carcasa del yugo del hombro, donde la apariencia visual del producto es una especificación que requiere confirmación en la etapa de prototipo. La validación del acabado estético del prototipo elimina las iteraciones de diseño estético después del compromiso con la producción en volumen, lo que convierte el tiempo de espera de tratamiento de +2 a +3 días en los prototipos en una inversión de tiempo que se amortiza al momento del lanzamiento a producción.
Todos los tratamientos superficiales en los programas de prototipado CNC para piezas de robots humanoides —anodizado duro MIL-A-8625, níquel químico MIL-C-26074, recubrimiento DLC, pasivación ASTM A967, anodizado tipo II y microarenado + anodizado— se aplican según las especificaciones del prototipo (idénticas a las de producción) con certificaciones de tratamiento incluidas en el paquete de documentación del prototipo. Las adiciones al programa de tratamientos se incorporan al compromiso de entrega del prototipo al confirmar el pedido; sin cargos adicionales ocultos. El DFM del tratamiento —qué tratamiento, qué espesor, gestión del impacto dimensional— está incluido en la revisión DFM del mismo día de CNCPioneer.
Garantía de calidad para
Robótica de prototipado rápido
El sistema de calidad de robótica para prototipado rápido de CNCPioneer aplica una disciplina de inspección exhaustiva a cada lote de prototipos: medición completa con CMM Mitutoyo en cada entrega, incluidas las piezas individuales; verificación de materiales mediante XRF en cada lote; bibliotecas de programas con control de revisiones; y notas de construcción que aportan información de fabricación al ciclo de iteración de diseño del cliente.
Revisión de ingeniería y DFM el mismo día
Cada solicitud de prototipado CNC para piezas de robots humanoides entra en revisión de ingeniería en 24 horas; los clientes en desarrollo activo reciben retroalimentación el mismo día sobre las revisiones de diseño. El DFM abarca: viabilidad de maquinabilidad y tolerancia por característica; identificación de factores de costo con alternativas sin costo; verificación previa del objetivo de masa a partir del volumen CAD; enrutamiento del proceso (CNC suizo / fresado-torneado / 5 ejes); estrategia de programación con conciencia de iteración. Los problemas detectados en el DFM no cuestan nada; los problemas encontrados en los primeros artículos descartados cuestan tiempo y dinero que los presupuestos de prototipado no pueden absorber.
Verificación de materiales (XRF en cada lote)
Confirmación de la composición mediante SII XRF en cada lote de material: las piezas prototipo se mecanizan a partir de material certificado, nunca sin verificar. Verificación de la dureza en prototipos de acero tratado térmicamente (verificación de la condición 17-4PH H900, GCr15 HRC después del endurecimiento). Trazabilidad completa del lote, desde el certificado de fábrica hasta el envío, en todas las piezas prototipo de robots humanoides: los materiales prototipo provienen de la misma cadena de suministro certificada que los lotes de producción, lo que garantiza que los datos de las pruebas de los prototipos reflejen las propiedades del material de producción.
Máquina de medición por coordenadas completa en cada lote de prototipos
Informe dimensional completo de Mitutoyo CMM (±0.001 mm) en cada entrega de prototipo, incluidas las piezas individuales. Todas las dimensiones del plano medidas, registradas e informadas: asientos de cojinetes, coaxialidad de orificios, posiciones de orificios de ángulo compuesto, posiciones de la red de interfaz, planitud de bridas, diámetros de paso de rosca. Micrómetro láser en pasadores y ejes CNC suizos. Perfilómetro en superficies de contacto de cojinetes y pivotes. Verificación de masa de equilibrio de precisión (±0.1 g mano/muñeca, ±0.5 g segmentos de extremidades) en componentes críticos de peso. Los datos de prueba del prototipo son predictivos de producción porque la documentación del prototipo tiene profundidad de producción.
Control de revisiones y bibliotecas de programas
Bibliotecas de programas de mecanizado con control de revisiones, mantenidas por número de pieza del cliente desde el primer prototipo en adelante; la disciplina de cambio de ingeniería se aplica desde la primera pieza. Los pedidos de revisiones mixtas (piezas de repuesto de la revisión B junto con iteraciones de la revisión C) se gestionan sin confusiones mediante el enrutamiento de programas etiquetado por revisión. Las piezas de la revisión C con un orificio modificado se reprograman en minutos reutilizando la geometría de la revisión B sin cambios; la programación con reconocimiento de iteraciones mantiene el suministro de robótica de prototipado rápido dentro del ciclo de diseño semanal del cliente en lugar de bloquearlo.
Notas de compilación y soporte para reemplazo en caso de fallas
Observaciones de fabricación entregadas con las piezas como notas de construcción que aportan información práctica sobre la maquinabilidad a las iteraciones de diseño del cliente: bordes propensos a rebabas, características sensibles a la distorsión, observaciones de ajuste en el ensamblaje. Prioridad de reemplazo por fallas: los componentes que fallan durante las pruebas del robot vuelven a entrar en el mecanizado en una posición de cola prioritaria para un plazo de entrega de 3 a 5 días. Soporte para análisis de fallas: revisión del registro de mecanizado para determinar si una pieza prototipo fallida tenía alguna desviación dimensional con respecto al plano antes de la prueba, distinguiendo fallas de diseño de errores de fabricación sin demora.
Preconstrucción de lotes piloto SPC y PPAP
Los datos de capacidad acumulados en lotes CNC de bajo volumen, utilizando los mismos programas de mecanizado empleados en el prototipo, permiten construir un historial de Cpk para la calificación PPAP Nivel 3 sin necesidad de una prueba de calificación independiente. Cuando se alcanza el volumen de producción requerido, el PPAP Nivel 3 (estudios de capacidad, MSA Gage R&R, PFMEA, planes de control) se ejecuta en 6 a 8 semanas sobre procesos ya probados. La base estadística se establece previamente a partir de los datos del prototipo y la producción piloto; la transición al volumen es un proceso administrativo, no un reinicio de la fabricación.
Sistema de calidad para prototipado CNC
para programas de robots humanoides
El sistema de calidad de prototipado CNC para piezas de robots humanoides de CNCPioneer, certificado según las normas IATF 16949 y AS9100D, se basa en cuatro principios estructurales que hacen que los datos de las pruebas de prototipos sean predictivos de la producción: precisión en la intención de producción desde la primera pieza, documentación CMM en cada lote, continuidad perfecta entre el prototipo y la producción, y soporte para iteraciones que mantiene operativos a los robots de prueba a través de ciclos de desarrollo continuos.
Precisión de la intención de producción desde la primera parte
En CNCPioneer, las piezas prototipo de robots humanoides se mecanizan en las mismas plataformas Swiss CNC, MAZAK (fresadora-torneadora) y VARIAXIS de 5 ejes, con las mismas tolerancias de ±0.002–0.003 mm, que se utilizarán para la producción en serie si el programa se amplía. Los programas de mecanizado de prototipos se elaboran según los estándares de producción: el programa NC, la estrategia de sujeción y la secuencia de procesos utilizados para el primer prototipo son los mismos que se emplearán en la producción en serie. Esto significa que los resultados de las pruebas de prototipos son predicciones mecánicamente válidas del rendimiento de las piezas de producción, y no aproximaciones optimistas de un taller de producción rápida que opera fuera de su capacidad de producción.
- Mismas plataformas: prototipo = volumen
- Mismas tolerancias: ±0.002 mm respecto a la primera pieza.
- Programas escritos con intención de producción
Documentación completa de CMM para cada lote
La documentación dimensional completa de Mitutoyo CMM para cada entrega de piezas de prototipos de robots humanoides, incluidas las piezas individuales, elimina la ambigüedad sobre si una prueba fallida del robot refleja un problema de diseño o un fallo en la fabricación del prototipo. Los informes de CMM cubren todas las dimensiones del plano: asientos de cojinetes, coaxialidad de orificios, posiciones de la red de interfaz, diámetros de paso de rosca y planitud de bridas. Verificación de masa (±0.1 g o ±0.5 g) en componentes críticos en cuanto a peso. Perfilómetro en superficies de cojinetes y pivotes. El paquete de documentación de una sola pieza de prototipo equivale a la documentación de un lote de producción en serie.
- Medición completa de coordenadas en cada lote, incluidas las piezas individuales.
- Verificación de masa en piezas críticas en cuanto al peso.
- Perfilómetro en superficies de apoyo/pivote
Soporte de iteración y reemplazo de fallas
El tiempo de respuesta prioritario para el reemplazo de fallas de 3 a 5 días hábiles mantiene a los robots de prueba operativos durante ciclos de iteración continuos. El principal argumento económico para la velocidad de iteración del prototipo es que un robot inactivo durante 2 semanas esperando piezas de repuesto pierde 2 semanas de datos de prueba que no se pueden recuperar. Las bibliotecas de programas con control de revisiones permiten que las piezas Rev C con un orificio modificado se reprogramen en minutos reutilizando la geometría Rev B sin cambios. Las notas de construcción que acompañan a las entregas alimentan las observaciones del maquinista (patrones de rebabas, características propensas a la distorsión, características de ajuste) de vuelta al diseño CAD del cliente antes de que se publique la siguiente revisión.
- Plazo de reparación de 3 a 5 días para la sustitución de averías.
- Reutilización de programas con control de revisiones
- Crea notas con cada entrega.
Continuidad desde el prototipo hasta la producción
Los lotes piloto de CNC de bajo volumen acumulan datos de capacidad SPC en los programas de mecanizado de prototipos probados. Cuando se alcanza el volumen de producción requerido, la calificación PPAP Nivel 3 (estudios de capacidad, MSA Gage R&R, PFMEA, planes de control) se ejecuta en 6 a 8 semanas en los procesos ya validados, sin cambio de proveedor, sin recalificación y sin discontinuidad dimensional entre las piezas que superaron la validación de la flota piloto y las piezas que se envían en productos comerciales. La continuidad del prototipo a la producción elimina el retraso de 3 a 6 meses en la recalificación que imponen los cambios de proveedor justo cuando el impulso comercial es más importante.
- Nivel PPAP 3 en 6-8 semanas a volumen
- Sin transición de proveedores; sin recalificación
- SPC prefabricado a partir de lotes de prototipos
Preguntas frecuentes sobre el prototipado CNC de piezas para robots humanoides
Preguntas frecuentes de fabricantes de equipos originales de robots humanoides, empresas emergentes de IA integrada, fabricantes de actuadores, desarrolladores de manos diestras y programas universitarios de robótica sobre el prototipado CNC para piezas de robots humanoides, la velocidad de la robótica de prototipado rápido, la economía del CNC de bajo volumen y la continuidad del prototipo a la producción.
Ambos procesos responden a diferentes preguntas de desarrollo, y los programas avanzados de robótica para la creación rápida de prototipos utilizan ambos deliberadamente. La impresión 3D responde a preguntas sobre forma y ajuste —verificaciones de envolvente, maquetas de enrutamiento de cables— de forma más rápida y económica que el mecanizado. El prototipado CNC responde a las preguntas que determinan si el diseño de un robot humanoide realmente funciona: rendimiento del mecanismo (¿transmite el accionamiento armónico el par de forma fluida? — solo la geometría real del generador de ondas a ±0.003 mm en acero real revela la ondulación de la transmisión), verdad estructural (¿soporta la horquilla de la cadera la carga de la marcha? — el comportamiento a la fatiga del 7075-T6 forjado difiere del material tal como se imprime en un 30-60 % en los ciclos de un humanoide, y los defectos de la superficie impresa generan grietas que las superficies mecanizadas de Ra 0.8 μm no generan), realidad de los cojinetes y el ajuste (los orificios impresos no pueden alojar asientos de ±0.002 mm; los prototipos ajustados a mano generan datos de prueba que las piezas de producción no reproducirán) y verdad de la masa (una "estructura ligera" impresa no dice nada sobre si la pieza mecanizada de 7075-T6 cumple con su objetivo de ±0.5 g). La regla práctica que recomienda CNCPioneer es la siguiente: imprimir para la primera iteración de la forma, mecanizar para cada iteración cuyos resultados de prueba se pretenda confiar, y mecanizar cualquier cosa en la trayectoria de torsión del actuador desde el primer artículo, porque el desarrollo de actuadores en piezas impresas es un desarrollo contra la ficción.
Entrega estándar: prototipos estructurales y de carcasas de aluminio de 5 a 7 días hábiles; componentes miniatura CNC suizos de 5 a 7 días; carcasas complejas de 5 ejes de 7 a 12 días; titanio de 8 a 12 días; aluminio acelerado en diseños listos para mecanizado en 3 días en capacidad reservada. Los reemplazos por fallas de piezas rotas en pruebas de robot reingresan en posición prioritaria para un plazo de entrega de 3 a 5 días. La velocidad es sostenible, no heroica, debido a cuatro mecanismos estructurales: programación consciente de iteraciones que reutiliza la geometría sin cambios en revisiones (una pieza Rev C con un orificio modificado se reprograma en minutos, no en horas); bibliotecas de programas con control de revisiones que eliminan la reingeniería en pedidos repetidos y repuestos; profundidad de plataforma de máquina de más de 144 que absorbe trabajos de prototipos en la capacidad sin cola detrás de las series de producción; y DFM el mismo día en revisiones que detecta problemas de fabricabilidad en CAD en lugar de en los primeros artículos desechados. Para clientes activos en desarrollo de humanoides, CNCPioneer ofrece además acuerdos de reserva de capacidad: asignaciones semanales garantizadas de espacios para prototipos que hacen que la entrega en 5 días sea contractual durante las fases de construcción intensivas.
Los precios de CNC de bajo volumen en CNCPioneer siguen la economía de amortización de configuración: en relación con el costo de una sola pieza, espere aproximadamente entre un 20 y un 35 % por unidad para 6 a 25 piezas, entre un 35 y un 50 % para 26 a 100 y entre un 50 y un 60 % para 101 a 500, impulsado por la reutilización de la programación, la fijación de punto cero que colapsa el tiempo de configuración y el anidamiento de múltiples piezas, con cero inversión en herramientas en cualquier nivel. La cuestión de la transición de volumen a herramientas debe evaluarse en función de tres umbrales: cantidad (la amortización de herramientas rara vez supera al CNC de bajo volumen por debajo de 1,000 a 5,000 unidades por número de pieza al año, dependiendo de la complejidad); estabilidad del diseño (las herramientas congelan la geometría: comprometer las herramientas a un diseño humanoide que aún está iterando convierte cada mejora futura en una amortización de herramientas; el CNC de bajo volumen mantiene abierta la libertad de diseño a través del aprendizaje piloto); y requisitos de propiedad (muchos componentes humanoides —asientos de cojinetes, elementos de engranajes, interfaces de precisión— requieren mecanizado de acabado incluso a partir de piezas fundidas o forjadas, lo que limita la ventaja de costos de las herramientas únicamente al desbaste). La guía práctica de CNCPioneer: utilice CNC de bajo volumen en flotas piloto y primeros despliegues comerciales, permita que el aprendizaje en campo estabilice los diseños y evalúe las herramientas por componente solo cuando la demanda anual estable supere el punto de equilibrio de las herramientas.
Sin discontinuidad, por diseño. Dado que el prototipado CNC para piezas de robots humanoides en CNCPioneer tiene como objetivo la producción desde el primer artículo (plataformas de producción, tolerancias de producción, documentación CMM de producción, programas con control de revisiones), la ampliación es una progresión administrativa y estadística en lugar de un reinicio de la fabricación. El proceso: lotes CNC de bajo volumen en cantidad piloto acumulan datos de capacidad SPC en los procesos ya probados; cuando llega el compromiso de volumen, la calificación PPAP Nivel 3 (estudios de capacidad para Cpk ≥1.67 en características especiales, MSA Gage R&R, PFMEA, planes de control) se ejecuta en esos mismos procesos en 6 a 8 semanas; la producción en volumen procede entonces bajo pedidos globales con entregas mensuales, clasificación CCD del 100% en componentes de actuadores críticos y capacidad dedicada: mecanizado de la misma geometría, en las mismas plataformas, a partir de los mismos programas que produjeron los prototipos que validaron sus robots. La alternativa —crear prototipos en un taller de producción rápida y luego pasar a un proveedor de volumen independiente— obliga a recalificar cada pieza, introduce diferencias dimensionales entre los prototipos validados y las piezas de producción, y suele costar a los programas de humanoides entre 3 y 6 meses justo en el momento en que el impulso comercial es más importante.
Solicite un presupuesto para el prototipado CNC de piezas de robots humanoides.
Suba los planos o archivos CAD de los componentes de su robot humanoide y reciba una revisión DFM gratuita y un presupuesto competitivo en 24 horas, que abarca el tiempo de entrega del prototipo por componente, el enrutamiento del proceso en plataformas CNC suizas, de fresado-torneado y de 5 ejes, el análisis de los factores de coste con alternativas que facilitan la iteración, la preverificación del objetivo de producción en masa, los niveles de precios CNC de bajo volumen de 1 a 500 unidades y la ruta del prototipo a la producción para la trayectoria de escalado de su programa.