
Culata personalizada
Mecanizado CNC
CNCPioneer es una instalación de fabricación de culatas de cilindros en China con certificación IATF 16949 y AS9100D que ofrece programas CNC para culatas de cilindros: cuerpos de culatas de cilindros de motor de aleación de aluminio personalizados, conjuntos de culatas de cilindros de compresores alternativos industriales, componentes de culatas de cilindros diésel marinos, mecanizado de culatas de cilindros de grupos electrógenos, programas de culatas de cilindros de motores de carreras y alto rendimiento, conjuntos de tapas y cabezales de cilindros hidráulicos y neumáticos, y paquetes completos de fabricación de culatas de cilindros personalizadas, con una planitud de la superficie de la plataforma de 0.010 mm/300 mm, una precisión del diámetro del orificio del asiento de la válvula de ±0.005 mm, una concentricidad del orificio de la guía de la válvula con respecto al asiento de ±0.003 mm, un volumen de la cámara de combustión ajustado a ±0.5 cc por conjunto, una posición del orificio del paso del refrigerante de ±0.050 mm y una posición verdadera del orificio del perno de ±0.010 mm en programas de torneado-fresado MAZAK de una sola configuración y de 5 ejes.
Más de 66 centros de torneado y fresado MAZAK, plataformas MAZAK VARIAXIS de 5 ejes y más de 78 tornos CNC suizos que dan servicio a fabricantes de motores industriales, fabricantes de equipos originales de compresores alternativos, fabricantes de equipos de propulsión marina, productores de grupos electrógenos, desarrolladores de motores de alto rendimiento para deportes de motor, fabricantes de equipos originales de maquinaria agrícola y de construcción, y fabricantes de equipos hidráulicos y neumáticos desde 2011.
¿Que es un
¿Culatas personalizadas?
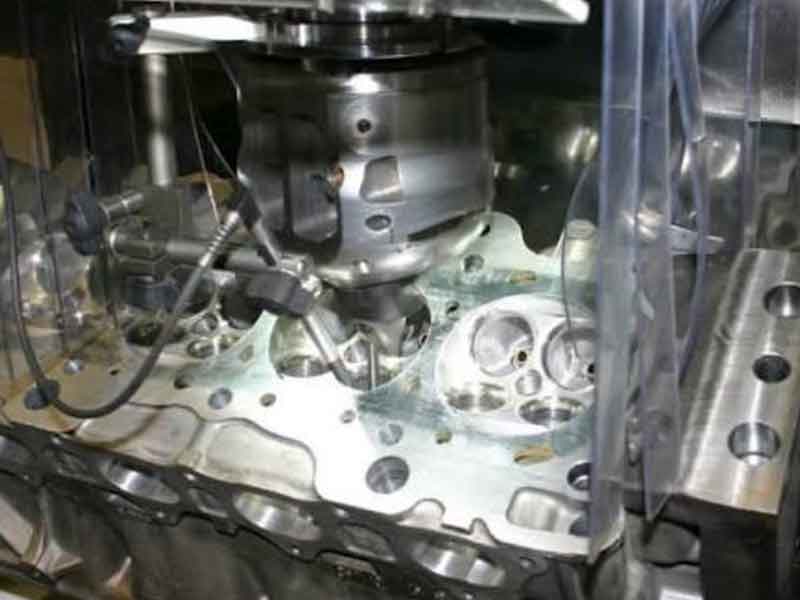
Una culata personalizada es un componente estructural y funcional del motor o compresor, mecanizado con precisión —a partir de una aleación de aluminio fundido, aluminio macizo, hierro fundido o acero— que cierra la parte superior de uno o más cilindros del motor o compresor, contiene el volumen de la cámara de combustión, aloja los asientos y guías de las válvulas de admisión y escape, integra los conductos de la camisa de refrigerante para la gestión térmica, proporciona la interfaz de montaje estructural para el mecanismo del tren de válvulas y constituye la interfaz de sellado principal contra el bloque de cilindros a través de una superficie plana de precisión cuya conformidad con la junta de culata determina si la cámara de combustión sella de forma fiable en todo el rango de presión y temperatura de funcionamiento.
Se requieren culatas personalizadas cuando el diseño del motor o del compresor no es estándar o es de baja producción y no existe un repuesto disponible comercialmente; cuando la aplicación exige una precisión dimensional superior a la de las culatas fundidas de producción (ajuste del volumen de la cámara de combustión a ±0.5 cc para un rendimiento equilibrado de varios cilindros); cuando las especificaciones del material difieren de la fundición original; cuando la geometría de los puertos, la forma de la cámara o la disposición de los conductos de refrigeración requieren modificación; o cuando la culata original es irremplazable, lo que requiere ingeniería inversa y reproducción precisa mediante mecanizado CNC según las especificaciones originales.
-
Planitud de la superficie de la cubierta 0.010 mm/300 mm: la calidad de sellado primaria. Las superficies irregulares de la plataforma crean zonas de contacto de la junta con diferentes alturas: en los puntos bajos, la presión de combustión de 80 a 250 bar encuentra una zona de la junta mal asentada e inicia fugas de gases. CNCPioneer logra una planitud de 0.010 mm/300 mm mediante plaquitas de fresado frontal emparejadas, estabilización térmica, acabado en una sola pasada y verificación de cuadrícula de 25 puntos con CMM en cada cabezal.
-
Volumen de la cámara de combustión ±0.5 cc: rendimiento multicilíndrico equilibrado Cada diferencia de 1 cc en el volumen de la cámara produce una variación aproximada de 0.3 a 0.5 unidades en la relación de compresión por cilindro. Los programas CNC de 5 ejes de CNCPioneer mecanizan el volumen de la cámara con una precisión de ±0.5 cc, verificada mediante la medición del llenado de fluido en cada cámara con documentación del conjunto correspondiente.
-
Concentricidad del asiento de la válvula ±0.003 mm — sellado de la válvula en toda la circunferencia La falta de concentricidad produce un contacto asimétrico en la válvula —una zona de alta tensión y otra sin contacto—, lo que provoca fugas de gas caliente. La herramienta piloto de configuración única de CNCPioneer logra una precisión de ±0.003 mm mediante registro mecánico, verificada con un comparador de cuadrante en cada posición de la válvula.
-
Ventaja de costes de China del 40-60% con calidad certificada. Un juego de culatas de alto rendimiento de 4 cilindros y 4 válvulas por cilindro, fabricado en aluminio 6061-T6 (con una tolerancia de ±0.5 cc, altura de la culata de 0.010 mm/300 mm y tolerancia del asiento de ±0.003 mm), cuesta 2,800 dólares en un taller mecánico estadounidense, frente a los 1,550 dólares del prototipo y los 580-720 dólares que cuestan 500 juegos anuales en CNCPioneer.

¿Por qué CNCPioneer?
¿Mecanizado personalizado de culatas?
Entre los fabricantes chinos de culatas, la precisión de CNCPioneer en la planitud de la superficie de la plataforma a 0.010 mm/300 mm, la coincidencia del volumen de la cámara de combustión a ±0.5 cc, la concentricidad del asiento de la válvula a la guía a ±0.003 mm mediante herramientas piloto de configuración única, la secuencia completa de mecanizado CNC de la culata en programas MAZAK integrados, la capacidad de prototipado rápido en 5 a 14 días y la ventaja de costes de China del 40 al 60 % establecen a nuestra fábrica de culatas personalizadas como el proveedor preferido para los fabricantes de equipos originales de motores industriales, fabricantes de compresores, constructores navales, programas de automovilismo y productores de equipos hidráulicos en todo el mundo.
Planitud de la superficie de la cubierta 0.010 mm/300 mm — Calidad de sellado primaria
La superficie de la culata es la superficie mecanizada más crítica desde el punto de vista funcional: la cara que entra en contacto con la junta de culata y debe permanecer plana con una tolerancia de 0.010 mm/300 mm para proporcionar una presión de asiento uniforme de la junta en todo el perímetro de la cámara de combustión. A una presión máxima del cilindro de 180 bar, la culata se eleva aproximadamente entre 0.003 y 0.008 mm en el límite del patrón de pernos; esta elevación debe mantenerse dentro de la capacidad de recuperación elástica de la junta de culata. CNCPioneer logra una planitud de 0.010 mm/300 mm mediante cuatro disciplinas combinadas: insertos de fresado frontal emparejados (todos los insertos dentro de ±0.003 mm de altura); estabilización térmica (una pausa de 20 minutos después del fresado de desbaste antes del fresado de acabado elimina el gradiente de superficie de 12 a 18 °C); acabado de una sola pasada (eliminando artefactos de escalón al volver a acoplar la herramienta); y verificación de cuadrícula de 25 puntos con CMM en cada culata antes de su liberación.
Ajuste del volumen de la cámara de combustión ±0.5 cc: rendimiento equilibrado de los múltiples cilindros.
En los motores industriales y de competición multicilíndricos, la variación del volumen de la cámara de combustión entre cilindros produce directamente una variación en la relación de compresión entre cilindros: cada diferencia de 1 cc en el volumen de la cámara produce aproximadamente una variación de 0.3 a 0.5 unidades en la relación de compresión en un motor típico de 500 cc por cilindro. Los programas CNC de la cámara de combustión de CNCPioneer mecanizan el volumen con una precisión de ±0.5 cc respecto a la especificación de diseño, verificada mediante la medición del llenado de fluido (jeringa de precisión, aceite soluble en agua, culata sellada en la plataforma, fluido introducido a través del orificio de la bujía, volumen hasta un nivel de referencia conocido medido con una precisión de ±0.1 cc) en cada culata, con documentación de conjunto emparejado que confirma que todos los cilindros de un conjunto multicilíndrico están dentro de ±0.5 cc entre sí. Programas de competición: conjunto emparejado de ±0.3 cc disponible.
Concentricidad entre el asiento y la guía de la válvula ±0.003 mm — Contacto de válvula de circunferencia completa
La concentricidad del asiento de la válvula con respecto al orificio de la guía determina si la cara de la válvula contacta uniformemente con el asiento en toda la circunferencia de 360°. La falta de concentricidad produce una zona de alta tensión de contacto y otra sin contacto, lo que genera fugas de gas caliente que queman los asientos y las caras de las válvulas durante su funcionamiento. El sistema de herramientas piloto de configuración única de CNCPioneer mecaniza los orificios de los insertos de los asientos utilizando una fresa que se guía en el orificio de la guía terminada, centrando el asiento mediante registro mecánico en lugar de posicionamiento de la máquina. La concentricidad se logra independientemente de la deriva térmica, el asentamiento de la fijación o la variación de posición: ±0.003 mm TIR mediante restricción mecánica directa, verificada con un comparador de cuadrante en cada posición de válvula de cada culata.
Secuencia completa de mecanizado CNC de culatas: programas integrados
Los programas personalizados de CNCPioneer para culatas mecanizan el conjunto completo de características: superficie de la culata, cámaras de combustión, orificios de los asientos de las válvulas, orificios de las guías de las válvulas, orificios de los conductos de refrigerante, superficies de montaje de los balancines, orificios de los cojinetes del árbol de levas, roscas de las bujías e inyectores, puertos de los sensores de temperatura y orificios de los pernos de la culata, mediante programas coordinados de torneado-fresado MAZAK y mecanizado de 5 ejes que mantienen todas las relaciones geométricas a partir de referencias comunes . El mecanizado fragmentado con múltiples proveedores (fresado de la culata en una planta, mecanizado de válvulas en otra y mecanizado de puertos en una tercera) acumula errores de transferencia de referencias en cada límite de proveedor; los programas integrados de CNCPioneer eliminan esta acumulación y la recalificación de la culata que requiere.
Capacidad de creación rápida de prototipos: de 5 a 14 días.
De 5 a 8 días hábiles para culatas de cilindros CNC de un solo cilindro de aluminio billet 6061-T6; de 7 a 10 días para culatas de cilindros de competición de 4 válvulas de techo pentagonal de aluminio billet 7075-T6; de 8 a 12 días para programas mecanizados de fundición de aluminio o hierro gris (con piezas fundidas suministradas por el cliente); de 10 a 14 días para culatas de cilindros de acero inoxidable y compresores de alta presión 17-4PH H900. La verificación del volumen de la cámara de combustión se incluye de serie en programas multicilíndricos. Servicio exprés disponible para culatas de cilindros de un solo cilindro de aluminio billet de 3 días en diseños listos para el mecanizado: los plazos de entrega de prototipos que permiten a los programas de desarrollo de motores iterar el diseño, probar y volver a iterar en plazos comercialmente competitivos.
Culatas en China: ventaja de costes del 40-60%.
CNCPioneer ofrece un mecanizado de culatas personalizadas entre un 40 % y un 60 % inferior al de instalaciones de mecanizado de motores de precisión de EE. UU., Europa y Japón, con una planitud de la plataforma, precisión del asiento de la válvula y calidad de documentación equivalentes. Un juego de culatas de motor de alto rendimiento de 4 cilindros y 4 válvulas por cilindro, fabricado en aluminio 6061-T6 (ajustado ±0.5 cc, plataforma de 0.010 mm/300 mm, TIR del asiento de la válvula ±0.003 mm, pasivado), que cuesta 2,800 dólares por juego en un taller de mecanizado de motores de alto rendimiento de EE. UU., cuesta aproximadamente 1,550 dólares en el prototipo de CNCPioneer, y entre 580 y 720 dólares por juego para una producción anual de 500 juegos de culatas en China. Para un fabricante de equipos originales (OEM) de motores industriales que produce 2,000 motores al año, los ahorros de los fabricantes de culatas en China generan una reducción anual de costes de la lista de materiales (BOM) de entre 1,600,000 y 2,400,000 dólares.
Tipos de culatas personalizadas
Nosotros Máquina
El mecanizado personalizado de culatas de cilindros de CNCPioneer abarca toda la gama, desde culatas de motores industriales monocilíndricos hasta conjuntos de motores de competición multicilíndricos, culatas de compresores alternativos para servicio de 20 a 700 bares, culatas de motores diésel marinos con documentación de la sociedad de clasificación, tapas de cilindros hidráulicas y neumáticas, y programas de reproducción de motores históricos, todo ello con la disciplina de producción IATF 16949 y documentación completa de CMM, volumen de la cámara de combustión y acabado superficial.

Culatas de motores industriales
Culatas de cilindros de uno y varios cilindros para motores industriales estacionarios en generadores, grupos de bombeo, compresores y motores primarios industriales. Rango de desplazamiento de 200 cc a 2,000 cc por cilindro; diámetro de Ø70 a Ø160 mm. Materiales: aluminio fundido A356-T6 o LM25 para culatas de motores industriales refrigerados por líquido; hierro fundido gris EN-GJL-250 o hierro dúctil EN-GJS-500 para culatas de cilindros de motores diésel y de gas de servicio pesado. Configuraciones de válvulas: 2 válvulas, 4 válvulas o 6 válvulas por cilindro por diseño de motor. Tipos de combustión: encendido por chispa (gasolina, GLP, gas natural), encendido por compresión (diésel), combustible dual, hidrógeno. Características mecanizadas clave: planitud de la plataforma 0.010 mm/300 mm; cámara de combustión ±0.5 cc; asiento de válvula TIR ±0.003 mm; Diámetro del manguito del inyector con una concentricidad de ±0.005 mm respecto al centro de la cámara; roscas de la bujía M10–M14; posiciones del conducto de refrigerante con una concentricidad de ±0.050 mm. Documentación de producción OEM según IATF 16949 para más de 500 000 unidades anuales.

Culatas de cilindros para motores diésel marinos
Culatas para motores principales de propulsión marina y generadores auxiliares que operan en ambientes corrosivos de agua salada. Materiales de grado marino: aluminio AlSi9Cu3 para culatas diésel marinas de alta resistencia; hierro SG para motores diésel marinos de gran diámetro; hierro dúctil EN-GJS-500 para motores auxiliares pesados. Protección contra la corrosión: anodizado duro tipo III en culatas marinas de aluminio; recubrimiento de cavidad epoxi en los conductos internos de refrigerante. Conductos de agua de flujo equilibrado de precisión que evitan la erosión local por refrigeración con agua de mar de alta velocidad. Culatas de motores auxiliares pequeños de Ø80–Ø120 mm de diámetro hasta culatas de motores principales grandes de Ø200–Ø400 mm de diámetro. Documentación de homologación de tipo de Bureau Veritas, DNV, Lloyd's Register y ABS para componentes de motores marinos. Requisitos TBO: geometría del asiento y guía de válvula para intervalos de servicio de 4,000–8,000 horas sin recesión del asiento.

Culatas de cilindros de grupos electrógenos
Suministro de culatas personalizadas OEM para grupos electrógenos diésel y de gas que requieren intervalos de servicio prolongados y alta fiabilidad de servicio continuo. Requisito de vida útil: 20 000–40 000 horas TBO impulsando la selección de materiales hacia aleaciones de aluminio de primera calidad y hierro dúctil. Insertos de asiento de válvula de acero sinterizado o con revestimiento de estelita para un servicio prolongado sin recesión del asiento bajo combustión diésel de baja lubricidad sin sodio. Manguito del inyector: manguito de aleación de cobre o acero prensado, concentricidad del orificio ±0.003 mm al centro de la cámara de combustión. Insertos de rosca de perno de culata instalados en culatas de aluminio para ciclos de torsión repetidos sin desgaste de la rosca. Características del sistema de encendido (roscas de bujía, orificios de precámara) según especificación del motor del grupo electrógeno. Producción IATF 16949 PPAP Nivel 3 con volúmenes de unidades anuales de 10 000–500 000 con entregas mensuales generales de 2 semanas y capacidad MAZAK dedicada.

Culatas de alto rendimiento y competición
Programas de culatas CNC personalizadas para motores de competición donde la máxima potencia requiere optimización de la cámara de combustión, maximización del flujo de los puertos y precisión geométrica del tren de válvulas superior a la de cualquier culata de catálogo. Volumen de la cámara de combustión: juego emparejado de ±0.3 cc (más ajustado que el estándar de ±0.5 cc para contribuciones equilibradas de los cilindros). Puertos de precisión de 5 ejes para un coeficiente de flujo diseñado; áreas de sección transversal de los puertos mecanizadas a ±0.5 mm² para un equilibrio de flujo entre cilindros. Asiento de válvula: asiento estrecho (0.8–1.2 mm de ancho) para un flujo máximo; forma de asiento de tres o cinco ángulos; asiento de estelita o bronce duro para compatibilidad con combustibles. Material: billet 2024-T4 o 7075-T6 para culatas de competición de aluminio de máxima resistencia; titanio para ultraligeras. Pulido de la cámara: cámara de combustión electropulida Ra 0.2 μm para reducir la nucleación de depósitos de carbono. Diseño de cámara optimizado CNC de techo pentagonal, hemisférico o personalizado a partir del análisis CFD del cliente. Respuesta de DFM el mismo día para los plazos de desarrollo del programa de carreras.

Cabezales de cilindros de compresor alternativo
Cabezales de cilindros de compresor que sellan el extremo de compresión del cilindro, contienen alojamientos para válvulas de succión y descarga y proporcionan la interfaz de montaje para conjuntos de válvulas. Simple efecto: alojamientos para válvulas de succión y descarga ±0.010 mm de diámetro para el asiento del anillo; profundidad del alojamiento ±0.050 mm para el correcto acoplamiento del tope de elevación de la válvula; cara plana de 0.010 mm/300 mm contra el cuerpo del cilindro; ranura para junta tórica ±0.020 mm para el sellado de la cara en programas de alta presión. Doble efecto: cuatro orificios para alojamientos de válvulas (2 de succión + 2 de descarga), red de posición ±0.020 mm; mecanizado de paso de gas interno de 5 ejes ±0.050 mm para el equilibrio de flujo diseñado. Programas de alta presión (100–700 bar): acero 17-4PH H900 o 4340; ranura de sellado ±0.015 mm de ancho y profundidad; orificio del alojamiento de la válvula ±0.005 mm de concentricidad con el eje del orificio. Cabezales de cilindros para compresores de hidrógeno en acero inoxidable austenítico 316L o Inconel 718 (materiales resistentes a la fragilización por hidrógeno). Cálculo de la idoneidad del espesor de pared en la revisión DFM en función de la presión de diseño multiplicada por 4 veces el factor de seguridad.

Cabezales de cilindros hidráulicos y neumáticos
Tapas y cabezales de cilindros hidráulicos y neumáticos: componentes de cierre mecanizados que sellan los extremos del orificio del cilindro, proporcionando prensaestopas de sellado de vástago, puertos para entrada y salida de fluido y transferencia de carga estructural del vástago del cilindro al sistema de montaje. Cabezales de cilindros hidráulicos: orificio de prensaestopas de sellado de vástago de ±0.002 mm de diámetro para el acoplamiento del sello hidráulico; Ra 0.4 μm para el contacto del labio del sello; concentricidad del orificio a los orificios de la varilla de acoplamiento de ±0.005 mm; rosca del puerto rosca recta SAE con saliente de junta tórica o BSPP/NPT según especificación de ±0.005 mm de diámetro de paso; orificios de la varilla de acoplamiento de ±0.010 mm de posición verdadera; perpendicularidad al eje del cilindro de 0.010 mm/100 mm. Cabezales de cilindros neumáticos: orificio de prensaestopas de vástago de ±0.003 mm; contacto del sello Ra 0.4 μm; puerto de conexión a presión o rosca de ±0.010 mm. Materiales: acero al carbono 1045 estándar; acero inoxidable 304L para entornos corrosivos; aluminio 6061-T6 para cabezales hidráulicos móviles ligeros; Acero inoxidable 303 para sistemas neumáticos de la industria alimentaria y farmacéutica. Fabricación OEM conforme a la norma IATF 16949 para programas de fabricantes de cilindros hidráulicos.
Industrias y aplicaciones
Los programas de CNCPioneer para fabricantes de culatas en China dan servicio a todos los sectores que requieren mecanizado personalizado de culatas más allá del suministro de catálogo, desde fabricantes de equipos originales de motores industriales que requieren el nivel 3 de la norma IATF 16949 PPAP para 500,000 unidades anuales hasta desarrolladores de motores para deportes de motor que requieren culatas de cámara de techo pentagonal de aluminio 7075-T6 mecanizado con una tolerancia de ±0.3 cc para programas de desarrollo de motores de competición.
Motor industrial
Programas personalizados de culatas para motores industriales estacionarios: culatas de uno y varios cilindros en aluminio fundido y mecanizado, y hierro fundido para grupos electrógenos, grupos de bombeo, motores de accionamiento de compresores y motores primarios industriales. Conjuntos con volumen de cámara de combustión optimizado para un rendimiento equilibrado en motores de varios cilindros. Documentación de producción OEM según IATF 16949; entregas mensuales de dos semanas con capacidad dedicada de MAZAK; calificación PPAP Nivel 3 Cpk ≥1.67. Programa completo de adquisición de piezas fundidas (piezas fundidas A356 o LM25 adquiridas por CNCPioneer) o programas de mecanizado de piezas fundidas en bruto suministrados por el cliente.
Compresor alternativo
Suministro de cabezales de cilindro para compresores de gas natural, aire, productos químicos e hidrógeno: desde cabezales de compresor de aire de dos etapas de baja presión hasta cabezales de compresor de hidrógeno de ultra alta presión (más de 400 bar) en 316L y 17-4PH H900. Análisis completo del espesor de pared con contención de presión en la revisión DFM. Mecanizado de ranuras para juntas tóricas y sellos metálicos para programas de alta presión. Certificados de materiales según los requisitos de los equipos a presión; 100 % LPT en orificios con contención de presión para programas de servicio de hidrógeno. Configuraciones de simple y doble efecto con mecanizado de paso de gas interno de 5 ejes.
Equipos de propulsión marina
Culatas para motores diésel y de gas marinos en aleaciones de aluminio y hierro dúctil de grado marino — Documentación de las sociedades de clasificación Bureau Veritas, DNV, Lloyd's Register y ABS; programas de protección contra la corrosión por agua de mar (anodizado duro tipo III en culatas de aluminio; niquelado químico en conductos internos de refrigeración); mecanizado de precisión de asientos y guías de válvulas para cumplir con los requisitos de servicio de motores marinos con intervalos de mantenimiento prolongados de 4,000 a 8,000 horas. Culatas marinas de gran diámetro (Ø200–Ø400 mm) mecanizadas en plataformas MAZAK VARIAXIS de 5 ejes. Recubrimiento de cavidades de epoxi en los conductos internos de refrigeración por agua de mar para protección contra la corrosión.
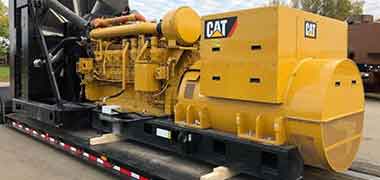
Generador listo
Suministro de culatas personalizadas OEM para grupos electrógenos diésel y de gas con volúmenes anuales de 10 000 a 500 000 unidades. Instalación de insertos de asiento de válvula y mecanizado de ángulo de asiento de tres ángulos incluidos. Mecanizado de características del sistema de encendido (roscas de bujía, orificios de precámara, roscas de bujía incandescente) según especificaciones del motor del grupo electrógeno. Manguito de inyector prensado y perforado a concentricidad final en CNCPioneer — ±0.003 mm de concentricidad al centro de la cámara de combustión. Producción con certificación IATF 16949 PPAP Nivel 3. Insertos de rosca instalados en culatas de aluminio para ciclos de torsión repetidos sin acumulación de desgaste de rosca.
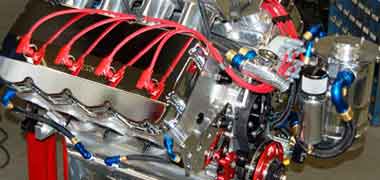
Motores de alto rendimiento y competición
Programas personalizados de culatas CNC para el desarrollo de motores de competición: construcción en aluminio 7075-T6 o 2024-T4; volumen de cámara ajustado con una precisión de ±0.3 cc; mecanizado CNC de precisión de 5 ejes para un coeficiente de flujo máximo; programas de asientos de válvula de cinco ángulos; opción de titanio para una masa mínima. Cámara de combustión electropulida con Ra 0.2 μm para reducir la nucleación de depósitos de carbono. Respuesta DFM el mismo día para cumplir con los plazos de los programas de competición. Rápida iteración del diseño: de 7 a 10 días desde el dibujo aprobado hasta la culata mecanizada, lo que permite dos ciclos de diseño y prueba al mes para programas activos de desarrollo de motores.
Agricultura
Culatas para maquinaria agrícola y de construcción para motores diésel todoterreno: culatas de hierro dúctil y aluminio con geometría de puertos resistente a la entrada de polvo; programas de asientos de válvula de alto ciclo para un servicio prolongado en campo sin desgaste del asiento. Programas de culatas hidráulicas y neumáticas para fabricantes de equipos originales (OEM) de maquinaria móvil e industrial: orificio de la prensaestopas de la varilla ±0.002 mm; roscas de puertos según especificación SAE/JIC/BSPP; patrones de orificios de la barra de acoplamiento ±0.010 mm de posición real; producción OEM IATF 16949 con entregas mensuales estándar. Programas especializados: culatas de reproducción de motores históricos: ingeniería inversa a partir de muestras originales mediante escaneo CMM; material adaptado a la especificación original.
Mecanizado CNC de culatas
Proceso y capacidades
La secuencia de mecanizado de culatas de cilindros de CNCPioneer abarca el programa completo de 12 a 25 operaciones, desde la fundición en bruto o el lingote hasta la culata terminada: fresado de la superficie del bloque, mecanizado CNC de la cámara de combustión, mandrinado de asientos y guías de válvulas, mecanizado de conductos de refrigerante, mecanizado de orificios para balancines y árboles de levas, y todas las características de rosca, en centros de torneado-fresado MAZAK, plataformas MAZAK VARIAXIS de 5 ejes y más de 78 tornos CNC suizos en programas coordinados de un solo datum que mantienen todas las relaciones geométricas entre las características críticas.
Revisión de ingeniería y DFM de la culata de 24 horas
Planitud de la superficie de la plataforma para el material y el tamaño de la culata. Accesibilidad CNC de la cámara de combustión para la forma de cámara diseñada (hemisférica, de techo pentagonal, tipo bañera, en cuña; todas accesibles simultáneamente en 5 ejes). Enfoque de concentricidad del asiento de la válvula a la guía (herramienta piloto de configuración única frente a pilotaje con utillaje mecanizado para configuraciones complejas de múltiples válvulas). Adecuación del espesor mínimo de pared para las posiciones del conducto de refrigeración en relación con la cámara de combustión y la zona de la plataforma. Análisis del patrón de pernos de la culata para la distribución de la carga de sellado a lo largo del perímetro de la cámara de combustión. Selección de materiales para el entorno de temperatura, presión y corrosión: enrutamiento de lingote frente a fundición según los requisitos de volumen y diseño. Especificación del tratamiento superficial: anodizado duro tipo III (con plan de enmascaramiento de la plataforma); recubrimiento de barrera térmica (con plan de reverificación de volumen posterior al recubrimiento); níquel químico (con margen de recubrimiento incorporado en las dimensiones del orificio); pasivación para acero inoxidable. Precios completos desde la culata CNC prototipo hasta la culata de volumen en la producción OEM en China.
Fresado de la superficie de la plataforma: estándar de producción de 0.010 mm/300 mm
Fresado frontal de precisión de la superficie de la culata a una planitud de 0.010 mm/300 mm utilizando una fresa frontal de 200 mm de diámetro con ajuste de altura de inserto (todos los insertos dentro de ±0.003 mm de altura; los insertos desajustados producen ondulación periódica a la frecuencia de espaciado de los insertos). Estabilización térmica: pausa de 20 minutos después del fresado de desbaste antes del fresado de acabado eliminando el gradiente de temperatura superficial de 12–18 °C que expande la zona de la culata de aluminio y produce ondulación después del enfriamiento. Fresado de acabado de una sola pasada: ninguna herramienta se retrae durante la pasada de acabado, lo que elimina el artefacto de escalón de 0.002–0.005 mm producido en cada punto de reenganche. Acabado superficial: Ra 0.8–1.6 μm para juntas de culata MLS (acero multicapa); Ra 1.6–3.2 μm de trama cruzada para juntas de culata compuestas; velocidad de avance y radio de la punta ajustados para lograr el Ra especificado. Verificación de cuadrícula de 25 puntos con CMM posterior al mecanizado en cada superficie de la culata, registrándose la desviación máxima respecto al plano de referencia de mínimos cuadrados antes de su liberación. Perpendicularidad de la superficie de la culata con respecto al eje del orificio del cilindro: 0.010 mm/100 mm, verificada mediante CMM.
Mecanizado del asiento de la válvula y del orificio guía: concentricidad de ±0.003 mm.
Acabado del orificio de la guía de válvula: escariado de precisión a ±0.003 mm de diámetro (Ø7.000–7.020 mm estándar para vástago de válvula de 7 mm); rectitud del orificio ±0.005 mm/100 mm; Ra 0.8–1.2 μm para una correcta película de aceite en la holgura vástago-guía — verificado por calibre neumático en cada orificio. Ajuste a presión de la guía en el orificio de la cabeza: ajuste de interferencia H7/n6 o H7/p6 ±0.003 mm. Orificio del inserto del asiento de válvula: mandrinado a ±0.002 mm para ajuste de interferencia; perpendicularidad al orificio de la guía 0.005 mm; profundidad ±0.050 mm para una correcta protrusión del inserto. Después de la instalación del inserto del asiento: corte del asiento en tres ángulos (corte superior, corte del asiento, corte inferior) utilizando herramientas guiadas por el orificio de la guía: los pilotos del cortador de asiento en el orificio de la guía terminado se centran mecánicamente en el eje del orificio de la guía independientemente de la deriva térmica del CNC o el asentamiento del accesorio. Ángulo del asiento ±0.25°; Diámetro del asiento ±0.050 mm; ancho del asiento ±0.100 mm en la circunferencia. Distancia entre el asiento y la guía verificada mediante comparador de cuadrante en cada posición de válvula en cada culata: ±0.003 mm de distancia entre el asiento y la guía mediante restricción mecánica. Estándar de tres ángulos; cinco ángulos y banda estrecha (0.8–1.2 mm) para programas de competición.
Cámara de combustión CNC de 5 ejes y ajuste de volumen
Mecanizado simultáneo de 5 ejes de formas de cámara de combustión hemisféricas, de techo pentagonal, de bañera y de cuña a partir del modelo de superficie CAD del cliente. Acabado superficial dentro de la cámara: Ra 1.6 μm estándar (la cámara lisa reduce la nucleación de depósitos de carbono); Ra 0.2 μm electropulido para programas de carreras. Área de compresión: coplanar con la superficie del bloque ±0.020 mm; ancho ±0.100 mm para la intensidad de turbulencia diseñada. Verificación del volumen de la cámara de combustión: método de llenado de fluido (jeringa de precisión, aceite soluble en agua, culata sellada en el bloque, fluido introducido a través del orificio de la bujía, volumen hasta un nivel de referencia conocido medido a ±0.1 cc) en cada cámara de cada culata. Tolerancia de volumen ±0.5 cc de la especificación de diseño; coincidencia de cámara a cámara ±0.5 cc dentro de un conjunto (±0.3 cc para programas de carreras). Documentación del conjunto emparejado: todos los registros de volumen de cilindro compilados por conjunto de culata que confirman que cada cilindro está dentro de la especificación. En cada paquete de documentación de envío de culatas se incluyen registros de volumen por cámara y por juego. Se ofrece una nueva verificación de volumen posterior a la TBC para los programas de recubrimiento de barrera térmica (el recubrimiento cerámico YSZ de 0.1 a 0.3 mm reduce el volumen de la cámara entre 0.3 y 1.5 cc, según el espesor).
Programas de mecanizado CNC de culatas de aluminio macizo
Culatas personalizadas de aluminio mecanizado a partir de un bloque sólido de 6061-T6, 7075-T6 o 2024-T4: riesgo de porosidad cero; geometría de pared más ajustada (uniformidad de espesor de pared de ±0.050 mm frente a ±0.500 mm en fundición); libertad de diseño completa dentro de la capacidad CNC de 5 ejes; propiedades mecánicas certificadas consistentes. Secuencia de mecanizado del bloque de 5 ejes: fijación del bloque con orificios de herramientas que establecen todos los datos subsiguientes; mecanizado en bruto de la cámara de combustión y el puerto; mecanizado en bruto del asiento de la válvula y el orificio guía; trayectoria de herramienta simultánea de 5 ejes de la camisa de agua a través de la geometría interna compleja; fresado de acabado de la superficie de la plataforma; acabado de la cámara de combustión de 5 ejes; mecanizado de acabado del puerto con verificación del área de la sección transversal en 5 estaciones axiales; escariado de precisión del orificio guía de la válvula; orificio del inserto del asiento de la válvula; todas las características de rosca en una sola configuración; mecanizado externo; verificación del volumen de llenado de fluido de la cámara de combustión; documentación del conjunto emparejado. Plazo de entrega del prototipo: 5 a 8 días hábiles (culata simple de 6061-T6); 7-10 días hábiles (culata de competición de 4 válvulas con techo pentagonal 7075-T6). Los conductos de refrigerante se perforan como canales que se cruzan (sin la complejidad del núcleo de fundición); el diseño del sistema de refrigeración se adapta a la geometría accesible mediante CNC.
CMM, Registros de volumen, PPAP Nivel 3, FAIR AS9102
Certificado de conformidad por culata. Informe dimensional CMM (Mitutoyo ±0.001 mm): planitud de la superficie del bloque cuadrícula de 25 puntos; posiciones del asiento de la válvula y red de concentricidad; posición verdadera del perno de la culata (todos los agujeros simultáneamente); diámetros del orificio del árbol de levas y concentricidad de orificio a orificio; planitud de la cara del puerto; posiciones del orificio del refrigerante; perpendicularidad del bloque al eje del orificio; altura total. Registros del volumen de llenado de fluido de la cámara de combustión por cámara por juego, incluyendo resumen del juego emparejado que muestra el rango de volumen de cilindro a cilindro. Registros TIR del asiento a la guía del indicador de cuadrante: cada posición de válvula de cada culata (no muestreado). Perfilometría: Ra de la superficie del bloque en tres posiciones; Ra de la superficie del asiento por culata. Registros del calibre de rosca: PASA/NO PASA todas las roscas críticas (bujía, inyector, pernos de culata, puertos del sensor). Certificados de material con trazabilidad de lote. Certificaciones de tratamiento de superficie. PPAP Nivel 3 Cpk ≥1.67 para programas OEM (planitud de la plataforma, TIR del asiento de la válvula, volumen de la cámara de combustión como características especiales IATF). FAIR (Informe de Inspección del Primer Artículo) según AS9102 para programas de motores aeroespaciales y de defensa. Registros conservados durante 20 años.
Materiales para
Culatas personalizadas
La selección del material para la culata se rige por la temperatura de funcionamiento, la presión de combustión, el requisito de conductividad térmica, el entorno corrosivo y la prioridad de peso por resistencia. El aluminio fundido A356-T6 predomina en los programas de motores industriales estándar por su combinación de facilidad de fundición, peso y conductividad térmica. El aluminio 7075-T6 proporciona una resistencia a la fluencia 2.4 veces mayor para culatas de competición de paredes delgadas con una masa reducida. El hierro fundido gris proporciona una resistencia al desgaste superior para programas industriales y diésel de servicio pesado. El acero inoxidable y las aleaciones de níquel son adecuados para el servicio en compresores corrosivos.
Aluminio fundido A356-T6 y LM25
A356-T6: Si 6.5–7.5%, Mg 0.25–0.45%; límite elástico 207 MPa; conductividad térmica 155 W/m·K: la mejor combinación de colabilidad, peso y extracción de calor de las zonas de la cámara de combustión para culatas de cilindros de motores industriales estándar. Temple T6 (tratamiento de solución + envejecimiento): dureza 70–90 HRB verificada en CNCPioneer. Excelentes características de fundición en arena que permiten núcleos de paso de refrigerante complejos, soportes de asiento de resorte de válvula integrales y geometría de características internas no accesibles en programas de mecanizado de lingotes. Soldable (reparación posterior al mecanizado de porosidad menor si se encuentra fuera de las zonas críticas). LM25 (equivalente en Reino Unido/UE): Si 6.5–7.5%, Mg 0.2–0.6%; propiedades similares a A356. CNCPioneer adquiere piezas fundidas de fundiciones chinas cualificadas con certificación de composición y dureza equivalente a EN 10204 3.1. Estándar para programas OEM de grupos electrógenos, motores de bombas y culatas de cilindros de equipos agrícolas. Anodizado duro tipo III disponible en las superficies de la cámara de combustión; la superficie del bloque se enmascara durante el anodizado.
Aluminio Billet 6061-T6
Límite elástico 276 MPa; conductividad térmica 167 W/m·K; maquinabilidad excelente: el material estándar para culatas de cilindros de alto rendimiento y competición donde la porosidad de fundición es inaceptable y se requiere libertad de diseño sin restricciones de fundición. Mg 0.8–1.2%, Si 0.4–0.8%, Cu 0.15–0.4%: estado T6 totalmente endurecido por precipitación. Porosidad cero en comparación con la fundición A356-T6: elimina la fuga de refrigerante a través de las paredes de la culata que afecta a un porcentaje incluso de fundiciones de aluminio de alta calidad. Uniformidad del espesor de pared del lingote ±0.050 mm en comparación con ±0.500 mm en la fundición: permite secciones de pared mínimas que reducen la masa de la culata en un 15–20% con rigidez equivalente. Anodizable: anodizado duro tipo III en las superficies de la cámara de combustión para resistencia al desgaste; superficie de la plataforma enmascarada. Estándar para programas de prototipos industriales (cualquier cantidad a partir de 1 pieza), culatas para el desarrollo de motores de alto rendimiento y aplicaciones personalizadas que requieren una rápida iteración del diseño (plazo de entrega del prototipo de 5 a 8 días a partir de un bloque sólido).
Aluminio billet 7075-T6 y 2024-T4
7075-T6: límite elástico 503 MPa — 2.4 veces mayor que A356-T6 para culatas de cilindro de pared delgada mecanizadas que permiten secciones de pared mínimas en la rigidez objetivo, reduciendo la masa de la culata en un 15–25% en comparación con las culatas de aluminio fundido mientras se mantiene la adecuación estructural. Zn 5.1–6.1%, Mg 2.1–2.9%, Cu 1.2–2.0%. No soldable (susceptible a agrietamiento en caliente); no tan resistente a la corrosión como 6061. Para máximo rendimiento por gramo en programas de motores de carreras y aeroespaciales. 2024-T4: límite elástico 324 MPa; alta resistencia a la fatiga — resistencia a la fatiga 138 MPa a 5x10^8 ciclos; para programas de culatas de cilindro aeroespaciales y de carreras de alto ciclo donde la resistencia a la fatiga en el ciclo de carga del resorte de válvula es la restricción del material limitante en lugar de la resistencia estática. Cu 3.8–4.9%, Mg 1.2–1.8%. No se puede anodizar con anodizado duro tipo III debido a su contenido de cobre; alternativa: recubrimiento de conversión de dicromato o cromato para protección contra la corrosión. Ambos grados se mecanizan en plataformas MAZAK VARIAXIS de 5 ejes en CNCPioneer; prototipo en 7-10 días hábiles a partir de la pieza en bruto.
Hierro fundido gris EN-GJL-250
UTS 250 MPa; conductividad térmica 50 W/m·K; resistencia al desgaste superior en las interfaces del asiento de válvula y el orificio guía gracias a la microestructura de escamas de grafito, el material dominante para las culatas de cilindros de motores industriales diésel y de gas de servicio pesado donde la dureza del aluminio produce recesión del asiento de válvula bajo ciclos de asentamiento de válvula de alta temperatura y alta carga. La autoamortiguación de la microestructura de grafito reduce la transmisión del ruido de combustión a través del cuerpo de la culata. Dureza Brinell 150–220 HB verificada en la entrada; piezas fundidas probadas a presión a 3 bar, 5 minutos, cero fugas antes del mecanizado de la inversión. Rendimiento de recesión del asiento de válvula: EN-GJL-250 es compatible con el funcionamiento del asiento de válvula en seco (gas natural, GLP, combustión de hidrógeno) sin recesión del inserto del asiento que afecta a las culatas de aluminio en estas aplicaciones de combustible. Temperatura máxima de servicio de aproximadamente 300 °C en la superficie del bloque (frente a 200 °C para A356-T6 antes de la degradación de la resistencia). Culatas de hierro fundido: piezas en bruto suministradas por el cliente o adquiridas por CNCPioneer a fundiciones chinas cualificadas con certificación de materiales. Tratamiento con fosfato y lubricante de montaje como tratamiento estándar posterior al mecanizado para la protección contra la corrosión durante el almacenamiento y el transporte.
Hierro dúctil EN-GJS-500 y acero 4130/42CrMo4
EN-GJS-500 (Hierro dúctil): UTS 500 MPa; elongación 7% mínimo — sustancialmente más resistente que el hierro gris EN-GJL-250 con modo de fractura dúctil en lugar de frágil. Para culatas de cilindros de compresores alternativos de alta presión hasta 300 bar donde el comportamiento frágil del hierro gris en concentraciones de tensión (orificios de alojamiento de válvulas, intersecciones de conductos de gas) es inaceptable. Dureza 180–280 HB verificada de entrada. 4130 / 42CrMo4: límite elástico 655 MPa en condición normalizada+templada; para culatas de cilindros de compresores de ultra alta presión (100–700 bar) donde el espesor de pared de hierro dúctil que contiene presión es excesivo. Cr 0.8–1.1%, Mo 0.15–0.25%. Cálculo de adecuación del espesor de pared en revisión DFM de CNCPioneer contra presión de diseño multiplicada por 4x factor de seguridad mínimo. Dureza NACE MR0175 máxima de 22 HRC para cabezales de cilindros de compresores para servicio con H2S. Verificación de dureza Brinell de entrada por lote, lo que confirma el cumplimiento de las condiciones de tratamiento térmico antes del mecanizado. Ranura de sellado para junta tórica y anillo de respaldo de ±0.015 mm de ancho y profundidad para un sellado fiable a la presión de diseño. Fosfato más tratamiento anticorrosivo para cabezales de acero al carbono durante el transporte.
316L acero inoxidable
C máx. 0.030%; Cr 16–18%; Ni 10–14%; Mo 2–3%; PREN aproximadamente 24.3; rango de temperatura -196 a +870 grados C. Para culatas de compresores en servicio de gas corrosivo (mezclas de H2S/CO2, gas clorado, gas ácido) donde el acero al carbono o el hierro fundido se corroerían por el fluido del proceso; culatas de motores marinos donde el contacto con agua de mar con los conductos internos es inevitable; culatas de compresores químicos en servicio de plantas farmacéuticas y químicas donde la especificación exige compatibilidad del fluido del proceso con el acero inoxidable. El bajo contenido de carbono (316L) evita la sensibilización en culatas de compresores reparadas por soldadura. Cumple con la dureza NACE MR0175 a 200 HB máximo para servicio de H2S. Tratamiento de post-mecanizado de pasivación estándar ASTM A967. Mecanizado en torno-fresadora MAZAK con herramientas y parámetros de refrigerante específicos para acero inoxidable. Níquel químico en conductos internos de refrigerante para una protección adicional contra la corrosión en aplicaciones de refrigeración marina con agua de mar.
Acero inoxidable 17-4PH H900
Límite elástico 1,310 MPa (estado endurecido por envejecimiento H900); UTS 1,379 MPa; dureza 44–47 HRC; resistencia a la corrosión: superior al acero inoxidable 304 en ambientes atmosféricos y químicos suaves a partir de un contenido de Cr del 15 al 17.5 %. El material para culatas de cilindros de compresores de ultra alta presión (400+ bar) donde el límite elástico de 170 MPa del 316L requiere secciones de pared tan gruesas que son estructural o económicamente impracticables. Estado H900 (endurecimiento por envejecimiento a 900 °F / 482 °C): logrado después del mecanizado en CNCPioneer; envejecido a 482 °C durante 1 hora produce la dureza máxima. Cálculo del espesor de pared que contiene presión en la revisión DFM de CNCPioneer contra la presión de diseño x 4 factor de seguridad. Ranura de sellado mecanizada a ±0.015 mm; concentricidad del orificio del alojamiento de la válvula con el eje del orificio del cilindro ±0.005 mm. Superficie rugosa Ra de 0.4 μm en todas las superficies internas sometidas a presión para un contacto correcto de la junta tórica y una óptima resistencia a la fatiga. Ensayo de penetración de líquidos (LPT) al 100 % en todas las superficies internas sometidas a presión antes del montaje. Pasivación ASTM A967 posterior al mecanizado. Certificación de material equivalente EN 10204 3.1 por lote.
Titanio Ti-6Al-4V e Inconel 625
Ti-6Al-4V: límite elástico 950 MPa; densidad 4.43 g/cm3 — 60% de la densidad de la aleación de aluminio a 3.4 veces el límite elástico; no magnético; excelente resistencia a la fatiga. Para culatas de cilindros de motores aeroespaciales donde la masa mínima es crucial; culatas de cilindros de carreras ultraligeras en clases sancionadas donde se permite el titanio; culatas de cilindros hidráulicas especializadas en equipos compatibles con resonancia magnética (no magnético por ur aproximadamente 1.0005). Mecanizado a partir de barra ASTM B381 Grado 5 con herramientas de carburo dedicadas, parámetros de corte controlados y refrigeración a través del fluido. Recubrimiento DLC en las superficies de contacto del orificio del asiento de la válvula para resistencia al desgaste. Prototipo de 10 a 14 días hábiles a partir de la barra de titanio en stock. Inconel 625 (UNS N06625): límite elástico 480 MPa; Cr 20–23%, Mo 8–10%; excelente retención de resistencia a alta temperatura hasta 982 grados C; Para culatas de compresores de temperatura extrema en aplicaciones de compresión de gases de escape, recirculación de gases calientes y servicio con hidrógeno a temperaturas elevadas. Mecanizadas en MAZAK con protocolos de gestión de herramientas específicos para aleaciones de níquel. Pasivación según la norma ASTM A967 posterior al mecanizado. Certificación de materiales según la norma EN 10204 3.1.
Tratamientos de superficie para
Culatas personalizadas
Los tratamientos superficiales personalizados para culatas cumplen cuatro funciones de ingeniería: resistencia al desgaste en las superficies de la cámara de combustión de aluminio y en las zonas de las válvulas (anodizado duro tipo III); barrera térmica para reducir la transferencia de calor de la combustión al refrigerante (recubrimiento cerámico de barrera térmica); protección contra la corrosión en los conductos internos del refrigerante de las culatas para uso marino y químico (níquel químico); y protección contra el desgaste de los orificios guía de las válvulas en aplicaciones con combustible de combustión seca (cromo duro). El enmascaramiento del tratamiento en las superficies de sellado críticas y los orificios guía de las válvulas se incorpora al plan de tratamiento en la etapa DFM; el mandrinado de precisión posterior al tratamiento restaura las dimensiones de los orificios guía y de los insertos de los asientos cuando la acumulación de tratamiento afecta las dimensiones del ajuste por interferencia.
Anodizado duro tipo III — MIL-A-8625 (culatas de aluminio)
Superficie resistente al desgaste para superficies de la cámara de combustión, área del asiento de la válvula y superficies externas de la culata del motor de aluminio: dureza HV 400+ que mejora significativamente la durabilidad de la superficie de la cámara de combustión contra depósitos de carbono y erosión por impacto de válvulas. El anodizado duro negro en las superficies de la cámara de combustión reduce la radiación térmica de la combustión, disminuyendo la temperatura local de la superficie y contribuyendo a la reducción del flujo de calor en la camisa del refrigerante. El crecimiento dimensional del anodizado en la superficie de la plataforma es de 0.015–0.050 mm por lado; este es el requisito crítico de enmascaramiento: la superficie de la plataforma debe enmascararse durante la aplicación del anodizado. El plan de tratamiento de CNCPioneer enmascara la superficie de la plataforma y todas las zonas del orificio del inserto del asiento de la válvula y del orificio de la guía de la válvula antes del anodizado; estas superficies no se anodizan (aluminio desnudo para el cumplimiento del asiento de la junta) o se anodizan duramente por separado según las especificaciones del fabricante del motor con tolerancias dimensionales preplanificadas. Anodizado del conducto interno del refrigerante disponible para la protección contra la corrosión en programas de servicio marino y químico. Anodizado tipo II (blando, 0.005–0.015 mm) para protección cosmética en superficies externas del cuerpo de la culata. Certificado MIL-A-8625 Tipo III por lote enviado con el paquete de documentación de la culata.
Especificaciones de anodizadoRecubrimiento de barrera térmica — Cerámica YSZ (Cámara de combustión)
Recubrimiento de barrera térmica de zirconia estabilizada con itria (YSZ) en superficies de la cámara de combustión: recubrimiento cerámico de 0.1–0.3 mm con una conductividad térmica de aproximadamente 2.5 W/m·K (frente a 155 W/m·K para aluminio A356) que reduce la transferencia de calor de los gases de combustión al material de la culata. Aplicaciones: motores diésel y de gas industriales donde la reducción de la carga de refrigeración mejora la eficiencia térmica; motores de competición donde la reducción de la pérdida de calor de la combustión al refrigerante mejora la BMEP (presión media efectiva de frenado); motores de alto rendimiento que se convierten a combustible alternativo con temperaturas de combustión más altas. Aplicado por pulverización de plasma después del mecanizado CNC de precisión de la cámara de combustión a las dimensiones finales. Paso crítico posterior al recubrimiento: el volumen de la cámara de combustión se vuelve a verificar mediante el llenado de fluido después de la aplicación del recubrimiento: el recubrimiento cerámico reduce el volumen de la cámara en 0.3–1.5 cc dependiendo del espesor del recubrimiento por superficie. El volumen debe confirmarse dentro de la especificación de ±0.5 cc después del recubrimiento antes de liberar la culata. Adhesión del recubrimiento: resistencia de unión mínima de 25 MPa según ASTM C633; Prueba de ciclos térmicos según ASTM B117 de niebla salina para la resistencia a la corrosión de la zona exterior recubierta. Certificado TBC por lote que incluye registros de medición del espesor del recubrimiento, enviado con el paquete de documentación de la culata.
Especificaciones TBCNíquel químico — MIL-C-26074 (Servicio marino y químico)
Protección contra la corrosión para culatas de cilindros de aluminio en servicio de compresores marinos y químicos: recubrimiento uniforme en todas las superficies internas de los conductos de refrigerante que previene la corrosión por picaduras por contacto con agua de mar (culatas marinas con circuitos de refrigeración por agua de mar) o contacto con fluidos de procesos químicos (culatas de cilindros de compresores químicos donde no se puede excluir la contaminación del refrigerante con fluido de proceso). El níquel químico proporciona: depósito uniforme en geometrías complejas de conductos internos (a diferencia de la galvanoplastia, que requiere contacto eléctrico con línea de visión); dureza HV 450–600 (tipo de fósforo medio depositado) que mejora la resistencia al desgaste de la superficie del orificio en áreas de orificios guía; y resistencia a la corrosión en entornos neutros a ligeramente alcalinos. Tolerancia de recubrimiento de 0.015–0.030 mm por lado incorporada en las dimensiones del orificio mecanizado antes del recubrimiento: orificios de inserción de asientos de válvula y orificios guía de válvula perforados con precisión después del recubrimiento a la especificación final (orificio guía de válvula a ±0.003 mm; orificio de inserción de asiento a ±0.002 mm) después de la aplicación de níquel químico. Espesor de recubrimiento de 25–50 μm en superficies externas; 15–25 μm en superficies de conductos internos profundos de refrigerante. Prueba de adherencia según ASTM B571. Certificado MIL-C-26074 por lote enviado con la documentación de la culata.
Especificaciones de recubrimiento ENCromado duro — Orificios guía de válvulas (para gas natural y GLP)
Recubrimiento de cromo duro resistente al desgaste para orificios guía de válvulas de culata y áreas de asiento en aplicaciones de combustible de combustión seca de alto desgaste, particularmente culatas de motores de gas natural y GLP donde no hay lubricantes a base de combustible en comparación con los combustibles diésel y gasolina, lo que acelera significativamente el desgaste de las guías de válvulas de combustión seca más allá de las tasas en programas de motores con lubricación de combustible. Propiedades del cromo duro: HV 850–1,050; excelente resistencia al desgaste; bajo coeficiente de fricción. Orificios guía de válvulas cromados: orificio guía mecanizado 0.010–0.025 mm por debajo del tamaño antes de la aplicación de cromo; orificio posterior al cromado rectificado a una especificación final de Ra 0.8 μm y ±0.003 mm de diámetro. Cromo duro del área del asiento para programas de motores de gas: zona de contacto del asiento protegida contra el desgaste erosivo por impacto de metal seco de alta frecuencia (apertura/cierre de válvula por revolución). Espesor de cromo 0.025–0.050 mm verificado por medidor de corrientes de Foucault. Nota: El cromo duro está sujeto a la normativa medioambiental (restricciones REACH y RoHS para el cromo hexavalente en la UE y California). Para programas que requieren el cumplimiento de las normativas RoHS/REACH, disponemos de cromo trivalente u otros programas de recubrimiento alternativos. Se incluye un certificado de cromo duro por lote con registros de verificación del espesor.
Especificaciones de ChromePasivación ASTM A967 y tratamiento con fosfato
Pasivación según ASTM A967: obligatoria para todas las culatas de acero inoxidable 316L, 17-4PH H900 e Inconel 625 y aleación de níquel: la pasivación con ácido nítrico o ácido cítrico según el método A o C restaura la capa pasiva de óxido de cromo en todas las superficies mecanizadas después de que el mecanizado elimine o altere la capa pasiva nativa. Crítico para las culatas de compresores en servicio con gas corrosivo donde la integridad de la capa pasiva determina si se inicia la corrosión por picaduras en las superficies de los orificios mecanizados. Cambio dimensional cero: orificios de alojamiento de válvulas, ranuras de juntas tóricas y superficies de contacto de sellos mecanizados a la dimensión final; la pasivación no altera las dimensiones. Prueba de sulfato de cobre posterior a la pasivación según ASTM A967 Sección 8 que confirma la eliminación de hierro libre antes de la liberación. Prueba de Ferroxyl cuando el sulfato de cobre no es concluyente. Certificación de pasivación por lote enviado con certificado de material EN 10204 3.1. Fosfato más lubricante de montaje (culatas de hierro gris): recubrimiento de conversión de fosfato de zinc o manganeso (5–10 μm) en todas las superficies exteriores mecanizadas de la culata de hierro gris. La película de fosfato proporciona protección contra la corrosión durante el almacenamiento y el transporte; facilita la retención de la lubricación del aceite del motor en los orificios de las guías de las válvulas y en las superficies internas de los conductos de refrigerante durante el rodaje inicial; se elimina mediante desengrasado con disolvente antes del montaje del motor o de la aplicación del recubrimiento por parte del cliente.
Especificaciones de pasivaciónRecubrimientos DLC y PVD: Programas para competición y vehículos de baja fricción
Recubrimientos de carbono tipo diamante (DLC) y PVD (deposición física de vapor) para orificios guía de válvulas de culatas de cilindros de competición y alto rendimiento y superficies de cámaras de combustión en programas que requieren mínima fricción, máxima resistencia al desgaste y ausencia de restricciones ambientales de cromo hexavalente. Recubrimiento DLC (tipo aC:H): HV 1,500–3,000; coeficiente de fricción de aproximadamente 0.05–0.10 en lubricación límite (frente a 0.15–0.20 para aluminio sin recubrimiento o hierro gris); excelente resistencia al desgaste para la superficie de contacto del vástago de la válvula en el orificio guía. Espesor del recubrimiento: 1–4 μm Proceso PVD: cambio dimensional insignificante que no requiere mecanizado previo del orificio para programas de orificios guía. Limitación de temperatura: el DLC aC:H se descompone por encima de aproximadamente 300–400 grados C de forma continua, lo que limita la aplicación a las zonas de orificios guía de válvulas (temperatura ambiente del orificio guía: 80–180 grados C en funcionamiento) en lugar de las superficies de la cámara de combustión (temperatura máxima 300–600 grados C). Recubrimiento PVD de nitruro de titanio (TiN): dureza Vickers 2,000–2,500; color dorado; para superficies de orificios de insertos de asientos y zonas de contacto del tren de válvulas donde se excedería el límite de temperatura del recubrimiento DLC. Ambos recubrimientos se aplican tras el mecanizado de precisión de todas las características dimensionales críticas; la verificación dimensional posterior al recubrimiento confirma que no hay distorsión por la temperatura de deposición PVD (180–200 °C). Certificado de recubrimiento que incluye registros de espesor y adhesión por lote.
Especificaciones de DLC/PVDTodos los tratamientos superficiales en los programas de culatas personalizadas —anodizado duro tipo III MIL-A-8625, recubrimiento cerámico de barrera térmica YSZ, níquel químico MIL-C-26074, cromo duro, pasivación ASTM A967, tratamiento de fosfato, recubrimientos DLC y PVD— se coordinan dentro del programa de mecanizado de culatas de CNCPioneer con planes de enmascaramiento apropiados para la superficie del bloque, los orificios de las guías de válvula y los orificios de los insertos de los asientos. El mandrinado de precisión posterior al tratamiento restaura las dimensiones de los orificios de las guías de válvula y los orificios de los insertos de los asientos donde la acumulación de tratamiento afecta las especificaciones de ajuste por interferencia. El volumen de la cámara de combustión se vuelve a verificar mediante el llenado de fluido después de la aplicación del recubrimiento de barrera térmica para confirmar que el volumen está dentro de ±0.5 cc después del recubrimiento.
Garantía de calidad para
Programas personalizados de culatas
El control de calidad personalizado de las culatas aborda los tres sistemas dimensionales críticos para el rendimiento: la planitud de la superficie de la culata para el sellado de la junta (verificada con CMM de 0.010 mm/300 mm en cada culata), el volumen de la cámara de combustión para el equilibrio de la relación de compresión (verificado el llenado de fluido en cada cámara, documentado el conjunto emparejado) y la concentricidad del asiento de la válvula con la guía para el contacto de la válvula en toda la circunferencia (verificado con TIR del indicador de cuadrante en cada posición de la válvula de cada culata), verificado mediante CMM Mitutoyo, aparato de llenado de fluido de precisión y comprobación TIR del indicador de cuadrante antes de que se lance cualquier culata.
Revisión de DFM de ingeniería y revisión de la configuración de la culata
DFM 24 horas en cada consulta de culata personalizada: posibilidad de planitud de la superficie del bloque para el material y el tamaño de la culata: los programas de juntas MLS (acero multicapa) requieren 0.010 mm/300 mm; los programas de juntas compuestas pueden aceptar 0.020 mm; los programas de compresores de juntas tóricas y juntas en C metálicas requieren 0.005–0.008 mm. Accesibilidad CNC de la cámara de combustión para la forma de cámara diseñada (hemisférica, de techo pentagonal, tipo bañera, cuña: todas accesibles simultáneamente en 5 ejes desde MAZAK VARIAXIS; cuña poco profunda accesible desde fresado-torneado de 3 ejes). Enfoque de concentricidad del asiento de la válvula a la guía: herramienta piloto de configuración única estándar para culatas multiválvulas; pilotaje de utillaje mecanizado para configuraciones multiválvulas multiángulo complejas. Adecuación del espesor mínimo de pared para las posiciones del conducto de refrigeración en relación con la cámara de combustión y la zona de la plataforma: CNCPioneer señala las condiciones de pared delgada (menos de 3.0 mm en aluminio, 4.0 mm en hierro fundido) para que el diseñador las revise antes del mecanizado. Análisis del patrón de pernos de la culata para la distribución de la carga de sellado alrededor del perímetro de la cámara de combustión: los patrones de pernos desequilibrados producen una carga de junta no uniforme que simula un error de planitud. Selección de material: mecanizado de palanquilla frente a fundición, acero inoxidable frente a acero al carbono para programas de compresores. Plan de enmascaramiento del tratamiento superficial para tratamientos que alterarían la superficie de la plataforma, la guía de válvula o las dimensiones del orificio del inserto del asiento.
Inspección de materiales entrantes
Verificación de la composición SII XRF en cada lote de lingotes y piezas fundidas (16 elementos simultáneamente: confirma A356 vs. LM25 vs. 6061 vs. 7075; hierro gris vs. hierro dúctil; 316L vs. 304 vs. 17-4PH) antes de la liberación para mecanizado. Verificación de dureza por lote: piezas fundidas de aluminio T6 (70–90 HRB); lingote 7075-T6 (84–88 HRB); hierro gris EN-GJL-250 (150–220 HB); hierro dúctil EN-GJS-500 (180–280 HB); 17-4PH H900 (44–47 HRC confirmado antes del mecanizado, después del envejecimiento). Inspección visual de piezas fundidas para detectar defectos superficiales en zonas críticas de mecanizado: grietas, defectos de sellado, fallos de llenado o porosidad elevada en la zona de la cubierta, paredes de la cámara de combustión o zonas de los asientos de las válvulas; cualquiera de estos defectos invalida la pieza fundida antes del mecanizado. Prueba de presión en piezas fundidas con núcleo y conductos internos de refrigerante: presión hidrostática a 3 bar, 5 minutos, sin fugas; verificación de la integridad de la pieza fundida antes de comenzar el mecanizado. Para piezas fundidas con porosidad detectada después del mecanizado en zonas no críticas: CNCPioneer revisa con el cliente si es apropiado reparar (soldadura TIG + re-mecanizado) o reemplazar antes de proceder.
Controles en proceso: Planitud adaptativa de la plataforma y medición de coordenadas de primera pieza (CMM)
Medición de la planitud de la superficie de la plataforma en proceso mediante sonda de contacto CNC montada en el husillo de la máquina durante la operación de refrentado: corrección adaptativa aplicada si la desviación de planitud medida supera los 0.008 mm en cualquier estación de sonda durante la pasada de refrentado. Esta corrección en proceso evita que la falta de conformidad de planitud se acumule hasta el punto en que el refrentado consumiría material de mecanizado adicional. Protocolo de estabilización térmica documentado en el recorrido del proceso: espera mínima de 20 minutos después del fresado de desbaste de la plataforma antes del fresado de acabado; el monitoreo de la temperatura ambiente confirma que la temperatura de la zona de la plataforma está dentro de ±2 grados C de la temperatura ambiente antes de que comience el fresado de acabado. Primera medición con CMM de la planitud de la superficie de la plataforma, posiciones de los asientos de válvula, posición verdadera del orificio del perno y sonda de volumen preliminar de la cámara de combustión antes del mecanizado por lotes de cualquier programa de varias piezas. Mecanizado de asiento de válvula y orificio guía de configuración única verificado mediante comprobación TIR del dial de la primera medición: si la primera medición TIR supera los 0.005 mm, se verifica y corrige el registro de la herramienta antes de que comience el mandrinado de asiento de válvula por lotes. La medición del volumen de llenado de fluido de la cámara de combustión en la primera pieza de cada nuevo programa, antes de continuar, confirma que el programa de la cámara CNC alcanza el volumen objetivo con una tolerancia de ±0.5 cc antes de que se mecanice el conjunto completo.
Inspección final: CMM, llenado de fluido, TIR del dial, perfilometría
Mitutoyo CMM (±0.001 mm): planitud de la superficie del bloque (cuadrícula de medición mínima de 25 puntos; desviación máxima del plano de referencia de mínimos cuadrados informada por culata); perpendicularidad del bloque al eje del orificio del cilindro (0.010 mm/100 mm); todas las posiciones del asiento de la válvula en la red (concentricidad y posición relativa al datum del eje del orificio); posición verdadera del orificio del perno de la culata (todos los orificios simultáneamente en un programa CMM, no orificios individuales que omiten errores angulares de la red); diámetros de los orificios de los cojinetes del árbol de levas y concentricidad de orificio a orificio (culatas OHC); planitud de la cara del puerto (caras de acoplamiento del colector de admisión y escape); posiciones de los orificios del refrigerante; posiciones de la rosca de la bujía; altura total de la culata desde el bloque hasta el datum especificado. Llenado de fluido de la cámara de combustión: cada cámara de cada culata: medición de jeringa de precisión a ±0.1 cc; registros por cámara por culata; resumen del conjunto emparejado que muestra todos los volúmenes de los cilindros dentro de ±0.5 cc. Indicador de cuadrante de asiento a guía TIR: cada posición de válvula de cada culata: la sonda registra en la ranura del asiento terminada con el vástago del cuadrante pasando a través del orificio de la guía; TIR mide directamente la excentricidad del asiento a la guía; ±0.003 mm TIR = ±0.006 mm de concentricidad máxima. Calibradores de roscas pasa/no pasa en todas las roscas críticas: bujía, inyector, pernos de culata, puertos del sensor de temperatura. Perfilometría: Ra de la superficie del bloque en tres posiciones; Ra de la superficie del asiento por culata. Visual: rebabas en las salidas del orificio de la guía de la válvula; bordes de la cámara de combustión limpios; uniformidad de la banda de contacto del asiento de la válvula.
Verificación del volumen de la cámara de combustión: todas las cámaras, todas las culatas
La verificación del volumen de la cámara de combustión mediante el método de llenado de fluido se realiza en cada cámara de cada culata producida por CNCPioneer, no en base a una muestra, no solo en el primer artículo. El método de llenado de fluido: la culata se invierte en un soporte nivelado; la abertura de la cámara de combustión se sella en la superficie del bloque utilizando una placa acrílica transparente con un orificio de precisión en la ubicación de la rosca de la bujía; se introduce aceite soluble en agua a través del orificio de la bujía utilizando una jeringa calibrada de precisión con una lectura de 0.1 cc; el volumen de aceite se registra cuando el nivel de fluido alcanza el dato de referencia conocido con precisión (borde inferior de la rosca del orificio de la bujía, la misma referencia para cada culata). Registro de volumen: por cámara para culatas monocilíndricas; por cilindro para culatas multicilíndricas con compilación de conjunto emparejado que confirma el rango dentro de ±0.5 cc (±0.3 cc para programas de conjunto emparejado de carreras). Reverificación de volumen posterior al TBC: para culatas con recubrimiento de barrera térmica aplicado después del mecanizado, el llenado de fluido se repite después de la aplicación del recubrimiento: el recubrimiento cerámico de 0.1 a 0.3 mm reduce el volumen de la cámara en 0.3 a 1.5 cc dependiendo del espesor del recubrimiento por superficie; Este volumen posterior al recubrimiento determina la relación de compresión real y debe verificarse dentro de una especificación de ±0.5 cc antes de su liberación. Los registros de volumen por cilindro y por juego se incluyen en el paquete de documentación de envío de la culata para el registro de ensamblaje del motor del cliente y la documentación de cumplimiento.
Paquete de documentación
Certificado de conformidad por culata o por juego emparejado. Informe dimensional de Mitutoyo CMM: cuadrícula de planitud de la plataforma de 25 puntos, perpendicularidad de la plataforma, posiciones de los asientos de válvula y red de concentricidad, posición verdadera de los pernos de la culata (todos los agujeros simultáneamente), diámetros y concentricidad de los orificios del árbol de levas, planitud de la cara del puerto, posiciones de los orificios del refrigerante, posiciones de las roscas de las bujías, altura total: todas las tolerancias medidas frente a las del plano en formato tabular por número de serie. Registros del volumen de llenado de fluido de la cámara de combustión: por cámara por culata; resumen del juego emparejado para programas multicilíndricos que muestra el rango de cilindro a cilindro y la desviación máxima. Registros TIR de asiento a guía del indicador de cuadrante: cada posición de válvula de cada culata: todos los valores listados por válvula por culata. Perfilometría: Ra de la superficie de la plataforma en tres posiciones; Ra de la superficie del asiento. Registros del calibre de rosca: PASA/NO PASA todas las roscas críticas por culata. Certificados de material con trazabilidad de lote (barra de palanquilla o número de colada de fundición al lote de mecanizado al número de serie de la culata). Certificaciones de tratamiento de superficie (anodizado duro tipo III MIL-A-8625; níquel químico MIL-C-26074; espesor de cromo duro; registros de recubrimiento TBC; resultado de la prueba de pasivación ASTM A967). PPAP Nivel 3 Cpk ≥1.67 para programas OEM en planitud de la plataforma, TIR del asiento y volumen de la cámara de combustión como características especiales IATF. FAIR según AS9102 para programas de motores aeroespaciales y de defensa. Registros conservados durante 20 años.
Sistema de calidad IATF 16949 para
Programas personalizados de culatas
El sistema de calidad certificado IATF 16949 y AS9100D de CNCPioneer aborda cuatro disciplinas de calidad específicas para culatas de cilindros de precisión: planitud de la plataforma CMM del 100 % en cada culata (sin muestreo) con la especificación de 0.010 mm/300 mm que requiere el sellado de la junta de culata, verificación del volumen de llenado de fluido de la cámara de combustión del 100 % en cada cámara para un equilibrio de la relación de compresión del conjunto emparejado, TIR del 100 % entre el asiento de la válvula y la guía en cada posición de la válvula para un sellado de la válvula de circunferencia completa y calificación PPAP Nivel 3 Cpk ≥1.67 que abarca desde el primer artículo hasta los programas de suministro de volumen de los fabricantes de equipos originales (OEM).
Planitud de la plataforma 100% medida con CMM: cada culata
Cada culata personalizada —ya sea para motores industriales, compresores o de competición— recibe una verificación del 100 % de la planitud de la superficie mediante una máquina de medición por coordenadas (CMM) con una cuadrícula de medición mínima de 25 puntos, registrándose la desviación máxima respecto al plano de referencia de mínimos cuadrados por número de serie de la culata. La verificación del 100 % mediante CMM, en lugar del muestreo, es necesaria en el rango de especificación de 0.010 mm/300 mm, ya que la consecuencia de que una superficie defectuosa llegue al fabricante del motor es una junta de culata dañada en el primer arranque; la falta de conformidad solo se detecta una vez que se ha incurrido en los costes de montaje del motor. La cuadrícula de medición de 25 puntos cubre la zona de la culata con la densidad adecuada para detectar el patrón de ondulación de la cavidad y el asiento debido a los efectos del gradiente térmico y la diferencia de altura entre el borde y el centro debida a la variación de la altura del inserto de la fresa frontal; ambos modos que un patrón de medición disperso no detectaría. La verificación mediante CMM se realiza a temperatura ambiente (no a la temperatura de mecanizado), lo que confirma la eficacia del protocolo de estabilización térmica. El informe CMM incluye datos de nube de puntos y un mapa de contorno de la planitud de la plataforma por número de serie de la culata, archivado y enviado en formato PDF con cada culata.
- Planitud de la plataforma al 100% medida con máquina de medición por coordenadas (CMM) de 25 puntos en cada culata.
- Máquina de medición por coordenadas a temperatura ambiente: confirma la estabilización térmica.
- Nube de puntos y mapa de contorno por número de serie en la documentación de envío.
Volumen de la cámara de combustión al 100%: el fluido llena todas las cámaras.
Cada cámara de combustión de cada culata se somete a una medición del volumen de llenado de fluido, sin muestreo ni inferencia a partir de las coordenadas del programa CNC. El método de llenado de fluido proporciona una medición física directa del volumen de la cámara de combustión mecanizada que incluye todas las contribuciones dimensionales: la geometría del fondo y la pared de la cámara mecanizada, la contribución de la altura de la superficie del bloque, la geometría de la banda de compresión y cualquier efecto residual de la deflexión de la herramienta de mecanizado que no se capturaría mediante el cálculo de volumen basado en coordenadas a partir de datos de puntos de la CMM. Precisión de la medición de volumen: ±0.1 cc por lectura de jeringa (precisión típica del volumen total ±0.15 cc por medición), suficiente para confirmar una tolerancia de ±0.5 cc con un margen de seguridad de 3x. Documentación de conjuntos emparejados para programas multicilíndricos: todos los registros de volumen de cilindros por conjunto se compilan en una tabla que muestra los volúmenes de cilindros individuales y la desviación máxima dentro del conjunto (especificación: rango de ±0.5 cc). Esta documentación de conjunto emparejado es el registro de calidad que el fabricante del motor utiliza para confirmar una distribución equilibrada de la relación de compresión antes del ensamblaje del motor, y que la hoja de resultados del dinamómetro del motor valida retrospectivamente con los datos de equilibrio de potencia del cilindro. Para los programas posteriores al TBC: la re-medición del volumen después de la aplicación del recubrimiento cerámico es obligatoria; el volumen ajustado por recubrimiento por cámara se documenta y se compara con la especificación de diseño y el volumen previo al recubrimiento.
- Llenado de fluido en cada cámara de cada culata; no se tomaron muestras.
- Precisión de medición con jeringa de ±0.1 cc a precisión total de ±0.15 cc
- Documentación de conjuntos emparejados: se compilan todos los volúmenes de cilindros por conjunto.
100% Asiento de válvula TIR — Indicador de cuadrante en cada posición de la válvula
Cada posición de válvula de cada culata recibe verificación TIR (excentricidad total del indicador) de asiento a guía con comparador de cuadrante: una sonda del comparador de cuadrante se registra en la ranura del asiento de la válvula terminada mientras el vástago del comparador pasa a través del orificio de la guía de la válvula; la culata se gira 360° sobre el eje del orificio de la guía; la lectura TIR mide directamente la excentricidad de concentricidad de asiento a guía. Este método se prefiere a la medición de posición de asiento y guía con CMM por dos razones: es una simulación funcional directa de la alineación real de la válvula (el eje del orificio de la guía es el datum de rotación; la banda de contacto del asiento es la superficie medida, exactamente la relación geométrica que rige la uniformidad del contacto de la válvula en servicio); y detecta cualquier error de concentricidad debido al desgaste del cortador de asiento, al aumento de la holgura del piloto o al error de reenganche que la inspección CMM basada en coordenadas tendría que inferir a partir de datos puntuales. Especificación TIR: ±0.003 mm TIR (= ±0.006 mm de excentricidad total máxima) para programas de culata estándar; ±0.002 mm TIR (= ±0.004 mm) para programas industriales y de competición de precisión. Si la posición de la válvula supera la especificación TIR, se registra la herramienta piloto en el orificio guía y se vuelve a mecanizar el ángulo del asiento en una sola configuración para restaurar la concentricidad; se vuelve a medir con el dial TIR antes de su liberación. Los registros TIR por posición de válvula y por culata se archivan y se envían con la documentación.
- Ajuste TIR en cada posición de válvula de cada culata
- Medición funcional directa: simula la alineación real de la válvula.
- Registros TIR por válvula y por cabezal en la documentación de envío
PPAP Nivel 3 / FAIR AS9102 — Programas OEM y aeroespaciales
Calificación PPAP Nivel 3 para programas OEM de culatas de cilindros personalizadas: registros de diseño (trazabilidad de la revisión del dibujo y del modelo CAD); diagrama de flujo del proceso (secuencia de mecanizado completa desde la recepción del material hasta el tratamiento de la superficie, la inspección final y la documentación); PFMEA (análisis de modos y efectos de falla que identifica la no conformidad de la planitud de la plataforma, la no conformidad de TIR del asiento y la no conformidad del volumen de la cámara de combustión como los tres modos de falla de mayor consecuencia); plan de control que especifica la frecuencia y el método de medición para cada característica especial; MSA Gage R&R en el sistema de sonda CMM (planitud de la plataforma y círculo de pernos), aparato de llenado de fluido (volumen de la cámara de combustión) e indicador de cuadrante (TIR del asiento), todo con una variación de tolerancia del calibre ≤10%; estudios iniciales de capacidad del proceso con Cpk ≥1.67 en la planitud de la plataforma, TIR del asiento a la guía, volumen de la cámara de combustión y posición verdadera del perno de la culata como características especiales IATF 16949; y garantía de presentación de piezas (PSW). Plazo de calificación PPAP: 6-8 semanas desde la finalización de la producción piloto hasta la aprobación del cliente. Informe de inspección del primer artículo (FAIR) según AS9102 para programas de motores aeroespaciales y de defensa: inspección completa del 100 % de las características del plano según los requisitos de AS9102; plano de globo referenciado a los resultados de la inspección; certificación de materiales; certificación de tratamiento de superficie; todas las no conformidades del proceso documentadas y resueltas. Indicadores de calidad: tasa de calificación del 99 %; entrega puntual del 100 % en programas OEM establecidos.
- PPAP Nivel 3 Cpk ≥1.67 para programas OEM de culatas
- FAIR según AS9102 para programas de motores aeroespaciales y de defensa.
- 99% de tasa de calificación · 100% de entregas a tiempo
Preguntas frecuentes sobre culatas personalizadas
Preguntas frecuentes de fabricantes de motores industriales, fabricantes de equipos originales de compresores, constructores de equipos marinos, desarrolladores de motores para deportes de motor y productores de equipos hidráulicos sobre las especificaciones de planitud de la superficie de la culata, los métodos de concentricidad del asiento de la válvula, la selección de materiales (palancado o fundido) y la economía de la producción y los plazos de entrega de las culatas en China.
La especificación de planitud de la superficie del bloque está determinada por el tipo de junta de culata y su cumplimiento de asiento: la capacidad de la junta para compensar pequeñas irregularidades de la superficie del bloque mediante deformación elástica o plástica durante el apriete inicial de los pernos. Juntas de fibra compuesta (el tipo tradicional de fibra multicapa y perlas de acero): más o menos 0.040–0.060 mm/300 mm: estas juntas tienen un cumplimiento de asiento significativo debido al cuerpo reforzado con fibra blanda, tolerando irregularidades moderadas del bloque. Juntas de acero multicapa (MLS): más o menos 0.010–0.020 mm/300 mm: las juntas MLS tienen un cumplimiento mínimo porque las capas delgadas de acero solo pueden adaptarse a ondulaciones muy pequeñas; por encima de una desviación de planitud de 0.020 mm, las juntas MLS desarrollan zonas altas y bajas que producen variación cíclica de la tensión de la junta bajo carga de combustión, iniciando la delaminación por fatiga de las capas de acero en las zonas de concentración de tensión. Juntas de junta tórica y junta en C de metal (cabezales industriales y de compresores de alta presión): más o menos 0.005–0.008 mm: estas juntas dependen completamente de la geometría de la superficie de la plataforma para el sellado; ninguna compliancia de la junta compensa la imperfección de la plataforma. CNCPioneer logra una planitud de la superficie de la plataforma de 0.010 mm/300 mm en la producción a través de cuatro disciplinas de proceso compuestas. Primero, coincidencia de altura de los insertos de fresado frontal: todos los insertos a la misma altura dentro de más o menos 0.003 mm: los insertos desalineados producen ondulación periódica a la frecuencia de espaciado de los insertos. Segundo, estabilización térmica: el fresado frontal desbastante eleva la temperatura de la superficie del cabezal de aluminio aproximadamente 12–18 grados C, expandiendo la zona de la plataforma; los programas de CNCPioneer incluyen una pausa de estabilización térmica de 20 minutos después del fresado desbastante antes del fresado de acabado: esperar a que el gradiente de temperatura se disipe antes de que comience el fresado de acabado. Tercero, acabado en una sola pasada: el acabado en una sola pasada continua sin retracción de la herramienta elimina el artefacto de escalón que se produce cuando una herramienta se levanta y se vuelve a acoplar (discontinuidades de altura de 0.002–0.005 mm en cada punto de acoplamiento). Cuarto, verificación con CMM: cada superficie de la culata se verifica mediante una medición con CMM de 25 puntos a temperatura ambiente antes de su liberación, lo que confirma que el protocolo de estabilización térmica fue efectivo y que los insertos de la fresa frontal se mantienen dentro de las especificaciones de altura.
La importancia crítica de la concentricidad del asiento de la válvula con respecto al orificio guía se comprende a través de la mecánica de contacto de la válvula. Cuando una válvula de asiento se cierra contra su asiento, el disco de la válvula entra en contacto con este a lo largo de una banda de contacto circular. Para que esta banda tenga una presión de contacto uniforme en los 360 grados —necesaria para el sellado de los gases de combustión y para una refrigeración uniforme de la cara de la válvula por el contacto con el asiento—, el centro del asiento debe estar exactamente sobre el eje del vástago de la válvula, definido por el eje del orificio guía. Si el centro del asiento está desplazado 0.010 mm con respecto al orificio guía, la cara de la válvula entra en contacto con el asiento con fuerza en un lado y con poca o ninguna fuerza en el lado opuesto, creando un contacto asimétrico que sella mal en el lado de contacto ligero y sobrecarga el material del inserto del asiento en el lado de contacto fuerte. En funcionamiento, el lado de contacto ligero permite que los gases de combustión calientes se filtren a través del asiento en cada cierre de la válvula, erosionando el asiento y la cara de la válvula simultáneamente mediante mecanismos térmicos y mecánicos, lo que produce quemaduras en la válvula y desgaste del asiento que destruyen el sellado del motor en una fracción de la vida útil prevista del asiento de la válvula. CNCPioneer logra una concentricidad de ±0.003 mm mediante el mandrinado de asientos y guías en una sola configuración, utilizando un sistema de herramientas piloto diseñado específicamente: después de que el orificio de la guía de la válvula se haya escariado a un diámetro de ±0.003 mm en la configuración primaria de la máquina, se utiliza una herramienta de corte de asientos montada en un piloto de precisión que se registra en el orificio de la guía terminado para mandrinar el avellanado del inserto del asiento. El piloto en el orificio de la guía centra mecánicamente la herramienta de corte de asientos en el eje del orificio de la guía; la concentricidad se logra mediante el registro de la herramienta, no mediante la precisión de posicionamiento CNC, lo que significa que la concentricidad se mantiene independientemente de cualquier deriva térmica, asentamiento de la fijación o variación de posición en la máquina durante la operación de mandrinado del asiento. Después de la instalación del inserto del asiento y el corte del ángulo del asiento (también utilizando herramientas pilotadas en el orificio de la guía), la forma del asiento terminado se verifica con un comparador de cuadrante: la punta se registra en la ranura del asiento terminado mientras el vástago del comparador pasa a través del orificio de la guía de la válvula; la lectura TIR mide directamente la excentricidad del asiento con respecto a la guía. Una concentricidad de más o menos 0.003 mm produce un TIR máximo de 0.006 mm, dentro del máximo de 0.010 mm que los fabricantes de válvulas de motor especifican para sus garantías de rendimiento de sellado de válvulas.
La elección entre aluminio forjado y aluminio fundido para un programa de culatas personalizadas implica cuatro dimensiones de compromiso: coste, libertad de diseño, propiedades del material y plazo de entrega; y la elección correcta depende de cuál dimensión sea la restricción determinante. Culatas de aluminio fundido (A356-T6 o equivalente): el proceso de fundición produce una geometría casi final con características internas huecas (conductos de refrigerante, formas de los puertos) formadas por arena o núcleos de matriz durante la solidificación; características que el mecanizado de forjados solo puede aproximar mediante la intersección de conductos perforados o mecanizados por electroerosión. Las culatas fundidas tienen un menor coste de material (chatarra de aluminio más mano de obra de fundición frente a costosa barra de forjado) y son adecuadas para altos volúmenes de producción donde la inversión en utillaje se amortiza; la cantidad mínima de pedido y el plazo de entrega del utillaje (fabricación de patrones/matrices: de 6 a 12 semanas, de 3,000 a 30 000 dólares según la complejidad) hacen que la fundición no sea viable para prototipos únicos o programas personalizados de bajo volumen. La porosidad de fundición (huecos de gas atrapados en el metal solidificado) es una limitación inherente de la fundición, controlada por el control del proceso (fundición al vacío, solidificación direccional) pero no eliminada; la porosidad en las paredes de los conductos de refrigerante produce fugas de refrigerante que son indetectables antes del montaje del motor. Culatas de aluminio macizo (6061-T6, 7075-T6, 2024-T4): mecanizadas a partir de una barra o placa sólida con riesgo cero de porosidad de fundición; conductos de refrigerante mecanizados como canales perforados que se cruzan en lugar de formas fundidas (limitando la complejidad del circuito de refrigerante pero eliminando el riesgo de porosidad); mayor costo de material y tiempo de mecanizado que la fundición para una geometría equivalente, pero cero inversión en herramientas, tiempo de entrega de prototipos de 5 a 10 días y completa libertad de diseño dentro de la capacidad de mecanizado CNC de 5 ejes. Recomendación de CNCPioneer: aluminio fundido para culatas de alto volumen (más de 100 por año) donde se requieren conductos de refrigeración complejos y la inversión en herramientas está justificada; Aluminio macizo para prototipos individuales, motores de competición, motores industriales de bajo volumen y cualquier aplicación que requiera una garantía absoluta de integridad en el paso del refrigerante. Culatas de aluminio fundido a partir de piezas en bruto proporcionadas por el cliente: CNCPioneer acepta piezas en bruto suministradas por el cliente y aplica la secuencia completa de mecanizado CNC de precisión, un modelo de costes que permite la economía de fundición (programa de fundición controlado por el cliente) con la calidad de mecanizado de precisión de CNCPioneer para las características dimensionales críticas.
Plazos de entrega de prototipos en la fábrica de culatas personalizadas de CNCPioneer: culata monocilíndrica de aluminio 6061-T6 con cámara de combustión de 2 válvulas: 5-7 días hábiles; culata de competición de 4 válvulas con techo pentagonal de aluminio 7075-T6: 7-10 días hábiles; aluminio fundido suministrado por el cliente más mecanizado: 7-10 días hábiles (solo tiempo de mecanizado; adquisición de fundición por separado); aluminio fundido adquirido por CNCPioneer más mecanizado: 12-18 días hábiles (incluye el programa de fundición); fundición de hierro gris mecanizada: 8-12 días; culata de compresor de acero inoxidable: 8-12 días; culata de compresor de alta presión 17-4PH H900: 10-14 días. La verificación del conjunto de volumen de la cámara de combustión añade 1 día hábil para la medición del llenado de fluido y la documentación del conjunto. El anodizado duro añade 3 días. Servicio exprés disponible para culatas de aluminio macizo de una sola válvula con entrega en 3 días, en diseños listos para mecanizado. Producción piloto (25–100 juegos de culatas): 2–3 semanas por lote; acumulación de control estadístico de procesos (SPC) en la planitud de la plataforma y el inicio de la tolerancia a la deformación (TIR) del asiento de la válvula. PPAP Nivel 3: 6–8 semanas desde la finalización de la producción piloto. Producción OEM en volumen: entregas mensuales cada 2 semanas con capacidad dedicada de MAZAK; reducción del costo unitario del 40–70% con respecto al prototipo, según el volumen de producción. Economía a escala representativa: un juego de culatas de motor de alto rendimiento de 4 cilindros y 4 válvulas por cilindro, fabricado en aluminio 6061-T6 (adaptado a ±0.5 cc, plataforma de 0.010 mm/300 mm, asiento de válvula TIR ±0.003 mm, pasivado), que cuesta 2,800 dólares por juego en un taller de mecanizado de motores de alto rendimiento de EE. UU., cuesta aproximadamente 1,550 dólares en el prototipo de CNCPioneer, y entre 580 y 720 dólares por juego para una producción anual de 500 juegos de culatas en China. Para un fabricante de equipos originales (OEM) de motores industriales que produce 2,000 motores al año con un juego de culatas de 4 cilindros por motor, los ahorros de los fabricantes de culatas en China, de entre 800 y 1,200 dólares por juego, generan una reducción anual de costes en la lista de materiales (BOM) de las culatas de entre 1 600 000 y 2 400 000 dólares, lo que transforma la economía de fabricación de motores y mantiene la calidad dimensional que exigen el rendimiento y la vida útil del motor.
Solicita un presupuesto para el mecanizado personalizado de culatas.
Cargue sus planos personalizados de culatas, modelos CAD (STEP, IGES, SolidWorks, PDF) o especificaciones del motor y reciba una revisión DFM gratuita y un presupuesto competitivo en 24 horas, que abarca la viabilidad de la planitud de la superficie de la culata para su material y tamaño de culata, el enfoque de concentricidad del asiento de la válvula para su configuración de válvula, la metodología de coincidencia del volumen de la cámara de combustión, la recomendación de material forjado versus fundido, la accesibilidad del paso del refrigerante y la adecuación del espesor de la pared, el análisis de la carga de sellado del patrón de pernos de la culata, la especificación del tratamiento de superficie para su entorno operativo y precios completos desde prototipos de culatas CNC hasta culatas de gran volumen en el suministro de producción OEM en China.