
Cargador EV
Servicios de manufactura
CNCPioneer es un especialista en servicios de fabricación de cargadores para vehículos eléctricos (VE) con certificación IATF 16949 y AS9100D, que ofrece programas de mecanizado personalizados para cargadores de VE: cuerpos de carcasas para EVSE de nivel 1 y nivel 2 de CA, carcasas de electrónica de potencia para cargadores rápidos de CC, placas frías refrigeradas por líquido para cargadores ultrarrápidos y conjuntos completos de componentes mecanizados para cargadores de VE, con una planitud de la superficie de la carcasa de 0.010 mm/300 mm para sellado IP66/IP67, una precisión de posición del canal del disipador de calor de ±0.100 mm y una planitud de la superficie de la placa base de montaje de 0.005 mm para el asiento del módulo semiconductor de potencia.
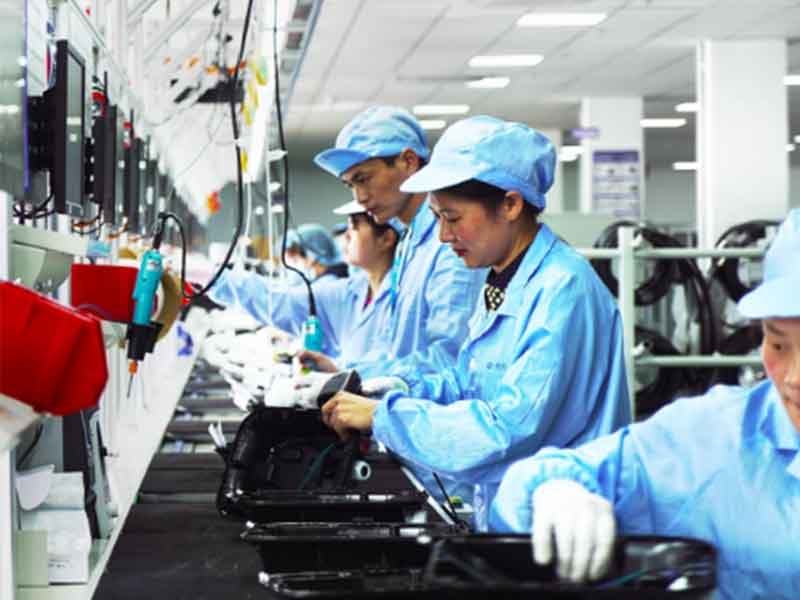
¿Qué son los cargadores para vehículos eléctricos?
¿Servicios de fabricación?
Los servicios de fabricación de cargadores para vehículos eléctricos, ofrecidos por CNCPioneer, consisten en programas de mecanizado CNC de precisión que producen los componentes estructurales, de gestión térmica, de interfaz de electrónica de potencia y de sellado ambiental que constituyen la arquitectura mecánica de los equipos de suministro para vehículos eléctricos (EVSE): las estaciones de carga, las cajas de pared, los cargadores de pedestal y los dispensadores de carga rápida que transfieren energía eléctrica de la red a la batería del vehículo a través de cargadores residenciales de nivel 1, cargadores comerciales de nivel 2, cargadores rápidos de CC (DCFC) y cargadores ultrarrápidos (UFC) con niveles de potencia desde 1.4 kW hasta 400 kW y superiores.
Los desafíos de ingeniería mecánica en los servicios de fabricación de cargadores para vehículos eléctricos abarcan tres dominios técnicos distintos. Primero, la gestión térmica a densidades de potencia crecientes: los cargadores rápidos de CC modernos de 150 a 400 kW y los cargadores ultrarrápidos disipan de 5 a 30 kW de pérdida de potencia en carcasas compactas, lo que requiere placas frías refrigeradas por líquido mecanizadas con precisión, disipadores de calor mecanizados a partir de bloques con uniformidad de profundidad de canal de ±0.100 mm y cuerpos de colectores de refrigerante con certificación de fugas de caída de presión del 100 %. Segundo, la protección ambiental en exteriores: los EVSE instalados en exteriores deben alcanzar la clasificación IP54, IP65 o IP66, lo que requiere superficies de sellado mecanizadas con una planitud de 0.020 mm/300 mm y una geometría de ranura de junta controlada a ±0.020 mm. En tercer lugar, la precisión del ensamblaje de la electrónica de potencia: los módulos de potencia SiC MOSFET o IGBT requieren placas base de montaje mecanizadas con una planitud superficial de 0.005 mm para lograr la máxima conductancia térmica desde las uniones de semiconductores a 200 °C a través del material de interfaz térmica hasta el refrigerante.
-
Gestión térmica a densidades de potencia crecientes Los cargadores ultrarrápidos modernos de 150 a 400 kW disipan entre 5 y 30 kW de pérdida de potencia en carcasas compactas, lo que requiere placas frías refrigeradas por líquido mecanizadas con precisión con una planitud de la superficie superior de 0.010 mm/300 mm, disipadores de calor mecanizados a partir de bloques con una uniformidad de profundidad de canal de ±0.100 mm y cuerpos de colectores de refrigerante con certificación de fugas de caída de presión del 100 % a 1.5 veces la presión nominal.
-
Protección ambiental exterior y sellado IP Los puntos de recarga para vehículos eléctricos (EVSE) instalados en exteriores deben cumplir con la clasificación IP54, IP65 o IP66 contra la lluvia, el polvo y el lavado a alta presión, lo que requiere superficies de sellado mecanizadas con una planitud de 0.020 mm/300 mm, un ancho de ranura de junta de ±0.020 mm y una profundidad de ±0.010 mm, y orificios de sellado de la placa de prensaestopas de ±0.020 mm para la protección contra la entrada de cables.
-
Ensamblaje de precisión de electrónica de potencia Los módulos de potencia SiC MOSFET o IGBT que controlan la etapa de conversión CC-CC del cargador requieren placas base de montaje mecanizadas con una planitud superficial de 0.005 mm para lograr una conductancia térmica máxima y uniforme desde las uniones de semiconductores a 200 °C a través del material de interfaz térmica (TIM) hasta el refrigerante; esta especificación de planitud determina la potencia nominal continua del cargador.
-
Cartera completa de componentes de un solo proveedor. Placas base para módulos de potencia, placas de refrigeración líquida, disipadores de calor, marcos de montaje estructurales, placas de prensaestopas de alta tensión, cuerpos de carcasas de entrada de conectores y kits completos de componentes mecanizados: todo ello procedente de la fábrica de cargadores para vehículos eléctricos de CNCPioneer en China, bajo un único sistema de calidad IATF 16949, lo que elimina la acumulación de tolerancias dimensionales entre proveedores.

¿Por qué elegir CNCPioneer para un cargador de vehículos eléctricos?
¿Servicios de fabricación?
Entre los proveedores de servicios de fabricación de cargadores para vehículos eléctricos a nivel mundial, la disciplina de CNCPioneer en cuanto a la planitud de la placa base de la electrónica de potencia, la integridad de la placa fría de refrigeración líquida, la calidad de la superficie de sellado IP, la cartera completa de componentes, la capacidad CNC de 5 ejes y la ventaja de costos de la fábrica en China establecen a nuestras instalaciones como el socio preferido para el mecanizado de cargadores para vehículos eléctricos en toda la cadena de suministro de EVSE.
Planitud de la placa base del módulo de potencia como base térmica
Con una planitud de 0.005 mm (estándar de producción de CNCPioneer), la capa TIM se comprime uniformemente hasta alcanzar el espesor de línea de unión de 50 a 100 μm previsto en toda la superficie del módulo, logrando una resistencia térmica R_th ≤ 0.5 K/W. Con una planitud de 0.020 mm, el espesor de la línea de unión TIM varía en ±0.015 mm, lo que produce una variación de la resistencia térmica de ±0.3 K/W, equivalente a una variación de la temperatura de unión de ±15 °C que reduce la potencia nominal continua del cargador. CNCPioneer logra una planitud de 0.005 mm mediante rectificado frontal de precisión en fijaciones estabilizadas térmicamente , verificado con una cuadrícula CMM de 25 puntos en cada placa base antes de su lanzamiento.
Placa de refrigeración líquida como fuente de alimentación continua
Los cargadores ultrarrápidos modernos de 150 a 350 kW mantienen un suministro continuo de energía solo si el sistema de refrigeración líquida extrae el calor a la velocidad prevista. La disciplina de mecanizado de la placa fría —posición del canal interno ±0.100 mm, uniformidad del espesor mínimo de la pared ±0.050 mm y prueba de fugas con caída de presión del 100 % a 1.5 veces la presión nominal— determina si la placa fría alcanza la tasa de extracción de calor objetivo del diseño térmico. El alivio de tensiones residuales (175 °C × 3 h para 6061-T6) antes del rectificado de acabado de la superficie evita la deformación de la placa debido a las tensiones de mecanizado.
Mecanizado de superficies de sellado IP como garantía de impermeabilización.
Cada carcasa de cargador de vehículos eléctricos para exteriores requiere un sellado IP54 a IP67 en todas las juntas del panel, prensaestopas de entrada de cables y aberturas de entrada de conectores. La planitud de la superficie de sellado ( 0.020 mm/300 mm ), la geometría de la ranura de la junta (ancho ±0.020 mm; profundidad ±0.010 mm) y la precisión del orificio de la placa del prensaestopas (±0.020 mm) determinan si la carcasa ensamblada sella correctamente contra la infiltración de lluvia, la entrada de polvo y el lavado a presión; la causa más común de daños en la electrónica de los cargadores de vehículos eléctricos para exteriores es la entrada de humedad en el campo debido a defectos de sellado.
Catálogo completo de componentes para cargadores de vehículos eléctricos
Placas base para módulos de potencia, placas de refrigeración líquida, disipadores de calor, marcos de montaje estructurales, placas de prensaestopas de alta tensión, carcasas de entrada de conectores, placas de entrada de conductos, biseles de montaje de pantallas, placas base de pedestales y componentes de medición: todo ello procedente de la fábrica de cargadores para vehículos eléctricos de CNCPioneer en China, bajo un único sistema de calidad IATF 16949. El mecanizado de cargadores para vehículos eléctricos desde una única fuente elimina la acumulación de tolerancias dimensionales entre proveedores que se produce cuando las carcasas, los componentes térmicos y las estructuras de montaje se obtienen de diferentes instalaciones.
CNC de 5 ejes para geometrías complejas de carcasas y colectores
Las carcasas de cargadores DCFC y UFC con salidas de cable multidireccionales, interfaces de montaje no ortogonales y disposición de puertos de conector HV de ángulo compuesto requieren mecanizado simultáneo de 5 ejes para toda la geometría crítica a partir de una única referencia de datum . Los programas MAZAK VARIAXIS de CNCPioneer mecanizan las características compuestas de las carcasas de cargadores de vehículos eléctricos con una precisión angular de ±0.020°, manteniendo la perpendicularidad de la salida del cable a la pared de la carcasa, la alineación del puerto del conector HV con el recorrido del cable y la geometría de la interfaz de montaje que determina el correcto ensamblaje del cargador al pedestal.
Ventaja de costos de fábrica de cargadores para vehículos eléctricos en China del 40-60%.
CNCPioneer, como fábrica china de cargadores para vehículos eléctricos, ofrece un mecanizado de cargadores para vehículos eléctricos entre un 40 % y un 60 % inferior al de instalaciones de mecanizado de precisión equivalentes en EE. UU., Europa y Japón, con la misma planitud, precisión en la posición del canal, calidad de la superficie de sellado IP y documentación IATF 16949. Esta ventaja de costes permite a los fabricantes de equipos originales de estaciones de carga para vehículos eléctricos y a los integradores de equipos de carga alcanzar sus objetivos de costes de producto en un mercado de infraestructura de carga para vehículos eléctricos en rápido crecimiento, pero con márgenes muy competitivos.
Componentes mecanizados para cargadores de vehículos eléctricos
Fabricamos
Los programas de servicios de fabricación de cargadores para vehículos eléctricos de CNCPioneer abarcan la arquitectura mecánica completa de los equipos de carga para vehículos eléctricos, desde los componentes de gestión térmica que rigen la capacidad de densidad de potencia hasta las superficies de sellado de la carcasa que determinan la fiabilidad en exteriores, todo ello bajo un sistema de calidad IATF 16949.

Placas base de montaje del módulo de potencia
La superficie de montaje del módulo de potencia SiC MOSFET o IGBT es la superficie mecanizada de precisión de especificación más alta en todo el conjunto EVSE. Planitud de 0.003–0.010 mm por aplicación; acabado superficial Ra de 0.2–0.4 μm para un contacto TIM optimizado; mecanizado de canal ±0.050–0.100 mm por aplicación UFC/DCFC; prueba de presión del 100 % a 1.5 × nominal. Materiales: 6061-T6, 6063-T5, compuesto Cu-W (CTE adaptado para módulos SiC). Con una planitud de 0.005 mm, el TIM se comprime uniformemente a un espesor de línea de unión de 50–100 μm en toda la huella del módulo, logrando una resistencia térmica R_th ≤ 0.5 K/W.

Placas frías refrigeradas por líquido
Componente principal de gestión térmica para módulos de potencia DCFC y UFC de 50–400 kW. Planitud de la cara superior de 0.010 mm/300 mm para contacto con el módulo de potencia; precisión del canal interno de ±0.100 mm de posición, ±0.050 mm de espesor de pared; roscas de puerto G1/4–G1/2 BSP o NPT ±0.005 mm; prueba de fugas de caída de presión del 100 % a 1.5 × nominal, mantenimiento de 30 segundos, caída cero. El alivio de tensión residual a 175 °C × 3 h después del fresado en bruto evita la deformación de la placa. Material: estándar 6061-T6; 6063-T5 para prioridad de conductividad térmica más alta (200 W/m·K frente a 167 W/m·K).

Disipadores de calor mecanizados a partir de bloques y extruidos
Para diseños de DCFC que utilizan refrigeración por aire forzado y programas EVSE de nivel 2 con refrigeración por aire, se utilizan disipadores de calor de aluminio extruido o mecanizado en bloque con geometría de aletas de precisión. La planitud de la base es de 0.010 mm/200 mm para el contacto con la electrónica; la altura de las aletas es de ±0.200 mm; el paso de las aletas es de ±0.100 mm, lo que determina la caída de presión y el área de transferencia de calor; el patrón de orificios de montaje del ventilador tiene una precisión de ±0.010 mm. Materiales: aluminio 6061-T6 mecanizado en bloque (de precisión); perfil extruido 6063-T5 (mecanizado de la cara base y las puntas de las aletas a partir de la extrusión).

Carcasas y componentes de sellado
Paneles para cargadores de vehículos eléctricos exteriores, placas traseras para cajas de pared y bases para columnas de pedestal con protección IP54/IP65/IP67. Planitud de la superficie de sellado del panel: 0.020 mm/300 mm; ancho de la ranura de la junta: ±0.020 mm, profundidad: ±0.010 mm, continuidad del 100 % verificada visualmente; ranuras de montaje en riel DIN: ±0.050 mm; patrón de orificios para pernos del soporte de montaje en pared: ±0.010 mm. Materiales: aluminio 6061-T6 (anodizado tipo II o recubrimiento en polvo); acero inoxidable 316L para programas de estaciones de carga para vehículos eléctricos en entornos marinos y corrosivos.

Placas de prensaestopas para cables de alta tensión
Placa mecanizada con precisión a través de la cual los cables de alimentación de alta tensión entran en la carcasa EVSE o DCFC, sellada contra la entrada de agua y polvo IP65/IP67. Diámetro del orificio del prensaestopas ±0.020 mm para el acoplamiento de la rosca exterior del cuerpo del prensaestopas; posición del orificio ±0.050 mm desde el plano de referencia de la placa; planitud de la cara de la placa 0.020 mm para el sellado IP contra la pared de la carcasa; perpendicularidad del orificio 0.010 mm para una correcta instalación del prensaestopas. Rosca de entrada del conducto NPT 3/4" o 1" ±0.005 mm. Material: aluminio 6061-T6 (anodizado); acero inoxidable 316L para entornos costeros y de niebla salina.

Carcasas de entrada del conector
Carcasa estructural que aloja la entrada del conector de carga (CCS2, CHAdeMO o GB/T 20234.3) en el panel frontal del cargador. Diámetro del orificio de entrada del conector: ±0.050 mm; perpendicularidad del orificio con respecto a la cara de la carcasa: 0.020 mm para una correcta alineación de la entrada con el panel; ranura de sellado alrededor del orificio de entrada: ±0.020 mm de ancho y profundidad para un sellado contra la intemperie IP65; soporte de alivio de tensión del cable: ±0.100 mm de posición. Material: Aluminio 6061-T6 con recubrimiento en polvo (elemento del panel frontal del cargador).
Industrias y aplicaciones
Los servicios de fabricación de cargadores para vehículos eléctricos de CNCPioneer dan servicio a todos los segmentos de la cadena de valor de la infraestructura de carga para vehículos eléctricos, desde fabricantes de equipos originales (OEM) de cajas de pared residenciales de gran volumen hasta operadores de redes de carga ultrarrápida que implementan dispensadores de más de 400 kW.
Fabricantes de equipos originales (OEM) para puntos de recarga de vehículos eléctricos (EVSE): Cajas de pared de nivel 1 y nivel 2
Programas de componentes mecanizados para gabinetes de carga para vehículos eléctricos (EVSE) de nivel 1/nivel 2, tanto residenciales como comerciales, de alto volumen: cuerpos de gabinetes, placas posteriores, placas de prensaestopas, componentes de montaje en riel DIN, carcasas de entrada de conectores y herrajes de sellado contra la intemperie. Programas de suministro de producción para 50 000 a 500 000 unidades de cajas de pared al año; suministro mediante pedidos globales con stock de seguridad; coordinación de tratamientos superficiales de recubrimiento en polvo y anodizado incluida.
Cargador rápido de CC — 50–150 kW
Carcasas para electrónica de potencia de DCFC, placas de refrigeración líquida con certificación de resistencia a la presión del 100 %, programas de disipación de calor, placas de prensaestopas de alta tensión y carcasas para conectores: todo ello con calidad de producción IATF 16949 para programas de suministro de estaciones de red DCFC públicas 24/7. Suministro completo de la lista de materiales (BOM) de componentes mecanizados para DCFC desde una fábrica de cargadores para vehículos eléctricos en China.
Cargador ultrarrápido: 150–400 kW+
Las placas base de los módulos de potencia de precisión de UFC (planitud de 0.003 mm; compuesto de Cu-W con coeficiente de dilatación térmica compatible para programas de módulos de SiC), las placas de refrigeración líquida de gran formato (6063-T5 para una conductividad térmica máxima), los cuerpos integrados del colector de refrigeración con equilibrado de orificios de flujo, los componentes estructurales de la columna dispensadora de 5 ejes y el mecanizado de la carcasa de la caja de conexiones de UFC constituyen los programas de servicios de fabricación de cargadores para vehículos eléctricos de mayor precisión y valor.
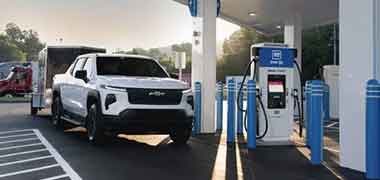
Operadores e integradores de redes de tarificación
Carcasas y componentes estructurales personalizados para operadores de redes de carga que integran módulos de carga de terceros en diseños de columnas dispensadoras patentados: mecanizado estructural del marco de la columna a medida, mecanizado del panel de la carcasa de marca con geometría patentada y mecanizado de la carcasa del módulo de comunicación de red según las especificaciones del operador.
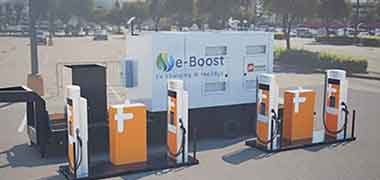
Infraestructura de carga de flotas
Componentes para depósitos de autobuses, centros logísticos e infraestructura de carga para flotas comerciales: elementos mecanizados para armarios de distribución de alta corriente, estructuras para bahías de carga con múltiples tomas, hardware para la gestión de cables en instalaciones de cargadores de flotas de alta densidad y carcasas para equipos de medición y gestión de energía.
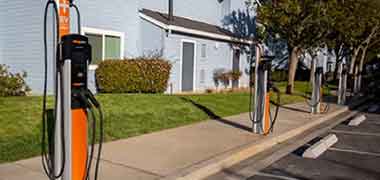
Equipos de carga para lugares de trabajo y residencias
Carcasas para sistemas de carga inteligentes para el hogar, componentes de alojamiento para estaciones de carga de vehículos eléctricos bidireccionales V2H (vehículo a hogar) y estructuras de montaje para centros de carga en el lugar de trabajo: producción de una empresa fabricante de cargadores para vehículos eléctricos en grandes cantidades para programas residenciales y comerciales de estaciones de carga de vehículos eléctricos de más de 100 000 unidades anuales.
Mecanizado de cargadores para vehículos eléctricos
Procesos y capacidades
El proceso de fabricación de cargadores para vehículos eléctricos de CNCPioneer se lleva a cabo en más de 66 centros de fresado y torneado MAZAK, plataformas MAZAK VARIAXIS de 5 ejes y más de 78 tornos CNC suizos, lo que permite ofrecer programas completos de mecanizado de cargadores para vehículos eléctricos en China, desde componentes prototipo individuales hasta volúmenes de más de 500 000 unidades anuales.
Servicio de ingeniería DFM y cotización las 24 horas
Cada consulta sobre el mecanizado de cargadores de vehículos eléctricos recibe un análisis de ingeniería DFM: cálculo de la resistencia térmica de la placa fría que confirma que la geometría del canal alcanza el valor objetivo R_th a la velocidad de flujo especificada; clasificación de presión del espesor mínimo de pared a partir de FEA a 3 veces la presión de prueba; selección de la geometría de la ranura de la junta según el requisito de clasificación IP; compensación entre Alodine y anodizado en cada interfaz; comparación térmica entre 6061-T6 y 6063-T5 para programas de placas frías UFC; protocolo de alivio de tensiones residuales; y evaluación de enrutamiento de 5 ejes para programas de carcasas de geometría compuesta.
MAZAK Mill-Turn — Placas base para módulos de potencia
Programas de torneado y fresado de configuración única de MAZAK para componentes térmicos de cargadores de vehículos eléctricos: sujeción de la pieza en bruto → fresado frontal desbastante → fresado de canal desbastante → sonda de espesor de pared entre canales → alivio de tensiones residuales (175 °C × 3 h) → fresado de canal de acabado → mecanizado de puertos → rectificado frontal de precisión (muela de CBN, 0.002 mm/paso) → verificación de planitud con CMM de 25 puntos → prueba de fugas de caída de presión del 100 %. Cada placa fría se serializa y registra.
Mecanizado de 5 ejes: carrocerías complejas
MAZAK VARIAXIS de 5 ejes para componentes de carcasas de cargadores de geometría compuesta: carcasa de caja de conexiones UFC con matriz de puertos de alta tensión multidireccionales: entrada de CA, salida de CC, precarga, monitorización de tierra y puertos de entrada de cable de alta tensión, todos mecanizados a partir de un único punto de referencia de la carcasa en un programa de 5 ejes. Error de posición acumulativo de ±0.030 mm entre cualquier puerto, eliminando el error entre puertos de ±0.300 mm o más que se acumula con configuraciones separadas.
Rectificado de superficies de precisión: caras de contacto del módulo de potencia
Rectificado de superficies específico para la placa base del módulo de alimentación del cargador de vehículos eléctricos y la superficie superior de la placa fría que requiere una planitud inferior a 0.010 mm. Muela de CBN para aluminio; rectificado con control de temperatura (la pieza se monitoriza y se detiene si supera los 25 °C); medición con rejilla CMM de 25 puntos inmediatamente después del rectificado y 15 minutos después para el equilibrio térmico. Opción de interferometría óptica plana para programas de especificación de placa base UFC de 0.003 mm.
CNC suizo: componentes de precisión pequeños
Mecanizado CNC suizo para componentes de precisión de cargadores EV en miniatura, incluyendo espaciadores, casquillos, cuerpos pasantes y herrajes de montaje de pequeño formato. Programa de espaciadores de precisión: espaciadores de Ø3–15 mm; altura ±0.005 mm; paralelismo ±0.003 mm; Ra 0.4 μm. Casquillo pasante: Ø5–25 mm; diámetro interior ±0.005 mm; diámetro exterior ±0.005 mm; concentricidad ±0.003 mm. Carcasa de sensor en miniatura: Ø8–20 mm; diámetro interior ±0.003 mm; rosca ±0.005 mm.
Documentación IATF 16949 / AS9100D
Informe dimensional de CMM: planitud, dimensiones de la ranura de la junta, posiciones de los canales, diámetros de los orificios, diámetros de paso de la rosca del puerto, ángulos del puerto compuesto de la carcasa. Perfilometría: Ra de la superficie de contacto del módulo de potencia; Ra de la cara de sellado. Registro de prueba de caída de presión: por placa fría y colector; presión de prueba, duración de mantenimiento, resultado, número de serie. Certificación de materiales: equivalente a EN 10204 3.1. Certificación de tratamiento de superficie. PPAP Nivel 3 para programas OEM de cargadores de vehículos eléctricos para automóviles.
Materiales para cargador de vehículos eléctricos
Servicios de manufactura
La selección de materiales para la fabricación de cargadores de vehículos eléctricos se rige por la conductividad térmica de las placas frías y los disipadores de calor, la resistencia a la corrosión de las carcasas exteriores, el aislamiento eléctrico de los aisladores de alta tensión y la compatibilidad del coeficiente de dilatación térmica (CTE) de las placas base de los módulos de potencia de SiC. La aleación 6061-T6 se destaca como la mejor aleación para estaciones de carga de vehículos eléctricos (EVSE) en general; la 6063-T5 ofrece una ventaja de conductividad térmica del 20 % para componentes con alta prioridad térmica.
Aluminio 6061-T6
Conductividad térmica de 167 W/m·K · La mejor aleación EVSE en general; excelente maquinabilidad. Se utiliza para carcasas, placas de refrigeración, disipadores de calor y bastidores de montaje en todos los programas de fabricación de cargadores para vehículos eléctricos. CNCPioneer mantiene un stock de seguridad dedicado de lingotes y extrusiones de 6061-T6 para números de pieza de clientes de alta demanda. Verificación de composición XRF en cada lote: Mg 0.80–1.20 %; Si 0.40–0.80 %. Dureza: HRB 60–75.
Aluminio 6063-T5
Conductividad térmica de 200 W/m·K · Ventaja de conductividad térmica del 20 % sobre 6061-T6, especialmente significativa para placas frías y disipadores de calor donde el cuerpo de aluminio mecanizado es el conductor térmico principal. Para una placa fría DCFC de 50 kW: reduce la resistencia térmica de 0.6 K/W (6061-T6) a 0.5 K/W (6063-T5), una reducción de 10 °C en la temperatura de la unión, lo que permite una potencia nominal continua un 10 % mayor. CNCPioneer recomienda 6063-T5 para todos los programas de placas frías DCFC y UFC donde el rendimiento térmico es fundamental.
Aluminio 7075-T6
130 W/m·K · Límite elástico de 503 MPa · Aluminio de máxima resistencia para aplicaciones estructurales de alta carga: marcos de columnas de dispensadores UFC, soportes de montaje de alta carga y elementos estructurales donde la resistencia del 6061-T6 es insuficiente. Se utiliza donde la capacidad de carga estructural es más importante que la conductividad térmica. Anodizado duro tipo III (HV 400+) disponible para resistencia al desgaste en superficies de carga.
Acero inoxidable 316L
16 W/m·K · Resistencia superior a la corrosión para carcasas de EVSE marinas, cuerpos de cargadores en ambientes de niebla salina y placas de prensaestopas para estaciones de carga costeras. El contenido de molibdeno del 316L proporciona una resistencia al cloruro que el 304 no puede igualar en ambientes de niebla salina. La pasivación ASTM A967 es un proceso posterior al mecanizado obligatorio para restaurar la capa de óxido pasivo en las superficies mecanizadas. Se utiliza para placas de prensaestopas, herrajes de montaje y cuerpos de carcasas en programas de EVSE exteriores corrosivos.
Inoxidable 304
16 W/m·K · Resistencia general a la corrosión para herrajes de montaje de EVSE para exteriores, conjuntos de soportes y componentes de cargadores para interiores donde no se requiere la resistencia a la corrosión superior del 316L. Opción de acero inoxidable rentable para programas de cargadores de EV para exteriores en zonas no costeras. Tratamiento de pasivación estándar ASTM A967 posterior al mecanizado.
Compuesto de Cu-W 15Cu-85W
180 W/m·K · CTE 6.8 ppm/°C (igual que SiC) · Placas base para módulos de potencia UFC con CTE compatible para programas de módulos de SiC donde la diferencia de CTE entre el aluminio (23.6 ppm/°C) y el SiC provoca fatiga en las uniones de soldadura del módulo bajo ciclos térmicos. Las placas base compuestas de Cu-W eliminan el modo de fallo por fatiga térmica que limita la vida útil de las placas base de aluminio en programas UFC de alta densidad de potencia. Mecanizadas y rectificadas con precisión hasta una planitud de 0.003 mm.
ETP de cobre C11000
391 W/m·K · Máxima conductividad eléctrica y térmica para terminales de barras colectoras, barras de distribución de alta corriente y componentes de puesta a tierra en conjuntos de distribución de energía para cargadores de vehículos eléctricos. Se utiliza donde la conductividad eléctrica es la especificación principal, en lugar de la resistencia estructural. CNCPioneer mecaniza componentes de barras colectoras de cobre con una precisión de posición de ±0.020 mm y rosca de ±0.005 mm.
Cobre C18150 CuCrZr
320 W/m·K · Alta conductividad y resistencia a temperaturas elevadas para terminales de alta corriente y elementos de interfaz de contacto MCS (Sistema de Carga de Megavatios) donde la flexibilidad del C11000 a altas temperaturas resulta insuficiente. El refuerzo mediante dispersión de cromo-circonio mantiene la conductividad a la vez que proporciona integridad estructural a temperaturas de funcionamiento continuo superiores a 150 °C.
PEEK Victrex 450 g
0.25 W/m·K · Aislamiento eléctrico; resistencia química. Aisladores de barras colectoras de alta tensión, espaciadores aislantes y soportes de antena en conjuntos de cargadores de vehículos eléctricos. La rigidez dieléctrica y la resistencia química del PEEK lo convierten en el plástico de ingeniería estándar para aplicaciones de aislamiento de alta tensión en gabinetes de distribución de energía para cargadores de vehículos eléctricos y de carga rápida de CC. Mecanizado con una tolerancia de ±0.010 mm en el orificio y una perpendicularidad de la cara de 0.010 mm.
PTFE virgen sin relleno
0.25 W/m·K · Aislamiento químico y propiedades de transparencia a RF para aisladores pasamuros de alta tensión y elementos de ventana de antena RFID en carcasas de interfaz de usuario de cargadores de vehículos eléctricos. La constante dieléctrica extremadamente baja del PTFE (εᵣ ≈ 2.1) lo hace ideal para ventanas de antena transparentes a RF donde una carcasa metálica bloquearía las señales de comunicación.
Magnesio AZ91D
72 W/m·K · 1.77 g/cm³ · Carcasas de módulos UFC ultraligeras donde la reducción de masa es fundamental para el peso de la columna dispensadora y la manipulación durante la instalación. El AZ91D proporciona rigidez estructural con una densidad del 35 % de la del aluminio, lo que permite diseños de columnas dispensadoras más ligeros sin sacrificar la rigidez de la carcasa. La protección contra la corrosión mediante recubrimiento de conversión y sellado es obligatoria para aplicaciones EVSE en exteriores.
Tratamientos de superficie para
Componentes mecanizados para cargadores de vehículos eléctricos
La selección del tratamiento superficial de los componentes mecanizados de los cargadores de vehículos eléctricos aborda la protección contra la corrosión de las carcasas de aluminio para exteriores (anodizado, recubrimiento en polvo), la continuidad del blindaje EMC en las juntas de la carcasa (Alodine Clase 3), la resistencia al desgaste en las superficies del dispensador (anodizado duro) y la compatibilidad con el sistema de refrigeración (níquel químico, pasivación).
Anodizado transparente tipo II — MIL-A-8625
Tratamiento estándar de componentes de aluminio para EVSE/DCFC: anodizado transparente de 5 a 15 μm que proporciona resistencia a la corrosión en entornos EVSE exteriores (niebla salina, rayos UV, lluvia ácida, atmósfera industrial). Aislamiento eléctrico: evita el contacto galvánico entre la carcasa de aluminio y la barra colectora de cobre conectada a tierra en las penetraciones del panel. Tolerancia de perforación: las perforaciones de los puertos de la placa fría y de la placa de prensaestopas se mecanizan con una tolerancia de crecimiento de anodizado de 5 a 8 μm por lado; las perforaciones posteriores al anodizado se verifican con un calibre.
Anodizado duro tipo III — MIL-A-8625
Protección contra el desgaste HV 400+ para las superficies de las columnas de los dispensadores de EVSE de aluminio expuestas al contacto del usuario, al acceso de herramientas y al desgaste durante la instalación: rieles de montaje del panel trasero, orificios de pivote de la bisagra y superficies de retención del pestillo. Anodizado duro negro para la gestión de la emisividad térmica en superficies de disipadores de calor cerradas donde la transferencia de calor por radiación complementa la conducción. Proporciona resistencia al desgaste donde el anodizado tipo II fallaría bajo contacto mecánico.
Recubrimiento en polvo: paneles exteriores de la carcasa del cargador para vehículos eléctricos (EVSE)
Protección estándar contra la intemperie, rayos UV e impactos para las caras exteriores de las carcasas de cargadores de vehículos eléctricos (VE) para exteriores: imprimación epoxi + capa superior de poliéster en color RAL especificado por el fabricante; espesor total de película de 60 a 80 μm; resistencia a la niebla salina ASTM B117 de 1,000 horas, estándar para programas de estaciones de carga para vehículos eléctricos (EVSE) en exteriores. Aplicado sobre un pretratamiento Alodine 1200S en aluminio para una máxima adherencia. Opciones de textura: lisa, fina o media, según las especificaciones de la marca de la estación de carga.
Alodine Clase 3 — MIL-DTL-5541
Conversión de cromato conductor eléctrico para interfaces de unión entre carcasas de EVSE de aluminio y entre carcasa y marco: resistencia de contacto ≤5 mΩ/cm² para continuidad del apantallamiento EMC. Obligatorio para programas DCFC y UFC que requieren cumplimiento CE EMC (emisiones conducidas EN 55011 Clase B; inmunidad EN 61000-4) y cumplimiento FCC Parte 15. La eficacia del apantallamiento EMC en las juntas de la carcasa depende del contacto eléctrico continuo de baja impedancia que proporciona Alodine Clase 3 donde el anodizado (aislante) no puede.
Pasivación — ASTM A967
Placas de prensaestopas 316L y herrajes de montaje para exteriores 304: pasivación posterior al mecanizado obligatoria que restaura la capa de óxido pasivo en las superficies mecanizadas; previene la oxidación superficial del hierro en entornos de EVSE exteriores con contacto con la lluvia. Proceso de cambio dimensional cero: no se requiere margen de mecanizado. Los certificados de pasivación se incluyen en la documentación de envío estándar para todos los componentes de acero inoxidable del cargador de EV.
Níquel químico — MIL-C-26074
Protección contra la corrosión y el desgaste de las superficies internas de los canales de las placas de refrigeración de aluminio en sistemas de refrigeración de cargadores de vehículos eléctricos que utilizan propilenglicol-agua con riesgo de contaminación por iones de cobre: el recubrimiento químico de Ni-P evita la disolución del aluminio en sistemas de refrigeración de PGW que han sufrido contaminación cruzada por iones de cobre. Recubrimiento uniforme de ±0.003 mm en las paredes de los canales; compatibilidad con el refrigerante verificada según la norma ASTM D3306 para refrigerantes de glicol. El margen de recubrimiento se ajusta a las dimensiones en la etapa de mecanizado CNC.
Todos los tratamientos superficiales en los programas de servicios de fabricación de cargadores para vehículos eléctricos (anodizado tipo II/III MIL-A-8625, Alodine Clase 3 MIL-DTL-5541, recubrimiento en polvo, pasivación ASTM A967, níquel químico MIL-C-26074 y proceso TCP sin cromo (RoHS)) están documentados con certificaciones de tratamiento y verificación dimensional posterior al tratamiento en el paquete de envío. Las tolerancias de recubrimiento se mecanizan a las dimensiones requeridas durante la etapa de mecanizado CNC y se confirman después del tratamiento mediante CMM, calibre neumático o calibre de rosca.
Garantía de calidad para
Servicios de fabricación de cargadores para vehículos eléctricos
El control de calidad de los servicios de fabricación de cargadores para vehículos eléctricos de CNCPioneer aborda la integridad de los componentes térmicos, la calidad de la superficie de sellado IP y la precisión del ensamblaje de la electrónica de potencia con pruebas de fugas de caída de presión al 100 % en todos los componentes de refrigeración, inspección CMM de ranuras de juntas al 100 % en programas IATF y cuadrícula de planitud CMM de 25 puntos en cada placa base y placa fría.
Revisión de DFM de ingeniería (24 horas)
Cada consulta sobre el mecanizado de cargadores de vehículos eléctricos recibe un análisis de ingeniería DFM: cálculo de la resistencia térmica de la placa fría que confirma que la geometría del canal alcanza el valor objetivo R_th a la velocidad de flujo especificada; clasificación de presión del espesor mínimo de pared a partir de FEA a 3 veces la presión de prueba; selección de la geometría de la ranura de la junta según el requisito de clasificación IP y el número de catálogo de la junta; compensación entre Alodine y anodizado en cada interfaz; comparación térmica entre 6061-T6 y 6063-T5; protocolo de alivio de tensiones residuales para programas de placas frías largas; y evaluación de enrutamiento de 5 ejes para programas de carcasas de geometría compuesta.
Inspección de materiales entrantes
Verificación de composición SII XRF en cada lote de aluminio 6061-T6 y 6063-T5: Mg 0.80–1.20%; Si 0.40–0.80% (6061-T6); Mg 0.45–0.90%; Si 0.20–0.60% (6063-T5). Certificados de fábrica EN 10204 3.1 archivados. Verificación de dureza: 6061-T6 condición T6 (HRB 60–75); 6063-T5 condición T5. Inspección visual de defectos en placas o barras en zonas de mecanizado críticas. Trazabilidad completa del lote desde el certificado de fábrica hasta el componente terminado.
Controles en proceso
Primera medición con CMM: posición del canal de la placa fría y dimensiones de la ranura de la junta antes de la liberación del lote. Sonda de pared entre canales: medición con CMM en proceso en secciones transversales mínimas de la pared durante el fresado basto de la placa fría. Protocolo de estabilización térmica: alivio de tensión documentado a 175 °C durante 3 horas por lote de placa fría; registro del gráfico del horno; verificación de la dureza después del alivio de tensión. Equilibrio térmico posterior al rectificado: espera de 15 minutos a temperatura ambiente después del rectificado antes de la medición de planitud con CMM. Gráficos de control SPC sobre la planitud de la placa fría y el ancho de la ranura de la junta para programas OEM de gran volumen.
Prueba de fugas por caída de presión
Cada placa fría y colector de refrigerante: presurizar con aire limpio y seco a 1.5 veces la presión nominal del sistema (mínimo 4.5 bar para sistemas nominales de 3 bar); sellar todos los puertos; mantener durante 30 segundos; transductor con trazabilidad NIST (precisión de ±0.01 bar) monitoriza la presión; criterio de aceptación: caída de presión cero. El resultado de la prueba se registra por número de serie. Componentes defectuosos: etiquetados inmediatamente; separados del lote en buen estado; análisis de la causa raíz obligatorio (tomografía computarizada o líquidos penetrantes para localizar el defecto) antes de rechazar el lote o tomar una decisión sobre su reprocesamiento.
Inspección final
CMM: planitud de todas las superficies de sellado, dimensiones de la ranura de la junta, posiciones del orificio de la prensaestopas, posiciones del canal, posiciones de la rosca del puerto, ángulos del puerto compuesto de la carcasa. Perfilometría: Ra de la superficie de contacto del módulo de potencia; Ra de la superficie de sellado. Calibre de rosca: todas las roscas del puerto de refrigerante y de entrada del cable eléctrico. Visual bajo 5×: continuidad de la ranura de la junta (sin picaduras, arañazos o interrupciones >0.020 mm en la trayectoria de la ranura); acabado del borde del orificio de la prensaestopas (sin rebabas que comprometan la instalación de la junta tórica de la prensaestopas). Disminución de presión del 100 % como se describe anteriormente.
Paquete de documentación
Certificado de conformidad · Informe dimensional CMM: planitud, dimensiones de ranuras de juntas, posiciones de canales, diámetros de orificios, diámetros de paso de rosca de puertos, ángulos de puertos compuestos de la carcasa · Perfilometría: Ra de la superficie de contacto del módulo de potencia; Ra de la cara de sellado · Registro de prueba de caída de presión: por placa fría y colector; presión de prueba, duración de mantenimiento, resultado, número de serie · Certificación de materiales: equivalente a EN 10204 3.1 · Certificación de tratamiento de superficie · PPAP Nivel 3 para programas OEM de cargadores de vehículos eléctricos · FAIR según AS9102 · Registros conservados durante 20 años.
Sistema de calidad IATF 16949 para
Servicios de fabricación de cargadores para vehículos eléctricos
El sistema de calidad de los servicios de fabricación de cargadores para vehículos eléctricos de CNCPioneer, certificado según las normas IATF 16949 y AS9100D, aborda las tres dimensiones críticas de los componentes mecanizados de los cargadores para vehículos eléctricos: la integridad de la gestión térmica, la fiabilidad del sellado ambiental para exteriores y la precisión del ensamblaje de la electrónica de potencia.
Certificación automotriz IATF 16949:2016
Todos los programas de mecanizado de cargadores para vehículos eléctricos se elaboran bajo la norma de gestión de calidad automotriz IATF 16949:2016, el mismo estándar de documentación de calidad de producción que exigen los fabricantes de equipos originales (OEM) de automóviles en todo el mundo. La certificación aeroespacial AS9100D extiende la disciplina dimensional y la trazabilidad a los programas de cargadores para vehículos eléctricos que requieren FAIR según AS9102. La gestión de mediciones ISO 10012:2003 garantiza la calibración con trazabilidad NIST en todos los equipos de CMM, perfilómetros, transductores de presión y medidores de rosca.
- Documentación de calidad de producción IATF 16949:2016
- Certificado AS9100D para el sector aeroespacial y de defensa.
- Gestión de mediciones según la norma ISO 10012:2003
Verificación dimensional
Planitud de la placa fría: medición de cuadrícula CMM de 25 puntos a 20 °C ± 0.5 °C ambiente; medición a los 15 minutos posteriores al rectificado para estabilización térmica; la planitud se informa como desviación máxima del plano de referencia de mínimos cuadrados. Planitud de la placa base del módulo de potencia: opción de interferometría plana óptica para programas de especificación de 0.003 mm: medición de conteo de franjas que proporciona una resolución de 0.0003 mm. Ranura de la junta IP: medición de ranura interna CMM; medición de 6 puntos en cada una de las 4 posiciones ortogonales que confirman el ancho y la profundidad dentro de ±0.020 mm.
- Rejilla CMM de 25 puntos en todas las placas base y placas frías
- Interferometría óptica plana para programas de 0.003 mm
- Verificación de ranuras de CMM en 4 posiciones ortogonales
Calidad de la superficie de sellado IP
La clasificación IP65 (hermética al polvo y con protección contra chorros de agua) exige que la carcasa EVSE ensamblada supere una prueba de chorro de agua de 12.5 L/min desde cualquier ángulo a 3 m de distancia durante 15 minutos sin que entre agua. Los componentes mecanizados de la carcasa que rigen esta prueba son las caras de sellado del panel, las ranuras de la junta y los orificios de la placa del prensaestopas. Los programas de mecanizado de carcasas de CNCPioneer aplican las especificaciones de superficie de sellado IP como dimensiones críticas de diseño: planitud de la cara del panel 0.020 mm/300 mm; ancho de la ranura de la junta ±0.020 mm; profundidad ±0.010 mm; inspección visual de continuidad de la ranura al 100 % con aumento de 5×.
- Planitud de la superficie de sellado del panel 0.020 mm/300 mm
- Ancho de la ranura de la junta ±0.020 mm, profundidad ±0.010 mm
- Inspección visual de continuidad de ranuras al 100% (5 veces)
Calificación PPAP Nivel 3 y Cadena de Suministro por Volumen
Calificación PPAP Nivel 3 para cadenas de suministro de fabricantes de equipos originales (OEM) de cargadores de vehículos eléctricos: registros de diseño, flujo de proceso (incluida la documentación de la secuencia de configuración única), PFMEA (que abarca la deriva del diámetro de desgaste de la herramienta, la rotura de la pared del canal, la distorsión de la pared delgada y los modos de falla de la ruta de fuga), plan de control, MSA Gage R&R en la medición de planitud de CMM y transductor de prueba de presión, estudios de capacidad inicial (Cpk ≥1.67 en características especiales IATF: planitud de la placa fría, ancho de la ranura de la junta, planitud de la placa base) y garantía de presentación de piezas.
- PPAP Nivel 3 para cargadores de vehículos eléctricos (suministro para fabricantes de equipos originales) del sector automotriz.
- Cpk ≥ 1.67 en planitud y ranura de la junta
- Análisis MSA de repetibilidad y reproducibilidad (R&R) en sistemas de prueba de presión y CMM.
Preguntas frecuentes sobre los servicios de fabricación de cargadores para vehículos eléctricos
Preguntas frecuentes de fabricantes de equipos originales de carga para vehículos eléctricos (EVSE), fabricantes de cargadores rápidos de CC, productores de equipos de carga ultrarrápida, operadores de redes de carga y constructores de infraestructura de carga para flotas sobre la capacidad de fabricación de cargadores para vehículos eléctricos de CNCPioneer, las especificaciones térmicas, los requisitos de clasificación IP y la economía de los programas de producción en volumen.
La especificación de planitud de la placa base de montaje del módulo de potencia se vuelve más estricta desde los programas DCFC hasta UFC porque la sensibilidad de la resistencia térmica a la variación de planitud aumenta con el nivel de potencia. Para un módulo de potencia SiC montado en una placa base con TIM (K_TIM = 5 W/m·K, BLT objetivo = 75 μm): con una planitud de placa base de 0.010 mm en un módulo de 50 mm × 50 mm, BLT varía 75–85 μm y R_th_TIM varía 13%, lo cual es aceptable. Con una planitud de 0.020 mm, BLT varía 75–95 μm y R_th_TIM varía 27%, lo cual produce puntos calientes localizados. Con una planitud de 0.003 mm (especificación UFC), BLT varía 75–78 μm y R_th_TIM varía solo 3%, lo cual es una uniformidad de la temperatura de la unión dentro de ±0.5 °C. Los programas UFC especifican una tolerancia de 0.003 mm porque, con 350 kW y 6 módulos SiC de 60 mm × 60 mm en paralelo, cada grado Celsius de variación en la temperatura de la unión produce un desequilibrio del 1 % en la distribución de corriente. CNCPioneer logra una planitud de 0.003 mm en la placa base UFC mediante un rectificado de superficie de precisión con CBN y un proceso de temperatura controlada, supervisado por una cuadrícula CMM de 25 puntos antes de su lanzamiento.
Las fugas de refrigerante de la placa fría en los cargadores rápidos y ultrarrápidos de CC producen fallas catastróficas en el campo: el refrigerante llega a los semiconductores de potencia, inductores o condensadores del bus de CC, causando cortocircuitos, ignición de arco o corrosión electroquímica que destruye la electrónica de potencia en segundos. Las fallas por fugas de refrigerante en el campo debido a defectos de mecanizado son el modo de falla en el campo más costoso de los cargadores de EV, lo que requiere el reemplazo completo de la placa fría, la inspección de la electrónica de potencia y la puesta en marcha del cargador a $5,000–$30,000 por evento para los cargadores UFC. La prueba de fugas de caída de presión del 100% de CNCPioneer detecta defectos de mecanizado antes del ensamblaje: cada placa fría se presuriza a 1.5× la presión nominal del refrigerante con aire seco; mantenimiento de 30 segundos; transductor con trazabilidad NIST (±0.01 bar) monitorea la presión; criterio de aceptación de caída de presión cero. Para una placa fría con un volumen interno de 2 L, el umbral de detección representa una tasa de fuga de agua de aproximadamente 0.3 mL/hora, una macrofuga detectable que mojaría la placa base del módulo de potencia en un plazo de 1 a 3 días. La prueba de fugas de helio a 10⁻⁶ Pa·m³/s está disponible para los programas UFC donde se especifica cero fugas durante 10 años de servicio.
IP65 requiere que la carcasa EVSE ensamblada pase una prueba de chorro de agua de 12.5 L/min dirigida desde cualquier ángulo a una distancia de 3 m durante 15 minutos sin entrada de agua. Especificación de mecanizado correcta: planitud de la superficie de sellado del panel 0.020 mm/300 mm (la superficie no plana crea un espacio que penetra el chorro de agua); ancho de la ranura de la junta ±0.020 mm (un ancho excesivo permite que la junta se mueva lateralmente bajo la presión del chorro; un ancho insuficiente impide la compresión correcta); profundidad de la ranura de la junta ±0.010 mm (una profundidad insuficiente comprime la junta más allá del límite elástico, causando una deformación permanente; una profundidad excesiva deja la junta subcomprimida). Los defectos de mecanizado más comunes que causan fallas de IP65: (1) Picadura o cadena de picaduras en la ranura de la junta por recorte de virutas, detectado por inspección visual 5×. (2) Deriva dimensional de la ranura de la junta por desgaste de la herramienta, prevenido por un gráfico de control SPC con Cpk ≥1.67. (3) El orificio de la placa de la prensaestopas se sobredimensiona debido a la expansión térmica, lo cual se evita mediante la perforación con refrigerante a través de la temperatura ambiente. El programa de mecanizado de la carcasa de CNCPioneer aborda sistemáticamente estos tres defectos.
Plazos de entrega de prototipos: placa fría 6061-T6 DCFC con canales serpentinos, roscas de puerto y prueba de caída de presión: 8-12 días hábiles; placa fría 6063-T5 UFC con rectificado de cara de precisión a una planitud de 0.005 mm: 10-14 días; cuerpo de carcasa de electrónica de potencia 6061-T6 DCFC con caras de sellado IP65: 8-12 días; par de cuerpos de carcasa de caja de pared EVSE de nivel 2 con ranuras de junta: 5-7 días; placa de entrada de cable HV de acero inoxidable 316L de 6 prensaestopas: 5-7 días; carcasa de caja de conexiones de 5 ejes UFC: 10-14 días. Tratamientos superficiales adicionales: recubrimiento en polvo +4-5 días; anodizado +2-3 días; Alodine Clase 3 +1-2 días. Economía de volumen: una placa fría líquida 6063-T5 DCFC cuesta aproximadamente $285 de un especialista en mecanizado de gestión térmica de EE. UU. a 1,000 unidades anuales; Aproximadamente 155 dólares en el prototipo de CNCPioneer; y entre 58 y 75 dólares para una producción anual de 5,000 unidades en la fábrica de cargadores para vehículos eléctricos en China. Un par de carcasas para caja de pared de nivel 2 para cargadores de vehículos eléctricos (6061-T6) cuestan aproximadamente 95 dólares en una planta de EE. UU. para una producción anual de 10 000 unidades; y entre 38 y 45 dólares en CNCPioneer para un volumen equivalente.
La ventaja de conductividad térmica del 20 % del 6063-T5 (200 W/m·K) sobre el 6061-T6 (167 W/m·K) es más significativa para placas frías y disipadores de calor donde el cuerpo de aluminio mecanizado es el conductor térmico principal. Para una placa fría de CCFC de 50 kW con una carga térmica de 20 W por módulo de potencia: la mejora de conductividad del 20 % reduce la resistencia térmica entre la placa fría y el refrigerante de R_th = 0.6 K/W (6061-T6) a R_th = 0.5 K/W (6063-T5), lo que supone una reducción de la temperatura de la unión de 10 °C a 50 kW, permitiendo una potencia nominal continua un 10 % mayor con el mismo límite de temperatura de la unión, o un margen térmico aumentado de 10 °C que prolonga la vida útil del módulo de potencia por el factor de Arrhenius de 2 × vida útil por cada reducción de 10 °C. CNCPioneer recomienda el 6063-T5 para todos los programas de placas frías y disipadores de calor DCFC y UFC donde el rendimiento térmico es la especificación crítica. El 6061-T6 sigue siendo el estándar para cuerpos de gabinetes, marcos de montaje y componentes estructurales donde la conductividad térmica es secundaria a la resistencia y la maquinabilidad.
Solicite un presupuesto para servicios de fabricación de cargadores para vehículos eléctricos.
Envíe los planos de los componentes de su cargador de vehículos eléctricos, las especificaciones térmicas, los requisitos de clasificación IP o la lista de materiales del sistema de carga y reciba una revisión de ingeniería DFM gratuita y un presupuesto competitivo en 24 horas, que incluye análisis de la resistencia térmica de la placa fría, clasificación de presión mínima de la pared del canal según el análisis de elementos finitos (FEA), viabilidad de la planitud de la placa base del módulo de potencia, geometría de la ranura de la junta para su clasificación IP, compensación entre el tratamiento superficial Alodine y el anodizado, evaluación del enrutamiento de 5 ejes, cronograma de calificación PPAP Nivel 3 y precios completos desde el prototipo hasta la fabricación en volumen de cargadores de vehículos eléctricos en China.