
Enchufe de carga para vehículos eléctricos personalizado
Manufactura
CNCPioneer es un especialista en la fabricación de conectores de carga para vehículos eléctricos (VE) personalizados de precisión y una fábrica certificada de conectores de carga para VE en China que ofrece programas completos de componentes personalizados para conectores de carga de VE: mecanizado de pines de contacto para sistemas de carga combinados CCS1 y CCS2, programas de cuerpos de contacto para conectores de carga de CC CHAdeMO, mecanizado de contactos para conectores de carga estándar chinos GB/T 20234.2 CA y GB/T 20234.3 CC, programas de cuerpos de pines para conectores de carga de CA IEC 62196 tipo 2, mecanizado de pines de contacto para el estándar de carga norteamericano NACS y conjuntos completos de componentes mecanizados para conectores de carga de VE, desde el prototipo hasta la producción en grandes volúmenes.
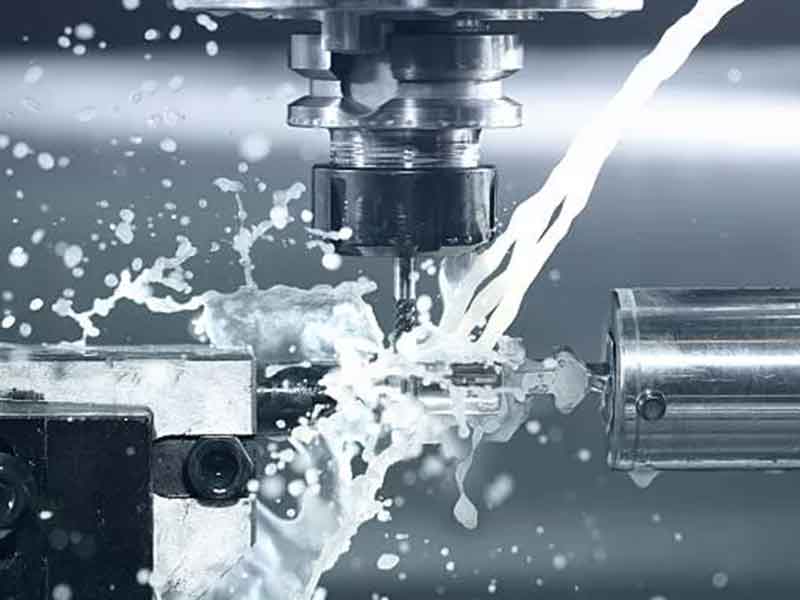
¿Qué es un enchufe de carga para vehículos eléctricos personalizado?
¿Fabricación?
La fabricación de conectores de carga para vehículos eléctricos a medida es el proceso de mecanizado CNC de precisión, tratamiento de superficies y preparación para el ensamblaje que produce los pines de contacto metálicos, los elementos estructurales de la carcasa, los componentes del mecanismo de bloqueo, los elementos de sellado, las estructuras de las asas y los elementos del circuito piloto de precisión que constituyen el conector eléctrico orientado al usuario que transfiere energía del equipo de suministro del vehículo eléctrico (EVSE) al vehículo eléctrico durante cada evento de carga.
El conector de carga para vehículos eléctricos es el componente eléctrico más utilizado durante la vida útil de cualquier vehículo eléctrico. Una conexión de carga rápida de CC de 250 kW que un vehículo de flota realiza 3 veces al día durante 10 años acumula 10 950 ciclos de conexión a niveles de corriente de CC de 400 A a 1,000 A. Los componentes mecanizados con precisión dentro de este conector deben ofrecer exactitud dimensional, estabilidad de la resistencia de contacto y durabilidad mecánica durante toda su vida útil sin degradación que reduzca la corriente de carga, perjudique la función de bloqueo de seguridad o comprometa la clasificación de resistencia a la intemperie IP67 que requiere la infraestructura de carga exterior.
-
Cumplimiento de las normas dimensionales de tarificación como base Cada estándar de carga de vehículos eléctricos define la geometría de los pines de contacto con tolerancias específicas que rigen la interoperabilidad. CNCPioneer mecaniza con una precisión de ±0.002 mm de diámetro exterior y ±0.020 mm de paso (no solo con la tolerancia estándar gruesa), lo que garantiza una resistencia de contacto mínima y un rendimiento térmico máximo durante toda su vida útil.
-
Programas de pines de contacto de alimentación de CC para CuCrZr C18150 H02 Los contactos de los enchufes de carga rápida de CC, que soportan una corriente continua de 400 A a 1,000 A, deben combinar la máxima conductividad eléctrica con una resistencia mecánica que permita más de 10 000 ciclos de conexión. El material dominante es el CuCrZr C18150 H02, con una conductividad IACS del 82 % y una resistencia a la tracción de 550 MPa, verificada mediante una conductividad por corrientes de Foucault ≥82 % IACS por lote recibido.
-
Plataforma de precisión de bujes guía CNC suiza Los pines de contacto del conector de carga de vehículos eléctricos varían desde contactos piloto de Ø1.0 mm hasta contactos de alimentación de CC de Ø10 mm, todos con relaciones L/D de 3:1 a 15:1 que requieren soporte de buje guía para una precisión de OD de ±0.002 mm sin deflexión de la pieza de trabajo, logrando una concentricidad de ±0.003 mm y una superficie de pre-placa Ra de 0.1 μm a partir del rectificado de CBN.
-
Ventaja de costos de fábrica de enchufes de carga para vehículos eléctricos en China del 40-60% El mecanizado personalizado de los pines de contacto y las carcasas de los enchufes de carga para vehículos eléctricos por parte de fabricantes de precisión estadounidenses y europeos cuesta entre un 40 % y un 60 % más que los programas equivalentes a la norma IATF 16949 de CNCPioneer; esta reducción de costes estructurales permite a los fabricantes de equipos originales de enchufes de carga para vehículos eléctricos alcanzar sus objetivos de costes de producto en un mercado competitivo de infraestructuras de carga.

¿Por qué CNCPioneer? — Enchufe de carga para vehículos eléctricos personalizado
Fabricante
Entre los proveedores de mecanizado de enchufes de carga para vehículos eléctricos a medida a nivel mundial, el cumplimiento de las dimensionalidades estándar de carga de CNCPioneer, los programas de pines de contacto de alimentación de CC CuCrZr C18150 H02, la precisión del buje guía CNC suizo, el mecanizado de leva de 5 ejes del mecanismo de bloqueo, la calidad de la superficie de sellado IP67 y la calidad de producción automotriz IATF 16949 establecen a nuestra fábrica como el fabricante preferido de enchufes de carga para vehículos eléctricos a medida.
Cumplimiento dimensional del estándar de carga
Cada estándar de carga de vehículos eléctricos define la geometría de los pines de contacto con tolerancias que rigen la interoperabilidad. La norma IEC 62196-3 especifica un diámetro exterior (DE) de los pines de contacto de CC de ±0.1–0.5 mm a nivel estándar, pero la calidad del acoplamiento de contacto requiere un mecanizado con una precisión de ±0.002 mm de DE y ±0.020 mm de paso a nivel de componente. Los programas de CNCPioneer para pines de contacto de enchufes de carga, fabricados mediante CNC suizo, producen cada cuerpo de contacto según las dimensiones especificadas en el estándar, lo que garantiza una resistencia de contacto mínima y un rendimiento térmico máximo.
Pines de contacto de alimentación de CC CuCrZr C18150 H02
Los contactos de los enchufes de carga rápida de CC, que soportan entre 400 A y 1,000 A, deben combinar la máxima conductividad eléctrica con una gran resistencia mecánica durante más de 10 000 ciclos de conexión. El material predominante es el CuCrZr C18150 H02 (82 % IACS, 550 MPa UTS, reblandecimiento a 500 °C). CNCPioneer aplica una verificación de las condiciones de envejecimiento ( conductividad por corrientes de Foucault ≥82 % IACS por lote entrante), lo que impide que el CuCrZr sin envejecer (55 % IACS) llegue a la producción de pines de carga rápida de CC.
Plataforma de precisión con bujes guía CNC suizos
Los pines de contacto de los enchufes de carga de vehículos eléctricos, desde el piloto de Ø1.0 mm hasta la alimentación de CC de Ø10 mm con una relación L/D de 3:1 a 15:1, requieren soporte de buje guía para una precisión de diámetro exterior de ±0.002 mm sin deflexión. Los más de 78 tornos CNC suizos de CNCPioneer producen cuerpos de pines de contacto que logran la precisión de diámetro exterior, la concentricidad y el acabado superficial necesarios para el acoplamiento de contacto cargado: una concentricidad de ±0.003 mm y una superficie de pre-recubrimiento Ra de 0.1 μm mediante rectificado con CBN.
Mecanizado de precisión de levas para mecanismos de bloqueo
Cada norma exige que el conector de carga permanezca bloqueado mecánicamente durante la carga. La leva del mecanismo de bloqueo debe alcanzar un ángulo de acoplamiento de ±0.020° y un perfil de leva de ±0.020 mm para una fuerza de bloqueo constante. Los programas de leva del mecanismo de bloqueo de 5 ejes de CNCPioneer mecanizan el perfil de acoplamiento, la función de resorte de fuerza de liberación y la relación angular entre la manija y la leva a partir de un único dato MAZAK VARIAXIS, eliminando la acumulación de errores angulares en el mecanizado con múltiples configuraciones.
Mecanizado de la superficie de sellado IP67
Los enchufes de carga en estaciones públicas deben mantener la clasificación IP67 durante toda su vida útil. Las superficies de sellado mecanizadas deben tener una planitud de 0.010 mm/100 mm , lo que garantiza una compresión uniforme de la junta sin zonas de separación. CNCPioneer verifica la planitud de las superficies de sellado mediante una máquina de medición por coordenadas (CMM) en cada programa de fabricación de la carcasa del enchufe; este control de calidad confirma el cumplimiento de la clasificación IP67 antes del ensamblaje.
Calidad automotriz según IATF 16949 y ventaja de costos de China
Los conectores de carga para vehículos eléctricos (VE) se suministran bajo los requisitos de la norma IATF 16949: PPAP Nivel 3, SPC con Cpk ≥1.67 y MSA Gage R&R ≤10 %. La certificación de CNCPioneer proporciona documentación para la cadena de suministro automotriz. Al mismo tiempo, la producción en China ofrece una reducción de costos del 40 % al 60 % en comparación con los fabricantes de precisión de EE. UU. y Europa, lo que permite alcanzar objetivos de costos de producto competitivos.
Componentes personalizados para enchufes de carga de vehículos eléctricos
Fabricamos
Los programas de fabricación de conectores de carga para vehículos eléctricos personalizados de CNCPioneer abarcan la cartera completa de componentes mecanizados de precisión para todos los principales estándares de carga, desde pines de contacto de alimentación de CC de CuCrZr hasta insertos de carcasa, levas de bloqueo y collares de alivio de tensión de cable.

Pines de contacto de alimentación de CC: de 400 A a más de 1,000 A.
El componente más exigente mecánica y eléctricamente: transporta corriente continua de 400 A a 1,000 A en cada evento de carga a lo largo de más de 10 000 ciclos de acoplamiento. Material CuCrZr C18150 H02 verificado ≥82 % IACS por lote. Diámetro exterior de CNC suizo ±0.002 mm; pre-recubrimiento Ra 0.1 μm a partir de rectificado de CBN; recubrimiento de plata de 10 a 25 μm según ASTM B700 sobre imprimación de Ni de 3 μm; espesor XRF ±0.3 μm; resistencia de contacto ≤0.5 mΩ verificada de 4 hilos. Formatos: CCS2, CCS1, CHAdeMO, GB/T 20234.3 y cuerpos terminales refrigerados por líquido de alta corriente MCS.

Pines de contacto de alimentación de CA — Tipo 2 y J1772
Los contactos de CA tipo 2 / CCS2 (L1, L2, L3, N, PE) manejan CA monofásica o trifásica de hasta 80 A. Cartucho de latón C26000 para programas de 32–63 A; CuCrZr para monofásica de 80 A o más. Oro duro de 0.5 μm sobre níquel de 2 μm según ASTM B488 Clase 1 para una vida útil residencial de 10 000 ciclos. Contactos J1772 tipo 1: L1/Neutro de cara plana de Ø6.3 mm; CP/PP chapado en oro de 0.3 μm de Ø4 mm. Todos mecanizados CNC suizos con una tolerancia de ±0.003 mm de diámetro exterior para una fuerza de contacto de resorte uniforme.

Programas piloto y de contacto de señales
Los contactos de Control Piloto (CP) y Proximidad Piloto (PP) son canales de comunicación críticos para la seguridad. CP: Ø4.0 mm ±0.003 mm; contacto de señal PWM; oro duro de 0.3–0.5 μm; resistencia de contacto ≤50 mΩ para integridad de la señal. PP: Ø4.0 mm; ligeramente más corto que el CP para orden de acoplamiento secuencial; comunica la corriente nominal del cable mediante valores de resistencia (13 A–80 A). Algunos diseños integran la resistencia de codificación PP en una carcasa mecanizada adyacente al contacto. Todo mecanizado CNC suizo con coordinación de chapado en oro.
Industrias y aplicaciones
La fabricación a medida de conectores de carga para vehículos eléctricos de CNCPioneer da servicio a todos los sectores del ecosistema de carga de vehículos eléctricos, desde fabricantes de equipos originales de conectores de carga y fabricantes de estaciones de carga para vehículos eléctricos hasta proveedores de primer nivel para la industria automotriz y constructores de infraestructura de carga para flotas.
Enchufe de carga para vehículos eléctricos
Programas completos de componentes mecanizados para pines de contacto y carcasas para diseños CCS2, CCS1, CHAdeMO, GB/T, Tipo 2, NACS y MCS: producción de pines de contacto de alimentación de CC de CuCrZr; programas de pines de contacto de CA de latón y CuCrZr; programas de contactos piloto CP/PP; programas de inserción de registro de carcasas; programas de cuerpos de leva de mecanismos de bloqueo; y suministro completo de kits de componentes por enchufe bajo la documentación IATF 16949 en volúmenes de 10,000 a más de 5,000,000 de unidades anuales.
EVSE
Fabricantes de estaciones de carga que producen equipos de carga rápida de CA y CC de nivel 2: programas de contactos de conjuntos de cables tipo 2 y J1772 para carga de CA; programas de contactos y carcasas de enchufes de carga rápida de CC CCS2 y CCS1; programas de componentes de enchufes CHAdeMO; suministro de kits de componentes por unidad alineado con los cronogramas de producción de equipos de carga de 10,000 a más de 500,000 unidades anuales.
Sistema de carga automotriz
Proveedores de la industria automotriz que suministran conjuntos completos de entrada de carga para vehículos a fabricantes de equipos originales (OEM) del sector automotriz: programas de mecanizado de orificios para la carcasa de entrada del lado del vehículo; programas de registro de orificios para el zócalo de contacto de entrada; mecanizado del cuerpo del receptor de bloqueo de entrada; programas de cara de sellado IP de entrada; calificación PPAP Nivel 3 para programas de suministro al cliente del sector automotriz bajo la gobernanza de IATF 16949.
Fabricación de enchufes de carga para vehículos eléctricos
Procesos y capacidades
El proceso de fabricación de conectores de carga para vehículos eléctricos personalizados de CNCPioneer se lleva a cabo en más de 78 tornos CNC suizos con soporte de casquillos guía, más de 66 centros de fresado y torneado MAZAK y plataformas de mecanizado simultáneo de 5 ejes MAZAK VARIAXIS, lo que permite ofrecer carteras completas de componentes mecanizados de precisión, desde los primeros prototipos hasta una producción anual de más de 5,000,000 de unidades.
Cotización en 24 horas y revisión DFM en 48 horas
Diseño para la fabricación (DFM) de ingeniería completo que abarca la revisión del cumplimiento dimensional del estándar de carga para la geometría de contacto; especificación de la condición de envejecimiento de CuCrZr C18150 H02 a partir de la corriente CC nominal y el presupuesto de aumento de temperatura; selección de chapado de plata frente a chapado de oro a partir del requisito de vida útil del ciclo de acoplamiento; especificación del espesor del chapado a partir del cálculo de la vida útil del ciclo a la fuerza de contacto nominal; predicción de la resistencia de contacto a partir de la tolerancia del diámetro exterior del pin y el acabado superficial previo al chapado; viabilidad de la cara de sellado IP para el diseño de la carcasa; análisis de la precisión angular de la leva del mecanismo de bloqueo a partir de la especificación de la fuerza de retención.
Torneado CNC suizo para pines de contacto
Secuencia de mecanizado CNC suizo para pasador de contacto de alimentación de CC: recepción de barra de CuCrZr C18150 H02 con verificación IACS de conductividad por XRF y corrientes parásitas ≥82%; torneado de desbaste CNC suizo con herramientas de PCD y soporte de buje guía; semiacabado de la zona de contacto a +0.020 mm de material; geometría de chaflán y entrada según estándar; mecanizado de la característica de retención; estabilización térmica; acabado de CBN a v_c = 800 m/min para OD ±0.002 mm y Ra 0.1 μm; verificación del 100% del OD con micrómetro láser antes de la coordinación del recubrimiento.
Mecanizado de 5 ejes para levas y carcasas de bloqueo
Mecanizado simultáneo de 5 ejes MAZAK VARIAXIS para cuerpos de levas de mecanismos de bloqueo que logra un ángulo de acoplamiento de ±0.020° y un perfil de leva de ±0.020 mm a partir de un solo punto de referencia, eliminando la acumulación de errores angulares del mecanizado de múltiples configuraciones. Orificios de registro de contacto del cuerpo de la carcasa mecanizados a ±0.010 mm con perpendicularidad de 0.010 mm. Planitud de la superficie de sellado IP del cuerpo de la manija del tapón de 0.010 mm/100 mm verificada mediante medición de 9 puntos CMM. Contactos de cuchilla plana NACS mecanizados a partir de material plano de CuCrZr con espesor de cuchilla de ±0.020 mm.
Control en proceso e inspección final
Micrómetro láser OD 100% integrado con salida CNC suiza para todos los programas de pines de contacto de carga: cada pin OD se mide a velocidad de producción con corrección automática de desplazamiento NC para deriva térmica. Verificación de longitud de contacto CMM en las primeras 5 piezas por configuración. Diámetro del orificio del inserto de la carcasa CMM en proceso después del mandrinado de acabado. Posición angular de la leva de bloqueo CMM de 5 ejes después del mecanizado del perfil. Medición de planitud de la cara de sellado IP CMM de 9 puntos después del mecanizado de la cara. SPC Cpk ≥1.67 en dimensiones de contacto críticas.
Coordinación del proceso de galvanoplastia y verificación posterior al mismo.
Recubrimiento de plata de 10–25 μm según ASTM B700 sobre una capa base de Ni de 2–5 μm para contactos de alimentación de CC; oro duro de 0.3–1.5 μm según ASTM B488 Clase 1 para contactos de CA y piloto. Verificación de espesor XRF ±0.2–0.3 μm por lote de recubrimiento. Verificación de resistencia de contacto mediante miliohmímetro de 4 hilos: ≤0.5 mΩ para contactos de alimentación de CC; ≤10 mΩ para CA; ≤50 mΩ para contactos piloto. Ensayo de niebla salina ASTM B117 96–500 h por aplicación. Ensayo de adhesión ASTM B571 con cinta adhesiva por lote. Tratamiento anti-deslustre ASTM B809 para plata en ambientes que contienen azufre.
Documentación IATF 16949 / AS9100D
Certificado de conformidad con trazabilidad completa del lote. Registros de diámetro exterior con micrómetro láser por pin y por lote. Registros de diámetro interior con calibre neumático por lote. Informes dimensionales de CMM que incluyen concentricidad, perpendicularidad y posiciones de paso. Registros de espesor de recubrimiento XRF por lote. Verificación de resistencia de contacto por lote de recubrimiento. Registros de redondez y acabado superficial con perfilómetro. Certificaciones de materiales con certificados EN 10204 3.1. PPAP Nivel 3 para programas OEM de carga de vehículos eléctricos. FAIR según AS9102 para el sector aeroespacial y de defensa. Todos los registros se conservan durante 20 años.
Materiales para enchufes de carga de vehículos eléctricos personalizados
Componentes mecanizados
La selección del material para los componentes mecanizados de los conectores de carga para vehículos eléctricos personalizados se rige por la conductividad eléctrica para los contactos conductores de corriente, la resistencia mecánica para la durabilidad del ciclo de acoplamiento, la resistencia a la corrosión para uso en exteriores y la compatibilidad electromagnética para los mecanismos de bloqueo. El CuCrZr C18150 H02 predomina en los programas de contactos de alimentación de CC como la opción óptima en la práctica.
CuCrZr C18150 H02
82 % IACS · 550 MPa UTS · Ablandamiento a 500 °C · HV 160–180. El óptimo práctico para pines de contacto de carga rápida de CC: combina la conductividad eléctrica práctica más alta con resistencia mecánica para más de 10 000 ciclos de acoplamiento y estabilidad térmica a alta corriente. Conductividad de corrientes parásitas ≥82 % IACS verificada por lote entrante. Se utiliza para pines de contacto CCS2, CCS1, CHAdeMO, GB/T DC y MCS.
C11000 ETP Cobre
100 % IACS · 220 MPa UTS · Ablandamiento a 200 °C. Máxima conductividad para cuerpos terminales refrigerados por líquido MCS y conexiones de bus estáticas donde la resistencia mecánica es secundaria a la capacidad de conducción de corriente. Se utiliza cuando la conductividad es la prioridad absoluta y la carga mecánica es mínima o está soportada por la estructura.
Cartucho C26000 de latón
28 % IACS · 525 MPa UTS · Ablandamiento a 300 °C. Económico, con excelente maquinabilidad y conductividad adecuada para pines de contacto de CA de 32 a 63 A y contactos piloto CP/PP donde la corriente de señal es mínima. Chapado en oro para una vida útil residencial de 10 000 ciclos. Material estándar para contactos de CA tipo 2 y contactos piloto J1772.
C19400 Cu-Fe-P
65 % IACS · 450 MPa UTS · Ablandamiento a 300 °C. Mayor conductividad que el latón con excelente conformabilidad. Se utiliza para pines de contacto de CA de alta gama y contactos de lámina conformados, como la geometría de lámina plana NACS, donde se requiere una geometría conformada en lugar de torneada. Cubre la brecha de conductividad entre el latón y el CuCrZr.
316L acero inoxidable
Resistencia a la tracción de 485 MPa · Ablandamiento a 870 °C. Resistencia a la corrosión para uso marino, costero e industrial. Cuerpos de manija totalmente metálicos para enchufes de carga industriales y de flotas; cuerpos de mecanismos de bloqueo; levas de cierre CHAdeMO en entornos corrosivos. Pasivación ASTM A967 con 500–1,000 h de niebla salina según ASTM B117. Opción no magnética para aplicaciones especializadas.
17-4PH H900 / 4340 QT
17-4PH H900: 1,310 MPa UTS · HRC 44–47 · corrosión + resistencia. Cuerpos de leva de pestillo y componentes de bloqueo críticos al desgaste. 4340 QT: 1,480 MPa UTS · reblandecimiento a 400 °C · alta resistencia para cuerpos de émbolo de bloqueo electromagnético GB/T que requieren compatibilidad ferromagnética y resistencia al desgaste en el acoplamiento del bloqueo.
6061-T6 Aluminio
Resistencia a la tracción de 310 MPa · Ligero · Anticorrosión con anodizado. Cuerpos de manijas, insertos de carcasa y collares de alivio de tensión de cables. Anodizado tipo II para resistencia a la corrosión UV en exteriores; anodizado duro tipo III para resistencia al rayado y al desgaste en manguitos de cojinetes de aluminio. Los orificios de contacto se enmascaran durante el anodizado; verificación posterior al anodizado de los orificios ±0.005 mm mediante calibre neumático.
TC4 Titanio
Resistencia a la tracción de 950 MPa · Ablandamiento a 315 °C · Ligero · No magnético. Cuerpos de leva de bloqueo de primera calidad y componentes estructurales de enchufes de alta gama donde la resistencia específica y la resistencia a la corrosión justifican el costo del material. La propiedad no magnética es útil para aplicaciones de carga especializadas que requieren transparencia al campo magnético.
PEEK de grado de ingeniería
Resistencia a la tracción de 100 MPa · Ablandamiento a 250 °C · Transparente a radiofrecuencia · Resistente a productos químicos · Dieléctrico. Cuerpos de guía de contacto aislantes y separadores dieléctricos dentro del conjunto del conector. Mecanizado con una tolerancia de ±0.002 mm y un diámetro interior Ra de 0.4 μm mediante mandrinado fino de precisión; no requiere tratamiento térmico posterior al mecanizado. Se utiliza donde se requiere aislamiento eléctrico entre grupos de contactos.
Polímero de ingeniería PA66-GF30
Resistencia a la tracción de 185 MPa · Ablandamiento a 220 °C. Material estándar para carcasas de enchufes de vehículos eléctricos moldeados por inyección. CNCPioneer mecaniza los insertos metálicos (registro de contacto, asientos del anillo de bloqueo, superficies de sellado) que se sobremoldean en carcasas de PA66-GF30, lo que proporciona las interfaces metálicas de precisión que el moldeo de polímeros por sí solo no puede lograr con las tolerancias estándar de carga.
Tratamientos superficiales para enchufes de carga de vehículos eléctricos
Componentes
La selección del tratamiento superficial de los componentes del conector de carga para vehículos eléctricos personalizados aborda la capacidad máxima de corriente y la mínima resistencia de contacto para los contactos de alimentación de CC (plateado), la estabilidad de la señal sin deslustre para los contactos de CA y piloto (oro duro), la protección contra la corrosión para las carcasas de aluminio (anodizado) y la resistencia al desgaste para los mecanismos de bloqueo (cromo duro, Ni-P).
Recubrimiento de plata — ASTM B700 (Contactos de alimentación de CC)
Tratamiento de superficie de contacto dominante para pines de contacto de carga rápida de CC donde la capacidad máxima de conducción de corriente y la mínima resistencia de contacto son primordiales. Recubrimiento base de níquel electrolítico de 2–5 μm según MIL-C-14538 como barrera de difusión; recubrimiento superior de plata fina de 10–25 μm; verificación de espesor XRF ±0.3 μm. El tratamiento anti-deslustre ASTM B809 previene la formación de AgS en ambientes exteriores que contienen azufre. Resistencia de contacto ≤0.5 mΩ por par de contactos de CC a fuerza nominal. Vida útil del ciclo de acoplamiento: mínimo 10 000 ciclos de plata de 15 μm sobre níquel de 3 μm.
Chapado en oro duro — ASTM B488 Clase 1 (CA y piloto)
Especificado para contactos de alimentación de CA y contactos piloto (CP, PP) donde una corriente menor permite un oro más delgado y la prioridad es la estabilidad de la resistencia de contacto de nivel de señal sin deslustre durante 10 000 ciclos de carga residenciales. Capa base de níquel electrolítico de 1.5–3 μm; capa superior de oro duro (Au-Co 0.1–0.3%) de 0.3–1.5 μm. Espesor XRF ±0.2 μm. Resistencia de contacto ≤50 mΩ para contactos de señal; ≤10 mΩ para contactos de alimentación de CA. Vida útil: 10 000 ciclos de acoplamiento desde oro duro de 0.5 μm en contactos de CA tipo 2.
Anodizado transparente tipo II — MIL-A-8625 (aluminio)
Protección anticorrosión estándar para cuerpos de mangos de enchufes de carga, insertos de carcasa y collares de alivio de tensión de cables de aluminio 6061-T6. El anodizado transparente de 5–10 μm proporciona resistencia a la corrosión en exteriores con protección IP67. Las caras de sellado IP se enmascaran durante el anodizado para evitar que el crecimiento del anodizado altere la planitud; la cara se vuelve a medir después del anodizado con una máquina de medición por coordenadas (CMM). Los orificios de registro de contacto se enmascaran durante el anodizado; el diámetro del orificio posterior al anodizado se verifica con un calibre neumático de ±0.005 mm para garantizar que se mantengan las especificaciones de ajuste del rodamiento.
Pasivación — ASTM A967 (Acero inoxidable)
Para cuerpos de enchufes totalmente metálicos de acero inoxidable 316L y componentes de mecanismo de bloqueo de acero inoxidable. La pasivación con ácido nítrico o cítrico restaura la capa pasiva de óxido de cromo en las superficies mecanizadas; previene la oxidación instantánea en instalaciones de carga exteriores costeras. Se aplica una vez finalizado todo el mecanizado, incluyendo orificios transversales, ranuras, roscas y perforaciones. Prueba de niebla salina según ASTM B117: más de 500 horas sin corrosión del metal base para grado residencial Tipo 2/CCS2; 1,000 horas para grado de flota comercial. Los certificados de pasivación se incluyen en la documentación de envío estándar.
Cromo duro y níquel-fosfato químico (superficies de desgaste)
Para superficies de acoplamiento de leva de pestillo en diseños de conectores de carga CHAdeMO y de pestillo mecánico. Cromo duro de 0.020–0.050 mm según AMS 2460 o Ni-P químico de 5–8 μm según MIL-C-26074. La dureza HV 850+ (cromo duro) o HV 500 (Ni-P depositado) resiste el desgaste por frotamiento en la superficie de acoplamiento del pestillo tras más de 20 000 ciclos de pestillo en servicio de carga comercial. Coordinado como entregable de programa completo con verificación dimensional posterior al recubrimiento.
Verificación dimensional posterior a la colocación de la placa
Todos los tratamientos superficiales se documentan con certificaciones y verificación dimensional posterior al tratamiento. Las tolerancias de recubrimiento y chapado se mecanizan en las dimensiones del muñón y el orificio durante la etapa CNC y se confirman después del tratamiento con un calibrador neumático o un micrómetro láser, lo que garantiza que se cumplan las especificaciones dimensionales en el estado final de entrega. Verificación de espesor por XRF en 3 posiciones por muestra de contacto; 10 contactos por lote de chapado para producción; 100 % para programas de prototipos. La selección del tratamiento y el cálculo de la tolerancia se incluyen en el DFM de 24 horas.
Todos los tratamientos superficiales de los programas de componentes personalizados para enchufes de carga de vehículos eléctricos (plata ASTM B700, oro duro ASTM B488 Clase 1, anodizado tipo II MIL-A-8625, pasivación ASTM A967, cromo duro AMS 2460 y níquel-fósforo químico MIL-C-26074) están documentados con certificaciones de tratamiento y verificación dimensional posterior al tratamiento. Las tolerancias de recubrimiento se mecanizan y se confirman después del tratamiento mediante XRF, medidor neumático y micrómetro láser.
Control de calidad para enchufes de carga de vehículos eléctricos personalizados
Programas
El control de calidad de los conectores de carga para vehículos eléctricos personalizados abarca pines de contacto con calidad de rodamiento, verificación del diámetro exterior mediante micrómetro láser al 100 % y verificación del espesor del revestimiento mediante XRF, verificación de la superficie de sellado IP67 mediante CMM y documentación PPAP de nivel 3 para las cadenas de suministro de fabricantes de equipos originales (OEM) de sistemas de carga para vehículos eléctricos.
Revisión de contratos de ingeniería y DFM
Revisión DFM de 24 horas que abarca el cumplimiento dimensional del estándar de carga para la geometría de contacto; especificación de la condición de envejecimiento de CuCrZr C18150 H02 a partir de la corriente CC nominal; selección de chapado de plata frente a chapado de oro a partir de la vida útil del ciclo de acoplamiento; espesor del chapado a partir de la vida útil del ciclo a la fuerza de contacto nominal; predicción de la resistencia de contacto a partir de la tolerancia del diámetro exterior del pin y el acabado superficial; viabilidad de la superficie de sellado IP para el diseño de la carcasa; precisión angular de la leva del mecanismo de bloqueo a partir de la especificación de la fuerza de retención. Todas las ambigüedades de los planos se resuelven antes del mecanizado.
Verificación de materiales
Confirmación de composición SII XRF en cada lote de material: CuCrZr C18150 (Cr 0.5–1.5%; Zr 0.03–0.30%), latón C26000 (Cu 68.5–71.5%), 6061-T6 (Mg 0.80–1.20%), 316L (C ≤0.030%; Mo 2.0–3.0%). Medidor de conductividad de corrientes de Foucault: verificación de envejecimiento CuCrZr C18150 H02 ≥82% IACS por lote entrante: puerta de calidad obligatoria. Dureza: CuCrZr H02 HV ≥160; 17-4PH H900 HRC 44–47. Certificados de material EN 10204 3.1 archivados por lote con trazabilidad a través de la producción.
Control en proceso
Micrómetro láser OD 100% integrado con salida CNC suiza para todos los programas de pines de contacto de carga; corrección automática de desplazamiento NC cuando se detecta deriva térmica. Verificación de longitud de contacto CMM en las primeras 5 piezas por cambio de configuración. Diámetro del orificio del inserto de la carcasa CMM en proceso después del mandrinado final. Posición angular de la leva de bloqueo CMM de 5 ejes después del mecanizado del perfil de la leva. Planitud de la cara de sellado IP CMM de 9 puntos después del mecanizado de la cara. SPC Cpk ≥1.67 en dimensiones de contacto críticas para programas de alto volumen.
Verificación posterior a la placa y resistencia de contacto
Espesor del recubrimiento XRF: 3 posiciones por muestra de contacto (10 contactos por lote de recubrimiento para producción; 100% para programas de prototipos); plata ±0.3 μm; oro ±0.2 μm; capa base de níquel ±0.3 μm. Prueba de adhesión ASTM B571 prueba de cinta por lote; sin desprendimiento. Resistencia de contacto: miliohmímetro de 4 hilos a la fuerza de contacto diseñada; contactos de alimentación de CC ≤0.5 mΩ por lote; contactos de CA ≤10 mΩ; contactos piloto ≤50 mΩ. Niebla salina ASTM B117 96–500 h por aplicación. Inspección visual a 10×: sin poros; cobertura uniforme en el chaflán de entrada.
Documentación de producción PPAP e IATF
Plan de control IATF 16949:2016 para programas de pines de contacto de enchufes de carga de vehículos eléctricos: frecuencia de medición (100 % OD; espesor de recubrimiento por lote XRF; resistencia de contacto por lote); sistemas de medición (micrómetro láser, CMM, medidor de corrientes de Foucault, miliohmímetro, todos calibrados según ISO 10012:2003); planes de reacción (alarma SPC Cpk cuando Cpk < 1.33; resistencia de contacto fuera de especificación activa la segregación del lote de recubrimiento y la acción correctiva 8D). Nivel 3 de PPAP disponible para la calificación de OEM de carga de vehículos eléctricos.
Inspección final y documentación de envío
Certificado de conformidad · Registros de diámetro exterior del micrómetro láser por pasador por lote · Registros de diámetro interior del calibre neumático por lote · Informe dimensional de CMM (concentricidad, perpendicularidad, posiciones de paso, posiciones de ranura) · Registros de acabado superficial del perfilómetro · Registros de espesor de chapado XRF por lote · Verificación de resistencia de contacto por lote de chapado · Certificaciones de materiales con trazabilidad del lote de calor · Certificaciones de tratamiento térmico y chapado · PPAP Nivel 3 para programas automotrices · FAIR según AS9102 para aeroespacial/defensa · Todos los registros se conservan durante 20 años.
Sistema de calidad IATF 16949 para
Programas personalizados de enchufes de carga para vehículos eléctricos
El sistema de calidad de los conectores de carga para vehículos eléctricos personalizados de CNCPioneer, certificado según las normas IATF 16949 y AS9100D, aborda las cuatro dimensiones de calidad específicas para el mecanizado de conectores de carga para vehículos eléctricos: cumplimiento dimensional con el estándar de carga, verificación al 100 % mediante micrómetro láser y XRF con una resolución inferior a 3 μm, protocolo de calidad de la superficie de sellado IP67 y calificación de la cadena de suministro de equipos de carga de volumen conforme al nivel 3 de PPAP.
Cumplimiento dimensional del estándar de carga
Cada estándar de carga para vehículos eléctricos (CCS1, CCS2, CHAdeMO, GB/T, Tipo 2, NACS, MCS) define la tolerancia exacta de paso, diámetro, longitud y posición de los pines de contacto. CNCPioneer mecaniza con una precisión de ±0.002 mm para el diámetro exterior del contacto, ±0.020 mm para el paso y ±0.050 mm para la longitud del contacto, según los planos dimensionales de las normas IEC, SAE, JEVA y GB/T, y no solo con tolerancias estándar aproximadas. Esta precisión garantiza una resistencia de contacto mínima y un rendimiento térmico máximo durante toda la vida útil del conector.
- Diámetro exterior del contacto ±0.002 mm según plano estándar
- Paso de contacto ±0.020 mm desde el punto de referencia
- Archivo de dibujo estándar por programa
Verificación 100% mediante micrómetro láser de diámetro exterior y XRF.
Cada lote de componentes de enchufes de carga para vehículos eléctricos personalizados recibe una verificación dimensional del 100% : micrómetro láser (resolución de 0.1 μm) en todos los pines de contacto exteriores y calibre neumático en todos los orificios de precisión. La verificación del 100%, en lugar del muestreo, elimina la probabilidad de errores cuando el ancho de banda de la especificación es de ±0.002 mm. La fluorescencia de rayos X (XRF) verifica el espesor del recubrimiento en cada lote. El comprobador de redondez verifica la forma con calidad de rodamiento. Este conjunto de instrumentos determina todas las dimensiones críticas que definen la capacidad de corriente de carga y la interoperabilidad del enchufe.
- Micrómetro láser de diámetro exterior al 100% en todos los pines de contacto.
- Espesor de recubrimiento XRF del 100% por lote
- Comprobador de redondez + concentricidad de la máquina de medición de coordenadas (CMM)
Protocolo de calidad de la superficie de sellado y la leva de bloqueo IP67
Las superficies de sellado mecanizadas en la carcasa del tapón y la carcasa de entrada deben alcanzar una planitud de 0.010 mm/100 mm para una compresión uniforme de la junta sin zonas de separación. CNCPioneer verifica la planitud de las superficies de sellado mediante una medición de 9 puntos con CMM en cada programa de fabricación de la carcasa. La posición angular de la leva del mecanismo de bloqueo se verifica con una precisión de ±0.020° mediante una CMM de 5 ejes tras el mecanizado del perfil de la leva; el ángulo de acoplamiento se confirma antes de la liberación del lote. Estos protocolos confirman el cumplimiento de la estanqueidad y la retención mecánica IP67 antes del montaje.
- Planitud de la superficie de sellado 0.010 mm/100 mm CMM
- Posición angular de la leva de bloqueo ±0.020°
- Puerta de cumplimiento de IP67 y fuerza de retención
Calificación PPAP Nivel 3 y Cadena de Suministro por Volumen
Calificación PPAP Nivel 3 para cadenas de suministro de OEM de carga de vehículos eléctricos automotrices: registros de diseño, flujo de proceso (incluida la documentación de secuencia de configuración única), PFMEA que cubre la deriva del diámetro de desgaste de la herramienta y los modos de falla de adhesión del recubrimiento, plan de control, MSA Gage R&R en sistemas de micrómetro láser y XRF, estudios de capacidad inicial ( Cpk ≥1.67 en características especiales IATF: OD de contacto, espesor del recubrimiento, resistencia de contacto) y garantía de presentación de piezas. Producción en masa de más de 5,000,000 de unidades anuales por programa.
- PPAP Nivel 3 para suministro OEM de carga automotriz
- Cpk ≥ 1.67 en contacto OD / chapado / resistencia
- Análisis MSA de repetibilidad y reproducibilidad en micrómetro láser + XRF
Preguntas frecuentes sobre la fabricación de conectores de carga para vehículos eléctricos personalizados
Preguntas frecuentes de fabricantes de equipos originales de enchufes de carga para vehículos eléctricos, fabricantes de estaciones de carga para vehículos eléctricos, proveedores de nivel 1 para la industria automotriz y operadores de infraestructura de carga sobre la capacidad de fabricación de enchufes de carga para vehículos eléctricos personalizados de CNCPioneer, los materiales, el recubrimiento, la precisión dimensional y la economía de los programas de producción en volumen.
La selección del material del pin de contacto de carga rápida de CC requiere evaluar tres requisitos simultáneos: conductividad eléctrica para un calentamiento I²R mínimo; resistencia mecánica para más de 10 000 ciclos de acoplamiento; y estabilidad térmica a temperaturas elevadas. El cobre puro C11000 destaca por su conductividad (100 % IACS) pero falla mecánicamente: a 220 MPa UTS, el cobre puro se deforma bajo la carga del resorte del zócalo después de 500–1,000 ciclos, y se ablanda por encima de 200 °C causando una deformación permanente de la punta. El latón C26000 proporciona una resistencia adecuada (525 MPa) pero solo 28 % IACS: a 500 A, el aumento de temperatura del cuerpo de contacto de latón supera los 120 °C, 2 veces el límite IEC. La aleación CuCrZr C18150 H02 combina una conductividad IACS del 82 % (dentro del 22 % de la del cobre puro, muy superior a la del latón) con una resistencia a la tracción de 550 MPa (2.5 veces la del cobre puro, igual a la del latón) y una temperatura de reblandecimiento de 500 °C, lo que permite un aumento de temperatura de ≤50 °C a 500 A CC manteniendo la geometría durante más de 10 000 ciclos. CNCPioneer verifica el envejecimiento de la aleación H02 mediante una conductividad por corrientes de Foucault ≥82 % IACS por lote.
El espesor del recubrimiento de plata determina la resistencia de contacto inicial y la vida útil del ciclo de acoplamiento. Según el análisis de desgaste de Archard: con una fuerza de contacto de 5 N y una distancia de deslizamiento de 8 mm por acoplamiento, el desgaste total de la plata durante 10 000 ciclos es de aproximadamente 0.016 μm, insignificante en comparación con el espesor práctico. El mínimo funcional es de 3 μm de plata, por debajo del cual la resistencia de contacto aumenta debido a la menor cobertura. Las especificaciones de CNCPioneer son: 10–15 μm para programas públicos de DCFC (más de 10 000 ciclos con ciclos de temperatura); 5–10 μm para carga rápida residencial (3 000–5 000 ciclos); 20–25 μm para flotas de servicio pesado MCS (más de 20 000 ciclos). El rango práctico de 3 a 25 μm produce un rango de 3 a 4 veces en el costo del material de recubrimiento por contacto, lo que convierte la especificación del espesor del recubrimiento en la variable de costo por unidad más significativa y explica por qué el DFM de 48 horas de CNCPioneer especifica el espesor a partir del requisito del ciclo de acoplamiento del cliente en lugar de recurrir a una especificación genérica.
Los cuerpos de leva del mecanismo de bloqueo deben lograr una precisión de posición angular de ±0.020° con respecto al plano de referencia del conector, lo que determina directamente la consistencia de la fuerza de retención del cable. Para un ángulo de trabajo de leva α = 15° (diseño autoblocante de socavado), la fuerza de retención F = F_resorte × tan(α + φ) / (1 − tan(α)tan(φ)). Con δα = +0.020° según el mecanizado verificado por CMM de 5 ejes de CNCPioneer, la variación de la fuerza de retención es de aproximadamente ±0.20 N (1.0 % de la especificación), lo que deja un margen adecuado para las variaciones de montaje. Con un error de leva de ±0.050° (debido al mecanizado de múltiples configuraciones sin control CMM de 5 ejes), la variación aumenta a ±0.50 N (2.5 % de la especificación). La consecuencia práctica es que los conectores con una fuerza de retención inferior a la especificación mínima (debido a un gran error de leva combinado con tolerancias de montaje) pasan las pruebas de laboratorio, pero fallan en su uso sobre el terreno debido a la holgura del cable, lo que produce la queja común en las redes de carga públicas de que "el conector se sale durante la carga".
Plazos de entrega de prototipos: Juego de pines de contacto CCS2 CC de CuCrZr (2 pines, plateados, resistencia verificada) — 5–7 días hábiles; Juego de contactos CA Tipo 2 de latón (5 pines, chapados en oro) — 4–6 días; Juego piloto CP/PP (2 pines, dorados) — 3–5 días; Inserto de carcasa 6061-T6 (orificios, cara de sellado, FAIR) — 7–10 días; Kit completo de componentes por enchufe — 10–14 días. Economía de volumen: Pin CC de CuCrZr a 2M+/año: $0.85–$1.28; Juego de 5 pines CA de latón: $1.98–$2.95; Inserto de carcasa: $5.90–$8.80. Kit completo de componentes mecanizados por enchufe CCS2 a 2M+/año: aproximadamente $15–$22. Suministro occidental equivalente: $38–$55 por enchufe — un ahorro de $16–$33 por enchufe. Con 5,000,000 de tapones al año: reducción anual de costes de componentes mecanizados de entre 80 y 165 millones de dólares gracias a CNCPioneer en comparación con el abastecimiento occidental.
CNCPioneer fabrica componentes mecanizados de precisión para todos los principales estándares internacionales y nacionales de carga de vehículos eléctricos: CCS2 (Combined Charging System Type 2, IEC 62196-3) — dominante en Europa y cada vez más global; CCS1 (SAE J1772 + DC Combo) — estándar norteamericano; CHAdeMO (JEVA Standard) — fabricantes japoneses y protocolo CHAdeMO/GB/T de China; GB/T 20234.2 (AC) y GB/T 20234.3 (DC) — estándar nacional obligatorio chino; NACS (North American Charging Standard, SAE J3400) — conector compacto de origen Tesla adoptado por GM, Ford, Rivian; MCS (Megawatt Charging System, SAE J3068 / IEC 61851-3) — carga ultrarrápida emergente para vehículos comerciales pesados de hasta 3,750 kW; y J1772 Type 1 AC — carga residencial de nivel 2 en Norteamérica. La geometría exacta de los contactos, la corriente nominal, la tensión nominal y las dimensiones de la interfaz mecánica de cada norma se mecanizan a partir de planos dimensionales estándar autorizados con una precisión a nivel de componente que supera las bandas de tolerancia publicadas por la norma.
Solicite un presupuesto para la fabricación de conectores de carga para vehículos eléctricos a medida.
Envíe sus planos personalizados de los pines de contacto del enchufe de carga para vehículos eléctricos, archivos CAD de los componentes de la carcasa, referencias de estándares de carga (CCS1/CCS2/CHAdeMO/GB/T/NACS/MCS/Tipo 2/J1772) o la lista completa de materiales del enchufe y reciba un presupuesto competitivo en 24 horas y un análisis completo de diseño para la fabricación (DFM) en 48 horas, que abarca el cumplimiento de las normas, la selección de materiales, las especificaciones de recubrimiento, la predicción de la resistencia de contacto, la viabilidad del sellado IP y la fijación de precios completa desde el prototipo hasta la producción en volumen.