
Componentes del tren de aterrizaje y del actuador
Mecanizado para eVTOL
CNCPioneer es un especialista en el mecanizado de precisión de trenes de aterrizaje y componentes de actuadores para eVTOL, y una planta de fabricación en China con certificación AS9100D que ofrece programas personalizados de mecanizado de trenes de aterrizaje y componentes de actuadores para eVTOL: mandrinado de precisión del cuerpo del puntal del tren de aterrizaje principal, mecanizado del cuerpo estructural de la pata del tren de aterrizaje delantero, programas de cuerpos de cilindros de amortiguadores oleoneumáticos, torneado de precisión del vástago del pistón del amortiguador, mecanizado del cuerpo de la carcasa del mecanismo de retracción del tren de aterrizaje, componentes de actuadores EMA y EHA, y conjuntos completos de componentes mecanizados de trenes de aterrizaje y actuadores para eVTOL, desde el primer prototipo hasta la producción regida por la norma AS9100D.
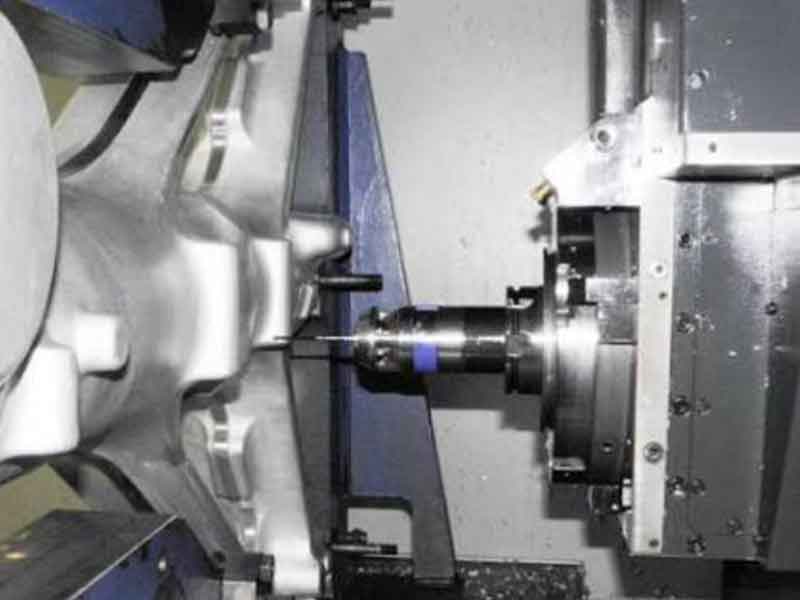
¿Qué es el tren de aterrizaje de un eVTOL?
¿Mecanizado de componentes de actuadores?
El mecanizado de los componentes del tren de aterrizaje y los actuadores de los eVTOL es un proceso de fabricación CNC de precisión —ejecutado en centros de torneado y fresado MAZAK, plataformas de mecanizado simultáneo de 5 ejes MAZAK VARIAXIS, sistemas de torneado CNC suizos, equipos de rectificado cilíndrico de precisión y electroerosión por hilo— que produce los cuerpos estructurales, los orificios de sellado dinámico, los vástagos de los pistones, las carcasas de los cilindros, los accesorios de pivote y los componentes del mecanismo de los sistemas de aterrizaje y el hardware de actuación de las aeronaves eléctricas de despegue y aterrizaje vertical.
Los componentes del tren de aterrizaje y los actuadores de los eVTOL representan dos familias de productos distintas pero estructuralmente relacionadas, unificadas por un requisito de diseño fundamental: la combinación de una alta capacidad de carga estructural y una masa mínima. Ningún otro componente mecanizado en una aeronave eVTOL está sujeto simultáneamente a las mayores cargas estructurales puntuales de la aeronave (impacto de aterrizaje) y a la carga dinámica recurrente más exigente (ciclos del actuador de control de vuelo a 2-20 Hz durante una vida útil de 10 000 horas), al tiempo que se mantiene sujeto a la misma tolerancia de masa de ±0.5 g por pieza que rige a todos los demás componentes del eVTOL.
-
Análisis estructural de carga de impacto como entregable estándar de DFM. Cada componente estructural primario del tren de aterrizaje de un eVTOL debe diseñarse y mecanizarse para la carga de aterrizaje dinámica prevista. La revisión DFM de 48 horas de CNCPioneer calcula la cadena de carga de impacto para cada consulta, determinando el espesor de pared del puntal requerido a partir de la fuerza máxima calculada, confirmando la idoneidad del diseño con un margen documentado e indicando cualquier espesor de pared insuficiente antes de comprometerse con el mecanizado.
-
Rectificado cilíndrico del vástago del pistón a Ra 0.1 μm para un rendimiento óptimo del sello. El rendimiento de cada sello dinámico en los sistemas de actuadores eVTOL depende principalmente del acabado superficial del vástago del pistón. Con una rugosidad superficial Ra de 0.4 μm, la tasa de desgaste del sello dinámico es aproximadamente de 3 a 5 veces mayor que con Ra de 0.1 μm. Los programas de rectificado cilíndrico de CBN de CNCPioneer logran una rugosidad superficial Ra de 0.1 μm, un diámetro exterior de ±0.002 mm y una redondez de ±0.0005 mm, eliminando así el intervalo de reemplazo de sellos que produce una rugosidad superficial Ra de 0.4 μm.
-
Precisión del orificio de la carcasa del husillo de bolas EMA para una mayor precisión del actuador. La precisión del orificio de la carcasa (±0.003 mm) determina si la tuerca del husillo de bolas está correctamente centrada en la carcasa del actuador para la holgura de funcionamiento prevista. Los programas de mecanizado del orificio de la carcasa EMA de CNCPioneer mantienen un diámetro de orificio de ±0.003 mm y una concentricidad entre el orificio y el eje del husillo de ±0.002 mm gracias al mecanizado por torneado y fresado MAZAK de una sola configuración, lo que mantiene el error de posición del actuador EMA dentro de la especificación de histéresis de ±0.1 mm de los sistemas fly-by-wire de los eVTOL.
-
Programas estructurales primarios TC4 STA para la certificación de vuelos tripulados Todos los componentes estructurales primarios del tren de aterrizaje de los eVTOL son piezas estructurales primarias con vida útil limitada según la propuesta FAA AC 21.17-1. Los programas TC4 AMS 6931 STA de CNCPioneer proporcionan AMS 2154 Clase A UT, AS9102 FAIR, AMS 2430 granallado con verificación Almen por número de serie y trazabilidad completa del material: la documentación de la estructura primaria AS9100D que exige la revisión de la autoridad de aeronavegabilidad.

¿Por qué elegir CNCPioneer para eVTOL?
¿Mecanizado de trenes de aterrizaje y actuadores?
Entre los proveedores mundiales de mecanizado de trenes de aterrizaje y componentes de actuadores para eVTOL, el análisis estructural de carga de impacto, la precisión del rectificado de la varilla del pistón, la precisión del orificio de la carcasa EMA, la capacidad estructural primaria TC4 STA, la cobertura completa de la cartera de productos y la ventaja de costes de fabricación en China de CNCPioneer establecen a nuestras instalaciones como el socio preferido para sistemas de aterrizaje y actuadores de eVTOL.
Análisis estructural de carga de impacto DFM
Cada componente estructural primario del tren de aterrizaje de un eVTOL debe diseñarse para la carga de aterrizaje dinámica prevista. La revisión DFM de 48 horas de CNCPioneer calcula la cadena de carga de impacto a partir del peso de la aeronave, la configuración del tren de aterrizaje y la especificación de la velocidad de descenso, determinando el espesor de pared del puntal requerido a partir de la fuerza máxima calculada, confirmando que la pared del diseño es adecuada con un margen documentado y señalando cualquier espesor insuficiente antes de comprometerse con el mecanizado.
Rectificado cilíndrico de vástago de pistón a Ra 0.1 μm
El rendimiento de cada sello dinámico en los sistemas de actuadores eVTOL depende del acabado superficial del vástago del pistón. Con una rugosidad superficial Ra de 0.4 μm, la tasa de desgaste del sello es de 3 a 5 veces mayor que con Ra de 0.1 μm. Los programas de rectificado cilíndrico de CBN de CNCPioneer logran una rugosidad superficial Ra de 0.1 μm, un diámetro exterior de ±0.002 mm y una redondez de ±0.0005 mm , lo que proporciona una vida útil del sello que permite un intervalo entre revisiones (TBO) de 10 000 horas sin necesidad de reemplazos no programados.
EMA Perforación de precisión del orificio de la carcasa del husillo de bolas
La precisión del orificio de la carcasa (±0.003 mm) determina si la tuerca del husillo de bolas está correctamente centrada para la holgura de funcionamiento prevista. Los programas de mecanizado de orificios de la carcasa EMA de CNCPioneer mantienen un diámetro de orificio de ±0.003 mm y una concentricidad entre el orificio y el eje del husillo de ±0.002 mm gracias al mecanizado por torneado y fresado MAZAK de una sola configuración, lo que mantiene el error de posición del actuador dentro de la especificación de histéresis de ±0.1 mm de los sistemas fly-by-wire de los eVTOL.
Programas estructurales primarios de TC4 STA
Todos los componentes estructurales primarios del tren de aterrizaje de los eVTOL son piezas estructurales primarias con vida útil limitada según la propuesta FAA AC 21.17-1. Los programas TC4 AMS 6931 STA de CNCPioneer proporcionan AMS 2154 Clase A UT, AS9102 FAIR, AMS 2430 granallado con verificación Almen por número de serie y trazabilidad completa del material: la documentación de la estructura primaria AS9100D que exige la revisión de la autoridad de aeronavegabilidad.
Catálogo completo de trenes de aterrizaje y actuadores
Desde los cuerpos de los cilindros de los amortiguadores y las varillas de los pistones hasta los soportes de fijación de los patines, los ejes de las ruedas, las carcasas de los actuadores EMA, los colectores EHA y los cuerpos de los mecanismos de bloqueo ascendente/descendente, todo de CNCPioneer bajo un único sistema de calidad AS9100D , lo que elimina los costes de coordinación de múltiples proveedores y los riesgos de calidad.
Ventaja de costos en el mecanizado de eVTOL en China
El mecanizado de componentes de actuadores y trenes de aterrizaje para eVTOL equivalentes a la norma AS9100D en instalaciones de precisión aeroespacial de EE. UU. y Europa cuesta entre 2 y 3 veces más que el precio del programa de CNCPioneer ; esta reducción de costes estructurales permite a los fabricantes de equipos originales de sistemas de aterrizaje y actuadores para eVTOL alcanzar los objetivos de costes de la lista de materiales en mercados competitivos de movilidad aérea comercial.
Tren de aterrizaje y actuador para eVTOL
Componentes que fabricamos
Los programas de mecanizado de trenes de aterrizaje y actuadores para eVTOL de CNCPioneer abarcan la arquitectura completa de componentes mecanizados de los sistemas de aterrizaje y el hardware de actuación de aeronaves eléctricas de despegue y aterrizaje vertical, desde cilindros de amortiguadores y vástagos de pistón rectificados con precisión hasta carcasas de actuadores EMA, colectores EHA y kits estructurales completos de trenes de aterrizaje.

Cuerpo del amortiguador y vástago del pistón
Cuerpo exterior del cilindro: orificio interior ±0.005 mm para la superficie de deslizamiento del pistón y el acoplamiento del sello; cilindricidad del orificio ±0.003 mm/100 mm; concentricidad orificio-OD ±0.050 mm; rosca de cierre superior ±0.005 mm de diámetro de paso; prueba hidrostática del 100 % a 1.5 × presión nominal. Vástago del pistón: OD ±0.002 mm clase h6; Ra 0.1 μm de rectificado cilíndrico de CBN; redondez ±0.0005 mm; rectitud ±0.010 mm/300 mm; rosca del eje de la rueda o brida de montaje en la parte inferior. Pasador dosificador: perfil cónico CNC suizo ±0.005 mm; controla la fuerza de amortiguación hidráulica a través del recorrido del puntal.

Accesorios y soportes estructurales para patines
Soporte de fijación del patín: orificio de la orejeta ±0.005 mm H8; coaxialidad del par de orejetas ±0.005 mm; orificio de la abrazadera del tubo del patín ±0.200 mm; orificios de los pernos de la abrazadera ±0.010 mm de posición real; TC4 AMS 6931 STA en secciones transversales controladas por carga de aterrizaje; granallado AMS 2430; masa ±2 g. Accesorio de extremo del tubo transversal del patín: orificio de inserción del tubo ±0.100 mm; orificio de fijación del patín ±0.005 mm; superficie de unión Ra 3.2 μm. Material: 7075-T6 para accesorios de patín estándar; TC4 para brazos estructurales primarios.

Componentes estructurales del tren de aterrizaje retráctil
Cuerpo estructural del muñón del pivote del engranaje: orificio del pivote ±0.002 mm; par de orejetas estructurales superiores ±0.005 mm; punto duro del actuador ±0.010 mm; orejeta de fijación del soporte de arrastre ±0.005 mm; ángulos de cara compuesta de 5 ejes ±0.020°; TC4 AMS 6931 STA; granallado. Accesorio estructural del soporte de arrastre: coaxialidad del par de orificios de fijación de horquilla superior/inferior ±0.005 mm; cuerpo aerodinámico de FEA. Cuerpo del mecanismo de bloqueo superior/inferior: 17-4PH H900; geometría de acoplamiento del gancho ±0.020 mm; pasivación ASTM A967.

Programas de ejes y bujes de ruedas
Eje de rueda: asientos de cojinete exterior/interior ±0.002 mm k5; concentricidad ±0.002 mm de configuración simple; perpendicularidad de la cara de la brida del disco de freno 0.010 mm; diámetro de paso de la rosca ±0.005 mm. 4340 QT HRC 38–42; asientos de cojinete de cromo duro Ra 0.1 μm. Cuerpo del cubo de rueda: orificios de cojinete del eje ±0.005 mm H7; concentricidad del par de orificios ±0.005 mm; círculo de pernos de la llanta de rueda ±0.010 mm; planitud del montaje del rotor/disco de freno 0.010 mm; 7075-T6 con orificio anodizado tipo III enmascarado.

Componentes del actuador EMA
Carcasa del cilindro EMA: orificio de acoplamiento de la tuerca del husillo de bolas ±0.003 mm H7; redondez ±0.002 mm; orificio de guía de la varilla de salida ±0.003 mm; brida de interfaz del motor ±0.005 mm; coaxialidad del par de orificios del muñón/horquilla de montaje ±0.005 mm; alineación angular ±0.020°. Vástago del pistón EMA: OD ±0.002 mm; rectificado cilíndrico de CBN Ra 0.1 μm; redondez ±0.0005 mm; rectitud ±0.010 mm/300 mm; recubrimiento de Ni-P o DLC sin electrólisis. Carcasa del husillo de bolas: orificio de la carcasa separada ±0.003 mm; planitud del hombro 0.005 mm.

Componentes del colector y del actuador de retracción de EHA
Cuerpo del colector EHA: diámetro del cilindro principal ±0.003 mm; diámetro de los conductos hidráulicos ±0.050 mm; diámetro del asiento de la válvula de alivio de presión ±0.003 mm; cara del asiento Ra 0.1 μm lapeada; prueba hidrostática al 100 % 1.5 × presión nominal. Retracción del tren de aterrizaje EMA: diámetro de la carcasa ±0.003 mm; horquillas de fijación ±0.005 mm coaxialidad; relación angular horquilla a horquilla ±0.020°; limitador de carrera ±0.200 mm. Cuerpos del actuador de paso colectivo y paso variable: diseños integrados en el cubo con equilibrio dinámico G1.0.
Industrias y aplicaciones
El mecanizado de trenes de aterrizaje y actuadores para eVTOL de CNCPioneer da servicio a todos los segmentos de la industria en el ecosistema de movilidad aérea avanzada, desde fabricantes de aeronaves eVTOL y proveedores de sistemas de aterrizaje para taxis aéreos eléctricos hasta fabricantes de equipos originales de actuadores de control de vuelo, constructores de trenes de aterrizaje de primer nivel y socios de ingeniería de certificación.
Aeronaves eVTOL
Programas completos de componentes mecanizados para el cuerpo del puntal del tren de aterrizaje, vástago del pistón, pasador de dosificación, acoplamiento del muñón y barra de arrastre para aeronaves eVTOL comerciales: documentación estructural primaria AS9100D para trenes de aterrizaje de vuelo tripulado; coordinación de kits mecanizados de tren de aterrizaje retráctil bajo una única relación de suministro. Programas de cuerpos y vástagos de actuadores EMA y EHA para sistemas de control de vuelo y actuación de retracción del tren de aterrizaje.
Sistema de aterrizaje de taxis aéreos eléctricos
Proveedores de nivel 1 de sistemas de tren de aterrizaje que suministran conjuntos completos de tren de aterrizaje a integradores de aeronaves: CNCPioneer como fabricante de componentes mecanizados que produce todos los cuerpos estructurales, elementos dinámicos y componentes de mecanismos según las especificaciones del proveedor de nivel 1; coordinando el cromado, el anodizado y el granallado a través de una red de subproveedores cualificados según la norma AS9100D.
Control de vuelo eVTOL
Los fabricantes de equipos originales de actuadores EMA que producen actuadores de control de vuelo fly-by-wire para programas eVTOL — CNCPioneer mecaniza la carcasa del cilindro EMA, la varilla del pistón de salida (Ra 0.1 μm), el orificio de la carcasa del husillo de bolas y la horquilla de montaje del actuador como un suministro completo de kit mecánico del actuador; FAIR en todos los nuevos números de pieza; programas de producción en masa a las tarifas requeridas por los fabricantes de equipos originales de aeronaves eVTOL.
Tren de aterrizaje para movilidad aérea urbana
Proveedores de nivel 1 de trenes de aterrizaje que ingresan al mercado comercial de trenes de aterrizaje para eVTOL: la capacidad de DFM (Diseño para la Fabricación) y la calidad AS9100D de CNCPioneer para el mecanizado de trenes de aterrizaje para eVTOL permiten la calificación de proveedores de nivel 1 según los requisitos de los fabricantes de equipos originales de aeronaves sin invertir internamente en capacidad de mecanizado específica para eVTOL.
Componente estructural AAM
El programa AAM se encarga del ensamblaje estructural, integrando el tren de aterrizaje, los sistemas de actuación y los componentes mecanizados del sistema estructural procedentes de cadenas de suministro cualificadas. CNCPioneer proporciona el suministro de componentes mecanizados del tren de aterrizaje estructural primario y del actuador según la norma AS9100D, con trazabilidad completa de los materiales y documentación FAIR que respalda el paquete de datos de justificación de aeronavegabilidad del programa AAM.
Ingeniería de certificación de eVTOL
Las empresas de certificación de terceros que ayudan a los fabricantes de equipos originales de eVTOL a través de las solicitudes de certificados de tipo de la FAA/EASA —CNCPioneer— proporcionan datos de capacidad de fabricación (registros de pruebas de presión del cilindro del puntal; datos Ra Cpk del vástago del pistón; registros de cumplimiento de materiales UT; documentación de análisis DFM de carga de aterrizaje) que respaldan la demostración del solicitante de la adecuación del proceso de fabricación.
Tren de aterrizaje y actuador para eVTOL
Procesos y capacidades
Los programas de mecanizado de trenes de aterrizaje y actuadores para eVTOL de CNCPioneer se ejecutan en más de 66 centros de torneado y fresado MAZAK, plataformas de mecanizado simultáneo de 5 ejes VARIAXIS, tornos CNC suizos, sistemas de rectificado cilíndrico de precisión y electroerosión por hilo, lo que permite ofrecer componentes mecanizados completos de trenes de aterrizaje y actuadores para eVTOL, desde prototipos individuales hasta el suministro de volumen de producción.
Análisis estructural de carga de impacto y DFM de 48 horas
Cálculo de la cadena de carga de impacto a partir del peso de la aeronave, la configuración del tren de aterrizaje y la tasa de hundimiento de diseño. Adecuación del espesor de la pared del cilindro del puntal en la transición de orejeta a cilindro a partir del análisis de elementos finitos (FEA). Confirmación de la especificación Ra del vástago del pistón a partir del tipo de sello y el requisito de vida útil. Accesibilidad del orificio del husillo de bolas de la carcasa del actuador electromagnético (EMA) a partir de la tolerancia del diámetro exterior del husillo de bolas. Análisis de carga lateral de la geometría del actuador a partir de la variación angular del montaje a través de la carrera. Evaluación de la tolerancia de conicidad del pasador de dosificación a partir de la especificación de la fuerza de amortiguación. Selección de STA TC4 AMS 4928 vs AMS 6931 a partir de la tensión calculada en la raíz de la orejeta.
Programas de carrocerías de puntales y carcasas de actuadores MAZAK fabricados mediante torneado y fresado
Cilindro de puntal 4340 QT: orificio y OD en bruto; estabilización térmica; acabado del orificio del cilindro ±0.005 mm; orificio de la zona de sellado ±0.003 mm; rosca de cierre ±0.005 mm; muñón de pivote ±0.020°; prueba hidrostática al 100 % 1.5 × presión nominal; orificio de cromo duro o Ni-P. Carcasa EMA 7075-T6: orificio del husillo de bolas ±0.003 mm; orificio del sello ±0.003 mm; interfaz del motor ±0.005 mm; coaxialidad del par de orificios de la horquilla ±0.005 mm; orificio anodizado tipo III enmascarado.
Varilla de pistón de rectificado cilíndrico de CBN Ra 0.1 μm
Entre orificios centrales de precisión; muela de CBN de grano 180→280→600; acabado de 0.001 mm/pasada; chispa de 5 a 10 revoluciones; refrigerante con control de temperatura de 20 °C ± 0.5 °C; medidor de aire en proceso cada 3 pasadas; comprobador de redondez final en 5 posiciones axiales; perfilometría Ra en 3 posiciones. 4340 QT HRC 52–56 con cromo duro o Ni-P; TC4 AMS 4928 con DLC de 2–4 μm. Rectitud ±0.010 mm/300 mm; OD ±0.002 mm; redondez ±0.0005 mm.
Pasador de medición CNC suizo y varilla actuadora en miniatura
Perfil cónico del pasador de dosificación: CNC suizo con conicidad programable; perfil ±0.005 mm en cada sección transversal según la verificación del trazado del perfil de la CMM. Varilla actuadora pequeña Ø5–25 mm L/D > 10:1: el casquillo guía evita la deflexión; OD ±0.002 mm; Ra 0.1 μm de la herramienta CBN. Émbolo de liberación de bloqueo superior Ø5–15 mm: casquillo guía; OD ±0.002 mm; características del hombro ±0.020 mm; geometría de acoplamiento del resorte ±0.010 mm.
Programas complejos de montaje de engranajes y soportes para máquinas CNC de 5 ejes
MAZAK VARIAXIS para accesorios estructurales de tren de aterrizaje de geometría compuesta: accesorio de ala a muñón con ángulos de cara compuestos (diedro del ala + plano de retracción del tren + plano de fijación del puntal de arrastre), todo a partir de un datum de 5 ejes ±0.020°. Accesorio de unión de puntal lateral y de arrastre multiplano: tres interfaces de fijación en ángulos no ortogonales a partir de una sola configuración. Accesorio de recorte del marco estructural del compartimento del tren: cara compuesta ±0.020° para espacio libre para tren retraído.
Documentación y certificación AS9100D
Certificado de conformidad · Informes dimensionales CMM · Certificaciones de materiales con trazabilidad de lotes · Certificaciones de tratamiento térmico y tratamiento superficial · Certificados de granallado AMS 2430 por número de serie · Certificado UT AMS 2154 por lingote · Registros de pruebas de presión por número de serie · PPAP Nivel 3 para programas de volumen · FAIR según AS9102 para todos los números de pieza nuevos · Monitoreo SPC · MSA Gage R&R ≤10% · Registros conservados durante 20 años.
Materiales para eVTOL
Mecanizado de trenes de aterrizaje y actuadores
La selección de materiales para el tren de aterrizaje y los actuadores de los eVTOL se rige por la capacidad de carga de impacto, la resistencia a la fatiga, la resistencia a la corrosión según la geografía operativa, los requisitos de los recipientes a presión, la dureza de la superficie de sellado y el costo de fabricación a volumen de producción. El acero 4340 QT predomina en los programas de amortiguadores y vástagos de pistón; el TC4 STA rige los accesorios estructurales primarios; el 7075-T6 es el estándar para carcasas y bujes.
Acero 4340 QT HRC 40–44
Resistencia a la tracción: 1,480 MPa; Límite elástico: ~1,380 MPa; Densidad: 7.85 g/cm³; Fatiga: límite de resistencia real de 700 MPa. Máxima vida útil a la fatiga; excelente combinación de columna de recipiente a presión y flexión; compatible con cromo duro y Ni-P. Estándar para cuerpos de cilindros de amortiguadores, ejes de ruedas y vástagos de pistón de actuadores de alta carga. El módulo elástico de 200 GPa proporciona una rigidez superior para la estabilidad de la columna del puntal en comparación con TC4.
Acero 4340 QT HRC 52–56
Resistencia a la tracción: 1,800 MPa; Límite elástico: ~1,650 MPa; Densidad: 7.85 g/cm³; Fatiga: 800 MPa. Dureza superficial máxima para compatibilidad con cromo/Ni-P y resistencia al desgaste por contacto con sellos. Estándar para vástagos de pistón EMA, vástagos de pistón de amortiguadores y vástagos de salida de actuadores que requieren rectificado cilíndrico Ra 0.1 μm y adherencia del tratamiento superficial.
TC4 Ti-6Al-4V AMS 6931 STA
UTS: 1,100 MPa; Límite elástico: 1,000 MPa; Densidad: 4.43 g/cm³; Fatiga: 650 MPa; K_IC ≥ 55 MPa·√m. Eficiencia estructural óptima para los accesorios del tren de aterrizaje primario: muñón del pivote del tren, soporte de fijación del patín, cuerpo estructural del puntal de arrastre. Granallado obligatorio según AMS 2430 para la estructura primaria de vida útil limitada; prueba de ultrasonidos AMS 2154 Clase A por lingote.
TC4 Ti-6Al-4V AMS 4928
Resistencia a la tracción: 950 MPa; Límite elástico: 880 MPa; Densidad: 4.43 g/cm³; Fatiga: 600 MPa. No magnético; resistente a la corrosión; no requiere recubrimiento. Estándar para vástagos de pistón TC4 EMA (con recubrimiento DLC para mayor dureza de sellado), accesorios estructurales de engranajes donde no se requiere la resistencia AMS 6931 STA y componentes de puntales optimizados en masa.
7075-T6 Aluminio
Resistencia a la tracción: 572 MPa; Límite elástico: 503 MPa; Densidad: 2.80 g/cm³; Fatiga: ~160 MPa a 10⁸. Aluminio de máxima resistencia; ligero para carcasas de actuadores EMA, cuerpos de cubos de rueda, soportes de puertas de engranajes y accesorios de tubos transversales de patines. Anodizado duro tipo III para mayor resistencia al desgaste; todos los orificios de precisión están enmascarados durante el anodizado.
2024-T4 Aluminio
Resistencia a la tracción: 470 MPa; Límite elástico: 324 MPa; Densidad: 2.78 g/cm³; Fatiga: ~138 MPa; K_IC ≈ 33 MPa·√m. Resistencia a la corrosión bajo tensión y rendimiento a la fatiga superiores a los del 7075-T6 para aplicaciones estructurales de carga sostenida. Preferible para cuerpos de puntales de engranajes en operaciones costeras, tirantes de arrastre en ambientes húmedos y estructuras de bastidores cerca de vapores de electrolitos de baterías.
Acero inoxidable 17-4PH H900
Resistencia a la tracción: 1,310 MPa; Límite elástico: 1,170 MPa; Dureza HRC: 44–47; Densidad: 7.78 g/cm³; Fatiga: 620 MPa. Resistencia a la corrosión sin recubrimiento; material compacto de alta resistencia para el cuerpo del mecanismo. Estándar para cuerpos de mecanismos de bloqueo ascendente/descendente, horquillas de actuadores, pasadores de dosificación y componentes de mecanismos de tren de aterrizaje en ambientes húmedos en el compartimento del tren de aterrizaje. Pasivación ASTM A967.
316L acero inoxidable
Resistencia a la tracción: 485 MPa; Límite elástico: ~170 MPa; Densidad: 7.99 g/cm³; Resistencia a la fatiga: 210 MPa. Resistencia superior a la corrosión en agua desionizada, fluido hidráulico y ambientes de bahía de tren de aterrizaje con niebla salina. Estándar para cuerpos de colectores EHA en programas de ambientes corrosivos, componentes expuestos en la bahía de tren de aterrizaje y piezas en contacto con fluido hidráulico donde el rendimiento de corrosión del 7075-T6 es insuficiente.
Inconel 718 AMS 5664 STA
Resistencia a la tracción: 1,375 MPa; Límite elástico: ~1,100 MPa; Densidad: 8.19 g/cm³; Fatiga: 550 MPa. Alta resistencia a la temperatura y a la corrosión para componentes de actuadores en las proximidades de la góndola caliente o en los compartimentos del tren de aterrizaje adyacentes al motor, donde la exposición térmica supera los límites estándar del aluminio y el acero. Condición STA para máxima resistencia.
Tratamientos de superficie para
Tren de aterrizaje y actuadores para eVTOL
La selección del tratamiento superficial del tren de aterrizaje y los actuadores de los eVTOL aborda la resistencia al desgaste de los sellos dinámicos, la protección contra la corrosión en entornos de compartimentos de engranajes, la compatibilidad con el interior de los recipientes a presión y el cumplimiento de la normativa RoHS para programas europeos, con márgenes de recubrimiento mecanizados y verificados después del tratamiento.
Cromo duro — AMS 2460
Tratamiento superficial convencional para superficies de contacto de sellos dinámicos en vástagos de pistón de acero 4340 y orificios de cilindros de puntal: HV 850–1,100+; espesor 0.015–0.050 mm por lado; deposición uniforme en superficies de rotación; excelente resistencia al desgaste en el contacto del sello. Rectificado cilíndrico posterior al cromado a ±0.002 mm OD y Ra 0.1μm en vástagos de pistón. Espesor de cromo del orificio ±0.005 mm por lado; la medición del orificio posterior al cromado confirma el cumplimiento dimensional. CNCPioneer ofrece cromo duro que cumple con AMS; los programas RoHS europeos apuntan a la alternativa Ni-P.
Ni-P electrolítico — MIL-C-26074
Alternativa compatible con RoHS al cromo duro para vástagos de pistón y componentes de actuadores de 4340 y 7075-T6: Ni-P de alto contenido de fósforo (10–12 % P); espesor de 5–10 μm en superficies de contacto con el sello; rectificado cilíndrico posterior al Ni-P a Ra 0.1 μm y OD ±0.002 mm; dureza HV 500 en estado depositado; resistencia a la corrosión de más de 1,000 horas en prueba de niebla salina según ASTM B117; compatible con fluido hidráulico a base de agua desionizada para sistemas EHA. Estándar de programas europeos.
Recubrimiento DLC — Carbono tipo diamante
Para vástagos de pistón de actuadores eVTOL donde se requiere máxima resistencia al desgaste con mínimo espesor, particularmente vástagos TC4 donde la dureza base es insuficiente para el contacto del sello: DLC de 2 a 4 μm por PVD después del rectificado de precisión; cambio dimensional ±0.001 mm por lado; dureza HV de 2,000 a 3,500; coeficiente de fricción μ = 0.05 a 0.15 (30 a 50 % menor que el cromo duro); tasa de desgaste del sello dinámico aproximadamente 5 veces menor que el cromo duro con Ra equivalente de 0.1 μm; extiende el reemplazo del sello más allá de las 10 000 horas TBO.
Anodizado duro tipo III — MIL-A-8625
Para cuerpos de carcasa EMA, cuerpos de cubo de rueda y accesorios estructurales de engranajes secundarios de 7075-T6: resistencia al desgaste HV 400+; protección contra la corrosión en el entorno del compartimento del tren de aterrizaje. Todos los orificios de precisión (orificios de cojinetes, orificio del actuador, orificio de la carcasa del husillo de bolas) se enmascaran durante el anodizado; verificación dimensional posterior al anodizado al 100% para confirmar que el orificio permanece dentro de la especificación H7 después de retirar el enmascaramiento. Estándar en todos los programas de tren de aterrizaje y carcasas de actuadores de aluminio.
Granallado — AMS 2430
Obligatorio para los componentes estructurales primarios del tren de aterrizaje TC4 AMS 6931 STA (accesorio del muñón del tren, soporte de fijación del patín, cuerpo estructural del puntal de arrastre): Almen A 0.18–0.22 mm; 98 % de cobertura; orificios de pivote, orificios de cojinete y caras de sellado enmascarados; certificado por número de serie del componente. Beneficio de vida en la raíz de la orejeta del accesorio del tren: Resistencia a la fatiga TC4 en estado granallado ~780 MPa efectivo (frente a 650 MPa sin granallar) — proporcionando un margen de fatiga positivo a la carga de aterrizaje de diseño de la FAA × 1.5 factor de seguridad.
Pasivación — ASTM A967
Todos los cuerpos de bloqueo ascendente/descendente, horquillas de actuador y pasadores de dosificación del modelo 17-4PH H900: la pasivación restaura la capa de óxido pasiva en todas las superficies mecanizadas; previene la oxidación instantánea en el ambiente húmedo del compartimento del tren de aterrizaje. Tratamiento estándar obligatorio para todos los componentes de acero inoxidable del mecanismo del tren de aterrizaje; sin cambios dimensionales; certificados incluidos en la documentación de envío estándar.
Todos los tratamientos superficiales del tren de aterrizaje y los componentes del actuador del eVTOL (cromo duro AMS 2460, níquel-fosfato químico MIL-C-26074, recubrimiento DLC, anodizado tipo III MIL-A-8625, granallado AMS 2430 y pasivación ASTM A967) están documentados con certificaciones de tratamiento y verificación dimensional posterior al tratamiento en el paquete de envío. Las tolerancias de recubrimiento se mecanizan en las dimensiones del muñón y del orificio en la etapa CNC y se confirman después del tratamiento con un calibre neumático, un micrómetro láser o una máquina de medición por coordenadas (CMM).
Garantía de calidad para
Mecanizado del tren de aterrizaje y actuadores de eVTOL
El sistema de garantía de calidad AS9100D de CNCPioneer para el mecanizado de trenes de aterrizaje y actuadores de eVTOL abarca la verificación de materiales, el control del mecanizado en proceso, las pruebas de presión y fugas, y la inspección final con FAIR según AS9102, la cadena de documentación que requiere la ingeniería de certificación de eVTOL.
Verificación de materiales
SII XRF en cada lote: 4340 (Cr 0.80–1.10%; Mo 0.20–0.30%; Ni 1.65–2.00%); TC4 AMS 6931 STA (Al 5.5–6.75%; V 3.5–4.5%); 7075-T6 (Zn 5.1–6.1%; Mg 2.1–2.9%); 17-4PH H900 (Cr 15.0–17.5%; Ni 3.0–5.0%; Cu 3.0–5.0%); 316L (C ≤0.030%; Mo 2–3%). Dureza por condición verificada. AMS 2154 Clase A UT para componentes estructurales primarios de vida limitada TC4 AMS 6931 STA: una muestra por sección de lingote. Certificado de material EN 10204 3.1 completo archivado por lote con trazabilidad del número de serie del componente.
Control de mecanizado en proceso
Diámetro del cilindro del puntal: sonda de cilindricidad CMM en proceso en 5 posiciones axiales después del desbaste y antes de la estabilización térmica. Rectitud del vástago del pistón: barrido del indicador de bloque en V después del torneado de semiacabado; cualquier vástago >0.050 mm/300 mm marcado antes del rectificado de precisión. Diámetro del husillo de bolas de la carcasa EMA: CMM en proceso después del mandrinado de acabado; comprobador de redondez en el orificio; cualquier orificio fuera de ±0.003 mm investigado antes de continuar. Temperatura de rectificado cilíndrico: temperatura del vástago monitorizada; detener si >22 °C durante el rectificado debido a la deriva del refrigerante.
Pruebas de presión y fugas
Cada cuerpo de cilindro de puntal y colector EHA: prueba hidrostática a 1.5 veces la presión máxima de funcionamiento; transductor de presión con trazabilidad NIST ±0.01 MPa; mantenimiento de 10 minutos (cilindro de puntal) o mantenimiento de 5 minutos (colector EHA); aceptación de caída de presión cero; fecha de prueba, presión, duración, resultado e ID del técnico registrados por número de serie. Adhesión DLC de vástago de pistón: prueba de rayado por indentación Rockwell C en 3 ubicaciones; sin desprendimiento ni delaminación = APROBADO antes del envío.
Inspección final y feria
CMM: diámetro y cilindricidad del orificio del cilindro del puntal; diámetro exterior, redondez y rectitud del vástago del pistón; diámetros y concentricidad del asiento del cojinete del eje; orificios de la carcasa EMA; posiciones y coaxialidad de los orificios de las orejetas de ajuste de engranajes; ángulos de interfaz compuestos; radios de filete; planitud de la superficie de montaje. Calibre neumático: 100 % del orificio del sello y del orificio del husillo de bolas por carcasa EMA; 100 % del orificio del cilindro del puntal por cuerpo del cilindro. Probador de redondez: diámetro exterior del vástago del pistón y del asiento del cojinete del eje; zona de sellado del orificio del cilindro del puntal. Perfilometría: Ra del vástago del pistón; Ra del orificio del cilindro; Ra del asiento del cojinete del eje. Verificación del recubrimiento de superficie: espesor de cromo/Ni-P en 3 posiciones por vástago por lote.
Control estadístico de procesos (SPC) y monitorización de Cpk en la producción
Cpk ≥1.67 en características críticas para programas de producción: diámetro del orificio del cilindro del puntal; OD del vástago del pistón; orificio del husillo de bolas de la carcasa EMA; coaxialidad del orificio de la orejeta. Monitoreo SPC en todas las dimensiones críticas con límites de control al 50 % de la tolerancia del dibujo. MSA Gage R&R ≤10 % en todos los sistemas de medición. Corrección de compensación adaptativa para la deriva del diámetro por desgaste de la herramienta que mantiene una conformidad de ±0.002 mm sin intervención del operador. Prueba hidrostática al 100 % en cilindros de puntal y colectores EHA; probador de redondez del vástago del pistón al 100 %.
Paquete de documentación
Certificado de conformidad · Informe dimensional CMM · Certificaciones de materiales con trazabilidad de lotes · Certificaciones de tratamiento térmico y tratamiento de superficies · Certificado de granallado AMS 2430 por número de serie · Certificado UT AMS 2154 por lingote · Registros de pruebas de presión por número de serie · Registros de verificación de recubrimientos de superficie · PPAP Nivel 3 para programas de volumen · FAIR según AS9102 para todos los números de pieza nuevos · Todos los registros se conservan durante 20 años según los requisitos de AS9100D.
Sistema de calidad AS9100D para
Mecanizado del tren de aterrizaje y actuadores de eVTOL
El sistema de calidad de mecanizado de trenes de aterrizaje y actuadores para eVTOL de CNCPioneer, certificado según las normas AS9100D e IATF 16949:2016, aborda las cuatro dimensiones de calidad específicas de estos componentes: análisis estructural de carga de impacto DFM, control de temperatura y rectitud del rectificado con CBN, verificación de presión hidrostática al 100 % y documentación FAIR/PPAP para la certificación.
Análisis estructural de carga de impacto DFM
El diseño para la fabricación (DFM) de cada componente estructural primario del tren de aterrizaje de un eVTOL calcula la cadena de carga de impacto a partir del peso de la aeronave, la configuración del tren y la tasa de hundimiento de diseño, lo que produce el espesor de pared del puntal requerido en la transición de la orejeta al cilindro mediante análisis de elementos finitos (FEA), confirmando la adecuación del diseño con un margen documentado y señalando el espesor insuficiente antes de comprometerse con el mecanizado. Esto previene el modo de falla común de los componentes que superan las pruebas estáticas pero se agrietan en la raíz de la orejeta durante la prueba de caída.
- Cálculo de la carga de impacto del amortiguador a partir de las especificaciones del cliente.
- Verificación del espesor de pared del cilindro con respecto a la orejeta mediante análisis de elementos finitos (FEA).
- Margen de diseño documentado antes del mecanizado.
Control de temperatura y rectitud en la molienda de CBN
El rectificado cilíndrico de precisión para superficies de vástago de pistón Ra 0.1 μm requiere control de temperatura para evitar la deformación por expansión térmica: la temperatura del vástago se monitoriza durante el rectificado; se detiene si supera los 22 °C debido a la deriva del refrigerante. La rectitud se verifica en la etapa de torneado de semiacabado (se detectan desviaciones superiores a 0.050 mm/300 mm antes del rectificado de la inversión). El acondicionamiento con muela de CBN a intervalos de 8 vástagos mantiene la consistencia de Ra en todos los lotes de producción. Se utiliza un comprobador de redondez en 5 posiciones axiales por vástago.
- Temperatura del refrigerante controlada a 20 °C ± 0.5 °C
- Preselección de rectitud antes del rectificado
- Intervalo de rectificado de ruedas con CBN supervisado por SPC
Prueba hidrostática al 100% y verificación de presión.
Cada cuerpo de cilindro de puntal y colector EHA se somete a una prueba hidrostática a 1.5 veces la presión máxima de funcionamiento con un transductor con trazabilidad NIST de ±0.01 MPa; mantenimiento de 10 minutos (puntal) o 5 minutos (colector); aceptación de caída de presión cero; todos los parámetros de prueba se registran por número de serie. La prueba de presión se realiza antes del tratamiento superficial para evitar la deposición de cromo/Ni-P en cilindros con fugas. Los asientos de válvula EHA se rectifican a Ra 0.1 μm y se verifican mediante prueba de burbujas.
- Prueba hidrostática al 100% de todos los cilindros de los amortiguadores.
- Prueba hidrostática al 100% de todos los colectores EHA.
- Registros de presión con trazabilidad NIST por número de serie
FAIR según AS9102 y PPAP Nivel 3
100 % FAIR en todos los nuevos números de pieza de trenes de aterrizaje y actuadores de eVTOL: 100 % de las dimensiones del plano; cadena de trazabilidad del material documentada; certificados de proceso especiales (granallado Almen + cobertura por número de serie; certificado UT por pieza; registro de prueba de presión por número de serie); documentación de incertidumbre de medición angular de 5 ejes. PPAP Nivel 3 para programas de volumen: registros de diseño, flujo de proceso, PFMEA, plan de control, MSA Gage R&R, estudios de capacidad inicial (Cpk ≥1.67) y garantía de presentación de piezas.
- 100% FAIR AS9102 todos los números de pieza nuevos
- PPAP Nivel 3 para programas de gran volumen
- Cpk ≥ 1.67 en características críticas
Preguntas frecuentes sobre el mecanizado de trenes de aterrizaje y actuadores de eVTOL
Preguntas frecuentes de fabricantes de aeronaves eVTOL, proveedores de sistemas de aterrizaje, fabricantes de equipos originales de actuadores, constructores de primer nivel de trenes de aterrizaje y socios de ingeniería de certificación sobre la capacidad de mecanizado de trenes de aterrizaje y actuadores de CNCPioneer, las superficies de sellado de los vástagos de los pistones, las tolerancias de los amortiguadores, la selección de materiales y la economía de la producción.
El sello dinámico en la varilla del pistón de un actuador eVTOL funciona manteniendo un labio elastomérico delgado en contacto con la superficie móvil de la varilla. El acabado superficial de la varilla determina la vida útil del sello a través de dos mecanismos. Primero, mecanismo abrasivo: micropicos a Ra 0.4 μm (Rz ≈ 1.6 μm) penetran periódicamente a través de la película lubricante, cortando el labio del sello. El coeficiente de desgaste de Archard a Ra 0.4 μm es aproximadamente 8 veces mayor que a Ra 0.1 μm. Segundo, ruptura de la película de aceite: a Ra 0.1 μm, Rz ≈ 0.4 μm — por debajo del espesor de la película hidrodinámica; se mantiene la lubricación de película completa. Predicción cuantitativa para un actuador de paso colectivo a 4 Hz promedio durante 10 000 horas: distancia de deslizamiento = 28 800 km. Volumen de desgaste del sello a Ra 0.4 μm: 1.84 cm³ — consume la precompresión del labio de 0.8 mm en aproximadamente 5,200 horas, muy por debajo del TBO. A Ra 0.1 μm: 0.23 cm³ — desgaste radial de 0.19 mm en 10 000 horas, con el 76 % de la precompresión original restante. La diferencia de 8 veces en la tasa de desgaste es la base cuantitativa para exigir Ra 0.1 μm en todas las superficies de sellado dinámico de los actuadores de eVTOL.
Los requisitos dimensionales abarcan tres componentes interdependientes: diámetro del cilindro, vástago del pistón y pasador dosificador. El diámetro del cilindro determina la fuerza del resorte de gas en función de la carrera y establece la interfaz de sellado del pistón. El vástago del pistón determina el área anular del orificio hidráulico. El perfil cónico del diámetro exterior del pasador dosificador determina el área del orificio A_orificio(x) y, por lo tanto, la fuerza de amortiguación hidráulica. La cadena de tolerancias es: diámetro del cilindro ±0.005 mm → holgura del diámetro exterior del pistón ±0.020 mm → alineación de la guía del pistón ±0.010 mm → concentricidad del pasador dosificador ±0.020 mm → variación del área efectiva del orificio. Con un D_pin representativo de 12 mm a mitad de carrera, una tolerancia de diámetro exterior del pasador de ±0.005 mm (estándar CNC suizo CNC) produce una variación del área del orificio de aproximadamente el 30 %, lo que se traduce en una variación de la fuerza de amortiguación de ~16.6 %, dentro de la banda de tolerancia de ±20 % que suelen utilizar los diseñadores de puntales. Una tolerancia de torneado estándar de ±0.020 mm produciría una variación de la fuerza de amortiguación del 104 %, lo que provocaría un comportamiento del puntal que oscilaría entre la ausencia de amortiguación y la sobreamortiguación. La tolerancia determinante para el rendimiento de amortiguación del amortiguador es el perfil cónico del diámetro exterior del pasador de dosificación de ±0.005 mm.
La elección de la condición del material está regida por la tensión máxima en la sección transversal estructural mínima bajo la carga de aterrizaje última de diseño (1.5 × carga límite). Para TC4 AMS 4928 recocido (límite elástico 880 MPa): tensión admisible en SF 1.5 = 587 MPa. Para TC4 AMS 6931 STA (límite elástico 1,000 MPa): admisible = 667 MPa. El límite de decisión crítico es si la sección transversal de la raíz de la orejeta diseñada produce una tensión entre 587 y 667 MPa; de ser así, la mejora STA elimina la superación sin requerir una sección transversal más grande (más pesada). Para un accesorio de muñón del tren de aterrizaje con una carga última de diseño de 28 000 N, la tensión en la raíz de la orejeta es típicamente de 500 a 650 MPa, en el rango donde a menudo se requiere STA para accesorios compactos y optimizados en masa. Complejidad de mecanizado: El acero AMS 6931 STA es ligeramente más duro (HRC 35–40 frente a HRC 30–36), lo que requiere una reducción de la velocidad de corte de aproximadamente un 12 %. Impacto en el plazo de entrega: El material en barra de STA puede requerir de 3 a 5 días adicionales para su suministro en comparación con el material AMS 4928. El granallado AMS 2430 es obligatorio para la estructura primaria de vida limitada del STA, lo que añade de 3 a 4 días. El DFM de 48 horas de CNCPioneer calcula explícitamente la tensión en la raíz de la orejeta y produce la recomendación de AMS 4928 frente a AMS 6931 STA.
Plazos de entrega de prototipos: Cilindro de amortiguador 4340 QT (orificio + cromo + prueba de presión + FAIR) — 10–14 días hábiles; Vástago de pistón de actuador 4340 QT (rectificado cilíndrico Ra 0.1 μm, cromo duro, FAIR) — 7–10 días; Muñón de engranaje TC4 AMS 6931 STA (5 ejes, granallado, FAIR) — 12–16 días; Par de soportes de arrastre TC4 (5 ejes, granallado, FAIR) — 8–12 días; Carcasa EMA 7075-T6 (orificio de husillo de bolas + orificio de sello, FAIR) — 7–10 días; Cubo de rueda 7075-T6 (orificios de cojinete, anodizado, FAIR) — 6–9 días. Kit completo de amortiguador de engranaje principal: 14–18 días hábiles. Economía de volumen: prototipo de cilindro de amortiguador $1,450; 1,000–5,000/año $520–$750; 5,000–20,000/año $350–$520. Prototipo de vástago de pistón EMA $520; 1,000–5,000/año $230–$330; 5,000–20,000/año $155–$230. Los costos equivalentes de mecanizado de precisión aeroespacial en EE. UU. son 2–3 veces los precios de CNCPioneer. Para un programa de 200 aeronaves/año con 21 componentes mecanizados principales por aeronave (4,200 componentes anuales), un ahorro promedio de $700 por componente produce una reducción de costos anual de $2,940,000 en comparación con el abastecimiento en China.
CNCPioneer proporciona datos de capacidad de fabricación que respaldan la autorización de inspección de tipo estructural de la FAA/EASA: registros de prueba de presión del cilindro del puntal por número de serie (1.5 × presión nominal, transductor con trazabilidad NIST, decaimiento cero); datos Ra Cpk del vástago del pistón de SPC de producción (media, desviación estándar, Cpk ≥1.67); registros de cumplimiento de UT de material según AMS 2154 Clase A para lingotes TC4 STA; registros de intensidad de granallado por número de serie (Almen A, porcentaje de cobertura); cadena de trazabilidad del material desde el certificado de fábrica hasta el número de serie del componente; FAIR según AS9102 con verificación de dimensiones del dibujo al 100 % y documentación de incertidumbre de medición angular de 5 ejes; PPAP Nivel 3 para programas de volumen que incluyen PFMEA, plan de control, MSA Gage R&R y estudios de capacidad inicial. Todos los registros se conservan durante 20 años según los requisitos de AS9100D.
Solicite un presupuesto para el mecanizado del tren de aterrizaje y el actuador de eVTOL.
Suba sus planos del tren de aterrizaje de eVTOL, modelos CAD de componentes del actuador o especificaciones del sistema de aterrizaje y reciba un presupuesto competitivo en 24 horas y un análisis DFM de ingeniería completo en 48 horas, que abarca el análisis estructural de carga de impacto, la adecuación del espesor de la pared del cilindro del puntal, la confirmación de la especificación Ra del vástago del pistón, la viabilidad del orificio del husillo de bolas de la carcasa EMA, el análisis de carga lateral de la geometría del actuador, la evaluación de la tolerancia de conicidad del pasador de medición, la selección de la condición del material TC4 y precios completos desde el prototipo hasta la producción regida por la norma AS9100D.