
Inicio » Materiales » Servicio de mecanizado CNC de Inconel 625
Servicio de mecanizado CNC Inconel 625
El mecanizado de Inconel 625 exige técnicas de precisión expertas para esta robusta superaleación de níquel-cromo-molibdeno. Ofrece una resistencia inigualable a la corrosión por picaduras, la corrosión por grietas y entornos oxidantes de hasta 980 °C. Se aplica ampliamente en conductos aeroespaciales, equipos marinos, reactores químicos y pozos de gas agrio.
¿Por qué elegir Inconel 625 para piezas de mecanizado de precisión?
Inconel 625 se erige como la superaleación definitiva a base de níquel para aplicaciones exigentes de mecanizado CNC de precisión, destacando en entornos extremadamente corrosivos y temperaturas elevadas de hasta 982 °C (1800 °F), con una notable resistencia a la fatiga, resistencia a la oxidación e inmunidad al agrietamiento por corrosión bajo tensión inducido por cloruro. Su composición única, reforzada con molibdeno y niobio, proporciona una alta resistencia no endurecible por envejecimiento y una soldabilidad excepcional sin tratamiento térmico posterior a la soldadura. Dominar su maquinabilidad requiere enfoques especializados: configuraciones ultrarrígidas, insertos de carburo o cerámica con recubrimiento premium, estrategias de fresado ascendente conservadoras, parámetros ajustados con precisión y refrigerante a alta presión a través de la herramienta para contrarrestar el endurecimiento por acritud agresivo y la deficiente disipación de calor, lo que permite geometrías complejas con tolerancias de hasta ±0.0005″ (12.7 μm) y acabados superficiales de espejo, vitales para una fiabilidad crítica.
- Resistencia mecánica y ductilidad excepcionales en temperaturas de servicio criogénicas hasta 1800 °F
- Protección inigualable contra picaduras, corrosión por grietas, ataque intergranular y agrietamiento por corrosión bajo tensión por cloruro en medios agresivos.
- Excelente resistencia a la oxidación, carburación y fatiga a altas temperaturas.
- Microestructura estable y propiedades conservadas a través de ciclos de mecanizado, soldadura y recocido.
- Capacidad probada para mecanizar características desafiantes como nervaduras delgadas, cavidades profundas, contornos complejos y componentes de alta relación de aspecto.
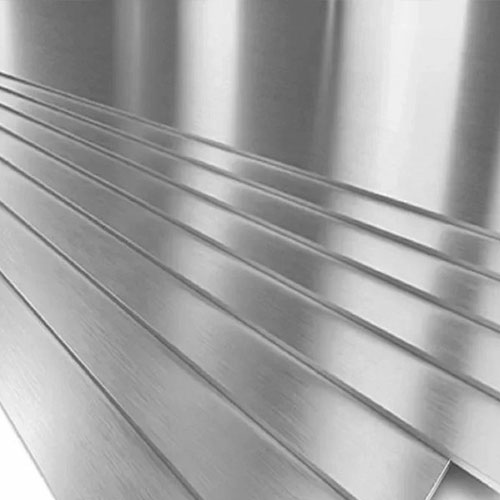
Piezas disponibles para mecanizado CNC Inconel 625
El mecanizado CNC de Inconel 625 es ideal para la superaleación de níquel-cromo-molibdeno de alto rendimiento. Se suministra fácilmente en una amplia variedad de formas, incluyendo barras redondas, barras hexagonales, barras planas, placas, láminas, flejes, bobinas, tubos con y sin costura, tubos, accesorios, bridas, piezas forjadas y alambre. Estas son las piezas de precisión que podemos suministrar para mecanizado CNC.
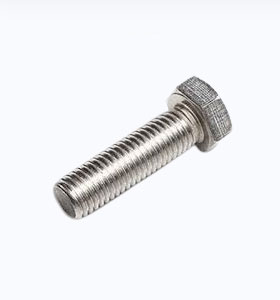
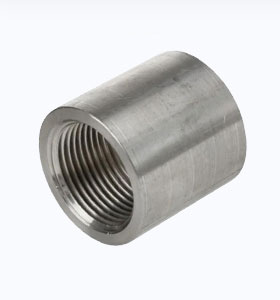
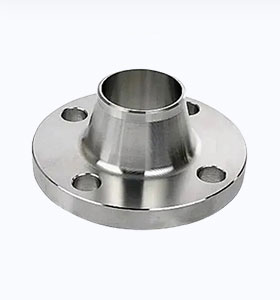
Servicios y capacidades del CNC Inconel 625
Mecanizado suizo
Mecanizado suizo: piezas complejas de diámetro pequeño y ultraprecisas mecanizadas a partir de barras en una única configuración, con tolerancias de nivel micrométrico y cero operaciones secundarias.
Torneado y Fresado CNC
El torneado CNC con herramientas motorizadas combina capacidades de torno y fresado para mecanizar piezas con características cilíndricas a partir de varillas de metal.
Preguntas frecuentes (FAQ)
¿Es difícil mecanizar el Inconel 625?
Sí, el Inconel 625 se considera difícil de mecanizar ; es una de las superaleaciones a base de níquel más difíciles de la familia Inconel.
Por qué es difícil mecanizar
- Endurecimiento rápido del trabajo:El material se vuelve rápidamente más duro y resistente bajo la herramienta de corte, lo que aumenta las fuerzas de corte y acelera el desgaste de la herramienta.
- La baja conductividad térmica:El calor generado durante el corte permanece concentrado en la punta de la herramienta en lugar de disiparse en la pieza de trabajo o en las virutas, lo que genera temperaturas muy altas en la herramienta.
- Alta resistencia y tenacidad a temperaturas elevadas.Incluso cuando está caliente después del mecanizado, el Inconel 625 conserva su resistencia, lo que le permite resistir el corte en lugar de ceder fácilmente.
- Elementos de aleación abrasivosLos carburos de molibdeno y niobio de la aleación actúan como partículas duras que desgastan las herramientas de corte.
- Formación de chips gomososLas virutas tienden a ser fibrosas y soldarse al borde de la herramienta (borde reforzado), lo que empeora el acabado de la superficie y la vida útil de la herramienta.
Las clasificaciones de maquinabilidad suelen situar al Inconel 625 en el rango del 15-25% en relación con los aceros de fácil mecanizado (como el acero 1215, clasificado al 100%), lo que lo coloca en la categoría de "difícil" junto con otras superaleaciones como el Inconel 718.
Cómo se mecaniza con éxito
A pesar de los desafíos, el Inconel 625 se mecaniza rutinariamente con precisión por CNC para componentes aeroespaciales, marinos, de procesamiento químico y de petróleo y gas. El éxito requiere:
- Máquinas herramienta rígidas y utillaje
- Insertos de carburo o cerámica revestidos con un ángulo de ataque positivo y afilados
- Subida de fresado
- Velocidades de corte conservadoras (normalmente 20–50 m/min para herramientas de carburo)
- Avances pesados y profundidades de corte para permanecer debajo de la capa endurecida por el trabajo
- Refrigerante a alta presión que atraviesa la herramienta para romper las virutas y enfriar la zona de corte
Con herramientas modernas y parámetros optimizados, se logran consistentemente acabados superficiales excelentes (Ra 0.4–0.8 μm) y tolerancias estrechas (±0.0005″ / 12.7 μm).
En resumen: sí, es difícil de mecanizar , pero con la experiencia, el equipo y los controles de proceso adecuados, es muy manejable y produce piezas de alto rendimiento que justifican el esfuerzo adicional.
¿Cuál es la clasificación de maquinabilidad de Inconel 625?
El Inconel 625 tiene un índice de maquinabilidad de aproximadamente el 17% en relación con el acero de fácil mecanizado AISI B1112 (clasificado al 100%).
Qué significa esta calificación
Este porcentaje indica la velocidad de corte relativa alcanzable para una vida útil de la herramienta comparable a la del acero B1112. Un 17 % sitúa al Inconel 625 en la categoría de "difícil de mecanizar", similar a otras superaleaciones a base de níquel.
Las clasificaciones pueden variar levemente según la condición del material (por ejemplo, recocido o envejecido), la dureza exacta (normalmente 25 a 35 HRC para Inconel 625) y los métodos de prueba:
- Algunas fuentes citan 16%.
- Otros alrededor 24% basado en comparaciones de pies de superficie por minuto.
- Algunas guías generalizadas mencionan 12-20%.
El consenso entre las bases de datos de mecanizado modernas y los fabricantes de herramientas es del 15-20% , lo que refleja sus desafíos, como el endurecimiento por deformación, la baja conductividad térmica y los carburos abrasivos.
Para el contexto:
- Los materiales más fáciles, como el acero inoxidable 304, tienen una tasa de entre el 40 y el 50 %.
- Los más difíciles, como el Inconel 718, tienen una tasa de entre el 10 y el 15 %.
A pesar de su baja calificación, se considera que Inconel 625 es ligeramente más mecanizable que las aleaciones endurecidas por envejecimiento como Inconel 718 debido a su estructura recocida en solución y su mejor respuesta a herramientas y parámetros optimizados.
¿Cuáles son las desventajas del Inconel 625?
El Inconel 718, una superaleación de níquel-cromo endurecible por precipitación, es notoriamente difícil de mecanizar debido a sus propiedades mecánicas, térmicas y metalúrgicas. Estas características provocan altas fuerzas de corte, generación excesiva de calor, desgaste rápido de la herramienta y un control deficiente de la viruta, lo que lo convierte en uno de los materiales más desafiantes en el mecanizado CNC.
Razones principales de la dificultad del mecanizado
- Endurecimiento rápido del trabajo La aleación se endurece significativamente durante la primera pasada de corte a medida que se produce la deformación plástica en la superficie. Esto aumenta la resistencia y la dureza de la capa mecanizada, aumentando la resistencia de las pasadas posteriores y acelerando el desgaste de la herramienta.
- Conductividad térmica baja El calor generado durante el corte no se disipa fácilmente en la pieza ni en las virutas, concentrándose en el filo de la herramienta. Esto genera temperaturas localizadas extremadamente altas, reblandeciendo la herramienta y favoreciendo su rápida degradación.
- Alta retención de resistencia a temperaturas elevadas A diferencia de muchos metales que se ablandan cuando se calientan, Inconel 718 mantiene su alta resistencia al corte y tenacidad incluso a temperaturas de corte, lo que requiere fuerzas de corte altas y sostenidas durante todo el proceso.
- Microestructura abrasiva En su estado endurecido por el tiempo, la aleación contiene precipitados intermetálicos duros (por ejemplo, fases gamma prima γ' y gamma doble prima γ”) que actúan de manera abrasiva sobre las herramientas de corte, de manera similar al papel de lija, acortando drásticamente la vida útil de la herramienta.
Factores Adicionales
- Formación de viruta y borde reforzado — El material tiende a producir virutas gomosas y segmentadas que se sueldan a la herramienta (filo reforzado), lo que complica aún más el corte y degrada el acabado de la superficie.
- Impacto en la condición del material El Inconel 718 recocido en solución es algo más fácil de mecanizar que el estado completamente endurecido por envejecimiento, ya que este último maximiza la precipitación abrasiva. Muchos talleres mecanizan en estado recocido y posteriormente endurecen por envejecimiento.
Estos factores resultan en velocidades de mecanizado a menudo entre 5 y 10 veces más lentas que las del acero dulce, costos significativamente más altos y la necesidad de técnicas especializadas (por ejemplo, configuraciones rígidas, herramientas de carburo/cerámica recubiertas, refrigerante a alta presión y avances agresivos pero controlados). A pesar de los desafíos, el Inconel 718 se mecaniza rutinariamente para componentes críticos de la industria aeroespacial y de turbinas con la experiencia adecuada.