Êtes-vous un fabricant de composants destinés à l'industrie ferroviaire mondiale ? Ou peut-être un ingénieur chargé de garantir que chaque joint de palier, joint d'essieu, joint hydraulique ou joint de porte/fenêtre assure le fonctionnement sûr des locomotives et du matériel roulant, sans la moindre fuite ni contamination de lubrifiant ? Si tel est le cas, vous savez que le moulage du caoutchouc traditionnel ou le moulage par injection ne permettent pas d'atteindre les tolérances de ±0.01 mm, les géométries de lèvres complexes, la constance entre les lots et l'étanchéité parfaite exigées par les applications ferroviaires actuelles.
C’est là que l’usinage CNC des plastiques entre en jeu. En usinant des polymères haute performance tels que le PTFE, le PEEK et l’UHMWPE, il crée des joints ferroviaires critiques pour la sécurité qui peuvent résister à des vibrations extrêmes, à des variations de température de -40 °C à +150 °C et à des millions de cycles de charge, tout en respectant les normes strictes de l’AAR et de la FRA [1] [2].
Dans ce guide complet, nous explorons en profondeur chaque aspect critique de l'usinage CNC des pièces en plastique pour les joints d'étanchéité ferroviaires — de la sélection avancée des matériaux et des techniques de fabrication de précision au contrôle qualité rigoureux et à la conformité totale aux normes AAR et FRA.
À la fin de ce guide, vous disposerez d'une feuille de route claire et concrète pour produire des joints d'étanchéité ferroviaires en plastique de haute précision, rentables et entièrement conformes, offrant une fiabilité zéro fuite et une durée de vie considérablement prolongée dans les conditions d'exploitation ferroviaire les plus difficiles.
Types de joints d'étanchéité ferroviaires et conditions d'exploitation
Les joints d'étanchéité ferroviaires sont bien plus que de simples anneaux. Véritables héros méconnus, ils empêchent les fuites de lubrifiant, les infiltrations de poussière et les défaillances hydrauliques sous l'effet de vibrations constantes, de températures extrêmes et de fortes charges dynamiques. Examinons les principaux types de joints :
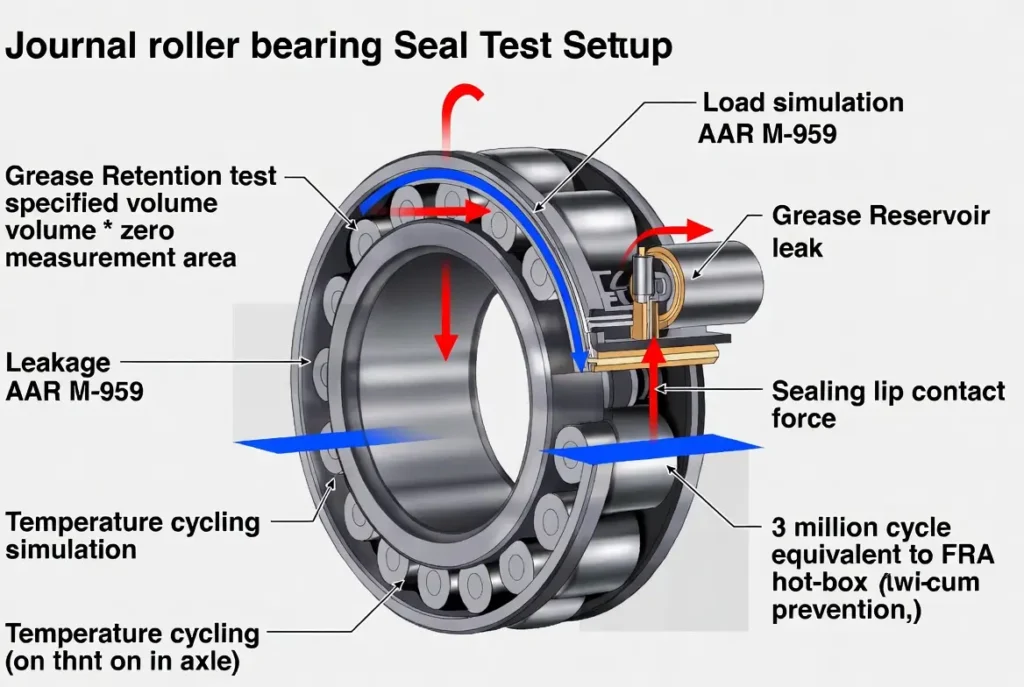
- Joints d'étanchéité pour roulements à rouleaux lisses (AAR M-959) Ces joints d'étanchéité essentiels protègent les roulements à rouleaux coniques des wagons de marchandises contre les pertes de graisse et la contamination. [1].
- Joints d'essieu et bagues d'usure — Maintenir l’intégrité de l’arbre sous des charges d’essieu de 30 tonnes.
- Joints de cylindre hydraulique — Utilisés dans les freins, les accouplements et les systèmes d'amortissement, ces joints exigent une étanchéité parfaite.
- Joints de portes, fenêtres et trappes — Assurer l’étanchéité aux intempéries et à la pression des wagons de voyageurs et des wagons-citernes.
- Anneaux de renfort, anneaux de guidage et usure anneaux — Réduisent le contact métal sur métal et supportent les applications de transport lourd.
Ces joints d'étanchéité fonctionnent dans des environnements parmi les plus extrêmes : charges cycliques continues, températures de -40 °C à +150 °C, exposition à la graisse, à la poussière, aux sels de dégivrage et forces latérales supérieures à 100 kN. Pour les lignes voyageurs à grande vitesse, un frottement ultra-faible est essentiel à l'efficacité énergétique, tandis que le transport de marchandises lourdes exige une grande durabilité et une étanchéité parfaite afin d'éviter les surchauffes. La défaillance d'un seul joint peut entraîner une surchauffe des roulements, des risques de déraillement ou des immobilisations coûteuses.
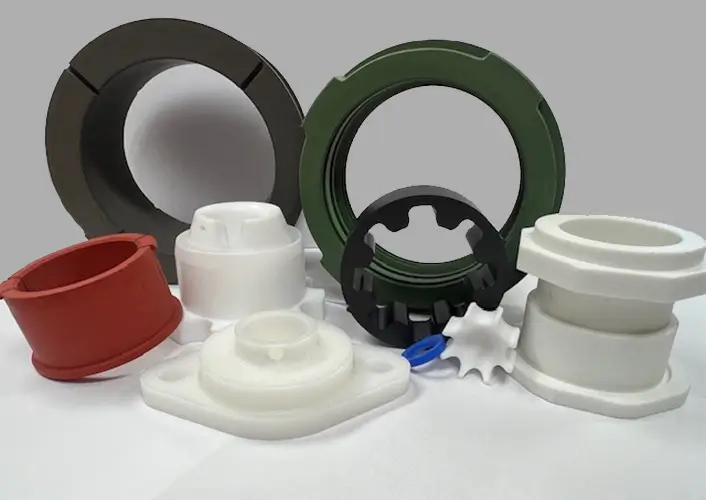
C’est pourquoi l’usinage CNC de précision des pièces plastiques est devenu indispensable. Des profils de lèvres conformes, usinés selon des spécifications exactes (±0.005 mm sur les lèvres d’étanchéité), peuvent prolonger la durée de vie de plus de 50 % par rapport aux solutions moulées.
Pourquoi l'usinage CNC des pièces plastiques pour les joints d'étanchéité ferroviaires ?
Alors, pourquoi l'usinage CNC des pièces plastiques est-il le procédé de prédilection pour les joints d'étanchéité ferroviaires ? En résumé, il offre trois avantages clés par rapport au moulage traditionnel :
- Précision répétable — Obtenez des tolérances aussi serrées que ±0.01 mm (souvent ±0.005 mm pour les lèvres d'étanchéité critiques) sur des milliers de pièces identiques.
- Géométries complexes — Usinage de lèvres conformes, de contre-dépouilles et de conceptions à ressort en une seule opération grâce au tournage et au fraisage 5 axes.
- Finitions de surface supérieures — Ra 0.4–0.8 μm, ce qui améliore les performances d'étanchéité et réduit la friction.
En revanche, le moulage du caoutchouc ou le moulage par injection permettent une production en grande série, mais souffrent d'une faible précision dimensionnelle (généralement ±0.2 mm), de problèmes de bavures et d'un choix limité de matériaux. L'usinage CNC élimine les coûts d'outillage, permet un prototypage rapide et offre une véritable personnalisation pour garantir la conformité aux normes AAR/FRA [1] [2].
Les centres d'usinage CNC 5 axes modernes peuvent usiner des joints en PTFE à ressort et des bagues d'appui en PEEK capables de résister à des millions de cycles, une performance impossible à atteindre avec les méthodes de moulage traditionnelles. Il en résulte une réduction drastique des coûts de cycle de vie, une étanchéité parfaite et la conformité aux normes nord-américaines AAR/FRA et internationales dès la première production.
Guide de sélection des matériaux
Le choix du polymère approprié est crucial. Il influe sur l'usinabilité, les performances d'étanchéité, la plage de températures et le coût. Vous trouverez ci-dessous un tableau comparatif pratique des matériaux couramment utilisés pour les joints d'étanchéité ferroviaires. Usinage CNC :
| Source | Utilisation typique | Propriétés clés | Usinabilité CNC | Paramètres de coupe recommandés (ébauche) | Avantages et inconvénients des joints d'étanchéité pour voies ferrées |
|---|---|---|---|---|---|
| PTFE (vierge/chargé) | Joints d'étanchéité pour roulements, joints à lèvres | Coefficient de frottement minimal, résistance chimique, -200 °C à +260 °C | Excellent | 200–300 m/min, 0.2 mm/tr | Performances optimales sans fuite ; souple (nécessite des anneaux de support) |
| PEEK | Bagues de support haute température, bagues d'usure | Haute résistance, résistance au fluage, jusqu'à +250 °C | Très bien | 150–250 m/min, 0.15 mm/tr | Excellent sous fortes charges ; coût plus élevé |
| UHMWPE | Anneaux de guidage, portez des bracelets | résistance supérieure à l'abrasion, faible absorption d'humidité | Bon | 100–200 m/min, 0.3 mm/tr | Amortissement économique ; plage de température limitée |
| Nylon (PA6/PA66) | Joints de porte/fenêtre, anneaux de base | Bonne résistance, faible coût | Excellent | 150–250 m/min, 0.25 mm/tr | Facile à usiner ; absorbe l'humidité |
| Ultem (Î.-P.-É.) | Joints isolants en électronique | Haute rigidité diélectrique, ignifuge | Modérée | 80–150 m/min, 0.2 mm/tr | Idéal pour les voitures particulières ; fragile s'il n'est pas rempli |
Après l'usinage, le recuit et les traitements de surface (comme le revêtement en PTFE) finalisent le processus. Conseil : le PTFE peut baver ; utilisez donc des outils en carbure affûtés, une faible avance et un refroidissement à l'air comprimé pour obtenir des lèvres d'étanchéité parfaites.
Flux de processus et contrôle de la qualité
Un processus d'usinage CNC fiable pour les joints d'étanchéité ferroviaires suit ces étapes, garantissant la traçabilité et la conformité à chaque étape :
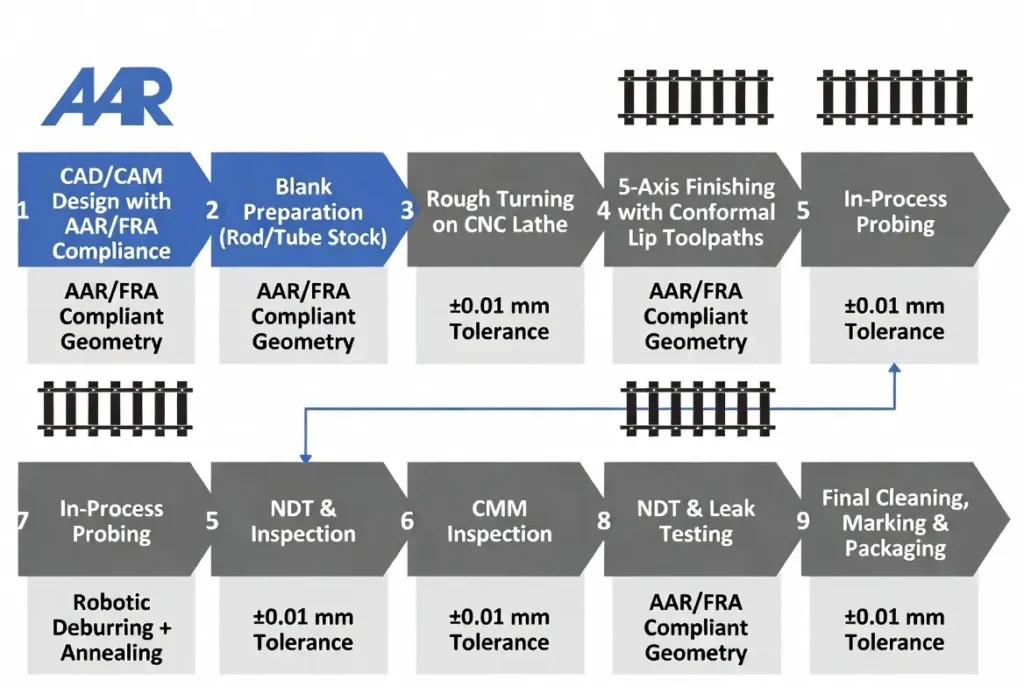
- Conception CAO/FAO avec contrôles dimensionnels AAR M-959
- Préparation d'ébauches à partir de barres/tubes
- Tournage grossier
- Finition 5 axes avec lèvres conformes
- Sondage en cours de processus
- Ébavurage et recuit
- Inspection complète avec machine à mesurer tridimensionnelle (MMT)
- Contrôle non destructif et test d'étanchéité (vérification zéro fuite)
- Nettoyage final, marquage laser, emballage
La rugosité de surface est contrôlée à Ra 0.8 μm maximum sur les faces d'étanchéité. Chaque lot est soumis à un test de conformité à la norme AAR M-959 et à une vérification d'étanchéité. L'automatisation par changeur automatique d'outils (ATC) et chargement robotisé permet de réduire les temps de cycle de 35 à 45 %.
Normes internationales et conformité
Les fabricants doivent respecter diverses normes, notamment :
- Manuel des normes et pratiques recommandées de l'AAR (M-959) — Spécifie les joints de lubrification pour les roulements à rouleaux de wagons de marchandises, couvrant les tolérances dimensionnelles (±0.01 mm), les performances des matériaux et les fuites à long terme (<10 g par test). [1].
- Exigences de la FRA en matière de roulements à rouleaux — Fait partie du titre 49 du CFR, imposant des joints d'étanchéité pour empêcher les fuites de graisse et déclencher les détecteurs de surchauffe. [2].
Si un joint usiné CNC échoue aux tests AAR M-959 ou FRA, la totalité du lot est refusée. L'usinage CNC est la seule méthode permettant d'obtenir systématiquement la précision et l'intégrité de surface requises.
Défis, solutions et cas concrets
Les défis courants comprennent :
- Dilatation thermique provoquant une déformation des lèvres
- Incohérence des lots sur les joints d'étanchéité complexes sous tension
- Usure d'outils sur PEEK chargé
Les solutions éprouvées comprennent :
- Programmation conforme à 5 axes
- Simulation dynamique
- Outils en céramique pour PEEK
- Sondage adaptatif
Études de cas:
- Un transporteur de fret européen a opté pour des bagues d'appui en PEEK usinées CNC. Après 2 millions de cycles sous une charge latérale de 100 kN, les défaillances de roulements ont diminué de 50 % sans aucune fuite (vérifié par le rapport FRA sur les roulements à rouleaux). [2].
- Un fournisseur nord-américain a utilisé des joints à lèvres en PTFE usinés CNC et a réussi les tests AAR M-959 après 3 millions de cycles avec une fuite <5 g (zéro détection de boîte chaude). [1].
- Un projet de ligne ferroviaire côtière pour passagers a utilisé des joints isolants Ultem. La conformité totale aux normes FRA a été obtenue dans des environnements à forte humidité, avec une finition de surface Ra 0.6 μm assurant l'intégrité du joint pendant 5 ans. [3].
Questions fréquemment posées
Quelles sont les tolérances requises ?
Les normes AAR M-959 et FRA exigent ±0.01 mm sur les lèvres critiques, avec un objectif de ±0.005 mm pour une marge de sécurité [1] [2].
Quel matériau est le meilleur ?
PTFE pour l'étanchéité générale (zéro fuite), PEEK pour les applications à haute température/charge élevée et UHMWPE pour les bagues d'usure.
CNC ou moulage ?
L'usinage CNC offre une précision inégalée (±0.01 mm), aucun coût d'outillage et une personnalisation rapide pour la conformité AAR/FRA.
Comment l'usinage CNC améliore-t-il les performances d'étanchéité zéro fuite ?
Une finition de surface supérieure (Ra 0.4–0.8 μm) et des lèvres conformes éliminent les voies de micro-fuite.
Coût et délais de livraison ?
Les coûts varient de 15 à 80 dollars par pièce pour des lots de 500 à 5 000 unités ; le délai de livraison est de 2 à 4 semaines avec les programmes éprouvés.
Comment fonctionne une commande numérique 5 axes ?
Elle usine des joints à ressort complets en une seule opération, éliminant les erreurs et améliorant la régularité d'un lot à l'autre.
Conclusion
L'usinage CNC du plastique pour les joints de chemin de fer est la norme industrielle pour la production de composants critiques pour la sécurité qui répondent aux normes AAR M-959 et FRA avec des tolérances répétables de ±0.01 mm et des performances sans fuite [1] [2].
La maîtrise des matériaux, des procédés et des exigences de conformité décrits ici permet aux fabricants de réduire les temps d'arrêt, de prévenir les pannes et de fournir des joints d'étanchéité ferroviaires fiables qui réussissent des tests rigoureux.
Références
[1] Association des chemins de fer américains. MSRP Section H – Paliers lisses et lubrification (M-959). https://aar.com/standards/MSRPs/MSRP-H%20Index.pdf
[2] Administration fédérale des chemins de fer. Rapport sur les mécanismes de défaillance des roulements à rouleaux. https://railroads.dot.gov/sites/fra.dot.gov/files/fra_net/15067/Roller_Bearing_Failure.pdf
[3] Curbell Plastics. Étude de cas sur les joints PEEK haute température. https://www.curbellplastics.com/resource-library/case-studies/peek-for-high-temperature-seals/