
Fixation aérospatiale
Spécialiste de la fabrication
CNCPioneer est une entreprise de fabrication de fixations aérospatiales de précision et un fabricant de fixations aérospatiales certifié AS9100D fournissant des fixations filetées critiques pour le vol, des fixations borgnes et des types de fixations aérospatiales spéciales à partir d'A286, d'Inconel 718 et de Ti-6Al-4V — traçabilité complète des matériaux, accréditation de processus spéciaux NADCAP et FAIR selon AS9102 pour chaque programme de fixations aérospatiales.
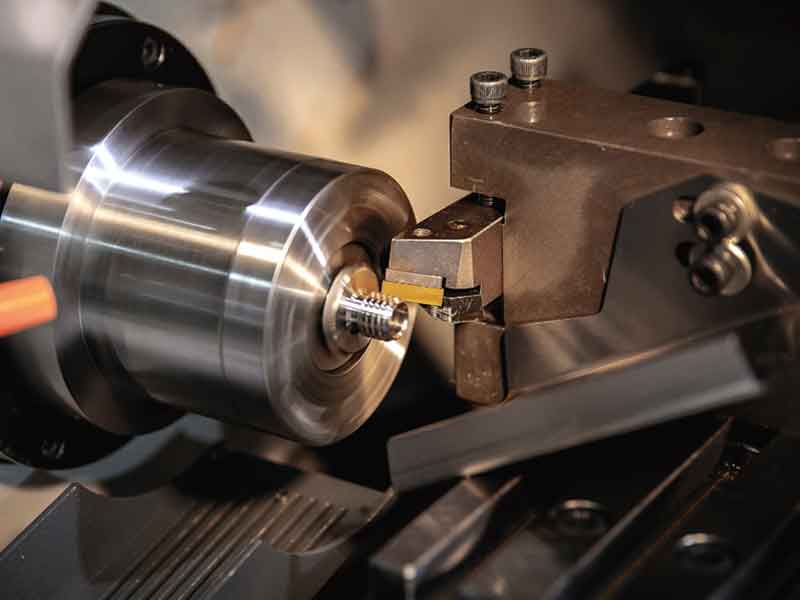
Qu'est-ce qu'une fixation aérospatiale ?
Fabrication?
La fabrication de fixations aérospatiales consiste en la production de précision d'éléments d'assemblage mécaniques filetés et non filetés — boulons, vis, écrous, rivets, goupilles, colliers, inserts et fixations spéciales à haute résistance au cisaillement — qui garantissent l'intégrité structurelle de la cellule, du moteur et des systèmes de contrôle sous charges cycliques, températures extrêmes et environnements corrosifs en altitude. La fabrication de fixations aérospatiales se distingue fondamentalement de la production de fixations commerciales par une exigence essentielle : chaque lot doit démontrer une traçabilité complète des matériaux jusqu'à l'usine, la conformité des propriétés mécaniques aux spécifications des matériaux aérospatiaux (AMS) et la conformité dimensionnelle aux normes aérospatiales nationales (NAS), aux normes militaires (MS) ou aux spécifications propriétaires des équipementiers, telles que Boeing BAC, Airbus DIN ou Bombardier BMS.
Contrairement aux fixations industrielles standard, les fixations aérospatiales doivent résister à plus de 100 000 cycles de charge sans rupture par fatigue, maintenir la force de serrage entre 316 °C (A286) et 650 °C (Inconel 718), et résister à la corrosion galvanique lors de l’assemblage d’alliages dissemblables pour la structure de l’aéronef. Une seule fixation aérospatiale défectueuse dans une structure primaire peut amorcer la propagation d’une fissure. Par conséquent, la traçabilité à 100 % des lots, l’accréditation NADCAP des procédés spéciaux et le rapport d’inspection du premier article (FAIR) conformément à la norme AS9102 sont des exigences non négociables pour tout fabricant de fixations aérospatiales fournissant les équipementiers de rang 1 et les chaînes d’assemblage OEM.
-
Traçabilité des matériaux jusqu'à l'usine Chaîne complète de rapports d'essais en usine (MTR) depuis la barre brute jusqu'à la fixation aérospatiale finie — numéro de coulée, date de fusion, composition chimique, résultats des essais mécaniques et conformité aux spécifications AMS conservés pendant plus de 10 ans conformément aux exigences de conservation des dossiers AS9100D.
-
Accréditation de procédé spécial AS9100D et NADCAP Les procédés de traitement thermique, d'inspection par ressuage (FPI), d'inspection par particules magnétiques (MPI), de passivation et de revêtement au cadmium/aluminium sont réalisés dans des installations partenaires accréditées NADCAP — avec des certificats de processus accrédités inclus dans chaque envoi de fabrication de fixations aérospatiales.
-
Spécifications propriétaires NAS / MS / BAC / OEM Fabrication de fixations aérospatiales selon les normes nationales aérospatiales (NAS), les normes militaires (MS), AN (Air Force-Navy), Boeing BAC, Airbus DIN et les dessins propriétaires du client — y compris la vérification dimensionnelle complète du dessin du ballon et la qualification du filetage selon AS8879.
-
fabrication sur mesure de fixations aérospatiales Styles de têtes propriétaires, longueurs de poignée non standard, têtes à rondelle intégrée, têtes percées pour fil de sécurité et configurations de tiges à diamètres multiples — examen DFM et recommandation de matériaux dans les 24 heures pour chaque programme de fixation aérospatiale personnalisé.

Pourquoi les machines CNC suisses pour
Fabrication de fixations aérospatiales ?
La fabrication de fixations aérospatiales exige une précision de profil de filetage, une constance du diamètre de la tige et une concentricité de la tête que l'usinage conventionnel ne peut garantir de manière fiable aux volumes de production aérospatiaux. La technologie suisse de douilles de guidage CNC élimine la déformation de la pièce sur les tiges fines des fixations aérospatiales, permettant ainsi la constance du diamètre du pas de filetage, le contrôle du faux-rond et l'état de surface Ra 0.4 µm requis pour la performance des fixations aérospatiales résistantes à la fatigue, du décollage jusqu'à 50 000 cycles de vol.
Diamètre de la tige ±0.005 mm
Dans les assemblages structuraux aérospatiaux, l'ajustement serré entre la tige et le trou répartit la charge de cisaillement sur le corps de la fixation. Un écart de diamètre de tige de ±0.005 mm engendre des contraintes d'appui inégales et l'amorçage de la fatigue par frottement . Les bagues de guidage usinées CNC en Suisse garantissent la constance du diamètre de tige sur des lots de production de 10 000 pièces pour les séries de fixations aérospatiales NAS et MS.
Diamètre primitif du filetage ±0.004 mm
La variation du diamètre primitif du filetage influe directement sur la dispersion de la force de serrage dans les relations couple-tension. Une erreur de diamètre primitif de ±0.004 mm entraîne une variation de la force de serrage de ±8 % pour un même couple de serrage. Le procédé de filetage par tourbillonnage et profilage à froid suisse garantit la conformité aux classes 3A/3B pour tous les filetages de fixation aérospatiale UNJ (MJ) selon la norme AS8879.
Faux-rond de la tête ±0.010 mm
Un défaut de concentricité entre la tête et la tige d'une vis engendre une flexion asymétrique sous charge de traction, principale cause de rupture prématurée par fatigue des fixations pour machines tournantes et supports de moteurs dans l'aéronautique. CNCPioneer garantit un faux-rond de tête de ±0.010 mm sur toutes les configurations de fixations aéronautiques à tête hexagonale, à 12 pans et ovale.
Ra 0.4 μm Finition de surface de la tige
Les sites d'amorçage des fissures de fatigue se concentrent au niveau des aspérités de surface, qui agissent comme des concentrateurs de contraintes. L'état de surface de la tige des fixations aérospatiales ( Ra 0.4 μm) minimise le facteur de concentration de contraintes Kt et assure une adhérence uniforme du revêtement de cadmium ou d'aluminium, garantissant ainsi une protection anticorrosion optimale tout au long de la durée de vie de la fixation.
Capacité multi-diamètres et à tige étagée
Les fixations aérospatiales, telles que les boulons de blocage à ajustement serré, les fixations coniques et les goupilles Hi-Lok, nécessitent plusieurs diamètres de précision sur une seule tige avec des transitions arrondies. Le tournage et le fraisage simultanés sur machines CNC suisses permettent de réaliser des géométries complexes de tiges étagées sans opérations secondaires, un point crucial pour les programmes de fabrication de fixations aérospatiales exigeant une conformité dimensionnelle à 100 % à chaque transition de tige.
Avantage concurrentiel des fixations aérospatiales chinoises
La fabrication de fixations aérospatiales de CNCPioneer en Chine permet une réduction des coûts de 35 à 55 % par rapport aux fabricants de fixations aérospatiales américains et européens — même système de qualité AS9100D, même accréditation de processus spécial NADCAP, même documentation FAIR, prix unitaire compétitif pour les types de fixations aérospatiales standard et sur mesure.
Types de fixations aérospatiales
Nous fabriquons
CNCPioneer fabrique la gamme complète de fixations aérospatiales, des fixations filetées standard NAS/MS aux fixations aveugles spéciales, aux boulons de verrouillage et aux configurations de fixations aérospatiales sur mesure pour les applications de cellule, de moteur, d'avionique et d'intérieur dans tous les programmes commerciaux, de défense et spatiaux.

Éléments de fixation filetés pour l'aérospatiale (boulons et vis)
Vis à tête hexagonale, 12 pans, à serrage interne, fraisée et à tête cylindrique, conformes aux normes NAS 624–640, MS 20004–20024 et série BACB30. Matériaux : A286 (AMS 5731/5737), Inconel 718 (AMS 5662), Ti-6Al-4V (AMS 4928), 17-4PH (AMS 5643). Filetage : UNJ (MJ) classe 3A, filetage roulé pour une meilleure résistance à la fatigue. Têtes percées pour fil de sécurité, pastille ou bande autobloquante (NASM 25027) et têtes avec rondelle intégrée disponibles.

Écrous aérospatiaux et écrous autobloquants
Écrous hexagonaux, écrous de cisaillement, écrous d'ancrage, écrous à plaque et écrous autobloquants conformes aux normes NAS 1805–1835, MS 21042–21083 et série BACN10. Matériaux : acier inoxydable A286, Inconel 718, 17-4PH et 303/304. Caractéristiques des écrous autobloquants : filetage déformé entièrement métallique (acier CRES), insert en nylon (applications aérospatiales limitées) et filetage elliptique décalé. Cadmiage ou passivation selon les normes AMS-QQ-P-416 / ASTM A967.

Goupilles et doublures aérospatiales
Goupilles droites sans tête, goupilles coniques, goupilles à chape et goupilles de type Hi-Lok conformes aux normes NAS 561–576, MS 20350–20392 et série BACP18. Matériaux : acier allié (AMS 6322), acier inoxydable 17-4PH, A286. Tolérance de diamètre : ±0.005 mm, état de surface Ra : 0.4 µm, extrémités percées pour goupilles fendues ou fil de sécurité. Utilisées pour les charnières de gouvernes, les trains d’atterrissage et la fixation des pylônes moteurs.

Fixations aérospatiales aveugles (rivets et boulons de verrouillage)
Rivets aveugles et boulons de verrouillage CherryMax, Huck et propriétaires d'équipement d'origine (OEM) pour l'assemblage de cellules d'aéronefs à accès unilatéral. Matériaux : rivets en aluminium 2117-T4, 2017-T4 et 5056-H32 ; boulons de verrouillage en A286 et Inconel 718. Tolérance de serrage : ±0.13 mm ; résistance au cisaillement : 30 à 110 ksi selon le matériau et le diamètre. Installation à l'aide d'outils pneumatiques ou à batterie.

Fixations aérospatiales spéciales et à cisaillement élevé
Vis à têtes emboîtables, boulons de verrouillage, vis à têtes effilées et boulons Jo pour les assemblages critiques au cisaillement des structures primaires. Fixations en titane à têtes emboîtables pour les assemblages de cellules d'aéronefs composites, assurant une protection contre la corrosion galvanique. Configurations de tiges multidiamètres, géométries de tête exclusives et systèmes d'étanchéité intégrés pour les applications sur réservoirs de carburant et cloisons pressurisées.

Fabrication sur mesure de fixations aérospatiales
Longueurs non standard, formes de têtes propriétaires, combinaisons multi-matériaux (tige en titane + tête en A286) et systèmes de montage de capteurs intégrés. Analyse de la fabricabilité (DFM) sous 24 heures, prototypage sous 7 à 14 jours, conformité FAIR selon la norme AS9102 pour le premier article. Dossier complet de documentation de fabrication des fixations aérospatiales : certification des matériaux, rapports de traitement thermique, rapports FPI/MPI, rapport de mesure dimensionnelle par machine à mesurer tridimensionnelle et certificat de conformité.
Applications
CNCPioneer fournit des composants de fabrication de fixations aérospatiales aux constructeurs de cellules d'avions, aux équipementiers moteurs, aux installations de maintenance, de réparation et d'exploitation (MRO) et aux fournisseurs d'aérostructures de niveau 1 sur les marchés de l'aviation commerciale, de la défense, de l'espace et des aéronefs à voilure tournante dans le monde entier.
Aviation commerciale
Fixations aérospatiales filetées NAS et BAC pour la structure du fuselage, les longerons d'aile et les fixations du train d'atterrissage. Écrous autobloquants et fixations Hi-Lok pour structures primaires en aluminium et composites. La fabrication de fixations aérospatiales par CNCPioneer répond aux exigences de la chaîne d'approvisionnement de Boeing, Airbus et COMAC grâce à la norme AS9100D et à la documentation FAIR complète.
Aviation de défense et militaire
Fixations aérospatiales série MS pour la structure primaire des avions de chasse, de transport et des drones. Fixations haute température en A286 et Inconel 718 pour les sections chaudes et les systèmes d'échappement des moteurs. Fixations cadmiées conformes à la norme MIL-DTL-26482 pour une résistance optimale à la corrosion en milieu aéronaval. Traçabilité complète des matériaux et conformité DFARS garanties.
Systèmes spatiaux et satellitaires
Fixations aérospatiales en titane et A286 pour structures de lanceurs, anneaux d'adaptation de charge utile et plateformes satellitaires. Matériaux et revêtements conformes à la norme ASTM E595 en matière de dégazage. Fixations haute performance en titane léger pour applications spatiales critiques. Fabrication de fixations aérospatiales standard et sur mesure avec traçabilité complète des lots.
hélicoptères et giravions
Fixations aérospatiales haute résistance à la fatigue pour les moyeux de rotor principal et de queue, les supports de transmission et les tringleries de plateau cyclique. Écrous autobloquants à couple de serrage préférentiel pour les assemblages soumis à des vibrations critiques. Fixations anticorrosion A286 et 17-4PH pour les opérations d'hélicoptères en mer et en mer.
Systèmes de moteurs et de propulsion
Fixations aérospatiales en Inconel 718 et Waspaloy pour les assemblages structuraux de carters de turbines, de chambres de combustion et de postcombustion fonctionnant à plus de 650 °C. Filetage par roulage et traitement thermique selon les normes AMS 5662/5663 pour une résistance au fluage et une conformité à la rupture sous contrainte. Accréditation NADCAP pour le traitement thermique et FPI pour les procédés spéciaux incluse.
Fournitures de fixation pour le secteur aérospatial MRO et après-vente
Fabrication de fixations aérospatiales de remplacement pour les opérations de maintenance, de réparation et de révision des avions. Reproduction exacte, tant dimensionnelle que matérielle, des fixations d'origine obsolètes ou à long délai de livraison. Production par lots à partir de 50 pièces avec documentation complète, permettant la remise en service des aéronefs immobilisés au sol (AOG) sans les délais de livraison des fabricants d'origine.
Fabrication de fixations aérospatiales
Capacités chez CNCPioneer
L'usine CNCPioneer de Shenzhen combine plus de 78 tours CNC suisses pour les tiges et les filetages de fixations aérospatiales de précision avec plus de 66 centres de fraisage-tournage MAZAK pour les têtes, les brides et les géométries de fixations aérospatiales personnalisées à caractéristiques multiples — couvrant tous les types de fixations aérospatiales standard NAS/MS/BAC et les configurations personnalisées pour les programmes OEM de cellules et de moteurs.
Flotte de tours CNC suisses
78+ tours CNC suisses · Diamètre de tige de fixation aérospatiale de Ø2 mm à Ø25 mm · Tolérance de diamètre ±0.003–0.005 mm · Diamètre primitif du filetage ±0.004 mm · Finition de surface Ra 0.4 μm · Faux-rond de la tête ±0.010 mm · Roulage et tourbillonnement du filetage pour UNJ (MJ) classe 3A/3B.
Flotte de moulins MAZAK
Plus de 66 centres de fraisage-tournage MAZAK · Têtes de fixation aérospatiales multi-fonctions : hexagonales, 12 pans, à serrage interne, ovales, cylindriques · Usinage simultané sur 5 axes · Concentricité tête-tige ±0.010 mm · Trous de tête percés pour fil de sécurité · Formage de tête de rondelle intégrée.
Formulaires de discussion
UNJ (MJ) classe 3A/3B selon AS8879 · UNRC / UNRF classe 2A/3A · Filetages métriques MJ selon ISO 5855 · Filetages roulés pour la résistance à la fatigue (non coupés) · Diamètre du pas de filetage inspecté à 100% par comparateur de filetage optique · Vérification complète du profil de filetage.
Matériel Requis
A286 (AMS 5731/5737) · Inconel 718 (AMS 5662/5663) · Ti-6Al-4V (AMS 4928/4967) · 17-4PH (AMS 5643) · Acier inoxydable 303/304/316 · Acier allié (AMS 6322) · Aluminium 7075-T6 / 2024-T4 · Waspaloy · Alliages personnalisés selon les spécifications du client.
Procédés spéciaux (NADCAP)
Traitement thermique selon AMS 5731/5662/5643 · Mise en solution et vieillissement pour A286 et Inconel 718 · Inspection par ressuage fluorescent (FPI) selon ASTM E1417 · Inspection par particules magnétiques (MPI) selon ASTM E1444 · Passivation selon ASTM A967 / AMS-QQ-P-35 · Placage au cadmium selon AMS-QQ-P-416 · Revêtement en aluminium selon MIL-DTL-83488.
Inspection et documentation
Tri dimensionnel à 100 % pour les diamètres critiques · Diamètre primitif du filetage et faux-rond de la tête par machine à mesurer tridimensionnelle Mitutoyo · Vérification du profil par comparateur optique de filetage · Essais de traction et de dureté par lot · Analyse de fracture par MEB disponible · Certification des matériaux, dossiers de traitement thermique, rapports CND, rapports MMT, FAIR selon AS9102 et certificat de conformité.
Matériaux pour la fabrication de fixations aérospatiales
Le choix des matériaux pour la fabrication de fixations aérospatiales doit concilier résistance à la traction pour les charges structurelles, résistance à la fatigue pour les charges cycliques, résistance à la corrosion pour les environnements difficiles et tenue aux températures élevées pour les applications moteurs et d'échappement. CNCPioneer usine tous les principaux alliages de fixations aérospatiales en respectant scrupuleusement les spécifications AMS et en assurant une traçabilité complète des aciéries.
A286 (AMS 5731 / 5737)
Superalliage à base de fer · Résistance à la traction : 1 035 MPa (après vieillissement) · Température maximale : 316 °C · Excellente résistance à l’oxydation · Matériau de fixation le plus couramment utilisé dans l’aérospatiale pour les systèmes d’échappement de turbines, les postcombustions et les applications haute température sur les cellules d’aéronefs. Traitement thermique de mise en solution et de vieillissement conforme à la norme AMS 5737.
Inconel 718 (AMS 5662 / 5663)
Superalliage à base de nickel · Résistance à la traction : 1 240 MPa (vieilli) · Température jusqu’à 650 °C · Résistant au fluage et à la rupture sous contrainte · Fixations aérospatiales pour sections chaudes de moteurs, chambres de combustion et turbines haute pression. Traitement thermique NADCAP et FPI requis pour tous les programmes de fabrication de fixations aérospatiales en Inconel 718.
Ti-6Al-4V (AMS 4928 / 4967)
Alliage de titane alpha-bêta · Résistance à la traction : 900 MPa · Densité : 4.43 g/cm³ (40 % plus léger que l’acier) · Excellente résistance à la fatigue · Fixations pour structures primaires et cellules composites d’aéronefs, notamment dans les applications aérospatiales où la réduction de masse est essentielle. Traitement de mise en solution et vieillissement accéléré (STA) selon la norme AMS 4967 pour une résistance maximale.
17-4PH (AMS 5643)
Acier inoxydable à durcissement structural · Résistance à la traction : 1 310 MPa (H1150) · Bonne résistance à la corrosion · Adapté aux températures modérées · Fixations pour trains d’atterrissage, gouvernes et structures aérospatiales exigeant une haute résistance mécanique et une bonne résistance à la corrosion. Passivation conforme à la norme ASTM A967.
Acier allié (AMS 6322)
Acier faiblement allié à haute résistance · Résistance à la traction : 1 520 MPa · Cadmiage pour la protection contre la corrosion · Goupilles et boulons à haute résistance au cisaillement pour la structure primaire · Cadmiage conforme à la norme AMS-QQ-P-416, type II, classe 2, avec scellement au chromate. Inspection par magnétoscopie requise après cadmiage.
Aluminium 7075-T6 / 2024-T4
Alliages d'aluminium haute résistance · 7075-T6 : résistance à la traction de 572 MPa · 2024-T4 : résistance à la traction de 470 MPa · Structures secondaires légères et applications non magnétiques · Rivets, fixations aveugles et fixations aérospatiales non structurelles. Anodisation conforme à la norme MIL-A-8625 type II disponible.
Waspaloy (AMS 5706 / 5708)
Superalliage à base de nickel · Résistance à la traction : 1 310 MPa · Température jusqu’à 870 °C · Fixations aérospatiales pour moteurs et systèmes d’échappement fonctionnant à très haute température, pour lesquelles les performances de l’Inconel 718 sont insuffisantes. Disponibilité limitée ; commande spéciale avec un délai de 16 à 20 semaines.
Traitement et revêtement de surface pour
Fabrication de fixations aérospatiales
Le revêtement de surface des composants de fixation aérospatiale remplit une double fonction : protection contre la corrosion pour une durée de vie optimale de la cellule et contrôle du coefficient de frottement pour un serrage précis et constant. CNCPioneer collabore avec des partenaires de procédés spéciaux accrédités NADCAP pour fournir des fixations aérospatiales dotées d'un revêtement certifié conforme aux normes AMS-QQ-P-416, MIL-DTL-83488 et ASTM A967.
Placage au cadmium — AMS-QQ-P-416
Le cadmium est la norme historique pour la protection anticorrosion des fixations en acier allié utilisées dans l'aérospatiale. Le cadmium scellé au chromate de type II offre une résistance au brouillard salin supérieure à 500 heures selon la norme ASTM B117. Appliqué sur une couche de 5 à 8 µm d'épaisseur après prétraitement au phosphate, il est obligatoire pour les boulons et goupilles en acier de la série MS dans les environnements aéronautiques militaires et navals. Une documentation d'exemption RoHS est disponible pour les programmes aérospatiaux de défense.
Revêtement en aluminium (Alumiplate / IVD) — MIL-DTL-83488
Les revêtements en aluminium IVD et Alumiplate remplacent le cadmium sur les fixations aérospatiales commerciales modernes pour la conformité aux normes RoHS/REACH, sans compromettre la protection contre la corrosion. Le revêtement en aluminium de 8 à 13 µm offre une résistance au brouillard salin supérieure à 720 heures. Ce revêtement est utilisé de série sur les fixations aérospatiales des nouveaux programmes de Boeing et d'Airbus. Un traitement LHE (faible fragilisation par l'hydrogène) est requis pour les aciers à haute résistance (> 1 240 MPa).
Passivation — ASTM A967 / AMS-QQ-P-35
Passivation à l'acide nitrique ou citrique des fixations aérospatiales en acier inoxydable et en acier inoxydable à durcissement structural (17-4PH). Élimine le fer libre des surfaces usinées et restaure la barrière anticorrosion d'oxyde de chrome. Obligatoire pour toutes les fixations aérospatiales en acier inoxydable des séries 300 et PH avant expédition afin de prévenir le grippage lors de l'installation et la corrosion par piqûres en service.
Revêtement phosphate — MIL-DTL-16232
Prétraitement au phosphate de manganèse ou de zinc des fixations aérospatiales en acier allié avant revêtement de cadmium ou d'aluminium. Assure la rétention du lubrifiant et réduit l'usure initiale lors du serrage contrôlé. Sert également de couche de base anticorrosion pour le stockage huilé des fixations aérospatiales non plaquées.
Lubrifiant à film sec — MIL-PRF-46010
Lubrifiant sec à base de disulfure de molybdène ou de PTFE appliqué sur les filetages et les surfaces d'appui des fixations aérospatiales. Réduit le coefficient de frottement de 0.20 à 0.08, assurant des relations couple-tension prévisibles et prévenant le grippage sur les assemblages titane-titane et acier inoxydable-acier inoxydable. Utilisé de série sur les fixations aérospatiales en acier A286 et Ti-6Al-4V pour les applications moteurs et structurales.
Anodisation — MIL-A-8625
Anodisation standard de type II et anodisation dure de type III pour les fixations et rivets en aluminium utilisés dans l'aéronautique. L'anodisation de type II assure la résistance à la corrosion et l'adhérence de la peinture pour les assemblages en aluminium des cellules d'aéronefs. L'anodisation dure de type III (25–75 µm) offre une résistance à l'usure aux fixations en aluminium utilisées dans les applications coulissantes ou pivotantes. L'étanchéité est assurée par une couche d'acétate de nickel ou une imprégnation au téflon pour une meilleure lubrification.
Tous les revêtements utilisés pour la fabrication de fixations aérospatiales (cadmium, aluminium IVD, passivation, lubrifiant sec) sont vérifiés par mesure d'épaisseur XRF, par test au brouillard salin selon la norme ASTM B117 et par test d'adhérence sur chaque lot de production. Les certificats de revêtement, les certificats de procédés spéciaux NADCAP et les rapports de test au brouillard salin sont inclus dans le dossier d'expédition de chaque programme de fabrication de fixations aérospatiales.
Assurance qualité pour
Fabrication de fixations aérospatiales
Les exigences de qualité de fabrication des fixations aérospatiales vont au-delà de la conformité dimensionnelle et englobent la traçabilité des matériaux, la vérification des propriétés mécaniques, les essais non destructifs et la documentation complète requise par les programmes de qualification des équipementiers aérospatiaux, y compris la conformité FAIR selon la norme AS9102 pour chaque nouvelle pièce introduite.
Examen des contrats et des plans
Examen technique des exigences des plans de fabrication des fixations aérospatiales, des spécifications applicables (NAS, MS, BAC, AMS, AS8879), des désignations des matériaux, des exigences de traitement thermique, des spécifications de revêtement, des exigences CND (FPI/MPI) et des exigences FAIR avant acceptation de la commande. Confirmation de la disponibilité des matériaux et du délai de livraison des usines pour les alliages spéciaux (Waspaloy, Inconel 718).
Inspection des matériaux entrants
Vérification du rapport d'essai en usine (MTR) par rapport aux spécifications AMS : composition chimique, résistance à la traction, limite d'élasticité, allongement, dureté et granulométrie. Confirmation de la composition par fluorescence X (XRF) ; contrôle ponctuel de la dureté sur les barres entrantes. Traçabilité complète du lot : le numéro de coulée est lié au numéro de lot interne pour une traçabilité à vie. Vérification des substances réglementées RoHS/REACH.
Inspection dimensionnelle du premier article
Rapport dimensionnel complet de la machine à mesurer tridimensionnelle Mitutoyo : diamètre de la tige, diamètre primitif du filetage, angle du filetage, hauteur de la tête, largeur de la tête entre plats, faux-rond de la tête, position du trou percé et longueur totale. Vérification du profil du filetage par comparateur optique selon la norme AS8879. Dessin du profil avec résultats de mesure complets. Éprouvette d’essai mécanique traitée simultanément avec la première pièce pour vérification de la résistance à la traction et de la dureté.
Contrôle dimensionnel en cours de fabrication
Tri à 100 % du diamètre de la tige à la vitesse de production ; surveillance en cours de processus par jauge d'air à intervalles définis ; surveillance du diamètre primitif du filetage par suivi de l'usure de la matrice de formage du rouleau de filetage ; vérification du faux-rond de la tête après usinage de celle-ci ; outillage de fixation aérospatial dédié avec limites de durée de vie des outils surveillées ; contrôle statistique des processus (SPC) sur les diamètres critiques pour les lots de production supérieurs à 500 pièces.
Procédés spéciaux et vérification CND
Certificat de traitement thermique délivré par un four accrédité NADCAP : température de mise en solution, température de vieillissement, atmosphère et diagramme de thermocouple. Certificat FPI ou MPI délivré par un laboratoire CND accrédité NADCAP : vérification de l’absence d’indications selon les normes ASTM E1417/E1444. Vérification de l’épaisseur du revêtement par XRF ; éprouvette de brouillard salin réalisée avec le lot de production ; vérification de l’épaisseur et de l’adhérence du film lubrifiant sec.
Inspection finale et documentation
Inspection visuelle à 100 % sous un grossissement de 10× pour détecter les défauts d'usinage, vérifier l'uniformité du revêtement et l'état du filetage. Test de couple-tension sur un échantillon représentatif d'écrous autobloquants. Contrôle final par machine à mesurer tridimensionnelle (MMT) sur un échantillon de 5 % pour confirmation dimensionnelle. Dossier d'expédition : fiche technique du matériau, certificat de traitement thermique, certificat CND, certificat de revêtement, rapport MMT, FAIR selon la norme AS9102 et certificat de conformité avec traçabilité complète du lot.
Système de qualité AS9100D et NADCAP pour
Fabrication de fixations aérospatiales
La certification AS9100D de CNCPioneer pour la fabrication de fixations aérospatiales et l'accréditation NADCAP pour les procédés spéciaux de traitement thermique, FPI et MPI fournissent le cadre de qualité structuré exigé par Boeing, Airbus, Bombardier et les équipementiers de défense pour la qualification de la chaîne d'approvisionnement dans les programmes commerciaux, militaires et spatiaux.
AS9100D et FAIR selon AS9102
Fabrication de fixations aérospatiales certifiée AS9100D avec documentation conforme à la norme AS9102 pour chaque nouvelle pièce et révision de conception. Documentation complète : plan de fabrication, certification des matériaux, rapport dimensionnel CMM et résultats des tests fonctionnels. Quantité d'échantillons du premier article conforme aux exigences des formulaires 1, 2 et 3 de la norme AS9102. Dossier de qualification de fabricant de fixations aérospatiales disponible pour l'inscription dans la base de données des fournisseurs OEM.
- FAIR conformément à la documentation AS9102
- Dessin complet du ballon inclus
- dossiers de certification des matériaux
Accréditation de processus spéciaux NADCAP
Les traitements thermiques, le contrôle par ressuage fluorescent, le contrôle par magnétoscopie et les procédés de revêtement sont réalisés par des partenaires spécialisés accrédités NADCAP et titulaires de certificats d'accréditation en cours de validité. La conformité aux audits NADCAP est assurée par une surveillance continue. Les certificats des procédés spéciaux sont inclus dans chaque livraison de fixations aérospatiales afin de garantir la traçabilité des audits des équipementiers.
- Accrédité HT / FPI / MPI
- Procédé de revêtement certifié
- Surveillance continue du NADCAP
Traçabilité des lots et vérification des matériaux à 100 %
Traçabilité complète du numéro de coulée, du rapport d'essai en usine jusqu'à la fixation aérospatiale finie, conservée pendant au moins 10 ans conformément à la norme AS9100D. Vérification de la composition du matériau par fluorescence X (XRF) sur les barres entrantes. Éprouvette d'essai mécanique réalisée pour chaque lot de traitement thermique : traction, limite d'élasticité, allongement et dureté. Chaîne de traçabilité complète des matériaux et des procédés pour les enquêtes sur les accidents et la conformité aux directives de navigabilité.
- Conservation des données sur plus de 10 ans
- vérification de la composition par XRF
- chaîne de traçabilité complète
Essais dimensionnels et mécaniques
Vérification dimensionnelle par machine à mesurer tridimensionnelle Mitutoyo (MMT) du diamètre de la tige, du diamètre primitif du filetage, du faux-rond de la tête et des longueurs critiques. Essais de traction selon la norme ASTM F606 sur des échantillons représentatifs de chaque lot de production. Essai de dureté selon la norme ASTM E18 (Rockwell C) confirmant la réponse au traitement thermique. Analyse de la rupture par microscopie électronique à balayage (MEB) disponible pour l'étude des défaillances. Tous les résultats d'essais sont inclus dans le certificat de conformité.
- Vérification dimensionnelle CMM
- Résistance à la traction et dureté par lot
- analyse de fracture SEM disponible
FAQ sur la fabrication de fixations aérospatiales
Questions fréquentes des fabricants de cellules d'aéronefs, des équipementiers moteurs, des centres de maintenance, de réparation et d'exploitation (MRO) et des fournisseurs de rang 1 concernant les capacités de fabrication de fixations aérospatiales et de fixations aérospatiales sur mesure de CNCPioneer.
La traçabilité complète des matériaux jusqu'à l'usine d'origine est l'exigence de qualité la plus importante dans la fabrication de fixations aérospatiales. Contrairement aux fixations commerciales, chaque lot de fixations aérospatiales doit être traçable jusqu'au numéro de coulée d'origine, à sa composition chimique et aux résultats des essais mécaniques. Cette traçabilité permet d'enquêter sur les accidents, de garantir la conformité aux directives de navigabilité et de mettre en œuvre des mesures correctives de la part du fournisseur en cas d'anomalies des matériaux. CNCPioneer conserve les enregistrements pendant plus de 10 ans conformément à la norme AS9100D et associe les numéros de lot internes aux numéros de coulée d'origine pour chaque expédition de fixations aérospatiales.
CNCPioneer fabrique tous les types de fixations aérospatiales standard : fixations filetées (boulons, vis, goujons) conformes aux normes NAS/MS/BAC ; écrous (hexagonaux, de cisaillement, autobloquants, d’ancrage) conformes aux normes NAS/MS ; goupilles (droites, coniques, à chape, à verrouillage rapide) conformes aux normes NAS/BAC ; fixations borgnes (rivets, boulons de verrouillage) conformes aux normes MS/NAS ; et fixations spéciales (à ajustement serré, à verrouillage conique, à tige multidiamètre) selon les plans du client. La fabrication de fixations aérospatiales sur mesure, avec des formes de tête spécifiques, des longueurs de serrage non standard et des caractéristiques intégrées, est disponible avec une analyse de fabrication (DFM) sous 24 heures.
Matériaux de fixation principaux pour l'aérospatiale : acier A286 (AMS 5731/5737) pour les applications haute température (cellule et moteur) jusqu'à 316 °C ; Inconel 718 (AMS 5662/5663) pour les sections chaudes des moteurs jusqu'à 650 °C ; Ti-6Al-4V (AMS 4928/4967) pour les structures primaires légères ; acier 17-4PH (AMS 5643) pour les applications structurales résistantes à la corrosion ; acier allié (AMS 6322) pour les goupilles à haute résistance au cisaillement ; et aluminium 7075-T6 / 2024-T4 pour les rivets et les applications non magnétiques. Tous ces matériaux sont entièrement conformes aux normes MTR et AMS.
Les fixations NAS (National Aerospace Standard) sont développées par l'Aerospace Industries Association (AIA) pour les applications aéronautiques commerciales et générales. Elles offrent généralement une résistance supérieure et un contrôle dimensionnel plus précis que les fixations MS. Les fixations MS (Military Standard) sont développées par le Département de la Défense des États-Unis pour les aéronefs militaires et les applications de défense. Elles spécifient souvent un cadmiage et des exigences d'approvisionnement particulières. Les normes BAC (Boeing Aircraft Company) et DIN (Airbus) sont des spécifications propriétaires des constructeurs automobiles (OEM) qui prévalent sur les normes NAS/MS pour certains programmes de cellules d'aéronefs. CNCPioneer, fabricant de fixations aéronautiques, couvre les quatre familles de normes.
La qualité du filetage est assurée par trois contrôles : (1) filetage roulé (et non coupé) à l’aide de filières trempées qui écrouissent le profil du filetage pour une meilleure résistance à la fatigue ; (2) inspection à 100 % par comparateur optique vérifiant la conformité du diamètre primitif, de l’angle du filetage et du profil à la norme AS8879 ; et (3) vérification de la conformité du filetage à l’aide de calibres à bague et à bouchon « GO/NO-GO » pour les ajustements de classe 3A/3B. Les filetages UNJ (MJ) à fond arrondi sont la norme pour les fixations aérospatiales critiques en fatigue afin de réduire la concentration des contraintes au fond du filetage.
Fixations aérospatiales standard filetées A286 ou 17-4PH à partir de barres disponibles : 10 à 14 jours ouvrables pour les prototypes (traitement thermique et passivation inclus). Fixations en Inconel 718 nécessitant un traitement thermique NADCAP et une passivation par friction : 14 à 18 jours ouvrables. Fixations en titane Ti-6Al-4V : 12 à 16 jours ouvrables. Fabrication de fixations aérospatiales sur mesure avec outillage neuf : 3 à 4 semaines pour les prototypes, 5 à 6 semaines pour la production. Production en grande série : 6 à 8 semaines selon la disponibilité des matériaux. Programmes de commandes-cadres avec livraisons programmées disponibles pour l’approvisionnement à long terme des équipementiers.
La fabrication de fixations aérospatiales par CNCPioneer en Chine permet de réaliser des économies de 35 à 55 % par rapport aux fixations équivalentes des fabricants américains et européens reconnus, tout en respectant les normes de qualité AS9100D, de procédés spéciaux NADCAP et de documentation FAIR. Cet avantage concurrentiel repose sur des économies d'échelle liées à la production : coût de main-d'œuvre compétitif, proximité des fournisseurs asiatiques de titane et d'alliages de nickel, et efficacité de l'usinage CNC suisse à haut volume. Il ne résulte en aucun cas de compromis sur les spécifications. Nos composants de fixation aérospatiale sont fabriqués selon les mêmes tolérances dimensionnelles NAS/MS, les mêmes spécifications de matériaux AMS et les mêmes exigences de procédés spéciaux NADCAP que les produits des leaders du marché tels que PCC, Arconic et LISI. Des devis OEM détaillés, avec une tarification transparente, sont disponibles sous 24 heures.
Obtenez un devis pour la fabrication de fixations aérospatiales
Téléchargez votre plan de fixation aérospatiale, votre spécification NAS/MS/BAC ou vos exigences en matière de fixation aérospatiale sur mesure et recevez une analyse DFM gratuite et un devis compétitif sous 24 heures. L'équipe d'ingénieurs de CNCPioneer examinera la faisabilité de fabrication de votre conception de fixation aérospatiale, vérifiera la conformité des matériaux et des traitements thermiques aux spécifications, recommandera le revêtement et le profil de filetage optimaux et vous fournira un devis complet pour un programme OEM, couvrant les fixations aérospatiales standard et sur mesure.