
Prototypage CNC
pour pièces de robots humanoïdes
CNCPioneer est un spécialiste du prototypage CNC certifié IATF 16949 et AS9100D pour les pièces de robots humanoïdes, fournissant des pièces prototypes de robots humanoïdes — premiers articles de boîtier d'actionneur, ensembles de composants d'entraînement harmonique, kits d'itération de mécanismes d'articulation, prototypes structurels de membres, ensembles de prototypes de mains dextres et programmes complets de pièces usinées pour un seul robot — en 5 à 7 jours ouvrables pour les composants en aluminium, avec une précision de production (±0.002 mm CNC suisse, ±0.003 mm tournage-fraisage), avec une documentation CMM complète sur chaque lot, y compris les pièces individuelles, depuis 2011.
Qu'est-ce que le prototypage CNC ?
pour des pièces de robots humanoïdes ?
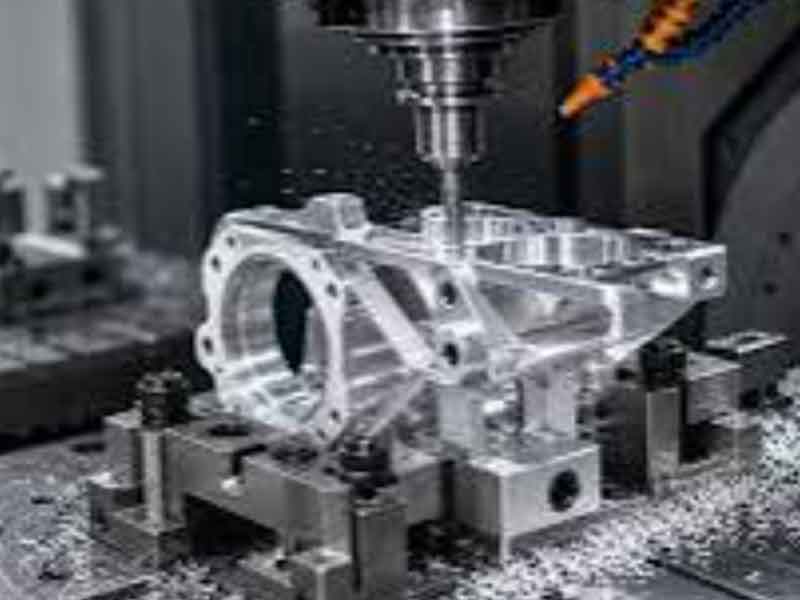
Le prototypage CNC pour les pièces de robots humanoïdes est une discipline de fabrication rapide et précise qui transforme les conceptions de composants de robots humanoïdes — boîtiers d'actionneurs, éléments d'entraînement harmonique, structures articulaires, segments de membres, composants de mécanismes de main et matériel d'intégration de capteurs — en pièces métalliques physiques, testables et précises pour la production en quelques jours plutôt qu'en quelques semaines, permettant ainsi les cycles d'itération conception-construction-test grâce auxquels les programmes de robots humanoïdes convergent vers un matériel capable de marcher, de s'équilibrer, de manipuler et de survivre aux réalités mécaniques que la simulation ne peut pas entièrement prédire.
Le prototypage CNC occupe une place irremplaçable dans le développement des robots humanoïdes, une place que ni l'impression 3D ni l'outillage de production ne peuvent combler. Contrairement à la fabrication additive, les prototypes de robots humanoïdes réalisés par CNC offrent des propriétés matérielles réelles – acier 7075-T6 forgé à une limite d'élasticité de 503 MPa, résistance à la fatigue du Ti-6Al-4V, dureté des roulements du GCr15 – indispensables aux essais structurels et mécaniques. Contrairement à l'outillage de production, le prototypage CNC ne nécessite aucun investissement : une révision de conception validée le lundi matin devient une pièce usinée la semaine suivante, à un coût unitaire permettant cinq itérations de conception, là où les contraintes économiques de l'outillage moulé contraindraient à un gel prématuré de la conception. Point crucial, les prototypes de CNCPioneer sont usinés sur les mêmes plateformes – avec la même précision de ±0.002 à 0.003 mm – que celles qui serviront à la production en série en cas de passage à l'échelle, éliminant ainsi le risque de décalage entre le prototype et la production, un problème récurrent pour les programmes dont l'atelier de prototypage et le fournisseur de production sont des usines distinctes.
-
Vitesse adaptée à la cadence d'itération humanoïde Pièces prototypes de robots humanoïdes en aluminium disponibles sous 5 à 7 jours ouvrés, composants miniatures usinés CNC suisses sous 5 à 7 jours, pièces en titane sous 8 à 12 jours, boîtiers complexes 5 axes sous 7 à 12 jours – avec une livraison express en 3 jours pour les pièces prêtes à l'usinage. Les pièces de rechange défectueuses suite à des tests robotiques sont traitées en priorité pour un délai de 3 à 5 jours, garantissant ainsi le fonctionnement continu des robots de test tout au long des cycles d'itération.
-
Exactitude de la production à partir de la première partie Chez CNCPioneer, les pièces prototypes de robots humanoïdes sont usinées avec une précision extrême (appuis de paliers ±0.002 mm, profils de générateurs d'ondes ±0.003 mm, alésages de liaison ±0.005 mm). En effet, un prototype dont les problèmes de tolérance sont masqués par un ajustement manuel produit des résultats de test que les pièces de production ne pourront pas reproduire. Chaque lot de prototypes est livré avec une documentation complète de la machine à mesurer tridimensionnelle Mitutoyo, permettant ainsi de prédire les résultats des tests pour la production.
-
Économie de l'usinage CNC en faible volume sans investissement en outillage Les programmes CNC à faible volume de CNCPioneer permettent de tarifer des quantités de 1 à 500 unités selon des modalités économiques optimisées : le coût de la programmation est amorti sur toute la durée de vie de la conception, les stratégies de fixation au point zéro éliminent le travail de configuration par lot et l’imbrication de plusieurs pièces sur des configurations partagées – offrant une réduction des coûts unitaires de 25 à 60 % pour des quantités allant d’une seule pièce à 100 pièces, sans aucun investissement en outillage ni engagement de commande minimale.
-
Continuité sans faille du prototype à la production Comme les prototypes sont usinés sur des plateformes de production conformes aux spécifications de fabrication, les programmes de mise à l'échelle passent directement à la qualification PPAP de niveau 3 grâce à des processus éprouvés : pas de changement de fournisseur, pas de rupture de requalification, aucune dérive dimensionnelle entre les pièces ayant passé les tests robotisés et celles intégrées aux produits finis. Le prototype servant à valider un actionneur de genou lors des tests est dimensionnellement identique au dix millième boîtier issu de la production en série.

Pourquoi CNCPioneer pour
Pièces de prototype de robot humanoïde ?
Parmi les fournisseurs mondiaux de robotique de prototypage rapide, la vitesse d'itération adaptée, la précision de niveau production, la coordination complète des kits robotiques et les économies d'échelle CNC en faible volume font de notre usine le partenaire privilégié pour le prototypage CNC de pièces de robots humanoïdes tout au long du continuum développement-production.
Vitesse adaptée à la cadence d'itération humanoïde
Les équipes de développement de robots humanoïdes travaillent par cycles de 1 à 3 semaines ; un fournisseur de prototypes dont le délai de livraison dépasse ce cycle devient un élément critique du programme. CNCPioneer livre des prototypes de robots humanoïdes en aluminium en 5 à 7 jours ouvrés , des composants miniatures usinés CNC suisses en 5 à 7 jours, du titane en 8 à 12 jours et des boîtiers complexes à 5 axes en 7 à 12 jours, avec une livraison express en 3 jours pour les conceptions prêtes à l'usinage et un délai de remplacement en cas de panne de 3 à 5 jours, garantissant ainsi le fonctionnement des robots de test.
Précision de production sur les quantités prototypes
Chez CNCPioneer, les pièces prototypes de robots humanoïdes sont usinées avec une précision extrême : logements de paliers ±0.002 mm, profils de générateurs d’ondes ±0.003 mm, alésages de liaison ±0.005 mm . En effet, un actionneur prototype, dont l’ajustement manuel masque les problèmes de tolérance, génère des résultats de test que les pièces de production ne pourront pas reproduire. Chaque lot de prototypes, même les pièces individuelles, est livré avec une documentation complète de la machine à mesurer tridimensionnelle Mitutoyo , faisant des données de test des prototypes une preuve prédictive pour la production.
Conception pour la fabrication le jour même : accélération de la convergence de la conception
Chaque demande de prototypage CNC de pièces pour robots humanoïdes fait l'objet d'une analyse DFM (Design for Manufacturing) sous 24 heures. Les clients en phase de développement reçoivent un retour d'information le jour même sur les révisions de conception . Cette analyse couvre l'usinabilité, la faisabilité des tolérances, les risques liés aux parois minces, l'atteinte des objectifs de masse et les facteurs de coût. Ainsi, les problèmes de conception sont détectés lors de la revue CAO plutôt que sur des prototypes infructueux. La programmation itérative réutilise la géométrie inchangée d'une révision à l'autre, réduisant le délai de mise à jour de la révision C à quelques minutes au lieu de plusieurs heures.
Coordination complète du kit robotique
La fabrication d'un robot humanoïde nécessite entre 200 et 500 composants usinés uniques, comprenant des broches CNC suisses, des boîtiers fraisés-tournés et des structures à 5 axes. Les programmes de prototypage rapide en robotique de CNCPioneer coordonnent la fourniture de kits complets de pièces robotiques pour toutes les plateformes, avec une livraison synchronisée : la liste complète des pièces usinées est livrée sous forme de kit prêt à l'emploi, au lieu d'être acheminée au compte-gouttes par de multiples fournisseurs selon des calendriers non coordonnés, ce qui retarde l'assemblage du robot.
usinage CNC en faible volume sans investissement en outillage
Les programmes CNC à faible volume de CNCPioneer proposent des prix pour des quantités de 1 à 500 unités basés sur une économie de configuration efficace : les stratégies de fixation du point zéro, l'imbrication multi-pièces et la réutilisation de la programmation permettent de réaliser des économies de 20 à 35 % par unité pour 6 à 25 pièces, de 35 à 50 % pour 26 à 100 pièces et de 50 à 60 % pour 101 à 500 pièces , par rapport à la tarification à l'unité, sans aucun investissement en outillage, sans engagement de commande minimum et avec une liberté totale de révision de la conception à tous les niveaux.
Continuité sans faille du prototype à la production
Chez CNCPioneer, le prototypage CNC de pièces pour robots humanoïdes est conçu dès le départ pour la production. La mise à l'échelle se fait donc directement jusqu'à la qualification PPAP de niveau 3 grâce à des processus éprouvés : pas de changement de fournisseur, pas de rupture de requalification, ni de dérive dimensionnelle entre les prototypes validés et les pièces de production. Les lots pilotes CNC en faible volume permettent d'accumuler des données de contrôle statistique des procédés (SPC) qui constituent la base statistique nécessaire à la qualification PPAP finale en 6 à 8 semaines.
Pièces prototypes de robot humanoïde
Nous assurons
Le prototypage CNC de CNCPioneer pour les pièces de robots humanoïdes couvre l'architecture cinématique et mécanique complète des robots humanoïdes bipèdes — des ensembles de composants prototypes d'actionneurs et des kits d'itération de mécanismes articulaires jusqu'aux ensembles complets de pièces usinées pour un seul robot, livrés synchronisés pour l'assemblage du robot, le tout avec une précision conforme aux exigences de production et une documentation CMM complète sur chaque lot.

Ensembles prototypes de moteurs et d'actionneurs harmoniques
Le prototypage CNC haute fréquence pour les pièces de robots humanoïdes – car l'itération des actionneurs est essentielle au développement des performances des humanoïdes. Ce service comprend des prototypes de réducteurs harmoniques (cames elliptiques de générateur d'ondes, forme ±0.003 mm, cannelures circulaires, brides de sortie, usinage des supports de cannelures flexibles) ; des ensembles planétaires/QDD (porte-planètes, position d'alésage des axes ±0.003 mm, arbres de pignons solaires, carters de couronnes) ; des prototypes de carters de moteurs sans cadre (sièges de stator ±0.005 mm, sièges de paliers coaxiaux 0.005 mm, logements d'encodeur à angles de sortie composés) ; et des structures d'intégration de capteurs de couple usinées selon les plans pour garantir la validité du transfert d'étalonnage.

Prototypes de mécanismes articulaires et de structures de locomotion
Structures prototypes d'articulations hanche/genou/cheville : fourches d'articulation à angle composé et boîtiers de grappe, incluant des prototypes monoblocs à 5 axes préservant les relations multi-alésages évaluées par les tests articulaires. Prototypes de segments de membres (éléments structurels cuisse/tibia/avant-bras avec vérification de masse ±0.5 g) validant les compromis masse-rigidité proposés par l'optimisation topologique. Éléments prototypes de cadre de torse (nœuds structurels colonne vertébrale et bassin, réseaux d'interface hanche-épaule ±0.02 mm/±0.02°). Plateformes de montage de capteurs de force pour le pied (planéité 0.010 mm) et structures d'attaque du talon pour l'itération des tests de locomotion.

Kits d'itération de mécanismes de main dextre
Robotique de prototypage rapide à l'échelle la plus fine : ensembles itératifs de mécanismes de main usinés sur des plateformes CNC suisses : ensembles itératifs de phalanges (maillons de 8 à 30 mm avec une précision de ±0.010 mm pour différentes variantes de conception, permettant la comparaison des tests de préhension) ; axes de pivot de Ø 0.8 à 4.0 mm avec une précision de ±0.002 mm et une rugosité Ra de 0.1 µm ; poulies de tendons avec profils de rainure polis (±0.005 mm) ; prototypes de plaques palmaires (15 à 25 interfaces de précision ±0.010 mm). Kits complets de prototypes de main (60 à 150 pièces par main) livrés synchronisés avec la production. Livraison standard des composants miniatures usinés CNC suisses sous 5 à 7 jours.

Composants prototypes de capteurs et d'intégration
Prototypes de montage de caméra et de capteur de profondeur avec alignement optique de ±0.010 mm et ±0.05° pour systèmes de perception multicaméras calibrés. Prototypes de plateforme de montage d'IMU (planéité de 0.005 mm, référence d'orientation de ±0.02° – la précision de montage de l'IMU influe directement sur la qualité de l'estimation d'état du robot). Prototypes de socle d'interface thermique pour module de calcul (planéité de 0.010 mm). Prototypes de boîtier de batterie et de cadre de fixation. Prototypes de support d'encodeur absolu (±0.005 mm) et composants du moyeu du disque d'encodeur (concentricité de ±0.003 mm).

Ensembles complets de pièces usinées par un seul robot
Nomenclatures complètes de 200 à 500 composants usinés pour la construction de robots humanoïdes complets — fabrication coordonnée entre les tours CNC suisses (axes, arbres, poulies), les tours-fraiseuses MAZAK (boîtiers, supports, structures) et les tours VARIAXIS 5 axes (logements d'articulations complexes, structures à topologie optimisée), avec livraison synchronisée sous forme de kit prêt à l'assemblage. Délai de livraison coordonné de 3 à 5 semaines pour les kits de pièces robotiques complets. La planification des kits complets par créneau de production élimine les livraisons fragmentées de plusieurs fournisseurs, sources de retards dans les programmes d'assemblage des robots.

Production pilote CNC à faible volume
Pour les flottes pilotes humanoïdes (25 à 100 robots), la CNC à faible volume de CNCPioneer fonctionne comme une véritable production avec des disciplines de production adaptées aux quantités pilotes : collecte de données SPC au niveau du lot, historique des capacités PPAP avant la construction ; CMM à 100 % sur les composants critiques des actionneurs ; traçabilité des lots depuis le certificat de matériau jusqu’à l’attribution du numéro de série du robot ; paires de composants symétriques gauche/droite usinées à partir de programmes symétriques avec une masse appariée à ±0.5 g ; et livraison de kits complets par emplacement de construction de robot synchronisée avec les calendriers d’assemblage à –50 à 60 % par unité par rapport à la tarification à l’unité.
Industries et applications
Les services de prototypage CNC de CNCPioneer pour les pièces de robots humanoïdes et les programmes CNC à faible volume s'adressent à toutes les organisations développant du matériel de robots humanoïdes — des programmes OEM à usage général et des startups de matériel d'IA financées par du capital-risque aux développeurs d'actionneurs spécialisés, aux chercheurs en mains habiles, aux producteurs d'exosquelettes et aux laboratoires de robotique universitaires.
équipementiers de robots humanoïdes
Fourniture de prototypes itératifs et de flottes pilotes CNC en faible volume pour la mise à l'échelle de plateformes humanoïdes : livraison de kits de pièces robotiques complets synchronisée avec les calendriers de production, continuité du prototype à la production éliminant les changements de fournisseur lors de l'engagement de volume, et qualification PPAP de niveau 3 sur des processus déjà éprouvés. Des accords de réservation de capacité sont disponibles pour les équipementiers en phases de production intensives nécessitant des allocations hebdomadaires garanties de créneaux pour les prototypes.
Start-ups d'IA et de robotique incarnées
La robotique de prototypage rapide est parfaitement alignée sur les étapes clés du calendrier de développement matériel et les échéances de démonstration : conception pour la fabrication (DFM) le jour même des révisions, premiers prototypes en aluminium sous 5 à 7 jours, production accélérée sous 3 jours des conceptions prêtes pour l’usinage et remplacement prioritaire en cas de panne pour garantir le fonctionnement continu des robots de démonstration. La programmation itérative permet de réduire les coûts des révisions B/C/D en réutilisant la géométrie inchangée, ce qui permet aux phases de développement initiales, riches en itérations, de respecter les budgets matériels des phases d’amorçage et de série A.
Fabricants d'actionneurs pour robots
Programmes d'itération de prototypes de composants d'entraînement harmonique et d'actionneur QDD — ensembles d'itérations de géométrie de came de générateur d'ondes (forme ±0.003 mm, variantes d'ellipse multiples pour l'optimisation de l'ondulation du couple), prototypes d'usinage de support de cannelure circulaire et de cannelure flexible, premiers articles de carter de moteur avec validation de la coaxialité du siège de stator et du siège de palier, et prototypes de structure d'intégration de capteur de couple permettant la vérification du transfert d'étalonnage du prototype à la géométrie de production.
Développeurs de robots à pattes et à quatre pattes
Ensembles de prototypes structurels pour plateformes quadrupèdes et multi-pattes partageant une architecture d'actionneur et d'articulation humanoïde — itération du prototype de boîtier QDD, prototypes de fourches structurelles de jambe (systèmes d'alésage à angle composé, géométrie à angle composé), prototypes de plateforme d'intégration de capteur de force-couple du pied (planéité de 0.010 mm) et production par lots CNC à faible volume pour des flottes pilotes quadrupèdes au même niveau économique que les programmes humanoïdes.
Développeurs de mains et de manipulations habiles
Kits d'itération de mécanismes de main CNC suisses pour la recherche sur la manipulation et les programmes commerciaux d'effecteurs terminaux dextres — ensembles d'itération de phalange complète dans de multiples variantes de conception pour des tests de préhension comparatifs, programmes d'itération de diamètre de broche de pivot (Ø0.8–4.0 mm à ±0.002 mm), prototypes d'optimisation de la géométrie de la gorge de la poulie de tendon et kits de prototypes de main complets (60 à 150 pièces par main) livrés synchronisés par la construction à partir d'un seul fournisseur de pièces de prototypage CNC pour robots humanoïdes.
Programmes universitaires et de laboratoires nationaux
Plateforme de recherche mono-robot avec usinage et documentation CMM complète pour une reproductibilité optimale des recherches — pièces prototypes de robots humanoïdes pour les programmes humanoïdes universitaires et de laboratoires nationaux, avec les enregistrements de vérification dimensionnelle requis pour les publications à comité de lecture et les comparaisons matérielles inter-institutionnelles. Aucune commande minimale ; premier article accepté pour une seule pièce. Programmes de prototypage rapide en robotique documentés AS9100D, respectant les délais de recherche financés par des subventions, avec un avantage de coût de 40 à 60 % par rapport à la Chine.
Prototypage CNC de pièces de robots humanoïdes
Processus et flux de travail
Le flux de travail de prototypage rapide de la robotique de CNCPioneer prend en charge les conceptions de composants de robots humanoïdes, de la soumission CAO aux pièces usinées prêtes à la fabrication, en quatre phases structurées : conception pour la fabrication le jour même (jours 0 et 1), usinage du premier article (jours 1 à 7 pour l'aluminium), support de test-itération-reconstruction (continu) et mise à l'échelle CNC à faible volume à mesure que les programmes progressent, avec une précision et une documentation destinées à la production à chaque étape.
Examen DFM et acheminement du processus (le jour même)
Chaque prototypage CNC pour pièces de robots humanoïdes fait l'objet d'une enquête : faisabilité de l'usinabilité et des tolérances par caractéristique par rapport à la CNC suisse (±0.002 mm), au tournage-fraisage (±0.003 mm) et à la capacité 5 axes. Identification des facteurs de coût : tolérances trop serrées, poches profondes et étroites, filetages non standard signalés avec des alternatives à coût neutre. Pré-vérification de la masse cible à partir du volume CAO avant usinage. Routage du processus par composant : CNC suisse (axes/arbres/poulies), tournage-fraisage (boîtiers/supports), 5 axes (structures à géométrie composée). Stratégie de programmation itérative : les pièces de la révision C réutilisent les programmes de la révision B lorsque la géométrie est inchangée.
Délais d'usinage du premier article
Prototypes de structures et de boîtiers en Al 7075-T6/6061-T6 : 5 à 7 jours ouvrables ; composants miniatures CNC suisses (axes Ø0.8 mm+, arbres, poulies) : 5 à 7 jours ; prototypes en PEEK : 5 à 7 jours ; prototypes légers en magnésium AZ91D : 7 à 10 jours, protection anticorrosion incluse ; titane Ti-6Al-4V : 8 à 12 jours ; boîtiers complexes 5 axes : 7 à 12 jours ; acier/inox 17-4PH, GCr15 : 8 à 12 jours, traitement thermique inclus ; programme express : délai de 3 jours pour l’usinage de pièces en aluminium prêtes à l’emploi, sur capacité réservée.
Support Test-Itérer-Reconstruire
Priorité de remplacement en cas de panne : les composants défaillants lors des tests robotisés sont réintégrés à la file d’attente prioritaire pour l’usinage ; les pièces de rechange sont disponibles sous 3 à 5 jours , assurant ainsi le fonctionnement continu des robots de test. Suivi des révisions : bibliothèques de programmes à contrôle de révision par référence client ; les commandes à révisions mixtes (pièces de rechange Rev B et itérations Rev C) sont traitées sans confusion. Notes de fabrication : observations des machinistes (bords sujets aux bavures, observations d’ajustement, éléments sensibles à la distorsion) fournies avec les pièces, constituant ainsi une information pratique sur l’usinabilité et alimentant l’itération de conception du client. Accords de réservation de capacité : attribution garantie de créneaux de prototypage hebdomadaires pour les phases de fabrication intensives.
Niveaux de tarification CNC pour les faibles volumes (1 à 500 unités)
1 à 5 unités : Tarification du premier article ; programmation amortie sur les lots ; 6 à 25 unités : Amortissement des réglages par lot ; –20 à 35 % par unité ; 26 à 100 unités : Fixation au point zéro ; réglages multi-pièces imbriqués ; –35 à 50 % ; 101 à 500 unités : Planification semi-dédiée ; fixations souples en option ; –50 à 60 % ; 500 unités et plus : Transition vers des programmes de volume avec PPAP niveau 3 (6 à 8 semaines) → livraisons globales ; Aucun investissement en outillage à aucun niveau ; liberté de révision de la conception préservée tout au long de la gamme CNC à faible volume.
Matériaux prototypes et délais de livraison
Al 7075-T6 (5–7 jours) · Al 6061-T6 (5–7 jours) · PEEK (5–7 jours) · Mg AZ91D (7–10 jours + EN) · Ti-6Al-4V (8–12 jours) · 17-4PH H900 (8–12 jours, traitement thermique inclus) · Acier à roulement GCr15 (10–14 jours, traitement thermique inclus + rectification) · Traitements de surface selon les spécifications du prototype : anodisation type II/III + 2–3 jours ; anodisation noire + 2–3 jours ; nickelage chimique + 3–4 jours ; DLC + 4–5 jours ; passivation + 2 jours · Tous les matériaux sont vérifiés par XRF SII par lot à partir d’un stock certifié.
Documentation du prototype en profondeur de production
Rapport dimensionnel complet Mitutoyo CMM sur chaque lot de prototypes — y compris les pièces individuelles · Enregistrements de vérification de masse (±0.1 g ou ±0.5 g par composant) · Certifications de matériaux avec traçabilité des lots de chauffe · Certifications de traitement de surface · Notes de fabrication avec observations de production · Enregistrements de livraison contrôlés par révision par numéro de pièce client · Accumulation de données SPC du lot pilote établissant la base statistique de préqualification PPAP · Tous les enregistrements de qualité des prototypes sont conservés pendant 20 ans.
Matériaux pour le prototypage CNC
pour pièces de robots humanoïdes
Le prototypage CNC de pièces pour robots humanoïdes proposé par CNCPioneer couvre l'ensemble des matériaux utilisés, avec des délais de livraison spécifiques à chaque alliage : aluminium (5 à 7 jours), magnésium et titane (7 à 14 jours), aciers pour roulements et engrenages (10 à 14 jours, traitement thermique inclus). Tous les matériaux utilisés pour le prototypage proviennent du même stock certifié que celui utilisé pour la production en série et sont systématiquement contrôlés par fluorescence X (SII XRF).
Aluminium 7075-T6
Limite d'élasticité de 503 MPa · Densité de 2.80 g/cm³ · 60 % de prototypage CNC pour les programmes de pièces de robots humanoïdes. Matériau par défaut pour les prototypes de structures et de boîtiers : boîtiers d'actionneurs, fourches d'articulation, nœuds du cadre du torse, éléments structuraux des membres. Les programmes d'usinage de prototypes pour les composants structuraux en 7075-T6 sont conçus dès le départ selon les normes de production, permettant une utilisation directe en production en série. Anodisation dure de type III : +2 à 3 jours.
Aluminium 6061-T6
Limite d'élasticité de 276 MPa · 2.70 g/cm³ · Matériau de prototypage secondaire pour supports, couvercles, panneaux d'accès et composants nécessitant de nombreuses itérations, où les changements de conception sont fréquents et où un coût de matériau réduit diminue les dépenses par révision. Privilégié pour les premières phases de conception itératives, lorsque la géométrie évolue encore souvent : son coût inférieur à celui du 7075-T6 rend la réalisation simultanée de plusieurs variantes de conception plus économique. Anodisation standard et noire : délai de 2 à 3 jours.
Magnésium AZ91D
1.81 g/cm³ · 35 % plus léger que l'aluminium · Pour les prototypes distaux critiques en termes de masse — coques d'avant-bras, noyaux structuraux de la main, boîtiers de tête — où le prototype doit valider la masse usinée cible (±0.5 g sur les segments de membre) dans le matériau réel, et non dans un substitut d'aluminium. Usinage du prototype selon le protocole de sécurité incendie dédié de CNCPioneer ; protection anticorrosion par nickelage chimique incluse. Délai de 7 à 10 jours.
Titane Ti-6Al-4V
Limite d'élasticité de 880 MPa · 4.43 g/cm³ · Prototypes d'articulations hautes charges et de squelettes de main haut de gamme : fourches de hanche à charge utile maximale, boîtiers différentiels de cheville à charge de réaction au sol maximale et éléments de squelette des doigts dans des conceptions de mains à haute dextérité. Le délai de fabrication des prototypes en titane inclut la programmation et la mise en place d'outillage supplémentaires pour les avances, les vitesses et la stratégie de refroidissement spécifiques au titane ; les lots suivants issus de programmes éprouvés sont produits plus rapidement. Passivation ASTM A967 : +2 jours.
Acier 17-4PH H900
Limite d'élasticité de 1 310 MPa · Densité de 7.75 g/cm³ · Ébauches d'engrenage, arbre de sortie et prototypes d'inserts haute contrainte : acier inoxydable le plus résistant de la gamme de matériaux pour actionneurs humanoïdes. Durcissement structural à l'état H900 inclus dans le délai de 8 à 12 jours. Usinage des ébauches d'engrenage prototypes au profil final avec vérification par machine à mesurer tridimensionnelle (MMT) avant (pour confirmer la géométrie) et après (pour vérifier que la déformation reste dans les tolérances) traitement thermique, permettant une caractérisation dimensionnelle complète des effets du traitement thermique au stade du prototypage.
Acier à roulement GCr15
Dureté Rockwell C 62–65 (trempé à cœur) · 7.80 g/cm³ · Composants prototypes de bagues de roulement et de cames nécessitant des surfaces trempées de précision intégrées : profils de cames de générateurs d’ondes, éléments de bagues de roulement sur mesure pour configurations d’alésage d’actionneurs non standard et composants de mécanismes critiques pour l’usure, aux dimensions non disponibles dans les roulements du catalogue. Trempe à cœur GCr15 et rectification de précision à ±0.003 mm incluses dans le délai de livraison de 10 à 14 jours ; rugosité de surface Ra 0.05–0.1 µm en standard.
Acier 42CrMo4
Limite d'élasticité de 950 MPa (HT) · 7.85 g/cm³ · Prototypes de porte-satellites et d'arbre de sortie à couple élevé, où la résistance à la corrosion de l'acier inoxydable 17-4PH H900 est secondaire par rapport au rapport coût/couple. Trempe à cœur en acier 42CrMo4 (HRC 28–34 standard, ou HRC 45+ par induction superficielle sur demande) incluse dans le délai de prototypage. Usinage des prototypes de porte-satellites après traitement thermique afin de vérifier le maintien de la position finale de l'alésage de l'axe à ±0.003 mm après trempe – un contrôle dimensionnel critique avant la production en série.
PEEK de qualité technique
1.32 g/cm³ · Délai de livraison le plus court parmi les matériaux utilisés pour les prototypes de pièces de robots humanoïdes, au même titre que l'aluminium. Les composants prototypes en PEEK (guides de câbles, entretoises d'isolation, inserts diélectriques dans les boîtiers d'actionneurs) s'usinent rapidement et proprement sur des plateformes CNC standard, sans les contraintes de sécurité incendie liées au magnésium ni le traitement thermique requis pour l'acier. Chez CNCPioneer, les prototypes en PEEK bénéficient d'une finition de surface conforme aux exigences de production (Ra 0.2 µm sur les canaux de contact des câbles) afin de valider les performances de frottement dès le premier exemplaire.
Traitements de surface sur
Calendriers prototypes
CNCPioneer coordonne tous les traitements de surface standard des composants de robots humanoïdes, conformément aux échéanciers de prototypage : anodisation, nickelage chimique, DLC et passivation. Ces traitements sont appliqués aux pièces prototypes selon les mêmes spécifications que celles utilisées en production, et les certificats correspondants sont inclus dans la documentation du prototype. Le choix du traitement est examiné dans le cadre de la conception pour la fabrication (DFM), sans frais supplémentaires.
Anodisation dure de type III — MIL-A-8625 (+2–3 jours)
Traitement anti-usure standard pour les pièces prototypes de robots humanoïdes en aluminium 7075-T6 et 6061-T6. Dureté HV 400+ pour une épaisseur de 15 à 25 µm. Appliqué sur les prototypes 2 à 3 jours ouvrés après usinage. Les alésages des logements de roulements des prototypes sont usinés avec une surépaisseur après anodisation ; un contrôle CMM post-traitement confirme le diamètre final de l’alésage dans les tolérances du plan, validant ainsi la séquence anodisation-alésage avant la production. Anodisation dure noire disponible avec le même délai de 2 à 3 jours pour les prototypes structurels proches de la caméra.
Nickelage chimique — MIL-C-26074 (+3–4 jours, AZ91D requis)
Protection anticorrosion obligatoire sur toutes les pièces prototypes du robot humanoïde AZ91D en magnésium — incluse dans le délai de livraison de 7 à 10 jours pour les prototypes AZ91D. Le nickelage chimique à teneur moyenne en phosphore (8 à 10 % P) après activation au zincate assure une couverture uniforme des géométries usinées complexes, y compris les cavités internes et les contre-dépouilles. L'application de nickelage chimique sur les pièces prototypes AZ91D valide le procédé de traitement et confirme les dimensions finales des pièces (le nickel ajoute environ 20 à 25 µm par surface) avant le lancement de la production — une étape de validation dimensionnelle indispensable.
Revêtement DLC (+4–5 jours)
Revêtement de carbone amorphe (μ 0.05–0.15, 2–5 μm) pour les surfaces d'alésage et de came critiques en usure des prototypes de boîtiers d'actionneurs intégrés et des prototypes d'axes de pivot de mécanismes manuels. L'ajout de 4 à 5 jours au délai de prototypage pour le revêtement DLC permet de valider l'épaisseur, l'adhérence et le coefficient de frottement du revêtement sur la géométrie usinée réelle – un point crucial pour les essais de prototypes de poulies et de cames, où les performances de frottement déterminent la viabilité de la conception du mécanisme avant de s'engager dans l'outillage de production ou la fabrication en série.
Passivation ASTM A967 (+2 jours)
Traitement obligatoire pour toutes les pièces prototypes de robots humanoïdes en acier 17-4PH H900, 42CrMo4, GCr15 et titane Ti-6Al-4V. Ce traitement élimine le fer libre et les contaminants de surface usinés deux jours après la date de prototypage. Sur les prototypes en acier et en acier à roulement, la passivation est appliquée après le traitement thermique et la rectification finale. Le rapport de la machine à mesurer tridimensionnelle (MMT) du prototype couvre donc la pièce dans son état final complet, confirmant ainsi que le traitement thermique et la rectification n'ont entraîné aucune déformation dimensionnelle avant les essais.
Anodisation de type II — Protection standard (+2 à 3 jours)
Protection anticorrosion et esthétique standard pour les composants prototypes en aluminium (couvercles, supports, panneaux d'accès et éléments structuraux secondaires) ne nécessitant pas une résistance à l'usure équivalente à celle d'une anodisation dure de type III. Épaisseur de 5 à 25 µm avec une résistance aux chocs dimensionnels inférieure à celle du type III, idéale pour les éléments prototypes dont l'effet géométrique de l'anodisation est caractérisé pour la première fois. Finition naturelle, noire, bleue ou personnalisée disponible sur demande (avec un délai supplémentaire de 2 à 3 jours), permettant aux équipes de valider les exigences de finition esthétique parallèlement aux essais structurels et dimensionnels.
Micro-sablage + anodisation — Validation de prototype cosmétique (+2–3 jours)
Le microbillage suivi d'une anodisation de type II est appliqué aux pièces prototypes de robots humanoïdes nécessitant une validation de finition esthétique en parallèle des tests structurels : prototypes de coque monocoque exposée, prototypes d'éléments structurels de la tête et surfaces extérieures du logement du support d'épaule. L'aspect visuel du produit est une spécification exigeant une confirmation dès le stade du prototype. La validation de la finition esthétique des prototypes permet d'éviter les itérations de conception esthétique après le lancement de la production en série, faisant du délai de traitement supplémentaire de 2 à 3 jours sur les prototypes un investissement rentable dès la mise en production.
Tous les traitements de surface appliqués aux prototypes CNC pour les programmes de pièces de robots humanoïdes (anodisation dure MIL-A-8625, nickelage chimique MIL-C-26074, revêtement DLC, passivation ASTM A967, anodisation de type II et microbillage suivi d'anodisation) sont réalisés conformément aux spécifications du prototype (identiques aux spécifications de production). Les certificats de traitement sont inclus dans la documentation du prototype. Tout ajout au planning de traitement est intégré à l'engagement de livraison du prototype lors de la confirmation de commande ; aucun frais supplémentaire caché ne sera appliqué. L'analyse de faisabilité (DFM) des traitements (quel traitement, quelle épaisseur, gestion de l'impact dimensionnel) est incluse dans l'analyse DFM réalisée le jour même par CNCPioneer.
Assurance qualité pour
Robotique de prototypage rapide
Le système qualité de robotique de prototypage rapide de CNCPioneer applique une discipline d'inspection approfondie à chaque lot de prototypes : contrôle complet par machine à mesurer tridimensionnelle Mitutoyo sur chaque livraison, y compris les pièces individuelles, vérification des matériaux par fluorescence X sur chaque lot, bibliothèques de programmes à contrôle de version et notes de fabrication fournissant des informations de fabrication au client dans sa boucle d'itération de conception.
Revue DFM et ingénierie le jour même
Toute demande de prototypage CNC pour pièces de robots humanoïdes est soumise à une revue d'ingénierie sous 24 heures ; les clients en développement actif reçoivent un retour d'information le jour même sur les modifications de conception. L'analyse de fabricabilité (DFM) couvre : l'usinabilité et la faisabilité des tolérances pour chaque fonction ; l'identification des facteurs de coût et des alternatives à coût nul ; la pré-vérification de la masse cible à partir du volume CAO ; le routage (usinage CNC suisse / fraisage-tournage / 5 axes) ; et une stratégie de programmation itérative. Les problèmes détectés lors de l'analyse DFM sont gratuits ; ceux découverts sur les premiers prototypes mis au rebut engendrent des coûts et des délais que les budgets de prototypage ne peuvent absorber.
Vérification des matériaux (XRF pour chaque lot)
Confirmation de la composition par fluorescence X (SII XRF) pour chaque lot de matériaux — les pièces prototypes sont usinées à partir de stock certifié, jamais de matériaux non vérifiés. Vérification de la dureté des prototypes en acier traité thermiquement (vérification de l'état 17-4PH H900, GCr15 HRC après trempe). Traçabilité complète, du certificat d'usine à l'expédition, de toutes les pièces prototypes de robots humanoïdes — les matériaux prototypes proviennent de la même chaîne d'approvisionnement certifiée que les lots de production, garantissant ainsi que les données des tests prototypes reflètent les propriétés des matériaux de production.
Contrôle CMM complet sur chaque lot de prototypes
Rapport dimensionnel complet Mitutoyo CMM (±0.001 mm) pour chaque prototype livré, y compris les pièces unitaires. Toutes les dimensions des plans sont mesurées, enregistrées et consignées : portées de paliers, coaxialité des alésages, positions des alésages à angles composés, positions des interfaces, planéité des brides, diamètres primitifs des filetages. Mesure au micromètre laser des axes et broches usinés CNC suisses. Mesure au profilomètre des surfaces de contact des paliers et des pivots. Vérification de la masse par balance de précision (±0.1 g pour la main/le poignet, ±0.5 g pour les segments de membres) des composants critiques en termes de poids. Les données des tests sur prototypes sont prédictives de la production, car la documentation des prototypes est exhaustive.
Gestion des versions et bibliothèques de programmes
Des bibliothèques de programmes d'usinage à gestion de versions sont maintenues par référence client dès le premier prototype ; la gestion des modifications techniques est appliquée dès la première pièce. Les commandes à révisions mixtes (pièces de rechange Rev B et itérations Rev C) sont traitées sans confusion grâce au routage des programmes étiqueté par révision. Les pièces Rev C avec un alésage modifié sont reprogrammées en quelques minutes en réutilisant la géométrie Rev B inchangée ; cette programmation prenant en compte les itérations permet d'intégrer la production de robots de prototypage rapide au cycle de conception hebdomadaire du client, sans le bloquer.
Notes de construction et assistance en cas de panne
Les observations de fabrication, fournies avec les pièces sous forme de notes de construction, alimentent les itérations de conception du client en informations pratiques sur l'usinabilité : arêtes sujettes aux bavures, éléments sensibles à la distorsion, observations d'ajustement lors de l'assemblage. Priorité de remplacement en cas de défaillance : les composants défaillants lors des tests robotisés sont réusinés en priorité, avec un délai de 3 à 5 jours. Assistance à l'analyse des défaillances : examen des dossiers d'usinage pour déterminer si une pièce prototype défaillante présentait un écart dimensionnel par rapport au plan avant le test, permettant ainsi de distinguer rapidement les défauts de conception des erreurs de fabrication.
SPC et PPAP pré-construction du lot pilote
Les données de capabilité sont accumulées sur des lots CNC en faible volume, issus des mêmes programmes d'usinage que ceux utilisés pour le prototype ; l'historique du Cpk permet de constituer une base solide pour la qualification PPAP de niveau 3, sans nécessiter de cycle de qualification supplémentaire. Dès le lancement de la production en série, la qualification PPAP de niveau 3 (études de capabilité, analyse de répétabilité et de reproductibilité des instruments de mesure, AMDEC processus, plans de contrôle) est mise en œuvre en 6 à 8 semaines sur des processus déjà éprouvés. Les données statistiques sont préétablies à partir des données de prototypes et de production pilote ; le passage à la production en série est une simple formalité administrative, et non une reprise de la production.
Système de qualité pour le prototypage CNC
pour les programmes de robots humanoïdes
Le système de qualité de prototypage CNC certifié IATF 16949 et AS9100D de CNCPioneer pour les pièces de robots humanoïdes est construit autour de quatre engagements structurels qui rendent les données de test de prototype prédictives de la production : précision de l'intention de production dès la première pièce, documentation CMM sur chaque lot, continuité transparente du prototype à la production et support d'itération qui maintient les robots de test opérationnels tout au long des cycles de développement continus.
Exactitude de la production par rapport à la première partie
Chez CNCPioneer, les prototypes de robots humanoïdes sont usinés sur les mêmes plateformes CNC suisses, de fraisage-tournage MAZAK et VARIAXIS 5 axes – avec les mêmes tolérances de ±0.002 à 0.003 mm – que celles utilisées pour la production en série. Les programmes d'usinage des prototypes sont conçus selon les normes de production : le programme CN, la stratégie de bridage et la séquence de processus utilisés pour le premier prototype sont identiques à ceux qui seront mis en œuvre en production de masse. Ainsi, les résultats des tests sur prototypes constituent des prédictions mécaniquement valides des performances des pièces de production – et non des approximations optimistes issues d'un atelier fonctionnant à cadence réduite, hors des capacités de production.
- Mêmes plateformes : prototype = volume
- Mêmes tolérances : ±0.002 mm par rapport à la pièce numéro un
- Programmes écrits dans le but de produire
Documentation CMM complète pour chaque lot
La documentation dimensionnelle complète réalisée par machine à mesurer tridimensionnelle Mitutoyo (MMT) pour chaque pièce prototype de robot humanoïde livrée — y compris les pièces individuelles — élimine toute ambiguïté quant à l'origine d'un échec lors d'un test robotique : problème de conception ou défaut de fabrication du prototype ? Les rapports MMT couvrent toutes les dimensions des plans : portées de paliers, coaxialité des alésages, positions des interfaces, diamètres primitifs des filetages et planéité des brides. Vérification de la masse (±0.1 g ou ±0.5 g) des composants critiques en termes de poids. Contrôle au profilomètre des surfaces de paliers et de pivots. Le dossier de documentation d'une pièce prototype est identique à celui d'un lot de production en série.
- Contrôle CMM complet sur chaque lot, y compris les pièces individuelles
- Vérification de la masse sur les pièces critiques en termes de poids
- Profilomètre sur surfaces d'appui/de pivot
Support itératif et remplacement en cas de défaillance
Un délai de remplacement prioritaire de 3 à 5 jours ouvrables garantit le fonctionnement continu des robots de test tout au long des cycles d'itération. L'argument économique principal en faveur de la rapidité d'itération des prototypes est qu'un robot immobilisé pendant deux semaines en attente de pièces de rechange entraîne la perte irrécupérable de deux semaines de données de test. Les bibliothèques de programmes à gestion de versions permettent de reprogrammer en quelques minutes les pièces de la révision C, même avec un alésage modifié, en réutilisant la géométrie inchangée de la révision B. Les notes de fabrication accompagnant les livraisons permettent d'intégrer les observations des machinistes (bavures, zones sujettes à la déformation, caractéristiques d'ajustement) dans le logiciel de CAO du client avant la publication de la révision suivante.
- Délai de remplacement en cas de panne : 3 à 5 jours
- Réutilisation de programmes avec contrôle de révision
- Prenez des notes à chaque livraison
Continuité du prototype à la production
Les petits lots pilotes CNC permettent d'accumuler des données de capabilité SPC sur les programmes d'usinage prototypes éprouvés. Dès le lancement de la production en série, la qualification PPAP de niveau 3 (études de capabilité, MSA Gage R&R, PFMEA, plans de contrôle) est réalisée en 6 à 8 semaines sur les processus déjà validés, sans changement de fournisseur, sans requalification et sans discontinuité dimensionnelle entre les pièces ayant passé la validation du lot pilote et celles intégrées aux produits commerciaux. Ce processus continu, du prototype à la production, élimine le délai de requalification de 3 à 6 mois qu'imposent les changements de fournisseur, précisément au moment où la dynamique commerciale est cruciale.
- Niveau 3 de PPAP en 6 à 8 semaines au volume
- Pas de transition de fournisseur ; pas de requalification
- SPC pré-assemblé à partir de lots prototypes
FAQ sur le prototypage CNC de pièces pour robots humanoïdes
Questions fréquentes des fabricants d'équipement d'origine (OEM) de robots humanoïdes, des startups spécialisées dans l'IA incarnée, des fabricants d'actionneurs, des développeurs de mains dextres et des programmes universitaires de robotique concernant le prototypage CNC pour les pièces de robots humanoïdes, la vitesse de prototypage rapide en robotique, l'économie du CNC en faible volume et la continuité du prototype à la production.
Ces deux procédés répondent à des problématiques de développement différentes, et les programmes de prototypage rapide en robotique les utilisent tous deux délibérément. L'impression 3D permet de répondre aux questions de forme et d'ajustement (vérification des dimensions, maquettes de câblage) plus rapidement et à moindre coût que l'usinage. Le prototypage CNC permet de répondre aux questions qui déterminent si la conception d'un robot humanoïde est réellement fonctionnelle : performance du mécanisme (le réducteur harmonique transmet-il le couple de manière fluide ? – seule la géométrie réelle du générateur d'ondes à ±0.003 mm dans l'acier réel révèle l'ondulation de la transmission), vérité structurelle (la fourche de hanche résiste-t-elle aux charges de la marche ? – le comportement à la fatigue de l'acier 7075-T6 forgé diffère de 30 à 60 % de celui du matériau imprimé pour un nombre de cycles humanoïdes donné, et les défauts de surface imprimés amorcent des fissures que les surfaces usinées Ra 0.8 μm ne présentent pas), réalité des roulements et de l'ajustement (les alésages imprimés ne peuvent pas maintenir des sièges de ±0.002 mm ; les prototypes ajustés à la main génèrent des données de test que les pièces de production ne reproduiront pas), et vérité de la masse (une « structure légère » imprimée ne vous dit rien sur la question de savoir si la pièce usinée en 7075-T6 atteint son objectif de ±0.5 g). La règle pratique recommandée par CNCPioneer : imprimer pour la première itération de forme, usiner pour chaque itération dont vous souhaitez vous fier aux résultats de test — et usiner tout ce qui se trouve sur le chemin du couple de l’actionneur dès le premier article, car le développement d’actionneurs sur des pièces imprimées est un développement contre la fiction.
Délais de livraison standard : prototypes de structures et de boîtiers en aluminium : 5 à 7 jours ouvrés ; composants miniatures usinés CNC suisses : 5 à 7 jours ; boîtiers complexes 5 axes : 7 à 12 jours ; titane : 8 à 12 jours ; aluminium en livraison express sur conceptions prêtes à l’usinage : 3 jours sur capacité réservée. Les pièces de remplacement défectueuses suite à des tests robotisés sont traitées en priorité avec un délai de 3 à 5 jours. Cette rapidité est durable, et non exceptionnelle, grâce à quatre mécanismes structurels : une programmation itérative qui réutilise la géométrie inchangée d’une révision à l’autre (une pièce de révision C avec un alésage modifié est reprogrammée en quelques minutes, et non en plusieurs heures) ; des bibliothèques de programmes à gestion de versions qui éliminent la réingénierie pour les commandes ultérieures et les pièces de rechange ; une plateforme de plus de 144 machines qui intègre les prototypes dans sa capacité de production sans les faire patienter derrière les cycles de production ; et une analyse de faisabilité (DFM) le jour même des révisions, permettant de détecter les problèmes de fabricabilité dans la CAO plutôt que sur les premiers prototypes mis au rebut. Pour les clients actifs dans le développement de robots humanoïdes, CNCPioneer propose également des accords de réservation de capacité : des créneaux hebdomadaires garantis pour les prototypes, assurant une livraison sous 5 jours pendant les phases de production intensives.
Chez CNCPioneer, la tarification des commandes numériques en faible volume suit une logique d'amortissement des coûts de réglage : par rapport au coût unitaire, prévoyez une réduction d'environ 20 à 35 % par unité pour 6 à 25 pièces, de 35 à 50 % pour 26 à 100 pièces et de 50 à 60 % pour 101 à 500 pièces. Ces économies sont dues à la réutilisation des programmes, à l'utilisation de dispositifs de fixation à point zéro qui réduisent considérablement le temps de réglage et à l'imbrication de plusieurs pièces, sans aucun investissement en outillage, quel que soit le volume de production. La question de la transition vers l'outillage de volume doit être évaluée en fonction de trois seuils : la quantité (l'amortissement de l'outillage est rarement plus avantageux que celui des commandes numériques en faible volume pour des volumes inférieurs à 1 000 à 5 000 unités par référence et par an, selon la complexité) ; la stabilité de la conception (l'outillage fige la géométrie ; investir dans l'outillage pour une conception humanoïde encore en évolution transforme chaque amélioration future en une dépense d'outillage ; les commandes numériques en faible volume préservent la liberté de conception grâce à l'apprentissage par essais pilotes) ; Les exigences en matière de propriétés (de nombreux composants humanoïdes — paliers, engrenages, interfaces de précision — nécessitent un usinage de finition, même à partir d'ébauches moulées ou forgées, ce qui limite l'avantage de coût de l'outillage à l'ébauche uniquement) sont des facteurs importants. Recommandations pratiques de CNCPioneer : privilégier les petites séries d'usinage CNC via des parcs pilotes et les premiers déploiements commerciaux, laisser l'expérience acquise sur le terrain stabiliser les conceptions et n'évaluer l'outillage par composant que lorsque la demande annuelle stable dépasse le seuil de rentabilité de l'outillage.
Sans discontinuité, par conception. Chez CNCPioneer, le prototypage CNC de pièces pour robots humanoïdes est pensé dès le départ pour la production (plateformes de production, tolérances de production, documentation CMM de production, programmes à gestion de versions). La mise à l'échelle se fait donc progressivement, par une approche administrative et statistique, et non par une reprise de la production. Le processus : des lots pilotes CNC en faible volume permettent d'accumuler des données de capabilité SPC sur les processus déjà éprouvés. Lorsque le volume est engagé, la qualification PPAP de niveau 3 (études de capabilité avec un Cpk ≥ 1.67 sur les caractéristiques spécifiques, R&R des instruments de mesure MSA, PFMEA, plans de contrôle) est réalisée sur ces mêmes processus en 6 à 8 semaines. La production en série se déroule ensuite sous forme de commandes-cadres avec des livraisons mensuelles, un tri CCD à 100 % sur les composants critiques des actionneurs et une capacité dédiée : usinage de la même géométrie, sur les mêmes plateformes, à partir des mêmes programmes que ceux utilisés pour la production des prototypes validés par vos robots. L'alternative — le prototypage dans un atelier à production rapide et la transition vers un fournisseur de volume distinct — oblige à requalifier chaque pièce, introduit des écarts dimensionnels entre les prototypes validés et les pièces de production, et coûte généralement aux programmes humanoïdes de 3 à 6 mois au moment précis où la dynamique commerciale compte le plus.
Obtenez un devis pour le prototypage CNC de pièces de robot humanoïde
Téléchargez vos dessins de composants de robot humanoïde ou vos fichiers CAO et recevez une analyse DFM gratuite et un devis compétitif sous 24 heures — couvrant le délai de prototypage par composant, le routage des processus sur les plateformes CNC suisses, de fraisage-tournage et 5 axes, l'analyse des facteurs de coûts avec des alternatives adaptées à l'itération, la pré-vérification cible de masse, les paliers de prix CNC pour les petits volumes de 1 à 500 unités et le chemin du prototype à la production pour la trajectoire de mise à l'échelle de votre programme.