
Culasse sur mesure
Usinage CNC
CNCPioneer est une usine chinoise de fabrication de culasses certifiée IATF 16949 et AS9100D, proposant des programmes de culasses CNC : corps de culasses de moteurs en alliage d'aluminium sur mesure, ensembles de culasses de compresseurs alternatifs industriels, composants de culasses de moteurs diesel marins, usinage de culasses de groupes électrogènes, programmes de culasses de moteurs de course et de performance, ensembles de bouchons et de têtes de cylindres hydrauliques et pneumatiques, et des ensembles complets de fabrication de culasses sur mesure. Ces programmes garantissent une planéité de surface de 0.010 mm/300 mm, une précision du diamètre d'alésage du siège de soupape de ±0.005 mm, une concentricité de l'alésage du guide de soupape par rapport au siège de ±0.003 mm, un volume de chambre de combustion adapté à ±0.5 cm³ par ensemble, une position d'alésage du passage de liquide de refroidissement de ±0.050 mm et une position réelle du trou de boulon de ±0.010 mm grâce à des programmes de fraisage-tournage MAZAK à configuration unique et à 5 axes.
Plus de 66 centres de fraisage-tournage MAZAK, des plateformes 5 axes MAZAK VARIAXIS et plus de 78 tours CNC suisses au service des fabricants de moteurs industriels, des équipementiers de compresseurs alternatifs, des constructeurs d'équipements de propulsion marine, des producteurs de groupes électrogènes, des développeurs de moteurs de sport automobile de haute performance, des équipementiers agricoles et de construction, et des fabricants d'équipements hydrauliques et pneumatiques depuis 2011.
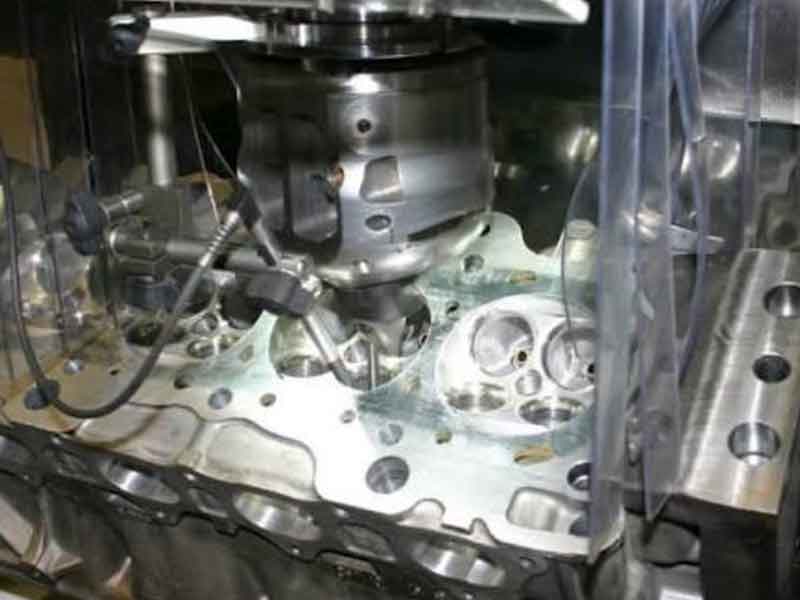
Qu'est-ce qu'un
Culasse sur mesure ?
Une culasse sur mesure est un composant structurel et fonctionnel de moteur ou de compresseur usiné avec précision — usiné à partir d'alliage d'aluminium moulé, d'aluminium billette, de fonte ou d'acier — qui ferme le haut d'un ou plusieurs cylindres de moteur ou de compresseur, contient le volume de la chambre de combustion, abrite les sièges et guides de soupapes d'admission et d'échappement, intègre les passages de la chemise de refroidissement pour la gestion thermique, fournit l'interface de montage structurelle pour le mécanisme de distribution et constitue l'interface d'étanchéité principale contre le bloc-cylindres grâce à une surface de pont plane de précision dont la conformité au joint de culasse détermine si la chambre de combustion est étanche de manière fiable sur toute la plage de pression et de température de fonctionnement.
Des culasses sur mesure sont nécessaires lorsque la conception du moteur ou du compresseur est non standard ou produite en faible volume sans pièce de rechange disponible dans le commerce ; lorsque l’application exige une précision dimensionnelle supérieure à celle des culasses moulées en série (correspondance du volume de la chambre de combustion à ±0.5 cm³ pour des performances multicylindres équilibrées) ; lorsque les spécifications du matériau diffèrent de la pièce moulée d’origine ; lorsque la géométrie des conduits, la forme de la chambre ou la disposition des passages de refroidissement nécessitent une modification ; ou lorsque la culasse d’origine est irremplaçable, ce qui nécessite une rétro-ingénierie et une reproduction de précision à partir d’un usinage CNC conforme aux spécifications d’origine.
-
Planéité de la surface du pont : 0.010 mm/300 mm — qualité d’étanchéité primaire Les irrégularités de la surface du bloc-cylindres créent des zones de contact du joint irrégulières : dans les zones basses, la pression de combustion (80 à 250 bars) rencontre une zone de joint mal positionnée et provoque des fuites de compression. CNCPioneer garantit une planéité de 0.010 mm/300 mm grâce à des plaquettes de fraisage adaptées, une stabilisation thermique, une finition en une seule passe et un contrôle par machine à mesurer tridimensionnelle (MMT) sur une grille de 25 points pour chaque culasse.
-
Volume de la chambre de combustion ±0.5 cm³ — performances équilibrées du moteur multicylindre Chaque différence de 1 cm³ dans le volume de la chambre entraîne une variation du taux de compression d'environ 0.3 à 0.5 unité par cylindre. Le programme CNC 5 axes de CNCPioneer usine le volume de la chambre à ±0.5 cm³, vérifié par la mesure du remplissage de fluide de chaque chambre avec une documentation correspondante.
-
Concentricité du siège de soupape ±0.003 mm — étanchéité de soupape sur toute la circonférence Le défaut de concentricité engendre un contact asymétrique entre les soupapes (une zone en forme de croissant soumise à de fortes contraintes et une autre sans contact), provoquant des fuites de gaz chauds. L'outillage pilote à montage unique de CNCPioneer garantit une précision TIR de ±0.003 mm par repérage mécanique, vérifiée par comparateur à cadran pour chaque position de soupape.
-
Avantage concurrentiel de 40 à 60 % en Chine pour une qualité certifiée Un ensemble de culasses hautes performances en aluminium 6061-T6 à 4 cylindres et 4 soupapes par cylindre (apparié à ±0.5 cm3, plan de joint 0.010 mm/300 mm, siège TIR ±0.003 mm) coûte 2 800 $ chez un atelier d'usinage américain, contre 1 550 $ pour un prototype et entre 580 et 720 $ pour 500 ensembles annuels chez CNCPioneer.

Pourquoi CNCPioneer pour
Usinage de culasses sur mesure ?
Parmi les fabricants chinois de culasses, la discipline de CNCPioneer en matière de planéité de la surface du pont à 0.010 mm/300 mm, d'appariement du volume de la chambre de combustion à ±0.5 cm3, de concentricité siège de soupape-guide à ±0.003 mm grâce à un outillage pilote à réglage unique, de séquence d'usinage CNC complète des culasses dans des programmes MAZAK intégrés, de capacité de prototypage rapide en 5 à 14 jours et d'avantage de coût de 40 à 60 % par rapport à la Chine font de notre usine de culasses sur mesure le fournisseur privilégié des équipementiers de moteurs industriels, des fabricants de compresseurs, des constructeurs navals, des programmes de sport automobile et des producteurs d'équipements hydrauliques du monde entier.
Planéité de la surface du pont : 0.010 mm/300 mm — Qualité d’étanchéité primaire
La surface de la culasse est la surface usinée la plus critique sur le plan fonctionnel : la face en contact avec le joint de culasse doit rester plane à 0.010 mm près sur 300 mm afin de garantir une pression d'appui uniforme sur tout le périmètre de la chambre de combustion. À une pression de pointe de 180 bars dans le cylindre, la culasse se soulève d'environ 0.003 à 0.008 mm au niveau des boulons de fixation ; ce soulèvement doit rester dans les limites de la capacité de récupération élastique du joint de culasse. CNCPioneer atteint une planéité de 0.010 mm sur 300 mm grâce à quatre procédés combinés : des plaquettes de fraisage appariées (toutes les plaquettes présentent une hauteur à ±0.003 mm près) ; une stabilisation thermique (une pause de 20 minutes après l'ébauche avant la finition élimine le gradient de température de surface de 12 à 18 °C) ; une finition en une seule passe (éliminant les défauts d'alignement lors du réengagement de l'outil) ; et un contrôle par machine à mesurer tridimensionnelle (MMT) sur une grille de 25 points sur chaque culasse avant sa livraison.
Volume de la chambre de combustion adapté à ±0.5 cm³ — Performances équilibrées des moteurs multicylindres
Dans les moteurs industriels et de compétition multicylindres, la variation du volume des chambres de combustion entre les cylindres induit directement une variation du taux de compression : chaque différence de 1 cm³ dans le volume de la chambre de combustion entraîne une variation d'environ 0.3 à 0.5 unité du taux de compression dans un moteur typique de 500 cm³ par cylindre. Les programmes CNC de CNCPioneer pour les chambres de combustion usinent le volume à ±0.5 cm³ près des spécifications de conception. Cette précision est vérifiée par la mesure du remplissage en fluide (seringue de précision, huile hydrosoluble, culasse étanche au niveau du plan de joint, fluide introduit par l'orifice de la bougie, volume mesuré à ±0.1 cm³ jusqu'au niveau de référence) sur chaque culasse. Une documentation d'appariement confirme que tous les cylindres d'un même ensemble multicylindres présentent un écart de ±0.5 cm³. Programmes compétition : un appariement à ±0.3 cm³ est disponible.
Concentricité siège-guide ±0.003 mm — Contact de soupape sur toute la circonférence
La concentricité du siège de soupape par rapport à l'alésage du guide de soupape détermine l'uniformité du contact entre la face de soupape et le siège sur toute la circonférence (360°). Un défaut de concentricité engendre une zone de forte contrainte de contact et une zone de contact nul, provoquant des fuites de gaz chauds susceptibles d'endommager les sièges et les faces de soupape en service. Le système d'outillage pilote à réglage unique de CNCPioneer usine les alésages des inserts de siège à l'aide d'une fraise pilote qui centre le siège dans l'alésage du guide fini, assurant ainsi un centrage mécanique du siège sans positionnement machine. La concentricité est garantie indépendamment des variations thermiques, des tassements de l'outillage ou des variations de position – ±0.003 mm TIR par contrainte mécanique directe, vérifiée par comparateur à cadran pour chaque position de soupape et chaque culasse.
Séquence complète d'usinage CNC de culasses — Programmes intégrés
Les programmes de culasse sur mesure de CNCPioneer usinent l'ensemble des éléments — surface du bloc-cylindres, chambres de combustion, alésages des sièges de soupapes, alésages des guides de soupapes, alésages des passages de liquide de refroidissement, surfaces de montage des culbuteurs, alésages des paliers d'arbre à cames, filetages des bougies et des injecteurs, ports des capteurs de température et trous de fixation de la culasse — grâce à des programmes coordonnés de fraisage-tournage MAZAK et d'usinage 5 axes qui préservent toutes les relations géométriques à partir de références communes . L'usinage fragmenté par plusieurs fournisseurs — fraisage du bloc-cylindres dans un atelier, usinage des soupapes dans un autre, usinage des conduits dans un troisième — engendre une accumulation d'erreurs de transfert de références à chaque étape. Les programmes intégrés de CNCPioneer éliminent cette accumulation et la requalification de la culasse qu'elle implique.
Capacité de prototypage rapide — 5 à 14 jours
Délais de fabrication : 5 à 8 jours ouvrés pour une culasse monocylindre usinée CNC en aluminium 6061-T6 ; 7 à 10 jours pour une culasse de compétition 4 soupapes à toit pentagonal en aluminium 7075-T6 ; 8 à 12 jours pour les programmes d’usinage de pièces en fonte d’aluminium ou en fonte grise (pièces fournies par le client) ; 10 à 14 jours pour les culasses en acier inoxydable et pour compresseur haute pression 17-4PH H900. La vérification de l’appariement des volumes de la chambre de combustion est incluse de série pour les programmes multicylindres. Livraison express disponible en 3 jours pour une culasse monocylindre en aluminium usiné à partir de plans prêts à l’usinage – des délais de prototypage permettant aux programmes de développement moteur d’itérer la conception, les essais et les améliorations selon des calendriers compétitifs.
Culasse en Chine — Avantage de coût de 40 à 60 %
CNCPioneer propose des culasses sur mesure 40 à 60 % moins chères que celles usinées sur mesure par des ateliers de précision américains, européens et japonais, tout en garantissant une planéité de planéité, une précision des sièges de soupapes et une documentation équivalentes. Un jeu de culasses hautes performances en aluminium 6061-T6 (4 cylindres, 4 soupapes par cylindre), usiné dans un bloc d'aluminium 6061-T6 (apparié à ±0.5 cm³, planéité de planéité 0.010 mm/300 mm, tolérance TIR des sièges de soupapes ±0.003 mm, passivées), coûtant 2 800 $ chez un atelier d'usinage américain, est proposé à environ 1 550 $ pour un prototype CNCPioneer, et entre 580 et 720 $ par jeu pour une production annuelle de 500 culasses en Chine. Pour un constructeur de moteurs industriels produisant 2 000 moteurs par an, les économies réalisées grâce à la fabrication de culasses en Chine représentent une réduction annuelle du coût de la nomenclature de 1 600 000 à 2 400 000 $.
Types de culasses personnalisées
Nous Machine
L'usinage sur mesure des culasses de CNCPioneer couvre toute la gamme, des culasses de moteurs industriels monocylindres aux ensembles de moteurs de course multicylindres, en passant par les culasses de compresseurs alternatifs pour un service de 20 à 700 bars, les culasses de moteurs diesel marins avec documentation des sociétés de classification, les embouts de cylindres hydrauliques et pneumatiques et les programmes de reproduction de moteurs historiques — le tout avec la discipline de production IATF 16949 et une documentation complète sur la MMT, le volume de la chambre de combustion et la finition de surface.

Culasses de moteurs industriels
Culasses monocylindres et multicylindres pour moteurs industriels stationnaires (générateurs, groupes de pompage, compresseurs et moteurs industriels). Cylindrée : 200 à 2 000 cm³ par cylindre ; alésage : Ø70 à Ø160 mm. Matériaux : aluminium coulé A356-T6 ou LM25 pour les culasses de moteurs industriels à refroidissement liquide ; fonte grise EN-GJL-250 ou fonte ductile EN-GJS-500 pour les culasses de moteurs diesel et à gaz haute performance. Configurations de soupapes : 2, 4 ou 6 soupapes par cylindre et par type de moteur. Types de combustion : allumage commandé (essence, GPL, gaz naturel), allumage par compression (diesel), bicarburation, hydrogène. Caractéristiques d’usinage principales : planéité du plan de joint : 0.010 mm/300 mm ; chambre de combustion : ±0.5 cm³ ; épaisseur du siège de soupape : ±0.003 mm. Alésage du manchon d'injecteur : concentricité ±0.005 mm par rapport au centre de la chambre ; filetage des bougies : M10–M14 ; positionnement des passages de liquide de refroidissement : ±0.050 mm. Documentation de production OEM conforme à la norme IATF 16949 pour plus de 500 000 unités par an.

Culasses de moteurs diesel marins
Culasses pour moteurs principaux et groupes électrogènes auxiliaires de propulsion marine fonctionnant en milieu marin corrosif. Matériaux de qualité marine : aluminium AlSi9Cu3 pour culasses diesel marines haute résistance ; fonte SG pour moteurs diesel marins de gros alésage ; fonte ductile EN-GJS-500 pour moteurs auxiliaires lourds. Protection contre la corrosion : anodisation dure de type III sur les culasses en aluminium ; revêtement époxy des cavités des conduits de refroidissement internes. Conduits d'eau à flux équilibré avec précision, empêchant l'érosion locale due au refroidissement par eau de mer à haute vitesse. Culasses pour petits moteurs auxiliaires (alésage de 80 à 120 mm) et pour grands moteurs principaux (alésage de 200 à 400 mm). Documentation d'homologation des sociétés de classification Bureau Veritas, DNV, Lloyd's Register et ABS pour les composants de moteurs marins. Exigences TBO : géométrie des sièges et guides de soupapes pour des intervalles d'entretien de 4 000 à 8 000 heures sans retrait des sièges.

Culasses de groupe électrogène
Fourniture de culasses sur mesure pour groupes électrogènes diesel et gaz nécessitant des intervalles d'entretien prolongés et une fiabilité élevée en fonctionnement continu. Durée de vie requise : 20 000 à 40 000 heures (TBO), ce qui impose le choix de matériaux haut de gamme comme les alliages d'aluminium et la fonte ductile. Sièges de soupapes en acier fritté ou revêtus de Stellite pour une durée de vie prolongée sans usure des sièges lors de la combustion diesel sans sodium et à faible pouvoir lubrifiant. Douille d'injecteur : douille en alliage de cuivre ou en acier, sertie, concentricité de l'alésage de ±0.003 mm par rapport au centre de la chambre de combustion. Inserts filetés pour boulons de culasse installés dans les culasses en aluminium pour des cycles de serrage répétés sans usure du filetage. Caractéristiques du système d'allumage (filetage des bougies, alésages des préchambres) conformes aux spécifications du moteur du groupe électrogène. Production conforme à la norme IATF 16949 PPAP niveau 3, avec des volumes annuels de 10 000 à 500 000 unités, des livraisons mensuelles groupées sur deux semaines et une capacité dédiée MAZAK.

Culasses de performance et de course
Programmes de culasses CNC sur mesure pour moteurs de compétition où la puissance maximale exige une optimisation de la chambre de combustion, une maximisation du flux dans les conduits et une précision géométrique de la distribution supérieure à celle des culasses standard. Volume de la chambre de combustion : appariement à ±0.3 cm³ (plus précis que le standard ±0.5 cm³ pour un équilibre optimal des contributions des cylindres). Usinage de précision des conduits sur 5 axes pour un coefficient de flux optimal ; sections de conduits usinées à ±0.5 mm² pour un équilibrage parfait des flux entre les cylindres. Siège de soupape : siège étroit (0.8 à 1.2 mm de largeur) pour un flux maximal ; profil à trois ou cinq angles ; siège en Stellite ou en bronze dur pour une compatibilité avec différents carburants. Matériau : aluminium 2024-T4 ou 7075-T6 pour des culasses de compétition haute résistance ; titane pour une légèreté maximale. Polissage de la chambre : chambre de combustion électropolie Ra 0.2 µm pour une réduction de la nucléation des dépôts de carbone. Conception de chambre à toit pentagonal, hémisphérique ou optimisée CNC sur mesure à partir d'une analyse CFD client. Réponse DFM le jour même pour les délais de développement des programmes de course.

Culasses de compresseur alternatif
Les culasses de compresseur assurent l'étanchéité côté compression du cylindre et comportent des logements pour les soupapes d'aspiration et de refoulement, servant également d'interface de montage pour les ensembles de soupapes. Simple effet : alésage des logements de soupapes d'aspiration et de refoulement : ±0.010 mm pour le positionnement du siège ; profondeur du logement : ±0.050 mm pour un engagement correct de la butée de levée de soupape ; surface d'appui plane de 0.010 mm/300 mm contre le corps du cylindre ; gorge pour joint torique : ±0.020 mm pour l'étanchéité de la face en haute pression. Double effet : quatre alésages de logements de soupapes (2 aspiration + 2 refoulement), jeu de positionnement : ±0.020 mm ; usinage des passages de gaz internes sur 5 axes : ±0.050 mm pour un équilibrage de flux optimal. Haute pression (100–700 bar) : acier 17-4PH H900 ou 4340 ; gorge d'étanchéité : ±0.015 mm de largeur et de profondeur ; concentricité du logement de soupape par rapport à l'axe : ±0.005 mm. Culasses de compresseur d'hydrogène en acier inoxydable austénitique 316L ou Inconel 718 (matériaux résistants à la fragilisation par l'hydrogène). Calcul de l'adéquation de l'épaisseur de paroi lors de l'analyse de fabrication (DFM) par rapport à la pression de conception multipliée par 4 (coefficient de sécurité).

Culasses de vérins hydrauliques et pneumatiques
Têtes et bouchons de vérins hydrauliques et pneumatiques — composants de fermeture usinés assurant l’étanchéité des extrémités d’alésage du vérin, le passage des joints d’étanchéité de la tige, l’orifice d’entrée et de sortie du fluide et le transfert de la charge structurelle de la tige du vérin au système de montage. Têtes de vérins hydrauliques : alésage du joint d’étanchéité de la tige de ±0.002 mm de diamètre pour l’engagement du joint hydraulique ; rugosité Ra de 0.4 µm pour le contact des lèvres du joint ; concentricité de l’alésage par rapport aux trous de biellette de ±0.005 mm ; filetage des orifices : filetage droit SAE avec bossage pour joint torique ou BSPP/NPT selon les spécifications, diamètre primitif de ±0.005 mm ; position réelle des trous de biellette de ±0.010 mm ; perpendicularité à l’axe du vérin : 0.010 mm/100 mm. Têtes de vérins pneumatiques : alésage du joint d’étanchéité de la tige de ±0.003 mm ; rugosité Ra de 0.4 µm pour le contact du joint ; orifice ou filetage à emboîter de ±0.010 mm. Matériaux : acier au carbone 1045 standard ; acier inoxydable 304L pour environnements corrosifs. Aluminium 6061-T6 pour têtes hydrauliques mobiles légères ; acier inoxydable 303 pour systèmes pneumatiques agroalimentaires et pharmaceutiques. Production OEM conforme à la norme IATF 16949 pour les programmes des fabricants de vérins hydrauliques.
Industries et applications
Les programmes de CNCPioneer destinés aux fabricants de culasses en Chine desservent tous les secteurs nécessitant un usinage de culasses sur mesure au-delà de la fourniture sur catalogue — des équipementiers de moteurs industriels exigeant le niveau 3 IATF 16949 PPAP à 500 000 unités annuelles aux développeurs de moteurs de sport automobile exigeant des culasses à chambre pentagonale en aluminium 7075-T6 usinées, adaptées à ±0.3 cm3 pour les programmes de développement de moteurs de compétition.
Moteur industriel
Conception et fabrication sur mesure de culasses pour moteurs industriels stationnaires : culasses monocylindres et multicylindres en aluminium coulé et usiné, et en fonte, pour groupes électrogènes, groupes motopompes, moteurs de compresseurs et moteurs industriels. Chambres de combustion appariées pour des performances optimales des moteurs multicylindres. Documentation de production OEM conforme à la norme IATF 16949 ; livraisons mensuelles groupées toutes les deux semaines avec capacité MAZAK dédiée ; qualification PPAP niveau 3 Cpk ≥ 1.67. Programme complet d’approvisionnement en pièces moulées (pièces moulées A356 ou LM25 fournies par CNCPioneer) ou programmes d’usinage d’ébauches fournies par le client.
Compresseur à piston
Fourniture de culasses pour compresseurs de gaz naturel, d'air, de produits chimiques et d'hydrogène : des culasses pour compresseurs d'air basse pression à deux étages aux culasses pour compresseurs d'hydrogène ultra-haute pression (plus de 400 bar) en acier inoxydable 316L et 17-4PH H900. Analyse complète de l'épaisseur des parois sous pression lors de l'étude de fabricabilité (DFM). Usinage des gorges pour joints toriques et joints métalliques pour les applications haute pression. Certificats de matériaux conformes aux exigences des équipements sous pression ; contrôle qualité à 100 % sur les alésages sous pression pour les applications hydrogène. Configurations simple et double effet avec usinage 5 axes des passages de gaz internes.
Équipement de propulsion marine
Culasses pour moteurs diesel et essence marins en alliages d'aluminium et fonte ductile de qualité marine — certifiées par les sociétés de classification Bureau Veritas, DNV, Lloyd's Register et ABS ; programmes de protection contre la corrosion en eau de mer (anodisation dure de type III sur les culasses en aluminium ; nickelage chimique des passages de liquide de refroidissement internes) ; usinage de précision des sièges et guides de soupapes pour répondre aux exigences d'entretien des moteurs marins avec un intervalle de révision (TBO) de 4 000 à 8 000 heures. Culasses marines de grand diamètre (Ø 200 à Ø 400 mm) usinées sur des plateformes MAZAK VARIAXIS 5 axes. Revêtement époxy des cavités des passages de refroidissement internes pour une protection anticorrosion optimale.
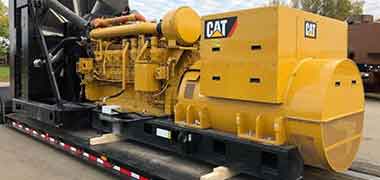
Groupe électrogène
Fourniture de culasses sur mesure pour groupes électrogènes diesel et gaz (volumes annuels de 10 000 à 500 000 unités). Installation des inserts de sièges de soupapes et usinage des angles de siège à trois positions inclus. Usinage des éléments du système d'allumage (filetage des bougies, alésages de préchambre, filetage des bougies de préchauffage) selon les spécifications du moteur du groupe électrogène. Insertion et alésage des douilles d'injecteurs pour une concentricité finale de ±0.003 mm par rapport au centre de la chambre de combustion chez CNCPioneer. Production conforme à la norme IATF 16949 PPAP niveau 3. Inserts filetés installés dans les culasses en aluminium pour des cycles de serrage répétés sans accumulation d'usure du filetage.
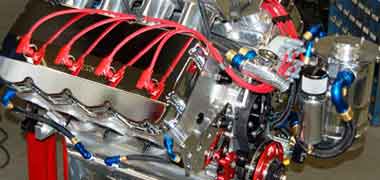
Moteurs de performance et de sport automobile
Programmes de culasses CNC sur mesure pour le développement de moteurs de compétition — construction en aluminium 7075-T6 ou 2024-T4 ; volume de chambre adapté à ±0.3 cm³ ; usinage CNC de précision 5 axes des conduits pour un coefficient de flux maximal ; programmes de sièges de soupapes à cinq angles ; option titane pour une masse minimale. Chambre de combustion électropolie Ra 0.2 µm pour une réduction de la nucléation des dépôts de carbone. Réponse DFM le jour même pour respecter les délais des programmes de compétition. Délai d'itération de conception rapide : 7 à 10 jours entre l'approbation du plan et l'usinage de la culasse, permettant deux cycles de conception-essais par mois pour les programmes de développement moteur actifs.
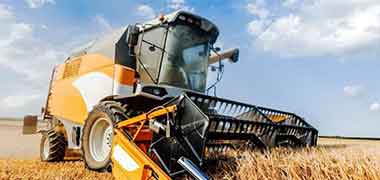
Agriculture
Culasses pour moteurs diesel hors route destinés aux engins agricoles et de construction : culasses en fonte ductile et en aluminium avec géométrie des conduits d’admission et d’échappement résistante à la poussière ; programmes de sièges de soupapes haute performance pour une utilisation prolongée sur le terrain sans usure prématurée. Programmes de culasses hydrauliques et pneumatiques pour les équipementiers d’équipements mobiles et industriels : alésage du presse-étoupe de bielle ±0.002 mm ; filetage des conduits d’admission et d’échappement conforme aux spécifications SAE/JIC/BSPP ; positionnement des trous de biellettes ±0.010 mm ; production OEM conforme à la norme IATF 16949 avec livraisons mensuelles. Programmes spéciaux : reproduction de culasses pour moteurs historiques : rétro-ingénierie à partir d’échantillons originaux par numérisation CMM ; matériau conforme aux spécifications d’origine.
Usinage de culasses CNC
Processus et capacités
La séquence d'usinage des culasses de CNCPioneer couvre l'intégralité du programme d'opérations de 12 à 25, depuis la pièce brute de fonderie ou l'ébauche de billette jusqu'à la culasse finie : fraisage de la surface du bloc, usinage CNC de la chambre de combustion, alésage des sièges et guides de soupapes, usinage des passages de liquide de refroidissement, usinage des alésages des culbuteurs et de l'arbre à cames, et tous les filetages — sur des centres de fraisage-tournage MAZAK, des plateformes 5 axes MAZAK VARIAXIS et plus de 78 tours CNC suisses, dans des programmes coordonnés à référence unique qui préservent toutes les relations géométriques entre les éléments critiques.
Analyse DFM et ingénierie de la culasse sur 24 heures
Planéité de la surface du bloc-cylindres garantie en fonction du matériau et des dimensions de la culasse. Accessibilité de la chambre de combustion à l'usinage CNC pour la forme souhaitée (hémisphérique, en forme de demi-lune, en baignoire, en coin – 5 axes simultanés). Concentration siège-guide de soupape (outillage pilote monobloc vs. outillage pilote usiné pour les configurations complexes à plusieurs soupapes). Épaisseur minimale de paroi adaptée au positionnement des passages de refroidissement par rapport à la chambre de combustion et à la zone du bloc-cylindres. Analyse de la répartition des boulons de culasse pour une meilleure étanchéité du périmètre de la chambre de combustion. Choix du matériau en fonction de la température, de la pression et de la corrosion – usinage par billettes ou par fonderie selon le volume et les exigences de conception. Spécifications du traitement de surface : anodisation dure de type III (avec masquage du bloc-cylindres) ; revêtement barrière thermique (avec vérification du volume après revêtement) ; nickelage chimique (avec surépaisseur de placage intégrée aux dimensions d'alésage) ; passivation pour l'acier inoxydable. Tarification complète, du prototype de culasse CNC à la production en série de culasses OEM en Chine.
Fraisage de la surface du pont — Norme de production : 0.010 mm/300 mm
Fraisage de précision de la surface de culasse (planéité de 0.010 mm/300 mm) à l'aide d'une fraise de 200 mm de diamètre avec appariement des hauteurs d'inserts (tous les inserts présentent une différence de hauteur de ±0.003 mm ; des inserts non appariés engendrent des ondulations périodiques à la fréquence d'espacement des inserts). Stabilisation thermique : pause de 20 minutes après l'ébauche avant la finition, éliminant ainsi le gradient de température de surface de 12 à 18 °C qui dilate la zone de la culasse en aluminium et provoque des ondulations après refroidissement. Finition en une seule passe : aucun retrait de l'outil pendant la passe de finition, éliminant ainsi l'artefact de décalage de 0.002 à 0.005 mm produit à chaque réengagement. État de surface : Ra 0.8 à 1.6 µm pour les joints de culasse multicouches (acier) ; Ra 1.6 à 3.2 µm (motif croisé) pour les joints de culasse composites ; vitesse d'avance et rayon de bec adaptés pour atteindre le Ra spécifié. Contrôle par machine à mesurer tridimensionnelle (MMT) en 25 points après usinage de chaque surface de culasse ; l’écart maximal par rapport au plan de référence des moindres carrés est indiqué avant la mise en service. Pertinence de la surface de culasse par rapport à l’axe d’alésage du cylindre : 0.010 mm/100 mm (vérifiée par MMT).
Usinage des sièges de soupapes et des alésages de guides — Concentricité ±0.003 mm
Finition de l'alésage du guide de soupape : alésage de précision à ±0.003 mm de diamètre (Ø 7.000–7.020 mm standard pour une tige de soupape de 7 mm) ; rectitude de l'alésage ±0.005 mm/100 mm ; Ra 0.8–1.2 µm pour un film d'huile correct dans le jeu tige-guide — vérifiée par un comparateur d'air sur chaque alésage. Ajustement serré du guide dans l'alésage de la culasse : H7/n6 ou H7/p6, ajustement serré ±0.003 mm. Alésage de l'insert de siège de soupape : alésage à ±0.002 mm pour un ajustement serré ; perpendicularité à l'alésage du guide : 0.005 mm ; profondeur : ±0.050 mm pour un dépassement correct de l'insert. Après l'installation de l'insert de siège : usinage du siège selon trois angles (usinage supérieur, usinage du siège, usinage inférieur) à l'aide d'un outillage piloté par l'alésage du guide — pilotes de l'outil de coupe du siège dans l'alésage du guide fini, centrage mécanique sur l'axe de l'alésage du guide, indépendamment de la dérive thermique de la CNC ou du tassement du montage. Angle du siège : ±0.25°. Diamètre du siège : ±0.050 mm ; largeur du siège : ±0.100 mm sur la circonférence. Jeu entre le siège et le guide (TIR) vérifié par comparateur à cadran sur chaque position de soupape et sur chaque culasse — ±0.003 mm TIR par contrainte mécanique. Norme à trois angles ; cinq angles et bande étroite (0.8–1.2 mm) pour la compétition.
Chambre de combustion usinée CNC 5 axes et adaptation du volume
Usinage simultané 5 axes de chambres de combustion hémisphériques, à toit pentagonal, en forme de baignoire et en coin à partir du modèle CAO de surface du client. Finition de surface intérieure de la chambre : Ra 1.6 µm (une chambre lisse réduit la nucléation des dépôts de carbone) ; Ra 0.2 µm (polissage électrolytique) pour la compétition. Zone de squish : coplanaire avec la surface du bloc-cylindres ±0.020 mm ; largeur ±0.100 mm pour l’intensité de turbulence souhaitée. Vérification du volume de la chambre de combustion : méthode de remplissage (seringue de précision, huile hydrosoluble, culasse étanche au niveau du bloc-cylindres, fluide introduit par l’orifice de la bougie, volume mesuré à ±0.1 cm³ jusqu’au niveau de référence) sur chaque chambre de chaque culasse. Tolérance de volume ±0.5 cm³ par rapport aux spécifications ; appariement chambre à chambre ±0.5 cm³ au sein d’un même jeu (±0.3 cm³ pour la compétition). Documentation par jeu : tous les enregistrements de volume des cylindres sont compilés pour chaque jeu de culasses, confirmant que chaque cylindre est conforme aux spécifications. Les relevés de volume par chambre et par ensemble sont inclus dans chaque dossier de documentation d'expédition de culasse. Une revérification du volume après application du revêtement de barrière thermique est disponible pour les programmes de revêtement de barrière thermique (le revêtement céramique YSZ de 0.1 à 0.3 mm réduit le volume de la chambre de 0.3 à 1.5 cm3 selon l'épaisseur du revêtement).
Programmes de culasses CNC en aluminium usiné
Culasses sur mesure en aluminium usinées à partir de billettes massives 6061-T6, 7075-T6 ou 2024-T4 — absence totale de porosité ; géométrie de paroi plus précise (uniformité d'épaisseur de paroi de ±0.050 mm contre ±0.500 mm pour la fonderie) ; liberté de conception totale grâce à l'usinage CNC 5 axes ; propriétés mécaniques certifiées et constantes. Séquence d'usinage 5 axes : fixation de la billette avec perçages d'outillage définissant toutes les références ultérieures ; ébauche de la chambre de combustion et des conduits ; ébauche des sièges de soupapes et des guides ; usinage simultané 5 axes de la chemise d'eau à travers une géométrie interne complexe ; fraisage de finition de la surface du bloc ; finition 5 axes de la chambre de combustion ; finition des conduits avec vérification de la section transversale à 5 stations axiales ; alésage de précision des guides de soupapes ; alésage des inserts de sièges de soupapes ; tous les filetages en une seule opération ; usinage externe ; vérification du remplissage de la chambre de combustion ; documentation complète. Délai de prototypage : 5 à 8 jours ouvrés (culasse simple 6061-T6). 7 à 10 jours ouvrables (culasse de course 4 soupapes à toit pentagonal en aluminium 7075-T6). Passages de refroidissement percés en canaux entrecroisés (absence de complexité liée au noyau de fonderie) ; circuit de refroidissement personnalisé intégré à la géométrie accessible par commande numérique.
CMM, Enregistrements de volume, PPAP niveau 3, FAIR AS9102
Certificat de conformité par culasse. Rapport dimensionnel CMM (Mitutoyo ±0.001 mm) : planéité de la surface du bloc-cylindres (grille 25 points) ; positionnement et concentricité des sièges de soupapes ; position réelle des vis de culasse (tous trous simultanément) ; diamètres et concentricité des alésages d’arbre à cames ; planéité des conduits d’admission et d’échappement ; positionnement des conduits de refroidissement ; perpendicularité du bloc-cylindres par rapport à l’axe des alésages ; hauteur totale. Enregistrements du volume de remplissage de fluide de combustion par chambre et par jeu, incluant un résumé des volumes par jeu apparié indiquant la plage de volume entre les cylindres. Enregistrements TIR (Trop-Integrated Rail) entre les sièges et les guides de soupapes (mesure au comparateur) : chaque position de soupape de chaque culasse (non échantillonnée). Profilométrie : rugosité Ra de la surface du bloc-cylindres à trois positions ; rugosité Ra de la surface des sièges de soupapes par culasse. Enregistrements du contrôle de filetage : conformité/non-conformité de tous les filetages critiques (bougie d’allumage, injecteur, vis de culasse, ports de capteurs). Certificats de matériaux avec traçabilité des lots. Certificats de traitement de surface. PPAP niveau 3 Cpk ≥ 1.67 pour les programmes OEM (planéité du bloc-cylindres, rugosité TIR des sièges de soupapes, volume de la chambre de combustion selon les caractéristiques spécifiques IATF). Rapport d'inspection du premier article (FAIR) conforme à la norme AS9102 pour les programmes de moteurs aérospatiaux et de défense. Documents conservés pendant 20 ans.
Matériaux pour
Culasses personnalisées
Le choix du matériau pour les culasses sur mesure est déterminé par la température de fonctionnement, la pression de combustion, les exigences en matière de conductivité thermique, l'environnement corrosif et le rapport poids/résistance. L'aluminium coulé A356-T6 est largement utilisé dans les moteurs industriels standard grâce à ses propriétés de coulabilité, son poids et sa conductivité thermique. L'aluminium 7075-T6 usiné offre une limite d'élasticité 2.4 fois supérieure pour les culasses de compétition à parois minces, tout en réduisant la masse. La fonte grise assure une résistance à l'usure supérieure pour les applications industrielles intensives et les moteurs diesel. L'acier inoxydable et les alliages de nickel sont adaptés aux environnements corrosifs des compresseurs.
Aluminium moulé A356-T6 et LM25
A356-T6 : Si 6.5–7.5 %, Mg 0.25–0.45 % ; limite d’élasticité 207 MPa ; conductivité thermique 155 W/m·K — le meilleur compromis entre coulabilité, poids et extraction de chaleur des zones de combustion pour les culasses de moteurs industriels standard. Traitement thermique T6 (mise en solution + vieillissement) : dureté HRB de 70–90, vérifiée à réception chez CNCPioneer. Excellentes caractéristiques de fonderie en sable permettant la réalisation de noyaux complexes pour les passages de liquide de refroidissement, de bossages intégrés pour les sièges de ressorts de soupapes et de géométries internes impossibles à obtenir par usinage de billettes. Soudable (réparation après usinage des porosités mineures situées hors des zones critiques). LM25 (équivalent Royaume-Uni/UE) : Si 6.5–7.5 %, Mg 0.2–0.6 % ; propriétés similaires à l’A356. CNCPioneer s’approvisionne en pièces moulées auprès de fonderies chinoises qualifiées, certifiées EN 10204 3.1 pour leur composition et leur dureté. Norme pour les programmes OEM de culasses de groupes électrogènes, de moteurs de pompes et de matériel agricole. Anodisation dure de type III disponible sur les surfaces de la chambre de combustion ; la surface du pont est masquée pendant l'anodisation.
Aluminium 6061-T6
Limite d'élasticité 276 MPa ; conductivité thermique 167 W/m·K ; usinabilité excellente — matériau de référence pour les culasses hautes performances et de compétition où la porosité des pièces moulées est inacceptable et où une conception sans contraintes liées au moulage est requise. Mg 0.8–1.2 %, Si 0.4–0.8 %, Cu 0.15–0.4 % — durcissement structural T6. Porosité nulle par rapport à l'aluminium moulé A356-T6 : élimine les fuites de liquide de refroidissement à travers les parois de la culasse, un problème qui affecte même certaines pièces moulées en aluminium de haute qualité. Uniformité d'épaisseur des parois de la billette : ±0.050 mm contre ±0.500 mm pour le moulage — permettant des sections de paroi minimales et une réduction de la masse de la culasse de 15 à 20 % à rigidité équivalente. Anodisable : anodisation dure de type III sur les surfaces de la chambre de combustion pour une meilleure résistance à l'usure ; surface du bloc-cylindres masquée. Standard pour les programmes de prototypes industriels (toute quantité à partir d'une pièce), les culasses de développement de moteurs de performance et les applications personnalisées nécessitant une itération de conception rapide (délai de prototypage de 5 à 8 jours à partir d'un billette solide).
Aluminium usiné 7075-T6 et 2024-T4
7075-T6 : limite d’élasticité de 503 MPa, soit 2.4 fois supérieure à celle de l’A356-T6, pour les culasses à parois minces usinées. Permet de minimiser l’épaisseur des parois tout en conservant la rigidité requise et de réduire la masse de la culasse de 15 à 25 % par rapport aux culasses en aluminium moulé, tout en préservant leur intégrité structurelle. Composition : Zn 5.1–6.1 %, Mg 2.1–2.9 %, Cu 1.2–2.0 %. Non soudable (risque de fissuration à chaud) ; moins résistant à la corrosion que le 6061. Idéal pour optimiser le rapport performance/poids dans les programmes moteurs de compétition et aérospatiaux. 2024-T4 : limite d’élasticité de 324 MPa ; haute résistance à la fatigue (endurance à la fatigue de 138 MPa à 5 × 10⁸ cycles). Convient aux programmes de culasses pour l’aérospatiale et la compétition, où la résistance à la fatigue sous charge cyclique des ressorts de soupapes est le principal critère de choix du matériau, plutôt que la résistance statique. Composition : Cu 3.8–4.9 %, Mg 1.2–1.8 %. Non anodisable avec une anodisation dure de type III en raison de sa teneur en cuivre ; alternative : revêtement de conversion au dichromate ou au chromate pour la protection contre la corrosion. Les deux nuances sont usinées sur des plateformes MAZAK VARIAXIS 5 axes chez CNCPioneer ; prototype réalisé sous 7 à 10 jours ouvrés à partir d’un lingot massif.
EN-GJL-250 Fonte grise
Résistance à la traction (UTS) de 250 MPa ; conductivité thermique de 50 W/m·K ; résistance à l’usure supérieure aux interfaces siège de soupape/alésage de guidage grâce à une microstructure en graphite lamellaire – matériau dominant pour les culasses de moteurs industriels diesel et gaz à usage intensif, où la dureté de l’aluminium entraîne un recul des sièges de soupape sous l’effet des cycles de fonctionnement à haute température et sous forte charge. L’auto-amortissement dû à la microstructure en graphite réduit la transmission du bruit de combustion à travers le corps de la culasse. Dureté Brinell de 150 à 220 HB vérifiée à réception ; pièces moulées testées sous pression à 3 bars pendant 5 minutes, étanchéité nulle avant usinage. Performances de recul des sièges de soupape : l’EN-GJL-250 est compatible avec un fonctionnement à sec (combustion de gaz naturel, GPL ou hydrogène) sans recul des inserts de siège, contrairement aux culasses en aluminium pour ces applications. Température de service maximale d’environ 300 °C en surface (contre 200 °C pour l’A356-T6 avant dégradation de la résistance). Culasses en fonte : ébauches fournies par le client ou usinage CNCPioneer auprès de fonderies chinoises qualifiées avec certification des matériaux. Traitement au phosphate et lubrification pour assemblage : traitement standard après usinage pour la protection contre la corrosion pendant le stockage et le transport.
EN-GJS-500 Fonte ductile et acier 4130/42CrMo4
EN-GJS-500 (fonte ductile) : résistance à la traction de 500 MPa ; allongement de 7 % minimum – nettement plus résistante que la fonte grise EN-GJL-250, avec un mode de rupture ductile et non fragile. Pour les culasses de compresseurs alternatifs haute pression jusqu’à 300 bar, où la fragilité de la fonte grise aux points de concentration de contraintes (alésages des logements de soupapes, intersections des passages de gaz) est inacceptable. Dureté de 180 à 280 HB à réception (vérifiée). 4130 / 42CrMo4 : limite d’élasticité de 655 MPa à l’état normalisé et revenu ; pour les culasses de compresseurs ultra-haute pression (100 à 700 bar), où l’épaisseur de paroi sous pression de la fonte ductile est excessive. Cr : 0.8 à 1.1 %, Mo : 0.15 à 0.25 %. Calcul de l’adéquation de l’épaisseur de paroi par CNCPioneer (analyse de fabrication) par rapport à la pression de conception multipliée par 4 fois le coefficient de sécurité minimum. Culasses de compresseurs pour applications H₂S : dureté maximale NACE MR0175 de 22 HRC. Contrôle de la dureté Brinell à réception par lot, confirmant la conformité du traitement thermique avant usinage. Rainure des joints toriques et des bagues d'appui : largeur et profondeur de ±0.015 mm pour une étanchéité fiable à la pression nominale. Phosphatation et traitement antirouille des culasses en acier au carbone pendant le transport.
316L Acier inoxydable
C max 0.030 % ; Cr 16–18 % ; Ni 10–14 % ; Mo 2–3 % ; PREN environ 24.3 ; plage de température : -196 à +870 °C. Pour les culasses de compresseurs en service avec gaz corrosifs (mélanges H₂S/CO₂, gaz chlorés, gaz acides) où l'acier au carbone ou la fonte se corroderaient au contact du fluide de procédé ; pour les culasses de moteurs marins où le contact avec l'eau de mer est inévitable ; pour les culasses de compresseurs chimiques en service dans les usines pharmaceutiques et chimiques où la compatibilité du fluide de procédé avec l'acier inoxydable est requise par les spécifications. La faible teneur en carbone (316L) prévient la sensibilisation dans les culasses de compresseurs réparées par soudure. Conformité à la norme NACE MR0175 en dureté à 200 HB maximum pour le service H₂S. Passivation selon la norme ASTM A967 après usinage. Usinage sur tour-fraiseuse MAZAK avec outillage et paramètres de refroidissement spécifiques à l'acier inoxydable. Nickelage chimique des passages de refroidissement internes pour une protection anticorrosion supplémentaire dans les applications de refroidissement à l'eau de mer.
Acier inoxydable 17-4PH H900
Limite d'élasticité : 1 310 MPa (état durci par vieillissement H900) ; résistance à la traction : 1 379 MPa ; dureté : 44–47 HRC ; résistance à la corrosion : supérieure à celle de l'acier inoxydable 304 en atmosphère ambiante et en milieux chimiques modérés, pour une teneur en chrome de 15 à 17.5 %. Ce matériau est idéal pour les culasses de compresseurs à très haute pression (plus de 400 bars), où la limite d'élasticité de 170 MPa de l'acier inoxydable 316L impose des épaisseurs de paroi telles qu'elles seraient structurellement ou économiquement irréalisables. État H900 (durcissement par vieillissement à 482 °C) : obtenu après usinage chez CNCPioneer ; un vieillissement à 482 °C pendant 1 heure permet d'atteindre la dureté maximale. Calcul de l'épaisseur de paroi sous pression chez CNCPioneer : analyse de la fabricabilité (DFM) par rapport à la pression de conception multipliée par 4 (coefficient de sécurité). Rainure d'étanchéité usinée à ±0.015 mm ; concentricité de l'alésage du logement de soupape par rapport à l'axe de l'alésage du cylindre à ±0.005 mm. Rugosité Ra de 0.4 µm sur toutes les surfaces d'alésage soumises à pression pour un contact optimal des joints toriques et une résistance à la fatigue. Contrôle par ressuage (LPT) à 100 % sur tous les alésages soumis à pression avant assemblage. Passivation ASTM A967 après usinage. Certification de matériau équivalent EN 10204 3.1 par lot.
Titane Ti-6Al-4V et Inconel 625
Ti-6Al-4V : limite d’élasticité 950 MPa ; densité 4.43 g/cm³ (60 % de la densité d’un alliage d’aluminium à une limite d’élasticité 3.4 fois supérieure) ; amagnétique ; excellente résistance à la fatigue. Utilisé pour les culasses de moteurs aéronautiques où la masse minimale est primordiale ; les culasses de compétition ultralégères dans les catégories homologuées autorisant le titane ; les culasses hydrauliques spécialisées pour équipements compatibles IRM (amagnétique par unité de masse d’environ 1.0005). Usiné à partir de barres de titane ASTM B381 Grade 5 avec outillage carbure dédié, paramètres de coupe contrôlés et arrosage par le haut. Revêtement DLC sur les surfaces de contact des sièges de soupapes pour une meilleure résistance à l’usure. Prototype : 10 à 14 jours ouvrables à partir de la barre de titane. Inconel 625 (UNS N06625) : limite d’élasticité 480 MPa ; Cr 20 à 23 %, Mo 8 à 10 % ; excellente tenue à haute température jusqu’à 982 °C. Culasses de compresseur pour applications extrêmes (compression des gaz d'échappement, recirculation des gaz chauds et service hydrogène à haute température). Usinage sur MAZAK avec protocoles de gestion d'outillage spécifiques aux alliages de nickel. Passivation selon la norme ASTM A967 après usinage. Certification des matériaux conforme à la norme EN 10204 3.1.
Traitements de surface pour
Culasses personnalisées
Les traitements de surface personnalisés des culasses remplissent quatre fonctions techniques : résistance à l’usure des surfaces en aluminium de la chambre de combustion et des zones de soupapes (anodisation dure de type III) ; barrière thermique réduisant le transfert de chaleur de combustion vers le liquide de refroidissement (revêtement céramique) ; protection contre la corrosion des passages internes de liquide de refroidissement des culasses pour applications marines et chimiques (nickel chimique) ; et protection contre l’usure des alésages de guides de soupapes pour les applications avec carburant à combustion sèche (chrome dur). Le masquage des surfaces d’étanchéité critiques et des alésages de guides de soupapes est intégré au plan de traitement dès la phase de conception pour la fabrication (DFM). Un alésage de précision après traitement rétablit les dimensions des alésages de guides et d’inserts de sièges lorsque l’accumulation de produit affecte les dimensions d’ajustement serré.
Anodisation dure de type III — MIL-A-8625 (Culasses en aluminium)
Surface résistante à l'usure pour les chambres de combustion, les sièges de soupapes et les surfaces externes des culasses de moteurs en aluminium : une dureté HV 400+ améliore considérablement la durabilité des surfaces des chambres de combustion contre les dépôts de carbone et l'érosion due aux impacts sur les soupapes. L'anodisation dure noire des surfaces des chambres de combustion réduit le rayonnement thermique de la combustion, abaissant la température locale et contribuant à la réduction du flux de chaleur vers la chemise de refroidissement. La croissance dimensionnelle de l'anodisation sur la surface du bloc est de 0.015 à 0.050 mm par côté ; il s'agit d'une exigence de masquage critique : la surface du bloc doit être masquée pendant l'application de l'anodisation. Le procédé de CNCPioneer masque la surface du bloc et toutes les zones d'alésage des inserts de sièges de soupapes et des guides de soupapes avant l'anodisation ; ces surfaces ne sont soit pas anodisées (aluminium nu pour assurer la conformité de l'étanchéité des joints), soit anodisées durement séparément selon les spécifications du constructeur du moteur avec des tolérances dimensionnelles prédéfinies. Une anodisation des passages de liquide de refroidissement internes est disponible pour la protection contre la corrosion dans les programmes de service marin et chimique. Une anodisation de type II (douce, 0.005 à 0.015 mm) est disponible pour la protection esthétique des surfaces externes du corps de culasse. Certificat MIL-A-8625 de type III par lot expédié avec le dossier de documentation de la culasse.
Spécifications d'anodisationRevêtement de barrière thermique — Céramique YSZ (Chambre de combustion)
Revêtement barrière thermique en zircone stabilisée à l'yttrium (YSZ) sur les surfaces de la chambre de combustion — revêtement céramique de 0.1 à 0.3 mm d'épaisseur, présentant une conductivité thermique d'environ 2.5 W/m·K (contre 155 W/m·K pour l'aluminium A356), réduisant le transfert de chaleur des gaz de combustion vers le matériau de la culasse. Applications : moteurs diesel et à gaz industriels où la réduction des besoins en refroidissement améliore le rendement thermique ; moteurs de compétition où la réduction des pertes de chaleur de combustion vers le liquide de refroidissement améliore la pression moyenne effective au frein (PMEF) ; moteurs hautes performances passant à un carburant alternatif à températures de combustion plus élevées. Application par projection plasma après usinage CNC de précision de la chambre de combustion aux dimensions finales. Étape critique après revêtement : le volume de la chambre de combustion est revérifié par remplissage de fluide après application du revêtement — le revêtement céramique réduit le volume de la chambre de 0.3 à 1.5 cm³ selon l'épaisseur du revêtement par surface. Le volume doit être confirmé à ±0.5 cm³ près après revêtement avant la libération de la culasse. Adhérence du revêtement : résistance d'adhérence minimale de 25 MPa selon la norme ASTM C633. Test de cyclage thermique selon la norme ASTM B117 (brouillard salin) pour la résistance à la corrosion de la zone extérieure revêtue. Un certificat TBC par lot, incluant les mesures d'épaisseur du revêtement, est fourni avec le dossier de documentation de la culasse.
Spécifications TBCNickel chimique — MIL-C-26074 (Services maritimes et chimiques)
Protection anticorrosion des culasses en aluminium pour applications marines et compresseurs chimiques : revêtement uniforme sur toutes les surfaces internes des passages de liquide de refroidissement, empêchant la corrosion par piqûres due au contact avec l’eau de mer (culasses marines avec circuits de refroidissement à eau de mer) ou avec des fluides de procédés chimiques (culasses de compresseurs chimiques où la contamination du liquide de refroidissement par le fluide de procédé est inévitable). Le nickelage chimique offre : un dépôt uniforme sur une géométrie interne complexe (contrairement à la galvanoplastie, qui nécessite un contact électrique direct) ; une dureté HV 450–600 (type moyen-phosphore après dépôt), améliorant la résistance à l’usure des alésages dans les zones de guidage ; et une résistance à la corrosion en milieux neutres à légèrement alcalins. Surépaisseur de nickelage de 0.015–0.030 mm par côté, intégrée aux dimensions d’alésage usinées avant nickelage : alésages des sièges de soupape et des guides de soupape, alésés avec précision après nickelage chimique selon les spécifications finales (alésage des guides de soupape à ±0.003 mm ; alésage des sièges de soupape à ±0.002 mm). Épaisseur du nickelage : 25–50 µm sur les surfaces externes. Épaisseur de 15 à 25 µm sur les surfaces internes profondes des passages de liquide de refroidissement. Test d'adhérence selon la norme ASTM B571. Certificat MIL-C-26074 fourni par lot avec la documentation de la culasse.
Spécifications de placage ENChrome dur — Alésages de guides de soupapes (Service gaz naturel et GPL)
Revêtement de chrome dur résistant à l'usure pour les alésages et les sièges de guides de soupapes de culasse dans les applications à combustion sèche à forte usure, notamment les culasses de moteurs au gaz naturel et au GPL où, contrairement aux carburants diesel et essence, l'absence de lubrifiants contenus dans le carburant accélère considérablement l'usure des guides de soupapes par combustion sèche, bien plus que dans les moteurs à lubrification par carburant. Propriétés du chrome dur : dureté Vickers (HV) 850–1 050 ; excellente résistance à l'usure ; faible coefficient de frottement. Alésages de guides de soupapes chromés : usinage de l'alésage de 0.010 à 0.025 mm avant chromage ; rodage après chromage pour une rugosité finale de 0.8 µm et un diamètre de ±0.003 mm. Chromage dur des sièges pour les moteurs à gaz : la zone de contact du siège est protégée contre l'érosion due aux impacts à sec à haute fréquence (ouverture/fermeture de soupape par tour). Épaisseur de chrome de 0.025 à 0.050 mm, vérifiée par contrôle par courants de Foucault. Remarque : le chromage dur est soumis à la réglementation environnementale (restrictions REACH et RoHS concernant le chrome hexavalent dans l’UE et en Californie). Du chrome trivalent ou des programmes de revêtement alternatifs sont disponibles pour les applications exigeant la conformité RoHS/REACH. Un certificat de chromage dur, incluant les justificatifs d’épaisseur, est fourni pour chaque lot.
Spécifications ChromePassivation ASTM A967 et traitement au phosphate
Passivation selon la norme ASTM A967 : obligatoire pour toutes les culasses en acier inoxydable 316L, 17-4PH H900 et Inconel 625 et en alliage de nickel. La passivation à l’acide nitrique ou citrique, selon les méthodes A ou C, restaure la couche passive d’oxyde de chrome sur toutes les surfaces usinées après élimination ou altération de la couche passive native. Cette étape est cruciale pour les culasses de compresseurs en service avec des gaz corrosifs, car l’intégrité de la couche passive détermine l’apparition de corrosion par piqûres sur les surfaces d’alésage usinées. Aucune modification dimensionnelle : les alésages des logements de soupapes, les gorges des joints toriques et les surfaces de contact des joints sont usinés aux dimensions finales ; la passivation ne modifie pas les dimensions. Après passivation, un test au sulfate de cuivre, conformément à la section 8 de la norme ASTM A967, confirme l’élimination du fer libre avant la mise en service. Un test au ferroxyle est effectué lorsque le test au sulfate de cuivre est non concluant. Un certificat de passivation est fourni pour chaque lot expédié, accompagné d’un certificat de matériau EN 10204 3.1. Phosphate plus lubrifiant d'assemblage (culasses en fonte grise) : revêtement de conversion au phosphate de zinc ou de manganèse (5 à 10 µm) sur toutes les surfaces usinées extérieures de la culasse en fonte grise — le film de phosphate assure une protection contre la corrosion pendant le stockage et l'expédition ; facilite la rétention de la lubrification de l'huile moteur au niveau des alésages des guides de soupapes et des surfaces intérieures du passage du liquide de refroidissement lors du rodage au premier démarrage ; éliminé par dégraissage au solvant avant l'assemblage du moteur ou l'application du revêtement par le client.
Spécifications de passivationRevêtements DLC et PVD — Programmes de course et de faible friction
Revêtements en carbone amorphe (DLC) et PVD (dépôt physique en phase vapeur) pour les alésages de guides de soupapes et les surfaces de chambres de combustion des culasses de compétition et de haute performance, dans le cadre de programmes exigeant un frottement minimal, une résistance à l'usure maximale et l'absence de restrictions environnementales liées au chrome hexavalent. Revêtement DLC (type aC:H) : dureté Vickers (HV) de 1 500 à 3 000 ; coefficient de frottement d'environ 0.05 à 0.10 en régime de lubrification limite (contre 0.15 à 0.20 pour l'aluminium ou la fonte grise non revêtus) ; excellente résistance à l'usure de la surface de contact de la tige de soupape dans l'alésage de guide. Épaisseur du revêtement : 1 à 4 µm. Procédé PVD : variation dimensionnelle négligeable ne nécessitant aucun usinage préalable de l'alésage de guide. Limitation de température : le DLC aC:H se décompose en continu au-delà d'environ 300 à 400 °C, ce qui limite son application aux zones des alésages de guides de soupapes (température ambiante des alésages de guides : 80 à 180 °C en fonctionnement) et non aux surfaces des chambres de combustion (température maximale de 300 à 600 °C). Revêtement PVD en nitrure de titane (TiN) : dureté Vickers (HV) 2 000–2 500 ; couleur or ; pour les surfaces d’alésage des inserts de siège et les zones de contact de la distribution où la limite de température du revêtement DLC serait dépassée. Les deux revêtements sont appliqués après usinage de précision de toutes les caractéristiques dimensionnelles critiques ; la vérification dimensionnelle après dépôt confirme l’absence de distorsion due à la température de dépôt PVD (180–200 °C). Un certificat de revêtement, incluant l’épaisseur et l’adhérence, est fourni pour chaque lot.
Spécifications DLC/PVDTous les traitements de surface appliqués aux culasses sur mesure (anodisation dure de type III MIL-A-8625, revêtement céramique YSZ à barrière thermique, nickelage chimique MIL-C-26074, chromage dur, passivation ASTM A967, phosphatation, revêtements DLC et PVD) sont intégrés au programme d'usinage des culasses de CNCPioneer, avec des plans de masquage appropriés pour la surface du bloc-cylindres, les alésages des guides de soupapes et les alésages des sièges de soupapes. Un alésage de précision après traitement rétablit les dimensions des alésages des guides de soupapes et des sièges de soupapes lorsque l'accumulation de matière affecte les spécifications d'ajustement serré. Le volume de la chambre de combustion est revérifié par remplissage de fluide après application du revêtement à barrière thermique afin de confirmer qu'il est conforme à ±0.5 cm³ après revêtement.
Assurance qualité pour
Programmes de culasses personnalisées
L'assurance qualité des culasses sur mesure porte sur trois systèmes dimensionnels critiques pour la performance : la planéité de la surface du bloc-cylindres pour l'étanchéité du joint de culasse (vérifiée par machine à mesurer tridimensionnelle de 0.010 mm/300 mm sur chaque culasse), le volume de la chambre de combustion pour l'équilibre du taux de compression (remplissage de fluide vérifié sur chaque chambre, appariement documenté) et la concentricité du siège de soupape par rapport au guide pour un contact complet de la soupape (vérifiée par comparateur TIR sur chaque position de soupape de chaque culasse) — vérifiée par une machine à mesurer tridimensionnelle Mitutoyo, un appareil de remplissage de fluide de précision et un contrôle TIR par comparateur avant la mise en circulation de toute culasse.
Examen technique DFM et examen de la configuration de la culasse
Analyse de fabrication (DFM) sous 24 heures pour chaque demande de culasse sur mesure : planéité de la surface du bloc-cylindres en fonction du matériau et des dimensions de la culasse — les programmes de joints MLS (acier multicouche) exigent 0.010 mm/300 mm ; les programmes de joints composites peuvent accepter 0.020 mm ; les programmes de joints toriques et de joints en C métalliques pour compresseurs exigent 0.005 à 0.008 mm. Accès CNC de la chambre de combustion pour la forme de chambre conçue (hémisphérique, en toit pentagonal, en forme de baignoire, en coin — toutes accessibles simultanément sur 5 axes avec MAZAK VARIAXIS ; coin peu profond accessible par tournage-fraisage 3 axes). Méthode de concentricité siège-guide de soupape : outillage pilote standard à montage unique pour les culasses multi-soupapes ; pilotage par montage usiné pour les configurations complexes multi-angles et multi-soupapes. Épaisseur de paroi minimale adéquate pour les passages de refroidissement par rapport à la chambre de combustion et à la zone du bloc-cylindres — CNCPioneer signale les parois trop fines (inférieures à 3.0 mm pour l’aluminium, 4.0 mm pour la fonte) pour examen par le concepteur avant usinage. Analyse de la disposition des boulons de culasse pour une répartition optimale des contraintes d'étanchéité autour du périmètre de la chambre de combustion : une disposition déséquilibrée engendre une contrainte non uniforme sur le joint, simulant un défaut de planéité. Choix des matériaux : usinage par billettes ou fonderie, acier inoxydable ou acier au carbone pour les compresseurs. Plan de masquage des traitements de surface susceptibles de modifier les dimensions de la surface du bloc-cylindres, du guide de soupape ou de l'alésage du siège.
Inspection des matériaux entrants
Contrôle de la composition par fluorescence X (SII XRF) de chaque lot de billettes et de pièces moulées (16 éléments simultanément – confirmation de la composition en A356 vs LM25 vs 6061 vs 7075 ; fonte grise vs fonte ductile ; 316L vs 304 vs 17-4PH) avant usinage. Contrôle de la dureté par lot : pièces moulées en aluminium T6 (70–90 HRB) ; billettes 7075-T6 (84–88 HRB) ; fonte grise EN-GJL-250 (150–220 HB) ; fonte ductile EN-GJS-500 (180–280 HB) ; 17-4PH H900 (44–47 HRC, confirmé avant usinage et après vieillissement). Inspection visuelle des pièces moulées pour détecter les défauts de surface dans les zones d'usinage critiques : fissures, retassures, coulées irrégulières ou porosité importante au niveau du pont, des parois de la chambre de combustion ou des sièges de soupapes – la présence de ces défauts entraîne la disqualification de la pièce moulée avant l'investissement en usinage. Test de pression sur les pièces moulées pré-noyautées avec passages de liquide de refroidissement internes : pression hydrostatique à 3 bars, 5 minutes, absence de fuite – vérification de l’intégrité de la pièce avant usinage. Pour les pièces présentant une porosité après usinage dans des zones non critiques : CNCPioneer examine avec le client l’opportunité d’une réparation (soudure TIG + réusinage) ou d’un remplacement avant de procéder.
Contrôles en cours de production — Planéité adaptative du plateau et mesure tridimensionnelle de la première pièce
Mesure de la planéité de la surface du bloc-cylindres en cours d'usinage par palpeur à contact CNC monté sur la broche de la machine pendant l'opération de surfaçage — une correction adaptative est appliquée si l'écart de planéité mesuré dépasse 0.008 mm à n'importe quel point de palpage pendant la passe de surfaçage. Cette correction en cours d'usinage empêche l'accumulation de défauts de planéité au point où un surfaçage consommerait davantage de matière. Protocole de stabilisation thermique documenté dans la fiche de suivi de processus : maintien minimum de 20 minutes après l'ébauche du bloc-cylindres avant la finition ; la surveillance de la température ambiante confirme que la température de la zone du bloc-cylindres est à ±2 °C de la température ambiante avant le début de la finition. Contrôle CMM initial de la planéité de la surface du bloc-cylindres, des positions des sièges de soupapes, de la position exacte des trous de boulons et du volume préliminaire de la chambre de combustion avant l'usinage par lots de tout programme multi-pièces. Usinage en une seule passe des sièges de soupapes et des alésages de guidage vérifié par un contrôle TIR initial au comparateur — si le TIR initial dépasse 0.005 mm, le repérage de l'outillage est vérifié et corrigé avant le début de l'alésage par lots des sièges de soupapes. Mesure du volume de remplissage de fluide de la chambre de combustion sur le premier article de chaque nouveau programme avant de poursuivre — confirme que le programme de chambre CNC atteint le volume cible ±0.5cc avant que l'ensemble complet ne soit usiné.
Inspection finale — CMM, remplissage de fluide, TIR à cadran, profilométrie
Machine de mesure tridimensionnelle Mitutoyo (±0.001 mm) : planéité de la surface du bloc-cylindres (grille de mesure minimale de 25 points ; écart maximal par rapport au plan de référence des moindres carrés indiqué par culasse) ; perpendicularité du bloc-cylindres par rapport à l’axe d’alésage (0.010 mm/100 mm) ; position de tous les sièges de soupapes dans le réseau (concentricité et position par rapport à l’axe d’alésage) ; position exacte des trous de fixation de la culasse (tous les trous simultanément dans un seul programme de la machine de mesure tridimensionnelle – et non des trous individuels présentant des erreurs angulaires non prises en compte) ; diamètres des alésages des paliers d’arbre à cames et concentricité entre alésages (culasses à arbre à cames en tête) ; planéité des faces des conduits (faces de contact des collecteurs d’admission et d’échappement) ; position des alésages de refroidissement ; position du filetage des bougies ; hauteur totale de la culasse par rapport au plan de référence spécifié. Remplissage de la chambre de combustion : chaque chambre de chaque culasse – mesure de précision à la seringue à ±0.1 cm³ ; enregistrements par chambre et par culasse ; récapitulatif des volumes de tous les cylindres à ±0.5 cm³ près. Mesure du faux-rond entre le siège et le guide par comparateur à cadran : pour chaque position de soupape de chaque culasse, la sonde est positionnée dans la gorge usinée du siège, la tige du comparateur traversant l’alésage du guide. La mesure du faux-rond entre le siège et le guide est directe ; tolérance de ±0.003 mm = concentricité maximale de ±0.006 mm. Contrôle du filetage (passage/non-passage) sur tous les filetages critiques : bougie d’allumage, injecteur, vis de culasse, ports du capteur de température. Profilométrie : rugosité Ra de la surface du bloc-cylindres à trois positions ; rugosité Ra de la surface du siège par culasse. Contrôle visuel : absence de bavures à la sortie de l’alésage du guide de soupape ; propreté des bords de la chambre de combustion ; uniformité de la bande de contact du siège de soupape.
Vérification du volume de la chambre de combustion — Chaque chambre, chaque culasse
La vérification du volume de la chambre de combustion par la méthode de remplissage est effectuée sur chaque chambre de chaque culasse produite par CNCPioneer, et non sur un échantillon ou uniquement sur le premier exemplaire. La méthode de remplissage consiste à : placer la culasse à l'envers sur un support horizontal ; obturer l'ouverture de la chambre de combustion au niveau du plan de joint à l'aide d'une plaque acrylique transparente percée d'un trou de précision au niveau du filetage de la bougie ; introduire de l'huile hydrosoluble par le trou de la bougie à l'aide d'une seringue calibrée avec précision au 0.1 cm³ ; enregistrer le volume d'huile lorsque le niveau atteint le niveau de référence précis (bord inférieur du filetage du trou de la bougie, identique pour chaque culasse). Enregistrement du volume : par chambre pour les culasses monocylindres ; par cylindre pour les culasses multicylindres avec un assemblage apparié, confirmant une plage de ±0.5 cm³ (±0.3 cm³ pour les programmes d'assemblage appariés destinés à la compétition). Revérification du volume après application du revêtement barrière thermique : pour les culasses ayant reçu ce revêtement après usinage, le remplissage est répété après application – le revêtement céramique de 0.1 à 0.3 mm réduit le volume de la chambre de 0.3 à 1.5 cm³ selon son épaisseur. Ce volume après revêtement détermine le taux de compression réel et doit être vérifié à ±0.5 cm³ près avant la livraison. Les relevés de volume par cylindre et par jeu sont inclus dans le dossier de documentation d'expédition de la culasse, destiné à l'enregistrement du montage du moteur et à la documentation de conformité du client.
Paquet de documentation
Certificat de conformité par culasse ou par jeu apparié. Rapport dimensionnel Mitutoyo CMM : planéité du plan de joint (grille 25 points), perpendicularité du plan de joint, position et concentricité des sièges de soupapes, position réelle des boulons de culasse (tous trous simultanément), diamètres et concentricité des alésages d'arbre à cames, planéité des conduits d'admission et d'échappement, position des alésages de refroidissement, position des filetages de bougies, hauteur totale – toutes les mesures sont comparées aux tolérances du plan, présentées sous forme de tableau par numéro de série. Enregistrements du volume de remplissage du fluide de la chambre de combustion : par chambre et par culasse ; récapitulatif par jeu apparié pour les programmes multicylindres, indiquant la plage de valeurs entre cylindres et l'écart maximal. Enregistrements du TIR (Tropal Indicative Rail) entre le siège et le guide, mesurés au comparateur à cadran : pour chaque position de soupape de chaque culasse – toutes les valeurs sont indiquées par soupape et par culasse. Profilométrie : rugosité Ra de la surface du plan de joint à trois positions ; rugosité Ra de la surface des sièges. Enregistrements du contrôle de filetage : conformité/non-conformité pour tous les filetages critiques par culasse. Certificats de matériaux avec traçabilité des lots (numéro de la barre de billette ou de la coulée, lot d'usinage, numéro de série de la culasse). Certifications de traitement de surface (anodisation dure de type III MIL-A-8625 ; nickelage chimique MIL-C-26074 ; épaisseur du chromage dur ; dossiers de revêtement TBC ; résultat du test de passivation ASTM A967). Cpk de niveau 3 PPAP ≥ 1.67 pour les programmes OEM concernant la planéité du pont, le TIR du siège et le volume de la chambre de combustion, conformément aux caractéristiques spéciales IATF. Conforme à la norme FAIR selon AS9102 pour les programmes de moteurs aérospatiaux et de défense. Documents conservés pendant 20 ans.
Système de qualité IATF 16949 pour
Programmes de culasses personnalisées
Le système de qualité certifié IATF 16949 et AS9100D de CNCPioneer couvre quatre disciplines de qualité spécifiques aux culasses de précision : planéité du plan de joint CMM à 100 % sur chaque culasse (non échantillonnée) selon la spécification de 0.010 mm/300 mm requise pour l’étanchéité du joint de culasse, vérification du remplissage du fluide de la chambre de combustion à 100 % sur chaque chambre pour un équilibre du taux de compression apparié, TIR siège de soupape-guide à 100 % sur chaque position de soupape pour une étanchéité de soupape sur toute la circonférence, et qualification PPAP niveau 3 Cpk ≥ 1.67 assurant la transition du premier article aux programmes d’approvisionnement en volume OEM.
Planéité du plan de joint de culasse à 100 % (mesurée par machine à mesurer tridimensionnelle) — Chaque culasse
Chaque culasse sur mesure — qu'il s'agisse de culasses de moteurs industriels, de compresseurs ou de compétitions — fait l'objet d'un contrôle à 100 % de la planéité de sa surface par une machine à mesurer tridimensionnelle (MMT) utilisant une grille de mesure d'au moins 25 points. L'écart maximal par rapport au plan de référence (méthode des moindres carrés) est indiqué pour chaque numéro de série de culasse. Ce contrôle à 100 % par MMT, plutôt qu'un échantillonnage, est indispensable pour respecter la spécification de 0.010 mm/300 mm, car une surface non conforme livrée au motoriste peut entraîner la rupture du joint de culasse dès le premier démarrage du moteur. La non-conformité n'est détectée qu'après l'engagement des coûts d'assemblage. La grille de mesure à 25 points couvre la zone de la surface avec une densité suffisante pour détecter les ondulations en cuvette dues aux gradients thermiques et les variations de hauteur entre le bord et le centre, liées aux variations de hauteur des plaquettes de fraisage — deux phénomènes qu'une grille de mesure moins dense ne permettrait pas de détecter. Le contrôle par MMT est effectué à température ambiante (et non à la température d'usinage), confirmant ainsi l'efficacité du protocole de stabilisation thermique. Le rapport CMM comprend des données de nuage de points et une carte de contour de la planéité du pont par numéro de série de culasse, archivés et expédiés au format PDF avec chaque culasse.
- Planéité du plan de joint de culasse à 100 % (contrôle par machine à mesurer tridimensionnelle en 25 points) sur chaque culasse
- Mesure CMM à température ambiante — confirme la stabilisation thermique
- Nuage de points et carte des courbes de niveau par numéro de série dans les documents d'expédition
Volume de la chambre de combustion à 100 % — Remplissage complet de la chambre avec du fluide
Chaque chambre de combustion de chaque culasse fait l'objet d'une mesure directe du volume de fluide de remplissage – et non d'un échantillonnage ou d'une déduction à partir des coordonnées du programme CNC. Cette méthode de mesure directe du volume de la chambre de combustion usinée prend en compte toutes les contributions dimensionnelles : la géométrie du fond et des parois de la chambre usinées, la hauteur de la surface du bloc-cylindres, la géométrie de la zone de squish et les éventuelles déformations résiduelles de l'outil d'usinage, qui ne seraient pas prises en compte par un calcul de volume basé sur les coordonnées à partir des données ponctuelles d'une machine à mesurer tridimensionnelle (MMT). Précision de la mesure du volume : ±0.1 cm³ par lecture à la seringue (précision totale typique du volume : ±0.15 cm³ par mesure) – suffisante pour confirmer une tolérance de ±0.5 cm³ avec une marge de sécurité de 3x. Documentation par série appariée pour les programmes multicylindres : tous les enregistrements de volume de cylindre par série sont compilés dans un tableau indiquant les volumes de chaque cylindre et l'écart maximal au sein de la série (spécification : plage de ±0.5 cm³). Ce dossier de correspondance des pièces constitue le document de qualité utilisé par le motoriste pour confirmer la répartition équilibrée du taux de compression avant l'assemblage du moteur. La fiche de test au banc d'essai confirme a posteriori l'équilibre de la puissance des cylindres. Pour les programmes post-TBC : une nouvelle mesure du volume après application du revêtement céramique est obligatoire ; le volume ajusté par revêtement pour chaque chambre est documenté et comparé aux spécifications de conception et au volume avant revêtement.
- Remplissage de fluide dans chaque chambre de chaque culasse — non échantillonné
- Précision de mesure de la seringue : ±0.1 cc, précision totale : ±0.15 cc
- Documentation des ensembles appariés : tous les volumes de cylindres par ensemble compilés
100 % Siège de soupape TIR — Indicateur à cadran pour chaque position de soupape
Chaque position de soupape de chaque culasse fait l'objet d'une vérification du faux-rond total (TIR) entre le siège et le guide, par comparateur à cadran : la pointe du comparateur se positionne dans la gorge usinée du siège de soupape tandis que la tige du comparateur traverse l'alésage du guide ; la culasse effectue une rotation de 360° autour de l'axe de l'alésage du guide ; la mesure du TIR indique directement le faux-rond de concentricité entre le siège et le guide. Cette méthode est préférable à la mesure de la position du siège et du guide par machine à mesurer tridimensionnelle (MMT) pour deux raisons : elle simule directement l'alignement réel de la soupape (l'axe de l'alésage du guide sert de référence de rotation ; la bande de contact du siège est la surface mesurée – la relation géométrique exacte qui garantit l'uniformité du contact de la soupape en service) ; et elle détecte toute erreur de concentricité due à l'usure de l'outil de coupe du siège, à l'augmentation du jeu du pilote ou à une erreur de repositionnement, erreurs que l'inspection par MMT, basée sur les coordonnées, devrait déduire de données ponctuelles. Spécification du TIR : ±0.003 mm (soit ±0.006 mm de faux-rond total maximum) pour les programmes de culasses standard. Tolérance TIR de ±0.002 mm (soit ±0.004 mm) pour les programmes industriels et de compétition de précision. Pour toute position de soupape dépassant la tolérance TIR : l’outil de pilotage est aligné dans l’alésage du guide, l’angle du siège est rectifié en une seule opération pour rétablir la concentricité, puis la tolérance TIR est mesurée à nouveau par comparateur avant la mise en service. Les données TIR par position de soupape et par culasse sont archivées et expédiées avec la documentation.
- Réglez le TIR sur chaque position de soupape de chaque culasse
- Mesure fonctionnelle directe — simule l'alignement réel de la vanne
- Enregistrements TIR par vanne et par tête dans la documentation d'expédition
PPAP Niveau 3 / FAIR AS9102 — Programmes OEM et aérospatiaux
Qualification PPAP de niveau 3 pour les programmes OEM de culasses sur mesure : dossiers de conception (traçabilité des révisions des dessins et du modèle CAO) ; diagramme de flux de processus (séquence d’usinage complète, de la réception des matériaux au traitement de surface, en passant par l’inspection finale et la documentation) ; AMDEC (analyse des modes de défaillance et de leurs effets identifiant les non-conformités de planéité du plan de joint, de distance entre le siège et le guide et de volume de la chambre de combustion comme les trois modes de défaillance les plus critiques) ; plan de contrôle spécifiant la fréquence et la méthode de mesure pour chaque caractéristique particulière ; étude de répétabilité et de reproductibilité (R&R) des instruments de mesure tridimensionnels (planéité du plan de joint et cercle de boulonnage), de l’appareil de remplissage de fluide (volume de la chambre de combustion) et du comparateur (distance entre le siège et le guide) – le tout avec une variation de tolérance ≤ 10 % ; études initiales de capabilité du processus avec un Cpk ≥ 1.67 sur la planéité du plan de joint, la distance entre le siège et le guide, le volume de la chambre de combustion et la position réelle des boulons de culasse, conformément aux caractéristiques particulières IATF 16949 ; et garantie de soumission des pièces (PSW). Délai de qualification PPAP : 6 à 8 semaines entre la fin de la production pilote et l’approbation du client. Rapport d'inspection du premier article (FAIR) conforme à la norme AS9102 pour les programmes de moteurs aérospatiaux et de défense : inspection complète de 100 % des caractéristiques des plans selon les exigences de la norme AS9102 ; comparaison des plans de référence avec les résultats d'inspection ; certification des matériaux ; certification du traitement de surface ; documentation et traitement de toutes les non-conformités de processus. Indicateurs de qualité : taux de qualification de 99 % ; respect des délais de livraison à 100 % pour les programmes OEM établis.
- Programmes OEM de culasse de niveau 3 PPAP Cpk ≥ 1.67
- FAIR selon la norme AS9102 pour les programmes de moteurs aérospatiaux et de défense
- Taux de qualification de 99 % · Livraison à 100 % dans les délais
FAQ sur les culasses sur mesure
Questions fréquentes des fabricants de moteurs industriels, des équipementiers de compresseurs, des constructeurs d'équipements marins, des développeurs de moteurs de sport automobile et des producteurs d'équipements hydrauliques concernant les spécifications de planéité du plan de joint de culasse, les méthodes de concentricité des sièges de soupape, le choix des matériaux (billettes ou coulées) et l'économie et les délais de production des culasses en Chine.
La spécification de planéité de la surface du bloc-cylindres est déterminée par le type de joint de culasse et sa compliance d'assise, c'est-à-dire sa capacité à compenser les petites irrégularités de la surface du bloc-cylindres par déformation élastique ou plastique lors du serrage initial des boulons. Joints en fibres composites (type traditionnel multicouches fibres-billes d'acier) : ± 0.040–0.060 mm/300 mm – ces joints présentent une compliance d'assise importante grâce à leur corps souple renforcé de fibres, tolérant ainsi une irrégularité modérée du bloc-cylindres. Joints multicouches en acier (MLS) : ± 0.010–0.020 mm/300 mm – les joints MLS ont une compliance minimale car les fines couches d'acier ne peuvent s'adapter qu'à de très faibles ondulations ; au-delà d'un écart de planéité de 0.020 mm, les joints MLS présentent des zones de surépaisseur et de creux qui génèrent des variations cycliques de contraintes dans le joint sous l'effet de la combustion, amorçant un délaminage par fatigue des couches d'acier au niveau des zones de concentration de contraintes. Joints toriques et joints en C métalliques (culasses industrielles et de compresseurs haute pression) : tolérance de ± 0.005 à ± 0.008 mm. L’étanchéité de ces joints repose entièrement sur la géométrie de la surface du bloc ; aucune correction du joint ne compense les imperfections de ce dernier. CNCPioneer atteint une planéité de surface de 0.010 mm/300 mm en production grâce à quatre étapes de traitement combinées. Premièrement, l’appariement des hauteurs des plaquettes de fraisage : toutes les plaquettes doivent avoir la même hauteur à ± 0.003 mm près. Des plaquettes mal appariées engendrent des ondulations périodiques à la fréquence d’espacement. Deuxièmement, la stabilisation thermique : l’ébauche par fraisage augmente la température de surface de la culasse en aluminium d’environ 12 à 18 °C, élargissant ainsi la zone de contact. Les programmes de CNCPioneer intègrent une pause de stabilisation thermique de 20 minutes après l’ébauche, avant la finition, afin de permettre la dissipation du gradient de température avant de procéder à la finition. Troisièmement, finition en une seule passe : la finition en une seule passe continue, sans retrait d’outil, élimine les irrégularités de hauteur (0.002 à 0.005 mm) dues au soulèvement et au réengagement de l’outil. Quatrièmement, vérification par machine à mesurer tridimensionnelle (MMT) : chaque surface de culasse est vérifiée par une mesure MMT en 25 points à température ambiante avant sa mise en service, confirmant ainsi l’efficacité du protocole de stabilisation thermique et la conformité des plaquettes de fraisage aux spécifications de hauteur.
L'importance cruciale de la concentricité du siège de soupape par rapport à l'alésage du guide s'explique par la mécanique du contact entre la soupape et le siège. Lorsqu'une soupape à champignon se ferme contre son siège, le disque de soupape entre en contact avec ce dernier le long d'une bande de contact circulaire. Pour que cette bande exerce une pression de contact uniforme sur 360 degrés – condition nécessaire à l'étanchéité aux gaz de combustion et au refroidissement homogène de la face de soupape par contact avec le siège – le centre du siège doit être parfaitement aligné avec l'axe de la tige de soupape, lui-même défini par l'axe de l'alésage du guide. Si le centre du siège est décalé de 0.010 mm par rapport à l'alésage du guide, la face de soupape entre en contact avec le siège de manière importante d'un côté et de manière faible, voire inexistante, de l'autre. Ce contact asymétrique engendre une étanchéité médiocre du côté où le contact est faible et une contrainte excessive sur le matériau de l'insert du siège du côté où le contact est important. En service, ce côté faible permet aux gaz de combustion chauds de s'infiltrer à travers le siège à chaque fermeture de soupape, érodant simultanément le siège et la face de soupape par des mécanismes thermiques et mécaniques. Il en résulte une brûlure de la soupape et un recul du siège qui compromettent l'étanchéité du moteur en un temps considérablement réduit par rapport à la durée de vie nominale du siège de soupape. CNCPioneer atteint une concentricité de ±0.003 mm grâce à un alésage en une seule opération du siège et du guide, utilisant un système d'outillage pilote dédié : après l'alésage final du guide de soupape à ±0.003 mm de diamètre lors de la configuration initiale de la machine, un outil de coupe de siège monté sur un pilote de précision s'insérant dans l'alésage final du guide est utilisé pour aléser le contre-alésage de l'insert de siège. Le pilote dans l'alésage du guide centre mécaniquement l'outil de coupe sur l'axe de l'alésage ; la concentricité est ainsi obtenue par l'alignement de l'outil, et non par la précision de positionnement CNC. Cela signifie que la concentricité est maintenue quelles que soient les variations thermiques, les tassements du montage ou les variations de position de la machine pendant l'opération d'alésage du siège. Après la mise en place de l'insert et la coupe de l'angle du siège (également à l'aide d'un outil piloté par l'alésage du guide), la forme finale du siège est vérifiée par un comparateur à cadran : la pointe s'insère dans la gorge du siège tandis que la tige du comparateur traverse l'alésage du guide de soupape ; la lecture TIR mesure directement le faux-rond entre le siège et le guide. Une concentricité de plus ou moins 0.003 mm produit un TIR de 0.006 mm maximum, dans la limite de 0.010 mm maximum que les fabricants de soupapes de moteur spécifient pour leurs garanties de performance d'étanchéité des soupapes.
Le choix entre l'aluminium usiné et l'aluminium coulé pour la fabrication de culasses sur mesure repose sur quatre compromis : le coût, la liberté de conception, les propriétés du matériau et le délai de livraison. Le choix optimal dépend de la contrainte principale. Culasses en aluminium coulé (A356-T6 ou équivalent) : le procédé de coulée permet d'obtenir une géométrie quasi-définitive avec des cavités internes (canaux de refroidissement, formes des conduits) formées par des noyaux de sable ou de matrice lors de la solidification. Ces cavités ne peuvent être reproduites que de manière approximative par l'usinage de billettes, via des passages percés ou usinés par électroérosion. Les culasses coulées présentent un coût des matériaux inférieur (chutes d'aluminium et main-d'œuvre de coulée contre barres d'aluminium usinées onéreuses) et conviennent aux productions en grande série où l'investissement dans l'outillage est amorti. Cependant, la quantité minimale de commande et le délai de fabrication de l'outillage (modèle/matrice : 6 à 12 semaines, 3 000 $ à 30 000 $ selon la complexité) rendent la coulée non viable pour les prototypes uniques ou les petites séries. La porosité de fonderie (vides de gaz emprisonnés dans le métal solidifié) est une limitation inhérente au procédé de fonderie. Elle est maîtrisée par le contrôle du processus (fonderie sous vide, solidification dirigée), mais non éliminée. La porosité au niveau des parois des passages de liquide de refroidissement provoque des fuites indétectables avant l'assemblage du moteur. Culasses en aluminium usiné (6061-T6, 7075-T6, 2024-T4) : usinées à partir de barres ou de plaques massives, elles ne présentent aucun risque de porosité de fonderie. Les passages de liquide de refroidissement sont usinés sous forme de canaux percés entrecroisés plutôt que de pièces moulées (ce qui limite la complexité du circuit de refroidissement tout en éliminant le risque de porosité). Le coût des matériaux et le temps d'usinage sont supérieurs à ceux de la fonderie pour une géométrie équivalente, mais aucun investissement en outillage n'est nécessaire, le délai de prototypage est de 5 à 10 jours et la conception est totalement libre grâce à l'usinage CNC 5 axes. Recommandation de CNCPioneer : privilégier l'aluminium coulé pour les culasses produites en grande série (plus de 100 par an) lorsque des passages de refroidissement complexes sont requis et que l'investissement en outillage est justifié. Usinage de pièces en aluminium billette pour prototypes uniques, moteurs de compétition et industriels en petite série, et toute application exigeant une garantie absolue d'intégrité du passage du liquide de refroidissement. Culasses en aluminium coulé à partir d'ébauches fournies par le client : CNCPioneer accepte les ébauches fournies par le client et applique la séquence complète d'usinage CNC de précision. Ce modèle économique permet de bénéficier des avantages du programme de fonderie (contrôlé par le client) tout en garantissant la qualité d'usinage de précision de CNCPioneer pour les éléments dimensionnels critiques.
Délais de fabrication des prototypes chez CNCPioneer (culasses sur mesure) : culasse monocylindre en aluminium 6061-T6 usiné avec chambre de combustion à 2 soupapes — 5 à 7 jours ouvrés ; culasse de compétition monocylindre à toit pentagonal en aluminium 7075-T6 usiné avec chambre de combustion à 4 soupapes — 7 à 10 jours ouvrés ; pièce en aluminium coulé fournie par le client et usinée — 7 à 10 jours ouvrés (usinage uniquement ; approvisionnement de la pièce coulée séparément) ; pièce en aluminium coulé fournie par CNCPioneer et usinée — 12 à 18 jours ouvrés (incluant le délai de fonderie) ; pièce en fonte grise usinée — 8 à 12 jours ; culasse de compresseur en acier inoxydable — 8 à 12 jours ; culasse de compresseur haute pression 17-4PH H900 — 10 à 14 jours. La vérification du volume de la chambre de combustion (mesure du niveau d'huile et documentation) ajoute 1 jour ouvré. L'anodisation dure ajoute 3 jours. Livraison express disponible en 3 jours pour une culasse monocylindre simple en aluminium usiné, à partir de plans prêts à l'usinage. Production pilote (25 à 100 culasses) : 2 à 3 semaines par lot ; début du contrôle SPC sur la planéité du plan de joint et le TIR des sièges de soupapes. PPAP niveau 3 : 6 à 8 semaines après la finalisation du pilote. Production OEM en série : livraisons mensuelles toutes les 2 semaines avec capacité MAZAK dédiée ; réduction du coût unitaire de 40 à 70 % par rapport au prototype selon le volume. Analyse économique à échelle représentative : une culasse de moteur haute performance 4 cylindres 4 soupapes par cylindre en aluminium 6061-T6 usiné dans un bloc d'aluminium (appariée à ± 0.5 cm³, plan de joint 0.010 mm/300 mm, TIR des sièges de soupapes ± 0.003 mm, passivée) coûtant 2 800 $ l'unité chez un atelier d'usinage de moteurs haute performance américain, coûte environ 1 550 $ pour le prototype de CNCPioneer et entre 580 et 720 $ l'unité pour une production annuelle de 500 culasses en Chine. Pour un fabricant de moteurs industriels produisant 2 000 moteurs par an avec un ensemble de culasses à 4 cylindres par moteur, les économies réalisées par les fabricants chinois de culasses, de 800 à 1 200 dollars par ensemble, produisent une réduction annuelle des coûts de nomenclature des culasses de 1 600 000 à 2 400 000 dollars, transformant ainsi l’économie de la fabrication des moteurs tout en maintenant la qualité dimensionnelle requise pour les performances et la durée de vie du moteur.
Demandez un devis pour l'usinage sur mesure d'une culasse
Téléchargez vos dessins de culasse personnalisés, vos modèles CAO (STEP, IGES, SolidWorks, PDF) ou les spécifications de votre moteur et recevez une analyse DFM gratuite et un devis compétitif sous 24 heures — couvrant la faisabilité de la planéité de la surface du bloc pour votre matériau et la taille de votre culasse, l'approche de concentricité des sièges de soupape pour votre configuration de soupape, la méthodologie d'adaptation du volume de la chambre de combustion, la recommandation de matériau billette ou coulé, l'accessibilité du passage du liquide de refroidissement et l'adéquation de l'épaisseur de paroi, l'analyse de la charge d'étanchéité du schéma de boulonnage de la culasse, les spécifications de traitement de surface pour votre environnement d'exploitation et le prix complet, de la culasse prototype CNC à la culasse de production en série en Chine pour les équipementiers.