
CNCPioneer fabrique des composants de dispositifs médicaux de précision sur des tours CNC suisses — des vis osseuses et des implants dentaires aux tiges d'instruments chirurgicaux et aux composants de cathéters, avec une traçabilité complète des matériaux, une documentation CMM et une conformité aux matériaux biocompatibles.
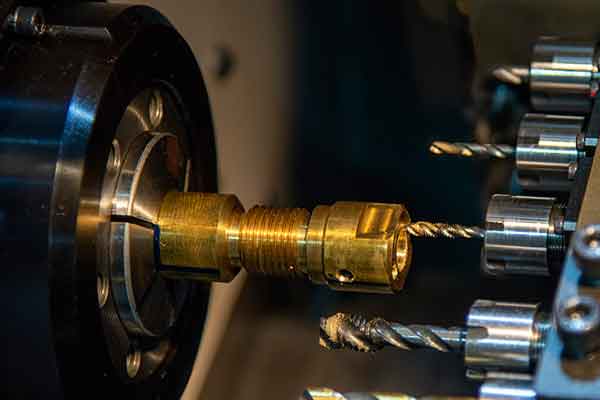
L'usinage suisse médical consiste à fabriquer des composants de précision pour dispositifs médicaux sur des tours CNC de type suisse, où la pièce est maintenue par une douille de guidage directement dans la zone de coupe. Ceci élimine toute déformation des pièces médicales longues et fines — vis osseuses, canules, corps d'implants, tiges d'instruments chirurgicaux — pour lesquelles le maintien d'une précision dimensionnelle est essentiel à la performance clinique et à la sécurité des patients.
L'usinage suisse est le procédé de choix pour les composants médicaux alliant petits diamètres, géométries complexes, tolérances serrées et matériaux biocompatibles. La réalisation de toutes les caractéristiques en une seule opération élimine les étapes de repositionnement sources de variations dimensionnelles — un avantage crucial lorsque chaque dimension doit être vérifiée et traçable conformément aux exigences des normes FDA 21 CFR Part 820 et ISO 13485.
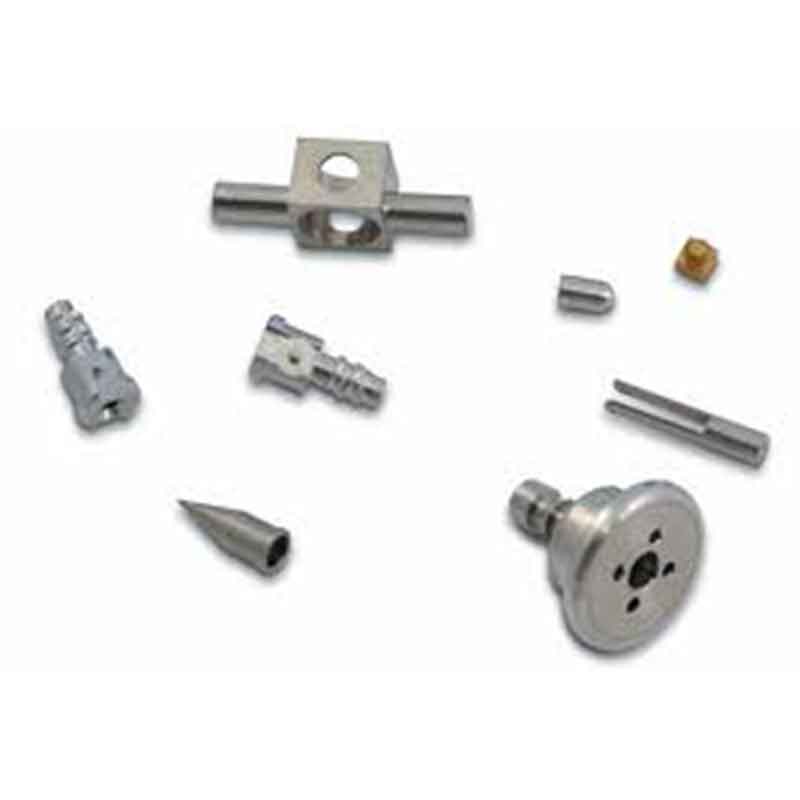
La fabrication de composants pour dispositifs médicaux exige un ensemble de compétences que l'usinage suisse offre de manière unique. Petits diamètres, rapports longueur/diamètre élevés, géométries complexes à multiples caractéristiques, matériaux biocompatibles et constance dimensionnelle absolue d'une production à l'autre sont autant d'exigences qui correspondent parfaitement aux atouts de l'usinage suisse.
La douille de guidage supporte les vis osseuses, les piliers d'implants et les tiges d'instruments dans la zone de coupe, empêchant la déviation sur les géométries médicales minces qu'il est impossible de maintenir dans les tolérances sur les tours conventionnels.
Les tours suisses multi-axes permettent de réaliser toutes les caractéristiques des composants médicaux complexes en une seule opération, éliminant ainsi les erreurs de repositionnement qui affectent les relations dimensionnelles entre les éléments critiques des implants et des instruments.
L'usinage suisse prend en charge le titane Grade 2, Grade 5 et Grade 23, l'acier inoxydable 316L et 17-4PH, le cobalt-chrome, le PEEK et le Nitinol avec des outils et des protocoles de processus dédiés pour chaque matériau.
Les tours suisses usinent des composants médicaux jusqu'à un diamètre de 0.3 mm , couvrant toute la gamme de tailles, des composants d'articulation d'endoscopes miniatures aux corps d'implants orthopédiques.
Atteint une rugosité Ra de 0.4 μm et plus fine sur les surfaces des implants et les zones de contact des instruments , essentielle pour la biocompatibilité, l'ostéointégration et l'efficacité de la stérilisation.
L'usinage suisse garantit une production dimensionnelle identique d'une série à l'autre , répondant ainsi aux exigences de validation des processus et de contrôle statistique des processus des systèmes de qualité des dispositifs médicaux.
CNCPioneer fabrique des composants médicaux de précision couvrant tout le spectre des catégories de dispositifs médicaux, allant des composants jetables à usage unique aux instruments chirurgicaux réutilisables complexes et aux dispositifs implantables.

Vis à os corticales, spongieuses et verrouillées en titane de grade 5 et 23, et en acier inoxydable 316L. La précision du profil du filetage, la géométrie de la tête et les dimensions de l'empreinte du tournevis sont vérifiées par machine à mesurer tridimensionnelle et par contrôle dimensionnel du filetage. Traçabilité complète des matériaux pour les dossiers de dispositifs 510(k).

Corps d'implants, piliers et composants de connexion prothétique en titane de grade 4 et 5. La géométrie du filetage du corps d'implant et la précision du cône Morse interne sont essentielles à l'ostéointégration et à la stabilité de la prothèse. Traitement de surface SLA disponible.

Tiges, poignées et composants de précision pour instruments laparoscopiques, outils endoscopiques et pinces à biopsie en acier inoxydable 316L et 17-4PH. Passivation et électropolissage disponibles pour une stérilisation compatible.
CNCPioneer est spécialisée dans l'usinage suisse de haute précision pour les applications médicales, et accompagne les fabricants d'équipements médicaux, les sous-traitants et les fournisseurs de systèmes chirurgicaux, du prototypage initial à la production validée.

Composants d'implants usinés avec précision, conçus pour la résistance, la résistance à la fatigue et une performance à long terme.

Composants de précision usinés en Suisse, présentant des géométries internes complexes et des exigences de surface supérieures.

Composants de haute précision et de petit diamètre pour instruments et assemblages chirurgicaux de pointe.
L'usine de fabrication de CNCPioneer à Shenzhen fonctionne selon des protocoles de production dédiés aux dispositifs médicaux, des procédures d'inspection distinctes et est entièrement conforme à la norme AS9100D. Notre capacité de production couvre l'ensemble des composants de dispositifs médicaux, des composants d'endoscopes miniatures aux corps d'implants orthopédiques.
Plus de 78 tours CNC suisses Star, Citizen et Tsugami. Capacité de barres de Ø1 mm à Ø32 mm, couvrant toute la gamme, des composants d'endoscopes miniatures (détails de Ø0.3 mm) aux corps d'implants orthopédiques. Protocoles d'outillage dédiés à chaque matériau biocompatible.
Tolérance dimensionnelle critique ±0.005 mm · Concentricité de la connexion de l'implant ±0.003 mm · Forme du filetage selon ISO 5835 · Finition de surface Ra 0.4 μm standard ; Ra 0.05 μm réalisable par polissage miroir pour les surfaces d'articulation des articulations.
Dimensions des composants : de Ø0.3 mm (composants d’endoscopes et de cathéters miniatures) à Ø32 mm (corps d’implants et poignées d’instruments). Composants longs et fins, avec un rapport longueur/diamètre jusqu’à 20:1, usinés sans déformation.
Production de prototypes, de l'unité pour la validation de conception à la production en série. Inspection à 100 % des composants implantables. Échantillonnage AQL pour les composants d'instruments non implantables. Prototypes express en 5 à 7 jours pour les matériaux standard.
Électropolissage (ASTM B912) · Passivation (ASTM A967) · Anodisation du titane (codage couleur) · Traitement de surface SLA (ostéointégration) · Polissage miroir Ra 0.05 μm · Nettoyage par ultrasons selon des protocoles validés.
Traçabilité complète des matériaux, certificat d'usine jusqu'au composant fini · Rapports CMM (Mitutoyo ±0.001 mm) · Enregistrements de finition de surface · Certificat de conformité · Certifications de processus spéciaux prenant en charge les normes FDA 21 CFR Part 820 et ISO 13485.
Le choix des matériaux pour les composants usinés de type « swiss » destinés au secteur médical est régi par des exigences de biocompatibilité, de performance mécanique, de compatibilité avec la stérilisation et de conformité réglementaire. CNCPioneer usine tous les principaux matériaux utilisés dans les dispositifs médicaux selon des protocoles de processus dédiés et assure une traçabilité complète des matériaux.
Résistance supérieure à la rupture · Qualité implantable · Implants porteurs · Composants rachidiens · Recommandé pour les dispositifs implantables les plus exigeants
Haute résistance · Biocompatible · Excellente durée de vie en fatigue · Implants orthopédiques · Fixations chirurgicales · Titane le plus couramment utilisé pour les implants
Entièrement biocompatibles · Excellente résistance à la corrosion · Ostéointégration · Implants dentaires · Composants cardiovasculaires
Résistance supérieure à celle des implants de grade 2 · Corps d'implants dentaires · Excellentes propriétés de biocompatibilité et d'ostéointégration
Excellente résistance à la corrosion · Biocompatible · Instruments chirurgicaux · Dispositifs non implantables · Matériau standard pour les composants d'instruments réutilisables
Haute résistance · Bonne résistance à la corrosion · Tiges d'instruments chirurgicaux · Instruments réutilisables nécessitant une résistance et une résistance à la fatigue élevées
AMS 5662 · Fixations haute résistance pour turbines · Raccords pour l'industrie pétrolière et gazière · Durcissement par vieillissement
Bonne usinabilité · Corps de dispositifs non implantables · Poignées d'instruments · Composants non critiques de dispositifs médicaux
Excellente résistance à l'usure · Biocompatible · Composants articulaires orthopédiques · Prothèses dentaires · Surfaces articulaires nécessitant un polissage miroir Ra 0.05 μm
Radiotransparent · Biocompatible · Haute résistance · Implants rachidiens · Poignées d'instruments · Composants de dispositifs médicaux légers et non métalliques
Léger · Anodisable · Poignées d'instruments · Corps d'appareils sans contact · Composants non implantables critiques en termes de poids
Mémoire de forme · Superélasticité · Fils guides · Stents · Composants orthodontiques · Des protocoles d'usinage spécialisés préservent les propriétés de transformation
Excellente usinabilité · Bonne conductivité · Composants d'instruments non implantables · Matériel pour prototypes et dispositifs non critiques
Composants des systèmes d'administration de médicaments · Matériel de circulation des fluides · Biocompatibilité validée pour les applications en contact avec les fluides corporels
Le choix du traitement de surface des composants médicaux usinés en Suisse est régi par les exigences de biocompatibilité, la compatibilité avec les méthodes de stérilisation, les objectifs d'ostéointégration et les exigences d'évaluation biologique applicables de la norme ISO 10993.
Traitement de surface privilégié pour les composants médicaux implantables en acier inoxydable et en alliage de nickel. L'électrophorèse (EP) élimine la couche superficielle usinée, renforce la couche passive d'oxyde de chrome pour une résistance à la corrosion et une biocompatibilité supérieures, et crée des surfaces plus faciles à nettoyer et à stériliser. Conforme à la norme ASTM B912 et aux spécifications personnalisées des dispositifs médicaux.
Passivation conforme aux normes ASTM A967 et AMS 2700 pour les composants d'instruments et dispositifs médicaux en acier inoxydable. Élimine le fer libre et les contaminants de surface, renforce la couche passive naturelle et améliore la résistance à la corrosion dans les fluides corporels et les environnements chimiques de stérilisation. Norme pour les instruments chirurgicaux en acier inoxydable 316L et 17-4PH.
L'anodisation de type II produit des couches d'oxyde de titane colorées utilisées pour l'identification des pièces, le suivi des lots et le codage des tailles dans les systèmes d'implants orthopédiques et rachidiens. Différentes couleurs d'anodisation correspondent à différentes tailles d'implants, permettant une identification visuelle rapide au bloc opératoire. Disponible dans une gamme complète de couleurs, elle peut être personnalisée selon les spécifications des dispositifs médicaux.
Anodisation dure conforme à la norme MIL-A-8625 pour les composants en aluminium de dispositifs médicaux nécessitant une dureté de surface élevée. Le revêtement dur de type III assure une protection contre la corrosion et une résistance à l'usure pour les composants d'actionnement non implantables.
Nickelage chimique et électrolytique conforme à la norme AMS 2403 pour composants de dispositifs médicaux. Revêtements PVD TiN et TiCN pour instruments de coupe chirurgicaux exigeant une résistance à l'usure extrême sur les composants de roulement.
Revêtement de conversion au chromate (Alodine) conforme à la norme MIL-DTL-5541 pour l'aluminium, préservant la conductivité électrique pour l'avionique. Le microbillage assure une finition mate uniforme pour les poignées d'instruments médicaux et les boîtiers de dispositifs non implantables.
Les certifications de traitement de surface des dispositifs médicaux — y compris les certifications d'anodisation, de passivation et d'électropolissage — sont fournies avec chaque envoi de dispositifs médicaux dans le cadre de notre dossier de documentation qualité.
La certification AS9100D de CNCPioneer n'est pas un simple exercice de documentation ; il s'agit du cadre opérationnel qui régit chaque composant de dispositif médical que nous produisons, de l'examen du contrat jusqu'à l'expédition finale.
Examen technique des exigences des plans, des spécifications de tolérance, des certifications des matériaux et des approbations des procédés spéciaux avant acceptation de la commande. Conformité aux normes AMS confirmée dès la réception.
L'analyse par fluorescence X SII confirme la composition de l'alliage selon les spécifications AMS. Les rapports d'essais de dureté, de vérification dimensionnelle des barres et d'essais en usine sont conservés.
Vérification dimensionnelle complète de la première pièce de production par rapport aux exigences du dessin, documentée au format AS9102 FAIR avec dessin à repères, résultats CMM et certifications des matériaux.
Surveillance dimensionnelle en temps réel avec mesure Mitutoyo, gestion de la durée de vie des outils pour éviter la production hors tolérance et tri automatique CCD pour les dimensions critiques.
Rapport dimensionnel complet Mitutoyo CMM (±0.001 mm), vérification de la rugosité de surface, vérification de la jauge de filetage et inspection visuelle de l'intégrité de surface sur chaque envoi de dispositif médical.
Chaque envoi de dispositif médical comprend un certificat de conformité, un rapport CMM, les certifications des matériaux, un rapport FAIR et les certifications des procédés spéciaux. Les documents sont conservés pendant toute la durée de vie du dispositif, conformément aux exigences de la FDA et de la norme ISO 13485.
La fabrication de dispositifs médicaux exige un système qualité qui dépasse le simple contrôle dimensionnel et prend en compte la biocompatibilité, la compatibilité de stérilisation, la traçabilité des matériaux et la documentation complète du cycle de vie du produit. CNCPioneer applique des protocoles qualité spécifiques aux dispositifs médicaux pour chaque commande d'usinage suisse médicale.
Des rapports d'inspection du premier article sont fournis pour toutes les nouvelles références de dispositifs médicaux : schémas de ballons, résultats dimensionnels CMM, certifications de matériaux et certifications de procédés spéciaux.
La vérification de la composition par fluorescence X (XRF) confirme la conformité de l'alliage aux spécifications AMS. Les rapports d'essais en usine, les numéros de coulée et les numéros de lot sont liés aux ordres de fabrication, assurant ainsi une traçabilité complète de la matière première à la pièce finie.
Rapport dimensionnel complet Mitutoyo CMM (±0.001 mm) conforme aux spécifications du plan. Vérification de la rugosité de surface, contrôle du filetage et inspection visuelle pour chaque expédition de dispositif médical.
Certificats de matériaux avec traçabilité complète des lots, rapports d'inspection CMM, dossiers de finition de surface, certifications de procédés spéciaux et certificat de conformité. Nettoyage par ultrasons selon des protocoles validés. Emballage compatible salle blanche disponible pour les composants stériles.
Questions fréquentes des fabricants d'équipements médicaux, des fabricants orthopédiques et des entreprises d'instruments chirurgicaux concernant notre service d'usinage suisse médical de précision.
CNCPioneer usine le titane de grade 2, de grade 5 (Ti-6Al-4V) et de grade 23 (Ti-6Al-4V ELI) pour les applications implantables ; l’acier inoxydable 316L, 17-4PH et 440C pour les instruments chirurgicaux et les dispositifs non implantables ; le cobalt-chrome CoCrMo pour les surfaces articulaires orthopédiques ; le nitinol pour les applications superélastiques et à mémoire de forme ; et le PEEK pour les implants rachidiens radiotransparents et les manches d’instruments. Tous les matériaux sont fournis avec des certificats d’usine attestant leur conformité aux normes ASTM, ISO et aux normes de biocompatibilité applicables.
Les deux nuances sont en alliage Ti-6Al-4V, mais la nuance 23 est la version à très faible teneur en interstitiels (ELI), avec des limites maximales réduites pour l'oxygène, l'azote, le carbone et le fer. Ces limites de composition plus strictes confèrent à la nuance 23 une ténacité à la rupture et une résistance à la propagation des fissures de fatigue supérieures à celles de la nuance 5 standard, ce qui en fait le choix privilégié pour les dispositifs implantables porteurs où la résistance à la rupture est la principale exigence de sécurité. Pour les implants non porteurs et les applications dentaires où l'ostéointégration est primordiale, la nuance 5 est généralement spécifiée.
Nous garantissons des tolérances de forme de filetage conformes à la norme ISO 5835 (filetages pour vis osseuses) et aux spécifications propriétaires de connexion implantaire. Les tolérances de diamètre extérieur, de diamètre intérieur et de diamètre primitif sont vérifiées par des calibres de filetage étalonnés et une machine à mesurer tridimensionnelle (MMT). Pour la géométrie de connexion interne de l'implant (coniques Morse, connexions hexagonales et dispositifs anti-rotation), nous atteignons une concentricité de ±0.003 mm et une précision d'angle de conicité de ±0.01°, vérifiées par MMT, assurant ainsi un positionnement fiable des composants prothétiques et une stabilité de connexion optimale en pratique clinique.
Oui. La traçabilité complète des matériaux, du certificat d'usine au composant implantable fini, est la norme pour toutes les commandes de dispositifs médicaux implantables. Notre système de traçabilité enregistre le numéro de coulée, le numéro de lot, le résultat de la vérification de la composition par fluorescence X et le résultat du test de dureté pour chaque lot, en lien avec l'ordre de fabrication et les rapports d'inspection de chaque expédition. La documentation de traçabilité répond aux exigences du dossier historique de conception et du dossier maître du dispositif, conformément aux normes FDA 21 CFR Part 820 et ISO 13485.
Pour les corps d'implants dentaires nécessitant une ostéointégration, nous proposons un traitement de surface SLA (sablage, grain fin, mordançage acide) qui produit un profil de surface micro-rugu contrôlé (Ra 1.0–2.0 µm) cliniquement associé à une fixation osseuse et une ostéointégration fiables. L'anodisation du titane est disponible pour l'identification par code couleur des composants implantaires. Pour les surfaces de connexion prothétiques exigeant une géométrie lisse et précise, le polissage électrolytique et le polissage miroir sont disponibles.
Oui. CNCPioneer usine le Nitinol (nickel-titane) pour la fabrication de composants de dispositifs cardiovasculaires, de matériel orthodontique et de pièces chirurgicales mini-invasives nécessitant des propriétés superélastiques ou à mémoire de forme. L'usinage du Nitinol requiert un outillage et des paramètres de coupe spécifiques afin d'éviter l'écrouissage et de préserver les caractéristiques de température de transformation du matériau. Nos protocoles de processus garantissent un contrôle rigoureux des paramètres de coupe pour assurer que les composants finis en Nitinol conservent leurs propriétés fonctionnelles superélastiques ou à mémoire de forme.
Pour les prototypes en titane Grade 5 ou en acier inoxydable 316L disponibles en stock, nous livrons les premiers échantillons sous 5 à 7 jours. Les prototypes en titane ELI Grade 23 sont disponibles sous 7 à 10 jours. La production en série est réalisée sous 3 à 5 semaines, selon la complexité des composants, le matériau, les exigences de finition de surface et le volume de la commande. Un service express est disponible pour les commandes répétées avec des références et des processus validés.
Téléchargez votre schéma d'arbre ou votre fichier CAO et recevez une analyse DFM gratuite ainsi qu'un devis compétitif sous 24 heures. L'équipe d'ingénieurs de CNCPioneer examinera la conception de votre composant afin d'en vérifier la faisabilité, confirmera la conformité des matériaux biocompatibles, recommandera les traitements de surface appropriés à votre application clinique et vous fournira un devis complet incluant la traçabilité des matériaux et les exigences en matière de documentation d'inspection.