鉄道車輪の機械加工(車輪再加工または旋削加工とも呼ばれます)は、鉄道業界において重要な保守・製造プロセスです。摩耗した車輪を最適な形状に修復することで、安全で効率的な列車運行を確保し、部品の寿命を延ばします。保守技術者、工場管理者、エンジニアなど、鉄道車輪の機械加工を理解することは、ダウンタイムの短縮、脱線防止、コスト管理に役立ちます。
この包括的なガイドは、Sandvik Coromant、ZCC Cutting Tools、DANOBAT、Hegenscheidtといった業界をリードする情報源や、実際の加工動画を参考にしています。車輪の摩耗の基礎から、機械の種類、工具、工程ごとの手順、切削パラメータ、安全性、トラブルシューティングまで、あらゆる内容を網羅しています。このガイドを修了すれば、鉄道車輪の加工を効果的に実施または監督するための実用的な知識を習得できます。
鉄道車輪の機械加工が重要な理由
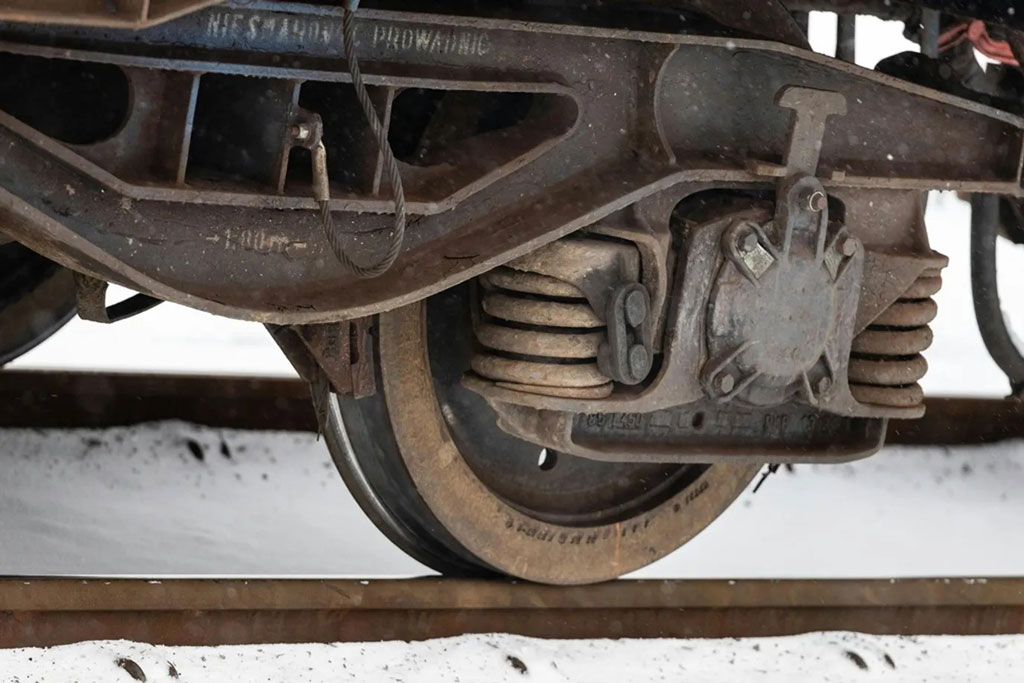
鉄道の車輪は、重い荷重、ブレーキ力、そしてレールとの絶え間ない接触など、極度のストレスに耐えています。時間が経つにつれて、以下のような摩耗パターンが発生します。
- フラットスポット — 急ブレーキ時のホイールのスライドから。
- 砲撃/剥離 — 表面疲労による亀裂と材料損失。
- 空洞化 — 凹状のトレッド摩耗。
- フランジの薄化またはシャープ化 — 誘導が減り、脱線のリスクが高まります。
- 真円でない 振動や騒音につながる状況。
摩耗を放置すると、転がり抵抗、燃費、軌道損傷、そして安全リスクが増加します。定期的な機械加工により、ホイールプロファイル(UIC S1002またはAAR規格など)が修復され、トラクションが向上し、騒音が低減し、ホイール寿命が30~50%延長されます。
主なコンテキストは 2 つあります。
- 新しいホイールの生産 → 鍛造ブランクの精密旋削加工。
- メンテナンスの再プロファイリング → 台車を分解せずに、摩耗した輪軸から最小限の材料を除去します。
鉄道機械加工のほとんどはメンテナンス作業に重点が置かれており、速度と利便性の面から床下旋盤が主流となっている。
鉄道車輪加工に使用される機械の種類
適切なマシンの選択は、ホイールの直径(通常 400 ~ 1200 mm)、ホイールセットの種類、新規生産かメンテナンスかによって異なります。
1. 床下(ピット内)ホイール旋盤
これらは鉄道保守の「心臓部」です。旋盤はピットに設置され、列車または台車が直接その上を走行します。車輪は摩擦ローラーによって駆動され、工具が下から切削します。
主な利点:
- ホイールセットを分解したり、車両を完全に持ち上げたりする必要はありません。
- ダウンタイムが最小限なので、地下鉄、機関車、旅客列車に最適です。
- CNC 制御による高精度。
例:
- Hegenscheidt U2000シリーズ。
- RAFAMET 床下旋盤。
工程概要:車両がピット上に位置決めされます。油圧式支持装置が車軸ベアリングに係合します。摩擦駆動により車輪が回転し、工具がトレッドとフランジの形状を再形成します。
2. ポータル(床上)ホイール旋盤
これらの独立型機械は、ホイールセットの上を移動するポータルフレームを備えています。ホイールセットはしっかりと固定され、工具は上部または側面からアプローチします。
主な利点:
- 重い貨物ホイールセットと激しい摩耗に対応します。
- より深いカットのためのより高いパワー。
- ホイールセットが取り外されるときによく使用されます。
例:
- DANOBAT DPLシリーズ(ポータルロールスルー設計)。
- ヘーゲンシャイト PN 190 またはタイプ 165。
工程概要:ホイールセットが支持台に載せられます。ポータルが所定の位置に移動します。複数のツールヘッドが両方のホイールを同時に加工します。
3. 新しいホイール製造用の垂直旋盤
これらは主に製造業で使用され、上下からタレットで加工してホイールを垂直に保持します。
主な利点:
- 両側同時操作。
- ロボットローディングによる高度な自動化。
- 複雑なプロファイルにも正確です。
例:
- 東竹林エキスパートシリーズ。
- NILES-SIMMONS RQ センター。
工程概要:ホイールブランクは垂直にロードされます。タレットは、リム、ウェブ、ハブ、およびボアを順次粗加工および仕上げ加工します。
鉄道機械加工用工具および切削インサート
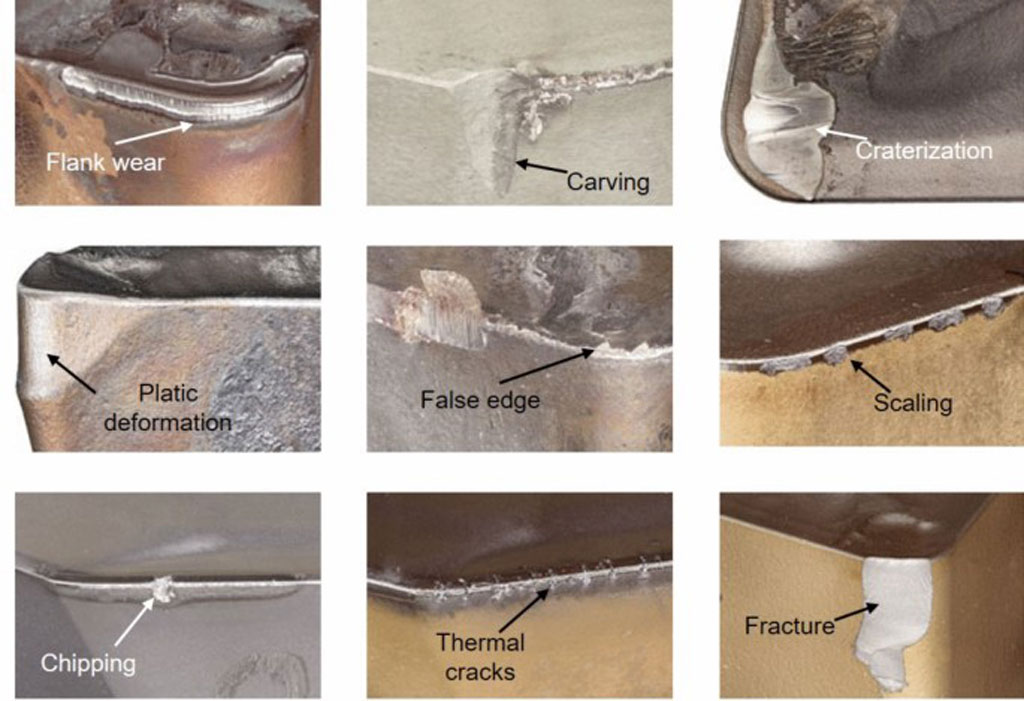
現代の鉄道車輪の機械加工では、効率性と一貫性を確保するために、インデックス可能な超硬インサートが使用されています。
推奨インサートタイプ
サンドビック・コロマントより:
- 荒加工 → 大型丸型インサート(RCMX 320900)またはLNMX 301940-PR。
- フィニッシング → より小さいラウンド (RCMX 160900) または -PF ジオメトリ。
- 学年 → GC4215(標準)、GC4325(厳しい条件)、GC3015(ハードホイール)。
ZCC CTより:
- 荒加工 → LNUX 301940-RR YBC103 または RCMX 3209MO-A YBC252A。
- 中/仕上げ → LNUX 191940-RF YBC152。
- 深いカットには、RW-PLANR-30 などの特殊なホルダーを使用します。
一般的なヒント:
- 長いフランジには接線 LNMX/CNMX スタイルを使用します。
- ブレーキ ディスクの表面仕上げを向上するワイパー ジオメトリ (-WMX)。
鉄道車輪の再プロファイリングのステップバイステップガイド
これは、最も一般的な鉄道機械加工作業であるメンテナンス再プロファイリングに焦点を当てています。
ステップ1:加工前検査
- キャリパーまたは自動化システムを使用して、ホイールの直径、フランジの厚さ/高さ、トレッドのくぼみ、および平らな部分を測定します。
- 超音波または磁気粒子検査で亀裂がないか確認します。
- 材料除去量を決定します (通常は合計 1 ~ 10 mm)。
ステップ 2: マシンのセットアップ
床下旋盤の場合:
- 車両をピットの上に配置します。
- 必要に応じて格納式レールを下げます。
- 車軸ジャーナルに油圧サポートを取り付けます。
- 摩擦駆動ローラーを作動させます。
ポータル旋盤の場合:
- ホイールセットをマシン サポートに取り付けます。
- 車軸の端をしっかりと固定します。
- ポータルとツールヘッドを位置合わせします。
CNCプログラミング:
- 入力ターゲット プロファイル (標準データベースから)。
- 自動測定サイクルを設定します。
ステップ3:荒加工
- 目標: バルク材料と欠陥を迅速に除去します。
- 大型で丈夫なインサートを使用します (例: LNMX 301940-PR または RCMX 3209)。
- パラメータ(通常条件):vc 70〜100 m/分、fn 0.5〜1.5 mm/回転、深さ3〜10 mm。
- 損傷がひどい場合: vc を 40 ~ 60 m/min に下げます。
- 機械のパワーが許せば、フランジとトレッドを複数回のパスで、または 1 回の深いカットで加工します。
ステップ4:仕上げ加工
- 目標: 最終的なプロファイルと表面仕上げを実現します。
- 仕上げインサート (-PF または -RF ジオメトリ) に切り替えます。
- パラメータ: vc 90〜180 m/分、fn 0.2〜0.8 mm/回転、深さ1〜2 mm。
- 多くの場合、1 回のプロファイリング パスで実行されます。
ステップ5:工程内および最終測定
- 現代の機械は切断中および切断後に自動的に測定します。
- 直径、プロファイルの適合性、振れ、および表面粗さ(通常 Ra < 3.2 μm)を検証します。
ステップ6:後加工
- 必要に応じてバリを除去します。
- 必要に応じて防錆剤を塗布してください。
- メンテナンスログのデータを記録します。
所要時間の目安:最新の床下旋盤を使用した場合、車輪1セットあたり20~60分。
切削パラメータとベストプラクティス
標準パラメータ(再プロファイリング、ER7-ER9鋼)
| 操作 | 挿入例 | vc(m/分) | fn (mm/回転) | 深さ(mm) | グレード推奨 |
|---|---|---|---|---|---|
| 荒加工 | LNMX 301940-PR / YBC103 | 60-80 | 0.5-1.5 | 4-10 | GC4325 / YBC252 |
| 技法 | LNUX 191940-RF / YBC152 | 70-90 | 0.2-0.4 | 2-4 | GC4215 |
| フィニッシング | RCMX 160900 / YBC152 | 100-180 | 0.6-1.0 | 1-2 | GC3015 |
ベストプラクティス:
- 切削深さを最大化してパスを最小限に抑えます。
- 高圧クーラント(オーバー/アンダーツール)を使用すると、新規生産においてツール寿命が 60% 以上向上します。
- 損傷したホイールの硬化領域の下の溝。
- 頻繁に再プロファイリングを実行します (高速列車の場合は 5 ~ 8 週間ごと)。
- 工具のメンテナンス:ホルダーを適切に締め付け、シートを清掃してください。
鉄道機械加工における安全上の考慮事項
- 車両の動きをロックし、輪止めで固定します。
- 保護具(目・耳の保護具、手袋、安全靴)を着用してください。
- 切りくずを確実に排出します。乾式加工では大量の切りくずが発生します。
- CNC インターロックと緊急停止に従ってください。
- 機械特有の危険(落とし穴など)についてオペレーターを訓練します。
鉄道機械加工における一般的な問題のトラブルシューティング
| 問題 | 考えられる原因 | 解決策 |
|---|---|---|
| 表面仕上げが悪い | 鈍い挿入または振動 | インサートを交換し、オーバーハングを減らし、送りを増やす |
| チャタリング/振動 | 不十分なクランプ | サポートを確認し、VCを減らす |
| インサート破損 | 硬い部分や深すぎる部分 | 低いvc/フィード、より強靭なグレードを使用 |
| プロファイル偏差 | プログラムが間違っているか、ツールが摩耗している | CNC入力を検証し、工具補正を測定する |
| 過度の工具摩耗 | 損傷した車輪で高速走行 | VCを減らし、コーティンググレードを使用する |
最終的な考え
鉄道車輪の加工は芸術であると同時に科学でもあります。堅牢な機械、精密な工具、そしてオペレーターの専門知識を組み合わせ、列車の安全な運行を維持します。迅速なメンテナンスのために床下旋盤を使用する場合でも、新規生産のために垂直セットアップを使用する場合でも、これらの手順とパラメータに従うことで、一貫した結果が得られます。
定期的な点検を実施し、高品質のインサート(サンドビック社製など)に投資し、CNC自動化を活用して効率性を高めましょう。適切な鉄道機械加工を行うことで、車輪の寿命を延ばし、運用コストを削減し、鉄道の安全性を向上させることができます。