
EV 충전기
제조 서비스
CNCPioneer는 IATF 16949 및 AS9100D 인증을 획득한 전기차 충전기 제조 서비스 전문 기업으로, AC 레벨 1 및 레벨 2 전기차 충전기 외장 케이스, DC 고속 충전기 전력 전자 장치 하우징, 초고속 충전기 액체 냉각 콜드 플레이트, 그리고 완벽한 전기차 충전기 가공 부품 세트 등 맞춤형 전기차 충전기 가공 프로그램을 제공합니다. 제공되는 제품은 IP66/IP67 등급의 방수/방진 기능을 위한 0.010mm/300mm의 외장면 평탄도, ±0.100mm의 방열판 채널 위치 정밀도, 그리고 전력 반도체 모듈 장착을 위한 0.005mm의 마운팅 베이스 플레이트 표면 평탄도를 보장합니다.
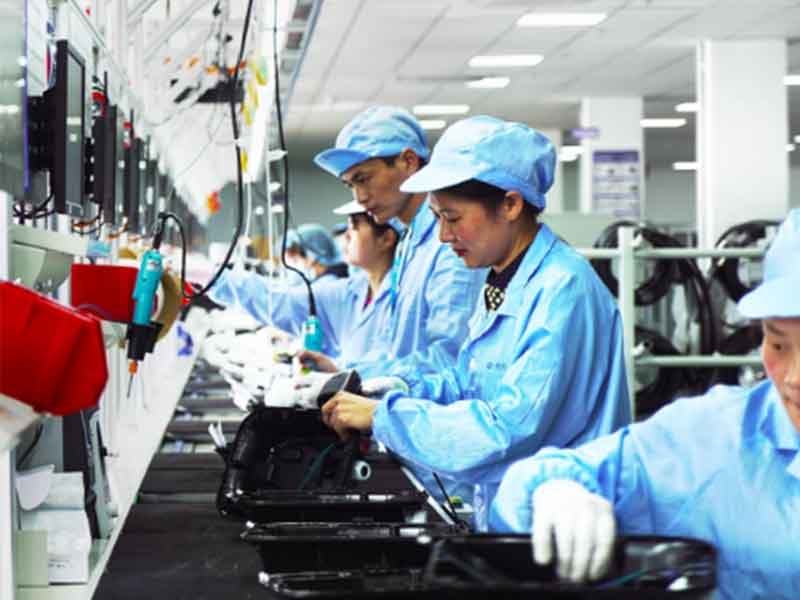
전기차 충전기란 무엇인가요?
제조 서비스?
CNCPioneer가 제공하는 EV 충전기 제조 서비스는 전기 자동차 충전 장비(EVSE)의 기계적 구조를 구성하는 구조, 열 관리, 전력 전자 인터페이스 및 환경 밀봉 부품을 생산하는 정밀 CNC 가공 프로그램입니다. EVSE에는 레벨 1 가정용 충전기, 레벨 2 상업용 충전기, DC 고속 충전기(DCFC) 및 초고속 충전기(UFC)가 포함되며, 1.4kW에서 400kW 이상의 전력 수준으로 전력망에서 차량 배터리로 전기 에너지를 전달합니다.
전기차 충전기 제조 서비스에서 기계 공학적 과제는 크게 세 가지 기술 영역에 걸쳐 있습니다. 첫째, 전력 밀도 증가에 따른 열 관리입니다. 최신 150~400kW DC 고속 충전기 및 초고속 충전기는 소형 하우징 내에서 5~30kW의 전력 손실을 발생시키므로, 정밀 가공된 액체 냉각식 콜드 플레이트, 채널 깊이 균일도 ±0.100mm의 빌렛 가공 방열판, 그리고 100% 압력 감소 누출 인증을 받은 냉각수 매니폴드 본체가 필요합니다. 둘째, 옥외 환경 보호입니다. 옥외에 설치되는 전기차 충전기는 IP54, IP65 또는 IP66 등급을 충족해야 하므로, 평탄도 0.020mm/300mm의 정밀 가공 밀봉면과 개스킷 홈 형상 ±0.020mm의 정밀도가 요구됩니다. 셋째, 전력 전자 장치 조립 정밀도입니다. SiC MOSFET 또는 IGBT 전력 모듈은 200°C의 반도체 접합부에서 열전도율을 극대화하기 위해 표면 평탄도 0.005mm로 가공된 장착 베이스 플레이트가 필요합니다.
-
전력 밀도 증가에 따른 열 관리 최신 150~400kW 초고속 충전기는 소형 인클로저 내에서 5~30kW의 전력 손실을 발생시키므로, 상면 평탄도가 0.010mm/300mm인 정밀 가공 액체 냉각식 콜드 플레이트, 채널 깊이 균일도가 ±0.100mm인 빌렛 가공 방열판, 그리고 정격 압력의 1.5배에서 100% 압력 감소 누출 인증을 받은 냉각수 매니폴드 본체가 필요합니다.
-
옥외 환경 보호 및 IP 인증 실외에 설치되는 전기차 충전기는 비, 먼지 및 고압 세척에 대한 IP54, IP65 또는 IP66 등급을 충족해야 하며, 이를 위해서는 평탄도 0.020mm/300mm의 정밀 가공 밀봉면, 가스켓 홈 폭 ±0.020mm 및 깊이 ±0.010mm, 그리고 케이블 침투 방지를 위한 글랜드 플레이트 밀봉 구멍 ±0.020mm가 필요합니다.
-
전력 전자 장치 조립 정밀 충전기의 DC-DC 변환 단계를 구동하는 SiC MOSFET 또는 IGBT 전력 모듈은 200°C의 반도체 접합부에서 열전도성 물질(TIM)을 통해 냉각수로 열전도율이 최대화되고 균일하게 전달되도록 0.005mm의 표면 평탄도로 가공된 장착 베이스 플레이트가 필요합니다. 이 평탄도 사양은 충전기의 연속 전력 정격을 결정합니다.
-
모든 구성 요소 포트폴리오를 한 곳에서 제공합니다. 전력 모듈 베이스 플레이트, 액체 냉각판, 방열판, 구조 장착 프레임, 고전압 케이블 글랜드 플레이트, 커넥터 입구 하우징 본체 및 완전 가공 부품 키트 등 모든 제품은 CNCPioneer의 중국 전기차 충전기 공장에서 IATF 16949 품질 시스템 하에 생산되어 공급업체 간 치수 공차 누적을 방지합니다.

CNCPioneer를 전기차 충전기로 선택해야 하는 이유는 무엇일까요?
제조 서비스?
전 세계 전기차 충전기 제조 서비스 제공업체 중 CNCPioneer는 전력 전자 베이스 플레이트의 평탄도 관리, 액체 냉각 콜드 플레이트의 견고성, IP 밀봉 표면 품질, 완벽한 부품 포트폴리오, 5축 CNC 가공 능력, 그리고 중국 공장의 비용 경쟁력을 바탕으로 전체 EVSE 공급망에 걸쳐 선호되는 전기차 충전기 가공 파트너로 자리매김했습니다.
열적 기초로서 전력 모듈 베이스플레이트의 평탄도
CNCPioneer의 생산 표준인 0.005mm의 평탄 도에서는 TIM 층이 모듈 전체 면적에 걸쳐 설계된 50~100μm의 접착층 두께로 균일하게 압축되어 열 저항 R_th ≤ 0.5 K/W를 달성합니다. 0.020mm의 평탄도에서는 TIM 접착층 두께가 ±0.015mm 변동하여 열 저항이 ±0.3 K/W 변동하게 되는데, 이는 접합부 온도가 ±15°C 변동하는 것과 같아 충전기의 연속 출력 용량을 저하시킵니다. CNCPioneer는 열 안정화 고정 장치에서 정밀 연삭을 통해 0.005mm의 평탄도를 달성하며 , 모든 베이스 플레이트는 출고 전 25포인트 CMM 그리드를 사용하여 검증합니다.
액체 냉각 콜드 플레이트를 이용한 지속적인 전력 공급 가능
최신 150~350kW 초고속 충전기는 액체 냉각 시스템이 설계된 속도로 열을 제거할 때만 지속적인 전력 공급이 가능합니다. 콜드 플레이트 가공 정밀도( 내부 채널 위치 ±0.100mm, 최소 벽 두께 균일도 ±0.050mm, 정격 압력의 1.5배에서 100% 압력 감소 누출 시험 )는 콜드 플레이트가 열 설계 목표 열 제거율을 달성하는지 여부를 결정합니다. 최종 표면 연삭 전에 잔류 응력 제거(6061-T6의 경우 175°C에서 3시간)를 수행하여 가공 응력으로 인한 플레이트 변형을 방지합니다.
IP 밀봉 표면 가공은 방수 품질을 보장합니다.
모든 옥외용 전기차 충전기 외함은 모든 패널 접합부, 케이블 인입구 및 커넥터 입구에 IP54~IP67 등급의 방수/방진 기능을 갖춰야 합니다. 밀봉면의 평탄도( 0.020mm/300mm ), 개스킷 홈 형상(폭 ±0.020mm, 깊이 ±0.010mm), 그리고 글랜드 플레이트 내경 정밀도(±0.020mm)는 조립된 외함이 빗물 침투, 먼지 유입 및 고압 세척으로부터 제대로 밀봉되는지 여부를 결정합니다. 옥외용 전기차 충전기 전자 장치 손상의 가장 흔한 원인은 밀봉 결함으로 인한 현장 습기 침투입니다.
완벽한 전기차 충전기 부품 포트폴리오
전력 모듈 베이스 플레이트, 액체 냉각판, 방열판, 구조 장착 프레임, 고전압 케이블 글랜드 플레이트, 커넥터 입구 하우징 본체, 전선관 입구 플레이트, 디스플레이 장착 베젤, 받침대 베이스 플레이트 및 계측 하드웨어 등 모든 제품은 CNCPioneer의 중국 전기차 충전기 공장에서 IATF 16949 품질 시스템 하에 생산됩니다 . 단일 공급원에서 전기차 충전기를 가공함으로써, 외함 본체, 열 부품 및 장착 구조물을 서로 다른 시설에서 조달할 때 발생하는 공급업체 간 치수 공차 누적 문제를 해결할 수 있습니다.
복잡한 하우징 및 매니폴드 형상 가공을 위한 5축 CNC
다방향 케이블 출구, 비직교 장착 인터페이스, 복합 각도 HV 커넥터 포트 배열을 갖춘 DCFC 및 UFC 충전기 하우징은 하나의 기준점을 사용하여 모든 중요 형상을 5축 동시 가공 해야 합니다 . CNCPioneer의 MAZAK VARIAXIS 프로그램은 EV 충전기 하우징의 복합 형상을 ±0.020°의 각도 정확도로 가공하여 케이블 출구가 하우징 벽에 수직이 되도록 하고, HV 커넥터 포트가 케이블 경로에 맞춰 정렬되도록 하며, 충전기와 받침대의 정확한 조립을 결정하는 장착 인터페이스 형상을 유지합니다.
중국 전기차 충전기 공장 대비 40~60% 비용 우위
중국 전기차 충전기 제조 업체인 CNCPioneer는 미국, 유럽, 일본의 정밀 가공 시설 과 동일한 평탄도, 채널 위치 정확도, IP 밀봉 표면 품질 및 IATF 16949 문서화를 유지하면서도 동급 전기차 충전기 가공 비용을 40~60% 절감합니다. 이러한 비용 우위를 통해 전기차 충전기 OEM 및 충전 장비 통합 업체는 빠르게 성장하지만 마진 경쟁이 치열한 전기차 충전 인프라 시장에서 제품 비용 목표를 달성할 수 있습니다.
전기차 충전기 가공 부품
저희는 제조합니다
CNCPioneer의 전기차 충전기 제조 서비스 프로그램은 전력 밀도 기능을 좌우하는 열 관리 부품부터 실외 신뢰성을 결정하는 외함 밀봉 표면에 이르기까지 전기차 충전 장비의 전체 기계적 구조를 IATF 16949 품질 시스템 하에서 모두 포괄합니다.

전원 모듈 장착 베이스 플레이트
SiC MOSFET 또는 IGBT 전력 모듈의 장착면은 전체 EVSE 어셈블리에서 최고 사양의 정밀 가공면입니다. 적용 분야별 평탄도는 0.003~0.010mm이며, 표면 조도 Ra는 최적화된 TIM 접촉을 위해 0.2~0.4μm입니다. UFC/DCFC 적용 분야별 채널 가공 정밀도는 ±0.050~0.100mm이며, 정격 압력의 1.5배에서 100% 압력 테스트를 거쳤습니다. 재질은 6061-T6, 6063-T5, Cu-W 복합재(SiC 모듈의 열팽창 계수 일치)를 사용합니다. 0.005mm의 평탄도에서 TIM은 모듈 전체 면적에 걸쳐 50~100μm의 접착층 두께로 균일하게 압축되어 열 저항 R_th ≤ 0.5 K/W를 달성합니다.

액체 냉각 냉각판
50~400kW DCFC 및 UFC 전력 모듈용 주요 열 관리 부품입니다. 전력 모듈 접촉면의 상면 평탄도는 0.010mm/300mm이며, 내부 채널의 정밀도는 위치 기준 ±0.100mm, 벽 두께 기준 ±0.050mm입니다. 포트 나사산은 G1/4~G1/2 BSP 또는 NPT 규격으로 ±0.005mm입니다. 정격 압력의 1.5배에서 30초간 유지 후 100% 압력 감소 누출 시험을 통과했으며, 압력 감소는 0입니다. 거친 가공 후 175°C에서 3시간 동안 잔류 응력 제거 처리를 하여 판재의 변형을 방지합니다. 재질은 표준 6061-T6이며, 최고 열전도율(200W/m·K 대 167W/m·K)을 우선으로 하는 경우 6063-T5를 사용할 수 있습니다.

빌릿 및 압출 성형 방열판
강제 공랭식 DCFC 설계 및 레벨 2 EVSE 공랭식 프로그램의 경우, 정밀 가공된 핀 형상을 가진 빌릿 또는 압출 알루미늄 방열판을 사용합니다. 전자 부품 접촉을 위한 바닥면 평탄도는 0.010mm/200mm이며, 핀 높이는 ±0.200mm, 핀 피치는 ±0.100mm로 압력 강하 및 열 전달 면적을 제어합니다. 팬 장착 구멍 패턴은 ±0.010mm의 정확한 위치를 만족해야 합니다. 재질: 6061-T6 빌릿(정밀 가공); 6063-T5 압출 프로파일(압출 과정에서 바닥면과 핀 끝부분을 가공).

외함 본체 및 밀봉 부품
IP54/IP65/IP67 방수/방진 등급이 요구되는 옥외용 전기차 충전기 외함 패널, 벽면 박스 후면판 및 받침대. 패널 밀봉면 평탄도 0.020mm/300mm; 가스켓 홈 폭 ±0.020mm, 깊이 ±0.010mm, 100% 연속성 육안 검사; DIN 레일 장착 슬롯 ±0.050mm; 벽면 장착 브래킷 볼트 구멍 간격 ±0.010mm. 재질: 6061-T6 알루미늄(Type II 아노다이징 또는 분체 도장); 해양 및 부식성 환경용 전기차 충전기(EVSE)에는 316L 스테인리스강 사용.

HV 케이블 글랜드 플레이트
고전압 전원 케이블이 전기차 충전기(EVSE) 또는 DCFC(디지털 충전 케이블 충전기) 인클로저로 들어가는 정밀 가공 플레이트로, IP65/IP67 등급의 방수 및 방진 기능을 제공합니다. 글랜드 내경은 글랜드 본체 외경 나사산 체결을 위해 ±0.020mm, 내경 위치는 플레이트 기준면에서 ±0.050mm, 플레이트 표면 평탄도는 인클로저 벽면과의 IP 등급 밀봉을 위해 0.020mm, 내경 직각도는 글랜드의 정확한 설치를 위해 0.010mm입니다. 도관 입구 나사산은 NPT 3/4" 또는 1"이며, ±0.005mm입니다. 재질은 6061-T6 알루미늄(아노다이징 처리) 또는 해안 및 염수 분무 환경용 316L 스테인리스강입니다.

커넥터 입구 하우징 본체
충전기 전면 패널에 충전 커넥터 입구(CCS2, CHAdeMO 또는 GB/T 20234.3)를 위치시키는 구조 하우징 본체. 커넥터 입구 내경 ±0.050mm; 정확한 입구-패널 정렬을 위한 하우징 면과의 수직도 ±0.020mm; IP65 방수/방진을 위한 입구 내경 주변의 밀봉 홈 ±0.020mm(폭 및 깊이); 케이블 장력 완화 브래킷 ±0.100mm 위치. 재질: 6061-T6 분체 도장(충전기 전면 패널 요소).
산업 및 응용
CNCPioneer의 전기차 충전기 제조 서비스는 대량 생산 가정용 벽걸이형 충전기 OEM 업체부터 400kW 이상의 초고속 충전기를 설치하는 초고속 충전 네트워크 운영 업체에 이르기까지 전기차 충전 인프라 가치 사슬의 모든 산업 부문에 서비스를 제공합니다.
전기차 충전기 OEM 업체용 - 레벨 1 및 레벨 2 월박스
대량 생산되는 주거용 및 상업용 레벨 1/레벨 2 전기차 충전기(EVSE) 외장 케이스 부품 프로그램 - 외장 케이스 본체, 후면판, 글랜드 플레이트, DIN 레일 장착 부품, 커넥터 입구 하우징 및 방수 밀봉 하드웨어. 연간 50,000만~500,000만 대의 외장 케이스 생산 공급 프로그램; 안전 재고를 포함한 포괄 주문 공급 방식; 분체 도장 및 아노다이징 표면 처리 조정 포함.
DC 고속 충전기 — 50~150kW
DCFC 전력 전자 하우징 본체, 100% 압력 감소 인증을 받은 액체 냉각식 콜드 플레이트, 방열판, 고전압 케이블 글랜드 플레이트 및 커넥터 입구 하우징 본체 등 모든 제품은 24시간 연중무휴 공공 DCFC 네트워크 충전소 공급 프로그램을 위한 IATF 16949 생산 품질을 충족합니다. 중국 내 단일 전기차 충전기 제조 공장과의 협력을 통해 DCFC 가공 부품 BOM 전체를 공급받을 수 있습니다.
초고속 충전기 — 150~400kW 이상
UFC 정밀 전력 모듈 베이스 플레이트(평탄도 0.003mm, SiC 모듈 프로그램용 CTE 일치 Cu-W 복합재), 대형 액체 냉각판(최대 열전도율을 위한 6063-T5), 유량 오리피스 밸런싱이 적용된 통합 냉각 매니폴드 본체, 5축 디스펜서 컬럼 구조 부품, UFC 정션 박스 하우징 가공 등 최고 정밀도와 최고 가치를 자랑하는 전기차 충전기 제조 서비스 프로그램입니다.
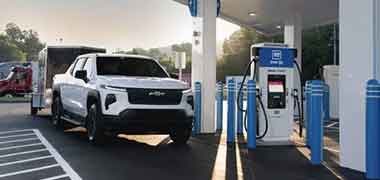
충전 네트워크 운영자 및 통합업체
타사 충전 모듈을 자체 개발한 주유기 기둥 디자인에 통합하는 충전 네트워크 운영자를 위한 맞춤형 외함 및 구조 부품 — 맞춤형 기둥 프레임 구조 가공, 독자적인 형상을 적용한 브랜드 외함 패널 가공, 그리고 운영자 사양에 따른 네트워크 통신 모듈 하우징 가공.
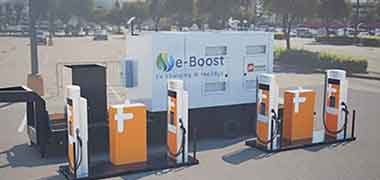
차량 충전 인프라
버스 차고지, 물류 센터 및 상용 차량 충전 인프라 구성 요소 - 고전류 배전반 가공 부품, 다중 콘센트 충전 베이 구조 프레임, 고밀도 차량 충전기 설치용 케이블 관리 하드웨어, 계량 및 전력 관리 장비 하우징 본체.
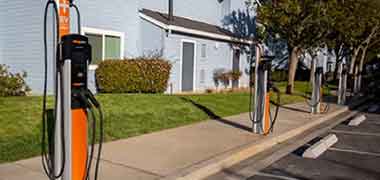
직장 및 가정용 충전 장비
스마트 홈 충전 시스템 외함 본체, 양방향 V2H(차량-가정) EVSE 하우징 구성 요소 및 사무실 충전 허브 장착 구조물 - 연간 100,000만 대 이상의 주거용 및 상업용 EVSE 프로그램을 위한 대량 생산 EV 충전기 제조업체.
전기차 충전기 가공
프로세스 및 역량
CNCPioneer의 전기차 충전기 제조 서비스 공정은 66대 이상의 MAZAK 밀링 선반, MAZAK VARIAXIS 5축 플랫폼, 그리고 78대 이상의 스위스 CNC 선반을 활용하여 운영되며, 단일 시제품 부품부터 연간 500,000만 대 이상의 생산량에 이르기까지 중국에서 완벽한 전기차 충전기 가공 프로그램을 제공합니다.
24시간 엔지니어링 설계유효성 검사(DFM) 및 견적
모든 전기차 충전기 가공 문의는 엔지니어링 설계 결함 방지법(DFM) 검토를 거칩니다. 여기에는 지정된 유량에서 채널 형상이 목표 열저항(R_th)을 달성하는지 확인하는 냉각판 열저항 계산, 3배 시험 압력에서의 유한 요소 해석(FEA)을 통한 최소 벽 두께 압력 등급 평가, IP 등급 요구 사항에 따른 가스켓 홈 형상 선택, 각 계면에서의 알로다인 처리와 아노다이징 처리의 장단점 비교, UFC 냉각판 프로그램에 대한 6061-T6와 6063-T5의 열 비교, 잔류 응력 제거 프로토콜, 복합 형상 하우징 프로그램에 대한 5축 라우팅 평가 등이 포함됩니다.
MAZAK 밀링 선반 - 파워 모듈 베이스플레이트
MAZAK 밀링-선삭 단일 설정 프로그램은 전기차 충전기 열 부품에 적용됩니다. 구성 요소 고정 → 황삭 표면 밀링 → 황삭 채널 밀링 → 채널 벽 두께 측정 → 잔류 응력 제거(175°C × 3시간) → 정삭 채널 밀링 → 포트 가공 → 정밀 표면 연삭(CBN 휠, 0.002mm/패스) → 25점 CMM 평탄도 검증 → 100% 압력 감소 누출 테스트. 모든 콜드 플레이트는 일련번호가 부여되고 기록됩니다.
5축 가공 - 복잡한 하우징 본체
MAZAK VARIAXIS 5축 가공기는 복합 형상의 충전기 하우징 부품 가공에 적합합니다. 다방향 고전압 포트 어레이를 갖춘 UFC 정션 박스 하우징의 경우, AC 입력, DC 출력, 프리차지, 접지 모니터링 및 고전압 케이블 진입 포트 모두 하나의 하우징 기준면에서 하나의 5축 가공 프로그램으로 가공됩니다. 모든 포트 간 누적 위치 오차는 ±0.030mm로, 개별 설정에서 발생하는 ±0.300mm 이상의 포트 간 오차를 제거합니다.
정밀 표면 연삭 - 전력 모듈 접촉면
0.010mm 미만의 평탄도가 요구되는 전기차 충전기 전원 모듈 베이스 플레이트 및 콜드 플레이트 상면 전용 연삭 가공입니다. 알루미늄용 CBN 휠을 사용하며, 온도 제어 연삭(공작물 온도 모니터링, 25°C 초과 시 연삭 중지) 기능을 제공합니다. 연삭 직후 및 15분 후 열 평형을 위해 25포인트 CMM 그리드 측정을 수행합니다. 0.003mm UFC 베이스 플레이트 사양 프로그램에 대한 광학 평면 간섭계 옵션도 제공합니다.
스위스 CNC - 소형 정밀 부품
스위스 CNC 가공 기술로 소형 전기차 충전기용 정밀 부품(스페이서, 부싱, 피드스루 바디, 소형 장착 하드웨어 등)을 생산합니다. 정밀 스페이서 사양: 직경 3~15mm, 높이 ±0.005mm, 평행도 ±0.003mm, Ra 0.4μm. 피드스루 부싱 사양: 직경 5~25mm, 내경 ±0.005mm, 외경 ±0.005mm, 동심도 ±0.003mm. 소형 센서 하우징 사양: 직경 8~20mm, 내경 ±0.003mm, 나사산 ±0.005mm.
IATF 16949 / AS9100D 문서
CMM 치수 보고서: 평탄도, 개스킷 홈 치수, 채널 위치, 내경, 포트 나사산 피치 직경, 하우징 복합 포트 각도. 프로파일 측정: 파워 모듈 접촉면 Ra; 밀봉면 Ra. 압력 감소 시험 기록: 콜드 플레이트 및 매니폴드별; 시험 압력, 유지 시간, 결과, 일련 번호. 재료 인증: EN 10204 3.1 동등 기준 충족. 표면 처리 인증. 자동차 EV 충전기 OEM 프로그램용 PPAP 레벨 3 인증.
전기차 충전기용 재료
제조 서비스
전기차 충전기 제조 서비스에서 재료 선택은 냉각판 및 방열판의 열전도율, 옥외용 외함의 내식성, 고전압 절연체의 전기적 절연성, 그리고 SiC 전력 모듈 베이스 플레이트의 열팽창 계수(CTE) 일치도에 따라 결정됩니다. 6061-T6는 모든 면에서 최고의 전기차 충전기용 합금으로 널리 사용되고 있으며, 6063-T5는 열전도율이 중요한 부품에 대해 20% 더 높은 열전도율을 제공합니다.
알루미늄 6061-T6
167 W/m·K의 열전도율을 자랑하는 최고의 EVSE 합금으로, 탁월한 가공성을 제공합니다. 모든 EV 충전기 제조 서비스 프로그램에서 외함 본체, 냉각판, 방열판, 장착 프레임 등에 사용됩니다. CNCPioneer는 고객의 빠른 부품 수요를 충족하기 위해 6061-T6 빌렛 및 압출재 재고를 확보하고 있습니다. 모든 로트에 대해 XRF 분석을 통해 Mg 0.80–1.20%, Si 0.40–0.80%의 조성을 검증합니다. 경도는 HRB 60–75입니다.
알루미늄 6063-T5
200 W/m·K의 열전도율을 자랑하는 6061-T6 대비 20% 향상된 열전도율은 가공된 알루미늄 본체 자체가 주요 열전도체 역할을 하는 콜드 플레이트 및 방열판에 특히 중요한 이점입니다. 50kW DCFC 콜드 플레이트의 경우, 열 저항이 0.6 K/W(6061-T6)에서 0.5 K/W(6063-T5)로 감소하여 접합부 온도가 10°C 낮아지고, 연속 출력 정격이 10% 향상됩니다. CNCPioneer는 열 성능이 중요한 모든 DCFC 및 UFC 콜드 플레이트 프로그램에 6063-T5를 권장합니다.
알루미늄 7075-T6
130 W/m·K · 503 MPa 항복강도 · 고하중 구조 용도에 적합한 최대 강도의 알루미늄 — UFC 디스펜서 컬럼 프레임, 고하중 장착 브래킷 및 6061-T6 강도가 부족한 구조 요소에 사용됩니다. 구조적 하중 지지력이 열전도율보다 중요한 경우에 사용됩니다. 하중 지지면의 내마모성을 위해 경질 양극 산화 처리(HV 400+)를 선택할 수 있습니다.
스테인리스 316L
16 W/m·K · 해양용 전기차 충전기 외함, 염수 분무 환경 충전기 본체 및 연안 충전소 글랜드 플레이트에 탁월한 내식성을 제공합니다. 316L의 몰리브덴 함량은 염수 분무 환경에서 304 스테인리스강이 따라올 수 없는 염화물 저항성을 제공합니다. ASTM A967에 따른 후처리(부동태화)를 통해 가공된 표면의 수동 산화막을 복원해야 합니다. 부식성이 강한 옥외용 전기차 충전기 제품군에서 글랜드 플레이트, 장착 하드웨어 및 외함 본체에 사용됩니다.
스테인레스 304
16 W/m·K · 316L의 탁월한 내식성이 요구되지 않는 실외 EVSE 장착 하드웨어, 브래킷 어셈블리 및 실내 충전기 부품에 적합한 일반적인 내식성입니다. 해안 지역이 아닌 실외 EV 충전기 프로그램에 경제적인 스테인리스 옵션입니다. ASTM A967 표준에 따른 후처리로 부동태화 처리되었습니다.
Cu-W 복합재 15Cu-85W
180 W/m·K · 열팽창 계수(CTE) 6.8 ppm/°C (SiC와 동일) · 알루미늄(23.6 ppm/°C)과 SiC의 열팽창 계수 불일치로 인해 열 사이클링 시 모듈 솔더 접합부 피로가 발생하는 SiC 모듈 프로그램에 적합한 CTE 일치 UFC 전력 모듈 베이스플레이트입니다. Cu-W 복합 베이스플레이트는 고출력 밀도 UFC 프로그램에서 알루미늄 베이스플레이트 수명을 제한하는 열 피로 파손 모드를 제거합니다. 0.003mm의 평탄도로 정밀 가공 및 연삭되었습니다.
구리 C11000 ETP
391 W/m·K는 전기차 충전기 전력 분배 어셈블리의 버스바 단자 러그, 고전류 배전봉 및 접지 부품에 대한 최대 전기 및 열 전도율입니다. 구조적 강도보다 전기 전도율이 주요 사양인 경우에 사용됩니다. CNCPioneer는 구리 버스바 부품을 ±0.020mm의 정밀도로 위치 가공하고 ±0.005mm의 나사산 가공을 수행합니다.
구리 C18150 CuCrZr
320 W/m·K · 고온에서 C11000의 유연성이 부족한 고전류 단자체 및 MCS(메가와트 충전 시스템) 접촉 인터페이스 요소에 적합한 높은 전도성과 고온 강도를 제공합니다. 크롬-지르코늄 분산 강화는 150°C 이상의 연속 작동 온도에서도 구조적 안정성을 유지하면서 전도성을 유지합니다.
PEEK 빅트렉스 450G
0.25 W/m·K · 전기 절연성; 내화학성. 전기차 충전기 어셈블리의 고전압 버스바 절연체, 절연 스페이서 및 안테나 마운트에 사용됩니다. PEEK는 우수한 유전 강도와 내화학성으로 인해 전기차 충전기(EVSE) 및 직류 연료전지(DCFC) 배전반의 고전압 절연 용도에 적합한 표준 엔지니어링 플라스틱입니다. 내경 ±0.010mm, 면직각 0.010mm의 정밀도로 가공되었습니다.
PTFE 미충전형
0.25 W/m·K · 고전압 피드스루 절연체 및 전기차 충전기 사용자 인터페이스 하우징의 RFID 안테나 윈도우 소자에 대한 화학적 절연 및 RF 투과 특성. PTFE의 매우 낮은 유전 상수(εᵣ ≈ 2.1)는 금속 하우징이 통신 신호를 차단하는 RF 투과 안테나 윈도우에 이상적입니다.
마그네슘 AZ91D
72 W/m·K · 1.77 g/cm³ · 초경량 UFC 모듈 하우징 본체는 디스펜서 컬럼 무게 감소 및 설치 편의성 향상에 매우 중요합니다. AZ91D는 알루미늄 밀도의 35%에 불과한 밀도로 구조적 강성을 제공하여 하우징 강성을 희생하지 않고도 더 가벼운 디스펜서 컬럼 설계를 가능하게 합니다. 실외 전기차 충전기(EVSE) 설치에는 변환 코팅 및 밀봉을 통한 부식 방지가 필수적입니다.
표면 처리
전기차 충전기 가공 부품
전기차 충전기 부품의 표면 처리 선택은 옥외용 알루미늄 외함의 부식 방지(양극 산화 처리, 분체 도장), 외함 이음매 부분의 EMC 차폐 연속성(알로다인 3등급), 디스펜서 표면의 내마모성(경질 양극 산화 처리) 및 냉각 시스템 호환성(무전해 니켈 도금, 부동태 처리)을 고려합니다.
II형 투명 아노다이징 — MIL-A-8625
표준 알루미늄 EVSE/DCFC 부품 처리 — 5~15μm 투명 아노다이징 처리로 실외 EVSE 환경(염수 분무, 자외선, 산성비, 산업 대기)에서 내식성을 제공합니다. 전기 절연 — 패널 관통부에서 알루미늄 외함 본체와 접지된 구리 버스바 사이의 갈바닉 접촉을 방지합니다. 내경 여유: 콜드 플레이트 포트 내경 및 글랜드 플레이트 내경은 측면당 5~8μm의 아노다이징 팽창 여유를 두고 가공되며, 아노다이징 후 내경은 게이지로 검증합니다.
III형 경질 양극 산화 처리 — MIL-A-8625
HV 400+ 내마모성은 사용자 접촉, 공구 접근 및 설치 마모에 노출되는 알루미늄 EVSE 디스펜서 기둥 표면(후면 패널 장착 레일, 힌지 피벗 구멍, 래치 키퍼 표면)에 적용됩니다. 밀폐형 방열판 표면(복사열 전달이 전도열 전달을 보완하는 곳)에는 열 방출 관리를 위한 검정색 경질 아노다이징 처리가 되어 있습니다. 기계적 접촉 시 Type II 아노다이징이 마모되는 환경에서도 내마모성을 제공합니다.
분체 도장 - 전기차 충전기 외장 패널
실외용 전기차 충전기 외함 외부 표면에 대한 표준 내후성, 자외선 차단 및 충격 보호 기능을 제공합니다. 에폭시 프라이머와 OEM 지정 RAL 색상의 폴리에스터 상도 코팅으로 마감되며, 총 도막 두께는 60~80μm입니다. ASTM B117 1,000시간 염수 분무 시험 기준을 충족하여 실외용 전기차 충전기에 적합합니다. 알루미늄 표면에는 Alodine 1200S 전처리 후 도포하여 접착력을 극대화합니다. 표면 질감은 전기차 충전기 브랜드 사양에 따라 매끄러운 질감, 미세 질감, 중간 질감 중에서 선택할 수 있습니다.
알로다인 3급 — MIL-DTL-5541
알루미늄 전기차 충전기(EVSE) 외함 하우징 간 및 하우징과 프레임 간 접합부에 전기 전도성 크로메이트 변환 처리를 적용하여 EMC 차폐 연속성을 위한 접촉 저항을 5mΩ/cm² 이하로 유지합니다. 이는 CE EMC 규격(EN 55011 Class B 전도 방출, EN 61000-4 내성) 및 FCC Part 15 규격 준수를 요구하는 DCFC 및 UFC 프로그램에 필수적입니다. 하우징 접합부의 EMC 차폐 효과는 양극 산화(절연) 처리로는 불가능한 지속적인 저임피던스 전기 접촉에 달려 있습니다.
부동태화 — ASTM A967
316L 글랜드 플레이트와 304 옥외용 장착 하드웨어는 가공 후 필수적인 부동태 처리 공정을 거쳐 가공면의 산화막을 복원합니다. 이는 빗물 접촉이 있는 옥외 EVSE 환경에서 발생하는 철 플래시 녹을 방지합니다. 치수 변화가 전혀 없는 공정으로 가공 여유가 필요하지 않습니다. 모든 스테인리스 EV 충전기 부품에 대한 부동태 처리 인증서는 표준 출하 서류에 포함되어 있습니다.
무전해 니켈 도금 — MIL-C-26074
프로필렌 글리콜-물 혼합액을 사용하는 전기차 충전기 냉각 시스템에서 구리 이온 오염 위험이 있는 경우, 알루미늄 냉각판 내부 채널 표면의 부식 및 마모 방지를 위해 무전해 니켈-인(Ni-P) 코팅을 적용했습니다. 이 코팅은 구리 이온 교차 오염이 발생한 프로필렌 글리콜-물 혼합액 냉각 시스템에서 알루미늄의 용해를 방지합니다. 채널 벽면에 ±0.003mm의 균일한 코팅이 적용되었으며, ASTM D3306 글리콜 냉각제 표준에 따라 냉각제 호환성이 검증되었습니다. 도금 여유분은 CNC 가공 단계에서 치수에 반영되었습니다.
전기차 충전기 제조 서비스 프로그램의 모든 표면 처리(MIL-A-8625 2/3형 아노다이징, MIL-DTL-5541 3급 알로다인, 분체 도장, ASTM A967 부동태 처리, MIL-C-26074 무전해 니켈 도금, RoHS 준수 무크롬 TCP 공정)는 처리 인증서와 처리 후 치수 검증 자료를 출하 패키지에 포함하여 제공합니다. 코팅 여유분은 CNC 가공 단계에서 치수에 맞춰 가공되며, 처리 후 CMM, 에어 게이지 또는 나사 게이지를 사용하여 확인합니다.
품질 보증
전기차 충전기 제조 서비스
CNCPioneer의 전기차 충전기 제조 서비스 품질 보증은 모든 냉각 부품에 대한 100% 압력 감소 누출 테스트, IATF 프로그램을 사용한 100% 개스킷 홈 CMM 검사, 모든 베이스 플레이트 및 콜드 플레이트에 대한 25포인트 그리드 CMM 평탄도 검사를 통해 열 부품 무결성, IP 밀봉 표면 품질 및 전력 전자 장치 조립 정밀도를 보장합니다.
엔지니어링 DFM 검토 (24시간)
모든 전기차 충전기 가공 문의에는 엔지니어링 설계 결함 방지법(DFM)이 적용됩니다. 여기에는 지정된 유량에서 채널 형상이 목표 열저항(R_th)을 달성하는지 확인하는 냉각판 열저항 계산, 3배 시험 압력에서의 유한 요소 해석(FEA)을 통한 최소 벽 두께 압력 등급 평가, IP 등급 요구 사항 및 가스켓 카탈로그 번호에 따른 가스켓 홈 형상 선택, 각 계면에서 알로다인 처리와 아노다이징 처리의 장단점 비교, 6061-T6과 6063-T5의 열 비교, 장시간 냉각판 가공 프로그램에 대한 잔류 응력 완화 프로토콜, 복합 형상 하우징 프로그램에 대한 5축 라우팅 평가 등이 포함됩니다.
자재 입고 검사
모든 6061-T6 및 6063-T5 알루미늄 로트에 대해 SII XRF 성분 검증을 실시했습니다. Mg 0.80–1.20%, Si 0.40–0.80% (6061-T6); Mg 0.45–0.90%, Si 0.20–0.60% (6063-T5). EN 10204 3.1 밀 인증서를 보관하고 있습니다. 경도 검증: 6061-T6 T6 조건(HRB 60–75); 6063-T5 T5 조건. 주요 가공 부위의 판재 또는 봉재 결함에 대한 육안 검사를 실시했습니다. 밀 인증서부터 완제품까지 전체 로트 추적성을 확보했습니다.
진행 중 제어
최초 CMM 측정: 배치 출하 전 냉각판 채널 위치 및 개스킷 홈 치수 측정. 채널 간 벽 프로브: 냉각판 황삭 가공 중 최소 벽 단면적에서 공정 중 CMM 측정. 열 안정화 프로토콜: 냉각판 배치당 175°C × 3시간 응력 완화 처리 문서화; 용광로 차트 기록; 응력 완화 후 경도 재검증. 연삭 후 열 평형: 연삭 후 CMM 평탄도 측정 전 15분간 상온 유지. 대량 OEM 프로그램에 대한 냉각판 평탄도 및 개스킷 홈 폭의 SPC 관리 차트 작성.
압력 감소 누출 테스트
모든 콜드 플레이트 및 냉각수 매니폴드: 시스템 정격 압력의 1.5배(정격 3bar 시스템의 경우 최소 4.5bar)로 깨끗하고 건조한 공기로 가압합니다. 모든 포트를 밀봉하고 30초간 유지합니다. NIST 추적 가능 변환기(±0.01bar 정확도)로 압력을 모니터링합니다. 합격 기준은 압력 감소가 0인 경우입니다. 테스트 결과는 일련 번호별로 기록합니다. 불량 부품: 즉시 태그를 부착하고 정상 부품과 분리합니다. 배치 불량 또는 재작업 결정 전에 근본 원인 분석(결함 위치 확인을 위한 CT 스캔 또는 염료 침투 검사)을 반드시 실시해야 합니다.
최종 검사
CMM: 모든 밀봉면 평탄도, 개스킷 홈 치수, 글랜드 보어 위치, 채널 위치, 포트 나사산 위치, 하우징 컴파운드 포트 각도 측정. 프로파일 측정: 파워 모듈 접촉면 Ra; 밀봉면 Ra 측정. 나사산 게이지: 모든 냉각수 포트 및 전기 케이블 입구 나사산 측정. 5배율 육안 검사: 개스킷 홈 연속성(홈 경로에 0.020mm 이상의 홈, 긁힘 또는 단절 없음); 글랜드 보어 모서리 마감(글랜드 O링 설치를 방해할 수 있는 버 없음). 위에서 설명한 대로 100% 압력 감소 시험.
문서 패키지
적합성 인증서 · CMM 치수 보고서: 평탄도, 개스킷 홈 치수, 채널 위치, 내경, 포트 나사산 피치 직경, 하우징 컴파운드 포트 각도 · 프로파일 측정: 파워 모듈 접촉면 Ra, 밀봉면 Ra · 압력 감소 시험 기록: 콜드 플레이트 및 매니폴드별; 시험 압력, 유지 시간, 결과, 일련 번호 · 재료 인증: EN 10204 3.1 동등품 · 표면 처리 인증 · EV 충전기 자동차 OEM 프로그램용 PPAP 레벨 3 · AS9102에 따른 FAIR 인증 · 기록 보관 기간: 20년
IATF 16949 품질 시스템
전기차 충전기 제조 서비스
CNCPioneer의 IATF 16949 및 AS9100D 인증 EV 충전기 제조 서비스 품질 시스템은 EV 충전기 가공 부품의 세 가지 핵심 요소인 열 관리 무결성, 옥외 환경 밀봉 신뢰성 및 전력 전자 장치 조립 정밀도를 다룹니다.
IATF 16949:2016 자동차 인증
모든 전기차 충전기 가공 프로그램은 IATF 16949:2016 자동차 품질 관리 표준에 따라 생산되며, 이는 전 세계 자동차 OEM에서 요구하는 동일한 생산 품질 문서 표준입니다. AS9100D 항공우주 인증은 AS9102에 따른 FAIR(공정하고 정확한 측정) 기준을 요구하는 전기차 충전기 프로그램에 치수 정밀도와 추적성을 보장합니다. ISO 10012:2003 측정 관리 표준은 모든 CMM, 프로파일로미터, 압력 변환기 및 나사 게이지 장비에 대한 NIST 추적 가능한 교정을 보장합니다.
- IATF 16949:2016 생산 품질 문서
- AS9100D 항공우주 및 방위산업 인증
- ISO 10012:2003 측정 관리
치수 검증
콜드 플레이트 평탄도: 20°C ± 0.5°C 주변 온도에서 25점 CMM 그리드 측정; 열 안정화를 위해 연삭 후 15분 경과 후 측정; 평탄도는 최소 제곱 기준면에서 최대 편차로 보고됨. 파워 모듈 베이스 플레이트 평탄도: 0.003mm 규격 프로그램에 대한 광학 평면 간섭계 옵션 - 0.0003mm 해상도를 제공하는 간섭 무늬 계수 측정. IP 가스켓 홈: CMM 내부 홈 측정; 4개의 직교 위치 각각에서 6점 측정하여 너비와 깊이가 ±0.020mm 이내임을 확인함.
- 모든 베이스 플레이트와 콜드 플레이트에 25포인트 CMM 그리드 적용
- 0.003mm 프로그램용 광학 평면 간섭계
- 4개의 직교 위치에서 CMM을 이용한 홈 검증
IP 밀봉 표면 품질
IP65(방진 + 물 분사 방지) 등급은 조립된 전기차 충전기(EVSE) 인클로저가 3m 거리에서 어떤 각도로든 15분 동안 12.5L/min의 물 분사 테스트를 통과하여 물이 침투하지 않아야 함을 요구합니다. 이 테스트에 영향을 미치는 인클로저 가공 부품은 패널 밀봉면, 개스킷 홈 및 케이블 글랜드 플레이트 구멍입니다. CNCPioneer의 인클로저 가공 프로그램은 IP 밀봉면 사양을 설계 핵심 치수로 적용합니다. 패널 밀봉면 평탄도 0.020mm/300mm, 개스킷 홈 폭 ±0.020mm, 깊이 ±0.010mm, 5배 확대 하에서 100% 홈 연속성 검사 등이 이에 해당합니다.
- 패널 밀봉면 평탄도 0.020mm/300mm
- 가스켓 홈 너비 ±0.020mm, 깊이 ±0.010mm
- 100% 5배율 육안 홈 연속성 검사
PPAP 레벨 3 및 대량 공급망 자격 인증
PPAP 레벨 3 인증은 전기차 충전기 자동차 OEM 공급망에 적용됩니다. 인증 항목에는 설계 기록, 공정 흐름도(단일 설정 시퀀스 문서 포함), PFMEA(공구 마모 직경 변화, 채널 벽 파열, 박판 변형 및 누출 경로 고장 모드 포함), 관리 계획, CMM 평탄도 측정 및 압력 테스트 트랜스듀서에 대한 MSA 게이지 R&R, 초기 성능 연구(IATF 특수 특성에 대한 Cpk ≥1.67: 콜드 플레이트 평탄도, 개스킷 홈 폭, 베이스 플레이트 평탄도), 그리고 부품 제출 보증서가 포함됩니다.
- 전기차 충전기 자동차 OEM 공급망에 대한 PPAP 레벨 3 인증
- 평탄도 및 가스켓 홈에서 Cpk ≥ 1.67
- CMM 및 압력 테스트 시스템의 MSA 게이지 R&R
전기차 충전기 제조 서비스 FAQ
CNCPioneer의 전기차 충전기 제조 서비스 역량, 열 사양, IP 등급 요구 사항 및 대량 생산 프로그램 경제성에 대해 전기차 충전기 OEM, DC 고속 충전기 제조업체, 초고속 충전 장비 생산업체, 충전 네트워크 운영업체 및 차량 충전 인프라 구축업체가 자주 묻는 질문입니다.
전력 모듈 장착 베이스플레이트의 평탄도 사양은 DCFC 프로그램에서 UFC 프로그램으로 갈수록 강화되는데, 이는 평탄도 변화에 대한 열 저항 민감도가 전력 레벨에 따라 증가하기 때문입니다. TIM(열전도성 물질)이 도포된 베이스플레이트(K_TIM = 5 W/m·K, 목표 BLT = 75μm)에 장착된 SiC 전력 모듈의 경우, 50mm×50mm 모듈에서 베이스플레이트 평탄도가 0.010mm일 때 BLT는 75~85μm, R_th_TIM은 13% 변동하여 허용 가능한 수준입니다. 평탄도가 0.020mm일 때는 BLT가 75~95μm, R_th_TIM이 27% 변동하여 국부적인 핫스팟이 발생합니다. UFC 사양인 0.003mm 평탄도에서는 BLT가 75~78μm, R_th_TIM은 3% 변동에 그쳐 접합부 온도 균일도가 ±0.5°C 이내입니다. UFC 프로그램에서 0.003mm의 평탄도를 요구하는 이유는 6개의 60mm×60mm SiC 모듈을 병렬로 연결하여 350kW 출력을 낼 때, 접합부 온도 불균일도가 1°C 발생할 때마다 전류 분배 불균형이 1% 발생하기 때문입니다. CNCPioneer는 온도 제어 공정을 적용한 정밀 CBN 표면 연삭을 통해 0.003mm의 UFC 베이스플레이트 평탄도를 구현하며, 제품 출고 전 25포인트 CMM 그리드로 정밀 모니터링을 실시합니다.
DC 고속 충전기 및 초고속 충전기의 냉각판 냉각수 누출은 치명적인 현장 고장을 초래합니다. 냉각수가 전력 반도체, 인덕터 또는 DC 버스 커패시터에 도달하면 단락, 아크 발생 또는 전기화학적 부식을 일으켜 전력 전자 장치를 순식간에 파괴합니다. 가공 결함으로 인한 냉각수 누출 고장은 전기차 충전기 현장에서 가장 비용이 많이 드는 고장 유형으로, 초고속 충전기의 경우 건당 5,000달러에서 30,000달러에 달하는 비용이 발생하며, 냉각판 전체 교체, 전력 전자 장치 검사 및 충전기 재가동이 필요합니다. CNCPioneer의 100% 압력 감소 누출 테스트는 조립 전에 가공 결함을 감지합니다. 모든 냉각판은 건조 공기를 사용하여 정격 냉각수 압력의 1.5배로 가압하고 30초 동안 유지합니다. NIST 추적 가능 변환기(±0.01 bar)로 압력을 모니터링하며, 압력 감소가 0인 경우 합격 기준이 됩니다. 내부 용량이 2L인 냉각판의 경우, 감지 임계값은 시간당 약 0.3mL의 수분 누출률을 나타냅니다. 이는 전력 모듈 베이스 플레이트를 1~3일 내에 적실 수 있는 감지 가능한 미세 누출입니다. 10년 서비스 동안 누출이 없어야 하는 UFC 프로그램의 경우, 10⁻⁶ Pa·m³/s의 헬륨 누출 테스트를 사용할 수 있습니다.
IP65는 조립된 EVSE 인클로저가 3m 거리에서 어떤 각도로든 15분 동안 12.5L/min의 물 분사 테스트를 통과하여 물이 침투하지 않아야 함을 요구합니다. 올바른 가공 사양은 다음과 같습니다. 패널 밀봉면 평탄도 0.020mm/300mm (평탄하지 않은 면은 물 분사가 침투하는 틈을 만듭니다); 개스킷 홈 폭 ±0.020mm (폭이 너무 넓으면 개스킷이 물 분사 압력 하에서 측면으로 움직이고, 폭이 너무 좁으면 제대로 압축되지 않습니다); 개스킷 홈 깊이 ±0.010mm (깊이가 너무 얕으면 개스킷이 탄성 한계를 넘어 압축되어 영구 변형이 발생하고, 깊이가 너무 깊으면 개스킷이 제대로 압축되지 않습니다). IP65 불합격의 가장 일반적인 가공 결함은 다음과 같습니다. (1) 칩 재절삭으로 인한 개스킷 홈의 피트 또는 피트 체인 - 5배율 육안 검사로 감지 가능. (2) 공구 마모로 인한 개스킷 홈 치수 편차 - Cpk ≥1.67의 SPC 관리도를 사용하여 방지 가능. (3) 열팽창으로 인한 글랜드 플레이트 보어의 과도한 크기 - 주변 온도 보어 검증을 통한 관통 냉각 드릴링으로 방지됩니다. CNCPioneer의 인클로저 가공 프로그램은 이 세 가지 결함을 체계적으로 해결합니다.
시제품 제작 소요 기간: 6061-T6 DCFC 냉각판(뱀 모양 채널, 포트 나사산 및 압력 감소 테스트 포함) - 8~12 영업일; 6063-T5 UFC 냉각판(0.005mm 평탄도 정밀 연삭 포함) - 10~14일; 6061-T6 DCFC 전력 전자 하우징 본체(IP65 밀봉면 포함) - 8~12일; 레벨 2 EVSE 벽면 박스 인클로저 본체(가스켓 홈 포함) - 5~7일; 316L 스테인리스 6글랜드 HV 케이블 입구 플레이트 - 5~7일; UFC 5축 정션 박스 하우징 - 10~14일. 표면 처리 추가: 분체 도장 +4~5일; 아노다이징 +2~3일; 알로다인 클래스 3 +1~2일. 대량 생산 경제성: 6063-T5 DCFC 액체 냉각판은 미국 열 관리 가공 전문 업체에서 연간 1,000개 생산 시 약 285달러입니다. CNCPioneer 프로토타입의 경우 약 155달러, 중국 전기차 충전기 공장에서 연간 5,000대 생산 시 58~75달러입니다. 6061-T6 재질의 레벨 2 전기차 충전기(EVSE) 벽걸이형 박스 본체 한 쌍은 미국 공장에서 연간 10,000대 생산 시 약 95달러이며, CNCPioneer에서는 동일 생산량 기준 약 38~45달러입니다.
6063-T5(200W/m·K)의 열전도율이 6061-T6(167W/m·K)보다 20% 높은 것은 가공된 알루미늄 본체 자체가 주요 열전도체인 콜드 플레이트 및 방열판에서 가장 중요한 이점입니다. 전력 모듈당 20W의 열 부하가 걸리는 50kW DCFC 콜드 플레이트의 경우, 20%의 열전도율 향상은 콜드 플레이트와 냉각수 사이의 열 저항을 R_th = 0.6K/W(6061-T6)에서 R_th = 0.5K/W(6063-T5)로 감소시킵니다. 이는 50kW에서 접합부 온도를 10°C 낮추는 효과를 가져오며, 동일한 접합부 온도 제한에서 연속 출력 정격을 10% 높이거나, 10°C의 열 마진을 확보하여 전력 모듈의 수명을 아레니우스 법칙(10°C 온도 감소당 수명 2배 증가)에 따라 연장할 수 있습니다. CNCPioneer는 열 성능이 가장 중요한 사양인 모든 DCFC 및 UFC 콜드 플레이트 및 방열판 프로그램에 6063-T5 강재를 권장합니다. 6061-T6 강재는 열전도율보다 강도와 가공성이 더 중요한 인클로저 본체, 장착 프레임 및 구조 부품에 사용되는 표준 강재입니다.
전기차 충전기 제조 서비스 견적을 받아보세요
전기차 충전기 부품 도면, 열 사양, IP 등급 요구 사항 또는 충전 시스템 BOM을 제출하시면 24시간 이내에 무료 엔지니어링 DFM 검토 및 경쟁력 있는 견적을 받아보실 수 있습니다. 검토 내용에는 콜드 플레이트 열 저항 분석, FEA를 통한 최소 채널 벽 압력 등급 평가, 전력 모듈 베이스 플레이트 평탄도 확보 가능성, IP 등급에 맞는 개스킷 홈 형상, 알로다인 처리와 아노다이징 처리 중 어떤 것이 더 적합한지 비교 분석, 5축 라우팅 평가, PPAP 레벨 3 인증 일정, 그리고 시제품 제작부터 대량 생산까지 중국에서의 전체 가격 정보가 포함됩니다.