
휴머노이드 로봇 다리 부품 제조업체
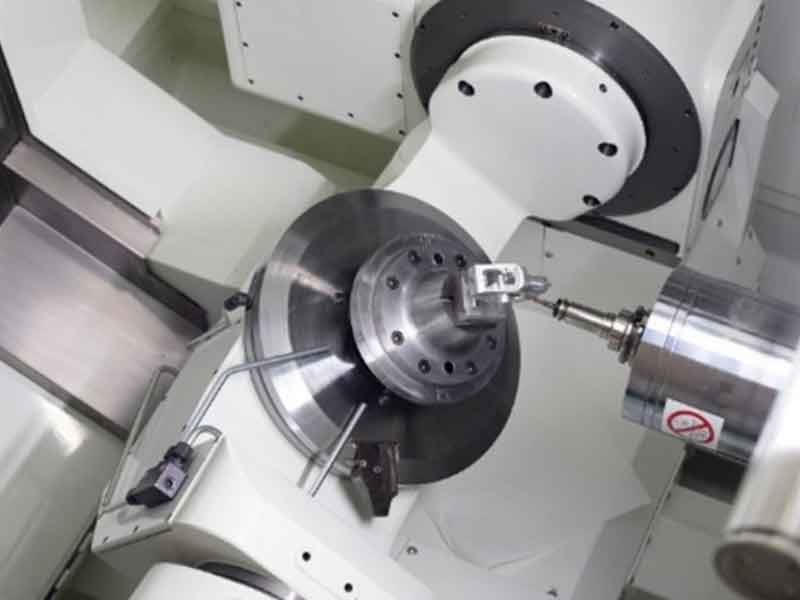
CNCPioneer는 정밀 휴머노이드 로봇 다리 부품 전문 기업이자 중국 인증 휴머노이드 로봇 다리 부품 제조업체로서, 2011년부터 전 세계 휴머노이드 로봇 OEM 및 다족 로봇 개발업체에 엉덩이 포크 구조 본체, 무릎 피벗 브래킷, 발목 차동 장치 하우징, 발바닥 프레임 등을 공급하고 있습니다. 당사는 66대 이상의 MAZAK 밀링/선삭 센터 및 VARIAXIS 5축 센터, 78대 이상의 스위스 CNC 선반, 그리고 전용 와이어 방전 가공 장비를 활용하여 구조 인터페이스 각도 정밀도 ±0.02°, 피로 최적화 필렛 반경 준수율 ±0.05mm, 질량 검증률 ±0.5g의 정밀도를 보장합니다.
휴머노이드란 무엇인가
로봇 다리 부품?
휴머노이드 로봇 다리 부품은 정밀 가공된 구조, 운동학, 피로 등급 및 센싱 하드웨어의 총합으로, 엉덩이, 허벅지, 무릎, 정강이, 발목 및 발을 포함하는 휴머노이드 로봇의 하지를 구성합니다. 이 시스템은 보행 주기의 동적 하중을 통해 서기, 걷기, 달리기 및 교란 회복을 가능하게 합니다.
다리 부품은 팔이나 몸통 부품과는 질적으로 다른 조건에서 작동합니다. 60kg의 휴머노이드 로봇이 1.5m/s의 속도로 움직일 때, 발뒤꿈치가 지면에 닿는 순간 발생하는 반력은 10~20ms 동안 체중의 1.3~1.8배에 달합니다. 하루 8시간씩 걷는다면 연간 10천만 회 이상의 보행 주기를 거치게 되는데, 이는 항복이 아닌 피로로 인해 수명이 단축되는 고장 모드가 발생하는 임계점에 근접하는 것입니다. 따라서 응력 집중 부위의 필렛 반경, 스윙 역학을 고려한 질량 분포, 좌우 운동학적 대칭성은 도면상의 부가적인 고려 사항이 아니라 주요 품질 사양입니다.
-
피로 공학은 품질 관리 분야입니다. 모든 힙 포크, 무릎 브래킷 및 발목 하우징의 하중 경로 필렛 반경은 광학 비교기를 통해 ±0.05mm 이내로 검증되었습니다. 필렛 크기가 0.5mm 작을 경우 현장 사용 수명이 4년에서 2년으로 단축될 수 있습니다.
-
충격에 강한 구조적 형상 최악의 경우 발뒤꿈치 충격 하중(체중의 1.8배)을 정강이 지지대 벽, 발목 돌출부 형상 및 무릎 브래킷 단면에 대해 정적 항복 강도와 10⁷ 사이클 피로 여유도 모두에 대해 분석했습니다.
-
고관절, 무릎, 발목 부위를 운동학적 시스템으로 간주함 고관절 액추에이터 인터페이스에서 무릎, 발목을 거쳐 발 접촉까지 계산되는 운동학적 허용 오차 스택은 개별 부품의 허용 오차가 결합되어 전신 컨트롤러가 실제로 보정할 수 있는 다리 수준의 정확도를 나타내는지 검증합니다.
-
좌우 다리 대칭은 표준 관행입니다. 양측 쌍은 CMM으로 운동학적 차이(중심 거리 ≤0.005mm)를 검증받았으며, 질량 차이(≤0.5g)에 대해 정밀하게 균형을 맞춰 다리 비대칭으로 인한 보행 경로 편차를 방지합니다.

CNCPioneer를 휴머노이드 로봇으로 선택해야 하는 이유
로봇 다리 부품 제조업체이신가요?
다리 구성 요소는 발뒤꿈치 착지, 한쪽 다리 지지, 추진력, 그리고 다리 흔들기 등 전체 보행 주기를 연간 1천만 회 이상 견뎌냅니다. CNCPioneer의 보행 하중 분석 방식은 설계된 수명 동안 문제없이 작동하는 다리 부품과 최초 검사를 통과했지만 2년 이내에 현장에서 고장나는 부품을 구분하는 요소를 밝혀냅니다.
품질 관리 분야로서의 피로 공학
하중 전달 경로 필렛 반경은 모든 고관절 포크, 무릎 피벗 브래킷, 정강이 부재 및 발목 하우징에서 광학 비교기를 사용하여 ±0.05mm 이내로 검증되었습니다 . 필렛 크기가 0.1mm만 작아도 응력 집중이 15~25% 증가하여 피로 수명이 10⁷ 사이클에서 6×10⁶ 사이클로 감소하기 때문입니다.
충격에 강한 구조적 기하학
정강이 벽, 발목 돌출부 및 무릎 브래킷 단면을 대상으로 10~100배의 준정적 하중 속도에서 발뒤꿈치 충격 응력파를 분석하여 1.8배 체중 하에서의 정적 항복과 10⁷ 사이클에서의 피로 여유를 동시에 검증하였다.
고관절, 무릎, 발목 부위는 하나의 통합 시스템으로 기능합니다.
운동학적 허용 오차 누적치는 고관절 액추에이터 인터페이스에서 무릎, 발목을 거쳐 발 접촉까지 계산되며, 이는 개별 부품의 허용 오차가 아닌 전신 균형 안정성 여유를 좌우하는 매개변수입니다.
좌우 다리 대칭을 표준 관행으로 삼음
양방향 쌍은 운동학적 인터페이스 대칭성( ±0.010mm ) 에 대해 CMM 검증을 거쳤 으며, 질량 차이( ≤0.5g ) 에 대해 정밀하게 균형을 맞추었고 , 컨트롤러 초기화를 위한 대칭성 기록이 문서화되어 함께 배송됩니다.
다양한 공정을 단일 공급업체에서 처리할 수 있는 역량
고관절 및 발목 하우징용 5축 복합 형상 가공, 무릎 브래킷 및 구조 튜브용 정밀 밀링 가공, 피벗 핀용 스위스 CNC 가공, 경화 스플라인용 와이어 방전 가공 — IATF 16949/AS9100D 시스템 하에서 하나의 인증된 공정으로 구현됩니다 .
중국 제조업체 대비 40~60%의 비용 우위
CNCPioneer의 비용 구조는 동일한 피로 시험 문서화 및 질량 일치 기준을 충족하는 미국, 유럽 및 일본의 인공 관절 부품 공급업체 대비 40~60%의 비용 절감을 제공합니다 . 이러한 BOM(자재 명세서) 경제성을 통해 휴머노이드 프로그램은 실제 사용 수명 요구 사항을 충족하는 하드웨어로 상용 가격을 달성할 수 있습니다.
휴머노이드 로봇 다리 부품
저희는 제조합니다
CNCPioneer의 고관절, 무릎, 발목 부품 가공은 고관절 인터페이스부터 발 접촉면까지 다리의 생체역학적 연결 고리 전체를 포괄하며, 모든 구조 부품에 걸쳐 피로 공학 기술을 적용합니다.

허벅지 구조 구성 요소
구조용 튜브(단면 직각도 ±0.02°, 벽 두께 2.5~5.0mm), 쉘 패널 및 고관절/무릎 관절 연결 브래킷은 280~420mm의 길이를 가지며 고관절에서 발생하는 토크와 지면 반력을 무릎 관절로 전달하는 동시에 케이블과 센서 배선을 연결합니다.

무릎 관절 구성 요소
액추에이터 하우징(350~900g, 충격 등급 5mm 벽 두께), 피벗 브래킷(액추에이터와 정강이 중심 간 거리 ±0.005mm, 피로 필렛 ±0.05mm), 4절 링크 커플러/크랭크 세트 - 다리에서 가장 높은 단일 축 토크를 받는 관절이자 피로에 가장 취약한 부분입니다.

발 구성 요소
F/T 센서 장착 플랫폼(평탄도 0.010mm)이 있는 밑창 프레임, 발뒤꿈치 충격 구조, 발가락 메커니즘 구성 요소 및 발 센서 통합 하드웨어 — 모든 다리 액추에이터 힘이 균형에 중요한 지면 반력 데이터로 수렴되는 지면 인터페이스.
산업 및 응용
CNCPioneer의 휴머노이드 로봇 다리 부품은 전 세계의 휴머노이드 로봇 OEM 업체, 인공지능 하드웨어 개발 업체, 다족 로봇 및 사족 보행 로봇 개발 업체, 외골격 제작 업체, 의지 메커니즘 개발 업체 및 연구 기관에 공급됩니다.
휴머노이드 로봇 OEM 업체
보행 하중 DFM, 피로 필렛 검증 및 양측 대칭 맞춤 제작을 포함하여 모든 고관절, 무릎, 발목 부품, 구조 부재, 발목 하우징 및 발바닥 프레임을 단일 제조업체와의 협력을 통해 완벽하게 맞춤형 다리 구성 요소로 공급합니다.
인공지능 하드웨어 구현
벤처 투자 지원을 받는 이족 보행 프로그램용 고관절, 무릎, 발목 부품의 신속한 반복 개발 — 22~30일 내에 완전한 양측 다리 구성 요소 키트 제공, 구조 수정에 대한 당일 DFM(설계 제조성 평가) 구현, 보행 테스트 목표 달성을 지원하는 시범 수량 공급.
다리가 있는 로봇과 네발 로봇
사족보행 및 이족보행 플랫폼용 고관절 포크 구조체, 무릎 피벗 브래킷 및 다리 구조 튜브 - 이러한 프로그램에서 요구하는 고주기 보행 하중을 견딜 수 있도록 충격 등급이 지정된 형상과 피로 검증된 필렛을 적용했습니다.
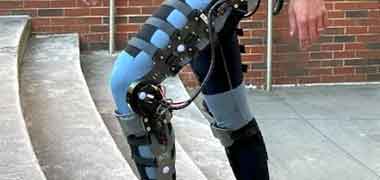
외골격
신체에 밀착되는 허벅지 및 정강이 보호대, F/T 센서 발 플랫폼, 그리고 금형 투자 없이 하체 외골격 임상 평가 프로그램을 위한 시범 장치 수량 제공.
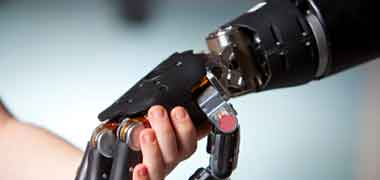
보철 메커니즘
Ti-6Al-4V 및 7075-T6 소재를 사용한 전동 의족 메커니즘용 고관절, 무릎, 발목 부품 - 생체 적합성 소재, 피로 등급 구조, ISO 13485 규격 준수 문서.
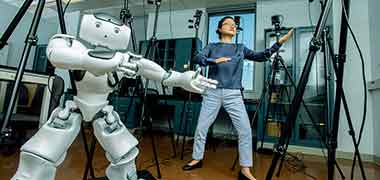
연구 기관
대학 및 국립 연구소의 휴머노이드 보행 연구를 위한 완전한 피로 형상 및 질량 문서가 포함된 단일 로봇 양측 다리 구성 요소 키트.
휴머노이드 로봇 다리 부품
프로세스 및 역량
CNCPioneer의 다리 부품 제조 공정은 보행 하중 사양부터 PPAP 인증을 받은 대량 생산에 이르기까지 고관절, 무릎, 발목 부품을 다룹니다. 이 공정에는 24시간 DFM 검토, 프로토타입 양측 키트 배송(18~30일), 피로 및 운동학적 검증, 그리고 생산 인증이 포함됩니다.
보행 부하 DFM 검토 (24시간)
발뒤꿈치 충격 및 한쪽 다리 지지 시 구조적 적합성 · 모든 응력 집중 지점에서의 피로 수명 계산 · 엉덩이에서 발까지의 운동학적 허용 오차 누적 · 구성 요소별 질량 대비 목표 질량 및 재료 권장 사항.
양측 다리 키트 시제품 제작 (18~30일 소요)
무릎 피벗 브래킷 5~7일; 고관절 클러스터 하우징 및 발목 차동 하우징(5축) 9~14일; 완전한 단측 다리 키트 18~25일; 대칭 검증을 포함한 완전한 양측 다리 키트 22~30일.
피로 및 운동학적 검증
모든 피로 취약 부품에 대해 광학 비교기를 이용한 필렛 반경 검증 · 모든 운동학적 인터페이스 위치 및 보어 각도 관계에 대한 Mitutoyo CMM 측정 · 중심 거리 및 질량 차이에 대한 양측 쌍 검증
생산 및 통계 관리
PPAP 레벨 3 인증(힙 포크 보어 동축성, 무릎 브래킷 중심 거리 및 F/T 센서 평탄도 기준 Cpk ≥1.67) · 1,000개 이상 생산량 기준 단위당 최대 72% 비용 절감 · 2~3주 간격의 월간 일괄 출시.
다리 구성 요소 재료
7075-T6 (프로그램의 65%) · 6061-T6 · AZ91D 마그네슘 · Ti-6Al-4V · 17-4PH H900 · 42CrMo4 · GCr15 베어링강 · PEEK — 모든 재료는 완전한 공장 인증서와 SII XRF 성분 검증을 통해 공급됩니다.
IATF 16949 / AS9100D 문서
구성 요소별 적합성 인증서(CoC), CMM 보고서, 필렛 반경 검증 기록, 좌우 대칭 차이 기록, 질량 균형 기록, 재료 인증서, 대량 생산 프로그램의 경우 PPAP 레벨 3, 국방 프로그램의 경우 AS9102에 따른 FAIR.
휴머노이드용 소재
로봇 다리 부품
다리 구성 요소의 재료 선택은 항복 강도뿐만 아니라 보행 주기 응력 진폭에서의 피로 내구성 한계에 따라 결정됩니다. 항복 강도는 구성 요소가 10⁷회의 하중 주기를 견딜 수 있는지 또는 2년 이내에 현장에서 파손되는지를 결정하는 특성입니다. 7075-T6는 대부분의 표준 프로그램에 적합하며, 고관절 외전 모멘트가 250Nm를 초과하는 경우에는 티타늄이 필요합니다.
7075 - T6
2.80 g/cm³ · 572 MPa 인장강도 · σ_endurance ≈160 MPa · 표준 엉덩이 포크, 무릎 브래킷 및 정강이 튜브 — 인체 모형 다리 부품 프로그램의 약 65%를 차지하며, 표준 토크 등급에서 10⁷ 사이클 동안 1.33배의 피로 안전 계수를 제공합니다.
6061 - T6
2.70 g/cm³ · 310 MPa 인장강도 · σ_endurance ≈96 MPa · 커버, 센서 마운트 및 저응력 브래킷은 주요 하중 경로 외부에 위치하며, 이러한 경우 가공성과 비용이 피로 여유 요구 사항보다 중요합니다.
AZ91D
1.81 g/cm³ · 230 MPa 인장강도 · σ_endurance ≈70 MPa · 최소 스윙 관성이 최대 하중 경로 피로 여유보다 중요한 정강이 끝부분 쉘, 발 패널 및 경량 허벅지 커버
Ti-6Al-4V
4.43 g/cm³ · 950 MPa 인장강도 · σ_endurance ≈500 MPa (3.1× 7075-T6) · 정격 고관절 외전 모멘트가 250 Nm를 초과하는 프로그램에서 사용되는 고하중 고관절 포크, 발목 하우징 및 발뒤꿈치 충격 구조
17-4PH H900
7.75 g/cm³ · 1,310 MPa 인장강도 · σ_endurance ≈620 MPa · 출력축, 힙 플랜지 및 고응력 핀 시트는 최대 강성 대 무게 비율이 중요한 소형 인터페이스에 위치합니다.
42CrMo4
7.85 g/cm³ · 1,000 MPa 인장강도 · σ_endurance ≈450 MPa · 무릎 액추에이터 샤프트 인서트 및 다리의 가장 높은 단일 축 토크 인터페이스에 고토크 구조 인서트 적용
GCr15
7.80 g/cm³ · HRC 62–65 · 수백만 번의 보행 주기 동안 지속적인 구름 접촉 하중을 받는 피벗 핀 시트 및 무릎 베어링 표면
몰래 엿보다
1.32 g/cm³ · 100 MPa 인장강도 · 전기적 절연 및 저마찰 케이블 접촉이 구조적 하중 지지 요구 사항보다 중요한 경우 다리 내부에 케이블 가이드 브래킷 및 절연 스페이서 사용
표면 처리
엉덩이, 무릎, 발목 부위
다리 구성 요소의 표면 처리 선택은 부식이나 미관뿐만 아니라 하중 전달 표면에서의 피로 영향에 따라 결정됩니다. 여러 처리 방식은 필렛이 중요한 위치에서 피로 안전 계수를 적극적으로 변화시키는데, 기본 형상과 조화를 이루지 못하면 그 결과가 더 좋아질 수도 있고 나빠질 수도 있습니다.
III형 경질 양극 산화 처리 — MIL-A-8625
알루미늄 다리 구조 부품의 표준인 HV 400+는 피벗 구멍 표면의 긁힘을 방지합니다. 이 처리는 압축 잔류 응력(-150~-250MPa)을 유발하여 양극 산화 처리된 표면의 피로 수명을 향상시킬 수 있지만, 모재의 내구 한계를 초과하는 응력 집중 지점에서 양극 산화 균열이 발생할 수 있습니다. 따라서 필렛 성형 후 처리가 선행되어야 합니다.
무전해 니켈 도금 — MIL-C-26074
AZ91D 마그네슘 정강이 보호대, 허벅지 보호대 및 발판에는 필수적인 부식 방지 처리가 필요합니다. 도금 여유분은 가공 치수에 반영되어 있으며, 도금 후 치수는 목표치에서 ±0.003mm 이내입니다.
부동태화 — ASTM A967
17-4PH H900 출력 플랜지 및 스테인리스강 엉덩이/무릎/발목 부품 인서트에 필수적이며, 치수 여유 없이 최대의 내식성을 위해 수동 크롬 산화물 층을 복원합니다.
파우더 코트
상용 휴머노이드 로봇 프로그램의 정강이 및 허벅지 보호판 패널에 대한 외관 색상 및 부식 방지 기능 제공 - 생산 배치 전반에 걸쳐 OEM 사양에 맞춰 색상이 일치합니다.
샷 피닝
힙 포크 암 뿌리, 무릎 브래킷 보어 숄더 및 발목 하우징 보스 뿌리에서 발생하는 압축 잔류 응력 유도(Almen A 0.15–0.25mm)는 쇼트 피닝 처리된 표면에서 σ_endurance를 15–30% 증가시켜 형상 및 마감만으로는 충분한 여유가 없는 1.33배의 피로 안전 계수를 1.55–1.73배로 변환합니다.
DLC 코팅 — 1–3μm
무릎 및 발목 피벗 핀 작동면의 초저마찰(μ 0.05–0.15)으로 보행 주기 하중에서 피벗 핀의 수명을 10⁷회 이상의 관절 주기까지 연장합니다.
모든 고관절, 무릎, 발목 부품의 표면 처리(경질 양극 산화, 무전해 니켈 도금, 부동태 처리, 분체 도장, 쇼트 피닝, DLC)는 기본 형상에 맞춰 치수 및 피로 강도 시험을 거쳐 적용됩니다. 쇼트 피닝 처리된 제품의 경우, 알멘 스트립 기록을 포함한 처리 인증서가 모든 프로그램의 출하 서류 패키지에 포함되어 있습니다.
IATF 16949 / AS9100D 품질 시스템
휴머노이드 로봇 다리 부품용
최초 제품 치수 검사를 통과했더라도 하중 전달 경로 필렛 뿌리 부분의 필렛 크기가 기준치를 초과하는 다리 부품은 2년 이내에 현장에서 고장날 수 있습니다. CNCPioneer의 품질 시스템은 정적 치수 적합성뿐만 아니라 보행 주기 하중을 기준으로 구축되었습니다.
보행 부하 DFM 검토
발뒤꿈치 충격 및 한쪽 다리 지지 시 구조적 적합성, 모든 응력 집중 위치에서의 피로 수명, 엉덩이에서 발까지의 운동학적 허용 오차 누적 등을 가공 착수 전에 검토합니다.
피로 형상 검증
피로에 취약한 모든 부품(엉덩이 포크 뿌리 필렛, 무릎 브래킷 보어 숄더, 발목 하우징 보스 뿌리 등)의 하중 경로 필렛 반경은 광학 비교기 또는 CMM 스캔을 통해 검증됩니다. 규격 미달 필렛은 표면 처리 전에 불량으로 판정됩니다.
자재 입고 검사
모든 로트에 대해 SII XRF 조성 검증(7075-T6, AZ91D, Ti-6Al-4V, 17-4PH H900)을 실시합니다. 17-4PH 프로그램을 이용한 경도 검증도 진행합니다. 재료 인증서부터 로봇 시리얼 번호까지 완벽한 로트 추적 시스템을 갖추고 있습니다.
양측 대칭 검증
좌우 부품 쌍은 CMM으로 운동학적 치수 차이를 측정하고, 정밀하게 균형을 맞춰 질량 차이를 보정하며, 출하 서류에 차이 기록이 포함된 일치하는 양측 세트로 구성됩니다.
최종 검사
미쓰토요 CMM(±0.001mm): 운동학적 인터페이스, 내경, 각도 관계, F/T 센서 평탄도. 광학 비교기: 필렛 반경. 초음파 벽 매핑: 정강이관 및 박벽 쉘. 정밀 저울: 질량 및 양측 차동 저울.
문서
구성 요소별 적합성 인증서(CoC), CMM 보고서, 필렛 반경 검증 기록, 좌우 대칭 차이 기록, 질량 균형 기록, 재료 인증서, 대량 생산 프로그램의 경우 PPAP 레벨 3, 국방 프로그램의 경우 AS9102에 따른 FAIR.
IATF 16949 / AS9100D 품질 시스템
세부 정보
CNCPioneer의 IATF 16949 및 AS9100D 인증 휴머노이드 로봇 다리 부품 공장은 휴머노이드 로봇 OEM 및 다족 로봇 개발자 모두가 요구하는 품질 프레임워크에 대한 독립적인 감사 기준을 준수함을 확인했습니다.
피로 형상 문서화
피로에 취약한 부품의 모든 하중 경로 필렛에 대해 부품 로트별로 필렛 반경 검증 기록이 보관됩니다. 이는 최초 생산품에서 측정된 부품뿐만 아니라 납품되는 모든 부품에서 설계된 피로 안전 계수가 달성되었음을 입증하는 치수적 증거입니다.
- 100% 필렛 검증, 피로에 취약한 부품
- 광학 비교기 기록
- 구성 요소 배치별로 보관됨
양측 대칭 검증
좌우 다리 구성 요소 쌍은 운동학적 치수 차이에 대해 CMM 검증을 거쳤으며 질량 차이에 대해 정밀하게 균형을 맞추었습니다. 전체 몸체 제어기 초기화를 위한 대칭 기록이 문서화된 매칭 세트로 출고됩니다.
- 중심 거리 차이 ≤0.005mm
- 질량 차이 ≤0.5g
- 쌍별 차이 기록
재료 추적성 및 Cpk ≥ 1.67
제조원가 인증서의 열처리 번호부터 완제품 출하까지 모든 자재 추적이 가능합니다. 대량 생산 프로그램의 경우, 고관절 포크 보어 동축도, 무릎 브래킷 중심 거리 및 F/T 센서 평탄도에서 Cpk ≥1.67을 충족하는 PPAP 레벨 3 인증을 획득했습니다.
- 모든 주문에 대해 XRF 합금 검증을 실시합니다.
- 주요 특성에 대한 Cpk ≥ 1.67
- PPAP 레벨 3 (볼륨 프로그램용)
PPAP 레벨 3 및 대량 공급망 자격 인증
로봇 액추에이터 OEM 공급망에 대한 PPAP 레벨 3 인증: 설계 기록, 공정 흐름(단일 설정 시퀀스 문서 포함), PFMEA(공구 마모 직경 편차, 재척 제거, 얇은 벽 변형 고장 모드 포함).
- 로봇 액추에이터 OEM 공급을 위한 PPAP 레벨 3
- 저널 직경/내경/동심도 기준 Cpk ≥ 1.67
- 레이저 마이크 + 공기 게이지의 MSA 게이지 R&R
휴머노이드 로봇 다리 부품 FAQ
휴머노이드 로봇 OEM 업체, 다족 로봇 개발 업체 및 연구 기관에서 CNCPioneer의 보행 하중 엔지니어링, 피로 필렛 검증 및 좌우 대칭 프로그램에 대해 자주 묻는 질문입니다.
보행은 크게 네 단계로 나뉘며, 각 단계는 서로 다른 구성 요소에 영향을 미칩니다. 발뒤꿈치 착지(보행 주기의 0~2%)는 순간적으로 가장 높은 하중이 가해지는 단계로, 10~20ms 동안 체중의 1.3~1.8배에 달하는 최대 수직 지면 반력이 발목, 정강이, 무릎을 거쳐 고관절로 전달되고, 발목에는 40~80Nm의 배측굴곡 모멘트가 발생합니다. 한쪽 다리 지지기(10~50%)는 가장 긴 단계로, 고관절에는 체중의 0.8~1.0배에 달하는 하중이 지속적으로 작용하며, 고관절 분지에는 100~250Nm의 외전 모멘트가 발생하여 다리에서 가장 높은 연속 모멘트를 나타냅니다. 발을 떼는 동작(50~65%)에서는 80~200Nm의 발목 족저굴곡 토크가 발생하며, 이는 보행 주기에서 가장 높은 단일 관절 토크입니다. 유각기(65~100%)는 지면 반력은 없지만, 보행 주기당 두 번씩 발생하는 급격한 다리 속도 반전으로 인해 고관절과 무릎에 관성 토크가 발생합니다. CNCPioneer의 DFM 검토는 가공 전에 각 부품의 형상에 대해 4단계 모두를 실행합니다.
필렛 반경은 피로 수명에 가장 큰 영향을 미치는 기하학적 매개변수이지만, 주요 검사 특성으로 고려되기보다는 도면상의 주석으로만 남겨지는 경우가 대부분입니다. 200Nm의 외전 모멘트 하에서 8mm의 엉덩이 포크 암 숄더 스텝을 가정할 때, 7075-T6 소재에서 R1.0mm 필렛은 응력 집중 Kt≈3.7과 교류 응력 ≈185MPa를 발생시키는데, 이는 약 160MPa의 내구 한계를 초과하는 수치로, 10⁷ 사이클(약 3×10⁶) 미만의 피로 파손을 의미합니다. R3.0mm로 증가시키면 Kt는 약 2.3으로, 응력은 약 115MPa로 감소하여 내구 한계 미만이 되므로, 이 하중 조건에서는 사실상 무제한의 피로 수명을 보장합니다. 필렛을 1.0mm 작게 가공한 경우(R3.0mm 설계 대비 R2.0mm) 육안 검사로는 통과할 수 있지만, 피로 수명은 약 2×10⁷ 사이클로 감소하여 5년 목표 수명에 근접하게 됩니다. CNCPioneer는 광학 비교기를 사용하여 피로에 민감한 모든 필렛을 ±0.05mm의 정밀도로 검증하므로 설계된 안전 계수가 실제 출하 시 적용됩니다.
측정 가능한 세 가지 효과가 있습니다. 보행 시 측면 편차: 좌우 다리의 무릎 브래킷 중심 거리 비대칭이 0.010mm일 경우, 유효 정강이 길이가 달라져 동일한 관절 궤적에서도 두 발의 앞쪽 위치가 매 걸음마다 다르게 나타납니다. 1,000걸음 이상 걸으면 이러한 차이가 누적되어 약 10mm의 측면 경로 편차가 발생하고, 이로 인해 보행 효율이 3~5% 감소합니다. 양측 토크 비대칭: 좌우 정강이 튜브의 질량 차이가 10g일 경우, 두 다리의 진자 운동 주파수가 약 0.15% 변동하여 대칭적인 걸음 타이밍에도 불구하고 비대칭적인 고관절 토크가 발생합니다. 양측 자세 안정성 비대칭: 발의 F/T 센서 플랫폼 평탄도 차이로 인해 실제 접촉면이 동일하더라도 측정된 지면 반력이 달라지므로, 균형 제어기가 대칭적인 자세에 비대칭적으로 반응하여 몸의 측면 흔들림이 발생합니다. CNCPioneer의 양방향 프로그램은 매칭된 쌍 사이의 중심 거리 차이를 ≤0.005mm, 질량 차이를 ≤0.5g, F/T 평탄도 차이를 ≤0.003mm로 유지합니다.
네 가지 반복적인 문제점이 있습니다. 첫째, 엉덩이 포크 암의 뿌리 필렛 부위에서 발생하는 피로 균열은 필렛 가공이 규격 미달이거나, 가공은 정확하지만 초기 보행 하중 분석에서 크기가 부족할 경우 발생할 수 있습니다. 이는 DFM(설계 제조성)에서 지정한 최소 반경에 ±0.05mm의 광학 비교기 검증을 통해 방지할 수 있으며, 쇼트 피닝은 선택적 업그레이드 옵션으로 제공됩니다. 둘째, 발뒤꿈치 충격 시 무릎 끝 부분에서 발생하는 정강이 튜브 좌굴은 벽 두께가 설계보다 얇거나 주요 하중 영역의 내부 응력 집중으로 인해 발생할 수 있습니다. 이는 DFM에서 지정한 최소 벽 두께, 공정 중 초음파 검증, 그리고 무릎 및 발목 끝면에서 30mm 이내에 가공된 형상이 없도록 하는 설계 규칙을 통해 방지할 수 있습니다. 셋째, 발뒤꿈치 충격 하중 진입점에서 발생하는 발목 하우징 보스 파손은 보스 뿌리 부분의 필렛 규격 및 검증, 최소 5mm 벽 두께, 그리고 최고 하중 프로그램의 경우 Ti-6Al-4V 업그레이드 경로를 통해 방지할 수 있습니다. 넷째, 반복적인 밀어내기 하중 하에서 발바닥 프레임의 앞발 굽힘 영역에서 발생하는 피로 균열은 필렛 규격, Ra 0.8μm 표면 조도, 그리고 전환부의 최소 벽 두께 검증을 통해 방지할 수 있습니다. 이 네 가지 사항 모두 CNCPioneer의 표준 DFM 검토에서 다루어지며, 현장 배포 후에 발견되는 것이 아닙니다.
7075-T6 알루미늄(내구성 강성 ≈160 MPa)은 대부분의 표준 휴머노이드 다리 프로그램에서 상용 보행 속도에 적합합니다. 설계된 고관절 포크 형상은 굽힘 응력을 120 MPa 미만으로 유지하여 10⁷ 사이클에서 1.33배의 안전 계수를 제공합니다. 정격 고관절 외전 모멘트가 약 250 Nm를 초과하면 7075-T6 포크 암의 응력이 130 MPa를 초과하여 피로 여유가 목표치 이하로 떨어지기 때문에 티타늄 Ti-6Al-4V(내구성 강성 ≈500 MPa, 3.1배 높음)가 필요합니다. AZ91D 마그네슘은 피로 여유(내구성 강성 ≈70 MPa)를 희생하는 대신 가장 낮은 밀도를 제공하며, 스윙 관성이 하중 경로 여유보다 더 중요한 정강이 보호대 및 발 패널에 적합합니다. 17-4PH H900 및 42CrMo4는 출력 플랜지 및 액추에이터 샤프트 인서트와 같이 작은 크기에 높은 응력이 발생하는 인터페이스에 적합하며, 이러한 부품에서는 컴팩트한 단면에서 강성 대비 무게 비율이 매우 중요합니다. CNCPioneer의 DFM 검토에서는 전체 다리에 하나의 재료를 사용하는 대신 구성 요소별로 피로 계산을 수행합니다.
시제품 제작: 무릎 피벗 브래킷 5~7 영업일; 고관절 3자유도 클러스터 하우징(5축) 10~14일; 발목 2자유도 차동 하우징(5축 복합 보어) 9~14일; F/T 센서 플랫폼이 포함된 발바닥 프레임 5~7일; 완전한 단측 다리 키트 18~25일; 대칭 검증을 포함한 완전한 양측 키트 22~30일. 시범 생산(양측 세트 25~100개)은 대칭 페어링을 포함하여 배치당 5~7주가 소요됩니다. PPAP 레벨 3 인증은 시범 데이터 완료 후 6~8주가 소요됩니다. 대량 생산은 2~3주 간격으로 매월 일괄 출시되며, 연간 생산 능력은 5축 고관절/발목 프로그램의 경우 양측 세트 50,000만 개 이상, 무릎 브래킷 및 정강이 튜브 프로그램의 경우 200,000만 개 이상입니다. 대표적인 규모로 보면, 미국 프로토타입 가격 기준으로 145달러인 무릎 회전 브래킷은 CNCPioneer 프로토타입에서는 85달러, 연간 양측 생산량 5,000개 기준으로는 32~38달러에 판매됩니다. 이는 한쪽 다리에 사용되는 50~80개의 고유 부품 번호를 기준으로 할 때, 미국 국내 조달 대비 양측 세트당 약 2,000~4,500달러의 비용 절감 효과를 가져옵니다.
휴머노이드 로봇 다리 부품 견적을 받아보세요
휴머노이드 로봇 다리 부품 도면, 조립 모델 또는 다리 BOM을 업로드하시면 24시간 이내에 무료 보행 하중 DFM 검토 및 경쟁력 있는 견적을 받아보실 수 있습니다. 검토 내용에는 발뒤꿈치 착지 시 구조적 적합성, 필렛 중요 부위의 피로 수명, 고관절에서 발까지의 운동학적 공차 누적, 좌우 대칭 사양, 그리고 시제품 제작부터 대량 생산까지의 전체 가격이 포함됩니다.