Você é um fabricante que fornece componentes para a indústria ferroviária global? Ou talvez um engenheiro responsável por garantir que cada vedação de mancal, vedação de eixo, vedação hidráulica ou vedação de porta/janela mantenha as locomotivas e o material rodante operando com segurança, sem uma única gota de lubrificante perdida ou contaminada? Se sim, você sabe que a moldagem de borracha tradicional ou a moldagem por injeção não conseguem fornecer as tolerâncias de ±0.01 mm, as geometrias complexas dos lábios, a consistência entre lotes e o desempenho de zero vazamento exigidos nas aplicações ferroviárias atuais.
É aqui que entra em jogo a usinagem de plástico CNC . Ao usinar polímeros de alto desempenho, como PTFE, PEEK e UHMWPE, cria-se vedações ferroviárias críticas para a segurança que podem suportar vibrações extremas, variações de temperatura de -40°C a +150°C e milhões de ciclos de carga — atendendo aos rigorosos padrões AAR e FRA [1] [2].
Neste guia completo, exploramos a fundo todos os aspectos críticos da usinagem CNC de plásticos para vedações ferroviárias — desde a seleção avançada de materiais e técnicas de fabricação de precisão até o rigoroso controle de qualidade e a total conformidade com os padrões da AAR e da FRA.
Ao final deste guia, você terá um roteiro claro e prático para produzir vedações plásticas ferroviárias de alta precisão, custo-benefício e totalmente em conformidade com as normas, que oferecem confiabilidade com zero vazamentos e vida útil significativamente prolongada sob as condições operacionais ferroviárias mais severas.
Tipos de lacres ferroviários e condições de operação
Os retentores ferroviários são muito mais do que simples anéis. São os heróis desconhecidos que impedem o vazamento de lubrificante, a entrada de poeira e falhas hidráulicas sob vibração constante, temperaturas extremas e cargas dinâmicas pesadas. Vamos analisar os principais tipos de retentores:
- Retentores de rolamentos de rolos de deslizamento (AAR M-959) — Essas vedações essenciais protegem os rolamentos de rolos cônicos dos vagões de carga contra perda de graxa e contaminação. .
- Retentores de eixo e anéis de desgaste — Manter a integridade do eixo sob cargas de 30 toneladas por eixo.
- Vedações do cilindro hidráulico — Utilizadas em freios, acopladores e sistemas de amortecimento, essas vedações exigem desempenho sem vazamentos.
- Vedação de portas/janelas e escotilhas — Fornecer impermeabilização e vedação sob pressão para vagões de passageiros e vagões-tanque.
- Anéis de apoio, anéis guia e desgaste Anéis — Reduzem o contato metal-metal e suportam aplicações de transporte pesado.
Essas vedações operam em alguns dos ambientes mais severos imagináveis: carga cíclica contínua, temperaturas de -40 °C a +150 °C, exposição a graxa, poeira, sais de degelo e forças laterais superiores a 100 kN. Para linhas de passageiros de alta velocidade, o atrito ultrabaixo é essencial para a eficiência energética, enquanto o transporte de cargas pesadas exige durabilidade e zero vazamento para evitar a detecção de superaquecimento. Mesmo uma única falha na vedação pode levar ao superaquecimento do rolamento, riscos de descarrilamento ou paradas dispendiosas.
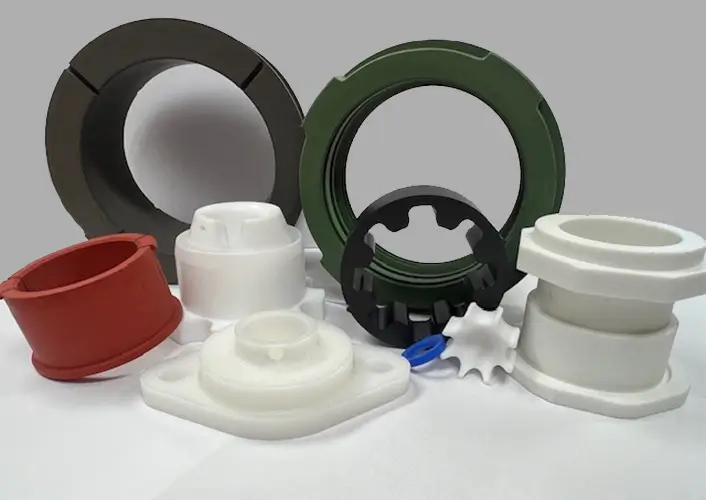
Por isso, a usinagem de plástico CNC de precisão tornou-se indispensável. Perfis de lábio conformes, usinados segundo especificações exatas (±0.005 mm nos lábios de vedação), podem prolongar a vida útil em mais de 50% em comparação com alternativas moldadas.
Por que usar usinagem CNC de plástico para vedações ferroviárias?
Então, por que a usinagem CNC de plástico é o processo preferido para vedações ferroviárias? Em termos simples, ela oferece três vantagens principais em relação à moldagem tradicional:
- Precisão repetível — Obtenha tolerâncias tão rigorosas quanto ±0.01 mm (frequentemente ±0.005 mm para lábios de vedação críticos) em milhares de peças idênticas.
- Geometrias complexas — Usinagem de bordas conformes, rebaixos e designs energizados por mola em uma única configuração usando torneamento e fresamento de 5 eixos.
- Acabamento superficial superior — Ra 0.4–0.8 μm, o que melhora o desempenho da vedação e reduz o atrito.
Em contraste, a moldagem de borracha ou a moldagem por injeção oferecem produção de alto volume, mas sofrem com baixa precisão dimensional (tipicamente ±0.2 mm), problemas de rebarba e opções limitadas de materiais. A usinagem CNC elimina os custos de ferramentas, permite a prototipagem rápida e fornece verdadeira personalização para garantir a conformidade com AAR/FRA [1] [2].
Os modernos centros de usinagem CNC de 5 eixos podem fabricar vedações de PTFE energizadas por mola e anéis de reforço de PEEK capazes de suportar milhões de ciclos — algo impossível com os métodos de moldagem mais antigos. O resultado é uma redução drástica nos custos do ciclo de vida, confiabilidade sem vazamentos e a capacidade de atender aos padrões norte-americanos AAR/FRA e internacionais em uma única produção.
Guia de seleção de materiais
A escolha do polímero correto é crucial. Ela impacta a usinabilidade, o desempenho da vedação, a faixa de temperatura e o custo. Abaixo, segue uma tabela comparativa prática para materiais comumente usados em vedações ferroviárias. Usinagem CNC:
| Material | Uso típico | Propriedades chave | Usinabilidade CNC | Parâmetros de corte recomendados (desbaste) | Prós e contras dos selos ferroviários |
|---|---|---|---|---|---|
| PTFE (virgem/com carga) | Retentores de rolamentos, retentores labiais | Mínimo atrito, resistência química, -200°C a +260°C | Excelente | 200–300 m/min, 0.2 mm/rev | Melhor desempenho sem vazamentos; macio (necessita de anéis de suporte) |
| PEEK | Anéis de apoio para altas temperaturas, anéis de desgaste | Alta resistência, resistência à fluência, até +250°C | Muito Bom | 150–250 m/min, 0.15 mm/rev | Excelente sob cargas pesadas; custo mais elevado. |
| UHMWPE | Anéis guia, anéis de uso | Resistência superior à abrasão, baixa absorção de umidade | Boa | 100–200 m/min, 0.3 mm/rev | Amortecimento econômico; faixa de temperatura limitada |
| Nylon (PA6/PA66) | Vedantes para portas/janelas, anéis básicos | Boa resistência, baixo custo | Excelente | 150–250 m/min, 0.25 mm/rev | Fácil de usar na máquina; absorve umidade. |
| Ultem (PEI) | Vedantes isolantes em eletrônicos | Alta rigidez dielétrica, retardante de chamas | Moderado | 80–150 m/min, 0.2 mm/rev | Ideal para carros de passageiros; quebradiço se não for preenchido. |
Após a usinagem, o recozimento e os tratamentos de superfície (como o revestimento de PTFE) finalizam o processo. Dica: o PTFE pode borrar, portanto, use ferramentas de metal duro afiadas, avanços leves e resfriamento com ar comprimido para obter bordas de vedação perfeitas.
Fluxograma do processo e controle de qualidade
Um processo confiável de usinagem CNC de plástico para vedações ferroviárias segue estas etapas, garantindo rastreabilidade e conformidade em cada fase:
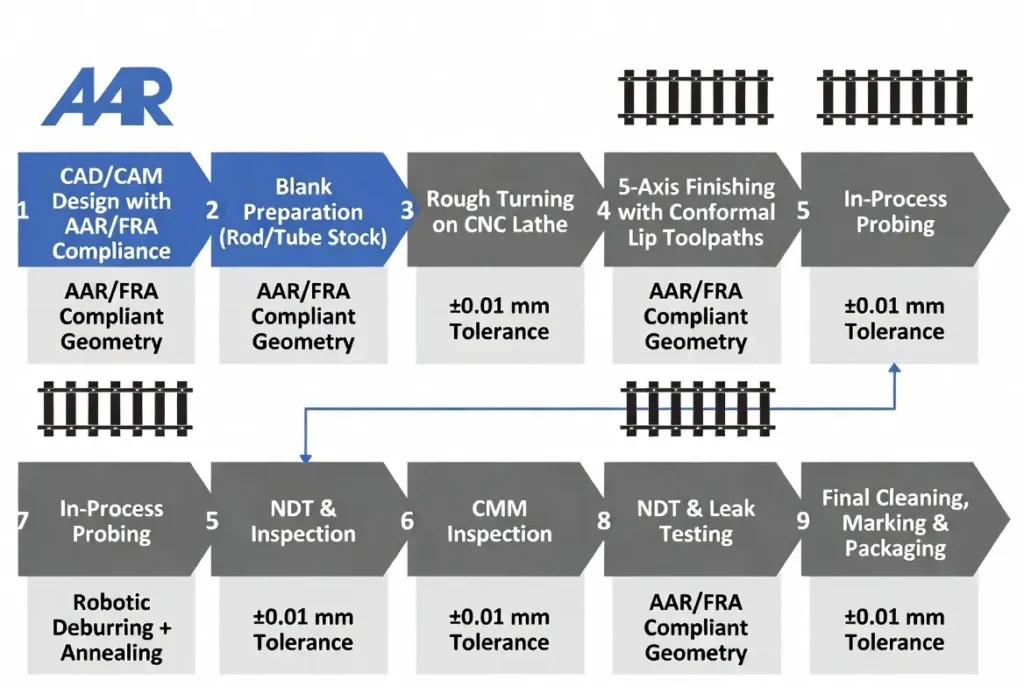
- Projeto CAD/CAM com verificações dimensionais AAR M-959
- Preparação do blank a partir de haste/tubo de aço
- Torneamento áspero
- Acabamento de 5 eixos com lábios conformes
- Sondagem em andamento
- Rebarbação e recozimento
- Inspeção completa com CMM
- Ensaios não destrutivos e testes de estanqueidade (verificação de ausência de vazamento)
- Limpeza final, marcação a laser, embalagem
A rugosidade da superfície é controlada para um máximo de Ra 0.8 μm nas faces de vedação. Cada lote passa por testes de conformidade com a norma AAR M-959 e verificação de ausência de vazamentos. A automação por meio de troca automática de ferramentas (ATC) e carregamento robótico pode reduzir os tempos de ciclo em 35–45%.
Normas e conformidade internacionais
Os fabricantes devem cumprir diversas normas, incluindo:
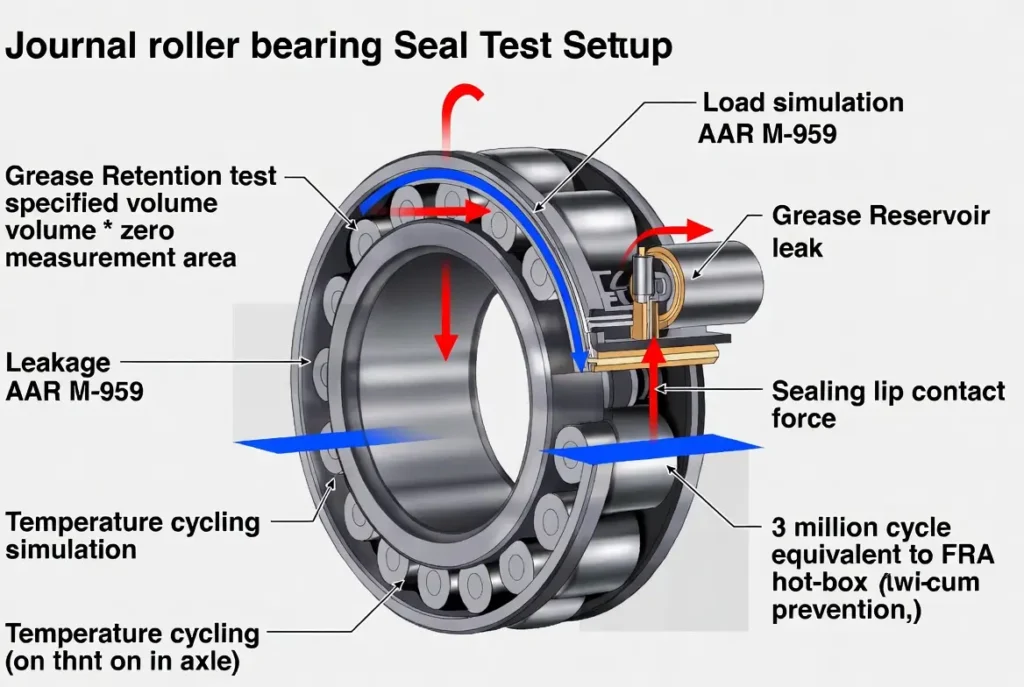
- Manual de Normas e Práticas Recomendadas da AAR (M-959) — Especifica vedações de lubrificação para mancais de rolos de deslizamento de vagões de carga, abrangendo tolerâncias dimensionais (±0.01 mm), desempenho do material e vazamento a longo prazo (<10 g por teste) .
- Requisitos de rolamentos de rolos da FRA — Parte do 49 CFR, que exige vedações para evitar vazamento de graxa e acionar detectores de superaquecimento. .
Se uma vedação usinada por CNC falhar nos testes AAR M-959 ou FRA, todo o lote é rejeitado. A usinagem CNC é o único método que oferece consistentemente a precisão e a integridade da superfície exigidas.
Desafios, soluções e casos reais
Os desafios comuns incluem:
- A expansão térmica causa distorção dos lábios.
- Inconsistência de lote em selos energizados complexos
- Desgaste da ferramenta em PEEK preenchido
As soluções comprovadas incluem:
- Programação conformal de 5 eixos
- Simulação dinâmica
- Ferramentas cerâmicas para PEEK
- Sondagem adaptativa
Estudos de caso:
- Uma transportadora europeia adotou anéis de apoio em PEEK usinados por CNC. Após 2 milhões de ciclos sob carga lateral de 100 kN, as falhas nos rolamentos diminuíram em 50%, com zero vazamento (verificado pelo Relatório de Rolamentos de Rolos da FRA). .
- Um fornecedor norte-americano utilizou vedações labiais de PTFE usinadas por CNC e passou nos testes AAR M-959 após 3 milhões de ciclos com vazamento inferior a 5 g (zero detecções em câmara quente). .
- Um projeto ferroviário costeiro para passageiros utilizou selos isolantes de Ultem. A conformidade total com as normas da FRA foi alcançada em ambientes de alta umidade, com um acabamento superficial de Ra 0.6 μm que manteve a integridade do selo por 5 anos. .
Perguntas frequentes
Quais são as tolerâncias necessárias?
AAR M-959 e FRA exigem ±0.01 mm em lábios críticos, com uma meta de ±0.005 mm para uma margem de segurança [1] [2].
Qual o melhor material?
PTFE para vedação geral (sem vazamentos), PEEK para aplicações de alta temperatura/alta carga e UHMWPE para anéis de desgaste.
CNC versus moldagem?
A usinagem CNC oferece precisão incomparável (±0.01 mm), sem custos de ferramentas e personalização rápida para conformidade com as normas AAR/FRA.
Como a usinagem CNC melhora o desempenho de zero vazamento?
O acabamento superficial superior (Ra 0.4–0.8 μm) e as bordas conformes eliminam os caminhos de microvazamento.
Custos e prazos de entrega?
Os custos variam de US$ 15 a US$ 80 por unidade para lotes de 500 a 5,000 unidades; o prazo de entrega é de 2 a 4 semanas com programas comprovados.
Como funciona um CNC de 5 eixos?
Ela fabrica vedações completas acionadas por mola em uma única configuração, eliminando erros e aumentando a consistência entre lotes.
Conclusão
A usinagem CNC de plástico para vedações ferroviárias é o padrão da indústria para produzir componentes críticos de segurança que atendem aos padrões AAR M-959 e FRA com tolerâncias repetíveis de ±0.01 mm e desempenho de vazamento zero [1] [2].
Dominar os materiais, processos e requisitos de conformidade descritos aqui permite que os fabricantes reduzam o tempo de inatividade, evitem falhas e forneçam vedações ferroviárias confiáveis que passem por testes rigorosos.
Referências
[1] Associação das Ferrovias Americanas. MSRP Seção H – Mancais de deslizamento e lubrificação (M-959). https://aar.com/standards/MSRPs/MSRP-H%20Index.pdf
[2] Administração Ferroviária Federal. Relatório sobre Mecanismos de Falha de Rolamentos. https://railroads.dot.gov/sites/fra.dot.gov/files/fra_net/15067/Roller_Bearing_Failure.pdf
[3] Curbell Plastics. Estudo de caso de vedações de alta temperatura em PEEK. https://www.curbellplastics.com/resource-library/case-studies/peek-for-high-temperature-seals/