Fixador Aeroespacial
Especialista em Fabricação
A CNCPioneer é uma empresa de fabricação de fixadores aeroespaciais de precisão e fabricante de fixadores aeroespaciais com certificação AS9100D, fornecendo fixadores roscados críticos para voo, fixadores cegos e tipos especiais de fixadores aeroespaciais em A286, Inconel 718 e Ti-6Al-4V — rastreabilidade completa do material, acreditação de processo especial NADCAP e FAIR de acordo com a norma AS9102 para cada programa de fixadores aeroespaciais.
O que é um fixador aeroespacial?
Fabricação?
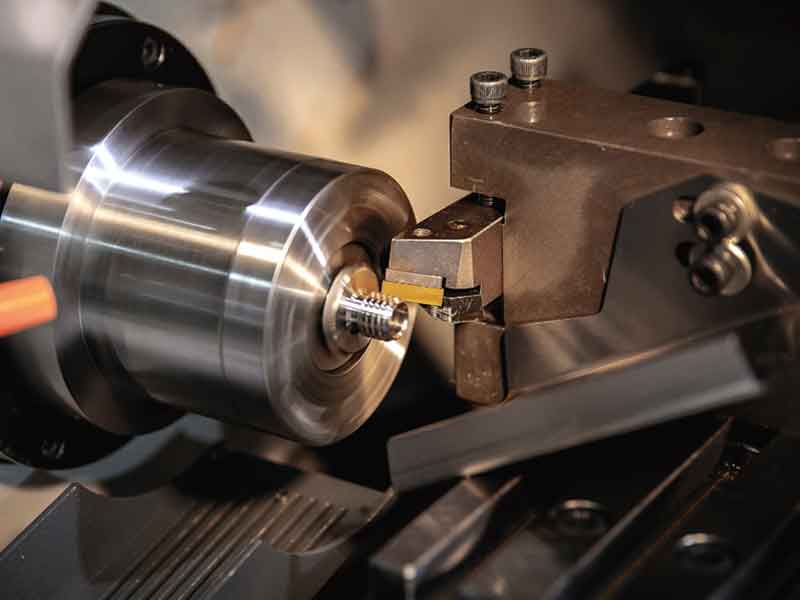
A fabricação de fixadores aeroespaciais consiste na produção de precisão de elementos de união mecânica roscados e não roscados — parafusos, porcas, rebites, pinos, colares, insertos e fixadores especiais de alta resistência ao cisalhamento — que mantêm a integridade estrutural da fuselagem, do motor e dos sistemas de controle sob cargas cíclicas, temperaturas extremas e ambientes corrosivos em altitude. A fabricação de fixadores aeroespaciais difere fundamentalmente da produção comercial de fixadores em um requisito essencial: cada lote deve demonstrar rastreabilidade completa do material até a fábrica, conformidade das propriedades mecânicas com as especificações de materiais aeroespaciais (AMS) e conformidade dimensional com os Padrões Aeroespaciais Nacionais (NAS), Padrões Militares (MS) ou especificações proprietárias do fabricante original (OEM), como Boeing BAC, Airbus DIN ou Bombardier BMS.
Ao contrário dos fixadores industriais padrão, os fixadores aeroespaciais devem suportar mais de 100,000 ciclos de carga sem falha por fadiga, manter a carga de aperto de 316 °C (A286) a 650 °C (Inconel 718) e resistir à corrosão galvânica ao acoplar ligas de fuselagem diferentes. Um único fixador aeroespacial defeituoso em uma estrutura primária pode iniciar a propagação de uma trinca — tornando a rastreabilidade de 100% do lote, a acreditação de processo especial NADCAP e o relatório de inspeção da primeira peça (FAIR) de acordo com a norma AS9102 requisitos indispensáveis para todos os fabricantes de fixadores aeroespaciais que fornecem para linhas de montagem de fornecedores de primeiro nível e OEMs.
-
Rastreabilidade dos materiais até a fábrica Relatórios completos de testes de fábrica (MTR, na sigla em inglês), desde a matéria-prima em barra até o fixador aeroespacial acabado — incluindo número de lote, data de fusão, composição química, resultados de testes mecânicos e conformidade com as especificações AMS — são mantidos por mais de 10 anos, conforme os requisitos de retenção de registros da norma AS9100D.
-
Acreditação de processo especial AS9100D e NADCAP Os processos de tratamento térmico, inspeção por líquido penetrante (FPI), inspeção por partículas magnéticas (MPI), passivação e revestimento de cádmio/alumínio são realizados em instalações parceiras credenciadas pela NADCAP — com certificados de processo credenciados incluídos em cada remessa de fixadores para a indústria aeroespacial.
-
Especificações proprietárias NAS / MS / BAC / OEM Fabricação de fixadores aeroespaciais de acordo com o padrão National Aerospace Standard (NAS), Military Standard (MS), AN (Air Force-Navy), Boeing BAC, Airbus DIN e desenhos proprietários do cliente — incluindo verificação dimensional completa do desenho em balão e qualificação da rosca de acordo com a norma AS8879.
-
Fabricação personalizada de fixadores aeroespaciais Estilos de cabeça proprietários, comprimentos de fixação não padronizados, cabeças com arruelas integradas, cabeças perfuradas para arame de segurança e configurações de haste com múltiplos diâmetros — revisão de DFM e recomendação de material em até 24 horas para cada programa de fixadores aeroespaciais personalizados.

Por que escolher a usinagem CNC suíça?
Fabricação de fixadores para o setor aeroespacial?
A fabricação de fixadores aeroespaciais exige precisão na forma da rosca, consistência no diâmetro da haste e concentricidade da cabeça que a usinagem convencional não consegue atingir de forma confiável nos volumes de produção aeroespacial. A tecnologia de buchas guia CNC suíças elimina a deflexão da peça em hastes de fixadores aeroespaciais delgadas, permitindo a consistência do diâmetro do passo da rosca, o controle de excentricidade e o acabamento superficial de Ra 0.4 μm que o desempenho de fixadores aeroespaciais resistentes à fadiga exige desde a decolagem até 50,000 ciclos de voo.
Diâmetro da haste ±0.005 mm
O ajuste por interferência entre a haste e o furo em juntas estruturais aeroespaciais distribui a carga de cisalhamento por todo o corpo do fixador. Um erro de diâmetro da haste de ±0.005 mm produz tensão de apoio desigual e inicia a fadiga por atrito — a bucha guia usinada em CNC suíço mantém a consistência do diâmetro da haste em lotes de produção de 10,000 peças para as séries de fixadores aeroespaciais NAS e MS.
Diâmetro do passo da rosca ±0.004 mm
A variação no diâmetro do passo da rosca afeta diretamente a dispersão da carga de aperto nas relações torque-tensão. Um erro de ±0.004 mm no diâmetro do passo produz uma variação de ±8% na carga de aperto com o mesmo torque de instalação. A capacidade de usinagem CNC suíça de roscas por fresamento e conformação por rolos mantém a conformidade com a classe de rosca 3A/3B em todas as roscas UNJ (MJ) de fixadores aeroespaciais, conforme AS8879.
Desvio radial da cabeça de corte ±0.010 mm
O erro de concentricidade entre a cabeça e a haste cria uma flexão assimétrica do parafuso sob carga de tração — a principal causa de falha prematura por fadiga em máquinas rotativas e fixadores aeroespaciais de montagem de motores. A CNCPioneer atinge um desvio de cabeça de ±0.010 mm em todas as configurações de fixadores aeroespaciais com cabeça sextavada, de 12 pontas e oval.
Acabamento da superfície da haste Ra 0.4 μm
Os pontos de iniciação de trincas por fadiga se concentram nos picos de rugosidade superficial que atuam como concentradores de tensão. O acabamento superficial da haste de fixadores aeroespaciais com Ra 0.4 μm minimiza o fator de concentração de tensão Kt e garante a adesão uniforme do revestimento de cádmio ou alumínio para proteção contra corrosão durante toda a vida útil do fixador.
Capacidade de múltiplos diâmetros e hastes escalonadas
Os tipos de fixadores aeroespaciais, como parafusos de travamento por interferência, fixadores Taper-Lok e pinos Hi-Lok, exigem múltiplos diâmetros de precisão em uma única haste com transições arredondadas. A usinagem simultânea por torneamento e fresamento CNC tipo suíço produz geometrias complexas de haste escalonada sem operações secundárias — algo crucial para programas de fabricação de fixadores aeroespaciais que exigem 100% de conformidade dimensional em cada transição da haste.
Vantagem de custo dos fixadores aeroespaciais chineses
A fabricação de fixadores aeroespaciais da CNCPioneer na China proporciona uma redução de custos de 35 a 55% em comparação com os fabricantes de fixadores aeroespaciais dos EUA e da Europa — mesmo sistema de qualidade AS9100D, mesma acreditação de processo especial NADCAP, mesma documentação FAIR e preço unitário competitivo para tipos de fixadores aeroespaciais padrão e personalizados.
Tipos de fixadores aeroespaciais
Nós Fabricamos
A CNCPioneer fabrica toda a gama de fixadores aeroespaciais — desde fixadores roscados NAS/MS padrão até fixadores cegos especiais, parafusos de travamento e configurações personalizadas de fixadores aeroespaciais para aplicações em fuselagem, motor, aviônica e interiores em todos os programas comerciais, de defesa e espaciais.

Fixadores Aeroespaciais Roscados (Parafusos e Porcas)
Configurações de cabeça sextavada, 12 pontas, chave de aperto interna, escareada e panela, conforme NAS 624–640, MS 20004–20024 e série BACB30. Materiais: A286 (AMS 5731/5737), Inconel 718 (AMS 5662), Ti-6Al-4V (AMS 4928), 17-4PH (AMS 5643). Roscas: UNJ (MJ) classe 3A, roscas laminadas para resistência à fadiga. Cabeças perfuradas para arame de segurança, grânulo ou fita autotravante (NASM 25027) e cabeças com arruela integrada disponíveis.

Porcas Aeroespaciais e Porcas Autotravantes
Porcas sextavadas, porcas de cisalhamento, porcas de ancoragem, porcas de placa e porcas autotravantes conforme NAS 1805–1835, MS 21042–21083 e série BACN10. Materiais: A286, Inconel 718, 17-4PH, aço inoxidável 303/304. Características principais do torque de travamento automático: rosca deformada totalmente metálica (aço CRES), inserto de nylon (aplicações aeroespaciais limitadas) e rosca elíptica deslocada. Revestimento de cádmio ou passivação conforme AMS-QQ-P-416 / ASTM A967.

Pinos e revestimentos aeroespaciais
Pinos retos sem cabeça, pinos cônicos, pinos de olhal e pinos tipo hi-lok, conforme NAS 561–576, MS 20350–20392 e série BACP18. Materiais: aço-liga (AMS 6322), aço inoxidável 17-4PH, A286. Tolerância de diâmetro ±0.005 mm, acabamento superficial Ra 0.4 μm, extremidades perfuradas para pinos de chaveta ou arame de segurança. Utilizados em dobradiças de superfícies de controle, trem de pouso e fixações de pilones de motores.

Fixadores cegos para o setor aeroespacial (rebites e parafusos de travamento)
Rebites cegos e parafusos de fixação CherryMax, Huck e de marca própria do fabricante para montagem de fuselagem com acesso unilateral. Materiais: rebites de alumínio 2117-T4, 2017-T4 e 5056-H32; parafusos de fixação em A286 e Inconel 718. Tolerância de aperto de ±0.13 mm, resistência ao cisalhamento de 30 a 110 ksi, dependendo do material e do diâmetro. Instalação com ferramentas pneumáticas ou a bateria.

Fixadores especiais e de alta resistência ao cisalhamento para o setor aeroespacial
Parafusos Hi-lok, parafusos de travamento, parafusos cônicos e parafusos Jo para juntas estruturais primárias críticas ao cisalhamento. Fixadores Hi-lok de titânio para montagens de fuselagem composta, prevenindo a corrosão galvânica. Configurações de haste com múltiplos diâmetros, geometrias de cabeça proprietárias e recursos de vedação integrados para aplicações em tanques de combustível e anteparas pressurizadas.

Fabricação personalizada de fixadores aeroespaciais
Comprimentos não padronizados, formatos de cabeça proprietários, combinações de múltiplos materiais (haste de titânio + cabeça A286) e recursos integrados para montagem de sensores. Revisão DFM em 24 horas, protótipo em 7 a 14 dias, FAIR conforme AS9102 no primeiro artigo. Pacote completo de documentação para fabricação de fixadores aeroespaciais: certificação de materiais, registros de tratamento térmico, relatórios FPI/MPI, relatório dimensional CMM e Certificado de Conformidade.
Aplicações
A CNCPioneer fornece componentes de fixação para o setor aeroespacial a fabricantes de estruturas de aeronaves, OEMs de motores, instalações de MRO e fornecedores de aeroestruturas de nível 1 nos mercados de aviação comercial, defesa, espaço e helicópteros em todo o mundo.
Aviação Comercial
Fixadores aeroespaciais roscados NAS e BAC para estruturas de fuselagem, longarinas de asa e fixação do trem de pouso. Porcas autotravantes e fixadores Hi-Lok para estruturas primárias de alumínio e compósitos. A fabricação de fixadores aeroespaciais da CNCPioneer atende aos requisitos da cadeia de suprimentos da Boeing, Airbus e COMAC, com documentação AS9100D e FAIR completa.
Defesa e Aviação Militar
Fixadores aeroespaciais da série MS para aeronaves de combate, transporte e estruturas primárias de UAVs. Fixadores de alta temperatura em A286 e Inconel 718 para aplicações em seções quentes de motores e sistemas de exaustão. Fixadores com revestimento de cádmio conforme MIL-DTL-26482 para resistência à corrosão em ambientes de aviação naval. Rastreabilidade completa do material e conformidade com o DFARS disponíveis.
Sistemas Espaciais e de Satélite
Fixadores aeroespaciais de titânio e A286 para estruturas de veículos de lançamento, anéis adaptadores de carga útil e conjuntos de plataformas de satélite. Seleção de materiais e revestimentos em conformidade com as normas de desgaseificação ASTM E595. Fixadores de titânio de alta resistência para aplicações espaciais com restrições de massa. Fabricação de fixadores aeroespaciais NAS e personalizados com rastreabilidade de lote completa.
Aeronaves de rotor e helicópteros
Fixadores aeroespaciais de alta resistência à fadiga para conjuntos de cubos de rotores principais e de cauda, suportes de transmissão e articulações do prato oscilante. Porcas autotravantes com torque predominante para juntas sensíveis à vibração. Fixadores resistentes à corrosão A286 e 17-4PH para operações de helicópteros em alto-mar e em águas profundas.
Sistemas de motor e propulsão
Fixadores aeroespaciais em Inconel 718 e Waspaloy para juntas estruturais de carcaças de turbinas, câmaras de combustão e pós-combustores, operando a temperaturas acima de 650 °C. Laminação de roscas e tratamento térmico conforme as normas AMS 5662/5663 para resistência à fluência e conformidade com a norma de ruptura por tensão. Inclui certificação NADCAP para tratamento térmico e certificação de processo especial FPI.
Fornecimento de fixadores aeroespaciais para manutenção, reparo e revisão (MRO) e mercado de reposição
Fabricação de fixadores aeroespaciais de reposição para operações de manutenção, reparo e revisão de aeronaves. Replicação dimensional e de material exata de fixadores OEM obsoletos ou com longo prazo de entrega. Lotes a partir de 50 peças com documentação completa — possibilitando a recuperação de aeronaves em solo (AOG) sem as demoras dos prazos de entrega dos fabricantes originais.
Fabricação de fixadores aeroespaciais
Capacidades da CNCPioneer
A unidade da CNCPioneer em Shenzhen combina mais de 78 tornos CNC suíços para hastes e roscas de fixadores aeroespaciais de precisão com mais de 66 centros de torneamento e fresamento MAZAK para cabeças multifuncionais, flanges e geometrias de fixadores aeroespaciais personalizados — abrangendo todos os tipos de fixadores aeroespaciais padrão NAS/MS/BAC e configurações personalizadas para programas de fuselagem e motor de fabricantes de equipamentos originais (OEM).
Frota de tornos CNC suíços
Mais de 78 tornos CNC suíços · Diâmetro da haste do fixador aeroespacial de Ø2mm a Ø25mm · Tolerância de diâmetro ±0.003–0.005mm · Diâmetro do passo da rosca ±0.004mm · Acabamento superficial Ra 0.4μm · Excentricidade do cabeçote ±0.010mm · Laminação e torneamento de roscas para UNJ (MJ) classe 3A/3B.
Frota de tornos e fresadores MAZAK
Centros de torneamento e fresamento MAZAK com mais de 66 opções · Cabeçotes multifuncionais para fixadores aeroespaciais: sextavado, 12 pontos, chave de aperto interna, oval, panela · Usinagem simultânea de 5 eixos · Concentricidade entre cabeça e haste de ±0.010 mm · Furos na cabeça para arame de segurança · Formação integral da cabeça da arruela.
Formulários de Tópicos
UNJ (MJ) classe 3A/3B conforme AS8879 · UNRC / UNRF classe 2A/3A · Roscas métricas MJ conforme ISO 5855 · Roscas laminadas para resistência à fadiga (não cortadas) · Diâmetro primitivo da rosca 100% inspecionado por comparador óptico de roscas · Verificação completa do perfil da rosca.
Materiais
A286 (AMS 5731/5737) · Inconel 718 (AMS 5662/5663) · Ti-6Al-4V (AMS 4928/4967) · 17-4PH (AMS 5643) · Aço inoxidável 303/304/316 · Aço liga (AMS 6322) · Alumínio 7075-T6 / 2024-T4 · Waspaloy · Ligas personalizadas conforme especificação do cliente.
Processos Especiais (NADCAP)
Tratamento térmico conforme AMS 5731/5662/5643 · Solubilização e envelhecimento para A286 e Inconel 718 · Inspeção por líquido penetrante fluorescente (FPI) conforme ASTM E1417 · Inspeção por partículas magnéticas (MPI) conforme ASTM E1444 · Passivação conforme ASTM A967 / AMS-QQ-P-35 · Revestimento de cádmio conforme AMS-QQ-P-416 · Revestimento de alumínio conforme MIL-DTL-83488.
Inspeção e Documentação
Classificação dimensional de 100% para diâmetros críticos · Medição do diâmetro do passo da rosca e da excentricidade da cabeça por CMM Mitutoyo · Verificação do perfil por comparador óptico de roscas · Testes de tração e dureza por lote · Análise de fratura por MEV disponível · Certificação de materiais, registros de tratamento térmico, relatórios de END, relatórios de CMM, FAIR conforme AS9102 e Certificado de Conformidade.
Materiais para a fabricação de fixadores aeroespaciais
A seleção de materiais para a fabricação de fixadores aeroespaciais deve equilibrar a resistência à tração para cargas estruturais, a resistência à fadiga para cargas cíclicas, a resistência à corrosão para exposição ambiental e a capacidade de suportar altas temperaturas em aplicações de motores e sistemas de exaustão. A CNCPioneer usina todas as principais ligas de fixadores aeroespaciais com total conformidade às especificações AMS e rastreabilidade de fábrica.
A286 (AMS 5731 / 5737)
Superliga à base de ferro · Resistência à tração de 1,035 MPa (envelhecida) · Temperatura de operação até 316 °C · Excelente resistência à oxidação · Material de fixação aeroespacial mais comum para aplicações em escapamentos de turbinas, pós-combustores e estruturas de aeronaves de alta temperatura. Tratamento térmico de solubilização e envelhecimento conforme AMS 5737.
Inconel 718 (AMS 5662 / 5663)
Superliga à base de níquel · Resistência à tração de 1,240 MPa (envelhecida) · Temperatura de até 650 °C · Resistente à fluência e à ruptura por tensão · Fixadores aeroespaciais para seções quentes de motores, câmaras de combustão e turbinas de alta pressão. Tratamento térmico NADCAP e FPI são requisitos para todos os programas de fabricação de fixadores aeroespaciais em Inconel 718.
Ti-6Al-4V (AMS 4928 / 4967)
Liga de titânio alfa-beta · Resistência à tração de 900 MPa · Densidade de 4.43 g/cm³ (40% mais leve que o aço) · Excelente resistência à fadiga · Fixadores aeroespaciais para estruturas primárias e fuselagens compostas, onde a redução de massa é crucial. Tratamento térmico de solubilização e envelhecimento (STA) conforme AMS 4967 para máxima resistência.
17-4PH (AMS 5643)
Aço inoxidável endurecido por precipitação · Resistência à tração de 1,310 MPa (H1150) · Boa resistência à corrosão · Capacidade de operar em temperaturas moderadas · Aplicações: Trem de pouso, superfícies de controle e fixadores estruturais aeroespaciais que exigem alta resistência mecânica e à corrosão. Passivação conforme a norma ASTM A967.
Aço liga (AMS 6322)
Aço de alta resistência e baixa liga · Resistência à tração de 1,520 MPa · Revestimento de cádmio para proteção contra corrosão · Pinos e parafusos de alta resistência ao cisalhamento para a estrutura principal · Revestimento de cádmio conforme AMS-QQ-P-416 Tipo II, Classe 2 com selagem de cromato. Inspeção por partículas magnéticas (MPI) obrigatória após o revestimento.
Alumínio 7075-T6 / 2024-T4
Ligas de alumínio de alta resistência · 7075-T6: resistência à tração de 572 MPa · 2024-T4: resistência à tração de 470 MPa · Aplicações em estruturas secundárias leves e materiais não magnéticos · Rebites, fixadores cegos e fixadores não estruturais para o setor aeroespacial. Anodização conforme MIL-A-8625 Tipo II disponível.
Waspaloy (AMS 5706 / 5708)
Superliga à base de níquel · Resistência à tração de 1,310 MPa · Temperatura de operação até 870 °C · Fixadores aeroespaciais para motores e sistemas de escapamento em temperaturas extremamente altas, onde a capacidade do Inconel 718 é insuficiente. Disponibilidade limitada; encomenda personalizada com prazo de entrega de 16 a 20 semanas.
Tratamento e revestimento de superfícies para
Fabricação de fixadores aeroespaciais
O revestimento superficial em componentes de fixação para a indústria aeroespacial desempenha uma dupla função: proteção contra corrosão para prolongar a vida útil da estrutura da aeronave e controle do coeficiente de atrito para garantir uma aplicação consistente de torque e tensão. A CNCPioneer trabalha com parceiros de processos especiais credenciados pela NADCAP para fornecer fixadores aeroespaciais com revestimento certificado de acordo com as normas AMS-QQ-P-416, MIL-DTL-83488 e ASTM A967.
Revestimento de cádmio — AMS-QQ-P-416
O cádmio é o padrão histórico para a proteção contra corrosão na fabricação de fixadores aeroespaciais em aço-liga. O cádmio selado com cromato tipo II proporciona mais de 500 horas de resistência à névoa salina, conforme a norma ASTM B117. Aplicado em uma espessura de 5 a 8 μm sobre o pré-tratamento de fosfato. Requerido para parafusos e pinos de aço da série MS em ambientes militares e de aviação naval. Documentação de isenção RoHS disponível para programas aeroespaciais de defesa.
Revestimento de alumínio (Alumiplate / IVD) — MIL-DTL-83488
Os revestimentos de alumínio e alumínio IVD substituem o cádmio em fixadores aeroespaciais comerciais modernos, atendendo às normas RoHS/REACH sem comprometer a proteção contra corrosão. O revestimento de alumínio de 8 a 13 μm oferece resistência à névoa salina por mais de 720 horas. Padrão em fixadores aeroespaciais de novos programas da Boeing e da Airbus. O processo LHE (fragilização por baixo hidrogênio) é necessário para aços de alta resistência (>1,240 MPa).
Passivação — ASTM A967 / AMS-QQ-P-35
Passivação com ácido nítrico ou cítrico para fixadores aeroespaciais de aço inoxidável e aço inoxidável endurecido por precipitação (17-4PH). Remove o ferro livre das superfícies usinadas e restaura a barreira anticorrosiva de óxido de cromo. Requerida para todos os fixadores aeroespaciais de aço inoxidável das séries 300 e PH antes do envio para evitar travamento durante a instalação e corrosão por pite em serviço.
Revestimento de fosfato — MIL-DTL-16232
Pré-tratamento com fosfato de manganês ou zinco em fixadores aeroespaciais de aço-liga antes do revestimento com cádmio ou alumínio. Proporciona retenção de lubrificante e redução do desgaste durante a instalação com controle de torque. Também serve como camada base resistente à corrosão para o armazenamento em ambiente oleado de estoque de fixadores aeroespaciais sem revestimento.
Lubrificante de película seca — MIL-PRF-46010
Lubrificante de película seca à base de dissulfeto de molibdênio ou PTFE aplicado em roscas de fixadores aeroespaciais e superfícies de apoio. Reduz o coeficiente de atrito de 0.20 para 0.08, permitindo relações torque-tensão previsíveis e prevenindo o desgaste por atrito em juntas de titânio-titânio e aço inoxidável-aço inoxidável. Padrão em fixadores aeroespaciais A286 e Ti-6Al-4V para aplicações em motores e estruturas.
Anodização — MIL-A-8625
Anodização padrão Tipo II e anodização dura Tipo III para fixadores e rebites de alumínio da indústria aeroespacial. O Tipo II proporciona resistência à corrosão e aderência da tinta para juntas de alumínio em estruturas de aeronaves. A anodização dura Tipo III (25–75 μm) oferece resistência ao desgaste para fixadores de alumínio em aplicações deslizantes ou pivotantes. Vedação com acetato de níquel ou impregnação com Teflon para lubrificação.
Todos os revestimentos utilizados na fabricação de fixadores aeroespaciais — cádmio, alumínio IVD, passivação e lubrificante de película seca — são verificados por meio de medição de espessura por fluorescência de raios X (XRF), teste de névoa salina conforme a norma ASTM B117 e teste de adesão em cada lote de produção. As certificações de revestimento, os certificados de processo especial NADCAP e os relatórios de teste de névoa salina estão incluídos no pacote de documentação de envio de cada programa de fabricação de fixadores aeroespaciais.
Garantia de Qualidade para
Fabricação de fixadores aeroespaciais
Os requisitos de qualidade na fabricação de fixadores aeroespaciais vão além da conformidade dimensional, abrangendo rastreabilidade de materiais, verificação de propriedades mecânicas, testes não destrutivos e toda a documentação exigida pelos programas de qualificação de fabricantes de equipamentos originais (OEMs) aeroespaciais — incluindo o FAIR conforme a norma AS9102 para cada nova peça introduzida.
Revisão de Contrato e Desenho
Análise técnica dos requisitos de desenho para fabricação de fixadores aeroespaciais, especificações aplicáveis (NAS, MS, BAC, AMS, AS8879), especificações de materiais, requisitos de tratamento térmico, especificações de revestimento, requisitos de END (FPI/MPI) e requisitos FAIR antes da aceitação do pedido. Confirmação da disponibilidade de materiais e prazo de entrega da fábrica para ligas exóticas (Waspaloy, Inconel 718).
Inspeção de materiais recebidos
Verificação do relatório de ensaio de fábrica (MTR) em relação às especificações da AMS: composição química, resistência à tração, limite de escoamento, alongamento, dureza e granulometria. Confirmação da composição por fluorescência de raios X (XRF); verificação pontual da dureza em barras recebidas. Atribuição de rastreabilidade completa do lote — número da corrida vinculado ao número do lote interno para rastreabilidade ao longo de toda a vida útil do produto. Verificação de substâncias restritas RoHS/REACH.
Inspeção Dimensional do Primeiro Artigo
Relatório dimensional completo da máquina de medição por coordenadas (CMM) Mitutoyo: diâmetro da haste, diâmetro do passo da rosca, ângulo da rosca, altura da cabeça, largura da cabeça entre faces, excentricidade da cabeça, posição do furo e comprimento total. Verificação do perfil por comparador óptico de rosca conforme AS8879. Desenho em balão com todos os resultados das medições. Corpo de prova para ensaio mecânico processado simultaneamente com a primeira peça para verificação de tração e dureza.
Controle Dimensional em Processo
Classificação de 100% do diâmetro da haste em velocidade de produção; monitoramento do diâmetro do passo da rosca por meio de calibrador pneumático em intervalos definidos; monitoramento do desgaste da matriz de conformação de rosca por laminação; verificação da excentricidade da cabeça após a usinagem; ferramentas dedicadas para fixadores aeroespaciais com limites de vida útil monitorados; controle estatístico de processo (CEP) em diâmetros críticos para lotes de produção superiores a 500 peças.
Processos Especiais e Verificação NDT
Certificado de tratamento térmico de forno acreditado pela NADCAP: temperatura de solubilização, temperatura de envelhecimento, atmosfera e gráfico de termopares. Certificado FPI ou MPI de laboratório de END acreditado pela NADCAP: verificação de ausência de indicações conforme ASTM E1417/E1444. Verificação da espessura do revestimento por XRF; cupom de teste de névoa salina processado com o lote de produção; verificação da espessura e adesão do lubrificante de película seca.
Inspeção Final e Documentação
Inspeção visual de 100% sob ampliação de 10× para detecção de defeitos de usinagem, uniformidade do revestimento e danos na rosca. Teste de torque-tensão em amostra representativa de porcas autotravantes. Verificação final por CMM em 5% da amostra para confirmação dimensional. Documentação de envio: MTR do material, certificado de tratamento térmico, certificado de END, certificado de revestimento, relatório CMM, FAIR conforme AS9102 e Certificado de Conformidade com rastreabilidade completa do lote.
Sistema de Qualidade AS9100D e NADCAP para
Fabricação de fixadores aeroespaciais
A certificação AS9100D da CNCPioneer para fabricação de fixadores aeroespaciais e a acreditação de processos especiais NADCAP para tratamento térmico, FPI e MPI fornecem a estrutura de qualidade estruturada exigida pela Boeing, Airbus, Bombardier e qualificação da cadeia de suprimentos de OEMs de defesa em programas comerciais, militares e espaciais.
AS9100D e FAIR de acordo com AS9102
Fabricação de fixadores aeroespaciais com certificação AS9100D e documentação FAIR conforme AS9102 para cada nova peça e revisão de projeto. Inclui desenho dimensional completo, certificação de materiais, relatório dimensional CMM e resultados de testes funcionais. Quantidade de amostras do primeiro artigo conforme os requisitos dos Formulários 1, 2 e 3 da AS9102. Pacote de qualificação para fabricantes de fixadores aeroespaciais disponível para cadastro no banco de dados de fornecedores OEM.
- FAIR de acordo com a documentação AS9102
- Desenho completo com balões incluído
- Registros de certificação de materiais
Acreditação de Processo Especial NADCAP
Os processos de tratamento térmico (TT), inspeção por líquido penetrante fluorescente (LPF), inspeção por partículas magnéticas (IPM) e revestimento são realizados por parceiros de processos especiais credenciados pela NADCAP e que possuem certificados de credenciamento válidos. A conformidade com as auditorias da NADCAP é mantida por meio de monitoramento contínuo. Os certificados de processos especiais são incluídos em cada remessa de componentes de fixação para a indústria aeroespacial, garantindo a rastreabilidade para fins de auditoria do fabricante original (OEM).
- Acreditado por HT / FPI / MPI
- Processo de revestimento certificado
- Vigilância contínua do NADCAP
Rastreabilidade de lote e verificação de materiais em 100%
Rastreabilidade do número de lote, desde o relatório de teste de fábrica até o fixador aeroespacial acabado, mantida por no mínimo 10 anos, conforme a norma AS9100D de retenção de registros. Verificação da composição do material por fluorescência de raios X (XRF) em barras recebidas. Corpo de prova para ensaio mecânico processado a cada lote de tratamento térmico: tração, limite de escoamento, alongamento e dureza. Cadeia completa de rastreabilidade de materiais e processos para investigação de acidentes e conformidade com as diretrizes de aeronavegabilidade.
- Retenção de registros por mais de 10 anos.
- Verificação da composição por XRF
- Cadeia de rastreabilidade completa
Testes dimensionais e mecânicos
Verificação dimensional por máquina de medição por coordenadas (CMM) Mitutoyo para diâmetro da haste, diâmetro do passo da rosca, excentricidade da cabeça e comprimentos críticos. Ensaio de tração conforme ASTM F606 em amostras representativas de cada lote de produção. Ensaio de dureza conforme ASTM E18 (Rockwell C) confirmando a resposta ao tratamento térmico. Análise de fratura por microscopia eletrônica de varredura (MEV) disponível para investigação de falhas. Todos os registros de ensaio estão incluídos no Certificado de Conformidade.
- Verificação dimensional CMM
- Resistência à tração e dureza por lote
- Análise de fratura por MEV disponível
Perguntas frequentes sobre a fabricação de fixadores aeroespaciais
Perguntas frequentes de fabricantes de estruturas de aeronaves, fabricantes de motores, centros de manutenção, reparo e revisão (MRO) e fornecedores de primeiro nível sobre a capacidade da CNCPioneer em fabricar fixadores aeroespaciais e produzir fixadores personalizados para o setor aeroespacial.
A rastreabilidade completa do material até a fábrica é o requisito de qualidade mais importante na fabricação de fixadores aeroespaciais. Ao contrário dos fixadores comerciais, cada lote de fixadores aeroespaciais deve ser rastreável até o número de lote original da fábrica, composição química e resultados de testes mecânicos. Essa rastreabilidade permite a investigação de acidentes, a conformidade com as diretrizes de aeronavegabilidade e a ação corretiva do fornecedor quando ocorrem anomalias no material. A CNCPioneer mantém registros por mais de 10 anos, conforme a norma AS9100D, e vincula os números de lote internos aos números de lote da fábrica em cada remessa de fabricação de fixadores aeroespaciais.
A CNCPioneer fabrica todos os tipos de fixadores aeroespaciais padrão: fixadores roscados (parafusos, pinos, prisioneiros) conforme NAS/MS/BAC; porcas (sextavadas, de cisalhamento, autotravantes, de ancoragem) conforme NAS/MS; pinos (retos, cônicos, de olhal, de alta resistência) conforme NAS/BAC; fixadores cegos (rebites, parafusos de travamento) conforme MS/NAS; e fixadores especiais (com ajuste por interferência, cônicos, com haste de múltiplos diâmetros) conforme desenho do cliente. A fabricação personalizada de fixadores aeroespaciais para formatos de cabeça proprietários, comprimentos de fixação não padronizados e recursos integrados está disponível com revisão DFM em 24 horas.
Principais materiais para fabricação de fixadores aeroespaciais: A286 (AMS 5731/5737) para aplicações em fuselagem e motores de alta temperatura até 316 °C; Inconel 718 (AMS 5662/5663) para a seção quente do motor até 650 °C; Ti-6Al-4V (AMS 4928/4967) para estruturas primárias leves; 17-4PH (AMS 5643) para aplicações estruturais resistentes à corrosão; aço-liga (AMS 6322) para pinos de alta resistência ao cisalhamento; e alumínio 7075-T6 / 2024-T4 para rebites e aplicações não magnéticas. Todos os materiais em total conformidade com as normas MTR e AMS.
Os fixadores NAS (National Aerospace Standard) são desenvolvidos pela Aerospace Industries Association (AIA) para aplicações na aviação comercial e geral, geralmente apresentando maior resistência e controle dimensional mais preciso do que os fixadores MS. Os fixadores MS (Military Standard) são desenvolvidos pelo Departamento de Defesa dos EUA para aeronaves militares e aplicações de defesa, frequentemente especificando revestimento de cádmio e requisitos específicos de aquisição. As especificações BAC (Boeing Aircraft Company) e DIN (Airbus) são proprietárias dos fabricantes de equipamentos originais (OEMs) e prevalecem sobre as especificações NAS/MS para programas específicos de fuselagem. A fabricação de fixadores aeroespaciais da CNCPioneer abrange todas as quatro famílias de especificações.
A qualidade da rosca é garantida por meio de três controles: (1) roscas laminadas (não cortadas) usando matrizes de laminação de rosca endurecidas que trabalham a frio o perfil da rosca para maior resistência à fadiga; (2) inspeção 100% por comparador óptico de roscas, verificando o diâmetro primitivo, o ângulo da rosca e a conformidade do perfil de acordo com a norma AS8879; e (3) verificação com calibrador de rosca usando anéis e tampões passa/não passa para ajuste de classe 3A/3B. Roscas UNJ (MJ) com raiz arredondada são padrão para fixadores aeroespaciais críticos à fadiga, a fim de reduzir a concentração de tensão na raiz da rosca.
Fixadores aeroespaciais roscados padrão A286 ou 17-4PH a partir de barras disponíveis: 10 a 14 dias úteis para quantidades de protótipo (incluindo tratamento térmico e passivação). Fixadores de Inconel 718 que requerem tratamento térmico NADCAP e FPI: 14 a 18 dias úteis. Fixadores de titânio Ti-6Al-4V: 12 a 16 dias úteis. Fabricação de fixadores aeroespaciais personalizados com novas ferramentas: 3 a 4 semanas para protótipo, 5 a 6 semanas para produção. Grandes quantidades de produção: 6 a 8 semanas, dependendo da disponibilidade do material na fábrica. Programas de pedidos em aberto com liberações programadas disponíveis para fornecimento de longo prazo a OEMs.
A fabricação de fixadores aeroespaciais da CNCPioneer na China proporciona uma redução de custos de 35 a 55% em comparação com fixadores aeroespaciais equivalentes de fabricantes estabelecidos nos EUA e na Europa, com níveis comparáveis de sistema de qualidade AS9100D, processo especial NADCAP e documentação FAIR. A vantagem de custo reflete a economia de fabricação — custo de mão de obra competitivo, proximidade com fornecedores asiáticos de ligas de titânio e níquel e alta eficiência de usinagem CNC suíça — e não o comprometimento das especificações. Nossos componentes de fabricação de fixadores aeroespaciais são produzidos com as mesmas tolerâncias dimensionais NAS/MS, especificações de materiais AMS e requisitos de processo especial NADCAP que os principais produtos de fixadores aeroespaciais da PCC, Arconic e LISI. Orçamentos detalhados para OEMs com preços transparentes estão disponíveis em 24 horas.
Solicite um orçamento para fabricação de fixadores aeroespaciais.
Envie seu desenho de fixador aeroespacial, especificação NAS/MS/BAC ou requisito personalizado de fixador aeroespacial e receba uma análise DFM gratuita e uma cotação competitiva em até 24 horas. A equipe de engenharia da CNCPioneer analisará seu projeto de fixador aeroespacial quanto à viabilidade de fabricação, confirmará a conformidade com as especificações de material e tratamento térmico, recomendará o revestimento e a forma de rosca ideais e fornecerá uma cotação completa para programas OEM de fixadores aeroespaciais padrão e personalizados.