Prototipagem CNC
para peças de robôs humanoides
A CNCPioneer é uma empresa certificada IATF 16949 e AS9100D, especializada em prototipagem CNC para peças de robôs humanoides. Desde 2011, entregamos protótipos de peças para robôs humanoides, incluindo carcaças de atuadores, conjuntos de componentes de acionamento harmônico, kits de iteração de mecanismos de juntas, protótipos estruturais de membros, pacotes de protótipos de mãos articuladas e programas completos de usinagem para robôs individuais. Para componentes de alumínio, a precisão é de nível de produção (±0.002 mm em CNC suíço, ±0.003 mm em torneamento e fresamento), com documentação completa em CMM para cada lote, incluindo peças individuais.
O que é prototipagem CNC?
Para peças de robôs humanoides?
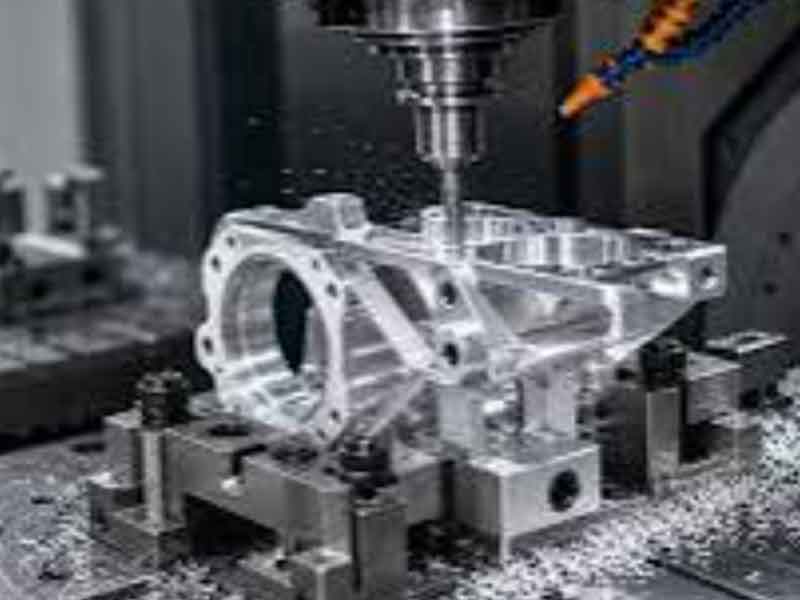
A prototipagem CNC para peças de robôs humanoides é a disciplina de fabricação de precisão rápida que converte projetos de componentes de robôs humanoides — carcaças de atuadores, elementos de acionamento harmônico, estruturas de juntas, segmentos de membros, componentes de mecanismos de mão e hardware de integração de sensores — em peças metálicas físicas, testáveis e com precisão de produção em questão de dias, em vez de semanas. Isso permite os ciclos de iteração de projeto-construção-teste pelos quais os programas de robôs humanoides convergem para um hardware capaz de andar, equilibrar-se, manipular e sobreviver às realidades mecânicas que a simulação não consegue prever completamente.
A prototipagem CNC ocupa uma posição insubstituível no desenvolvimento de robôs humanoides, que nem a impressão 3D nem as ferramentas de produção conseguem preencher. Em comparação com a manufatura aditiva, as peças de protótipos de robôs humanoides usinadas por CNC oferecem propriedades reais do material — aço 7075-T6 forjado com limite de escoamento de 503 MPa, desempenho de fadiga do Ti-6Al-4V, dureza de rolamento GCr15 — que os testes estruturais e de mecanismos exigem. Em comparação com as ferramentas de produção, a prototipagem CNC não requer investimento em ferramentas — uma revisão de projeto liberada na segunda-feira de manhã se torna uma peça usinada na semana seguinte, a custos por peça que tornam cinco iterações de projeto viáveis, enquanto a economia das ferramentas moldadas forçaria o congelamento prematuro do projeto. Fundamentalmente, os protótipos da CNCPioneer são usinados nas mesmas plataformas — com a mesma precisão de ±0.002–0.003 mm — que produzirão peças em volume caso o programa seja escalado, eliminando o risco de transição do protótipo para a produção que afeta programas cujas oficinas de protótipos e fornecedores de produção são fábricas diferentes.
-
Velocidade ajustada à cadência de iteração do humanoide Peças de protótipo de robôs humanoides em alumínio em 5 a 7 dias úteis, componentes em miniatura usinados em CNC suíço em 5 a 7 dias, peças em titânio em 8 a 12 dias, carcaças complexas de 5 eixos em 7 a 12 dias — com prioridade de 3 dias para projetos prontos para usinagem. Peças de reposição danificadas durante os testes do robô retornam à fila prioritária com prazo de entrega de 3 a 5 dias, mantendo os robôs de teste operacionais em ciclos contínuos de iteração.
-
Precisão da intenção de produção da primeira parte Na CNCPioneer, as peças protótipo de robôs humanoides são usinadas com tolerâncias de produção — assentos de rolamentos ±0.002 mm, perfis do gerador de ondas ±0.003 mm, furos de articulação ±0.005 mm — porque um protótipo que mascara problemas de tolerância com ajustes manuais produz resultados de teste que as peças de produção não conseguem replicar. Cada lote de protótipos é enviado com documentação completa da máquina de medição por coordenadas (CMM) Mitutoyo, tornando os dados de teste do protótipo preditivos para a produção.
-
Economia de usinagem CNC de baixo volume sem investimento em ferramentas. Os programas CNCPioneer para baixo volume têm preços competitivos para quantidades de 1 a 500 unidades, graças à sua economia em termos de preparação: o custo da programação é amortizado ao longo do ciclo de vida do projeto, estratégias de fixação de ponto zero eliminam a mão de obra de preparação por lote e o aninhamento de múltiplas peças em configurações compartilhadas proporciona uma redução de custo por unidade de 25 a 60%, de peças individuais a quantidades de 100 peças, sem qualquer investimento em ferramentas ou compromisso de pedido mínimo.
-
Continuidade perfeita entre protótipo e produção Como os protótipos são usinados com a intenção de produção em plataformas de produção, os programas que são escaláveis prosseguem diretamente para a qualificação PPAP Nível 3 em processos já comprovados — sem transição de fornecedor, sem descontinuidade de requalificação, sem desvio dimensional entre as peças que passaram nos testes de robô e as peças que são enviadas nos produtos. O protótipo que valida um atuador de joelho em testes é dimensionalmente idêntico à décima milésima carcaça da produção em volume.

Por que escolher a CNCPioneer?
Peças para protótipo de robô humanoide?
Entre os fornecedores globais de robótica para prototipagem rápida, a velocidade de iteração otimizada, a precisão de nível de produção, a coordenação completa do kit de robôs e a economia de baixo volume da CNCPioneer estabelecem nossa fábrica como a parceira preferida para prototipagem CNC de peças para robôs humanoides em todo o processo de desenvolvimento e produção.
Velocidade ajustada à cadência de iteração humanoide
As equipes de desenvolvimento de hardware para robôs humanoides trabalham em ciclos de 1 a 3 semanas; um fornecedor de protótipos cujo prazo de entrega exceda o ciclo de iteração torna-se o caminho crítico do programa. A CNCPioneer entrega peças de protótipos de robôs humanoides em alumínio em 5 a 7 dias úteis , componentes em miniatura para CNC suíço em 5 a 7 dias, peças em titânio em 8 a 12 dias e carcaças complexas de 5 eixos em 7 a 12 dias — com entrega expressa em 3 dias para projetos prontos para usinagem e um prazo de 3 a 5 dias para substituição em caso de falha, mantendo os robôs de teste operacionais.
Precisão de produção em quantidades de protótipos
Na CNCPioneer, as peças protótipo de robôs humanoides são usinadas com tolerâncias de produção: assentos de rolamentos ±0.002 mm, perfis de geradores de ondas ±0.003 mm, furos de articulação ±0.005 mm — pois um atuador protótipo que mascara problemas de tolerância com ajustes manuais gera resultados de teste que as peças de produção não replicam. Cada lote de protótipos — incluindo peças individuais — é enviado com documentação completa da máquina de medição por coordenadas (CMM) Mitutoyo , tornando os dados de teste do protótipo evidências preditivas para a produção.
Design for Manufacturing (DFM) no mesmo dia acelera a convergência de projetos.
Cada solicitação de prototipagem CNC para peças de robôs humanoides recebe uma análise de projeto para fabricação (DFM) em até 24 horas — clientes com desenvolvimento ativo recebem feedback no mesmo dia sobre revisões de projeto — abrangendo usinabilidade, viabilidade de tolerâncias, risco de paredes finas, alcance da meta de massa e características que impactam o custo, de modo que os problemas de projeto sejam identificados na revisão CAD em vez de em protótipos iniciais reprovados. A programação com reconhecimento de iteração reutiliza a geometria inalterada entre as revisões, reduzindo o tempo de entrega das atualizações da Revisão C para minutos em vez de horas.
Coordenação completa do kit de robótica
A construção de um robô humanoide consome de 200 a 500 componentes usinados exclusivos, incluindo pinos CNC suíços, carcaças de tornos e fresadoras e estruturas de 5 eixos. Os programas de prototipagem rápida em robótica da CNCPioneer coordenam kits completos de peças para robôs em todas as plataformas, com entrega sincronizada — a lista completa de materiais usinados chega como um pacote pronto para montagem, em vez de ser entregue aos poucos por vários fornecedores em cronogramas descoordenados que atrasam a montagem do robô.
CNC de baixo volume sem investimento em ferramentas
Os programas CNC de baixo volume da CNCPioneer têm preços competitivos para quantidades de 1 a 500 unidades, graças à eficiência de configuração : estratégias de fixação de ponto zero, aninhamento de múltiplas peças e reutilização de programação proporcionam uma redução de 20 a 35% por unidade para 6 a 25 peças, de 35 a 50% para 26 a 100 peças e de 50 a 60% para 101 a 500 peças — em comparação com o preço por peça única — sem qualquer investimento em ferramentas, sem compromissos de pedido mínimo e com total liberdade de revisão de projeto em todos os níveis.
Transição perfeita do protótipo à produção
Como a prototipagem CNC para peças de robôs humanoides na CNCPioneer é voltada para a produção desde a primeira etapa, a escalabilidade avança diretamente para a qualificação PPAP Nível 3 em processos já comprovados — sem transição de fornecedor, sem descontinuidade na requalificação e sem desvio dimensional entre protótipos validados e peças de produção. Lotes CNC de baixo volume em quantidade piloto acumulam dados de capacidade de CEP (Controle Estatístico de Processo) que pré-constroem a base estatística para o PPAP final em 6 a 8 semanas.
Peças de protótipo de robô humanoide
Nós entregamos
A prototipagem CNC da CNCPioneer para peças de robôs humanoides abrange toda a arquitetura cinemática e de mecanismos de robôs humanoides bípedes — desde conjuntos de componentes protótipos de atuadores e kits de iteração de mecanismos de juntas até pacotes completos de peças usinadas para um único robô, entregues sincronizados para montagem do robô, tudo com precisão de produção e documentação CMM completa para cada lote.

Conjuntos protótipos de acionamento harmônico e atuador
A categoria de prototipagem CNC de mais alta frequência para peças de robôs humanoides — porque a iteração de atuadores impulsiona o desenvolvimento do desempenho humanoide. Conjuntos de protótipos de acionamento harmônico (cames elípticos do gerador de ondas com forma de ±0.003 mm, estrias circulares, flanges de saída, usinagem de suporte de estrias flexíveis); conjuntos planetários/QDD (porta-satélites com posição do furo do pino de ±0.003 mm, eixos da engrenagem solar, carcaças da engrenagem anular); protótipos de carcaça de motor sem estrutura (assentos do estator de ±0.005 mm, assentos de rolamentos coaxiais de 0.005 mm, cavidades do encoder em ângulos de saída compostos); e estruturas de integração de sensores de torque usinadas conforme desenho para validação da transferência de calibração.

Protótipos de Mecanismos Conjuntos e Estruturas de Locomoção
Estruturas protótipo para articulações de quadril/joelho/tornozelo — garfos articulares de ângulo composto e alojamentos de clusters, incluindo protótipos de configuração única de 5 eixos que preservam as relações de múltiplos furos avaliadas nos testes articulares. Protótipos de segmentos de membros (elementos estruturais da coxa/tíbia/antebraço com verificação de massa ±0.5g) validando as compensações massa-rigidez propostas pela otimização topológica. Elementos protótipo da estrutura do tronco (nós estruturais da coluna e da pelve, redes de interface quadril-ombro ±0.02mm/±0.02°). Plataformas de montagem de sensores de força nos pés (planicidade de 0.010mm) e estruturas de impacto do calcanhar para iteração de testes de locomoção.

Kits de iteração de mecanismo de mão hábil
Robótica de prototipagem rápida em sua escala mais fina — conjuntos de iterações de mecanismos de mão usinados em plataformas CNC suíças: conjuntos de iterações de falanges dos dedos (elos de 8 a 30 mm com precisão de ±0.010 mm em diferentes variantes de design para comparação em testes de preensão); pinos de articulação de Ø0.8 a 4.0 mm com precisão de ±0.002 mm e Ra de 0.1 μm; polias de tendões com perfis de ranhura polidos (±0.005 mm); protótipos de placas palmares (15 a 25 interfaces de precisão com precisão de ±0.010 mm). Kits completos de protótipos de mão (60 a 150 peças por mão) entregues com a produção sincronizada. Componentes em miniatura usinados por CNC suíço com prazo de entrega padrão de 5 a 7 dias.

Componentes protótipos de sensores e integração
Protótipos de montagem de câmera e sensor de profundidade com recursos de alinhamento óptico de ±0.010 mm e ±0.05° para sistemas de percepção multicâmera calibrados. Protótipos de plataforma de montagem de IMU (planicidade de 0.005 mm, recursos de referência de orientação de ±0.02° — a precisão da montagem da IMU impacta diretamente a qualidade da estimativa do estado do robô). Protótipos de pedestal de interface térmica do módulo de computação (planicidade de 0.010 mm). Protótipos de compartimento e estrutura de retenção da bateria. Protótipos de montagem de encoder absoluto (±0.005 mm) e componentes do cubo do disco do encoder (concentricidade de ±0.003 mm).

Pacotes completos de peças usinadas por um único robô
Listas de materiais completas, com 200 a 500 componentes usinados, para a montagem de robôs humanoides completos — coordenadas entre máquinas CNC suíças (pinos, eixos, polias), tornos-fresadores MAZAK (carcaças, suportes, estruturas) e tornos VARIAXIS de 5 eixos (carcaças de juntas complexas, estruturas com otimização topológica), com entrega sincronizada em um pacote pronto para montagem. Entrega coordenada em 3 a 5 semanas para kits completos de peças de robôs. O agendamento de kits completos por lote de produção elimina a entrega fragmentada de múltiplos fornecedores, que atrasa os programas de montagem de robôs.

Produção de frota piloto CNC de baixo volume
Para frotas piloto de robôs humanoides (25 a 100 robôs), o CNC de baixo volume da CNCPioneer opera como uma produção genuína, com disciplinas de produção dimensionadas para quantidades piloto: coleta de dados SPC em nível de lote; histórico de capacidade PPAP pré-construção; 100% de CMM em componentes críticos do atuador; rastreabilidade do lote desde o certificado de material até a atribuição do número de série do robô; pares de componentes espelhados (esquerdo/direito) usinados a partir de programas espelhados com massa correspondente de ±0.5g; e entrega de kits completos por slot de construção do robô, sincronizada com os cronogramas de montagem, com redução de 50 a 60% por unidade em comparação com o preço de peça única.
Indústrias e aplicações
Os serviços de prototipagem CNC da CNCPioneer para peças de robôs humanoides e programas CNC de baixo volume atendem a todas as organizações que desenvolvem hardware para robôs humanoides — desde programas OEM de uso geral e startups de hardware de IA apoiadas por capital de risco até desenvolvedores de atuadores especializados, pesquisadores de mãos hábeis, produtores de exoesqueletos e laboratórios de robótica universitários.
Fabricantes de equipamentos originais (OEMs) de robôs humanoides
Fornecimento iterativo de protótipos e frota piloto de CNC de baixo volume para plataformas humanoides em escala — entrega completa de kits de peças para robôs sincronizada com os cronogramas de produção, continuidade do protótipo à produção, eliminando a troca de fornecedores em caso de compromisso de volume, e qualificação PPAP Nível 3 em processos já comprovados. Acordos de reserva de capacidade disponíveis para OEMs em fases intensivas de produção que exigem alocação garantida de vagas semanais para protótipos.
Startups de IA e Robótica Incorporadas
A robótica de prototipagem rápida é alinhada aos marcos de hardware e prazos de demonstração do cronograma da startup — DFM (Design for Manufacturing) no mesmo dia para revisões de projeto, primeiros protótipos de alumínio em 5 a 7 dias, agilização de 3 dias para projetos prontos para usinagem e prioridade de substituição em caso de falha, mantendo os robôs de demonstração operacionais. A programação com foco em iterações reduz os custos das revisões B/C/D reutilizando a geometria inalterada entre as revisões, de modo que o desenvolvimento inicial, com muitas iterações, permaneça dentro dos orçamentos de hardware das rodadas Seed e Série A.
Fabricantes de atuadores para robôs
Programas de iteração de protótipos de componentes de atuadores de acionamento harmônico e QDD — conjuntos de iteração de geometria de came do gerador de ondas (formato de ±0.003 mm, múltiplas variantes de elipse para otimização da ondulação de torque), protótipos de usinagem de suporte de spline circular e flexspline, primeiros artigos de carcaça de motor com validação de coaxialidade do assento do estator e do assento do rolamento e protótipos de estrutura de integração do sensor de torque, permitindo a verificação da transferência de calibração do protótipo para a geometria de produção.
Desenvolvedores de robôs com pernas e quadrúpedes
Pacotes de protótipos estruturais para plataformas quadrúpedes e multilegs que compartilham arquitetura de atuadores e juntas humanoides — iteração de protótipo de alojamento QDD, protótipos de garfos estruturais de pernas (sistemas de furos de ângulo composto, geometria de ângulo composto), protótipos de plataforma de integração de sensores de força-torque para os pés (planicidade de 0.010 mm) e produção em lote CNC de baixo volume para frotas piloto de quadrúpedes com a mesma economia dos programas humanoides.
Desenvolvedores de Habilidades Manuais e de Manipulação
Kits de iteração de mecanismos de mão CNC suíços para pesquisa de manipulação e programas comerciais de atuadores finais de alta precisão — conjuntos completos de iteração de falange em múltiplas variantes de design para testes comparativos de preensão, programas de iteração de diâmetro de pino de pivô (Ø0.8–4.0 mm a ±0.002 mm), protótipos de otimização da geometria da ranhura da polia do tendão e kits completos de protótipos de mão (60–150 peças por mão) entregues com produção sincronizada a partir de um único fornecedor de peças de prototipagem CNC para robôs humanoides.
Programas Universitários e de Laboratórios Nacionais
Usinagem de plataforma de pesquisa com robô único, com documentação CMM completa e detalhada para reprodutibilidade da pesquisa — peças protótipo de robôs humanoides para programas de robôs humanoides em universidades e laboratórios nacionais, com os registros de verificação dimensional exigidos para publicação em periódicos revisados por pares e comparação de hardware entre instituições. Sem pedido mínimo; aceitamos apenas uma peça como primeiro artigo. Programas de robótica de prototipagem rápida documentados pela norma AS9100D, que apoiam cronogramas de pesquisa financiados por bolsas, com uma vantagem de custo de 40 a 60% em relação à China.
Prototipagem CNC para peças de robôs humanoides
Processo e fluxo de trabalho
O fluxo de trabalho de robótica de prototipagem rápida da CNCPioneer leva os projetos de componentes de robôs humanoides desde a submissão em CAD até peças usinadas prontas para produção em quatro fases estruturadas: DFM no mesmo dia (Dias 0 a 1), usinagem do primeiro artigo (Dias 1 a 7 para alumínio), suporte contínuo para testes, iterações e reconstruções, e escalonamento CNC de baixo volume à medida que os programas avançam, com precisão e documentação voltadas para a produção em cada etapa.
Análise e encaminhamento de processos DFM (no mesmo dia)
Em todas as análises de prototipagem CNC para peças de robôs humanoides, considera-se: usinabilidade e viabilidade de tolerância por característica versus CNC tipo suíço (±0.002 mm), fresamento-torneamento (±0.003 mm) e capacidade de 5 eixos; identificação dos fatores que influenciam o custo — tolerâncias desnecessariamente apertadas, cavidades estreitas e profundas, roscas não padronizadas sinalizadas com alternativas de custo neutro; pré-verificação da massa alvo a partir do volume CAD antes da usinagem; roteamento do processo por componente: CNC tipo suíço (pinos/eixos/polias), fresamento-torneamento (carcaças/suportes), 5 eixos (estruturas de geometria composta); estratégia de programação com foco em iterações: peças da Revisão C reutilizam programas da Revisão B onde a geometria permanece inalterada.
Primeiro artigo: prazos de entrega para usinagem
Protótipos estruturais e de carcaça em Al 7075-T6/6061-T6: 5 a 7 dias úteis · Componentes em miniatura usinados em CNC suíço (pinos Ø0.8 mm+, eixos, polias): 5 a 7 dias · Protótipos em PEEK: 5 a 7 dias · Protótipos leves em Magnésio AZ91D: 7 a 10 dias , incluindo proteção contra corrosão · Titânio Ti-6Al-4V: 8 a 12 dias · Carcaças complexas de 5 eixos: 7 a 12 dias · Aço/aço inoxidável 17-4PH, GCr15: 8 a 12 dias , incluindo tratamento térmico · Programa expresso: prazo de entrega de 3 dias para projetos prontos para usinagem em alumínio, com capacidade reservada.
Suporte para Teste-Iteração-Reconstrução
Prioridade de substituição em caso de falha: componentes que falham durante os testes com robôs retornam à usinagem em uma fila prioritária — peças de reposição em 3 a 5 dias, mantendo os robôs de teste operacionais. · Rastreamento de revisões: bibliotecas de programas com controle de revisão por número de peça do cliente; pedidos com revisões mistas (peças de reposição da Rev. B juntamente com iterações da Rev. C) são tratados sem confusão. · Notas de construção: observações do operador de máquinas (arestas propensas a rebarbas, observações de ajuste, características sensíveis à distorção) são entregues com as peças como informações práticas de usinabilidade, retroalimentando a iteração do projeto do cliente. · Acordos de reserva de capacidade: alocações semanais garantidas de slots para protótipos durante as fases intensivas de construção.
Níveis de preços para usinagem CNC em baixo volume (1 a 500 unidades)
1–5 unidades: Preço de primeira peça; programação amortizada progressivamente · 6–25 unidades: Amortização de setup por lote; –20–35% por unidade · 26–100 unidades: Fixação de ponto zero; setups aninhados de múltiplas peças; –35–50% · 101–500 unidades: Programação semi-dedicada; dispositivos de fixação flexíveis opcionais; –50–60% · 500+ unidades: Transição para programas de volume com PPAP Nível 3 (6–8 semanas) → liberações em lote · Investimento zero em ferramentas em qualquer nível; liberdade de revisão de projeto preservada em toda a gama de CNC de baixo volume.
Materiais e prazos de entrega para protótipos
Al 7075-T6 (5–7 dias) · Al 6061-T6 (5–7 dias) · PEEK (5–7 dias) · Mg AZ91D (7–10 dias + EN) · Ti-6Al-4V (8–12 dias) · 17-4PH H900 (8–12 dias incl. HT) · Aço para rolamentos GCr15 (10–14 dias incl. HT + retificação) · Tratamentos de superfície conforme cronograma do protótipo: Anodização tipo II/III +2–3 dias; anodização preta +2–3 dias; níquel químico +3–4 dias; DLC +4–5 dias; passivação +2 dias · Todos os materiais verificados por SII XRF por lote a partir de estoque certificado.
Documentação de protótipo em nível de produção
Relatório dimensional completo da CMM Mitutoyo para cada lote de protótipos — incluindo peças individuais ; Registros de verificação de massa (±0.1g ou ±0.5g por componente); Certificações de materiais com rastreabilidade do lote de aquecimento; Certificações de tratamento de superfície; Notas de produção com observações de fabricação; Registros de entrega com controle de revisão por número de peça do cliente; Acumulação de dados de CEP do lote piloto, criando a base estatística para a pré-qualificação PPAP; Todos os registros de qualidade do protótipo são mantidos por 20 anos.
Materiais para prototipagem CNC
para peças de robôs humanoides
A prototipagem CNC da CNCPioneer para peças de robôs humanoides abrange todo o conjunto de materiais para robôs humanoides, com prazos de entrega específicos para cada liga: alumínio em 5 a 7 dias, magnésio e titânio em 7 a 14 dias, aços para rolamentos e engrenagens em 10 a 14 dias, incluindo tratamento térmico. Todos os materiais para protótipos são provenientes do mesmo estoque certificado da produção em volume, com verificação por fluorescência de raios X (XRF) da SII em cada lote.
Alumínio 7075-T6
Resistência à tração de 503 MPa · 2.80 g/cm³ · 60% dos programas de prototipagem CNC para peças de robôs humanoides. O material padrão para protótipos estruturais e de carcaça inclui carcaças de atuadores, garfos de juntas, nós da estrutura do torso e membros estruturais. Os programas de usinagem para protótipos de componentes estruturais em 7075-T6 são escritos de acordo com os padrões de produção desde a primeira peça, permitindo o uso direto como programas de produção em grandes volumes. Anodização dura Tipo III +2–3 dias.
Alumínio 6061-T6
Resistência ao escoamento de 276 MPa · 2.70 g/cm³ · Material para protótipos secundários de suportes, tampas, painéis de acesso e componentes com muitas iterações, onde a rotatividade de projetos é alta e o menor custo do material reduz os gastos por revisão. Preferencial para estágios iniciais de projeto, onde a geometria ainda está em constante mudança — seu custo mais baixo em comparação com o 7075-T6 torna o desenvolvimento de múltiplas variantes de projeto simultâneas mais econômico. Anodização padrão e preta +2–3 dias.
Magnésio AZ91D
1.81 g/cm³ · 35% mais leve que o alumínio · Para protótipos distais com massa crítica — revestimentos de antebraço, núcleos estruturais de mão, invólucros de cabeça — onde o protótipo deve validar a massa alvo usinada (±0.5 g em segmentos de membros) no material operacional real, e não em um substituto de alumínio. Usinagem de protótipos sob o protocolo de segurança contra incêndio dedicado da CNCPioneer; proteção contra corrosão por níquel químico incluída em um prazo de entrega de 7 a 10 dias.
Titânio Ti-6Al-4V
Resistência ao escoamento de 880 MPa · 4.43 g/cm³ · Protótipos de juntas de alta resistência e esqueletos de mão premium — garfos de quadril com carga máxima, alojamentos diferenciais de tornozelo com carga máxima de reação do solo e elementos de esqueleto de dedos em designs de mão de alta destreza. O prazo de entrega do protótipo de titânio reflete a programação adicional e a configuração de ferramentas para avanços, velocidades e estratégia de refrigeração específicos para titânio; lotes subsequentes de programas comprovados são produzidos mais rapidamente. Passivação ASTM A967 +2 dias.
Aço 17-4PH H900
Limite de escoamento de 1,310 MPa · 7.75 g/cm³ · Protótipos de engrenagens, eixos de saída e insertos de alta resistência — o aço inoxidável de maior resistência no conjunto de materiais para atuadores humanoides. Endurecimento por precipitação na condição H900 incluído, com prazo de entrega de 8 a 12 dias. Engrenagens protótipo usinadas até o perfil final com verificação por CMM antes do tratamento térmico (para confirmar a geometria) e depois (para confirmar que a distorção permanece dentro da tolerância), proporcionando uma caracterização dimensional completa dos efeitos do tratamento térmico na fase de protótipo.
Aço para rolamentos GCr15
HRC 62–65 (temperado integralmente) · 7.80 g/cm³ · Componentes protótipos de pistas de rolamento e cames que requerem superfícies endurecidas de precisão integradas — perfis de cames de geradores de ondas, elementos de pista de rolamento personalizados para configurações de furos de atuadores não padronizados e componentes de mecanismos críticos para o desgaste em dimensões não disponíveis em rolamentos de catálogo. Endurecimento integral em GCr15 e retificação de precisão de ±0.003 mm incluídos, com prazo de entrega de 10 a 14 dias; Ra da superfície de contato do rolamento de 0.05 a 0.1 μm como padrão.
Aço 42CrMo4
Limite de escoamento de 950 MPa (HT) · 7.85 g/cm³ · Protótipos de porta-satélites e eixo de saída de alto torque, onde a resistência à corrosão do aço inoxidável 17-4PH H900 é secundária à eficiência de custo por torque. Endurecimento total do aço 42CrMo4 (HRC 28–34 padrão ou HRC 45+ por indução superficial sob encomenda) incluído no prazo de entrega do protótipo. Os porta-satélites protótipos são usinados após o tratamento térmico para verificar se a posição final do furo do pino ±0.003 mm é mantida após o endurecimento — uma verificação dimensional crítica antes de iniciar a produção em volume.
PEEK de grau de engenharia
1.32 g/cm³ · Menor prazo de entrega entre os materiais utilizados em protótipos de robôs humanoides, juntamente com o alumínio. Os componentes protótipos em PEEK — guias de roteamento de tendões, espaçadores de isolamento, inserções dielétricas em carcaças de atuadores — são usinados de forma rápida e limpa em plataformas CNC padrão, sem as medidas de segurança contra incêndio exigidas pelo magnésio ou o sequenciamento de tratamento térmico necessário para o aço. Os protótipos em PEEK da CNCPioneer possuem acabamento superficial de produção (Ra 0.2 μm nos canais de contato dos tendões) para validar o desempenho de fricção desde a primeira peça.
Tratamentos de superfície em
Cronogramas de protótipos
A CNCPioneer coordena todos os tratamentos de superfície padrão dos componentes de robôs humanoides nos cronogramas de protótipos — anodização, níquel químico, DLC e passivação aplicados às peças do protótipo do robô humanoide com as mesmas especificações da produção, com certificações de tratamento incluídas no pacote de documentação do protótipo. A seleção do tratamento é revisada na fase de DFM (Design for Manufacturing) sem custo adicional.
Anodização dura tipo III — MIL-A-8625 (+2–3 dias)
Tratamento padrão de resistência ao desgaste para peças protótipo de robôs humanoides em alumínio 7075-T6 e 6061-T6. HV 400+ com espessura de 15–25 μm. Aplicado em protótipos com 2 a 3 dias úteis de antecedência após a conclusão da usinagem. Os furos dos assentos dos rolamentos dos protótipos são usinados com a tolerância pós-anodização já incluída; a medição por coordenadas (CMM) pós-tratamento confirma o diâmetro final do furo dentro da tolerância do desenho — validando a sequência de anodização e usinagem do furo antes de iniciar a produção. Anodização dura preta disponível com o mesmo prazo de 2 a 3 dias úteis para protótipos estruturais próximos à câmera.
Níquel químico — MIL-C-26074 (+3–4 dias, AZ91D necessário)
Proteção anticorrosiva obrigatória em todas as peças protótipo de robôs humanoides em magnésio AZ91D — incluída no prazo de entrega de 7 a 10 dias para protótipos em AZ91D. O níquel químico com teor médio de fósforo (8–10% P), após ativação com zincato, proporciona cobertura uniforme em geometrias usinadas complexas, incluindo cavidades internas e reentrâncias. A aplicação de níquel químico em peças protótipo em AZ91D valida o processo de tratamento e confirma as dimensões finais da peça (o níquel adiciona cerca de 20–25 μm por superfície) antes de iniciar a produção — uma etapa de validação dimensional indispensável.
Revestimento DLC (+4–5 dias)
Carbono tipo diamante (μ 0.05–0.15, 2–5 μm) para superfícies de furos e cames críticas em termos de desgaste em protótipos de carcaças de atuadores integrados e protótipos de pinos de articulação de mecanismos manuais. O acréscimo de 4 a 5 dias no prazo de entrega do protótipo para o revestimento de carbono tipo diamante valida a espessura do revestimento, a adesão e o coeficiente de atrito na geometria usinada real — um fator crítico para os testes de protótipos de polias e cames, onde o desempenho de atrito determina a viabilidade do projeto do mecanismo antes de se comprometer com as ferramentas de produção ou com grandes quantidades usinadas.
Passivação ASTM A967 (+2 dias)
Tratamento obrigatório para todas as peças protótipo de robôs humanoides em 17-4PH H900, 42CrMo4, GCr15 e titânio Ti-6Al-4V. Remove o ferro livre e a contaminação superficial de usinagem após 2 dias do cronograma de protótipos. Em protótipos de aço e aço para rolamentos, a passivação é aplicada após o tratamento térmico e a retificação final — o que significa que o relatório CMM do protótipo abrange a peça em sua condição final completa, confirmando que a distorção causada pelo tratamento térmico e pela retificação não resultou em desvio dimensional antes dos testes.
Anodização tipo II — Proteção padrão (+2–3 dias)
Proteção padrão contra corrosão e acabamento estético para componentes estruturais de alumínio em protótipos — tampas, suportes, painéis de acesso e elementos estruturais secundários onde o desempenho de anodização dura Tipo III não é necessário. Espessura de 5 a 25 μm com menor impacto dimensional do que o Tipo III, adequada para elementos de protótipo onde o efeito da geometria da anodização está sendo caracterizado pela primeira vez. Disponível nas cores natural, preta, azul ou personalizada, com prazo de entrega de 2 a 3 dias para protótipos, permitindo que as equipes validem os requisitos de acabamento estético juntamente com os testes estruturais e dimensionais.
Microjateamento + Anodização — Validação de protótipo cosmético (+2–3 dias)
Jateamento com microesferas seguido de anodização Tipo II para peças de protótipos de robôs humanoides que requerem validação do acabamento estético juntamente com testes estruturais — protótipos de casco monocoque exposto, protótipos de elementos estruturais da cabeça e superfícies externas da estrutura do suporte do ombro, onde a aparência visual do produto é uma especificação que requer confirmação na fase de protótipo. A validação do acabamento estético do protótipo elimina iterações de design estético após o compromisso com a produção em volume, tornando o prazo de tratamento de 2 a 3 dias nos protótipos um investimento em cronograma que se paga no lançamento da produção.
Todos os tratamentos de superfície em programas de prototipagem CNC para peças de robôs humanoides — anodização dura MIL-A-8625, níquel químico MIL-C-26074, revestimento DLC, passivação ASTM A967, anodização Tipo II e microjateamento + anodização — são aplicados de acordo com as especificações do protótipo (idênticas às especificações de produção), com as certificações de tratamento incluídas no pacote de documentação do protótipo. Adições ao cronograma de tratamento são incorporadas ao compromisso de entrega do protótipo na confirmação do pedido; sem custos adicionais ocultos. A análise de DFM (Design for Manufacturing) do tratamento — qual tratamento, qual espessura, gerenciamento do impacto dimensional — está incluída na revisão de DFM realizada no mesmo dia pela CNCPioneer.
Garantia de Qualidade para
Robótica de prototipagem rápida
O sistema de qualidade de robótica para prototipagem rápida da CNCPioneer aplica a mesma rigorosidade da inspeção de produção a cada lote de protótipos — inspeção completa com a máquina de medição por coordenadas Mitutoyo (CMM) em cada entrega, incluindo peças individuais, verificação de materiais por fluorescência de raios X (XRF) em cada lote, bibliotecas de programas com controle de revisão e notas de construção que fornecem informações de fabricação de volta ao ciclo de iteração de projeto do cliente.
Revisão de Engenharia e DFM no Mesmo Dia
Cada solicitação de prototipagem CNC para peças de robôs humanoides passa por revisão de engenharia em até 24 horas; clientes com desenvolvimento ativo recebem feedback no mesmo dia sobre revisões de projeto. O DFM abrange: usinabilidade e viabilidade de tolerância por recurso; identificação dos fatores de custo com alternativas de custo neutro; pré-verificação da meta de massa a partir do volume CAD; roteamento de processo (CNC suíço / fresamento-torneamento / 5 eixos); estratégia de programação com foco em iterações. Problemas detectados no DFM não custam nada; problemas encontrados em protótipos descartados custam tempo e dinheiro que os orçamentos de protótipos não podem absorver.
Verificação de materiais (XRF para cada lote)
Confirmação da composição por SII XRF em cada lote de material — peças protótipo usinadas a partir de estoque certificado, nunca de material não verificado. Verificação de dureza em protótipos de aço tratado termicamente (verificação da condição 17-4PH H900, GCr15 HRC após têmpera). Rastreabilidade completa do lote, do certificado de fábrica ao envio, em todas as peças protótipo de robôs humanoides — materiais protótipo provenientes da mesma cadeia de suprimentos certificada dos lotes de produção, garantindo que os dados de teste do protótipo reflitam as propriedades do material de produção.
CMM completo em todos os lotes de protótipos
Relatório dimensional completo da máquina de medição por coordenadas (CMM) Mitutoyo (±0.001 mm) para cada protótipo entregue — incluindo peças individuais. Todas as dimensões do desenho são medidas, registradas e relatadas: assentos de rolamentos, coaxialidade do furo, posições de furos com ângulo composto, posições da rede de interface, planicidade do flange, diâmetros de passo da rosca. Micrômetro a laser em pinos e eixos usinados em CNC suíço. Perfilômetro nas superfícies de contato de rolamentos e pivôs. Verificação de massa por balança de precisão (±0.1 g para mão/pulso, ±0.5 g para segmentos de membros) em componentes críticos em termos de peso. Os dados dos testes de protótipos são preditivos para a produção, pois a documentação do protótipo abrange toda a profundidade da produção.
Controle de revisão e bibliotecas de programas
Bibliotecas de programas de usinagem com controle de revisão, mantidas por número de peça do cliente desde o primeiro protótipo — disciplina de mudança de engenharia aplicada desde a primeira peça. Pedidos com revisões mistas (peças de reposição da Rev. B juntamente com iterações da Rev. C) gerenciados sem confusão usando roteamento de programa com rótulos de revisão. Peças da Rev. C com um furo modificado são reprogramadas em minutos reutilizando a geometria inalterada da Rev. B — programação com reconhecimento de iteração que mantém o fornecimento de robótica para prototipagem rápida dentro do ciclo de projeto semanal do cliente, em vez de restringi-lo.
Notas de montagem e suporte para substituição em caso de falha
As observações de fabricação são fornecidas juntamente com as peças como notas de construção, fornecendo informações práticas de usinabilidade para as iterações de projeto do cliente — bordas propensas a rebarbas, características sensíveis à distorção, observações de encaixe na montagem. Prioridade de substituição em caso de falha: componentes que falham durante os testes com o robô retornam à usinagem em posição prioritária na fila, com um prazo de entrega de 3 a 5 dias. Suporte à análise de falhas: revisão do registro de usinagem para determinar se uma peça protótipo com falha apresentou alguma variação dimensional em relação ao desenho antes do teste — distinguindo falhas de projeto de erros de fabricação sem demora.
Pré-fabricação de SPC e PPAP para lote piloto
Os dados de capacidade são acumulados em lotes CNC de baixo volume, utilizando os mesmos programas de usinagem do protótipo — o histórico de Cpk contribui para a qualificação PPAP Nível 3 sem a necessidade de uma nova etapa de qualificação. Quando o compromisso de produção em volume é firmado, o PPAP Nível 3 (estudos de capacidade, MSA Gage R&R, PFMEA, planos de controle) é executado em 6 a 8 semanas, com base em processos já comprovados. A base estatística é pré-construída a partir de dados de protótipos e produção piloto; a transição para o volume é uma progressão administrativa, não um reinício da produção.
Sistema de Qualidade para Prototipagem CNC
para programas de robôs humanoides
O sistema de prototipagem CNC da CNCPioneer, certificado pelas normas IATF 16949 e AS9100D, para peças de robôs humanoides, é construído em torno de quatro compromissos estruturais que tornam os dados de teste do protótipo preditivos para a produção: precisão de acordo com a intenção de produção desde a primeira peça, documentação CMM em cada lote, continuidade perfeita do protótipo para a produção e suporte à iteração que mantém os robôs de teste operacionais durante os ciclos contínuos de desenvolvimento.
Precisão da intenção de produção da Parte Um
Na CNCPioneer, as peças protótipo de robôs humanoides são usinadas nas mesmas plataformas CNC suíças, tornos-fresadores MAZAK e VARIAXIS de 5 eixos — com as mesmas tolerâncias de ±0.002–0.003 mm — que serão utilizadas na produção em larga escala. Os programas de usinagem dos protótipos são escritos de acordo com os padrões de produção: o programa NC, a estratégia de fixação e a sequência de processos usados para o primeiro protótipo são os mesmos que serão executados na produção em volume. Isso significa que os resultados dos testes dos protótipos são previsões mecanicamente válidas do desempenho das peças de produção — e não aproximações otimistas de uma oficina de produção rápida operando fora de sua capacidade produtiva.
- Mesmas plataformas: protótipo = volume
- Mesmas tolerâncias: ±0.002 mm da peça um
- Programas escritos com intenção de produção
Documentação CMM completa para cada lote.
A documentação dimensional completa da CMM Mitutoyo para cada entrega de peças de protótipos de robôs humanoides — incluindo peças individuais — elimina a ambiguidade sobre se um teste de robô reprovado reflete um problema de projeto ou uma falha na fabricação do protótipo. Os relatórios da CMM abrangem todas as dimensões do desenho: assentos de rolamentos, coaxialidade de furos, posições da rede de interface, diâmetros de rosca e planicidade de flanges. Verificação de massa (±0.1g ou ±0.5g) em componentes críticos em termos de peso. Perfilometria nas superfícies de rolamentos e pivôs. O pacote de documentação para uma única peça de protótipo é equivalente à documentação para um lote de produção em série.
- Inspeção completa por CMM em todos os lotes, incluindo peças individuais.
- Verificação em massa de peças com peso crítico
- Perfilômetro em superfícies de rolamento/pivô
Suporte à iteração e substituição de falhas
A prioridade de substituição em caso de falha, com um prazo de 3 a 5 dias úteis, mantém os robôs de teste operacionais durante ciclos contínuos de iteração. O principal argumento econômico para a velocidade de iteração de protótipos é que um robô parado por duas semanas aguardando peças de reposição perde duas semanas de dados de teste que não podem ser recuperados. Bibliotecas de programas com controle de revisão permitem que peças da Revisão C, com um furo modificado, sejam reprogramadas em minutos, reutilizando a geometria inalterada da Revisão B. As notas de montagem que acompanham as entregas fornecem observações do operador de máquinas (padrões de rebarbas, características propensas à distorção, características de ajuste) de volta ao projeto CAD do cliente antes do lançamento da próxima revisão.
- Tempo de resposta para substituição em caso de falha: 3 a 5 dias
- Reutilização de programas com controle de revisão
- Crie anotações a cada entrega.
Continuidade do protótipo à produção
Lotes piloto de usinagem CNC de baixo volume acumulam dados de capacidade de CEP (Controle Estatístico de Processo) nos programas de usinagem de protótipos comprovados. Quando o compromisso de volume é alcançado, a qualificação PPAP Nível 3 (estudos de capacidade, MSA Gage R&R, PFMEA, planos de controle) é executada em 6 a 8 semanas nos processos já validados — sem transição de fornecedor, sem requalificação e sem descontinuidade dimensional entre as peças que passaram pela validação da frota piloto e as peças enviadas em produtos comerciais. O processo contínuo de protótipo à produção elimina o atraso de 3 a 6 meses na requalificação que as transições de fornecedor impõem exatamente no momento em que o ritmo comercial é mais importante.
- Nível 3 de PPAP em 6 a 8 semanas com volume
- Sem transição de fornecedor; sem requalificação
- SPC pré-fabricado a partir de lotes de protótipos
Perguntas frequentes sobre prototipagem CNC para peças de robôs humanoides
Perguntas frequentes de fabricantes de equipamentos originais (OEMs) de robôs humanoides, startups de IA incorporada, fabricantes de atuadores, desenvolvedores de mãos hábeis e programas de robótica universitários sobre prototipagem CNC para peças de robôs humanoides, velocidade de prototipagem rápida em robótica, economia da usinagem CNC em baixo volume e continuidade entre protótipo e produção.
Os dois processos respondem a diferentes questões de desenvolvimento, e programas consolidados de robótica para prototipagem rápida utilizam ambos de forma deliberada. A impressão 3D responde a questões de forma e encaixe — verificações de dimensões, protótipos de roteamento de cabos — de forma mais rápida e barata do que a usinagem. A prototipagem CNC responde às perguntas que determinam se o projeto de um robô humanoide realmente funciona: desempenho do mecanismo (o acionamento harmônico transmite o torque suavemente? — somente a geometria real do gerador de ondas com precisão de ±0.003 mm em aço real revela a ondulação na transmissão), confiabilidade estrutural (o garfo do quadril suporta a carga da marcha? — o comportamento de fadiga do aço 7075-T6 forjado difere do material impresso em 30 a 60% em ciclos de movimento humanoide, e defeitos na superfície impressa geram trincas que superfícies usinadas com Ra 0.8 μm não geram), compatibilidade com rolamentos e encaixes (furos impressos não conseguem acomodar assentos com precisão de ±0.002 mm; protótipos ajustados manualmente geram dados de teste que as peças de produção não reproduzem) e confiabilidade da massa (uma "estrutura leve" impressa não informa se a peça usinada em aço 7075-T6 atende à sua meta de ±0.5 g). A regra prática recomendada pela CNCPioneer é: imprima para a primeira iteração do molde, usine para cada iteração cujos resultados de teste você pretende considerar confiáveis — e usine tudo no caminho de torque do atuador desde o primeiro artigo, porque o desenvolvimento de atuadores em peças impressas é um desenvolvimento baseado em ficção.
Entrega padrão: protótipos de estruturas e carcaças de alumínio em 5 a 7 dias úteis; componentes em miniatura usinados por CNC suíço em 5 a 7 dias; carcaças complexas de 5 eixos em 7 a 12 dias; titânio em 8 a 12 dias; alumínio com entrega expressa em projetos prontos para usinagem em 3 dias, mediante reserva de capacidade. Peças de reposição danificadas durante testes com robôs são priorizadas, com prazo de entrega de 3 a 5 dias. Essa velocidade é sustentável — e não extraordinária — devido a quatro mecanismos estruturais: programação com reconhecimento de iteração, que reutiliza geometrias inalteradas entre revisões (uma peça Rev C com um furo modificado é reprogramada em minutos, não em horas); bibliotecas de programas com controle de revisão, eliminando a necessidade de reengenharia em novos pedidos e peças de reposição; plataforma com mais de 144 máquinas, que absorve trabalhos de protótipos sem filas de espera para a produção em série; e DFM (Design for Manufacturing) no mesmo dia para revisões, identificando problemas de fabricação no CAD em vez de em protótipos descartados. Para clientes com projetos ativos de robôs humanoides, a CNCPioneer oferece ainda contratos de reserva de capacidade — alocações semanais garantidas para protótipos, que tornam a entrega em 5 dias contratual durante fases intensivas de produção.
Na CNCPioneer, os preços para usinagem CNC de baixo volume seguem a lógica econômica de amortização de setup: em relação ao custo de produção de uma única peça, espere uma redução de aproximadamente 20 a 35% por unidade para 6 a 25 peças, de 35 a 50% para 26 a 100 peças e de 50 a 60% para 101 a 500 peças — impulsionados pela reutilização de programação, fixação de ponto zero que reduz o tempo de setup e aninhamento de múltiplas peças, com investimento zero em ferramentas em qualquer nível. A questão da transição entre volume e ferramentas deve ser avaliada considerando três fatores: quantidade (a amortização de ferramentas raramente supera a usinagem CNC de baixo volume abaixo de 1,000 a 5,000 unidades por número de peça anualmente, dependendo da complexidade); estabilidade do projeto (as ferramentas fixam a geometria — comprometer as ferramentas com um projeto humanoide ainda em iteração transforma cada melhoria futura em uma baixa contábil de ferramentas; a usinagem CNC de baixo volume mantém a liberdade de projeto por meio do aprendizado piloto); e requisitos de propriedade (muitos componentes humanoides — assentos de rolamentos, elementos de engrenagem, interfaces de precisão — exigem usinagem de acabamento mesmo a partir de peças fundidas ou forjadas, reduzindo a vantagem de custo das ferramentas apenas ao desbaste). A orientação prática da CNCPioneer: execute usinagem CNC de baixo volume em frotas piloto e primeiras implantações comerciais, deixe o aprendizado em campo estabilizar os projetos e avalie as ferramentas por componente somente quando a demanda anual estável exceder o ponto de equilíbrio das ferramentas.
Sem descontinuidade — por projeto. Como a prototipagem CNC para peças de robôs humanoides na CNCPioneer é voltada para a produção desde o primeiro artigo (plataformas de produção, tolerâncias de produção, documentação CMM de produção, programas com controle de revisão), a escalabilidade é uma progressão administrativa e estatística, e não um reinício da manufatura. O caminho: lotes CNC de baixo volume em quantidade piloto acumulam dados de capacidade de CEP (Controle Estatístico de Processo) nos processos já comprovados; quando o compromisso de volume chega, a qualificação PPAP Nível 3 (estudos de capacidade para Cpk ≥1.67 em características especiais, MSA Gage R&R, PFMEA, planos de controle) é executada nesses mesmos processos em 6 a 8 semanas; a produção em volume então prossegue sob pedidos abertos com liberações mensais, triagem CCD de 100% em componentes críticos do atuador e capacidade dedicada — usinando a mesma geometria, nas mesmas plataformas, a partir dos mesmos programas que produziram os protótipos que seus robôs validaram. A alternativa — prototipagem em uma oficina de produção rápida e posterior transição para um fornecedor de grande volume separado — força a requalificação de cada peça, introduz diferenças dimensionais entre protótipos validados e peças de produção e, normalmente, custa aos programas de robôs humanoides de 3 a 6 meses, justamente no momento em que o impulso comercial é mais importante.
Solicite um orçamento para prototipagem CNC de peças para robôs humanoides.
Faça o upload dos desenhos ou arquivos CAD dos componentes do seu robô humanoide e receba uma análise DFM gratuita e um orçamento competitivo em até 24 horas — abrangendo o tempo de produção do protótipo por componente, o roteamento do processo em plataformas CNC suíças, de fresamento e torneamento e de 5 eixos, a análise dos fatores de custo com alternativas que permitem iterações, a pré-verificação para produção em massa, os preços para CNC em baixos volumes (de 1 a 500 unidades) e o caminho do protótipo à produção para a trajetória de escalonamento do seu programa.