Cabeçote de cilindro personalizado
Usinagem CNC
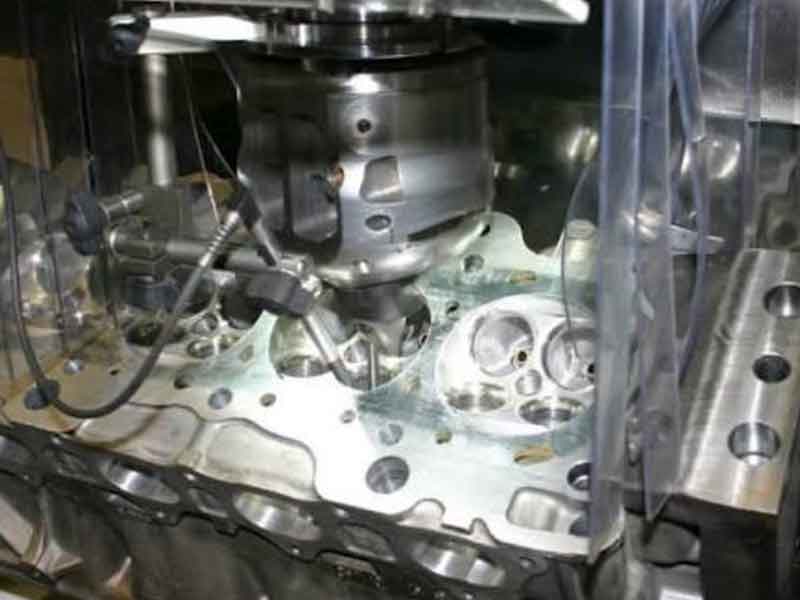
A CNCPioneer é uma fábrica de cabeçotes de cilindro certificada pela IATF 16949 e AS9100D na China, que oferece programas de usinagem CNC para cabeçotes de cilindro — incluindo cabeçotes de motor personalizados em liga de alumínio, conjuntos de cabeçotes para compressores alternativos industriais, componentes de cabeçotes para motores a diesel marítimos, usinagem de cabeçotes para grupos geradores, programas para cabeçotes de motores de competição e alto desempenho, conjuntos de cabeçotes e tampas de cilindros hidráulicos e pneumáticos, e pacotes completos de fabricação de cabeçotes personalizados — com planicidade da superfície do bloco de 0.010 mm/300 mm, precisão do diâmetro do furo da sede da válvula de ±0.005 mm, concentricidade do furo da guia da válvula em relação à sede de ±0.003 mm, volume da câmara de combustão ajustado com precisão de ±0.5 cc por conjunto, posição do furo da passagem de líquido de arrefecimento de ±0.050 mm e posição real do furo do parafuso de ±0.010 mm em programas de fresamento-torneamento MAZAK de configuração única e de 5 eixos.
Mais de 66 centros de torneamento e fresamento MAZAK, plataformas MAZAK VARIAXIS de 5 eixos e mais de 78 tornos CNC suíços atendendo fabricantes de motores industriais, OEMs de compressores alternativos, construtores de equipamentos de propulsão marítima, produtores de grupos geradores, desenvolvedores de motores de alto desempenho para automobilismo, OEMs de equipamentos agrícolas e de construção e fabricantes de equipamentos hidráulicos e pneumáticos desde 2011.
O que é uma
Cabeçote personalizado?
Um cabeçote personalizado é um componente estrutural e funcional de motor ou compressor usinado com precisão — usinado a partir de liga de alumínio fundido, alumínio forjado, ferro fundido ou aço — que fecha a parte superior de um ou mais cilindros do motor ou compressor, contém o volume da câmara de combustão, abriga as sedes e guias das válvulas de admissão e escape, integra as passagens da camisa de refrigeração para gerenciamento térmico, fornece a interface de montagem estrutural para o mecanismo do trem de válvulas e constitui a principal interface de vedação contra o bloco do cilindro por meio de uma superfície plana de precisão cuja conformidade com a junta do cabeçote determina se a câmara de combustão veda de forma confiável em toda a faixa de pressão e temperatura de operação.
Cabeçotes personalizados são necessários quando o projeto do motor ou compressor não é padronizado ou é de baixo volume, sem uma peça de reposição disponível comercialmente; quando a aplicação exige precisão dimensional além dos cabeçotes fundidos de produção (correspondência do volume da câmara de combustão com tolerância de ±0.5 cc para desempenho equilibrado de múltiplos cilindros); quando a especificação do material difere da fundição original; quando a geometria da porta, o formato da câmara ou o layout da passagem de refrigeração exigem modificação; ou quando o cabeçote original é insubstituível, exigindo engenharia reversa e reprodução de precisão a partir de usinagem CNC de acordo com as especificações originais.
-
Planicidade da superfície do convés 0.010 mm/300 mm — a principal característica de vedação. Superfícies irregulares do cabeçote criam zonas de contato da junta com valores altos e baixos: em pontos baixos, a pressão da combustão, entre 80 e 250 bar, encontra uma zona de vedação inadequada da junta e inicia a passagem de gases. A CNCPioneer atinge uma planicidade de 0.010 mm/300 mm por meio de insertos de fresa frontal combinados, estabilização térmica, acabamento em passe único e verificação com grade de 25 pontos por CMM em cada cabeçote.
-
Volume da câmara de combustão ±0.5 cc — desempenho multicilíndrico equilibrado Cada diferença de 1 cc no volume da câmara produz uma variação de aproximadamente 0.3 a 0.5 unidades na taxa de compressão por cilindro. Os programas CNC de 5 eixos da CNCPioneer para usinagem de câmaras garantem um volume com precisão de ±0.5 cc, verificado por meio da medição do nível de fluido em cada câmara, com documentação comprobatória.
-
Concentricidade da sede da válvula ±0.003 mm — vedação da válvula em toda a circunferência A não concentricidade produz um contato assimétrico da válvula — uma parte em forma de crescente com alta tensão e outra sem contato — causando vazamento de gás quente. As ferramentas piloto de configuração única da CNCPioneer alcançam uma precisão de ±0.003 mm na região transversal (TIR) por meio de registro mecânico, verificada por indicador de mostrador em cada posição da válvula.
-
Vantagem de custo da China de 40 a 60% com qualidade certificada. Um conjunto de cabeçotes de alto desempenho em alumínio 6061-T6 para motor de 4 cilindros com 4 válvulas por cilindro (com tolerância de ±0.5 cc, face de 0.010 mm/300 mm e TIR da sede de ±0.003 mm) custa US$ 2,800 em uma retífica nos EUA, contra US$ 1,550 para um protótipo e entre US$ 580 e US$ 720 para 500 conjuntos produzidos anualmente na CNCPioneer.

Por que escolher a CNCPioneer?
Usinagem personalizada de cabeçotes de cilindro?
Entre os fabricantes chineses de cabeçotes de cilindro, a CNCPioneer se destaca pela planicidade da superfície do cabeçote em 0.010 mm/300 mm, correspondência do volume da câmara de combustão com precisão de ±0.5 cc, concentricidade entre a sede da válvula e a guia em ±0.003 mm por meio de ferramentas piloto de configuração única, sequência completa de usinagem CNC de cabeçotes de cilindro em programas MAZAK integrados, capacidade de prototipagem rápida em 5 a 14 dias e vantagem de custo de 40 a 60% em relação à China, estabelecendo nossa fábrica de cabeçotes de cilindro personalizados como a fornecedora preferida para OEMs de motores industriais, fabricantes de compressores, construtores navais, programas de automobilismo e produtores de equipamentos hidráulicos em todo o mundo.
Planicidade da superfície do convés 0.010 mm/300 mm — Qualidade de vedação primária
A superfície da face do cabeçote é a superfície usinada mais crítica em termos funcionais — a face que entra em contato com a junta do cabeçote e deve permanecer plana dentro de 0.010 mm/300 mm para garantir uma pressão uniforme de assentamento da junta em todo o perímetro da câmara de combustão. Com uma pressão máxima de 180 bar no cilindro, o cabeçote se eleva aproximadamente de 0.003 a 0.008 mm no limite do padrão de parafusos; essa elevação deve permanecer dentro da capacidade de recuperação elástica da junta do cabeçote. A CNCPioneer atinge uma planicidade de 0.010 mm/300 mm por meio de quatro disciplinas combinadas: insertos de fresa de faceamento combinados (todos os insertos dentro de ±0.003 mm de altura); estabilização térmica (pausa de 20 minutos após o desbaste antes do acabamento elimina o gradiente de temperatura superficial de 12 a 18 °C); acabamento em passe único (eliminando artefatos de degrau no reengate da ferramenta); e verificação da grade de 25 pontos em cada cabeçote antes da liberação por meio de uma máquina de medição por coordenadas (CMM).
Ajuste do volume da câmara de combustão com precisão de ±0.5 cc — Desempenho equilibrado em motores multicilíndricos
Em motores industriais e de competição multicilíndricos, a variação do volume da câmara de combustão entre os cilindros produz diretamente variação na taxa de compressão entre eles — cada diferença de 1 cc no volume da câmara gera uma variação de aproximadamente 0.3 a 0.5 unidades na taxa de compressão em um motor típico de 500 cc por cilindro. Os programas CNCPioneer para usinagem de câmaras de combustão permitem ajustar o volume com precisão de ±0.5 cc em relação à especificação do projeto, verificada por meio de medição do nível de fluido (seringa de precisão, óleo solúvel em água, cabeçote selado na superfície, fluido introduzido pelo orifício da vela de ignição, volume medido até o nível de referência conhecido com precisão de ±0.1 cc) em cada cabeçote, com documentação de conjunto combinado confirmando que todos os cilindros em um conjunto multicilíndrico estão dentro de uma variação de ±0.5 cc entre si. Programas para competição: conjunto combinado com precisão de ±0.3 cc disponível.
Concentricidade entre a sede da válvula e a guia: ±0.003 mm — Contato da válvula em toda a circunferência
A concentricidade da sede da válvula em relação ao furo da guia determina se a face da válvula entra em contato com a sede uniformemente em toda a circunferência de 360°. A não concentricidade produz uma área em forma de crescente com alta tensão de contato e outra sem contato, causando vazamento de gases quentes que queimam as sedes e as faces das válvulas em serviço. O sistema de ferramentas piloto de configuração única da CNCPioneer usina os furos de inserção da sede usando uma fresa de sede que guia o furo da guia já finalizado, centrando a sede por registro mecânico em vez de posicionamento da máquina. A concentricidade é alcançada independentemente da deriva térmica, acomodação da fixação ou variação de posição — ±0.003 mm TIR por restrição mecânica direta, verificada por indicador de mostrador em cada posição da válvula em cada cabeçote.
Sequência completa de usinagem CNC de cabeçotes de cilindro — Programas integrados
Os programas personalizados de cabeçote da CNCPioneer usinam o conjunto completo de recursos — superfície do bloco, câmaras de combustão, furos das sedes das válvulas, furos das guias das válvulas, furos das passagens de refrigeração, superfícies de montagem dos balancins, furos dos mancais do comando de válvulas, roscas das velas de ignição e dos injetores, portas dos sensores de temperatura e furos dos parafusos do cabeçote — em programas coordenados de fresamento-torneamento MAZAK e usinagem de 5 eixos que mantêm todas as relações geométricas a partir de referências comuns . A usinagem fragmentada com múltiplos fornecedores — fresamento do bloco em uma instalação, usinagem das válvulas em outra, usinagem das portas em uma terceira — acumula erros de transferência de referência em cada limite de fornecedor; os programas integrados da CNCPioneer eliminam esse acúmulo e a requalificação do cabeçote que ele exige.
Capacidade de prototipagem rápida — 5 a 14 dias
5 a 8 dias úteis para cabeçotes de cilindro único usinados em CNC a partir de alumínio 6061-T6; 7 a 10 dias para cabeçotes de competição de 4 válvulas com teto pentagonal usinados em alumínio 7075-T6; 8 a 12 dias para projetos usinados em alumínio fundido ou ferro fundido cinzento (com peças fundidas fornecidas pelo cliente); 10 a 14 dias para cabeçotes de compressor em aço inoxidável e aço 17-4PH H900 de alta pressão. A verificação do volume da câmara de combustão está incluída como padrão em projetos multicilíndricos. Opção de entrega expressa disponível para cabeçotes de cilindro de válvula única usinados em alumínio com prazo de 3 dias para projetos prontos para usinagem — os prazos de entrega de protótipos que permitem que os programas de desenvolvimento de motores iterem o projeto, testem e iterem novamente em cronogramas comercialmente competitivos.
Cabeçote de cilindro na China — Vantagem de custo de 40 a 60%
A CNCPioneer oferece usinagem de cabeçotes personalizados com preços 40 a 60% inferiores aos de usinagens de precisão de motores equivalentes realizadas por empresas americanas, europeias e japonesas, mantendo a mesma planicidade da superfície, precisão da sede da válvula e qualidade da documentação. Um conjunto de cabeçotes de alto desempenho para motor de 4 cilindros e 4 válvulas por cilindro, usinado em alumínio 6061-T6 (com tolerância de ±0.5 cc, superfície de 0.010 mm/300 mm, TIR da sede da válvula de ±0.003 mm, passivado), que custa US$ 2,800 por conjunto em uma usinagem de motores de alto desempenho nos EUA, custa aproximadamente US$ 1,550 no protótipo da CNCPioneer — e entre US$ 580 e US$ 720 por conjunto, considerando uma produção anual de 500 conjuntos de cabeçotes na China. Para um fabricante de motores industriais que produz 2,000 motores por ano, a economia gerada pelos fabricantes de cabeçotes na China resulta em uma redução anual de US$ 1,600,000 a US$ 2,400,000 no custo da lista de materiais.
Tipos de cabeçotes de cilindro personalizados
Nós Máquina
A usinagem personalizada de cabeçotes da CNCPioneer abrange toda a gama, desde cabeçotes de motores industriais monocilíndricos até conjuntos de motores de competição multicilíndricos, cabeçotes de compressores alternativos para serviço de 20 a 700 bar, cabeçotes de motores a diesel marítimos com documentação de sociedades classificadoras, tampas de extremidade de cilindro hidráulicas e pneumáticas e programas de reprodução de motores históricos — todos com disciplina de produção IATF 16949 e documentação completa de CMM, volume da câmara de combustão e acabamento superficial.

Cabeçotes de Cilindro de Motor Industrial
Cabeçotes de cilindro simples e multicilíndricos para motores industriais estacionários em geradores, motobombas, compressores e motores industriais. Cilindrada de 200 cc a 2,000 cc por cilindro; diâmetro de 70 a 160 mm. Materiais: alumínio fundido A356-T6 ou LM25 para cabeçotes de motores industriais refrigerados a líquido; ferro fundido cinzento EN-GJL-250 ou ferro fundido nodular EN-GJS-500 para cabeçotes de motores a diesel e gás de serviço pesado. Configurações de válvulas: 2, 4 ou 6 válvulas por cilindro, conforme o projeto do motor. Tipos de combustão: ignição por centelha (gasolina, GLP, gás natural), ignição por compressão (diesel), bicombustível, hidrogênio. Principais características de usinagem: planicidade da superfície de contato de 0.010 mm/300 mm; câmara de combustão ±0.5 cc; TIR da sede da válvula ±0.003 mm; Diâmetro da camisa do injetor com concentricidade de ±0.005 mm em relação ao centro da câmara; roscas das velas de ignição M10–M14; posições das passagens de líquido de arrefecimento com concentricidade de ±0.050 mm. Documentação de produção OEM IATF 16949 para mais de 500,000 unidades anuais.

Cabeçotes de cilindro para motores a diesel marítimos
Cabeçotes para motores principais de propulsão marítima e geradores auxiliares operando em ambientes corrosivos de água salgada. Materiais de grau marítimo: alumínio AlSi9Cu3 para cabeçotes de motores a diesel marítimos de alta resistência; ferro fundido nodular para motores a diesel marítimos de grande diâmetro; ferro fundido dúctil EN-GJS-500 para motores auxiliares pesados. Proteção contra corrosão: anodização dura tipo III em cabeçotes marítimos de alumínio; revestimento epóxi nas cavidades das passagens internas de refrigeração. Passagens de água com fluxo balanceado de precisão, prevenindo a erosão localizada causada pela refrigeração com água do mar em alta velocidade. Cabeçotes para motores auxiliares de pequeno porte com diâmetro de Ø80–Ø120 mm até cabeçotes para motores principais de grande porte com diâmetro de Ø200–Ø400 mm. Documentação de homologação de tipo para componentes de motores marítimos emitida pelas sociedades classificadoras Bureau Veritas, DNV, Lloyd's Register e ABS. Requisitos de TBO (Tempo entre Revisões Gerais): geometria da sede e da guia da válvula para intervalos de serviço de 4,000 a 8,000 horas sem recessão da sede.

Cabeçotes de cilindro do grupo gerador
Fornecimento de cabeçotes personalizados OEM para grupos geradores a diesel e gás que exigem intervalos de manutenção prolongados e alta confiabilidade em operação contínua. Requisito de vida útil: TBO de 20,000 a 40,000 horas, o que direciona a seleção de materiais para ligas de alumínio premium e ferro fundido nodular. Sedes de válvulas em aço sinterizado ou com revestimento de Stellite para serviço prolongado sem recessão da sede sob combustão de diesel de baixa lubrificação e sem sódio. Camisa do injetor: camisa prensada em liga de cobre ou aço, concentricidade do furo de ±0.003 mm em relação ao centro da câmara de combustão. Inserções de rosca do parafuso do cabeçote instaladas em cabeçotes de alumínio para ciclos repetidos de torque sem desgaste da rosca. Características do sistema de ignição (roscas da vela de ignição, furos da pré-câmara) conforme especificação do motor do grupo gerador. Produção IATF 16949 PPAP Nível 3 em volumes anuais de 10,000 a 500,000 unidades com liberações mensais de 2 semanas e capacidade dedicada da MAZAK.

Cabeçotes de cilindro de alto desempenho e para competição
Programas personalizados de usinagem CNC para cabeçotes de motores de competição, onde a potência máxima exige otimização da câmara de combustão, maximização do fluxo nos dutos e precisão na geometria do trem de válvulas que superam qualquer cabeçote de catálogo. Volume da câmara de combustão: ±0.3 cc para um conjunto balanceado (mais preciso que o padrão de ±0.5 cc para contribuições equilibradas entre os cilindros). Usinagem de precisão em 5 eixos para o coeficiente de fluxo projetado; áreas da seção transversal dos dutos usinadas com precisão de ±0.5 mm² para equilíbrio do fluxo entre os cilindros. Sede da válvula: sede estreita (0.8–1.2 mm de largura) para fluxo máximo; formato de sede de três ou cinco ângulos; sede em estelite ou bronze duro para compatibilidade com o combustível. Material: alumínio billet 2024-T4 ou 7075-T6 para cabeçotes de competição de máxima resistência; titânio para ultraleveza. Polimento da câmara: câmara de combustão eletropolida com Ra 0.2 μm para reduzir a nucleação de depósitos de carbono. Design de câmara com formato pentagonal, hemisférico ou otimizado por CNC sob medida, a partir de análise CFD do cliente. Resposta da DFM no mesmo dia para cronogramas de desenvolvimento de programas de corrida.

Cabeçotes de cilindro de compressor alternativo
Cabeçotes de cilindro de compressores que vedam a extremidade de compressão do cilindro, contendo os alojamentos das válvulas de sucção e descarga e fornecendo a interface de montagem para os conjuntos de válvulas. Simples ação: alojamentos das válvulas de sucção e descarga com diâmetro de ±0.010 mm para assentamento do anel de vedação; profundidade do alojamento de ±0.050 mm para engate correto do batente de elevação da válvula; face plana de 0.010 mm/300 mm contra o corpo do cilindro; ranhura do anel de vedação de ±0.020 mm para vedação frontal em programas de alta pressão. Dupla ação: quatro furos para os alojamentos das válvulas (2 de sucção + 2 de descarga), rede de posicionamento de ±0.020 mm; usinagem interna da passagem de gás em 5 eixos com ±0.050 mm para equilíbrio de fluxo projetado. Programas de alta pressão (100–700 bar): aço 17-4PH H900 ou 4340; ranhura de vedação com largura e profundidade de ±0.015 mm; furo do alojamento da válvula com concentricidade de ±0.005 mm em relação ao eixo do furo. Cabeçotes de cilindro para compressores de hidrogênio em aço inoxidável austenítico 316L ou Inconel 718 (materiais resistentes à fragilização por hidrogênio). Cálculo da adequação da espessura da parede na revisão de DFM em relação à pressão de projeto multiplicada por 4 vezes o fator de segurança.

Cabeçotes de cilindro hidráulicos e pneumáticos
Tampas e cabeçotes para cilindros hidráulicos e pneumáticos — componentes de fechamento usinados que vedam as extremidades do cilindro, fornecendo gaxetas de vedação para hastes, portas para entrada e saída de fluido e transferência de carga estrutural da haste do cilindro para o sistema de montagem. Cabeçotes de cilindros hidráulicos: diâmetro do furo da gaxeta de vedação da haste de ±0.002 mm para engate da vedação hidráulica; Ra 0.4 μm para contato do lábio de vedação; concentricidade do furo em relação aos furos da haste de tração de ±0.005 mm; rosca da porta com rosca reta SAE com ressalto para anel O ou BSPP/NPT conforme especificação, diâmetro primitivo de ±0.005 mm; posição real dos furos da haste de tração de ±0.010 mm; perpendicularidade ao eixo do cilindro de 0.010 mm/100 mm. Cabeçotes de cilindros pneumáticos: diâmetro do furo da gaxeta de vedação da haste de ±0.003 mm; contato da vedação com Ra 0.4 μm; porta de encaixe ou rosca de ±0.010 mm. Materiais: aço carbono 1045 padrão; aço inoxidável 304L para ambientes corrosivos; Alumínio 6061-T6 para cabeçotes hidráulicos móveis leves; aço inoxidável 303 para sistemas pneumáticos nas indústrias alimentícia e farmacêutica. Produção OEM em conformidade com a norma IATF 16949 para programas de fabricantes de cilindros hidráulicos.
Indústrias e aplicações
Os programas da CNCPioneer para fabricantes de cabeçotes na China atendem a todos os setores que necessitam de usinagem personalizada de cabeçotes, além do fornecimento de catálogo — desde fabricantes de equipamentos originais (OEMs) de motores industriais que exigem o nível 3 do programa IATF 16949 PPAP para uma produção anual de 500,000 unidades, até desenvolvedores de motores para automobilismo que necessitam de cabeçotes de alumínio 7075-T6 com câmaras de combustão em formato de pentágono, com tolerância de ±0.3 cc, para programas de desenvolvimento de motores de competição.
Motor Industrial
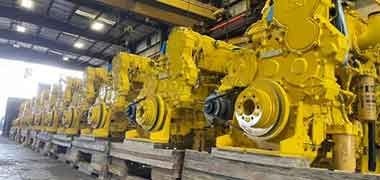
Programas personalizados de cabeçotes para motores industriais estacionários — cabeçotes de um ou mais cilindros em alumínio fundido e usinado e ferro fundido para grupos geradores, conjuntos de bombas, motores de acionamento de compressores e motores industriais. Conjuntos com volume de câmara de combustão otimizado para desempenho balanceado de múltiplos cilindros. Documentação de produção OEM IATF 16949; entregas mensais em lote de 2 semanas com capacidade dedicada da MAZAK; qualificação PPAP Nível 3 Cpk ≥1.67. Programa completo de aquisição de peças fundidas (fundidas A356 ou LM25 adquiridas pela CNCPioneer) ou programas de usinagem de peças fundidas brutas fornecidos pelo cliente.
Compressor Alternativo
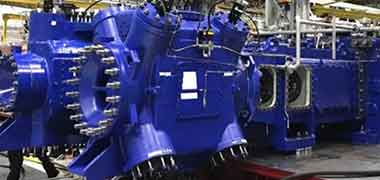
Fornecimento de cabeçotes de cilindro para compressores de gás natural, ar, produtos químicos e hidrogênio — desde cabeçotes para compressores de ar de dois estágios de baixa pressão até cabeçotes para compressores de hidrogênio de ultra-alta pressão (acima de 400 bar) em aço inoxidável 316L e 17-4PH H900. Análise completa da espessura da parede sob pressão durante a revisão de projeto para fabricação (DFM). Usinagem de ranhuras para anéis de vedação e selos metálicos para aplicações de alta pressão. Certificados de materiais conforme requisitos de equipamentos pressurizados; 100% de teste de pressão negativa (LPT) em furos sob pressão para aplicações com hidrogênio. Configurações de ação simples e dupla com usinagem de passagem de gás interna em 5 eixos.
Equipamentos de propulsão marítima
Cabeçotes de motores marítimos a diesel e a gás em ligas de alumínio de grau marítimo e ferro fundido nodular — documentação das sociedades classificadoras Bureau Veritas, DNV, Lloyd's Register e ABS; programas de proteção contra corrosão por água do mar (anodização dura Tipo III em cabeçotes de alumínio; níquel químico em passagens internas de refrigeração); usinagem de precisão de sedes e guias de válvulas para atender aos requisitos de manutenção de motores marítimos com intervalos de revisão de 4,000 a 8,000 horas. Cabeçotes marítimos de grande diâmetro (Ø200–Ø400 mm) usinados em plataformas MAZAK VARIAXIS de 5 eixos. Revestimento epóxi nas cavidades das passagens internas de refrigeração por água do mar para proteção contra corrosão.
Grupo Gerador
Fornecimento de cabeçotes de cilindro personalizados para grupos geradores a diesel e gás, com volumes de produção anual de 10,000 a 500,000 unidades. Inclui instalação de insertos de sede de válvula e usinagem do ângulo de sede em três ângulos. Usinagem de componentes do sistema de ignição (roscas de vela de ignição, furos de pré-câmara, roscas de vela incandescente) conforme especificação do motor do grupo gerador. Camisa do injetor prensada e usinada com concentricidade final na CNCPioneer — concentricidade de ±0.003 mm em relação ao centro da câmara de combustão. Produção em conformidade com a norma IATF 16949 PPAP Nível 3. Insertos de rosca instalados em cabeçotes de alumínio para ciclos repetidos de torque sem acúmulo de desgaste da rosca.
Motor de alto desempenho e automobilismo
Programas personalizados de usinagem CNC para cabeçotes de motores de competição — construção em alumínio 7075-T6 ou 2024-T4; volume da câmara de combustão ajustado com precisão de ±0.3 cc; usinagem CNC de precisão em 5 eixos para otimizar o coeficiente de fluxo; programas de sede de válvulas com cinco ângulos; opção em titânio para massa mínima. Câmara de combustão eletropolida com rugosidade Ra de 0.2 μm para reduzir a nucleação de depósitos de carbono. Resposta DFM no mesmo dia para atender aos cronogramas de programas de competição. Rápida iteração de projeto: 7 a 10 dias da aprovação do desenho ao cabeçote usinado, permitindo dois ciclos de projeto e teste por mês para programas ativos de desenvolvimento de motores.
Agrícola
Cabeçotes para equipamentos agrícolas e de construção, para motores diesel fora de estrada — cabeçotes de ferro fundido nodular e alumínio com geometria de portas resistente à ingestão de poeira; programas de sedes de válvulas de alta resistência para uso prolongado em campo sem recessão da sede. Programas de cabeçotes para sistemas hidráulicos e pneumáticos, para fabricantes de equipamentos móveis e industriais (OEMs) — furo da gaxeta da haste com precisão de ±0.002 mm; roscas das portas conforme especificações SAE/JIC/BSPP; padrões de furos da barra de direção com precisão de ±0.010 mm na posição real; produção OEM conforme IATF 16949 com liberações mensais em lote. Programas especiais: reprodução de cabeçotes para motores históricos — engenharia reversa a partir de amostras originais por meio de digitalização CMM; material compatível com a especificação original.
Usinagem CNC de cabeçotes de cilindro
Processos e Capacidades
A sequência de usinagem de cabeçotes da CNCPioneer abrange o programa completo de 12 a 25 operações, desde a fundição bruta ou tarugo até o cabeçote acabado: fresamento da superfície do bloco, usinagem CNC da câmara de combustão, mandrilamento da sede e guia da válvula, usinagem da passagem de refrigeração, usinagem do furo do balancim e do comando de válvulas, e todos os recursos de rosca — em centros de torneamento e fresamento MAZAK, plataformas MAZAK VARIAXIS de 5 eixos e mais de 78 tornos CNC suíços em programas coordenados de datum único que mantêm todas as relações geométricas entre os recursos críticos.
Análise de projeto, fabricação e engenharia (DFM) do cabeçote do cilindro em 24 horas
Obtenção da planicidade da superfície do cabeçote para o material e tamanho do cabeçote. Acessibilidade CNC da câmara de combustão para o formato projetado (hemisférica, pentagonal, em forma de banheira, em cunha — todos acessíveis simultaneamente em 5 eixos). Abordagem de concentricidade entre a sede da válvula e a guia (ferramenta piloto de configuração única versus piloto com dispositivo usinado para configurações complexas de múltiplas válvulas). Adequação da espessura mínima da parede para as posições das passagens de refrigeração em relação à câmara de combustão e à zona do cabeçote. Análise do padrão de parafusos do cabeçote para distribuição da carga de vedação ao longo do perímetro da câmara de combustão. Seleção de material para temperatura, pressão e ambiente corrosivo — usinagem a partir de tarugo versus usinagem a partir de fundição, conforme requisitos de volume e projeto. Especificação do tratamento de superfície: anodização dura tipo III (com plano de mascaramento do cabeçote); revestimento de barreira térmica (com plano de re-verificação do volume pós-revestimento); niquelagem química (com tolerância de revestimento incorporada nas dimensões do furo); passivação para aço inoxidável. Orçamento completo, desde o protótipo do cabeçote usinado em CNC até a produção em série de cabeçotes para OEMs na China.
Fresagem da superfície do deck — Padrão de produção de 0.010 mm/300 mm
Fresamento de precisão da superfície do cabeçote com planicidade de 0.010 mm/300 mm utilizando fresa de faceamento de 200 mm de diâmetro com altura de inserto ajustada (todos os insertos dentro de ±0.003 mm de altura — insertos desalinhados produzem ondulações periódicas na frequência de espaçamento entre insertos). Estabilização térmica: pausa de 20 minutos após o desbaste antes do acabamento, eliminando o gradiente de temperatura superficial de 12–18 °C que expande a zona do cabeçote de alumínio e produz ondulações após o resfriamento. Acabamento em passe único: nenhuma ferramenta recua durante o passe de acabamento — eliminando o artefato de degrau de 0.002–0.005 mm produzido em cada ponto de reengate. Acabamento superficial: Ra 0.8–1.6 μm para juntas de cabeçote MLS (aço multicamadas); Ra 1.6–3.2 μm com ranhuras cruzadas para juntas de cabeçote compostas — taxa de avanço e raio da ponta ajustados para atingir o Ra especificado. Verificação pós-usinagem com grade de 25 pontos em cada superfície do cabeçote do cilindro, com o desvio máximo em relação ao plano de referência de mínimos quadrados relatado antes da liberação. Esquadro da superfície do cabeçote em relação ao eixo do furo do cilindro: 0.010 mm/100 mm, verificado por CMM.
Usinagem do furo da sede e da guia da válvula — Concentricidade de ±0.003 mm
Acabamento do furo da guia da válvula: alargamento de precisão com diâmetro de ±0.003 mm (padrão Ø7.000–7.020 mm para haste de válvula de 7 mm); retilineidade do furo de ±0.005 mm/100 mm; Ra 0.8–1.2 μm para película de óleo correta na folga haste-guia — verificada por calibrador pneumático em cada furo. Ajuste por interferência da guia no furo do cabeçote: ajuste por interferência H7/n6 ou H7/p6 ±0.003 mm. Furo da sede da válvula: alargamento com precisão de ±0.002 mm para ajuste por interferência; perpendicularidade ao furo da guia de 0.005 mm; profundidade de ±0.050 mm para protrusão correta da sede. Após a instalação da sede: corte da sede em três ângulos (corte superior, corte da sede, corte inferior) utilizando ferramenta guiada pelo furo da guia — os pilotos da fresa da sede estão no furo da guia acabado, centrando-se mecanicamente no eixo do furo da guia, independentemente da deriva térmica da CNC ou da acomodação da fixação. Ângulo da sede ±0.25°; Diâmetro da sede ±0.050 mm; largura da sede ±0.100 mm ao redor da circunferência. A folga total entre a sede e a guia (TIR) é verificada por relógio comparador em cada posição de válvula em cada cabeçote — ±0.003 mm de TIR por restrição mecânica. Padrão de três ângulos; cinco ângulos e banda estreita (0.8–1.2 mm) para programas de competição.
Usinagem CNC de 5 eixos e correspondência de volume da câmara de combustão
Usinagem simultânea em 5 eixos de câmaras de combustão hemisféricas, em forma de pentágono, em forma de banheira e em forma de cunha, a partir de modelos CAD fornecidos pelo cliente. Acabamento superficial interno da câmara: Ra 1.6 μm padrão (câmara lisa reduz a nucleação de depósitos de carbono); Ra 0.2 μm eletropolido para programas de competição. Área de squish: coplanar com a superfície do cabeçote ±0.020 mm; largura ±0.100 mm para a intensidade de turbulência projetada. Verificação do volume da câmara de combustão: método de preenchimento com fluido (seringa de precisão, óleo solúvel em água, cabeçote selado na superfície, fluido introduzido pelo orifício da vela de ignição, volume até o nível de referência conhecido medido com precisão de ±0.1 cc) em cada câmara de cada cabeçote. Tolerância de volume de ±0.5 cc em relação à especificação de projeto; correspondência entre câmaras de ±0.5 cc dentro de um conjunto (±0.3 cc para programas de competição). Documentação do conjunto combinado: todos os registros de volume dos cilindros compilados por conjunto de cabeçotes, confirmando que cada cilindro está dentro da especificação. Registros de volume por câmara por conjunto incluídos em cada pacote de documentação de envio do cabeçote. Verificação adicional de volume pós-TBC disponível para programas de revestimento de barreira térmica (YSZ cerâmico de 0.1 a 0.3 mm reduz o volume da câmara em 0.3 a 1.5 cc, dependendo da espessura do revestimento).
Programas de usinagem CNC para cabeçotes de cilindro em alumínio billet
Cabeçotes de cilindro personalizados em alumínio billet usinados a partir de tarugos sólidos de 6061-T6, 7075-T6 ou 2024-T4 — risco zero de porosidade; geometria de parede mais precisa (uniformidade de espessura de parede de ±0.050 mm vs. ±0.500 mm em fundição); total liberdade de projeto dentro da capacidade CNC de 5 eixos; propriedades mecânicas certificadas e consistentes. Sequência de usinagem de tarugos de 5 eixos: fixação do tarugo com furos de ferramenta estabelecendo todos os datums subsequentes; usinagem de desbaste da câmara de combustão e dutos; desbaste do furo da sede da válvula e da guia; trajetória simultânea da ferramenta de 5 eixos da camisa d'água através da geometria interna complexa; fresagem de acabamento da superfície do bloco; acabamento da câmara de combustão em 5 eixos; usinagem de acabamento dos dutos com verificação da área da seção transversal em 5 estações axiais; alargamento de precisão do furo da guia da válvula; furo do inserto da sede da válvula; todos os recursos de rosca em uma única configuração; usinagem externa; verificação do volume de fluido de enchimento da câmara de combustão; documentação do conjunto combinado. Prazo de entrega do protótipo: 5 a 8 dias úteis (cabeçote simples em 6061-T6). 7 a 10 dias úteis (cabeçote de competição 7075-T6 de 4 válvulas com teto pentagonal). Passagens de refrigeração perfuradas como canais que se cruzam (sem a complexidade do núcleo de fundição); roteamento de refrigeração projetado pelo cliente e acomodado dentro da geometria acessível por CNC.
CMM, Registros de Volume, PPAP Nível 3, FAIR AS9102
Certificado de Conformidade por cabeçote. Relatório dimensional CMM (Mitutoyo ±0.001 mm): planicidade da superfície do bloco em grade de 25 pontos; posições das sedes das válvulas e rede de concentricidade; posição real dos parafusos do cabeçote (todos os furos simultaneamente); diâmetros dos furos do comando de válvulas e concentricidade entre furos; planicidade da face da porta; posições dos furos de refrigeração; esquadro do bloco em relação ao eixo do furo; altura total. Registros do volume de fluido de enchimento da câmara de combustão por câmara por conjunto — incluindo resumo do conjunto combinado mostrando a faixa de volume entre cilindros. Registros de TIR (tempo de inércia entre a sede e a guia) por indicador de mostrador: cada posição de válvula de cada cabeçote (não amostrado). Perfilometria: Ra da superfície do bloco em três posições; Ra da superfície da sede por cabeçote. Registros de calibrador de rosca: passa/não passa em todas as roscas críticas (vela de ignição, injetor, parafusos do cabeçote, portas de sensores). Certificados de materiais com rastreabilidade de lote. Certificações de tratamento de superfície. PPAP Nível 3 Cpk ≥1.67 para programas OEM (planicidade do bloco, TIR da sede da válvula, volume da câmara de combustão como características especiais IATF). Relatório de Inspeção do Primeiro Artigo (FAIR, na sigla em inglês) conforme a norma AS9102 para programas de motores aeroespaciais e de defesa. Os registros são mantidos por 20 anos.
Materiais para
Cabeçotes de cilindro personalizados
A seleção do material para cabeçotes de cilindro personalizados é regida pela temperatura de operação, pressão de combustão, requisitos de condutividade térmica, ambiente corrosivo e prioridade de relação peso/resistência. O alumínio fundido A356-T6 domina os programas de motores industriais padrão devido à sua combinação de facilidade de fundição, peso e condutividade térmica. O alumínio 7075-T6 usinado a partir de tarugos oferece resistência ao escoamento 2.4 vezes maior para cabeçotes de competição de paredes finas com massa reduzida. O ferro fundido cinzento proporciona resistência superior ao desgaste para aplicações industriais pesadas e motores a diesel. O aço inoxidável e as ligas de níquel são adequados para serviços corrosivos em compressores.
Alumínio fundido A356-T6 e LM25
A356-T6: Si 6.5–7.5%, Mg 0.25–0.45%; limite de escoamento de 207 MPa; condutividade térmica de 155 W/m·K — a melhor combinação de capacidade de fundição, peso e extração de calor das zonas da câmara de combustão para cabeçotes de motores industriais padrão. Têmpera T6 (tratamento de solubilização + envelhecimento): dureza de 70–90 HRB verificada na CNCPioneer. Excelentes características de fundição em areia, permitindo núcleos complexos de passagem de líquido de arrefecimento, ressaltos integrais para assentos de molas de válvulas e geometria de recursos internos não acessíveis em programas de usinagem de tarugos. Soldável (reparo pós-usinagem de porosidade menor, se localizada fora das zonas críticas). LM25 (equivalente ao Reino Unido/UE): Si 6.5–7.5%, Mg 0.2–0.6%; propriedades semelhantes ao A356. A CNCPioneer adquire peças fundidas de fundições chinesas qualificadas com certificação de composição e dureza equivalente à norma EN 10204 3.1. Padrão para programas OEM de cabeçotes de cilindro de grupos geradores, motores de bombas e equipamentos agrícolas. Disponível anodização dura tipo III nas superfícies da câmara de combustão; a superfície do cabeçote é protegida durante a anodização.
6061-T6 tarugo de alumínio
Limite de escoamento de 276 MPa; condutividade térmica de 167 W/m·K; usinabilidade excelente — o material padrão para cabeçotes de cilindro de alto desempenho e competição, onde a porosidade da fundição é inaceitável e a liberdade de projeto em relação às restrições da fundição é essencial. Mg 0.8–1.2%, Si 0.4–0.8%, Cu 0.15–0.4% — condição T6 totalmente endurecida por precipitação. Porosidade zero em comparação com a fundição A356-T6: elimina o vazamento de líquido refrigerante pelas paredes do cabeçote, que afeta uma porcentagem até mesmo de fundições de alumínio de alta qualidade. Uniformidade da espessura da parede do tarugo de ±0.050 mm em comparação com ±0.500 mm na fundição — permitindo seções de parede mínimas que reduzem a massa do cabeçote em 15–20% com rigidez equivalente. Anodizável: anodização dura tipo III nas superfícies da câmara de combustão para resistência ao desgaste; superfície do bloco protegida. Padrão para programas de protótipos industriais (qualquer quantidade a partir de 1 peça), cabeçotes para desenvolvimento de motores de alto desempenho e aplicações personalizadas que exigem iteração rápida de projeto (prazo de entrega do protótipo de 5 a 8 dias a partir do tarugo sólido).
Alumínio usinado 7075-T6 e 2024-T4
7075-T6: limite de escoamento de 503 MPa — 2.4 vezes maior que o A356-T6 para cabeçotes de cilindro usinados em tarugo de parede fina, permitindo seções de parede mínimas com a rigidez desejada, reduzindo a massa do cabeçote em 15–25% em comparação com cabeçotes de alumínio fundido, mantendo a adequação estrutural. Zn 5.1–6.1%, Mg 2.1–2.9%, Cu 1.2–2.0%. Não soldável (suscetível a trincas a quente); não tão resistente à corrosão quanto o 6061. Para máximo desempenho por grama em programas de motores de competição e aeroespaciais. 2024-T4: limite de escoamento de 324 MPa; alta resistência à fadiga — resistência à fadiga de 138 MPa a 5x10^8 ciclos; para programas de cabeçotes de cilindro aeroespaciais e de competição de alto ciclo, onde a resistência à fadiga sob carga da mola da válvula é a restrição de material limitante, em vez da resistência estática. Cu 3.8–4.9%, Mg 1.2–1.8%. Não é possível anodizar com anodização dura Tipo III devido ao teor de cobre — alternativa: revestimento de conversão de dicromato ou cromato para proteção contra corrosão. Ambas as classes são usinadas em plataformas MAZAK VARIAXIS de 5 eixos na CNCPioneer; protótipo em 7 a 10 dias úteis a partir do tarugo sólido.
EN-GJL-250 Ferro fundido cinzento
Resistência à tração de 250 MPa; condutividade térmica de 50 W/m·K; resistência superior ao desgaste nas interfaces da sede da válvula e do furo da guia, graças à microestrutura de grafite em flocos — o material dominante para cabeçotes de motores industriais a diesel e gás de serviço pesado, onde a dureza do alumínio causa recessão da sede da válvula sob ciclos de assentamento de válvulas em alta temperatura e alta carga. O amortecimento próprio proporcionado pela microestrutura de grafite reduz a transmissão do ruído da combustão através do corpo do cabeçote. Dureza Brinell de 150–220 HB verificada na entrada; peças fundidas testadas sob pressão a 3 bar, por 5 minutos, sem vazamento antes do revestimento. Desempenho de recessão da sede da válvula: o EN-GJL-250 é compatível com operação de sede de válvula seca (combustão de gás natural, GLP e hidrogênio) sem a recessão do inserto da sede que afeta os cabeçotes de alumínio nessas aplicações de combustível. Temperatura máxima de serviço de aproximadamente 300 °C na superfície do cabeçote (contra 200 °C para o A356-T6 antes da degradação da resistência). Cabeçotes de ferro fundido: peças brutas fornecidas pelo cliente ou adquiridas pela CNCPioneer de fundições chinesas qualificadas com certificação de material. Tratamento de fosfato e lubrificação de montagem como tratamento padrão pós-usinagem para proteção contra corrosão durante o armazenamento e transporte.
EN-GJS-500 Ferro fundido dúctil e aço 4130/42CrMo4
EN-GJS-500 (Ferro Fundido Nodular): Resistência à Tração (UTS) de 500 MPa; alongamento mínimo de 7% — substancialmente mais resistente que o ferro fundido cinzento EN-GJL-250, com modo de fratura dúctil em vez de frágil. Para cabeçotes de cilindro de compressores alternativos de alta pressão até 300 bar, onde o comportamento frágil do ferro fundido cinzento em concentrações de tensão (furos de alojamento de válvulas, interseções de passagens de gás) é inaceitável. Dureza de 180–280 HB verificada na entrada. 4130 / 42CrMo4: limite de escoamento de 655 MPa na condição normalizada e revenida; para cabeçotes de cilindro de compressores de ultra-alta pressão (100–700 bar) onde a espessura da parede de ferro fundido nodular que suporta a pressão é excessiva. Cr 0.8–1.1%, Mo 0.15–0.25%. Cálculo da adequação da espessura da parede na revisão DFM da CNCPioneer em relação à pressão de projeto multiplicada por um fator de segurança mínimo de 4 vezes. Cabeçotes de cilindro de compressores para serviço com H2S, com dureza máxima de 22 HRC conforme NACE MR0175. Verificação da dureza Brinell por lote na entrada — confirmando a conformidade com as condições de tratamento térmico antes da usinagem. Ranhura de vedação para anel O e anel de apoio com largura e profundidade de ±0.015 mm para vedação confiável na pressão de projeto. Tratamento fosfatizado com anticorrosivo para cabeçotes de aço carbono durante o transporte.
316L Aço Inoxidável
Teor máximo de carbono (C) de 0.030%; Cr de 16–18%; Ni de 10–14%; Mo de 2–3%; PREN aproximadamente 24.3; faixa de temperatura de -196 a +870 °C. Para cabeçotes de compressores em serviço com gases corrosivos (misturas de H₂S/CO₂, gases clorados, gases ácidos) onde o aço carbono ou o ferro fundido sofreriam corrosão pelo fluido do processo; cabeçotes de motores marítimos onde o contato da água do mar com as passagens internas é inevitável; cabeçotes de compressores químicos em instalações farmacêuticas e químicas onde a compatibilidade do fluido do processo com o aço inoxidável é exigida por especificação. O baixo teor de carbono (316L) previne a sensibilização em cabeçotes de compressores reparados por solda. Conformidade com a dureza NACE MR0175 de 200 HB no máximo para serviço com H₂S. Tratamento de passivação padrão ASTM A967 pós-usinagem. Usinado em torno-fresador MAZAK com ferramentas e parâmetros de refrigeração específicos para aço inoxidável. Níquel químico nas passagens internas de refrigeração para proteção adicional contra corrosão em aplicações de refrigeração com água do mar em ambientes marítimos.
Aço inoxidável 17-4PH H900
Limite de escoamento de 1,310 MPa (condição de endurecimento por precipitação H900); resistência à tração de 1,379 MPa; dureza de 44–47 HRC; resistência à corrosão: superior ao aço inoxidável 304 em ambientes atmosféricos e com produtos químicos leves, com teor de Cr de 15–17.5%. O material é indicado para cabeçotes de cilindro de compressores de ultra-alta pressão (acima de 400 bar), onde o limite de escoamento de 170 MPa do aço inoxidável 316L exige paredes tão espessas que se tornam estrutural ou economicamente inviáveis. Condição H900 (endurecimento por precipitação a 482 °C): obtida após usinagem na CNCPioneer; o envelhecimento a 482 °C por 1 hora produz a dureza máxima. Cálculo da espessura da parede para contenção de pressão na revisão DFM da CNCPioneer, considerando a pressão de projeto multiplicada por 4 como fator de segurança. Ranhura de vedação usinada com precisão de ±0.015 mm; concentricidade do furo da válvula em relação ao eixo do cilindro de ±0.005 mm. Rugosidade Ra de 0.4 μm em todas as superfícies internas sujeitas a pressão para contato correto do anel de vedação e resistência à fadiga. Teste de penetração de líquido (LPT) em 100% das superfícies internas sujeitas a pressão antes da montagem. Passivação ASTM A967 após a usinagem. Certificação de material equivalente à norma EN 10204 3.1 por lote.
Titânio Ti-6Al-4V e Inconel 625
Ti-6Al-4V: limite de escoamento de 950 MPa; densidade de 4.43 g/cm³ — 60% da densidade da liga de alumínio com 3.4 vezes o limite de escoamento; não magnético; excelente resistência à fadiga. Para cabeçotes de motores aeroespaciais onde a massa mínima é um fator crítico; cabeçotes de competição ultraleves em categorias homologadas onde o titânio é permitido; cabeçotes hidráulicos especializados em equipamentos compatíveis com ressonância magnética (não magnético por ur aproximadamente 1.0005). Usinado a partir de barra de titânio ASTM B381 Grau 5 com ferramentas de metal duro dedicadas, parâmetros de corte controlados e refrigeração interna. Revestimento DLC nas superfícies de contato do furo da sede da válvula para resistência ao desgaste. Protótipo em 10 a 14 dias úteis a partir da barra de titânio. Inconel 625 (UNS N06625): limite de escoamento de 480 MPa; Cr 20–23%, Mo 8–10%; excelente retenção de resistência em altas temperaturas até 982 °C; Cabeçotes de cilindro para compressores de temperatura extrema, utilizados em compressão de gases de escape, recirculação de gases quentes e serviço com hidrogênio em altas temperaturas. Usinados em MAZAK com protocolos de gerenciamento de ferramentas específicos para ligas de níquel. Passivação pós-usinagem conforme a norma ASTM A967. Certificação de material conforme a norma EN 10204 3.1.
Tratamentos de superfície para
Cabeçotes de cilindro personalizados
Os tratamentos de superfície personalizados para cabeçotes de cilindro servem a quatro funções de engenharia: resistência ao desgaste em superfícies de alumínio da câmara de combustão e áreas de válvulas (anodização dura tipo III); barreira térmica para reduzir a transferência de calor da combustão para o líquido de arrefecimento (revestimento cerâmico de barreira térmica); proteção contra corrosão em passagens internas de líquido de arrefecimento de cabeçotes para uso marítimo e químico (níquel químico); e proteção contra o desgaste do furo da guia de válvula em serviço com combustível de combustão seca (cromo duro). O mascaramento do tratamento em superfícies de vedação críticas e furos de guia de válvula é incorporado ao plano de tratamento na fase de projeto para fabricação (DFM) — o torneamento de precisão pós-tratamento restaura as dimensões do furo da guia e do furo do inserto da sede onde o acúmulo de tratamento afeta as dimensões de ajuste por interferência.
Anodização dura tipo III — MIL-A-8625 (cabeçotes de cilindro de alumínio)
Superfície resistente ao desgaste para cabeçotes de motores de alumínio, incluindo superfícies da câmara de combustão, área da sede da válvula e superfícies externas — dureza HV 400+ que melhora significativamente a durabilidade da superfície da câmara de combustão contra depósitos de carbono e erosão por impacto das válvulas. A anodização dura preta nas superfícies da câmara de combustão reduz a radiação térmica da combustão, diminuindo a temperatura superficial local e contribuindo para a redução do fluxo de calor para o sistema de refrigeração. O crescimento dimensional da anodização na superfície do cabeçote é de 0.015 a 0.050 mm por lado — este é o requisito crítico de mascaramento: a superfície do cabeçote deve ser mascarada durante a aplicação da anodização. O plano de tratamento da CNCPioneer mascara a superfície do cabeçote e todas as zonas do furo da sede da válvula e do furo da guia da válvula antes da anodização; essas superfícies não são anodizadas (alumínio exposto para conformidade com a vedação da junta) ou são anodizadas separadamente, de acordo com a especificação do fabricante do motor, com tolerâncias dimensionais pré-planejadas. Anodização interna da passagem de refrigeração disponível para proteção contra corrosão em programas de serviço marítimo e químico. Anodização Tipo II (macia, 0.005 a 0.015 mm) para proteção estética nas superfícies externas do corpo do cabeçote. Certificado MIL-A-8625 Tipo III por lote, enviado juntamente com o pacote de documentação do cabeçote.
Especificações de anodizaçãoRevestimento de barreira térmica — Cerâmica YSZ (Câmara de combustão)
Revestimento de barreira térmica de zircônia estabilizada com ítria (YSZ) em superfícies da câmara de combustão — revestimento cerâmico de 0.1 a 0.3 mm com condutividade térmica de aproximadamente 2.5 W/m·K (em comparação com 155 W/m·K para alumínio A356), reduzindo a transferência de calor dos gases de combustão para o material do cabeçote. Aplicações: motores a diesel e a gás industrial, onde a redução da carga de refrigeração melhora a eficiência térmica; motores de competição, onde a redução da perda de calor da combustão para o líquido de arrefecimento melhora a BMEP (pressão média efetiva de frenagem); motores de alto desempenho em conversão para combustíveis alternativos com temperaturas de combustão mais elevadas. Aplicado por aspersão de plasma após usinagem CNC de precisão da câmara de combustão para as dimensões finais. Etapa crítica pós-revestimento: o volume da câmara de combustão deve ser verificado novamente por preenchimento com fluido após a aplicação do revestimento — o revestimento cerâmico reduz o volume da câmara em 0.3 a 1.5 cc, dependendo da espessura do revestimento por superfície. O volume deve ser confirmado dentro da especificação de ±0.5 cc após o revestimento, antes da liberação do cabeçote. Adesão do revestimento: resistência de ligação mínima de 25 MPa, conforme ASTM C633. Teste de ciclagem térmica conforme ASTM B117 (névoa salina) para resistência à corrosão da zona externa revestida. Certificado TBC por lote, incluindo registros de medição da espessura do revestimento, enviado juntamente com a documentação do cabeçote.
Especificações TBCNíquel químico — MIL-C-26074 (Serviço Marinho e Químico)
Proteção contra corrosão para cabeçotes de alumínio em compressores marítimos e químicos — revestimento uniforme em todas as superfícies internas das passagens de líquido refrigerante, prevenindo a corrosão por pite causada pelo contato com água do mar (cabeçotes marítimos com circuitos de refrigeração a água do mar) ou pelo contato com fluidos de processo químico (cabeçotes de compressores químicos onde a contaminação do líquido refrigerante com o fluido de processo não pode ser descartada). O níquel químico proporciona: deposição uniforme em geometrias complexas de passagens internas (ao contrário da galvanoplastia, que requer contato elétrico direto); dureza HV 450–600 (tipo com teor médio de fósforo após a deposição), melhorando a resistência ao desgaste da superfície do furo nas áreas dos furos-guia; e resistência à corrosão em ambientes neutros a levemente alcalinos. Tolerância de revestimento de 0.015–0.030 mm por lado incorporada nas dimensões do furo usinado antes do revestimento: furos dos insertos das sedes de válvulas e furos das guias de válvulas retificados com precisão após o revestimento, de acordo com a especificação final (furo da guia da válvula com precisão de ±0.003 mm; furo do inserto da sede com precisão de ±0.002 mm) após a aplicação do níquel químico. Espessura do revestimento de 25–50 μm nas superfícies externas. Espessura de 15–25 μm em superfícies profundas de passagens internas de líquido refrigerante. Teste de adesão conforme ASTM B571. Certificado MIL-C-26074 por lote, enviado juntamente com a documentação do cabeçote.
Especificações de revestimento ENCromo duro — Furos de guia de válvulas (Serviço de gás natural e GLP)
Revestimento de cromo duro resistente ao desgaste para guias de válvulas e áreas de sede em cabeçotes de cilindro com alto nível de desgaste e combustão a seco — particularmente em cabeçotes de motores a gás natural e GLP, onde os lubrificantes presentes no combustível estão ausentes em comparação com o diesel e a gasolina, acelerando significativamente o desgaste das guias de válvulas em combustão a seco, muito além das taxas observadas em motores com lubrificação por combustível. Propriedades do cromo duro: HV 850–1,050; excelente resistência ao desgaste; baixo coeficiente de atrito. Guias de válvulas cromadas: furo da guia usinado com 0.010–0.025 mm a menos antes da aplicação do cromo; furo pós-cromo brunido para rugosidade Ra final de 0.8 μm e diâmetro de ±0.003 mm. Área de sede cromada para motores a gás: zona de contato da sede protegida contra desgaste erosivo por impacto de metal seco de alta frequência (abertura/fechamento da válvula por revolução). Espessura do cromo de 0.025–0.050 mm verificada por medidor de correntes parasitas. Nota: o cromo duro está sujeito a regulamentações ambientais (cromo hexavalente REACH e restrições RoHS na UE e na Califórnia) — cromo trivalente ou programas de revestimento alternativos estão disponíveis para programas que exigem conformidade com RoHS/REACH. Certificado de cromo duro por lote, incluindo registros de verificação de espessura.
Especificações do ChromePassivação ASTM A967 e tratamento com fosfato
Passivação conforme ASTM A967: obrigatória para todos os cabeçotes de cilindro em aço inoxidável 316L, 17-4PH H900 e Inconel 625 e ligas de níquel — a passivação com ácido nítrico ou cítrico, conforme os Métodos A ou C, restaura a camada passiva de óxido de cromo em todas as superfícies usinadas após a usinagem remover ou danificar a camada passiva original. Essencial para cabeçotes de cilindro de compressores em serviço com gases corrosivos, onde a integridade da camada passiva determina se a corrosão por pite se inicia nas superfícies usinadas dos cilindros. Sem alteração dimensional — os furos dos alojamentos das válvulas, os sulcos dos anéis de vedação e as superfícies de contato das vedações são usinados até a dimensão final; a passivação não altera as dimensões. Teste de sulfato de cobre pós-passivação, conforme ASTM A967 Seção 8, confirmando a remoção do ferro livre antes da liberação. Teste de ferroxil quando o teste de sulfato de cobre for inconclusivo. Certificação de passivação por lote, enviada com certificado de material EN 10204 3.1. Lubrificante de montagem com fosfato (cabeçotes de ferro fundido cinzento): revestimento de conversão de fosfato de zinco ou manganês (5–10 μm) em todas as superfícies externas usinadas do cabeçote de ferro fundido cinzento — a película de fosfato proporciona proteção contra corrosão durante o armazenamento e transporte; facilita a retenção da lubrificação do óleo do motor nos furos das guias de válvulas e nas superfícies internas das passagens de líquido de arrefecimento durante o amaciamento na primeira partida; removido por desengraxe com solvente antes da montagem do motor ou da aplicação do revestimento pelo cliente.
Especificações de passivaçãoRevestimentos DLC e PVD — Programas para corridas e baixo atrito
Revestimentos de carbono tipo diamante (DLC) e PVD (deposição física de vapor) para guias de válvulas em cabeçotes de cilindro de alto desempenho e superfícies da câmara de combustão em programas que exigem fricção mínima, resistência máxima ao desgaste e isenção das restrições ambientais do cromo hexavalente. Revestimento DLC (tipo aC:H): HV 1,500–3,000; coeficiente de fricção de aproximadamente 0.05–0.10 em lubrificação limite (contra 0.15–0.20 para alumínio sem revestimento ou ferro fundido cinzento); excelente resistência ao desgaste para a superfície de contato da haste da válvula na guia. Espessura do revestimento: 1–4 μm. Processo PVD — alteração dimensional insignificante, não exigindo tolerância de usinagem prévia para guias. Limitação de temperatura: o DLC aC:H se decompõe acima de aproximadamente 300–400 °C em condições contínuas — limitando sua aplicação às zonas da guia da válvula (temperatura ambiente da guia: 80–180 °C em operação) em vez de superfícies da câmara de combustão (temperatura máxima de 300–600 °C). Revestimento PVD de nitreto de titânio (TiN): HV 2,000–2,500; cor dourada; para superfícies de furos de insertos de válvulas e zonas de contato do trem de válvulas onde o limite de temperatura do revestimento DLC seria excedido. Ambos os revestimentos foram aplicados após usinagem de precisão de todas as características dimensionais críticas; a verificação dimensional pós-revestimento confirma a ausência de distorção devido à temperatura de deposição PVD (180–200 °C). Certificado de revestimento incluindo registros de espessura e adesão por lote.
Especificações de DLC/PVDTodos os tratamentos de superfície em programas de cabeçotes personalizados — anodização dura Tipo III MIL-A-8625, revestimento cerâmico de barreira térmica YSZ, níquel químico MIL-C-26074, cromagem dura, passivação ASTM A967, tratamento de fosfato, revestimentos DLC e PVD — são coordenados dentro do programa de usinagem de cabeçotes da CNCPioneer com planos de mascaramento apropriados para a superfície do bloco, furos das guias de válvulas e furos dos insertos das sedes. O torneamento de precisão pós-tratamento restaura as dimensões dos furos das guias de válvulas e dos insertos das sedes onde o acúmulo de tratamento afeta as especificações de ajuste por interferência. O volume da câmara de combustão é verificado novamente por enchimento com fluido após a aplicação do revestimento de barreira térmica para confirmar se o volume está dentro de ±0.5 cc após o revestimento.
Garantia de Qualidade para
Programas personalizados para cabeçotes de cilindro
O controle de qualidade personalizado dos cabeçotes aborda três sistemas dimensionais críticos para o desempenho: planicidade da superfície do cabeçote para vedação da junta (verificação por CMM de 0.010 mm/300 mm em cada cabeçote), volume da câmara de combustão para equilíbrio da taxa de compressão (enchimento de fluido verificado em cada câmara, conjunto combinado documentado) e concentricidade entre a sede da válvula e a guia para contato total da válvula (verificação TIR por relógio comparador em cada posição de válvula de cada cabeçote) — verificado por CMM Mitutoyo, aparelho de enchimento de fluido de precisão e verificação TIR por relógio comparador antes que qualquer cabeçote seja liberado.
Revisão de Engenharia DFM e Revisão da Configuração do Cabeçote
Proposta de projeto e fabricação (DFM) em 24 horas para cada consulta de cabeçote personalizado: garantia de planicidade da superfície do cabeçote para o material e tamanho do cabeçote — programas com juntas de aço multicamadas (MLS) exigem 0.010 mm/300 mm; programas com juntas compostas podem aceitar 0.020 mm; programas com compressores de anéis O e C metálicos exigem 0.005–0.008 mm. Acesso CNC da câmara de combustão para o formato de câmara projetado (hemisférica, pentagonal, em forma de banheira, em cunha — todos acessíveis simultaneamente em 5 eixos a partir do MAZAK VARIAXIS; cunha rasa acessível a partir de fresamento e torneamento de 3 eixos). Abordagem de concentricidade entre a sede da válvula e a guia: ferramenta piloto de configuração única padrão para cabeçotes com múltiplas válvulas; piloto com dispositivo usinado para configurações complexas de múltiplas válvulas com múltiplos ângulos. Adequação da espessura mínima da parede para as posições das passagens de refrigeração em relação à câmara de combustão e à zona do bloco — a CNCPioneer sinaliza condições de parede fina (abaixo de 3.0 mm em alumínio, 4.0 mm em ferro fundido) para revisão do projetista antes da usinagem. Análise do padrão de parafusos do cabeçote para distribuição da carga de vedação ao redor do perímetro da câmara de combustão — padrões de parafusos desbalanceados produzem carga não uniforme na junta, simulando erro de planicidade. Seleção de material: usinagem em bloco ou fundido, aço inoxidável ou aço carbono para programas de compressores. Plano de mascaramento para tratamentos de superfície que alterariam a superfície do bloco, a guia da válvula ou as dimensões do furo do inserto da sede.
Inspeção de materiais recebidos
Análise de composição por fluorescência de raios X (XRF) em cada lote de tarugo e fundição (16 elementos simultaneamente — confirma A356 vs. LM25 vs. 6061 vs. 7075; ferro fundido cinzento vs. ferro fundido nodular; 316L vs. 304 vs. 17-4PH) antes da liberação para usinagem. Verificação de dureza por lote: fundidos de alumínio T6 (70–90 HRB); tarugo 7075-T6 (84–88 HRB); ferro fundido cinzento EN-GJL-250 (150–220 HB); ferro fundido nodular EN-GJS-500 (180–280 HB); 17-4PH H900 (44–47 HRC confirmado antes da usinagem, após envelhecimento). Inspeção visual de peças fundidas para detecção de defeitos superficiais em zonas críticas de usinagem: trincas, juntas frias, falhas de preenchimento ou porosidade acentuada na zona de contato, paredes da câmara de combustão ou áreas de sede de válvulas — qualquer um desses defeitos desqualifica a peça fundida antes do início da usinagem. Teste de pressão em peças fundidas pré-cortadas com passagens internas de refrigeração: pressão hidrostática a 3 bar, 5 minutos, sem vazamento — verificando a integridade da peça fundida antes do início da usinagem. Para peças fundidas com porosidade detectada após a usinagem em zonas não críticas: a CNCPioneer avalia com o cliente se o reparo (soldagem TIG + reusinagem) ou a substituição é a opção mais adequada antes de prosseguir.
Controles em Processo — Planicidade Adaptativa da Plataforma e CMM de Primeira Saída
Medição da planicidade da superfície do deck durante o processo, por meio de sonda de contato CNC montada no fuso da máquina, durante a operação de faceamento — correção adaptativa aplicada se o desvio de planicidade medido exceder 0.008 mm em qualquer estação da sonda durante o passe de faceamento. Essa correção em processo evita que a não conformidade de planicidade se acumule a ponto de exigir um novo faceamento para consumir material adicional. Protocolo de estabilização térmica documentado no roteiro de processo: espera mínima de 20 minutos após o desbaste do deck antes do acabamento; monitoramento da temperatura ambiente confirma que a temperatura da zona do deck está dentro de ±2 °C da temperatura ambiente antes do início do acabamento. Verificação inicial por CMM da planicidade da superfície do deck, posições das sedes de válvulas, posição real dos furos dos parafusos e sonda de volume preliminar da câmara de combustão antes da usinagem em lote de qualquer programa com múltiplas peças. Usinagem da sede da válvula e do furo da guia em configuração única verificada por meio de verificação TIR inicial — se o TIR inicial exceder 0.005 mm, o registro da ferramenta é verificado e corrigido antes do início do mandrilamento da sede da válvula em lote. A medição do volume de fluido na câmara de combustão na primeira peça de cada novo programa, antes de prosseguir, confirma que o programa CNC da câmara atinge o volume alvo com uma precisão de ±0.5 cc antes da usinagem do conjunto completo.
Inspeção final — CMM, enchimento com fluido, TIR com mostrador, perfilometria
Medição por máquina de medição por coordenadas (CMM) Mitutoyo (±0.001 mm): planicidade da superfície do cabeçote (grade de medição mínima de 25 pontos; desvio máximo do plano de referência de mínimos quadrados relatado por cabeçote); esquadro do cabeçote em relação ao eixo do cilindro (0.010 mm/100 mm); todas as posições das sedes de válvulas na rede (concentricidade e posição em relação ao eixo do cilindro); posição real dos furos dos parafusos do cabeçote (todos os furos simultaneamente em um programa CMM — não furos individuais que não detectam erros angulares na rede); diâmetros dos furos dos mancais do comando de válvulas e concentricidade entre os furos (cabeçotes OHC); planicidade da face da porta (faces de acoplamento dos coletores de admissão e escape); posições dos furos de refrigeração; posições das roscas das velas de ignição; altura total do cabeçote, do cabeçote ao datum especificado. Enchimento de fluido da câmara de combustão: cada câmara de cada cabeçote — medição de precisão com seringa com precisão de ±0.1 cc; registros por câmara por cabeçote; resumo do conjunto combinado mostrando todos os volumes dos cilindros dentro de ±0.5 cc. Inspeção de posição da sede à guia por relógio comparador: cada posição da válvula de cada cabeçote — a sonda registra na ranhura da sede acabada com a haste do relógio comparador passando pelo furo da guia; O TIR mede diretamente a excentricidade entre a sede e a guia; ±0.003 mm de TIR = ±0.006 mm de concentricidade máxima. Calibradores de rosca indicam aprovação/reprovação em todas as roscas críticas: velas de ignição, injetores, parafusos do cabeçote e portas do sensor de temperatura. Perfilometria: Ra da superfície do bloco em três posições; Ra da superfície da sede por cabeçote. Inspeção visual: rebarbas nas saídas dos furos das guias de válvulas; bordas da câmara de combustão limpas; uniformidade da faixa de contato da sede da válvula.
Verificação do volume da câmara de combustão — cada câmara, cada cabeçote
A verificação do volume da câmara de combustão pelo método de preenchimento com fluido é realizada em todas as câmaras de todos os cabeçotes produzidos pela CNCPioneer — não apenas por amostragem, nem somente na primeira peça. O método de preenchimento com fluido consiste em: o cabeçote é invertido sobre um dispositivo nivelado; a abertura da câmara de combustão é selada na superfície do bloco utilizando uma placa de acrílico transparente com um orifício de precisão na localização da rosca da vela de ignição; óleo solúvel em água é introduzido através do orifício da vela de ignição utilizando uma seringa calibrada com precisão, com leitura de 0.1 cc; o volume de óleo é registrado quando o nível do fluido atinge o ponto de referência precisamente conhecido (borda inferior da rosca do orifício da vela de ignição — a mesma referência para todos os cabeçotes). Registro de volume: por câmara para cabeçotes monocilíndricos; por cilindro para cabeçotes multicilíndricos com compilação de conjuntos combinados, confirmando a faixa dentro de ±0.5 cc (±0.3 cc para programas de conjuntos combinados de competição). Re-verificação do volume pós-revestimento de barreira térmica: para cabeçotes com revestimento de barreira térmica aplicado após a usinagem, o preenchimento com fluido é repetido após a aplicação do revestimento — o revestimento cerâmico de 0.1–0.3 mm reduz o volume da câmara em 0.3–1.5 cc, dependendo da espessura do revestimento por superfície. O volume pós-revestimento determina a taxa de compressão real e deve ser verificado dentro da especificação de ±0.5 cc antes da liberação. Os registros de volume por cilindro por conjunto estão incluídos no pacote de documentação de envio do cabeçote para registro de montagem do motor do cliente e documentação de conformidade.
Pacote de Documentação
Certificado de Conformidade por cabeçote ou por conjunto combinado. Relatório dimensional CMM Mitutoyo: planicidade da superfície do cabeçote em grade de 25 pontos, esquadro da superfície do cabeçote, posições das sedes das válvulas e rede de concentricidade, posição real dos parafusos do cabeçote (todos os furos simultaneamente), diâmetros e concentricidade dos furos do comando de válvulas, planicidade da face da porta, posições dos furos de refrigeração, posições das roscas das velas de ignição, altura total — todas as tolerâncias medidas versus as tolerâncias do desenho em formato tabular por número de série. Registros de volume de fluido de enchimento da câmara de combustão: por câmara por cabeçote; resumo do conjunto combinado para programas multicilíndricos mostrando a variação entre cilindros e o desvio máximo. Registros de TIR (tempo de inércia térmica) da sede à guia por relógio comparador: cada posição de válvula de cada cabeçote — todos os valores listados por válvula por cabeçote. Perfilometria: Ra da superfície do cabeçote em três posições; Ra da superfície da sede. Registros de calibrador de rosca: passa/não passa todas as roscas críticas por cabeçote. Certificados de material com rastreabilidade de lote (número da barra de tarugo ou da fundição até o lote de usinagem e o número de série do cabeçote). Certificações de tratamento de superfície (anodização dura Tipo III MIL-A-8625; níquel químico MIL-C-26074; espessura do cromo duro; registros de revestimento TBC; resultado do teste de passivação ASTM A967). Nível PPAP 3 Cpk ≥1.67 para programas OEM em planicidade do deck, TIR do assento e volume da câmara de combustão como características especiais IATF. Classificação FAIR de acordo com AS9102 para programas de motores aeroespaciais e de defesa. Registros mantidos por 20 anos.
Sistema de Qualidade IATF 16949 para
Programas personalizados para cabeçotes de cilindro
O sistema de qualidade certificado pela IATF 16949 e AS9100D da CNCPioneer aborda quatro disciplinas de qualidade específicas para cabeçotes de cilindro de precisão: planicidade da superfície do cabeçote medida por CMM em 100% dos casos (sem amostragem), com a especificação de 0.010 mm/300 mm exigida para a vedação da junta do cabeçote; verificação do volume de fluido na câmara de combustão em 100% dos casos para o equilíbrio da taxa de compressão do conjunto; TIR (inclinação total entre a sede e a guia da válvula) em 100% dos casos para a vedação completa da válvula; e qualificação PPAP Nível 3 Cpk ≥1.67, abrangendo desde o primeiro artigo até os programas de fornecimento em volume para OEMs.
Planicidade de 100% da superfície do cabeçote medida por CMM — Todos os cabeçotes de cilindro
Cada cabeçote personalizado — seja para motores industriais, compressores ou competições — passa por verificação de planicidade da superfície por meio de uma máquina de medição por coordenadas (CMM) com 100% de precisão, utilizando uma grade de medição mínima de 25 pontos. O desvio máximo em relação ao plano de referência de mínimos quadrados é registrado para cada número de série do cabeçote. A verificação por CMM em 100% dos casos, em vez de amostragem, é necessária na faixa de especificação de 0.010 mm/300 mm, pois a consequência de uma superfície não conforme chegar ao fabricante do motor é a queima da junta do cabeçote na primeira partida — a não conformidade só é detectada após o custo de montagem do motor já ter sido incorrido. A grade de medição de 25 pontos cobre a área do cabeçote com densidade suficiente para detectar o padrão de ondulação entre a câmara de combustão e o centro, resultante dos efeitos do gradiente térmico, e a diferença de altura entre a borda e o centro, devido à variação na altura da pastilha da fresa — ambos os modos que um padrão de medição esparso não detectaria. A verificação por CMM é realizada à temperatura ambiente (e não à temperatura de usinagem), confirmando a eficácia do protocolo de estabilização térmica. O relatório da CMM inclui dados de nuvem de pontos e mapa de contorno da planicidade da superfície para cada número de série do cabeçote, arquivados e enviados em formato PDF juntamente com cada cabeçote.
- Planicidade de 100% da superfície do cabeçote, medida por CMM em 25 pontos.
- CMM à temperatura ambiente — confirma a estabilização térmica
- Nuvem de pontos e mapa de contorno por número de série nos documentos de envio.
Volume da câmara de combustão de 100% — Preencha todas as câmaras com fluido.
Cada câmara de combustão de cada cabeçote passa por uma medição de volume de fluido — não por amostragem, nem inferida a partir das coordenadas do programa CNC. O método de preenchimento com fluido fornece uma medição física direta do volume da câmara de combustão usinada, incluindo todas as contribuições dimensionais: a geometria do piso e das paredes da câmara usinada, a contribuição da altura da superfície do bloco, a geometria da zona de squish e quaisquer efeitos residuais de deflexão da ferramenta de usinagem que não seriam capturados pelo cálculo de volume baseado em coordenadas a partir dos dados dos pontos da CMM. Precisão da medição de volume: ±0.1 cc por leitura da seringa (precisão típica do volume total de ±0.15 cc por medição) — adequada para confirmar uma tolerância de ±0.5 cc com margem de segurança de 3x. Documentação de conjuntos combinados para programas multicilíndricos: todos os registros de volume dos cilindros por conjunto são compilados em uma tabela que mostra os volumes individuais dos cilindros e o desvio máximo dentro do conjunto (especificação: faixa de ±0.5 cc). Essa documentação de conjuntos combinados é o registro de qualidade que o preparador do motor usa para confirmar a distribuição equilibrada da taxa de compressão antes da montagem do motor — e que a folha de desempenho do dinamômetro valida retrospectivamente em relação aos dados de equilíbrio de potência dos cilindros. Para programas pós-TBC: a nova medição do volume após a aplicação do revestimento cerâmico é obrigatória; o volume ajustado pelo revestimento em cada câmara deve ser documentado e comparado com a especificação do projeto e o volume pré-revestimento.
- Preenchimento de fluido em todas as câmaras de todos os cabeçotes de cilindro — sem amostragem.
- Precisão de medição com seringa de ±0.1 cc para precisão total de ±0.15 cc
- Documentação de conjuntos correspondentes: todos os volumes de cilindros por conjunto compilados
100% de TIR da sede da válvula — Indicador de mostrador para cada posição da válvula
Em cada cabeçote, a posição de cada válvula é verificada por meio de um indicador de mostrador (TIR - Total Indicator Runout) entre a sede e a guia: uma ponta de prova do indicador de mostrador registra o alinhamento na ranhura da sede da válvula enquanto a haste do indicador passa pelo furo da guia; o cabeçote é girado 360° em torno do eixo do furo da guia; a leitura do TIR mede diretamente a concentricidade entre a sede e a guia. Este método é preferível à medição da posição da sede e da guia por CMM por dois motivos: ele simula diretamente o alinhamento real da válvula (o eixo do furo da guia é a referência de rotação; a área de contato da sede é a superfície medida — exatamente a relação geométrica que rege a uniformidade do contato da válvula em serviço); e detecta qualquer erro de concentricidade devido ao desgaste da ferramenta de corte da sede, ao aumento da folga piloto ou ao erro de reposicionamento que a inspeção por CMM baseada em coordenadas teria que inferir a partir de dados pontuais. Especificação do TIR: ±0.003 mm TIR (= ±0.006 mm de excentricidade total máxima) para programas padrão de cabeçotes. ±0.002 mm TIR (= ±0.004 mm) para aplicações industriais de precisão e em competições. Qualquer posição da válvula que exceda a especificação TIR: ferramenta piloto registrada no furo guia, ângulo da sede refeito em uma única configuração para restaurar a concentricidade; nova medição do TIR por relógio comparador antes da liberação. Registros de TIR por posição de válvula por cabeçote arquivados e enviados com a documentação.
- Verifique o TIR em cada posição de válvula de cada cabeçote do cilindro.
- Medição funcional direta — simula o alinhamento real da válvula
- Registros TIR por válvula por cabeçote na documentação de envio
PPAP Nível 3 / FAIR AS9102 — Programas OEM e Aeroespaciais
Qualificação PPAP Nível 3 para programas OEM de cabeçotes de cilindro personalizados: registros de projeto (rastreabilidade de revisões de desenhos e modelos CAD); diagrama de fluxo do processo (sequência completa de usinagem, desde o recebimento do material até o tratamento de superfície, inspeção final e documentação); PFMEA (análise de modos de falha e seus efeitos, identificando a não conformidade da planicidade da superfície do bloco, a não conformidade da relação entre a sede e a guia do cilindro e a não conformidade do volume da câmara de combustão como os três modos de falha de maior consequência); plano de controle especificando a frequência e o método de medição para cada característica especial; MSA Gage R&R no sistema de sonda CMM (planicidade da superfície do bloco e círculo dos parafusos), aparelho de enchimento de fluido (volume da câmara de combustão) e indicador de mostrador (relação entre a sede e a guia do cilindro) — todos com variação de tolerância ≤10%; estudos iniciais de capacidade do processo com Cpk ≥1.67 para planicidade da superfície do bloco, relação entre a sede e a guia do cilindro, volume da câmara de combustão e posição real do parafuso do cabeçote como características especiais IATF 16949; e garantia de submissão da peça (PSW). Cronograma de qualificação PPAP: 6 a 8 semanas desde a conclusão da produção piloto até a aprovação do cliente. Relatório de Inspeção do Primeiro Artigo (FAIR, na sigla em inglês) conforme AS9102 para programas de motores aeroespaciais e de defesa: inspeção completa de 100% das características do desenho, de acordo com os requisitos da AS9102; comparação do desenho com os resultados da inspeção; certificação de materiais; certificação de tratamento de superfície; todas as Não Conformidades (NCs) do processo documentadas e resolvidas. Métricas de qualidade: taxa de qualificação de 99%; 100% de entregas no prazo em programas OEM estabelecidos.
- PPAP Nível 3 Cpk ≥1.67 para programas OEM de cabeçotes de cilindro
- FAIR de acordo com a norma AS9102 para programas de motores aeroespaciais e de defesa
- Taxa de aprovação de 99% · Entrega em 100% dos casos dentro do prazo
Perguntas frequentes sobre cabeçotes de cilindro personalizados
Perguntas frequentes de fabricantes de motores industriais, OEMs de compressores, construtores de equipamentos marítimos, desenvolvedores de motores para automobilismo e produtores de equipamentos hidráulicos sobre especificações de planicidade da superfície do cabeçote, métodos de concentricidade da sede da válvula, seleção de material usinado versus fundido e economia e prazos de entrega da produção de cabeçotes na China.
A especificação de planicidade da superfície do cabeçote é determinada pelo tipo de junta e sua capacidade de assentamento — a capacidade da junta de compensar pequenas irregularidades na superfície do cabeçote por meio de deformação elástica ou plástica durante o torque inicial dos parafusos. Juntas de fibra composta (o tipo tradicional de fibra multicamadas e cordão de aço): mais ou menos 0.040–0.060 mm/300 mm — essas juntas têm significativa capacidade de assentamento devido ao corpo macio reforçado com fibra, tolerando irregularidades moderadas no cabeçote. Juntas de aço multicamadas (MLS): mais ou menos 0.010–0.020 mm/300 mm — as juntas MLS têm capacidade de assentamento mínima porque as finas camadas de aço só conseguem se conformar a ondulações muito pequenas; acima de 0.020 mm de desvio de planicidade, as juntas MLS desenvolvem zonas altas e baixas que produzem variação cíclica de tensão na junta sob carga de combustão, iniciando a delaminação por fadiga das camadas de aço nas zonas de concentração de tensão. Juntas metálicas de anel O e anel C (cabeçotes industriais e de compressores de alta pressão): tolerância de ± 0.005–0.008 mm — essas juntas dependem inteiramente da geometria da superfície do cabeçote para vedação; nenhuma flexibilidade da junta compensa a imperfeição do cabeçote. A CNCPioneer atinge uma planicidade de superfície de 0.010 mm/300 mm na produção por meio de quatro disciplinas de processo combinadas. Primeiro, correspondência da altura das pastilhas de fresamento frontal: todas as pastilhas na mesma altura com tolerância de ± 0.003 mm — pastilhas desalinhadas produzem ondulações periódicas na frequência de espaçamento das pastilhas. Segundo, estabilização térmica: o desbaste frontal eleva a temperatura da superfície do cabeçote de alumínio em aproximadamente 12–18 °C, expandindo a zona do cabeçote; os programas da CNCPioneer incluem uma pausa de 20 minutos para estabilização térmica após o desbaste, antes do acabamento — aguarde a dissipação do gradiente de temperatura antes de iniciar o acabamento. Terceiro, acabamento em passe único: o acabamento em um único passe contínuo, sem retração da ferramenta, elimina o artefato de degrau produzido quando uma ferramenta se levanta e se reengaja (descontinuidades de altura de 0.002 a 0.005 mm em cada ponto de reengajamento). Quarto, verificação por CMM: cada superfície da face do cabeçote do cilindro é verificada por medição CMM de 25 pontos à temperatura ambiente antes da liberação — confirmando que o protocolo de estabilização térmica foi eficaz e que as pastilhas de fresa frontal permanecem dentro da especificação de altura.
A importância crítica da concentricidade da sede da válvula em relação ao furo da guia é compreendida através da mecânica de contato da válvula. Quando uma válvula de assento se fecha contra sua sede, o disco da válvula entra em contato com a sede ao longo de uma faixa de contato circular. Para que essa faixa tenha pressão de contato uniforme em 360 graus — o que é necessário para a vedação dos gases de combustão e para o resfriamento uniforme da face da válvula pelo contato com a sede — o centro da sede deve estar exatamente no eixo da haste da válvula, que é definido pelo eixo do furo da guia da válvula. Se o centro da sede estiver deslocado do furo da guia em 0.010 mm, a face da válvula entra em contato com a sede de forma intensa em um lado e de forma leve ou nenhuma no lado oposto — criando um contato assimétrico que veda mal no lado de contato leve e sobrecarrega o material do inserto da sede no lado de contato intenso. Em serviço, o lado de contato leve permite que o gás de combustão quente vaze pela sede a cada fechamento da válvula, erodindo a sede e a face da válvula por mecanismos térmicos e mecânicos simultaneamente — causando queima da válvula e recessão da sede que destroem a vedação do motor em uma fração da vida útil projetada da sede da válvula. A CNCPioneer atinge uma concentricidade de ± 0.003 mm através da usinagem de sede e guia em uma única configuração, utilizando um sistema de ferramentas piloto desenvolvido especificamente para essa finalidade: após o furo da guia da válvula ser alargado com um diâmetro de ± 0.003 mm na configuração primária da máquina, uma ferramenta de corte de sede montada em um guia de precisão que se alinha no furo da guia acabado é utilizada para usinar o rebaixo do inserto da sede. O guia no furo da guia centraliza mecanicamente a ferramenta de corte da sede no eixo do furo da guia — a concentricidade é alcançada pelo alinhamento da ferramenta, e não pela precisão de posicionamento CNC, o que significa que a concentricidade é mantida independentemente de qualquer deriva térmica, acomodação da fixação ou variação de posição na máquina durante a operação de usinagem da sede. Após a instalação do inserto da sede e o corte do ângulo da sede (também utilizando ferramentas guiadas pelo furo da guia), a forma final da sede é verificada por um relógio comparador: a ponta se alinha na ranhura da sede acabada enquanto a haste do relógio passa pelo furo da guia da válvula — a leitura TIR mede diretamente a excentricidade entre a sede e a guia. Uma concentricidade de mais ou menos 0.003 mm produz um TIR máximo de 0.006 mm, dentro do limite máximo de 0.010 mm especificado pelos fabricantes de válvulas de motor para suas garantias de desempenho de vedação de válvulas.
A escolha entre alumínio usinado e fundido para um programa de cabeçotes de cilindro personalizados envolve quatro dimensões de compromisso — custo, liberdade de design, propriedades do material e prazo de entrega — e a escolha correta depende de qual dimensão é a restrição limitante. Cabeçotes de cilindro de alumínio fundido (A356-T6 ou equivalente): o processo de fundição produz geometria próxima à forma final com características internas ocas (passagens de refrigeração, formatos de portas) formadas por areia ou núcleos de matriz durante a solidificação — características que a usinagem de tarugos só pode aproximar por meio de passagens perfuradas ou usinadas por eletroerosão. Os cabeçotes fundidos têm um custo de material menor (sucata de alumínio mais mão de obra de fundição versus tarugo caro) e são adequados para altos volumes de produção, onde o investimento em ferramentas se amortiza; a quantidade mínima de pedido e o prazo de entrega das ferramentas (fabricação de modelos/matrizes: 6 a 12 semanas, US$ 3,000 a US$ 30,000, dependendo da complexidade) tornam a fundição inviável para protótipos únicos ou programas personalizados de baixo volume. A porosidade de fundição (vazios de gás aprisionados no metal solidificado) é uma limitação inerente à fundição — gerenciada pelo controle do processo (fundição a vácuo, solidificação direcional), mas não eliminada; a porosidade nas paredes das passagens de refrigeração produz vazamentos de líquido refrigerante que são indetectáveis antes da montagem do motor. Cabeçotes de alumínio usinado (6061-T6, 7075-T6, 2024-T4): usinados a partir de barras ou placas sólidas com risco zero de porosidade de fundição; passagens de refrigeração usinadas como canais perfurados que se cruzam, em vez de formas fundidas (limitando a complexidade do circuito de refrigeração, mas eliminando o risco de porosidade); custo de material e tempo de usinagem mais elevados do que a fundição para geometria equivalente, mas sem investimento em ferramentas, prazo de entrega de protótipos de 5 a 10 dias e total liberdade de projeto dentro da capacidade de usinagem CNC de 5 eixos. Recomendação da CNCPioneer: alumínio fundido para cabeçotes de alto volume (mais de 100 por ano) onde são necessárias passagens de refrigeração complexas e o investimento em ferramentas se justifica; Alumínio usinado para protótipos únicos, competição, motores industriais de baixo volume e qualquer aplicação que exija garantia absoluta de integridade da passagem do líquido de arrefecimento. Cabeçotes de alumínio fundido a partir de peças brutas fornecidas pelo cliente: a CNCPioneer aceita peças brutas fornecidas pelo cliente e aplica a sequência completa de usinagem CNC de precisão — o modelo de custo que permite economia na fundição (programa de fundição controlado pelo cliente) com a qualidade de usinagem de precisão da CNCPioneer para as características dimensionais críticas.
Prazos de entrega de protótipos na fábrica de cabeçotes personalizados da CNCPioneer: cabeçote monocilíndrico em alumínio 6061-T6 com câmara de combustão de 2 válvulas — 5 a 7 dias úteis; cabeçote de competição em alumínio 7075-T6 com 4 válvulas e perfil pentagonal — 7 a 10 dias úteis; alumínio fundido fornecido pelo cliente e usinado — 7 a 10 dias úteis (apenas tempo de usinagem; aquisição da fundição separadamente); alumínio fundido adquirido pela CNCPioneer e usinado — 12 a 18 dias úteis (incluindo o cronograma da fundição); fundição em ferro fundido cinzento usinada — 8 a 12 dias; cabeçote de compressor em aço inoxidável — 8 a 12 dias; cabeçote de compressor de alta pressão em aço 17-4PH H900 — 10 a 14 dias. A verificação do volume da câmara de combustão adiciona 1 dia útil para medição do fluido e documentação do conjunto. A anodização dura adiciona 3 dias. Disponível serviço expresso para cabeçotes de alumínio billet com válvula única, fabricados em projetos prontos para usinagem, com prazo de entrega de 3 dias. Produção piloto (25 a 100 conjuntos de cabeçotes): 2 a 3 semanas por lote; início do acúmulo de controle estatístico de processo (CEP) para planicidade da superfície e índice de resistência térmica (TIR) da sede da válvula. PPAP Nível 3: 6 a 8 semanas após a conclusão da produção piloto. Produção em larga escala para OEMs: entregas mensais a cada 2 semanas com capacidade dedicada da MAZAK; redução de custo por unidade de 40 a 70% em relação ao protótipo, dependendo do volume de produção. Economia em escala representativa: um conjunto de cabeçotes de alto desempenho para motor de 4 cilindros e 4 válvulas por cilindro, usinado em alumínio 6061-T6 (com tolerância de ± 0.5 cc, faceamento de 0.010 mm/300 mm, TIR da sede da válvula de ± 0.003 mm, passivado), que custa US$ 2,800 por conjunto em uma retífica de motores de alto desempenho nos EUA, custa aproximadamente US$ 1,550 no protótipo da CNCPioneer — e entre US$ 580 e US$ 720 por conjunto, considerando uma produção anual de 500 conjuntos de cabeçotes na China. Para um fabricante de motores industriais que produz 2,000 motores por ano, com um conjunto de cabeçotes de 4 cilindros por motor, a economia de US$ 800 a US$ 1,200 por conjunto para os fabricantes chineses de cabeçotes resulta em uma redução anual de US$ 1,600,000 a US$ 2,400,000 no custo da lista de materiais (BOM) do cabeçote — transformando a economia da fabricação de motores, mantendo a qualidade dimensional exigida pelo desempenho e pela vida útil do motor.
Solicite um orçamento para usinagem personalizada de cabeçotes de cilindro.
Envie seus desenhos personalizados de cabeçote, modelos CAD (STEP, IGES, SolidWorks, PDF) ou especificações do motor e receba uma análise DFM gratuita e um orçamento competitivo em até 24 horas — abrangendo a viabilidade da planicidade da superfície do cabeçote para o seu material e tamanho, a abordagem de concentricidade da sede da válvula para a sua configuração de válvulas, a metodologia de correspondência do volume da câmara de combustão, a recomendação de material usinado versus fundido, a acessibilidade da passagem do líquido de arrefecimento e a adequação da espessura da parede, a análise da carga de vedação do padrão de parafusos do cabeçote, a especificação do tratamento de superfície para o seu ambiente operacional e o preço completo, desde o protótipo do cabeçote usinado em CNC até o fornecimento de cabeçotes em grande volume para produção OEM na China.