Página inicial » Materiais » Serviço de usinagem CNC de Inconel 625
Serviço de usinagem CNC de Inconel 625
A usinagem do Inconel 625 exige técnicas de precisão especializadas para esta robusta superliga de níquel-cromo-molibdênio. Ela oferece resistência incomparável à corrosão por pites, corrosão em frestas e ambientes oxidantes de até 980 °C. Amplamente utilizada em dutos aeroespaciais, equipamentos navais, reatores químicos e poços de gás sulfídrico.
Por que escolher o Inconel 625 para peças usinadas com precisão?
O Inconel 625 se destaca como a superliga de níquel definitiva para aplicações exigentes de usinagem CNC de precisão, apresentando excelente desempenho em ambientes corrosivos extremos e temperaturas elevadas de até 982 °C (1800 °F), com notável resistência à fadiga, resistência à oxidação e imunidade à corrosão sob tensão induzida por cloretos. Sua composição única — reforçada com molibdênio e nióbio — proporciona alta resistência mecânica e excelente soldabilidade, sem necessidade de tratamento térmico pós-soldagem. Dominar sua usinabilidade exige abordagens especializadas: configurações ultrarrígidas, insertos de metal duro ou cerâmica revestidos de alta qualidade, estratégias conservadoras de fresamento concordante, parâmetros precisamente ajustados e refrigeração interna de alta pressão para neutralizar o endurecimento por trabalho excessivo e a dissipação de calor deficiente, permitindo a usinagem de geometrias complexas com tolerâncias de até ±0.0005" (12.7 μm) e acabamentos superficiais espelhados, essenciais para a confiabilidade em aplicações críticas.
- Resistência mecânica e ductilidade excepcionais em temperaturas de serviço criogênicas até 1800°F (982°C).
- Proteção incomparável contra corrosão por pites, corrosão em frestas, ataque intergranular e fissuração por corrosão sob tensão induzida por cloretos em meios agressivos.
- Excelente resistência à oxidação, carbonização e fadiga em altas temperaturas.
- Microestrutura e propriedades estáveis mantidas durante ciclos de usinagem, soldagem e recozimento.
- Capacidade comprovada para usinagem de características complexas, como nervuras finas, cavidades profundas, contornos intrincados e componentes de alta relação de aspecto.
Peças disponíveis para usinagem CNC de Inconel 625
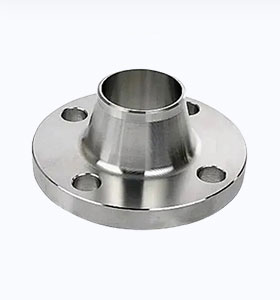
A usinagem CNC do Inconel 625 é ideal para a superliga de níquel-cromo-molibdênio de alto desempenho. É fornecido em uma ampla variedade de formatos, incluindo barras redondas, barras hexagonais, barras planas, chapas, folhas, tiras, bobinas, tubos sem costura e soldados, conexões, flanges, peças forjadas e fios. A seguir, apresentamos as peças de precisão que podemos fornecer para usinagem CNC.
Serviços e capacidades de usinagem CNC em Inconel 625
Usinagem Suíça
Usinagem suíça: peças complexas de pequeno diâmetro e ultraprecisão, usinadas a partir de barras de material em uma única configuração – com tolerâncias em nível micrométrico e sem operações secundárias.
Torneamento e Fresamento CNC
O torneamento CNC com ferramentas mecânicas combina recursos de torno e fresadora para usinar peças com características cilíndricas de hastes metálicas.
FAQ
O Inconel 625 é difícil de usinar?
Sim, o Inconel 625 é considerado difícil de usinar — é uma das superligas à base de níquel mais desafiadoras da família Inconel.
Por que é difícil usinar
- Endurecimento rápido do trabalhoO material torna-se rapidamente mais duro e resistente sob a ferramenta de corte, aumentando as forças de corte e acelerando o desgaste da ferramenta.
- Baixa condutividade térmicaO calor gerado durante o corte permanece concentrado na ponta da ferramenta, em vez de se dissipar na peça ou nos cavacos, resultando em temperaturas muito elevadas da ferramenta.
- Alta resistência e tenacidade em temperaturas elevadas.Mesmo quando quente devido à usinagem, o Inconel 625 mantém sua resistência, oferecendo boa proteção contra o corte em vez de ceder facilmente.
- Elementos de liga abrasivosOs carbonetos de molibdênio e nióbio presentes na liga atuam como partículas duras que desgastam as ferramentas de corte.
- Formação de chips de gomaAs aparas tendem a ser fibrosas e a se soldar à aresta da ferramenta (formato de aresta postiça), piorando o acabamento superficial e a vida útil da ferramenta.
As classificações de usinabilidade normalmente colocam o Inconel 625 na faixa de 15 a 25% em relação aos aços de corte fácil (como o aço 1215, classificado em 100%), o que o coloca na categoria "difícil", juntamente com outras superligas como o Inconel 718.
Como é usinado com sucesso
Apesar dos desafios, o Inconel 625 é rotineiramente usinado com precisão por CNC para componentes aeroespaciais, navais, de processamento químico e de petróleo e gás. O sucesso requer:
- Máquinas-ferramenta rígidas e dispositivos de fixação
- Pastilhas de metal duro ou cerâmica com ângulo de ataque positivo e afiadas.
- Fresamento trepante
- Velocidades de corte conservadoras (normalmente 20–50 m/min para ferramentas de metal duro)
- Avanços e profundidades de corte elevados para permanecer abaixo da camada endurecida pelo trabalho.
- Refrigeração de alta pressão através da ferramenta para quebrar cavacos e resfriar a zona de corte.
Com ferramentas modernas e parâmetros otimizados, excelentes acabamentos de superfície (Ra 0.4–0.8 μm) e tolerâncias rigorosas (±0.0005″ / 12.7 μm) são alcançados de forma consistente.
Resumindo: Sim, é difícil de usinar , mas com a experiência, os equipamentos e os controles de processo certos, torna-se muito viável e produz peças de alto desempenho que justificam o esforço extra.
Qual é o índice de usinabilidade do Inconel 625?
O Inconel 625 possui uma classificação de usinabilidade de aproximadamente 17% em relação ao aço de usinagem livre AISI B1112 (classificado em 100%).
O que significa esta classificação
Essa porcentagem indica a velocidade de corte relativa alcançável para uma vida útil da ferramenta comparável à do aço B1112. Uma classificação de 17% coloca o Inconel 625 firmemente na categoria de "difícil de usinar", semelhante a outras superligas à base de níquel.
As classificações podem variar ligeiramente dependendo da condição do material (por exemplo, recozido versus envelhecido), da dureza exata (normalmente 25–35 HRC para Inconel 625) e dos métodos de teste:
- Algumas fontes citam 16%.
- Outros ao redor 24% com base em comparações de pés por minuto na superfície.
- Alguns guias gerais mencionam 12-20%.
O consenso entre os bancos de dados de usinagem modernos e os fabricantes de ferramentas é de 15 a 20% , refletindo desafios como endurecimento por deformação, baixa condutividade térmica e carbonetos abrasivos.
Para contexto:
- Materiais mais fáceis de usar, como o aço inoxidável 304, rendem cerca de 40 a 50%.
- Materiais mais difíceis, como o Inconel 718, apresentam uma taxa de aproximadamente 10 a 15%.
Apesar da baixa classificação, o Inconel 625 é considerado ligeiramente mais usinável do que ligas endurecidas por precipitação, como o Inconel 718, devido à sua estrutura recozida em solução e melhor resposta a ferramentas e parâmetros otimizados.
Quais são as desvantagens do Inconel 625?
O Inconel 718, uma superliga de níquel-cromo endurecível por precipitação, é notoriamente difícil de usinar devido a uma combinação de suas propriedades mecânicas, térmicas e metalúrgicas. Essas características resultam em altas forças de corte, geração excessiva de calor, desgaste rápido da ferramenta e controle deficiente de cavacos, tornando-o um dos materiais mais desafiadores na usinagem CNC.
Principais motivos para a dificuldade de usinagem
- Endurecimento rápido por trabalho A liga endurece significativamente durante a primeira passada de corte, à medida que ocorre deformação plástica na superfície. Isso aumenta a resistência e a dureza da camada usinada, tornando as passadas subsequentes mais resistentes e acelerando o desgaste da ferramenta.
- Baixa condutividade térmica O calor gerado durante o corte não se dissipa facilmente na peça ou nos cavacos, concentrando-se na aresta da ferramenta. Isso causa temperaturas localizadas extremamente altas, amolecendo a ferramenta e promovendo uma degradação rápida.
- Alta retenção de resistência em temperaturas elevadas Ao contrário de muitos metais que amolecem quando aquecidos, o Inconel 718 mantém sua alta resistência ao cisalhamento e tenacidade mesmo em temperaturas de corte, exigindo forças de corte elevadas e sustentadas durante todo o processo.
- Microestrutura abrasiva Em seu estado endurecido pelo envelhecimento, a liga contém precipitados intermetálicos duros (por exemplo, fases gama linha γ' e gama dupla linha γ") que atuam abrasivamente nas ferramentas de corte, de forma semelhante à lixa, reduzindo drasticamente a vida útil da ferramenta.
Fatores Adicionais
- Formação de cavacos e borda acumulada — O material tende a produzir cavacos pegajosos e segmentados que se soldam à ferramenta (formando uma aresta postiça), complicando ainda mais o corte e degradando o acabamento da superfície.
- Impacto da condição do material — O Inconel 718 tratado termicamente em solução é um pouco mais fácil de usinar do que o Inconel 718 totalmente endurecido por precipitação, pois este último maximiza a precipitação de abrasivos. Muitas oficinas usinam o material no estado recozido e o endurecem por precipitação posteriormente.
Esses fatores resultam em velocidades de usinagem frequentemente 5 a 10 vezes menores do que as do aço comum, custos significativamente mais altos e a necessidade de técnicas especializadas (por exemplo, dispositivos de fixação rígidos, ferramentas revestidas de metal duro/cerâmica, fluido de corte de alta pressão e avanços agressivos, porém controlados). Apesar dos desafios, o Inconel 718 é rotineiramente usinado para componentes críticos das indústrias aeroespacial e de turbinas, quando se utiliza a expertise adequada.