
Аэрокосмический крепеж
Специалист по производству
CNCPioneer — это компания по производству высокоточных крепежных изделий для аэрокосмической отрасли, сертифицированная по стандарту AS9100D. Мы поставляем критически важные для полетов резьбовые крепежные изделия, глухие крепежные элементы и специальные типы крепежных изделий из сплавов A286, Inconel 718 и Ti-6Al-4V — с полной прослеживаемостью материалов, аккредитацией NADCAP по специальным процессам и соответствием стандарту FAIR AS9102 для каждой программы по производству крепежных изделий для аэрокосмической отрасли.
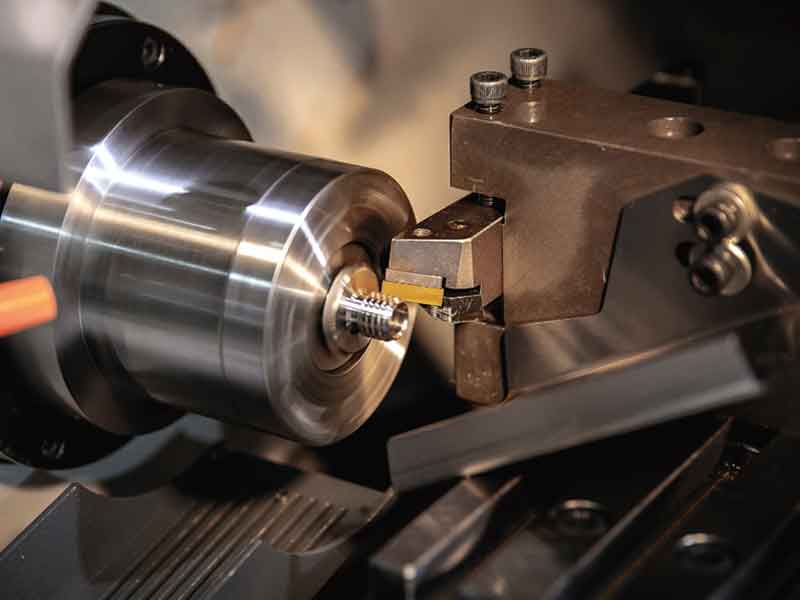
Что такое аэрокосмический крепеж?
Производство?
Производство крепежных изделий для аэрокосмической отрасли — это высокоточное изготовление резьбовых и нерезьбовых механических соединительных элементов — болтов, винтов, гаек, заклепок, штифтов, хомутов, вставок и специальных высокопрочных крепежных элементов, — которые обеспечивают структурную целостность планера, двигателя и систем управления при циклических нагрузках, экстремальных температурах и коррозионных средах на большой высоте. Производство крепежных изделий для аэрокосмической отрасли принципиально отличается от промышленного производства крепежных изделий одним определяющим требованием: каждая партия должна демонстрировать полную прослеживаемость материала до завода-изготовителя, соответствие механических свойств спецификациям аэрокосмических материалов (AMS) и соответствие размеров национальным аэрокосмическим стандартам (NAS), военным стандартам (MS) или собственным спецификациям производителей оригинального оборудования (OEM), таким как Boeing BAC, Airbus DIN или Bombardier BMS.
В отличие от стандартных промышленных крепежных элементов, крепежные элементы для аэрокосмической отрасли должны выдерживать более 100 000 циклов нагрузки без усталостного разрушения, сохранять усилие затяжки при температуре от 316°C (A286) до 650°C (Inconel 718) и противостоять гальванической коррозии при соединении разнородных сплавов, используемых в конструкции фюзеляжа. Один дефектный крепежный элемент в основной конструкции может инициировать распространение трещины, что делает 100% отслеживаемость партии, аккредитацию по специальным процессам NADCAP и отчет о проверке первого образца (FAIR) в соответствии со стандартом AS9102 обязательными требованиями для каждого производителя крепежных элементов для аэрокосмической отрасли, поставляющего продукцию на сборочные линии Tier-1 и OEM-производителей.
-
Прослеживаемость материалов до завода-изготовителя Полный цикл заводских испытаний (MTR) от заготовки до готового аэрокосмического крепежа — номер партии, дата плавки, химический состав, результаты механических испытаний и соответствие спецификации AMS — хранится более 10 лет в соответствии с требованиями AS9100D к хранению документации.
-
Специальная аккредитация процессов AS9100D и NADCAP Термическая обработка, капиллярный контроль (FPI), магнитопорошковый контроль (MPI), пассивация и нанесение кадмиево-алюминиевого покрытия выполняются на аккредитованных партнерских предприятиях NADCAP — при этом аккредитованные технологические сертификаты включаются в каждую партию продукции, произведенной для аэрокосмической отрасли.
-
Технические характеристики NAS / MS / BAC / OEM Производство крепежных изделий для аэрокосмической отрасли в соответствии с Национальным аэрокосмическим стандартом (NAS), Военным стандартом (MS), стандартом AN (ВВС-ВМС), стандартом Boeing BAC, стандартом Airbus DIN и собственными чертежами заказчика, включая полную проверку размеров по чертежам и квалификацию резьбы в соответствии со стандартом AS8879.
-
Изготовление крепежных изделий на заказ для аэрокосмической отрасли Фирменные конструкции головок, нестандартная длина захвата, интегрированные шайбы, просверленные головки для страховочной проволоки и конфигурации хвостовиков различного диаметра — анализ технологичности производства и рекомендации по материалам в течение 24 часов для каждой программы по разработке крепежных изделий для аэрокосмической отрасли.

Почему именно швейцарские станки с ЧПУ?
Производство крепежных изделий для аэрокосмической отрасли?
Производство крепежных изделий для аэрокосмической отрасли требует точности формы резьбы, постоянного диаметра стержня и соосности головки, чего невозможно надежно достичь с помощью традиционной механической обработки при больших объемах производства в аэрокосмической отрасли. Швейцарская технология направляющих втулок с ЧПУ устраняет деформацию заготовки на тонких стержнях крепежных изделий для аэрокосмической отрасли, обеспечивая постоянство диаметра шага резьбы, контроль биения и чистоту поверхности Ra 0.4 мкм, необходимые для обеспечения усталостной прочности крепежных изделий для аэрокосмической отрасли от взлета до 50 000 циклов полета.
Диаметр хвостовика ±0.005 мм
В аэрокосмических конструкционных соединениях посадка стержня в отверстие с натягом распределяет сдвиговую нагрузку по всему корпусу крепежного элемента. Погрешность диаметра стержня ±0.005 мм приводит к неравномерному напряжению в подшипниках и началу фрикционной усталости — направляющая втулка, изготовленная на швейцарском станке с ЧПУ, обеспечивает постоянство диаметра стержня в производственных партиях до 10 000 штук для серий аэрокосмических крепежных элементов NAS и MS.
Шаг резьбы ±0.004 мм
Изменение диаметра шага резьбы напрямую влияет на разброс нагрузки при затяжке в зависимости крутящего момента от натяжения. Ошибка в диаметре шага ±0.004 мм приводит к изменению нагрузки при затяжке на ±8% при том же моменте затяжки при установке. Возможности швейцарской ЧПУ-резьбоносной обработки и накатки резьбы обеспечивают соответствие классу 3A/3B для всех резьб аэрокосмических крепежных элементов UNJ (MJ) согласно стандарту AS8879.
Биение головки ±0.010 мм
Ошибка концентричности головки и стержня приводит к асимметричному изгибу болта под растягивающей нагрузкой — основной причине преждевременного усталостного разрушения в вращающихся механизмах и крепежных элементах авиационных двигателей. CNCPioneer обеспечивает биение головки ±0.010 мм для всех конфигураций шестигранных, 12-гранных и овальных крепежных элементов авиационных двигателей.
Ra 0.4 мкм, чистовая обработка поверхности хвостовика
Места зарождения усталостных трещин концентрируются в местах пиков шероховатости поверхности, выступая в качестве концентраторов напряжений. Чистота поверхности стержня крепежного элемента в аэрокосмической отрасли Ra 0.4 мкм минимизирует коэффициент концентрации напряжений Kt и обеспечивает равномерную адгезию кадмиевого или алюминиевого покрытия для защиты от коррозии на протяжении всего срока службы крепежного элемента.
Возможность изготовления изделий различных диаметров и со ступенчатым хвостовиком.
Для крепежных элементов аэрокосмической отрасли, таких как болты с натягом, конические болты и штифты Hi-Lok, требуется несколько прецизионных диаметров на одном стержне с закругленными переходами. Одновременная токарная и фрезерная обработка на швейцарских станках с ЧПУ позволяет создавать сложные ступенчатые геометрические формы стержней без дополнительных операций — это критически важно для программ производства крепежных элементов аэрокосмической отрасли, требующих 100% соответствия размеров на каждом переходе стержня.
Преимущества китайских производителей крепежных изделий в аэрокосмической отрасли в плане стоимости
Производство крепежных изделий для аэрокосмической отрасли в Китае, осуществляемое компанией CNCPioneer, обеспечивает снижение затрат на 35–55% по сравнению с американскими и европейскими производителями крепежных изделий для аэрокосмической отрасли — при этом используются та же система качества AS9100D, та же аккредитация NADCAP по специальным процессам, та же документация FAIR, а также конкурентоспособная цена за единицу стандартных и нестандартных типов крепежных изделий для аэрокосмической отрасли.
Типы крепежных элементов для аэрокосмической отрасли
Мы производим
Компания CNCPioneer производит полный спектр крепежных элементов для аэрокосмической отрасли — от стандартных резьбовых крепежных элементов NAS/MS до специальных глухих крепежных элементов, стопорных болтов и нестандартных конфигураций крепежных элементов для планеров, двигателей, авионики и внутренней отделки в рамках всех коммерческих, оборонных и космических программ.

Резьбовые крепежные элементы для аэрокосмической отрасли (болты и винты)
Шестигранная, 12-гранная, для внутреннего завинчивания, с потайной головкой и с плоской головкой в соответствии со стандартами NAS 624–640, MS 20004–20024 и серией BACB30. Материалы: A286 (AMS 5731/5737), Inconel 718 (AMS 5662), Ti-6Al-4V (AMS 4928), 17-4PH (AMS 5643). Резьба: UNJ (MJ) класс 3A, накатная резьба для повышения усталостной прочности. Доступны головки с отверстиями для страховочной проволоки, самоблокирующейся пули или ленты (NASM 25027), а также головки со встроенными шайбами.

Аэрокосмические гайки и самоконтрящиеся гайки
Шестигранные гайки, срезные гайки, анкерные гайки, пластинчатые гайки и самоконтрящиеся гайки в соответствии со стандартами NAS 1805–1835, MS 21042–21083 и серией BACN10. Материалы: A286, Inconel 718, 17-4PH, нержавеющая сталь 303/304. Основные характеристики самоконтрящегося момента: цельнометаллическая деформированная резьба (сталь CRES), нейлоновая вставка (ограниченное применение в аэрокосмической отрасли) и эллиптическая смещенная резьба. Покрытие кадмием или пассивация в соответствии со стандартами AMS-QQ-P-416 / ASTM A967.

Аэрокосмические штифты и вкладыши
Прямые штифты без головки, конические штифты, штифты с проушиной и штифты типа Hi-Lok в соответствии со стандартами NAS 561–576, MS 20350–20392 и серией BACP18. Материалы: легированная сталь (AMS 6322), нержавеющая сталь 17-4PH, A286. Допуск по диаметру ±0.005 мм, шероховатость поверхности Ra 0.4 мкм, просверленные концы для шплинтов или страховочной проволоки. Используются в шарнирах рулевых поверхностей, шасси и креплениях пилонов двигателя.

Заклепки и стопорные болты для аэрокосмической отрасли (глушки)
Заклепки и стопорные болты CherryMax, Huck и фирменные запчасти OEM для одностороннего доступа к узлам планера. Материалы: алюминиевые заклепки 2117-T4, 2017-T4, 5056-H32; стопорные болты A286 и Inconel 718. Допуск на захват ±0.13 мм, прочность на сдвиг 30–110 ksi в зависимости от материала и диаметра. Установка осуществляется с помощью пневматических или аккумуляторных инструментов.

Специальные и высокопрочные крепежные изделия для аэрокосмической отрасли
Крепежные элементы Hi-lok, стопорные болты, конические болты Taper-lok и болты Jo-bolt для соединений, критически важных с точки зрения сдвига, в основных конструкциях. Титановые крепежные элементы Hi-lok для композитных элементов планера, предотвращающие гальваническую коррозию. Различные конфигурации хвостовиков, запатентованная геометрия головки и встроенные уплотнительные элементы для применения в топливных баках и герметичных перегородках.

Изготовление крепежных изделий на заказ для аэрокосмической отрасли
Нестандартные длины, фирменные типы головок, многокомпонентные комбинации материалов (титановый хвостовик + головка из стали A286) и интегрированные элементы крепления датчиков. 24-часовой анализ DFM, прототип 7–14 дней, соответствие стандарту FAIR AS9102 для первого образца. Полный пакет документации по производству крепежных изделий для аэрокосмической отрасли: сертификация материалов, записи о термообработке, отчеты FPI/MPI, отчет о размерах, полученный с помощью КИМ, и сертификат соответствия.
Области применения
Компания CNCPioneer поставляет компоненты для производства крепежных изделий для аэрокосмической отрасли производителям планеров, производителям двигателей, предприятиям технического обслуживания и ремонта, а также поставщикам авиационной конструкции первого уровня для коммерческой авиации, оборонной промышленности, космоса и вертолетостроения по всему миру.
Коммерческая Авиация
Резьбовые крепежные элементы NAS и BAC для авиационной промышленности, используемые для крепления каркаса фюзеляжа, лонжерона крыла и шасси. Самоконтрящиеся гайки и крепежные элементы Hi-Lok для алюминиевых и композитных основных конструкций. Производство крепежных элементов для авиационной промышленности CNCPioneer соответствует требованиям цепочки поставок Boeing, Airbus и COMAC, включая стандарты AS9100D и полную документацию FAIR.
Оборонная и военная авиация
Крепежные элементы серии MS для авиационной промышленности, предназначенные для основных конструкций истребителей, транспортных самолетов и БПЛА. Высокотемпературные крепежные элементы из сплавов A286 и Inconel 718 для горячей части двигателя и выхлопной системы. Крепежные элементы с кадмиевым покрытием в соответствии со стандартом MIL-DTL-26482 для защиты от коррозии в условиях морской авиации. Полная прослеживаемость материалов и соответствие требованиям DFARS.
Космические и спутниковые системы
Крепежные элементы из титана и стали A286 для аэрокосмической отрасли, используемые в конструкциях ракет-носителей, адаптерных кольцах полезной нагрузки и узлах спутниковых систем. Выбор материалов и покрытий соответствует требованиям по газовыделению согласно ASTM E595. Легкие титановые крепежные элементы Hi-Lok для критически важных космических применений. Производство крепежных элементов для аэрокосмической отрасли по индивидуальным заказам и с отслеживаемостью партии на 100%.
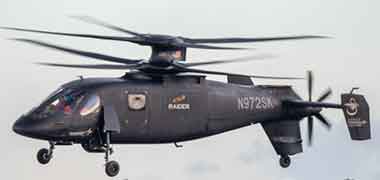
Вертолёты и вертолеты
Высокопрочные крепежные элементы для авиационной промышленности, предназначенные для узлов ступиц основного и хвостового роторов, креплений трансмиссии и механизмов автомата перекоса. Самоконтрящиеся гайки с требуемым моментом затяжки для соединений, подверженных вибрации. Коррозионностойкие крепежные элементы из стали A286 и 17-4PH для эксплуатации вертолетов на морских платформах и в открытом море.
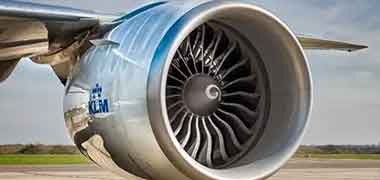
Двигатели и силовые установки
Крепежные элементы из сплавов Inconel 718 и Waspaloy, используемые в аэрокосмической промышленности, для соединений корпусов турбин, камер сгорания и форсажных камер, работающих при температуре 650°C и выше. Резьбонакатка и термообработка в соответствии со стандартами AMS 5662/5663 обеспечивают сопротивление ползучести и прочность на разрыв. Включены аккредитация NADCAP по термообработке и специальной технологической обработке FPI.
Поставка крепежных изделий для аэрокосмической отрасли (техническое обслуживание, ремонт и послепродажное обслуживание)
Производство запасных крепежных элементов для авиационной промышленности, используемых при техническом обслуживании, ремонте и капитальном ремонте самолетов. Точное воспроизведение размеров и материалов устаревших или требующих длительного срока поставки крепежных элементов от производителей оригинального оборудования. Партии от 50 штук с полным комплектом документации — что позволяет осуществлять восстановление работоспособности самолетов в случае поломки (AOG) без задержек со стороны производителей оригинального оборудования.
Производство крепежных изделий для аэрокосмической отрасли
Возможности CNCPioneer
Завод CNCPioneer в Шэньчжэне объединяет более 78 швейцарских токарных станков с ЧПУ для изготовления прецизионных хвостовиков и резьбы крепежных элементов для аэрокосмической отрасли с более чем 66 фрезерно-токарными центрами MAZAK для изготовления многофункциональных головок, фланцев и крепежных элементов нестандартной геометрии — охватывая все стандартные типы крепежных элементов NAS/MS/BAC для аэрокосмической отрасли, а также индивидуальные конфигурации для программ OEM-производителей планеров и двигателей.
Швейцарский парк токарных станков с ЧПУ
78+ швейцарских токарных станков с ЧПУ · Диаметр хвостовика крепежных элементов для аэрокосмической отрасли от Ø2 мм до Ø25 мм · Допуск по диаметру ±0.003–0.005 мм · Шаг резьбы ±0.004 мм · Чистота поверхности Ra 0.4 мкм · Биение головки ±0.010 мм · Накатка и вихревая накатка резьбы для класса UNJ (MJ) 3A/3B.
Флот мельниц MAZAK
Более 66 фрезерно-токарных центров MAZAK · Многофункциональные головки крепежных элементов для аэрокосмической отрасли: шестигранные, 12-гранные, с внутренним гаечным ключом, овальные, полукруглые · 5-осевая одновременная обработка · Соосность головки и хвостовика ±0.010 мм · Отверстия в головке для страховочной проволоки · Интегральная формовка головки шайбы.
Формы резьбы
Резьба UNJ (MJ) класса 3A/3B по AS8879 · Резьба UNRC / UNRF класса 2A/3A · Метрическая резьба MJ по ISO 5855 · Накатная резьба для повышения усталостной прочности (не нарезанная) · Диаметр шага резьбы на 100% проверен оптическим компаратором резьбы · Полная проверка профиля резьбы.
Материалы
A286 (AMS 5731/5737) · Инконель 718 (AMS 5662/5663) · Ti-6Al-4V (AMS 4928/4967) · 17-4PH (AMS 5643) · Нержавеющая сталь 303/304/316 · Легированная сталь (AMS 6322) · Алюминий 7075-T6 / 2024-T4 · Waspaloy · Сплавы на заказ по спецификации заказчика.
Специальные процессы (NADCAP)
Термообработка по стандартам AMS 5731/5662/5643 · Растворение и старение для сплавов A286 и Inconel 718 · Флуоресцентный капиллярный контроль (FPI) по стандарту ASTM E1417 · Магнитопорошковый контроль (MPI) по стандарту ASTM E1444 · Пассивация по стандарту ASTM A967 / AMS-QQ-P-35 · Кадмиевое покрытие по стандарту AMS-QQ-P-416 · Алюминиевое покрытие по стандарту MIL-DTL-83488.
Инспекция и документирование
100% сортировка по размерам для критических диаметров · Диаметр шага резьбы и биение головки на координатно-измерительной машине Mitutoyo · Проверка профиля резьбы с помощью оптического компаратора · Испытания на растяжение и твердость каждой партии · Доступен анализ разрушения с помощью сканирующего электронного микроскопа · Сертификация материалов, записи о термообработке, отчеты о неразрушающем контроле, отчеты координатно-измерительной машины, соответствие стандарту FAIR AS9102 и сертификат соответствия.
Материалы для производства крепежных изделий в аэрокосмической отрасли
При выборе материала для изготовления крепежных элементов в аэрокосмической отрасли необходимо соблюдать баланс между прочностью на растяжение при несущей нагрузке, усталостной прочностью при циклической нагрузке, коррозионной стойкостью при воздействии окружающей среды и температурной стойкостью для применения в двигателях и выхлопных системах. Компания CNCPioneer обрабатывает все основные сплавы, используемые для изготовления крепежных элементов в аэрокосмической отрасли, в полном соответствии со спецификациями AMS и с отслеживаемостью происхождения.
A286 (AMS 5731 / 5737)
Суперсплав на основе железа · Предел прочности на растяжение 1,035 МПа (после старения) · Температура плавления до 316°C · Отличная стойкость к окислению · Наиболее распространенный материал крепежных элементов в аэрокосмической отрасли для выхлопных систем турбин, форсажных камер и высокотемпературных элементов планера. Термическая обработка раствором и старением в соответствии с AMS 5737.
Инконель 718 (AMS 5662 / 5663)
Никелевый суперсплав · Предел прочности на растяжение 1,240 МПа (после старения) · Температура плавления до 650°C · Устойчивость к ползучести и разрушению под напряжением · Крепежные элементы для горячих частей двигателей, камер сгорания и турбин высокого давления в аэрокосмической отрасли. Термообработка по стандарту NADCAP и технология FPI обязательны для всех программ производства крепежных элементов из сплава Inconel 718 для аэрокосмической отрасли.
Ti-6Al-4V (AMS 4928 / 4967)
Альфа-бета-титановый сплав · Предел прочности на растяжение 900 МПа · Плотность 4.43 г/см³ (на 40% легче стали) · Превосходная усталостная прочность · Крепежные элементы для основных конструкций и композитных элементов планеров самолетов, где снижение массы имеет решающее значение. Прошел термическую обработку и старение (STA) в соответствии со стандартом AMS 4967 для достижения максимальной прочности.
17-4PH (AMS 5643)
Нержавеющая сталь с дисперсионным упрочнением · Предел прочности на растяжение 1,310 МПа (H1150) · Хорошая коррозионная стойкость · Возможность работы при умеренных температурах · Крепежные элементы шасси, рулевых поверхностей и конструкционных элементов аэрокосмической отрасли, требующие высокой прочности и коррозионной стойкости к коррозии. Пассивация в соответствии со стандартом ASTM A967.
Легированная сталь (AMS 6322)
Высокопрочная низколегированная сталь · Предел прочности на растяжение 1,520 МПа · Кадмиевое покрытие для защиты от коррозии · Высокопрочные штифты и болты для основной конструкции · Кадмиевое покрытие в соответствии с AMS-QQ-P-416 Тип II, Класс 2 с хроматным покрытием. После нанесения покрытия требуется магнитопорошковая дефектоскопия (МПД).
Алюминий 7075-T6 / 2024-T4
Высокопрочные алюминиевые сплавы · 7075-T6, предел прочности на растяжение 572 МПа · 2024-T4, предел прочности на растяжение 470 МПа · Легкие вторичные конструкции и немагнитные применения · Заклепки, глухие крепежные элементы и неконструкционные крепежные элементы для аэрокосмической отрасли. Возможно анодирование по стандарту MIL-A-8625 Type II.
Waspaloy (AMS 5706 / 5708)
Никелевый суперсплав · Предел прочности 1,310 МПа · Температура плавления до 870°C · Крепежные элементы для экстремально высокотемпературных двигателей и выхлопных систем в аэрокосмической отрасли, где возможности использования Inconel 718 недостаточны. Ограниченная доступность; изготовление на заказ с заводским сроком выполнения 16–20 недель.
Обработка и покрытие поверхностей для
Производство крепежных изделий для аэрокосмической отрасли
Покрытие поверхности компонентов крепежных элементов для аэрокосмической отрасли выполняет двойную функцию: защиту от коррозии для увеличения срока службы планера и контроль коэффициента трения для обеспечения стабильного крутящего момента при установке. Компания CNCPioneer сотрудничает с аккредитованными NADCAP партнерами по специальным технологическим процессам для поставки крепежных элементов для аэрокосмической отрасли с сертифицированным покрытием в соответствии со стандартами AMS-QQ-P-416, MIL-DTL-83488 и ASTM A967.
Кадмиевое покрытие — AMS-QQ-P-416
Кадмий является историческим стандартом защиты от коррозии крепежных элементов из легированной стали, используемых в аэрокосмической промышленности. Хроматизированное покрытие типа II обеспечивает устойчивость к солевому туману более 500 часов в соответствии со стандартом ASTM B117. Наносится слоем толщиной 5–8 мкм поверх фосфатной предварительной обработки. Требуется для болтов и штифтов из стали серии MS в условиях военной и военно-морской авиации. Документация об освобождении от требований RoHS доступна для оборонных аэрокосмических программ.
Алюминиевое покрытие (алюминиевая пластина / IVD) — MIL-DTL-83488
Алюминиевые покрытия IVD и алюминиевые пластины заменяют кадмий в современных крепежных элементах для коммерческой аэрокосмической отрасли, обеспечивая соответствие требованиям RoHS/REACH без ущерба для защиты от коррозии. Алюминиевое покрытие толщиной 8–13 мкм обеспечивает устойчивость к солевому туману более 720 часов. Стандартное применение в крепежных элементах новых программ Boeing и Airbus. Для высокопрочной стали (>1,240 МПа) требуется процесс LHE (низководородное охрупчивание).
Пассивация — ASTM A967 / AMS-QQ-P-35
Пассивация азотной или лимонной кислотой крепежных элементов из нержавеющей стали и нержавеющей стали с дисперсионным упрочнением (17-4PH), используемых в аэрокосмической отрасли. Удаляет свободное железо с обработанных поверхностей и восстанавливает антикоррозионный барьер из оксида хрома. Обязательна для всех крепежных элементов из нержавеющей стали серии 300 и PH, используемых в аэрокосмической отрасли, перед отгрузкой для предотвращения заедания при установке и точечной коррозии в процессе эксплуатации.
Фосфатное покрытие — MIL-DTL-16232
Предварительная обработка легированных стальных крепежных элементов для аэрокосмической отрасли марганцем или фосфатом цинка перед нанесением кадмия или алюминия. Обеспечивает удержание смазки и снижение износа при затяжке с контролем крутящего момента. Также служит коррозионностойким базовым слоем для хранения в смазанном виде незакаленных крепежных элементов для аэрокосмической отрасли.
Сухая пленочная смазка — MIL-PRF-46010
Сухая пленочная смазка на основе дисульфида молибдена или ПТФЭ, применяемая для резьбы и подшипниковых поверхностей крепежных элементов в аэрокосмической отрасли. Снижает коэффициент трения с 0.20 до 0.08, обеспечивая предсказуемую зависимость крутящего момента от натяжения и предотвращая заедание в соединениях титан-титан и нержавеющая сталь-нержавеющая сталь. Стандартная смазка для крепежных элементов из сплавов A286 и Ti-6Al-4V, используемых в авиационных двигателях и конструкционных изделиях.
Анодирование — MIL-A-8625
Стандартное анодирование типа II и твердое анодирование типа III для алюминиевых крепежных элементов и заклепок в авиационной промышленности. Анодирование типа II обеспечивает коррозионную стойкость и адгезию краски к алюминиевым соединениям планеров. Твердое анодирование типа III (25–75 мкм) обеспечивает износостойкость алюминиевых крепежных элементов в скользящих или поворотных механизмах. Герметизация осуществляется ацетатом никеля или пропиткой тефлоном для обеспечения смазывающих свойств.
Все покрытия, используемые при производстве крепежных элементов для аэрокосмической отрасли — кадмиевые, алюминиевые IVD, пассивирующие, сухие смазочные — проверяются методом рентгенофлуоресцентного анализа (XRF) по толщине, испытаниями на солевое распыление в соответствии со стандартом ASTM B117 и испытаниями на адгезию на каждой производственной партии. Сертификаты на покрытия, сертификаты NADCAP на специальные технологические процессы и протоколы испытаний на солевое распыление включены в пакет отгрузочной документации для каждой программы производства крепежных элементов для аэрокосмической отрасли.
Гарантия качества для
Производство крепежных изделий для аэрокосмической отрасли
Требования к качеству при производстве крепежных изделий для аэрокосмической отрасли выходят за рамки соответствия размерам и включают в себя отслеживаемость материалов, проверку механических свойств, неразрушающий контроль и полный документальный след, который требуется в рамках программ квалификации производителей аэрокосмической продукции, включая FAIR в соответствии со стандартом AS9102 для каждой новой детали.
Проверка контракта и чертежей
Перед принятием заказа необходимо провести инженерную проверку требований к чертежам для изготовления крепежных элементов для аэрокосмической отрасли, применимых спецификаций (NAS, MS, BAC, AMS, AS8879), перечня материалов, требований к термообработке, спецификаций на покрытие, требований к неразрушающему контролю (FPI/MPI) и требований FAIR. Необходимо подтвердить наличие материалов и сроки поставки на заводе для экзотических сплавов (Waspaloy, Inconel 718).
Входной контроль материалов
Проверка протокола заводских испытаний (MTR) на соответствие спецификации AMS: химический состав, предел прочности, предел текучести, относительное удлинение, твердость и размер зерна. Подтверждение состава методом рентгенофлуоресцентного анализа (XRF); выборочная проверка твердости поступающего прутка. Полная прослеживаемость партии — номер плавки связан с внутренним номером партии для отслеживания срока службы. Проверка на наличие веществ, запрещенных в соответствии с RoHS/REACH.
Контроль размеров первого образца
Полный отчет о размерах, полученный с помощью координатно-измерительной машины Mitutoyo: диаметр хвостовика, диаметр шага резьбы, угол резьбы, высота головки, ширина головки по плоскостям, биение головки, положение просверленного отверстия и общая длина. Проверка профиля резьбы с помощью оптического компаратора в соответствии со стандартом AS8879. Чертеж с полными результатами измерений. Образец для механических испытаний, изготовленный одновременно с первым образцом, для проверки прочности на растяжение и твердости.
Контроль размеров в процессе производства
100% сортировка диаметров хвостовиков на производственной скорости; контроль диаметра шага резьбы с помощью пневматического манометра через заданные интервалы; контроль диаметра шага резьбы путем отслеживания износа штамповочного инструмента; проверка биения головки после обработки головки; специализированная оснастка для крепежных изделий аэрокосмической отрасли с контролем пределов срока службы инструмента; статистический контроль процессов (SPC) по критическим диаметрам для производственных партий, превышающих 500 штук.
Специальные технологические процессы и неразрушающий контроль.
Сертификат термообработки от аккредитованной NADCAP печи: температура раствора, температура старения, атмосфера и диаграмма термопар. Сертификат FPI или MPI от аккредитованной NADCAP лаборатории неразрушающего контроля: проверка отсутствия индикации в соответствии с ASTM E1417/E1444. Проверка толщины покрытия методом рентгенофлуоресцентного анализа (XRF); образец для испытания в солевом тумане, обработанный вместе с производственной партией; проверка толщины и адгезии сухой пленочной смазки.
Окончательная проверка и документация
100% визуальный осмотр под 10-кратным увеличением для выявления дефектов обработки, равномерности покрытия и повреждений резьбы. Испытание на крутящий момент и натяжение на репрезентативном образце самоконтрящихся гаек. Окончательная проверка на КИМ на 5% образце для подтверждения размеров. Комплект отгрузочной документации: сертификат материала, сертификат термообработки, сертификат неразрушающего контроля, сертификат покрытия, отчет КИМ, FAIR в соответствии с AS9102 и сертификат соответствия с полной цепочкой отслеживания партии.
Система качества AS9100D и NADCAP для
Производство крепежных изделий для аэрокосмической отрасли
Сертификация CNCPioneer по стандарту AS9100D для производства крепежных элементов в аэрокосмической отрасли и аккредитация NADCAP по специальным процессам термообработки, FPI и MPI обеспечивают структурированную систему контроля качества, необходимую для квалификации цепочек поставок таких компаний, как Boeing, Airbus, Bombardier, а также оборонных OEM-производителей в рамках коммерческих, военных и космических программ.
AS9100D и FAIR согласно AS9102
Производство крепежных изделий для аэрокосмической отрасли, сертифицированное по стандарту AS9100D, с документацией FAIR в соответствии со стандартом AS9102 для каждой новой детали и изменения конструкции. Полный комплект чертежей, сертификация материалов, отчет о размерах, полученный с помощью КИМ, и результаты функциональных испытаний. Количество образцов первой партии в соответствии с требованиями форм AS9102 1, 2 и 3. Доступен пакет документов для квалификации производителя крепежных изделий для аэрокосмической отрасли для регистрации в базе данных поставщиков OEM.
- Справедливость в соответствии с документацией AS9102
- Рисунок с воздушным шаром прилагается.
- записи о сертификации материалов
Специальная аккредитация процесса NADCAP
Термообработка (ТО), контроль методом люминесцентной дефектоскопии (ФДД), магнитопорошковый контроль (МПД) и нанесение покрытий выполняются аккредитованными NADCAP партнерами по специальным технологическим процессам, имеющими действующие сертификаты аккредитации. Соответствие требованиям аудита NADCAP обеспечивается непрерывным контролем. Сертификаты на специальные технологические процессы включаются в каждую партию продукции, произведенной для аэрокосмической отрасли, для обеспечения соответствия требованиям аудита со стороны OEM-производителей.
- Аккредитация HT / FPI / MPI
- Сертифицированный процесс нанесения покрытия
- Непрерывный мониторинг NADCAP
100% отслеживаемость партий и проверка материалов.
Прослеживаемость номера партии от протокола заводских испытаний до готового аэрокосмического крепежа, сохраняемая в течение как минимум 10 лет в соответствии со стандартом AS9100D. Рентгенофлуоресцентная проверка состава материала поступающего прутка. Механические испытательные образцы, обрабатываемые с каждой партией термообработки: прочность на растяжение, предел текучести, относительное удлинение и твердость. Полная цепочка прослеживаемости материалов и процессов для расследования аварий и соответствия директивам по летной годности.
- Сохранение записей более 10 лет
- рентгенофлуоресцентная проверка состава
- Полная цепочка прослеживаемости
Габаритные и механические испытания
Проведена проверка размеров хвостовика, шага резьбы, биения головки и критических длин с помощью координатно-измерительной машины Mitutoyo. Выполнены испытания на растяжение по стандарту ASTM F606 на репрезентативных образцах из каждой производственной партии. Проведено измерение твердости по стандарту ASTM E18 (по Роквеллу C), подтверждающее реакцию на термообработку. Для исследования причин разрушения доступен анализ разрушения с помощью сканирующего электронного микроскопа (СЭМ). Все протоколы испытаний включены в Сертификат соответствия.
- Проверка размеров КИМ
- Прочность на растяжение и твердость по партиям
- Доступен анализ изломов с помощью сканирующего электронного микроскопа.
Часто задаваемые вопросы о производстве крепежных изделий для аэрокосмической отрасли
Часто задаваемые вопросы от производителей планеров, производителей двигателей, предприятий по техническому обслуживанию и ремонту, а также поставщиков первого уровня о производстве крепежных изделий для аэрокосмической отрасли и возможностях компании CNCPioneer по изготовлению крепежных изделий на заказ.
Полная прослеживаемость материалов до завода-изготовителя является важнейшим требованием к качеству при производстве крепежных изделий для аэрокосмической отрасли. В отличие от промышленных крепежных изделий, каждая партия крепежных изделий для аэрокосмической отрасли должна быть отслежена до номера исходной плавки, химического состава и результатов механических испытаний. Эта прослеживаемость позволяет проводить расследования аварий, обеспечивать соответствие директивам по летной годности и принимать корректирующие меры поставщиками при возникновении аномалий в материалах. CNCPioneer хранит записи более 10 лет в соответствии со стандартом AS9100D и связывает внутренние номера партий с номерами плавок на каждом этапе производства крепежных изделий для аэрокосмической отрасли.
Компания CNCPioneer производит все стандартные типы крепежных изделий для аэрокосмической отрасли: резьбовые крепежные изделия (болты, винты, шпильки) в соответствии со стандартами NAS/MS/BAC; гайки (шестигранные, срезные, самоконтрящиеся, анкерные) в соответствии со стандартами NAS/MS; штифты (прямые, конические, вилочные, с высоким зазором) в соответствии со стандартами NAS/BAC; глухие крепежные изделия (заклепки, стопорные болты) в соответствии со стандартами MS/NAS; и специальные крепежные изделия (с натягом, с коническим зазором, с стержнем различного диаметра) по чертежам заказчика. Возможно изготовление крепежных изделий для аэрокосмической отрасли на заказ с учетом фирменных форм головок, нестандартной длины захвата и интегрированных функций, с 24-часовой проверкой DFM.
Основные материалы, используемые для изготовления крепежных элементов в аэрокосмической отрасли: A286 (AMS 5731/5737) для высокотемпературных применений в конструкции планера и двигателя до 316°C; Inconel 718 (AMS 5662/5663) для горячей части двигателя до 650°C; Ti-6Al-4V (AMS 4928/4967) для легких основных конструкций; 17-4PH (AMS 5643) для коррозионностойких конструкционных применений; легированная сталь (AMS 6322) для высокопрочных штифтов; и алюминий 7075-T6 / 2024-T4 для заклепок и немагнитных применений. Все материалы полностью соответствуют требованиям MTR и AMS.
Крепежные элементы, соответствующие Национальному аэрокосмическому стандарту (NAS), разработаны Ассоциацией аэрокосмической промышленности (AIA) для применения в коммерческой и гражданской авиации — как правило, они обладают большей прочностью и более точным контролем размеров, чем крепежные элементы, соответствующие Военному стандарту (MS). Крепежные элементы, соответствующие Военному стандарту (MS), разработаны Министерством обороны США для применения в военной авиации и оборонной промышленности — часто с указанием кадмирования и конкретных требований к закупкам. Стандарты BAC (Boeing Aircraft Company) и DIN (Airbus) являются собственными спецификациями производителей оригинального оборудования (OEM), которые имеют приоритет над стандартами NAS/MS для конкретных программ разработки планеров. Компания CNCPioneer производит крепежные элементы для аэрокосмической отрасли, охватывающие все четыре семейства спецификаций.
Качество резьбы обеспечивается тремя способами контроля: (1) накатка резьбы (а не резка) с использованием закаленных резьбонакатных матриц, которые обрабатывают профиль резьбы методом холодной деформации для повышения усталостной стойкости; (2) 100% оптический контроль резьбы с помощью компаратора, проверяющего диаметр шага, угол резьбы и соответствие профиля в соответствии со стандартом AS8879; и (3) проверка калибра резьбы с помощью проходных и пробковых калибров для посадки класса 3A/3B. Резьба UNJ (MJ) с закругленным корнем является стандартной для критически важных с точки зрения усталости крепежных элементов в аэрокосмической отрасли, чтобы уменьшить концентрацию напряжений в корне резьбы.
Стандартные резьбовые крепежные элементы из стали A286 или 17-4PH для аэрокосмической отрасли из имеющегося прутка: 10–14 рабочих дней для опытных образцов (включая термообработку и пассивацию). Крепежные элементы из сплава Inconel 718, требующие термообработки NADCAP и FPI: 14–18 рабочих дней. Крепежные элементы из титана Ti-6Al-4V: 12–16 рабочих дней. Изготовление крепежных элементов для аэрокосмической отрасли на заказ с использованием новой оснастки: 3–4 недели для опытных образцов, 5–6 недель для серийного производства. Крупные серийные объемы: 6–8 недель в зависимости от наличия материала на заводе. Доступны программы рамочных заказов с запланированными поставками для долгосрочных поставок OEM-производителям.
Производство крепежных изделий для аэрокосмической отрасли в Китае компанией CNCPioneer обеспечивает снижение затрат на 35–55% по сравнению с аналогичными крепежными изделиями от известных американских и европейских производителей при сопоставимом уровне системы качества AS9100D, специальных технологических процессов NADCAP и документации FAIR. Преимущество в стоимости обусловлено экономической эффективностью производства — конкурентоспособными затратами на рабочую силу, близостью к азиатским поставщикам титановых и никелевых сплавов, а также высокой производительностью швейцарских станков с ЧПУ — а не компромиссом в технических характеристиках. Компоненты наших крепежных изделий для аэрокосмической отрасли производятся с соблюдением тех же допусков по размерам NAS/MS, спецификаций материалов AMS и требований специальных технологических процессов NADCAP, что и ведущие производители крепежных изделий PCC, Arconic и LISI. Подробные коммерческие предложения для OEM-производителей с прозрачным ценообразованием доступны в течение 24 часов.
Получите ценовое предложение на производство крепежных изделий для аэрокосмической отрасли.
Загрузите чертеж крепежных элементов для аэрокосмической отрасли, спецификацию NAS/MS/BAC или нестандартные требования к крепежным элементам и получите бесплатную проверку DFM и конкурентное ценовое предложение в течение 24 часов. Инженерная команда CNCPioneer проверит вашу конструкцию крепежного элемента для аэрокосмической отрасли на предмет технологичности производства, подтвердит соответствие спецификациям по материалам и термообработке, порекомендует оптимальное покрытие и форму резьбы, а также предоставит полное ценовое предложение для OEM-программы по стандартным и нестандартным типам крепежных элементов для аэрокосмической отрасли.