
Создание прототипов с ЧПУ
для деталей человекоподобных роботов
CNCPioneer — это сертифицированный по стандартам IATF 16949 и AS9100D специалист по прототипированию на станках с ЧПУ для человекоподобных роботов, поставляющий прототипы деталей для человекоподобных роботов — первые образцы корпусов приводов, комплекты компонентов гармонического привода, комплекты для итерации механизмов суставов, прототипы конструкций конечностей, комплекты прототипов ловких кистей и полные программы обработки деталей на одном роботе — в течение 5–7 рабочих дней для алюминиевых компонентов, с точностью, соответствующей производственным требованиям (±0.002 мм на швейцарских станках с ЧПУ, ±0.003 мм на фрезерно-токарных станках), с полной документацией по КИМ для каждой партии, включая отдельные детали, с 2011 года.
Что такое прототипирование с ЧПУ
Для каких деталей человекоподобного робота?
Прототипирование деталей человекоподобных роботов с помощью станков с ЧПУ — это высокоточная технология производства, которая преобразует конструкции компонентов человекоподобных роботов — корпуса приводов, элементы гармонических приводов, шарнирные конструкции, сегменты конечностей, компоненты механизмов кистей и оборудование для интеграции датчиков — в физические, тестируемые, точные металлические детали, пригодные для производства, за считанные дни, а не недели. Это позволяет использовать циклы проектирования-изготовления-тестирования, в рамках которых программы создания человекоподобных роботов сходятся к аппаратному обеспечению, способному ходить, балансировать, манипулировать и выдерживать механические условия, которые моделирование не может полностью предсказать.
Прототипирование с ЧПУ занимает незаменимое место в разработке человекоподобных роботов, которое не могут занять ни 3D-печать, ни серийное производство. По сравнению с аддитивным производством, детали прототипов человекоподобных роботов, изготовленные с помощью ЧПУ, обеспечивают истинные свойства материала — кованый сплав 7075-T6 с пределом текучести 503 МПа, усталостная прочность сплава Ti-6Al-4V, твердость подшипника GCr15 — необходимые для структурных и механических испытаний. По сравнению с серийным производством, прототипирование с ЧПУ не требует инвестиций в оснастку — версия конструкции, выпущенная в понедельник утром, становится обработанной деталью на следующей неделе, при этом стоимость одной детали позволяет осуществить пять итераций проектирования, тогда как экономические соображения, связанные с литьевой оснасткой, вынудили бы преждевременно заморозить проект. Важно отметить, что прототипы CNCPioneer обрабатываются на тех же платформах — с той же точностью ±0.002–0.003 мм — которые будут использоваться для серийного производства деталей в случае масштабирования программы, что исключает риск перехода от прототипа к серийному производству, который характерен для программ, где цех прототипирования и поставщик серийного производства являются разными заводами.
-
Скорость соответствует темпу итераций человекоподобных роботов. Изготовление алюминиевых деталей для прототипов человекоподобных роботов занимает 5–7 рабочих дней, миниатюрных компонентов на швейцарских станках с ЧПУ — 5–7 дней, титановых — 8–12 дней, сложных корпусов для 5-осевых систем — 7–12 дней, с ускорением на 3 дня для готовых к механической обработке конструкций. Замена деталей, вышедших из строя во время тестирования роботов, помещается в приоритетную очередь с обработкой в течение 3–5 дней, что позволяет поддерживать работоспособность тестовых роботов на протяжении непрерывных циклов итераций.
-
Точность определения производственных целей из первой части Детали прототипов человекоподобных роботов в CNCPioneer обрабатываются с соблюдением производственных допусков — посадочные места подшипников ±0.002 мм, профили генераторов волн ±0.003 мм, отверстия для звеньев ±0.005 мм — потому что прототип, маскирующий проблемы с допусками ручной подгонкой, дает результаты испытаний, которые серийные детали не смогут воспроизвести. Каждая партия прототипов поставляется с полной документацией по координатно-измерительной машине Mitutoyo, что позволяет прогнозировать результаты испытаний прототипов для производства.
-
Экономичность мелкосерийного производства на станках с ЧПУ без инвестиций в оснастку. Программы ЧПУ для мелкосерийного производства от CNCPioneer позволяют рассчитывать стоимость от 1 до 500 единиц продукции за счет экономичности наладки: затраты на программирование амортизируются на протяжении всего жизненного цикла итерации проекта, стратегии использования оснастки с нулевой точкой опоры исключают трудозатраты на настройку каждой партии, а многокомпонентная раскройка выполняется на общих настройках — обеспечивая снижение себестоимости на 25–60% при производстве от одной детали до 100 штук без каких-либо инвестиций в оснастку или обязательств по минимальному заказу.
-
Бесперебойная непрерывная связь от прототипа до производства. Поскольку прототипы изготавливаются на производственных платформах, предназначенных для серийного производства, программы, масштабируемые для серийного производства, сразу переходят к квалификации PPAP уровня 3 на уже проверенных процессах — без смены поставщиков, без перерывов в повторной квалификации, без отклонения размеров между деталями, прошедшими роботизированное тестирование, и деталями, поставляемыми в готовой продукции. Прототип, подтверждающий работоспособность коленного привода в ходе испытаний, по размерам идентичен десятитысячному корпусу из серийного производства.

Почему стоит выбрать CNCPioneer?
Детали прототипа человекоподобного робота?
Среди мировых поставщиков робототехники для быстрого прототипирования, компания CNCPioneer благодаря скорости итераций, сопоставимой с производственными, точности уровня серийного производства, полной координации комплектов роботов и экономичности мелкосерийного производства с ЧПУ делает наш завод предпочтительным партнером по прототипированию деталей человекоподобных роботов с ЧПУ на всем протяжении процесса разработки и производства.
Скорость соответствует темпу итераций человекоподобных моделей.
Команды разработчиков аппаратного обеспечения для человекоподобных роботов работают с циклами в 1–3 недели; поставщик прототипов, сроки поставки которого превышают цикл итераций, становится критически важным для программы. CNCPioneer поставляет алюминиевые детали для прототипов человекоподобных роботов за 5–7 рабочих дней , миниатюрные компоненты, изготовленные на швейцарских станках с ЧПУ, за 5–7 дней, титановые — за 8–12 дней, а сложные корпуса для 5-осевых систем — за 7–12 дней, обеспечивая ускоренную доставку готовых к обработке конструкций за 3 дня и замену в случае неисправности за 3–5 дней, что позволяет поддерживать работоспособность тестовых роботов.
Точность производства прототипных партий
Детали прототипов человекоподобных роботов в CNCPioneer обрабатываются с соблюдением производственных допусков: посадочные места подшипников ±0.002 мм, профили генераторов волн ±0.003 мм, отверстия для звеньев ±0.005 мм — потому что прототип привода, маскирующий проблемы с допусками ручной подгонкой, дает результаты испытаний, которые серийные детали не смогут воспроизвести. Каждая партия прототипов, включая отдельные детали, поставляется с полной документацией Mitutoyo CMM , что делает данные испытаний прототипов надежными доказательствами, позволяющими прогнозировать производство.
Проектирование с учетом технологичности производства (DFM) в тот же день ускоряет конвергенцию проектирования.
Каждый запрос на прототипирование деталей для человекоподобных роботов на станках с ЧПУ получает инженерную оценку DFM в течение 24 часов — клиенты, находящиеся в активной разработке, получают обратную связь по изменениям в конструкции в тот же день — охватывающую обрабатываемость, выполнимость допусков, риск тонкостенных конструкций, достижимость целевой массы и факторы, влияющие на стоимость, поэтому проблемы проектирования выявляются на этапе проверки CAD-модели, а не в неудачных первых образцах. Программирование с учетом итераций повторно использует неизмененную геометрию в разных версиях, сокращая время выполнения обновлений версии C до минут, а не часов.
Полная координация робототехнического комплекта
Для создания человекоподобного робота требуется от 200 до 500 уникальных обработанных компонентов, включая штифты, изготовленные на швейцарских станках с ЧПУ, корпуса, обработанные на фрезерно-токарных станках, и конструкции с 5-осевым управлением. Программы быстрого прототипирования робототехники CNCPioneer координируют комплектацию роботов на всех платформах с синхронизированной доставкой — полный перечень обработанных материалов поступает в готовом к сборке виде, а не поступает от нескольких поставщиков по несогласованным графикам, что задерживает сборку робота.
Низкопроизводительное ЧПУ-оборудование без вложений в оснастку.
Программы ЧПУ для мелкосерийного производства от CNCPioneer обеспечивают экономическую эффективность на этапе наладки при заказе от 1 до 500 единиц : стратегии использования нулевой точки крепления, многокомпонентная раскройка и повторное использование программ позволяют снизить себестоимость на 20–35% при заказе от 6 до 25 штук, от 35 до 50% при заказе от 26 до 100 и от 50 до 60% при заказе от 101 до 500 штук — по сравнению с ценообразованием за одну единицу — без каких-либо инвестиций в оснастку, без минимальных обязательств по заказу и с полной свободой внесения изменений в проект на каждом этапе.
Бесперебойная непрерывная связь от прототипа до серийного производства.
Поскольку прототипирование деталей человекоподобных роботов на станках с ЧПУ в CNCPioneer изначально ориентировано на серийное производство, масштабирование сразу переходит к квалификации PPAP уровня 3 на уже проверенных процессах — без смены поставщиков, без перерывов в повторной квалификации, без отклонения размеров между проверенными прототипами и серийными деталями. Пилотные партии деталей, изготовленных на станках с ЧПУ небольшими объемами, позволяют накопить данные о возможностях статистического контроля процессов (SPC), которые за 6–8 недель создают статистическую основу для последующей квалификации PPAP.
Детали прототипа человекоподобного робота
Мы доставляем
Технология ЧПУ-прототипирования деталей для человекоподобных роботов от CNCPioneer охватывает всю кинематику и механическую архитектуру двуногих человекоподобных роботов — от наборов компонентов прототипов приводов и комплектов для итераций механизмов суставов до полных пакетов деталей, изготовленных на станках с ЧПУ для одного робота и поставляемых в синхронизированном режиме для сборки роботом, — все с точностью, соответствующей производственным требованиям, и с полной документацией по КИМ для каждой партии.

Прототипы приводных механизмов и исполнительных устройств
Наиболее высокочастотное ЧПУ-прототипирование деталей для человекоподобных роботов — потому что итерации в разработке приводов стимулируют развитие характеристик человекоподобных роботов. Прототипы гармонических приводов (эллиптические кулачки генератора волн ±0.003 мм, круглые шлицы, выходные фланцы, обработка опор гибких шлицов); планетарные/QDD-приводы (носители планетарных передач с ±0.003 мм по положению штифта, валы солнечных шестерен, корпуса кольцевых шестерен); прототипы корпусов бескаркасных двигателей (посадочные места статора ±0.005 мм, посадочные места коаксиальных подшипников 0.005 мм, карманы для энкодеров под сложными углами выхода); и конструкции для интеграции датчиков крутящего момента, обработанные по чертежу для обеспечения достоверности переноса калибровки.

Прототипы суставных механизмов и структур для передвижения
Прототипы суставов бедра/колена/голеностопного сустава — вилки сложных угловых суставов и корпуса кластеров, включая прототипы для 5-осевых однопозиционных испытаний, сохраняющие многоканальные соотношения, оцениваемые при тестировании суставов. Прототипы сегментов конечностей (структурные элементы бедра/голени/предплечья с проверкой массы ±0.5 г), подтверждающие компромисс между массой и жесткостью, предлагаемый топологической оптимизацией. Прототипы элементов каркаса туловища (структурные узлы позвоночника и таза, сети интерфейса бедра-плеча ±0.02 мм/±0.02°). Платформы для крепления датчиков силы стопы (плоскостность 0.010 мм) и конструкции для удара пяткой при итерации испытаний локомоции.

Комплекты для усовершенствования механизмов управления ловкостью рук
Быстрое прототипирование робототехники в самом высоком масштабе — наборы итераций механизмов кисти, изготовленные на швейцарских станках с ЧПУ: наборы итераций фаланг пальцев (звенья 8–30 мм с точностью ±0.010 мм для различных вариантов конструкции для сравнения при тестировании захвата); шарнирные штифты Ø0.8–4.0 мм с точностью ±0.002 мм и шероховатостью Ra 0.1 мкм; сухожильные шкивы с полированными канавками (±0.005 мм); прототипы пластин ладони (15–25 прецизионных интерфейсов ±0.010 мм). Полные комплекты прототипов кистей (60–150 деталей на кисть) поставляются синхронизированно. Стандартная доставка миниатюрных компонентов, изготовленных на швейцарских станках с ЧПУ, составляет 5–7 дней.

Компоненты прототипа датчиков и интеграции
Прототипы креплений камер и датчиков глубины с оптическими элементами выравнивания ±0.010 мм и ±0.05° для калиброванных многокамерных систем восприятия. Прототипы платформ крепления IMU (плоскостность 0.005 мм, элементы ориентационной привязки ±0.02° — точность крепления IMU напрямую влияет на качество оценки состояния робота). Прототипы подставок для термоинтерфейса вычислительного модуля (плоскостность 0.010 мм). Прототипы корпуса батареи и удерживающей рамы. Прототипы креплений абсолютных энкодеров (±0.005 мм) и компонентов ступицы диска энкодера (концентричность ±0.003 мм).

Комплектные наборы деталей, изготовленные одним роботом.
Полный перечень материалов, обработанных на станках, состоящий из 200–500 компонентов, для сборки человекоподобных роботов — скоординированный между швейцарским станком с ЧПУ (штифты, валы, шкивы), фрезерно-токарным станком MAZAK (корпуса, несущие элементы, несущие конструкции) и 5-осевым станком VARIAXIS (сложные корпуса шарниров, топологически оптимизированные конструкции) с синхронизированной поставкой в виде готового к сборке комплекта. Скоординированная поставка полных комплектов деталей робота занимает 3–5 недель. Планирование сборки комплекта для каждого этапа исключает поштучную поставку от нескольких поставщиков, что задерживает программы сборки роботов.

Пилотный парк станков с ЧПУ для мелкосерийного производства
Для пилотных групп человекоподобных роботов (25–100 роботов) малосерийный станок с ЧПУ от CNCPioneer работает как настоящее серийное производство с соблюдением производственных дисциплин, масштабированных под пилотные объемы: сбор данных SPC на уровне партии перед составлением истории возможностей PPAP; 100% контрольно-измерительная машина на критически важных компонентах привода; отслеживаемость партии от сертификата материала до присвоения серийного номера роботу; зеркальное отображение пар компонентов (левая/правая сторона) по зеркальным программам с согласованной массой ±0.5 г; и поставка комплектных деталей для каждого слота сборки робота, синхронизированная с графиками сборки, с уменьшением стоимости на 50–60% по сравнению с ценой за единицу товара.
Отрасли и приложения
Услуги CNCPioneer по прототипированию с ЧПУ для деталей человекоподобных роботов и мелкосерийному производству с ЧПУ обслуживают все организации, разрабатывающие аппаратное обеспечение для человекоподобных роботов — от универсальных OEM-программ и стартапов, финансируемых венчурным капиталом и занимающихся разработкой аппаратного обеспечения для ИИ, до специализированных разработчиков приводов, исследователей ловких рук, производителей экзоскелетов и университетских робототехнических лабораторий.
Производители человекоподобных роботов
Итерационные прототипы, поставка пилотного парка, мелкосерийное производство с ЧПУ для масштабирования человекоподобных платформ — полная поставка комплектов деталей робота, синхронизированная с графиками производства, непрерывность перехода от прототипа к серийному производству, исключающая смену поставщиков при достижении производственных объемов, и квалификация PPAP уровня 3 для уже проверенных процессов. Доступны соглашения о резервировании мощностей для OEM-производителей, находящихся на интенсивных этапах производства и нуждающихся в гарантированном еженедельном выделении мест для прототипов.
Стартапы в области воплощенного искусственного интеллекта и робототехники
Робототехника для быстрого прототипирования, адаптированная к этапам разработки оборудования и срокам демонстрации, установленным венчурным фондом: проектирование с учетом технологичности производства (DFM) в тот же день для внесенных изменений в конструкцию, изготовление первых алюминиевых образцов за 5–7 дней, ускоренная разработка готовых к механической обработке конструкций за 3 дня и приоритетная замена в случае поломки, обеспечивающая работоспособность демонстрационных роботов. Программирование с учетом итераций снижает затраты на версии B/C/D за счет повторного использования неизменной геометрии в разных версиях, поэтому разработка на ранних этапах с большим количеством итераций остается в рамках бюджета посевного финансирования и финансирования серии А.
Производители роботизированных приводов
Программы итераций прототипирования компонентов привода гармоник и QDD — наборы итераций геометрии кулачка генератора волн (форма ±0.003 мм, несколько вариантов эллипса для оптимизации пульсаций крутящего момента), прототипы для механической обработки опорных элементов с круглыми и гибкими шлицами, первые образцы корпуса двигателя с проверкой соосности посадочного места статора и подшипника, а также прототипы интеграционной структуры датчика крутящего момента, позволяющие проверить перенос калибровки с прототипа на производственную геометрию.
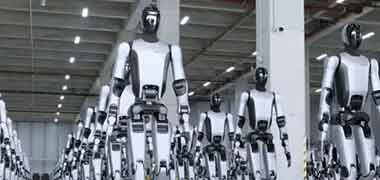
Разработчики шагающих и четвероногих роботов
Комплекты конструктивных прототипов для четвероногих и многоногих платформ, использующих архитектуру человекоподобных приводов и суставов — итерация прототипа корпуса QDD, прототипы структурных вилок ног (системы отверстий со сложным углом, геометрия со сложным углом), прототипы платформы для интеграции датчиков силы и крутящего момента в стопу (плоскостность 0.010 мм), а также мелкосерийное производство на станках с ЧПУ для пилотных четвероногих флотов с теми же экономическими показателями, что и в гуманоидных программах.
Развитие ловкости рук и навыков манипулирования
Комплекты для итераций механизмов кистей рук, изготовленные на швейцарских станках с ЧПУ, предназначены для исследований в области манипуляций и коммерческих программ создания ловких концевых эффекторов — полные комплекты для итераций фаланг в нескольких вариантах конструкции для сравнительного тестирования захвата, программы итераций диаметра шарнирного штифта (Ø0.8–4.0 мм с точностью ±0.002 мм), прототипы для оптимизации геометрии канавки сухожильного шкива, а также полные комплекты прототипов кистей рук (60–150 деталей на кисть), поставляемые синхронизированным образом с одного станка с ЧПУ для прототипирования и поставки деталей для человекоподобных роботов.
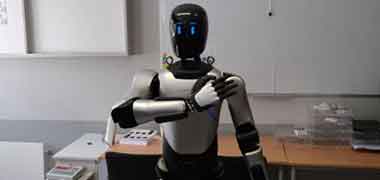
Университетские и национальные лабораторные программы
Производственная платформа для исследований с использованием одного робота, оснащенная координатно-измерительной машиной (КИМ) с полной документацией для обеспечения воспроизводимости исследований — прототипы деталей человекоподобных роботов для университетских и национальных лабораторных программ, имеющие записи о проверке размеров, необходимые для публикаций в рецензируемых журналах и межучрежденческого сравнения оборудования. Минимальный заказ отсутствует; принимаются первые экземпляры. AS9100D — документально подтвержденные программы быстрого прототипирования робототехники, поддерживающие сроки исследований, финансируемых за счет грантов, с преимуществом в стоимости в Китае на 40–60%.
Прототипирование деталей человекоподобных роботов с помощью станков с ЧПУ
Процесс и рабочий процесс
Рабочий процесс быстрого прототипирования робототехники CNCPioneer позволяет создавать компоненты человекоподобных роботов, начиная с CAD-моделирования и заканчивая изготовлением готовых к сборке деталей, за четыре структурированных этапа: проектирование с учетом технологичности производства (DFM) в тот же день (дни 0–1), обработка первого образца (дни 1–7 для алюминия), поддержка тестирования, итераций и переделки (непрерывный процесс) и мелкосерийное масштабирование ЧПУ по мере развития программ — с точностью, соответствующей производственным целям, и документацией на каждом этапе.
Проверка DFM и разработка технологического процесса (в тот же день)
Каждый запрос на изготовление деталей для человекоподобных роботов с ЧПУ-прототипированием: оценка обрабатываемости и допустимых допусков для каждой детали по сравнению со швейцарским ЧПУ (±0.002 мм), фрезерно-токарной обработкой (±0.003 мм) и 5-осевой обработкой; выявление факторов, влияющих на стоимость: ненужные жесткие допуски, глубокие узкие пазы, нестандартная резьба, отмеченные экономически нейтральными альтернативами; предварительная проверка целевого веса по объему CAD перед обработкой; маршрутизация процесса для каждого компонента: швейцарский ЧПУ (штифты/валы/шкивы), фрезерно-токарная обработка (корпуса/носители), 5-осевая обработка (структуры сложной геометрии); стратегия программирования с учетом итераций: детали версии C повторно используют программы версии B, где геометрия остается неизменной.
Сроки выполнения механической обработки первого образца
Прототипы конструкций и корпусов из алюминия 7075-T6/6061-T6: 5–7 рабочих дней · Миниатюрные компоненты, изготовленные на швейцарских станках с ЧПУ (штифты Ø0.8 мм+, валы, шкивы): 5–7 дней · Прототипы из PEEK: 5–7 дней · Легкие прототипы из магния AZ91D: 7–10 дней , включая защиту от коррозии · Титан Ti-6Al-4V: 8–12 дней · Сложные корпуса для 5-осевых станков: 7–12 дней · Сталь/нержавеющая сталь 17-4PH, GCr15: 8–12 дней, включая термообработку · Программа ускоренного производства: 3-дневный срок выполнения заказа на алюминиевые детали, готовые к механической обработке, при наличии резервных мощностей.
Поддержка тестирования, итераций и перестройки
Приоритет замены при отказе: компоненты, вышедшие из строя во время тестирования роботов, повторно поступают на обработку в приоритетном порядке — запасные части доставляются в течение 3–5 дней, обеспечивая работоспособность тестовых роботов. · Отслеживание версий: программные библиотеки с контролем версий для каждого номера детали заказчика; заказы на детали разных версий (запасные части версии B наряду с итерациями версии C) обрабатываются без путаницы. · Заметки по сборке: замечания токаря (кромки, склонные к образованию заусенцев, замечания по посадке, элементы, чувствительные к деформации) предоставляются вместе с деталями в качестве практической информации о технологичности обработки, которая используется заказчиком в процессе итерации проектирования. · Соглашения о резервировании мощностей: гарантированное еженедельное выделение слотов для прототипов на этапах интенсивной сборки.
Ценовые категории для станков с ЧПУ малого объема (1–500 единиц)
1–5 единиц: Цена первого образца; амортизация программирования вперед · 6–25 единиц: Амортизация наладки по всей партии; –20–35% за единицу · 26–100 единиц: Нулевая точка крепления; многокомпонентные настройки с вложенной фиксацией; –35–50% · 101–500 единиц: Полувыделенное планирование; опциональные мягкие приспособления; –50–60% · 500+ единиц: Переход к серийному производству с PPAP уровня 3 (6–8 недель) → выпуск по рамочному соглашению · Нулевые инвестиции в оснастку на любом уровне; свобода внесения изменений в конструкцию сохраняется на протяжении всего диапазона мелкосерийного производства на станках с ЧПУ.
Материалы для прототипов и сроки поставки
Al 7075-T6 (5–7 дней) · Al 6061-T6 (5–7 дней) · PEEK (5–7 дней) · Mg AZ91D (7–10 дней + EN) · Ti-6Al-4V (8–12 дней) · 17-4PH H900 (8–12 дней, включая термическую обработку) · Подшипниковая сталь GCr15 (10–14 дней, включая термическую обработку + шлифовку) · Обработка поверхности по графикам изготовления прототипов: анодирование типа II/III +2–3 дня; черное анодирование +2–3 дня; химическое никелирование +3–4 дня; DLC +4–5 дней; пассивация +2 дня · Все материалы проверены SII XRF по партиям из сертифицированного склада.
Документация по прототипу, предназначенная для серийного производства.
Полный отчет о размерах, полученный с помощью координатно-измерительной машины Mitutoyo, по каждой партии прототипов, включая отдельные детали · Записи о проверке массы (±0.1 г или ±0.5 г на компонент) · Сертификаты материалов с отслеживанием партии термической обработки · Сертификаты обработки поверхности · Заметки о сборке с производственными наблюдениями · Записи о поставках с контролем версий по каждому номеру детали заказчика · Накопление данных SPC в пилотной партии для создания статистической основы предварительной квалификации PPAP · Все записи о качестве прототипов хранятся в течение 20 лет.
Материалы для прототипирования с ЧПУ
для деталей человекоподобных роботов
Компания CNCPioneer предлагает услуги по прототипированию деталей человекоподобных роботов с ЧПУ, охватывающие весь спектр материалов, включая сроки изготовления прототипов для каждого сплава: алюминий — 5–7 дней, магний и титан — 7–14 дней, подшипниковые и зубчатые стали — 10–14 дней, включая термообработку. Все материалы для прототипов поставляются с того же сертифицированного склада, что и для серийного производства, и проходят рентгенофлуоресцентную проверку SII для каждой партии.
Алюминий 7075-T6
Предел текучести 503 МПа · 2.80 г/см³ · 60% операций по прототипированию на станках с ЧПУ для изготовления деталей человекоподобных роботов. Материал прототипа по умолчанию для конструкций и корпусов — корпуса приводов, шарнирные вилки, узлы каркаса туловища, элементы конструкции конечностей. Программы обработки прототипов конструкционных компонентов из сплава 7075-T6 разрабатываются в соответствии со стандартами, предназначенными для серийного производства, начиная с первого образца, что позволяет использовать их непосредственно в качестве производственных программ при заключении контракта на серийное производство. Твердое анодирование типа III +2–3 дня.
Алюминий 6061-T6
276 МПа предел текучести · 2.70 г/см³ · Вторичный материал для прототипов кронштейнов, крышек, люков доступа и компонентов, требующих частых итераций проектирования, где высока частота изменений конструкции, а более низкая стоимость материала снижает затраты на каждую версию. Предпочтителен для ранних этапов проектирования, где геометрия все еще часто меняется — его более низкая стоимость по сравнению с 7075-T6 делает создание нескольких вариантов конструкции одновременно более экономичным. Стандартное и черное анодирование +2–3 дня.
Магний AZ91D
1.81 г/см³ · На 35% легче алюминия · Для критически важных по массе дистальных прототипов — оболочек предплечья, структурных элементов кисти, головных частей — где прототип должен соответствовать целевой массе, полученной в результате механической обработки (±0.5 г на сегментах конечностей), в реальном рабочем материале, а не в алюминиевом аналоге. Механическая обработка прототипа осуществляется в соответствии со специальным протоколом пожарной безопасности CNCPioneer; защита от коррозии методом химического никелирования включена в срок выполнения заказа 7–10 дней.
Титан Ти-6Ал-4В
Предел текучести 880 МПа · 4.43 г/см³ · Прототипы высоконагруженных суставов и высококачественных каркасов кистей рук — вилки тазобедренного сустава при максимальной полезной нагрузке, корпуса дифференциалов голеностопного сустава при пиковой нагрузке реакции опоры и элементы скелета пальцев в конструкциях кистей рук с высокой степенью ловкости. Срок изготовления титановых прототипов отражает дополнительное программирование и настройку оснастки для специфических режимов подачи, скорости и стратегии охлаждения титана; последующие партии из проверенных программ изготавливаются быстрее. Пассивация ASTM A967 +2 дня.
Сталь 17-4PH H900
Предел текучести 1,310 МПа · 7.75 г/см³ · Прототипы заготовки шестерни, выходного вала и высоконагруженной вставки — самая прочная нержавеющая сталь в наборе материалов для человекоподобных актуаторов. Упрочнение осаждением в условиях H900 включено в срок выполнения заказа 8–12 дней. Прототипы заготовок шестерен обработаны до окончательного профиля с проверкой на КИМ до термообработки (для подтверждения геометрии) и после (для подтверждения того, что деформация остается в пределах допуска), что обеспечивает полную размерную характеристику влияния термообработки на этапе прототипирования.
Подшипниковая сталь GCr15
Твердость по Роквеллу (HRC) 62–65 (сквозная закалка) · 7.80 г/см³ · Компоненты прототипов подшипниковых колец и кулачков, требующие интегрированных прецизионных закаленных поверхностей — профили кулачков волнового генератора, элементы подшипниковых колец, изготовленные на заказ для нестандартных конфигураций отверстий привода, и компоненты механизмов, подверженные износу, размеры которых недоступны в каталоге подшипников. Сквозная закалка и прецизионная шлифовка GCr15 до ±0.003 мм включены в срок выполнения 10–14 дней; шероховатость контактной поверхности подшипника Ra 0.05–0.1 мкм в стандартной комплектации.
Сталь 42CrMo4
Предел текучести 950 МПа (HT) · 7.85 г/см³ · Прототипы планетарного механизма и высокомоментного выходного вала, где коррозионная стойкость нержавеющей стали 17-4PH H900 является второстепенной по сравнению с эффективностью в расчете на крутящий момент. Сквозная закалка 42CrMo4 (стандартная твердость по Роквеллу 28–34 или индукционная закалка поверхности HRC 45+ по запросу) включена в сроки изготовления прототипа. Прототипы планетарных механизмов обрабатываются после термообработки для проверки сохранения окончательного положения отверстия под штифт ±0.003 мм после закалки — критически важная проверка размеров перед началом серийного производства.
Инженерный полиэфиркетон (PEEK)
1.32 г/см³ · Самое короткое время изготовления деталей прототипа человекоподобного робота среди материалов наряду с алюминием. Компоненты прототипа из PEEK — направляющие для прокладки сухожилий, изоляционные прокладки, диэлектрические вставки в корпусах приводов — быстро и чисто обрабатываются на стандартных платформах ЧПУ без требований пожарной безопасности, предъявляемых к магнию, или требований к последовательности термообработки, необходимых для стали. Прототипы из PEEK, изготовленные в CNCPioneer, имеют поверхность, соответствующую требованиям производства (Ra 0.2 мкм на каналах контакта сухожилий), что позволяет подтвердить фрикционные характеристики первого образца.
Обработка поверхности на
Графики создания прототипов
Компания CNCPioneer координирует все стандартные виды обработки поверхности компонентов человекоподобных роботов в соответствии с графиком создания прототипов — анодирование, химическое никелирование, DLC-покрытие и пассивация, применяемые к деталям прототипов человекоподобных роботов в соответствии с техническими условиями, используемыми в серийном производстве, с предоставлением сертификатов на обработку в комплекте документации для прототипа. Выбор метода обработки проверяется в рамках DFM без дополнительной платы.
Твердое анодирование III типа — MIL-A-8625 (+2–3 дня)
Стандартная износостойкая обработка для прототипов человекоподобных роботов из алюминия 7075-T6 и 6061-T6. Твердость по Виккерсу (HV) 400+ при толщине 15–25 мкм. Наносится в соответствии с графиком изготовления прототипов через 2–3 рабочих дня после завершения механической обработки. Отверстия для подшипниковых узлов прототипов обрабатываются с учетом припуска на анодирование; после обработки на КИМ (координатно-измерительной машине) окончательный диаметр отверстия подтверждается в пределах допусков чертежа — это позволяет проверить последовательность анодирования и расточки перед запуском в производство. Черное твердое анодирование доступно с тем же сроком выполнения 2–3 дня для прототипов конструкций, расположенных рядом с камерой.
Химическое никелирование — MIL-C-26074 (+3–4 дня, требуется AZ91D)
Обязательная защита от коррозии всех деталей прототипа человекоподобного робота из магния АЗ91Д включена в срок изготовления прототипа АЗ91Д, составляющий 7–10 дней. Химическое никелирование со средним содержанием фосфора (8–10% P) после цинкатной активации обеспечивает равномерное покрытие сложных обработанных геометрических форм, включая внутренние пазы и подрезы ребер. Нанесение химического никеля на детали прототипа АЗ91Д подтверждает правильность процесса обработки и окончательные размеры деталей (никель добавляет ~20–25 мкм на поверхность) перед запуском в производство — этап проверки размеров, который нельзя пропустить.
DLC-покрытие (+4–5 дней)
Алмазоподобное углеродное покрытие (μ 0.05–0.15, 2–5 мкм) используется для обработки критически важных поверхностей отверстий и кулачков в прототипах корпусов интегрированных приводов и прототипах шарнирных штифтов ручных механизмов. Увеличение срока изготовления прототипа на +4–5 дней позволяет подтвердить толщину покрытия, адгезию и коэффициент трения на фактически обработанной поверхности — это критически важно для испытаний прототипов шкивов и кулачков, где характеристики трения определяют жизнеспособность конструкции механизма до начала серийного производства или массовой обработки.
Пассивация по стандарту ASTM A967 (+2 дня)
Обязательная обработка всех деталей прототипов человекоподобных роботов из стали 17-4PH H900, 42CrMo4, GCr15 и титана Ti-6Al-4V. Удаление свободного железа и загрязнений поверхности после обработки производится через 2 дня после начала испытаний прототипов. На прототипах из стали и подшипниковой стали пассивация наносится после термообработки и окончательной шлифовки — это означает, что отчет КИМ по прототипу охватывает деталь в ее окончательном состоянии, подтверждая, что деформация, вызванная термообработкой и шлифовкой, не привела к отклонению размеров до испытаний.
Анодирование типа II — Стандартная защита (+2–3 дня)
Стандартная защита от коррозии и косметический дефект для алюминиевых элементов прототипов конструкций — крышек, кронштейнов, люков доступа и второстепенных конструктивных элементов, где не требуется износостойкость твердого анодирования типа III. Толщина покрытия 5–25 мкм с меньшим ударным воздействием на размеры, чем у типа III, подходит для элементов прототипов, где впервые изучается влияние геометрии анодирования. Доступны натуральный, черный, синий или нестандартный цвет в соответствии с графиком изготовления прототипов с задержкой в 2–3 дня, что позволяет командам проверять требования к косметическому покрытию параллельно со структурными и размерными испытаниями.
Микроструйная обработка + анодирование — валидация косметического прототипа (+2–3 дня)
Микроструйная обработка с последующим анодированием типа II применяется для прототипов человекоподобных роботов, требующих проверки внешнего вида и структурных испытаний — прототипов с открытым монококовым корпусом, прототипов структурных элементов головы и наружных поверхностей корпуса плечевого шарнира, где внешний вид изделия является требованием, требующим подтверждения на этапе прототипирования. Проверка внешнего вида прототипа исключает необходимость итераций в дизайне после начала серийного производства, что делает инвестиции в график производства, занимающие +2–3 дня, выгодными уже на этапе запуска производства.
Все виды обработки поверхности при изготовлении прототипов на станках с ЧПУ для роботов-гуманоидов — твердое анодирование MIL-A-8625, химическое никелирование MIL-C-26074, DLC-покрытие, пассивация ASTM A967, анодирование типа II и микроструйная обработка + анодирование — выполняются в соответствии со спецификацией прототипа (идентичной производственной спецификации), а сертификаты обработки включены в пакет документации прототипа. Дополнительные этапы обработки включаются в обязательства по поставке прототипа при подтверждении заказа; никаких скрытых дополнительных платежей не предусмотрено. Проектирование с учетом технологичности (DFM) — выбор обработки, толщины, управление влиянием на размеры — включает в себя анализ DFM, проводимый CNCPioneer в тот же день.
Гарантия качества для
Быстрое прототипирование робототехники
Система контроля качества робототехники для быстрого прототипирования от CNCPioneer применяет дисциплину контроля на уровне, соответствующем производственным стандартам, к каждой партии прототипов — полная проверка с помощью координатно-измерительной машины Mitutoyo при каждой поставке, включая отдельные детали, рентгенофлуоресцентный анализ материалов при каждой партии, программные библиотеки с контролем версий и инструкции по сборке, предоставляющие информацию о процессе производства заказчику в цикле итераций проектирования.
Проектирование с учетом технологичности производства и инженерная экспертиза в тот же день.
Каждый запрос на прототипирование деталей для человекоподобных роботов на станках с ЧПУ поступает на инженерную проверку в течение 24 часов; клиенты, находящиеся в процессе активной разработки, получают обратную связь по изменениям в конструкции в тот же день. Проектирование с учетом технологичности (DFM) включает в себя: технологичность и возможность проверки допусков для каждой детали; определение факторов, влияющих на стоимость, с альтернативами, не влияющими на стоимость; предварительную проверку целевого объема на основе данных CAD; маршрутизацию процесса (швейцарский станок с ЧПУ / токарно-фрезерный станок / 5-осевой станок); стратегию программирования с учетом итераций. Проблемы, выявленные на этапе DFM, ничего не стоят; проблемы, обнаруженные в отбракованных первых образцах, обходятся дорого и отнимают время и деньги, которые бюджеты на прототипирование не могут покрыть.
Проверка материалов (рентгенофлуоресцентный анализ каждой партии)
Подтверждение состава методом SII XRF для каждой партии материала — прототипные детали изготавливаются из сертифицированного сырья, никогда не используется непроверенный материал. Проверка твердости термообработанных стальных прототипов (проверка состояния 17-4PH H900, GCr15 HRC после закалки). Полная отслеживаемость партии от сертификата производителя до отгрузки для всех прототипных деталей человекоподобных роботов — материалы для прототипов поставляются из той же сертифицированной цепочки поставок, что и производственные партии, что гарантирует, что данные испытаний прототипов отражают свойства материалов, используемых в производстве.
Полная КИМ (координатно-измерительная машина) на каждой партии прототипов.
Полный отчет о размерах, составленный координатно-измерительной машиной Mitutoyo (±0.001 мм), для каждой поставки прототипа, включая отдельные детали. Измеряются, регистрируются и указываются все размеры, указанные на чертеже: посадочные места подшипников, соосность отверстий, положение отверстий под сложным углом, положение соединительной сети, плоскостность фланца, диаметры шага резьбы. Лазерный микрометр используется для измерения параметров штифтов и валов, изготовленных на швейцарском станке с ЧПУ. Профилометр используется для измерения параметров контактных поверхностей подшипников и шарниров. Проводится прецизионная балансировочная проверка массы (±0.1 г для кисти/запястья, ±0.5 г для сегментов конечностей) критически важных по весу компонентов. Данные испытаний прототипов позволяют прогнозировать производство, поскольку документация по прототипам соответствует производственным параметрам.
Системы контроля версий и программные библиотеки
Библиотеки программ обработки с контролем версий поддерживаются для каждого номера детали заказчика, начиная с первого прототипа — дисциплина внесения инженерных изменений применяется с первой детали. Заказы на детали смешанных версий (запасные части версии B наряду с итерациями версии C) обрабатываются без путаницы с использованием маршрутизации программ с метками версий. Детали версии C с одним измененным отверстием перепрограммируются за считанные минуты путем повторного использования неизмененной геометрии версии B — программирование с учетом итераций, которое обеспечивает бесперебойную поставку робототехники для быстрого прототипирования в рамках еженедельного цикла проектирования заказчика, а не ограничивает его.
Примечания к сборке и поддержка по замене в случае неисправности
Производственные наблюдения, предоставляемые вместе с деталями в виде сборочных заметок, передают практическую информацию о технологичности обработки заказчику на этапах проектирования — склонные к образованию заусенцев кромки, чувствительные к деформации элементы, наблюдения за посадкой при сборке. Приоритет замены при отказе: компоненты, вышедшие из строя во время роботизированного тестирования, повторно поступают на обработку в приоритетном порядке с выполнением заказа в течение 3–5 дней. Поддержка анализа отказов: проверка записей об обработке для определения наличия каких-либо отклонений размеров от чертежа у вышедшей из строя детали прототипа до начала испытаний — незамедлительное разграничение проектных отказов от производственных ошибок.
Предварительное изготовление опытных партий SPC и PPAP
Данные о возможностях производства накапливаются на основе мелкосерийного производства на станках с ЧПУ с использованием тех же программ обработки, что и в прототипе — история Cpk (количество циклов обработки на 1000 об/мин) формируется для квалификации PPAP уровня 3 без отдельного квалификационного запуска. Когда поступает заказ на серийное производство, PPAP уровня 3 (исследования возможностей, анализ воспроизводимости и повторяемости измерительных приборов, анализ видов и последствий отказов, планы контроля) выполняется в течение 6–8 недель на уже проверенных процессах. Статистическая основа предварительно создается на основе данных прототипов и пилотного производства; переход к серийному производству — это административный процесс, а не перезапуск производства.
Система контроля качества прототипирования на станках с ЧПУ
для программ гуманоидных роботов
Система контроля качества деталей человекоподобных роботов CNCPioneer, сертифицированная по стандартам IATF 16949 и AS9100D для прототипирования с ЧПУ, построена на четырех структурных принципах, которые делают данные испытаний прототипов прогнозируемыми для производства: точность, соответствующая производственным целям с самого начала, документирование на КИМ для каждой партии, бесперебойная преемственность от прототипа к производству и поддержка итераций, обеспечивающая работоспособность тестовых роботов на протяжении непрерывных циклов разработки.
Точность определения производственных целей (часть первая).
Детали прототипов человекоподобных роботов в CNCPioneer обрабатываются на тех же швейцарских станках с ЧПУ, фрезерно-токарных станках MAZAK и 5-осевых станках VARIAXIS — с теми же допусками ±0.002–0.003 мм — которые будут использоваться для серийного производства деталей, если программа будет масштабирована. Программы обработки прототипов написаны в соответствии со стандартами, предназначенными для серийного производства: программа ЧПУ, стратегия закрепления заготовки и последовательность процесса, использованные для первого прототипа, идентичны тем, которые будут применяться в серийном производстве. Это означает, что результаты испытаний прототипа представляют собой механически обоснованные прогнозы характеристик серийных деталей, а не оптимистичные приближения, характерные для цеха быстрого выполнения заказов, работающего вне производственных возможностей.
- Те же платформы: прототип = объем
- Допуски одинаковые: ±0.002 мм от первой детали.
- Программы, написанные с учетом производственного замысла
Полная документация по КИМ (координатно-измерительной машине) для каждой партии.
Полная документация по размерам, предоставляемая координатно-измерительной машиной Mitutoyo (CMM) для каждой детали прототипа человекоподобного робота, включая отдельные экземпляры, устраняет двусмысленность в определении того, является ли неудачное тестирование робота следствием проблемы проектирования или результатом брака при производстве прототипа. Отчеты CMM охватывают все размеры чертежа: посадочные места подшипников, соосность отверстий, положение интерфейсной сети, диаметры шага резьбы и плоскостность фланца. Проверка массы (±0.1 г или ±0.5 г) для компонентов, критически важных по весу. Профилометрическая проверка поверхностей подшипников и шарниров. Пакет документации по отдельной детали прототипа эквивалентен документации по партии серийного производства.
- Полная координатно-измерительная машина (КИМ) для каждой партии, включая отдельные изделия.
- Проверка массы деталей, имеющих решающее значение по весу.
- Профилометр на поверхностях подшипников/шарниров
Поддержка итераций и замена неисправных элементов
Приоритетная замена неисправных деталей в течение 3–5 рабочих дней обеспечивает работоспособность тестовых роботов на протяжении непрерывных циклов итераций — основной экономический аргумент в пользу скорости итераций прототипов заключается в том, что робот, простаивающий 2 недели в ожидании запасных частей, теряет данные испытаний за 2 недели, которые невозможно восстановить. Библиотеки программ с контролем версий позволяют перепрограммировать детали версии C с одним измененным отверстием за считанные минуты, используя неизмененную геометрию версии B. Примечания к сборке, сопровождающие поставки, передают замечания токаря (характер заусенцев, подверженные деформации элементы, характеристики посадки) обратно в CAD-проект заказчика до выпуска следующей версии.
- Срок выполнения замены в случае неисправности — 3–5 дней.
- Повторное использование программ с контролем версий
- Составляйте пометки к каждой доставке.
Непрерывность от прототипа до серийного производства
Пилотные партии станков с ЧПУ малого объема позволяют накапливать данные о возможностях статистического контроля процессов (SPC) на основе проверенных программ обработки прототипов. Когда поступает заказ на серийное производство, квалификация PPAP уровня 3 (исследования возможностей, анализ воспроизводимости и повторяемости измерительных приборов, анализ видов и последствий отказов, планы контроля) выполняется за 6–8 недель на уже проверенных процессах — без смены поставщика, без повторной квалификации и без несоответствия размеров между деталями, прошедшими валидацию в пилотном парке, и деталями, поставляемыми в коммерческие продукты. Непрерывный процесс от прототипа до серийного производства устраняет задержку в 3–6 месяцев, связанную со сменой поставщика, именно в тот момент, когда коммерческий успех имеет наибольшее значение.
- PPAP-терапия 3-го уровня в течение 6–8 недель при определенном объеме.
- Отсутствие смены поставщиков; нет переквалификации
- SPC, собранный из опытных образцов.
Часто задаваемые вопросы о прототипировании деталей человекоподобных роботов на станках с ЧПУ
Часто задаваемые вопросы от производителей человекоподобных роботов, стартапов, занимающихся воплощенным искусственным интеллектом, производителей приводов, разработчиков ручных манипуляторов и университетских программ по робототехнике о прототипировании деталей человекоподобных роботов на станках с ЧПУ, скорости быстрого прототипирования в робототехнике, экономической эффективности мелкосерийного производства на станках с ЧПУ и непрерывности перехода от прототипа к серийному производству.
Эти два процесса отвечают на разные вопросы разработки, и зрелые программы быстрого прототипирования в робототехнике целенаправленно используют оба. 3D-печать решает вопросы соответствия формы и размеров — проверки габаритов, макеты прокладки кабелей — быстрее и дешевле, чем механическая обработка. Прототипирование с ЧПУ позволяет ответить на вопросы, определяющие работоспособность конструкции человекоподобного робота: производительность механизма (обеспечивает ли гармонический привод плавную передачу крутящего момента? — только реальная геометрия волнового генератора с точностью ±0.003 мм в реальной стали выявляет пульсации передачи), структурная точность (выдерживает ли тазобедренная вилка нагрузку при ходьбе? — усталостное поведение кованого сплава 7075-T6 отличается от поведения материала, полученного методом 3D-печати, на 30–60% при количестве циклов, характерных для человекоподобных роботов, а дефекты поверхности, полученные методом 3D-печати, порождают трещины, которых нет на обработанных поверхностях с шероховатостью Ra 0.8 мкм), точность подшипников и посадки (напечатанные отверстия не могут вмещать посадочные места с точностью ±0.002 мм; прототипы, изготовленные вручную, генерируют данные испытаний, которые серийные детали не будут воспроизводиться), и точность массы (напечатанная «легкая конструкция» ничего не говорит о том, соответствует ли обработанная деталь из сплава 7075-T6 целевому значению ±0.5 г). Практическое правило, рекомендуемое CNCPioneer: печатайте на первом этапе, обрабатывайте на станке на каждом этапе, результатам испытаний которого вы намерены доверять, — и обрабатывайте на станке все, что находится на пути крутящего момента привода из первой статьи, потому что разработка привода на основе напечатанных деталей — это разработка вопреки вымыслу.
Стандартная поставка: алюминиевые конструкционные и корпусные прототипы — 5–7 рабочих дней; миниатюрные компоненты, изготовленные на швейцарских станках с ЧПУ, — 5–7 дней; сложные корпуса для 5-осевых станков — 7–12 дней; титан — 8–12 дней; ускоренная поставка алюминия для готовых к обработке конструкций — 3 дня при наличии резервных мощностей. Замена деталей, вышедших из строя во время роботизированного тестирования, осуществляется в приоритетном порядке с выполнением заказа в течение 3–5 дней. Скорость является устойчивой, а не героической, благодаря четырем конструктивным механизмам: программированию с учетом итераций, которое повторно использует неизменную геометрию в разных версиях (деталь версии C с одним измененным отверстием перепрограммируется за минуты, а не за часы); библиотекам программ с контролем версий, исключающим необходимость перепроектирования при повторных заказах и поставках запасных частей; глубине платформы станков более 144, позволяющей интегрировать заказы на прототипы в производственные мощности без образования очередей за серийным производством; и проектированию с учетом технологичности (DFM) в тот же день для разных версий, позволяющему выявлять проблемы технологичности в CAD-моделях, а не в отбракованных первых образцах. Для клиентов, активно занимающихся разработкой человекоподобных роботов, CNCPioneer дополнительно предлагает соглашения о резервировании мощностей — гарантированное еженедельное выделение слотов для прототипов, что обеспечивает договорную поставку в течение 5 дней на этапах интенсивной разработки.
Ценообразование на станках с ЧПУ для малых объемов производства в CNCPioneer основано на экономике амортизации наладки: относительно себестоимости одной детали ожидайте примерно –20–35% на единицу продукции при заказе 6–25 штук, –35–50% при заказе 26–100 штук и –50–60% при заказе 101–500 штук — это обусловлено повторным использованием программного обеспечения, фиксацией нулевой точки, что сокращает время наладки, и многокомпонентной раскройкой с нулевыми инвестициями в оснастку на любом этапе. Вопрос о переходе на оснастку для больших объемов производства следует оценивать по трем критериям: количество (амортизация оснастки редко превосходит ценообразование на станках с ЧПУ для малых объемов производства (ниже 1,000–5,000 единиц на номер детали в год, в зависимости от сложности); стабильность конструкции (оснастка фиксирует геометрию — привязка оснастки к постоянно совершенствующейся человекоподобной конструкции превращает каждое будущее улучшение в списание затрат на оснастку; при малых объемах производства на станках с ЧПУ сохраняется свобода проектирования благодаря пилотному обучению); и требования к свойствам (многие компоненты, имитирующие человеческую природу — опоры подшипников, элементы шестерен, прецизионные интерфейсы — требуют чистовой обработки даже из литых или кованых заготовок, что сужает ценовое преимущество инструмента только до черновой обработки). Практические рекомендации CNCPioneer: запускайте мелкосерийное производство станков с ЧПУ в пилотных проектах и на первых коммерческих внедрениях, дайте опыту работы в полевых условиях стабилизировать конструкции и оценивайте инструментацию для каждого компонента только тогда, когда стабильный годовой спрос превышает точку безубыточности инструмента.
Без разрывов — это заложено в самой концепции. Поскольку прототипирование деталей человекоподобных роботов на станках с ЧПУ в CNCPioneer изначально планируется к серийному производству (производственные платформы, допуски, документация для КИМ, программы с контролем версий), масштабирование представляет собой административный и статистический процесс, а не перезапуск производства. Путь таков: пилотные партии мелкосерийного производства на станках с ЧПУ накапливают данные о возможностях статистического контроля процессов (SPC) на уже проверенных процессах; когда поступает заказ на серийное производство, выполняется квалификация PPAP уровня 3 (исследования возможностей до Cpk ≥1.67 по специальным характеристикам, MSA Gage R&R, PFMEA, планы контроля) на тех же процессах в течение 6–8 недель; затем серийное производство продолжается по рамочным заказам с ежемесячными выпусками, 100% сортировкой CCD критически важных компонентов приводов и выделенными мощностями — обработка той же геометрии, на тех же платформах, по тем же программам, которые использовались для создания прототипов, проверенных вашими роботами. Альтернативный вариант — создание прототипов в цехе быстрого изготовления и переход к отдельному поставщику серийного производства — требует повторной квалификации каждой детали, приводит к расхождениям в размерах между проверенными прототипами и серийными деталями и, как правило, обходится программам по разработке человекоподобных роботов в 3–6 месяцев именно в тот момент, когда коммерческий успех имеет наибольшее значение.
Получите расчет стоимости изготовления прототипов деталей для человекоподобных роботов на станках с ЧПУ.
Загрузите чертежи компонентов вашего человекоподобного робота или файлы САПР и получите бесплатный анализ DFM и конкурентное ценовое предложение в течение 24 часов — с указанием сроков изготовления прототипа для каждого компонента, технологических маршрутов для швейцарских станков с ЧПУ, фрезерно-токарных и 5-осевых платформ, анализа факторов, влияющих на стоимость, с альтернативами, удобными для итераций, предварительной проверки целевого объема производства, ценовых категорий для мелкосерийного производства на станках с ЧПУ от 1 до 500 единиц, а также пути от прототипа до серийного производства для масштабирования вашей программы.