
Головка блока цилиндров на заказ
Обработка CNC
CNCPioneer — это сертифицированное по стандартам IATF 16949 и AS9100D китайское предприятие по производству головок цилиндров, предлагающее услуги по обработке на станках с ЧПУ: изготовление на заказ корпусов головок цилиндров из алюминиевого сплава для двигателей, узлов головок цилиндров для промышленных поршневых компрессоров, компонентов головок цилиндров для морских дизельных двигателей, механическую обработку головок цилиндров для генераторных установок, изготовление головок цилиндров для гоночных и высокопроизводительных двигателей, гидравлических и пневматических торцевых крышек и головок цилиндров, а также полный комплекс услуг по изготовлению головок цилиндров на заказ. Мы обеспечиваем плоскостность поверхности блока цилиндров 0.010 мм/300 мм, точность диаметра отверстия под седло клапана ±0.005 мм, соосность отверстия направляющей клапана с седлом ±0.003 мм, соответствие объема камеры сгорания ±0.5 см³ на комплект, точность положения отверстия канала охлаждающей жидкости ±0.050 мм и точность положения болтового отверстия ±0.010 мм. Наши услуги доступны в одноналадочных фрезерно-токарных и 5-осевых программах MAZAK.
Более 66 фрезерно-токарных центров MAZAK, 5-осевых платформ MAZAK VARIAXIS и более 78 швейцарских токарных станков с ЧПУ обслуживают производителей промышленных двигателей, OEM-производителей поршневых компрессоров, производителей судового силового оборудования, производителей генераторных установок, разработчиков высокопроизводительных двигателей для автоспорта, OEM-производителей сельскохозяйственной и строительной техники, а также производителей гидравлического и пневматического оборудования с 2011 года.
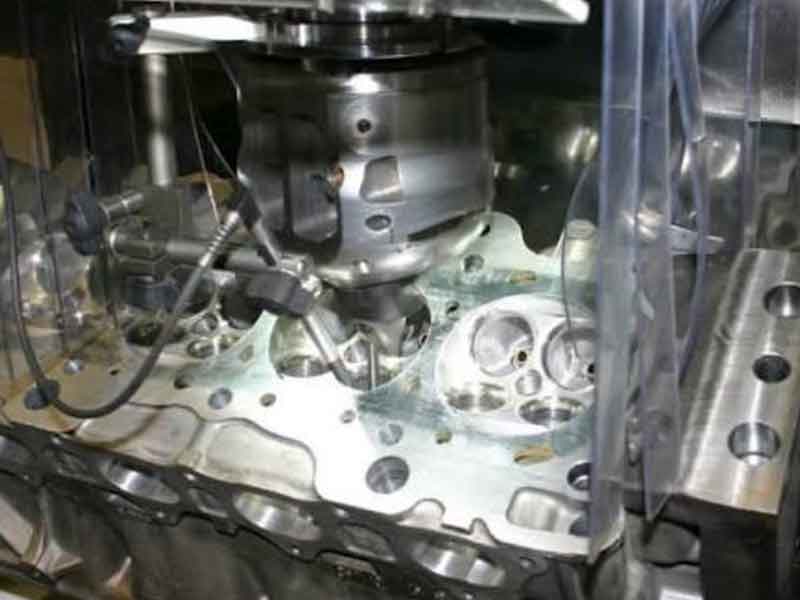
Что такое
Головка блока цилиндров на заказ?
Головка блока цилиндров, изготовленная на заказ, представляет собой прецизионно обработанный конструктивный и функциональный компонент двигателя или компрессора — изготовленный из литого алюминиевого сплава, заготовки алюминия, чугуна или стали — который закрывает верхнюю часть одного или нескольких цилиндров двигателя или компрессора, содержит объем камеры сгорания, вмещает седла и направляющие впускных и выпускных клапанов, интегрирует каналы охлаждающей жидкости для терморегулирования, обеспечивает структурный интерфейс крепления механизма клапанного механизма и представляет собой основной герметизирующий интерфейс по отношению к блоку цилиндров через прецизионно плоскую поверхность, соответствие которой прокладке головки блока определяет, насколько надежно герметизируется камера сгорания в диапазоне рабочего давления и температуры.
Изготовление головок блока цилиндров на заказ необходимо в случаях, когда конструкция двигателя или компрессора нестандартная или производится в небольших объемах без коммерчески доступной замены; когда требуется точность размеров, превосходящая требования к серийным литым головкам (совпадение объема камеры сгорания с точностью до ±0.5 см³ для сбалансированной работы многоцилиндрового двигателя); когда технические характеристики материала отличаются от оригинальной отливки; когда требуется модификация геометрии каналов, формы камеры сгорания или расположения каналов охлаждения; или когда оригинальная головка блока цилиндров не подлежит замене, что требует обратного проектирования и точного воспроизведения с помощью станков с ЧПУ, соответствующих оригинальным спецификациям.
-
Плоскостность поверхности палубы 0.010 мм/300 мм — основной показатель герметичности. Неровные поверхности деки создают зоны высокого и низкого контакта прокладки: в низких точках давление сгорания 80–250 бар находит недостаточно плотно прилегающую зону прокладки и инициирует прорыв газов. CNCPioneer обеспечивает плоскостность 0.010 мм/300 мм за счет согласованных торцевых фрезерных вставок, термостабилизации, однопроходной обработки и проверки с помощью КИМ (координатно-измерительной машины) по 25-точечной сетке на каждой головке.
-
Объем камеры сгорания ±0.5 см³ — сбалансированные характеристики многоцилиндрового двигателя. Разница в объеме камеры на 1 куб. см приводит к изменению степени сжатия примерно на 0.3–0.5 единицы на цилиндр. 5-осевой ЧПУ-процессор камеры CNCPioneer программирует объем с точностью до ±0.5 куб. см, что подтверждается измерением уровня заполнения жидкостью в каждой камере и документацией, подтверждающей соответствие параметров.
-
Соосность седла клапана ±0.003 мм — уплотнение клапана по всей окружности. Несоосность приводит к асимметричному контакту клапана — одна зона высокого напряжения, а другая — к отсутствию контакта, что вызывает утечку горячего газа. Одноступенчатая пилотная оснастка CNCPioneer обеспечивает точность ±0.003 мм за счет механической регистрации, подтвержденной индикатором часового типа в каждом положении клапана.
-
Китайская компания предлагает ценовое преимущество в 40–60% при сертифицированном качестве. Высокопроизводительный комплект головок блока цилиндров из сплава 6061-T6 для 4-цилиндровых двигателей с 4 клапанами на цилиндр (с согласованным диаметром ±0.5 куб. см, глубиной блока 0.010 мм/300 мм, толщиной седла ±0.003 мм) стоит 2,800 долларов в американской механической мастерской, тогда как прототип стоит 1,550 долларов, а комплекты для производства 500 штук в год в CNCPioneer — 580–720 долларов.

Почему стоит выбрать CNCPioneer?
Изготовление головок блока цилиндров на заказ?
Среди китайских производителей головок цилиндров, компания CNCPioneer, благодаря таким показателям, как точность обработки поверхности головки (0.010 мм/300 мм), соответствие объема камеры сгорания ±0.5 см³, соосность седла клапана и направляющей ±0.003 мм с помощью одноэтапной пилотной обработки, полный цикл обработки головок цилиндров на станках с ЧПУ в рамках интегрированных программ MAZAK, возможность быстрого изготовления прототипов (5–14 дней) и 40–60% преимущество в стоимости в Китае, делает наш завод по производству головок цилиндров предпочтительным поставщиком для производителей промышленных двигателей, компрессоров, судостроения, программ автоспорта и производителей гидравлического оборудования по всему миру.
Плоскостность поверхности палубы 0.010 мм/300 мм — первичное качество герметизации.
Поверхность головки блока цилиндров является наиболее функционально важной обрабатываемой поверхностью — той, которая контактирует с прокладкой головки и должна оставаться плоской с точностью до 0.010 мм/300 мм для обеспечения равномерного давления при посадке прокладки по всему периметру камеры сгорания. При пиковом давлении в цилиндре 180 бар головка приподнимается примерно на 0.003–0.008 мм на границе расположения болтов; это приподнимание должно оставаться в пределах упругой способности прокладки головки. CNCPioneer обеспечивает плоскостность 0.010 мм/300 мм за счет четырех комплексных методов: согласованные торцевые фрезерные пластины (все пластины имеют высоту ±0.003 мм); термостабилизация (20-минутная пауза после черновой обработки перед чистовой обработкой устраняет градиент температуры поверхности 12–18 °C); однопроходная чистовая обработка (устранение ступенчатых артефактов при повторном зацеплении инструмента); и проверка каждой головки блока цилиндров на координатно-измерительной машине (КИМ) по 25-точечной сетке перед выпуском.
Согласование объема камеры сгорания ±0.5 см³ — сбалансированная работа многоцилиндрового двигателя.
В многоцилиндровых промышленных и гоночных двигателях разница в объеме камеры сгорания между цилиндрами напрямую приводит к изменению степени сжатия между цилиндрами — каждая разница в объеме камеры на 1 куб. см приводит к изменению степени сжатия примерно на 0.3–0.5 единицы в типичном двигателе объемом 500 куб. см на цилиндр. Программы ЧПУ для обработки камер сгорания от CNCPioneer обеспечивают точность измерения объема с точностью до ±0.5 куб. см от проектной спецификации, что подтверждается измерением уровня заполнения жидкостью (прецизионный шприц, водорастворимое масло, герметизация головки блока цилиндров, подача жидкости через отверстие для свечи зажигания, измерение объема до известного базового уровня с точностью до ±0.1 куб. см) на каждой головке блока цилиндров, а также документацией, подтверждающей, что все цилиндры в многоцилиндровом комплекте имеют разницу в пределах ±0.5 куб. см. Для гоночных программ доступна точность до ±0.3 куб. см.
Соосность седла клапана и направляющей ±0.003 мм — контакт клапана по всей окружности.
Соосность седла клапана относительно направляющей определяет, равномерно ли поверхность клапана контактирует с седлом по всей окружности в 360°. Несоосность приводит к образованию полумесяца высокого контактного напряжения и полумесяца отсутствия контакта, вызывая утечку горячего газа, который приводит к прогоранию седел и поверхностей клапанов в процессе эксплуатации. Система пилотной обработки CNCPioneer с одной установкой обрабатывает отверстия для вставок седел с помощью фрезы, которая направляет готовое отверстие направляющей, центрируя седло за счет механической регистрации, а не за счет позиционирования станком. Соосность достигается независимо от термического дрейфа, оседания приспособления или изменения положения — ±0.003 мм TIR за счет прямого механического ограничения, проверенного индикатором часового типа на каждом положении клапана каждой головки блока цилиндров.
Полный цикл обработки головки блока цилиндров на станке с ЧПУ — интегрированные программы.
Специализированные программы обработки головок цилиндров CNCPioneer обрабатывают весь набор элементов — верхнюю поверхность, камеры сгорания, отверстия для седел клапанов, отверстия для направляющих клапанов, отверстия для каналов охлаждающей жидкости, поверхности крепления коромысел, отверстия для подшипников распределительного вала, резьбу для свечей зажигания и форсунок, порты для датчиков температуры и отверстия для болтов головки — в скоординированных программах фрезерования, токарной обработки и 5-осевой обработки MAZAK, которые сохраняют все геометрические соотношения относительно общих базовых точек . Фрагментированная обработка у разных поставщиков — фрезерование верхней поверхности на одном предприятии, обработка клапанов на другом, обработка каналов на третьем — накапливает ошибки переноса базовых точек на границе каждого поставщика; интегрированные программы CNCPioneer исключают это накопление и необходимую повторную квалификацию головок цилиндров.
Возможность быстрого создания прототипов — от 5 до 14 дней.
Срок изготовления одноцилиндровой головки блока цилиндров из алюминиевого сплава 6061-T6 с ЧПУ составляет 5–8 рабочих дней ; 7–10 дней для гоночной 4-клапанной головки блока цилиндров из алюминиевого сплава 7075-T6 с пятиугольной крышей — 7–10 дней; 8–12 дней для литых алюминиевых или чугунных деталей, изготовленных на станках с ЧПУ (с использованием отливок, предоставленных заказчиком); 10–14 дней для головок блока цилиндров из нержавеющей стали и высоконапорного компрессора 17-4PH H900. В стандартную комплектацию многоцилиндровых программ входит проверка согласованности объема камеры сгорания. Возможна ускоренная обработка одноклапанной головки блока цилиндров из алюминиевого сплава за 3 дня для готовых к механической обработке конструкций — сроки изготовления прототипов позволяют программам разработки двигателей итеративно проектировать, тестировать и совершенствовать конструкцию в соответствии с конкурентоспособными коммерческими сроками.
Головки цилиндров, произведенные в Китае, — преимущество в стоимости на 40–60%.
CNCPioneer обеспечивает на 40–60% более низкую цену, чем аналогичные заказы на обработку головок цилиндров, производимые на предприятиях по прецизионной обработке двигателей в США, Европе и Японии, при сохранении плоскостности блока, точности седел клапанов и качества документации. Комплект головок цилиндров из заготовки 6061-T6 для 4-цилиндрового двигателя с 4 клапанами на цилиндр (с согласованием ±0.5 см³, плоскостью блока 0.010 мм/300 мм, зазором между седлом и головкой клапана ±0.003 мм, пассивированный), который стоит 2,800 долларов США в американской мастерской по обработке высокопроизводительных двигателей, обходится примерно в 1,550 долларов США в прототипе CNCPioneer — и в 580–720 долларов США за комплект при годовом производстве 500 комплектов головок цилиндров в Китае. Для производителя промышленных двигателей, выпускающего 2,000 двигателей в год, экономия от китайских производителей головок цилиндров составляет 1 600 000–2 400 000 долларов США в год на комплектацию.
Типы нестандартных головок цилиндров
Мы Машина
Компания CNCPioneer предлагает полный спектр услуг по изготовлению головок цилиндров на заказ: от головок для одноцилиндровых промышленных двигателей до многоцилиндровых гоночных двигателей, головок цилиндров для поршневых компрессоров, работающих под давлением 20–700 бар, головок цилиндров для морских дизельных двигателей с документацией классификационного общества, торцевых крышек цилиндров для гидравлических и пневматических систем, а также программ по воспроизведению исторических двигателей — все это с соблюдением производственного стандарта IATF 16949 и с полной документацией по координатно-измерительной машине, объему камеры сгорания и качеству поверхности.

Головки цилиндров промышленных двигателей
Одно- и многоцилиндровые головки цилиндров для стационарных промышленных двигателей, используемых в генераторах, насосных установках, компрессорах и промышленных первичных двигателях. Диапазон рабочего объема 200–2,000 см³ на цилиндр; диаметр цилиндра Ø70–Ø160 мм. Материалы: литой алюминий A356-T6 или LM25 для головок цилиндров промышленных двигателей с жидкостным охлаждением; серый чугун EN-GJL-250 или высокопрочный чугун EN-GJS-500 для головок цилиндров тяжелых дизельных и газовых двигателей. Конфигурация клапанов: 2, 4 или 6 клапанов на цилиндр в зависимости от конструкции двигателя. Типы сгорания: искровое зажигание (бензин, сжиженный газ, природный газ), компрессионное зажигание (дизельное топливо), двухтопливная система, водород. Основные обработанные характеристики: плоскостность верхней плоскости 0.010 мм/300 мм; камера сгорания ±0.5 см³; зазор между седлом и головкой клапана ±0.003 мм; Соосность отверстия гильзы форсунки относительно центра камеры сгорания ±0.005 мм; резьба свечи зажигания M10–M14; расположение каналов системы охлаждения ±0.050 мм. Документация по производству OEM-продукции IATF 16949 для объемов производства более 500 000 единиц в год.

Головки цилиндров судовых дизельных двигателей
Головки цилиндров для главных двигателей и вспомогательных генераторов судовых силовых установок, работающих в агрессивных средах соленой воды. Материалы морского класса: алюминий AlSi9Cu3 для высокопрочных головок морских дизельных двигателей; чугун SG для дизельных двигателей большого диаметра; высокопрочный чугун EN-GJS-500 для тяжелых вспомогательных двигателей. Защита от коррозии: твердое анодирование типа III на алюминиевых головках морских двигателей; эпоксидное покрытие полостей на внутренних каналах охлаждающей жидкости. Точно сбалансированные по потоку водяные каналы, предотвращающие локальную эрозию от высокоскоростного охлаждения морской водой. Головки малых вспомогательных двигателей с диаметром пор Ø80–Ø120 мм и головки больших главных двигателей с диаметром пор Ø200–Ø400 мм. Документация по типовому одобрению компонентов морских двигателей от Bureau Veritas, DNV, Lloyd's Register и ABS. Требования к межремонтному интервалу (TBO): геометрия седла и направляющей клапана для интервалов обслуживания 4,000–8,000 часов без износа седла.

Головки цилиндров генераторной установки
Изготовление головок блока цилиндров на заказ для дизельных и газовых генераторных установок, требующих увеличенных интервалов обслуживания и высокой надежности при непрерывной работе. Требование к сроку службы: 20 000–40 000 часов (межремонтный интервал). Выбор материала для изготовления: высококачественные алюминиевые сплавы и высокопрочный чугун. Вставки в седла клапанов из спеченной стали или стеллита для увеличения срока службы без износа седел при сгорании дизельного топлива с низкой смазывающей способностью без натрия. Втулка форсунки: запрессованная из медного сплава или стали, соосность отверстия ±0.003 мм относительно центра камеры сгорания. Резьбовые вставки болтов головки блока цилиндров, установленные в алюминиевых головках, обеспечивают возможность многократного затягивания без износа резьбы. Характеристики системы зажигания (резьба свечей зажигания, отверстия в предкамере) соответствуют спецификации двигателя генераторной установки. Производство соответствует стандарту IATF 16949 PPAP уровня 3 при годовом объеме 10 000–500 000 единиц с ежемесячными двухнедельными рамочными выпусками и выделенными мощностями MAZAK.

Высокопроизводительные и гоночные головки цилиндров
Специально разработанные программы для изготовления головок блока цилиндров с ЧПУ для гоночных двигателей, где максимальная мощность требует оптимизации камеры сгорания, максимизации потока в каналах и точности геометрии клапанного механизма, превосходящей любые стандартные головки. Объем камеры сгорания: ±0.3 см³ (более точный, чем стандартные ±0.5 см³ для сбалансированного вклада цилиндров). Точная 5-осевая обработка каналов с расчетным коэффициентом потока; площадь поперечного сечения каналов обработана с точностью до ±0.5 мм² для баланса потока между цилиндрами. Седло клапана: узкое седло (ширина 0.8–1.2 мм) для максимального потока; трех- или пятиугольная форма седла; седло из стеллита или твердой бронзы для совместимости с топливом. Материал: заготовка из алюминия 2024-T4 или 7075-T6 для гоночных головок из высокопрочного алюминия; титан для сверхлегкого веса. Полировка камеры: электрополированная камера сгорания с шероховатостью Ra 0.2 мкм для уменьшения образования углеродных отложений. Пятиугольная, полусферическая или специально разработанная с помощью ЧПУ конструкция камеры сгорания на основе анализа CFD заказчика. Ответ на запрос DFM в тот же день относительно сроков разработки гоночной программы.

Головки цилиндров поршневого компрессора
Головки цилиндров компрессора герметизируют компрессионную часть цилиндра, содержат карманы для всасывающего и нагнетательного клапанов и обеспечивают монтажный интерфейс для клапанных узлов. Одностороннего действия: диаметр отверстий всасывающего и нагнетательного клапанов ±0.010 мм для прилегания седлового кольца; глубина кармана ±0.050 мм для правильного зацепления упора подъема клапана; плоская поверхность 0.010 мм/300 мм относительно корпуса цилиндра; канавка для уплотнительного кольца ±0.020 мм для торцевого уплотнения в условиях высокого давления. Двустороннего действия: четыре отверстия для клапанных карманов (2 всасывающих + 2 нагнетательных), позиционная сеть ±0.020 мм; 5-осевая обработка внутренних газовых каналов ±0.050 мм для обеспечения расчетного баланса потока. Для условий высокого давления (100–700 бар): сталь 17-4PH H900 или 4340; ширина и глубина уплотнительной канавки ±0.015 мм; соосность отверстий клапанных карманов ±0.005 мм относительно оси отверстия. Головки цилиндров водородного компрессора из аустенитной нержавеющей стали 316L или инконеля 718 (материалы, устойчивые к водородному охрупчиванию). Расчет достаточности толщины стенок при проектировании с учетом расчетного давления, умноженного на 4-кратный коэффициент запаса прочности.

Головки гидравлических и пневматических цилиндров
Торцевые крышки и головки гидравлических и пневматических цилиндров — обработанные на станке компоненты, герметизирующие торцы цилиндра, обеспечивающие сальники штока, каналы для входа и выхода жидкости, а также передачу структурной нагрузки от штока цилиндра к системе крепления. Головки гидравлических цилиндров: диаметр отверстия сальника штока ±0.002 мм для гидравлического уплотнения; Ra 0.4 мкм для контакта уплотнительной кромки; соосность отверстия с отверстиями для стяжных болтов ±0.005 мм; резьба порта SAE (прямая резьба, ступица для уплотнительного кольца или BSPP/NPT в соответствии со спецификацией) с шагом ±0.005 мм; истинное положение отверстий для стяжных болтов ±0.010 мм; перпендикулярность оси цилиндра 0.010 мм/100 мм. Головки пневматических цилиндров: диаметр отверстия сальника штока ±0.003 мм; Ra 0.4 мкм для контакта уплотнения; порт или резьба для вставного фитинга ±0.010 мм. Материалы: стандартная углеродистая сталь 1045; нержавеющая сталь 304L для агрессивных сред; Алюминий 6061-T6 для легких мобильных гидравлических головок; нержавеющая сталь 303 для пневматических систем в пищевой и фармацевтической промышленности. Производство по стандарту IATF 16949 для OEM-производителей гидравлических цилиндров.
Отрасли и приложения
Программы CNCPioneer для китайских производителей головок цилиндров охватывают все отрасли, требующие нестандартной обработки головок цилиндров, выходящей за рамки каталога, — от производителей промышленных двигателей, которым требуется соответствие стандарту IATF 16949 PPAP уровня 3 при годовом объеме производства 500 000 единиц, до разработчиков двигателей для автоспорта, которым требуются головки цилиндров из сплава 7075-T6 с пятиугольной камерой сгорания, подобранные с точностью до ±0.3 куб. см для программ разработки гоночных двигателей.
Промышленный двигатель
Разработка индивидуальных программ для головок цилиндров стационарных промышленных двигателей — одно- и многоцилиндровые головки из литого и цельнолитого алюминия и чугуна для генераторных установок, насосных установок, двигателей привода компрессоров и промышленных первичных двигателей. Комплекты с согласованным объемом камеры сгорания для сбалансированной работы многоцилиндровых двигателей. Документация по производству OEM-продукции IATF 16949; ежемесячные двухнедельные поставки с выделенными мощностями MAZAK; квалификация PPAP уровня 3 Cpk ≥1.67. Полная программа закупки литых деталей (литые детали из стали A356 или LM25, закупленные CNCPioneer) или программы обработки черновых литых деталей, предоставленные заказчиком.
Поршневой компрессор
Поставка головок компрессорных цилиндров для оборудования, работающего с природным газом, воздухом, химическими веществами и водородом — от головок двухступенчатых воздушных компрессоров низкого давления до головок водородных компрессоров сверхвысокого давления (400+ бар) из стали 316L и 17-4PH H900. Полный анализ толщины стенок, находящихся под давлением, на этапе проектирования с учетом технологичности изготовления (DFM). Обработка уплотнительных колец и канавок для металлических уплотнений для программ работы под высоким давлением. Сертификаты материалов в соответствии с требованиями к оборудованию, работающему под давлением; 100% маркировка LPT на внутренних стенках, находящихся под давлением, для программ работы с водородом. Одно- и двухсторонние конфигурации с 5-осевой обработкой внутренних газоотводящих каналов.
Морское движительное оборудование
Головки цилиндров морских дизельных и газовых двигателей из алюминиевых сплавов морского класса и высокопрочного чугуна — документация классификационных обществ Bureau Veritas, DNV, Lloyd's Register и ABS; программы защиты от коррозии морской водой (твердое анодирование типа III на алюминиевых головках; химическое никелирование внутренних каналов системы охлаждения); прецизионная обработка седел и направляющих клапанов для обеспечения длительного межремонтного интервала 4,000–8,000 часов для морских двигателей. Головки цилиндров большого диаметра (Ø200–Ø400 мм) обрабатываются на 5-осевых станках MAZAK VARIAXIS. Эпоксидное покрытие полостей внутренних каналов системы охлаждения морской водой для защиты от коррозии.
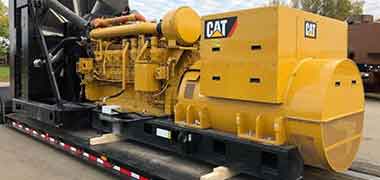
Генераторная установка
Изготовление на заказ головок блока цилиндров для дизельных и газовых генераторных установок с годовым объемом производства от 10 000 до 500 000 единиц. Включает установку вставок в седло клапана и обработку трехгранного угла седла. Обработка элементов системы зажигания (резьба свечей зажигания, отверстия предкамеры, резьба свечей накаливания) в соответствии со спецификацией двигателя генераторной установки. Запрессовка и расточка гильзы форсунки до окончательной концентричности на заводе CNCPioneer — концентричность ±0.003 мм относительно центра камеры сгорания. Производство соответствует стандарту IATF 16949 PPAP уровня 3. Резьбовые вставки установлены в алюминиевые головки блока цилиндров для многократного затягивания без накопления износа резьбы.
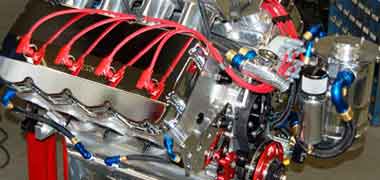
Двигатель для высоких скоростей и автоспорта
Специализированные программы обработки головок цилиндров на станках с ЧПУ для разработки гоночных двигателей — конструкция из заготовки 7075-T6 или 2024-T4; объем камеры сгорания, подобранный с точностью ±0.3 см³; прецизионная 5-осевая обработка каналов на станках с ЧПУ для максимального коэффициента потока; пятиугольные программы обработки седел клапанов; титановый вариант для минимальной массы. Камера сгорания с электрополировкой Ra 0.2 мкм для уменьшения образования углеродных отложений. Разработка с учетом требований DFM в тот же день для соблюдения сроков гоночных программ. Быстрая обработка итераций проектирования: 7–10 дней от утвержденного чертежа до обработанной головки цилиндра позволяют проводить два цикла проектирования и испытаний в месяц для активных программ разработки двигателей.
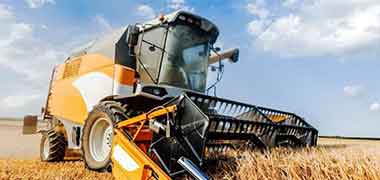
сельскохозяйственное
Головки цилиндров для сельскохозяйственной и строительной техники, предназначенные для внедорожных дизельных двигателей — из высокопрочного чугуна и алюминия с пылезащитной геометрией каналов; программы высокоцикловой обработки седел клапанов для длительной эксплуатации в полевых условиях без износа седел. Программы для гидравлических и пневматических головок цилиндров для производителей мобильной и промышленной техники — диаметр отверстия для сальника шатуна ±0.002 мм; резьба каналов в соответствии со спецификациями SAE/JIC/BSPP; расположение отверстий для стяжных болтов ±0.010 мм; производство по стандарту IATF 16949 с ежемесячными генеральными поставками. Специальные программы: головки цилиндров для воспроизведения исторических двигателей — обратное проектирование по оригинальным образцам с помощью сканирования на координатно-измерительной машине; материал, подобранный в соответствии с оригинальной спецификацией.
Обработка головок цилиндров на станках с ЧПУ
Процесс и возможности
Последовательность обработки головки блока цилиндров CNCPioneer охватывает полный 12–25-этапный цикл обработки, начиная от заготовки или литья и заканчивая готовой головкой блока цилиндров: фрезерование верхней поверхности, обработка камеры сгорания на станке с ЧПУ, расточка седел и направляющих клапанов, обработка каналов системы охлаждения, обработка отверстий для коромысел и распределительного вала, а также всех резьбовых элементов — на фрезерно-токарных центрах MAZAK, 5-осевых платформах MAZAK VARIAXIS и швейцарских токарных станках с ЧПУ 78+ в скоординированных программах с единой базовой точкой, которые сохраняют все геометрические соотношения между критически важными элементами.
24-часовой анализ DFM и инженерные аспекты головки блока цилиндров
Достижимая плоскостность поверхности головки блока цилиндров для заданного материала и размера. Доступность камеры сгорания для ЧПУ-обработки в соответствии с проектной формой камеры (полусферическая, пятиугольная, ваточечная, клиновидная — все варианты доступны для одновременной обработки по 5 осям). Подход к соосности седла клапана и направляющей (одноэтапная пилотная обработка против пилотной обработки с помощью обработанного приспособления для сложных многоклапанных конфигураций). Достаточная минимальная толщина стенки для расположения каналов охлаждения относительно камеры сгорания и зоны головки блока цилиндров. Анализ схемы расположения болтов головки блока цилиндров для распределения нагрузки на уплотнение по периметру камеры сгорания. Выбор материала в зависимости от температуры, давления и коррозионной среды — заготовка или литье в соответствии с объемными и проектными требованиями. Спецификация обработки поверхности: твердое анодирование типа III (с планом маскировки головки блока цилиндров); термобарьерное покрытие (с планом повторной проверки объема после нанесения покрытия); химическое никелирование (с учетом припуска на покрытие в размерах отверстий); пассивация для нержавеющей стали. Полная информация о ценах, начиная от прототипа головки блока цилиндров, изготовленной на ЧПУ, и заканчивая серийным производством головок блока цилиндров в Китае.
Фрезерование поверхности деки — производственный стандарт 0.010 мм/300 мм
Прецизионное фрезерование поверхности головки блока цилиндров с плоскостностью 0.010 мм/300 мм с использованием торцевой фрезы диаметром 200 мм с согласованной высотой пластин (высота всех пластин не превышает ±0.003 мм — несовпадающие пластины вызывают периодические неровности с частотой изменения расстояния между пластинами). Термическая стабилизация: 20-минутная пауза после черновой обработки перед чистовой обработкой, устраняющая градиент температуры поверхности 12–18 °C, который расширяет алюминиевую зону головки блока и вызывает волнистость после охлаждения. Чистовая обработка за один проход: инструмент не отводится во время чистового прохода — устраняется артефакт в виде ступеньки 0.002–0.005 мм, образующийся в каждом месте повторного зацепления. Чистота поверхности: Ra 0.8–1.6 мкм для многослойных стальных (MLS) прокладок головки блока цилиндров; Ra 1.6–3.2 мкм с перекрестной насечкой для композитных прокладок головки блока цилиндров — скорость подачи и радиус закругления соответствуют заданному значению Ra. Проверка каждой поверхности головки блока цилиндров с помощью 25-точечной сетки КИМ после обработки, при этом максимальное отклонение от плоскости отсчета, рассчитанной методом наименьших квадратов, указывается до выпуска. Точность перпендикулярности поверхности головки блока относительно оси цилиндра: 0.010 мм/100 мм, проверено с помощью КИМ.
Обработка седел и направляющих клапанов — соосность ±0.003 мм.
Чистота отверстия направляющей клапана: прецизионное развертывание до диаметра ±0.003 мм (стандарт Ø7.000–7.020 мм для штока клапана 7 мм); прямолинейность отверстия ±0.005 мм/100 мм; Ra 0.8–1.2 мкм для обеспечения правильной масляной пленки в зазоре между штоком и направляющей — проверяется пневматическим манометром на каждом отверстии. Прессовая посадка направляющей в отверстие головки блока цилиндров: посадка с натягом H7/n6 или H7/p6 ±0.003 мм. Отверстие для вставки седла клапана: расточка до ±0.002 мм для посадки с натягом; перпендикулярность к отверстию направляющей 0.005 мм; глубина ±0.050 мм для правильного выступа вставки. После установки вставки седла: трехгранная резка седла (верхняя резка, резка седла, нижняя резка) с использованием инструмента, направляющего отверстие направляющей — резец седла направляет резец в готовое отверстие направляющей, механически центрируясь на оси отверстия направляющей независимо от термического дрейфа ЧПУ или оседания приспособления. Угол седла ±0.25°; Диаметр седла ±0.050 мм; ширина седла ±0.100 мм по окружности. Точность измерения TIR (отклонение от центра до направляющей) проверена индикатором часового типа в каждом положении клапана и каждой головке цилиндра — ±0.003 мм TIR за счет механического ограничения. Стандартная трехугольная конструкция; пятиугольная и узкополосная (0.8–1.2 мм) для гоночных программ.
5-осевая ЧПУ-обработка камеры сгорания и согласование объемов.
Одновременная 5-осевая обработка полусферических, пятиугольных, ваточечных и клиновидных камер сгорания по CAD-модели поверхности заказчика. Чистота поверхности внутри камеры: стандартная Ra 1.6 мкм (гладкая камера уменьшает образование углеродных отложений); Ra 0.2 мкм, электрополировка для гоночных программ. Зона сжатия: соосность с поверхностью верхней плоскости ±0.020 мм; ширина ±0.100 мм для расчетной интенсивности турбулентности. Проверка объема камеры сгорания: метод заполнения жидкостью (прецизионный шприц, водорастворимое масло, головка герметизирована по верхней плоскости, жидкость вводится через отверстие для свечи зажигания, объем до известного базового уровня измеряется с точностью до ±0.1 см³) для каждой камеры каждой головки блока цилиндров. Допуск по объему ±0.5 см³ от проектной спецификации; соответствие камер ±0.5 см³ в пределах комплекта (±0.3 см³ для гоночных программ). Документация по комплекту: все записи об объеме цилиндров собраны для каждого комплекта головок блока цилиндров, подтверждая соответствие каждого цилиндра спецификации. Данные об объеме каждой камеры в комплекте включены в каждый пакет сопроводительной документации к отгрузке головки блока цилиндров. После термобарьерного покрытия возможна повторная проверка объема для программ нанесения термобарьерного покрытия (керамический YSZ толщиной 0.1–0.3 мм уменьшает объем камеры на 0.3–1.5 см³ в зависимости от толщины покрытия).
Программы для изготовления головок цилиндров из алюминиевого сплава на станках с ЧПУ.
Головки блока цилиндров из цельного алюминиевого сплава 6061-T6, 7075-T6 или 2024-T4 — нулевой риск пористости; более плотная геометрия стенок (равномерность толщины стенки ±0.050 мм по сравнению с ±0.500 мм при литье); полная свобода проектирования в рамках возможностей 5-осевого ЧПУ; стабильные сертифицированные механические свойства. Последовательность 5-осевой обработки заготовки: закрепление заготовки с отверстиями для инструмента, определяющими все последующие базовые точки; черновая обработка камеры сгорания и каналов; черновая обработка седла клапана и направляющей; 5-осевая одновременная обработка водяной рубашки через сложную внутреннюю геометрию; чистовая фрезеровка поверхности верхней части блока; 5-осевая чистовая обработка камеры сгорания; чистовая обработка каналов с проверкой площади поперечного сечения на 5 осевых станциях; прецизионное развертывание направляющей клапана; отверстие для вставки седла клапана; все резьбовые элементы за одну установку; внешняя обработка; проверка заполнения камеры сгорания жидкостью; согласованная документация. Срок изготовления прототипа: 5–8 рабочих дней (простая головка из сплава 6061-T6); 7–10 рабочих дней (4-клапанная гоночная головка блока цилиндров из сплава 7075-T6 с пятиугольной крышей). Каналы системы охлаждения просверлены в виде пересекающихся каналов (без сложных элементов литья); разработанная заказчиком схема подачи охлаждающей жидкости учитывается в пределах геометрии, доступной для станков с ЧПУ.
CMM, Учет объемов, PPAP Уровень 3, FAIR AS9102
Сертификат соответствия для каждой головки блока цилиндров. Отчет о размерах, полученный с помощью координатно-измерительной машины (Mitutoyo ±0.001 мм): плоскостность поверхности блока цилиндров по 25-точечной сетке; положение седел клапанов и их концентричность; истинное положение болтов головки блока цилиндров (все отверстия одновременно); диаметры отверстий распределительного вала и их концентричность; плоскостность поверхности каналов; положение каналов системы охлаждения; перпендикулярность плоскости блока цилиндров к оси отверстия; общая высота. Данные об объеме заполнения камеры сгорания жидкостью для каждой камеры в каждом комплекте — включая сводку по подобранному комплекту с указанием диапазона объемов между цилиндрами. Данные о измерении TIR седла клапана относительно направляющей с помощью индикатора часового типа: для каждого положения клапана каждой головки блока цилиндров (без отбора проб). Профилометрия: Ra поверхности блока цилиндров в трех положениях; Ra поверхности седел клапанов для каждой головки блока цилиндров. Данные о резьбовых калибрах: GO/NO-GO для всех критически важных резьб (свечи зажигания, форсунки, болты головки блока цилиндров, порты датчиков). Сертификаты материалов с отслеживанием партии. Сертификаты обработки поверхности. PPAP Уровень 3 Cpk ≥1.67 для программ OEM (плоскость блока цилиндров, TIR седла клапана, объем камеры сгорания как особые характеристики IATF). FAIR (Отчет о проверке первого образца) в соответствии с AS9102 для программ авиационных и оборонных двигателей. Документация хранится 20 лет.
Материалы для
Пользовательские головки цилиндров
Выбор материала для головки блока цилиндров определяется рабочей температурой, давлением сгорания, требованиями к теплопроводности, коррозионной средой и приоритетом соотношения веса и прочности. Литой алюминий A356-T6 доминирует в стандартных программах для промышленных двигателей благодаря сочетанию литейных свойств, веса и теплопроводности. Заготовка из сплава 7075-T6 обеспечивает в 2.4 раза более высокий предел текучести для тонкостенных гоночных головок при уменьшенной массе. Серый чугун обеспечивает превосходную износостойкость для тяжелых промышленных и дизельных двигателей. Нержавеющая сталь и никелевые сплавы предназначены для работы в коррозионных средах компрессора.
Литой алюминий A356-T6 и LM25
A356-T6: Si 6.5–7.5%, Mg 0.25–0.45%; предел текучести 207 МПа; теплопроводность 155 Вт/м·К — оптимальное сочетание литейных свойств, веса и теплоотвода из зон камеры сгорания для стандартных головок цилиндров промышленных двигателей. Закалка T6 (термическая обработка + старение): твердость 70–90 HRB, подтвержденная на входе в CNCPioneer. Превосходные характеристики литья в песчаные формы, позволяющие создавать сложные стержни каналов охлаждающей жидкости, интегрированные бобышки седел пружин клапанов и внутреннюю геометрию элементов, недоступных при механической обработке заготовок. Свариваемый (после механической обработки можно устранить незначительную пористость, если она находится за пределами критических зон). LM25 (эквивалент в Великобритании/ЕС): Si 6.5–7.5%, Mg 0.2–0.6%; свойства аналогичны A356. CNCPioneer закупает отливки у квалифицированных китайских литейных заводов, имеющих сертификаты соответствия составу и твердости EN 10204 3.1. Стандартный комплект для генераторных установок, насосных двигателей и головок цилиндров сельскохозяйственной техники, выпускаемых производителями оригинального оборудования. Возможно нанесение твердого анодирования типа III на поверхности камеры сгорания; поверхность блока цилиндров обрабатывается защитной пленкой во время анодирования.
Алюминиевая заготовка 6061-T6
Предел текучести 276 МПа; теплопроводность 167 Вт/м·К; отличная обрабатываемость — стандартный материал для заготовок головок цилиндров высокопроизводительных и гоночных двигателей, где пористость литья неприемлема и требуется отсутствие ограничений, связанных с литьем. Mg 0.8–1.2%, Si 0.4–0.8%, Cu 0.15–0.4% — полностью упрочненное осаждением состояние T6. Нулевая пористость по сравнению с литьем A356-T6: исключает утечку охлаждающей жидкости через стенки головки цилиндра, которая затрагивает определенный процент даже высококачественных алюминиевых отливок. Равномерность толщины стенок заготовки ±0.050 мм по сравнению с ±0.500 мм в отливке — позволяет использовать минимальные сечения стенок, которые уменьшают массу головки на 15–20% при эквивалентной жесткости. Возможность анодирования: твердое анодирование типа III на поверхностях камеры сгорания для повышения износостойкости; поверхность верхней части головки маскируется. Стандартный комплект для программ создания промышленных прототипов (любое количество от 1 штуки), разработки высокопроизводительных головок блока цилиндров для двигателей и нестандартных применений, требующих быстрой итерации проектирования (срок изготовления прототипа из цельной заготовки — 5–8 дней).
Алюминиевые заготовки 7075-T6 и 2024-T4
7075-T6: предел текучести 503 МПа — в 2.4 раза выше, чем у A356-T6, для тонкостенных головок цилиндров из заготовки, что позволяет минимизировать сечения стенок при целевой жесткости, снижая массу головки на 15–25% по сравнению с литыми алюминиевыми головками при сохранении структурной прочности. Zn 5.1–6.1%, Mg 2.1–2.9%, Cu 1.2–2.0%. Не сваривается (подвержен горячему растрескиванию); менее коррозионностойкий, чем 6061. Для максимальной производительности на грамм в гоночных и аэрокосмических программах двигателей. 2024-T4: предел текучести 324 МПа; высокая усталостная прочность — усталостная износостойкость 138 МПа при 5x10^8 циклах; для аэрокосмических и высокоцикловых гоночных программ головок цилиндров, где усталостная прочность при циклической нагрузке пружин клапанов является ограничивающим фактором материала, а не статическая прочность. Cu 3.8–4.9%, Mg 1.2–1.8%. Не поддается анодированию твердым анодированием типа III из-за содержания меди — альтернатива: дихроматное или хроматное конверсионное покрытие для защиты от коррозии. Оба сорта обрабатываются на 5-осевых платформах MAZAK VARIAXIS на заводе CNCPioneer; изготовление прототипа занимает 7–10 рабочих дней из цельной заготовки.
EN-GJL-250 Серый чугун
Предел прочности на разрыв 250 МПа; теплопроводность 50 Вт/м·К; превосходная износостойкость в местах соприкосновения седла клапана и направляющей благодаря микроструктуре графитовых хлопьев — основного материала для головок цилиндров тяжелых дизельных и газовых двигателей промышленного назначения, где твердость алюминия приводит к износу седла клапана при высоких температурах и нагрузках. Самодемпфирование за счет микроструктуры графита снижает передачу шума сгорания через корпус головки цилиндра. Твердость по Бринеллю 150–220 HB подтверждена на входе; отливки проверены под давлением 3 бар в течение 5 минут, без утечек перед механической обработкой. Характеристики износа седла клапана: EN-GJL-250 совместим с работой с сухим седелом клапана (природный газ, сжиженный газ, водород) без износа вставки седла, который влияет на алюминиевые головки в этих видах топлива. Максимальная рабочая температура приблизительно 300°C поверхности блока цилиндров (по сравнению с 200°C для A356-T6 до снижения прочности). Чугунные головки блока цилиндров: заготовки, предоставленные заказчиком, или закупленные у сертифицированных китайских литейных заводов CNCPioneer с наличием сертификатов на материалы. Стандартная обработка после механической обработки для защиты от коррозии во время хранения и транспортировки: фосфатирование и смазка при сборке.
Высокопрочный чугун EN-GJS-500 и сталь 4130/42CrMo4
EN-GJS-500 (ковкий чугун): предел прочности на разрыв 500 МПа; относительное удлинение не менее 7% — значительно прочнее серого чугуна EN-GJL-250 с пластическим, а не хрупким характером разрушения. Для головок цилиндров поршневых компрессоров высокого давления до 300 бар, где хрупкое поведение серого чугуна в местах концентрации напряжений (отверстия клапанных карманов, пересечения газовых каналов) неприемлемо. Твердость 180–280 HB, подтвержденная при поступлении. 4130 / 42CrMo4: предел текучести 655 МПа в нормализованном и отпущенном состоянии; для головок цилиндров компрессоров сверхвысокого давления (100–700 бар), где толщина стенки из ковкого чугуна, удерживающей давление, чрезмерна. Cr 0.8–1.1%, Mo 0.15–0.25%. Расчет достаточности толщины стенки производится в CNCPioneer DFM с учетом расчетного давления, умноженного как минимум на 4-кратный коэффициент запаса прочности. Твердость по стандарту NACE MR0175, максимальная 22 HRC, для головок цилиндров компрессоров, работающих в условиях воздействия H2S. Проверка твердости по Бринеллю для каждой партии — подтверждение соответствия условиям термообработки перед механической обработкой. Канавка для уплотнительного кольца и опорного кольца шириной и глубиной ±0.015 мм для надежной герметизации при расчетном давлении. Фосфатирование и антикоррозионная обработка головок из углеродистой стали во время транспортировки.
316L нержавеющей стали
Содержание углерода: макс. 0.030%; хрома: 16–18%; никеля: 10–14%; молибдена: 2–3%; PREN приблизительно 24.3; диапазон температур от -196 до +870 °C. Предназначен для головок цилиндров компрессоров, работающих в агрессивных газах (смеси H2S/CO2, хлорированные газы, кислые газы), где углеродистая сталь или чугун подвергаются коррозии от рабочей жидкости; головок цилиндров судовых двигателей, где неизбежен контакт морской воды с внутренними каналами; головок цилиндров химических компрессоров, используемых на фармацевтических и химических заводах, где по спецификации требуется совместимость рабочей жидкости с нержавеющей сталью. Низкоуглеродистая сталь (316L) предотвращает сенсибилизацию в отремонтированных сваркой головках цилиндров компрессоров. Соответствует стандарту твердости NACE MR0175, максимум 200 HB для работы в среде H2S. Пассивация по стандарту ASTM A967 после механической обработки. Обработка выполнена на фрезерно-токарной машине MAZAK с использованием специального инструмента для нержавеющей стали и параметров охлаждающей жидкости. Химическое никелирование внутренних каналов системы охлаждения для дополнительной защиты от коррозии в системах охлаждения морской водой, применяемых в судах.
Нержавеющая сталь 17-4PH H900
Предел текучести 1,310 МПа (состояние после упрочнения при старении H900); предел прочности на разрыв 1,379 МПа; твердость 44–47 HRC; коррозионная стойкость: превосходит нержавеющую сталь 304 в атмосферных и мягких химических средах при содержании Cr 15–17.5%. Материал для головок цилиндров компрессоров сверхвысокого давления (400+ бар), где предел текучести 316L в 170 МПа требует настолько толстых стенок, что их использование становится конструктивно или экономически нецелесообразным. Состояние H900 (упрочнение при старении при 900 °F / 482 °C): достигается после механической обработки на CNCPioneer; старение при 482 °C в течение 1 часа обеспечивает пиковую твердость. Расчет толщины стенки под давлением на CNCPioneer. DFM-анализ с учетом расчетного давления x 4 коэффициента безопасности. Канавка уплотнения обработана с точностью ±0.015 мм; соосность отверстия клапанного кармана относительно оси цилиндра ±0.005 мм. Шлицевая поверхность Ra 0.4 мкм на всех поверхностях отверстий, подверженных давлению, для обеспечения надлежащего контакта уплотнительного кольца и устойчивости к усталости. 100% капиллярная дефектоскопия (LPT) всех отверстий, подверженных давлению, перед сборкой. Пассивация ASTM A967 после механической обработки. Сертификация эквивалентных материалов EN 10204 3.1 на партию.
Титан Ti-6Al-4V и инконель 625
Ti-6Al-4V: предел текучести 950 МПа; плотность 4.43 г/см³ — 60% от плотности алюминиевого сплава при пределе текучести в 3.4 раза выше; немагнитный; выдающаяся усталостная прочность. Для головок цилиндров авиационных двигателей, где определяющим фактором является минимальная масса; сверхлегких гоночных головок цилиндров в разрешенных классах, где допускается использование титана; специализированных гидравлических головок цилиндров в оборудовании, совместимом с МРТ (немагнитный на единицу массы приблизительно 1.0005). Изготовлено из прутка ASTM B381 Grade 5 с использованием специального твердосплавного инструмента, контролируемых параметров резки и сквозного охлаждения. DLC-покрытие на контактных поверхностях седла клапана для повышения износостойкости. Изготовление прототипа 10–14 рабочих дней из титанового прутка. Inconel 625 (UNS N06625): предел текучести 480 МПа; Cr 20–23%, Mo 8–10%; отличное сохранение прочности при высоких температурах до 982 °C; Для головок цилиндров компрессоров, работающих в условиях экстремальных температур при сжатии отработавших газов, рециркуляции горячих газов и в водородной среде при повышенных температурах. Изготовлены на станках MAZAK с использованием протоколов управления инструментом, специально разработанных для никелевых сплавов. После обработки выполнена пассивация в соответствии со стандартом ASTM A967. Сертификация материалов по стандарту EN 10204 3.1.
Обработка поверхности для
Пользовательские головки цилиндров
Специальная обработка поверхности головки блока цилиндров выполняет четыре инженерные функции: износостойкость алюминиевых поверхностей камеры сгорания и клапанных зон (твердое анодирование типа III); тепловая защита для снижения теплопередачи от сгорания к охлаждающей жидкости (керамическое термобарьерное покрытие); защита от коррозии внутренних каналов охлаждающей жидкости головок блока цилиндров, используемых в судостроении и химической промышленности (химическое никелирование); и защита от износа отверстий направляющих клапанов в системах с сухим сгоранием топлива (твердое хромирование). Обработка критически важных уплотнительных поверхностей и отверстий направляющих клапанов включается в план обработки на этапе проектирования с учетом технологичности производства (DFM) — после обработки выполняется прецизионная расточка, восстанавливающая размеры отверстий направляющих и вставок седел клапанов в тех случаях, когда накопление обработки влияет на размеры посадки с натягом.
Твердое анодирование типа III — MIL-A-8625 (алюминиевые головки цилиндров)
Износостойкое покрытие для поверхностей камеры сгорания алюминиевой головки блока цилиндров двигателя, зоны седел клапанов и наружных поверхностей — твердость HV 400+ значительно повышает долговечность поверхности камеры сгорания, защищая ее от образования углеродных отложений и эрозии от ударов клапанов. Черное твердое анодирование поверхностей камеры сгорания снижает тепловое излучение от сгорания, уменьшая локальную температуру поверхности и способствуя снижению теплового потока в рубашку охлаждения. Прирост размеров анодированного покрытия на поверхности блока составляет 0.015–0.050 мм с каждой стороны — это критически важное требование к маскировке: поверхность блока должна быть замаскирована во время нанесения анодирования. План обработки CNCPioneer предусматривает маскировку поверхности блока и всех зон отверстий для вставок седел клапанов и направляющих клапанов перед анодированием; эти поверхности либо не анодируются (чистый алюминий для соответствия требованиям по посадке прокладки), либо подвергаются отдельному твердому анодированию в соответствии со спецификацией производителя двигателя с заранее запланированными допусками по размерам. Анодирование внутренних каналов охлаждающей жидкости доступно для защиты от коррозии в морских и химических условиях эксплуатации. Анодирование типа II (мягкое, 0.005–0.015 мм) для косметической защиты наружных поверхностей корпуса головки блока цилиндров. Сертификат MIL-A-8625 типа III на каждую партию, поставляемую с комплектом документации на головку блока цилиндров.
Технические характеристики анодированияТермобарьерное покрытие — керамический YSZ (камера сгорания)
Термобарьерное покрытие из стабилизированного иттрием диоксида циркония (YSZ) на поверхностях камеры сгорания — керамическое покрытие толщиной 0.1–0.3 мм с теплопроводностью приблизительно 2.5 Вт/м·К (по сравнению с 155 Вт/м·К для алюминия A356), снижающее передачу тепла от продуктов сгорания к материалу головки цилиндра. Области применения: дизельные и промышленные газовые двигатели, где снижение нагрузки на систему охлаждения повышает тепловую эффективность; гоночные двигатели, где снижение потерь тепла от сгорания в охлаждающую жидкость повышает среднее эффективное давление (BMEP); высокопроизводительные двигатели, переходящие на альтернативное топливо с более высокими температурами сгорания. Наносится плазменным напылением после прецизионной обработки камеры сгорания на станке с ЧПУ до окончательных размеров. Критический этап после нанесения покрытия: повторная проверка объема камеры сгорания путем заполнения жидкостью после нанесения покрытия — керамическое покрытие уменьшает объем камеры на 0.3–1.5 см³ в зависимости от толщины покрытия на поверхности. Объем должен быть подтвержден в пределах ±0.5 см³ после нанесения покрытия перед выпуском головки цилиндра. Адгезия покрытия: минимальная прочность сцепления 25 МПа согласно ASTM C633; Испытание на термоциклирование в соответствии со стандартом ASTM B117 «Солевой туман» для оценки коррозионной стойкости наружной поверхности покрытой зоны. Сертификат TBC на каждую партию, включая протоколы измерения толщины покрытия, поставляется вместе с комплектом документации на головку блока цилиндров.
Технические характеристики TBCХимическое никелирование — MIL-C-26074 (для морской и химической промышленности)
Защита от коррозии алюминиевых головок цилиндров, используемых в морских и химических компрессорах, — равномерное покрытие всех внутренних поверхностей каналов охлаждающей жидкости, предотвращающее точечную коррозию от контакта с морской водой (морские головки с контурами охлаждения морской водой) или от контакта с технологической жидкостью (головки цилиндров химических компрессоров, где нельзя исключить загрязнение охлаждающей жидкости технологической жидкостью). Химическое никелирование обеспечивает: равномерное осаждение на сложных внутренних геометрических поверхностях каналов (в отличие от гальванического покрытия, требующего прямой видимости электрического контакта); твердость HV 450–600 (нанесенное среднефосфорное покрытие), улучшающее износостойкость поверхности отверстий в зонах направляющих; и коррозионную стойкость в нейтральных и слабощелочных средах. Припуск на покрытие 0.015–0.030 мм с каждой стороны закладывается в размеры обработанных отверстий перед нанесением покрытия: отверстия для вставок седел клапанов и направляющих клапанов после нанесения покрытия точно растачиваются в соответствии с окончательными техническими характеристиками (отверстие направляющей клапана ±0.003 мм; отверстие для вставки седла клапана ±0.002 мм) после нанесения химического никелирования. Толщина покрытия 25–50 мкм на наружных поверхностях; 15–25 мкм на глубоких внутренних поверхностях каналов охлаждающей жидкости. Испытание на адгезию согласно ASTM B571. Сертификат MIL-C-26074 на каждую партию, поставляемую с документацией на головку цилиндров.
Технические характеристики покрытия ENХромированное покрытие — отверстия для направляющих клапанов (для природного газа и сжиженного газа)
Износостойкое твердое хромовое покрытие для направляющих клапанов и седел клапанов головки блока цилиндров в двигателях, работающих на топливе с сухим сгоранием и подверженных высокому износу, — особенно для головок цилиндров двигателей, работающих на природном газе и сжиженном газе, где отсутствуют смазочные материалы, содержащиеся в топливе, по сравнению с дизельным и бензиновым топливом, что значительно ускоряет износ направляющих клапанов в двигателях с сухим сгоранием по сравнению с показателями в программах двигателей с топливной смазкой. Свойства твердого хрома: твердость по Виккерсу (HV) 850–1,050; отличная износостойкость; низкий коэффициент трения. Хромированные направляющие клапанов: направляющая обработана на 0.010–0.025 мм меньше стандартного размера перед нанесением хрома; после хромирования отверстие хонинговано до окончательной твердости Ra 0.8 мкм и диаметра ±0.003 мм. Твердое хромовое покрытие зоны седла для газовых двигателей: зона контакта седла защищена от эрозионного износа от высокочастотного (открытие/закрытие клапана за оборот) сухого металлического удара. Толщина хрома 0.025–0.050 мм, подтвержденная вихретоковым датчиком. Примечание: твердое хромирование подлежит регулированию в области охраны окружающей среды (ограничения по шестивалентному хрому в соответствии с регламентами REACH и RoHS в ЕС и Калифорнии) — для программ, требующих соответствия требованиям RoHS/REACH, доступны программы нанесения трехвалентного хрома или альтернативные варианты покрытия. Сертификат на твердое хромирование для каждой партии, включая записи о проверке толщины.
Технические характеристики ChromeПассивация по стандарту ASTM A967 и фосфатная обработка
Пассивация согласно ASTM A967: обязательна для всех головок цилиндров из нержавеющей стали 316L, 17-4PH H900 и Inconel 625, а также никелевых сплавов — пассивация азотной или лимонной кислотой по методу A или C восстанавливает пассивный слой оксида хрома на всех обработанных поверхностях после того, как механическая обработка удаляет или разрушает естественный пассивный слой. Критически важна для головок цилиндров компрессоров, работающих в агрессивных средах, где целостность пассивного слоя определяет, начнется ли точечная коррозия на обработанных поверхностях отверстий. Отсутствие изменения размеров — отверстия клапанных карманов, канавки для уплотнительных колец и поверхности контакта уплотнений обработаны до окончательных размеров; пассивация не изменяет размеры. После пассивации проводится испытание на сульфат меди согласно разделу 8 ASTM A967, подтверждающее удаление свободного железа перед выпуском. Испытание на ферроксил в случаях, когда результат на сульфат меди неубедителен. Сертификация пассивации для каждой партии, поставляемой с сертификатом материала EN 10204 3.1. Фосфатная смазка для сборки (головки цилиндров из серого чугуна): цинковое или марганцевое фосфатное конверсионное покрытие (5–10 мкм) на всех обработанных наружных поверхностях головок цилиндров из серого чугуна — фосфатная пленка обеспечивает защиту от коррозии во время хранения и транспортировки; способствует удержанию моторного масла в отверстиях направляющих клапанов и внутренних поверхностях каналов охлаждающей жидкости во время обкатки при первом запуске; удаляется обезжириванием растворителем перед сборкой двигателя или нанесением покрытия заказчиком.
Технические характеристики пассивацииDLC и PVD покрытия — для гоночных автомобилей и автомобилей с низким коэффициентом трения.
Алмазоподобное углеродное (DLC) и PVD (физическое осаждение из паровой фазы) покрытие для направляющих клапанов головки цилиндров и поверхностей камеры сгорания в гоночных и высокопроизводительных двигателях, предназначенных для программ, требующих минимального трения, максимальной износостойкости и отсутствия ограничений, связанных с шестивалентным хромом. DLC-покрытие (тип aC:H): твердость по Виккерсу (HV) 1,500–3,000; коэффициент трения приблизительно 0.05–0.10 при граничной смазке (против 0.15–0.20 для непокрытого алюминия или серого чугуна); превосходная износостойкость контактной поверхности штока клапана в направляющем отверстии. Толщина покрытия: 1–4 мкм (процесс PVD) — незначительное изменение размеров, не требующее предварительной обработки отверстия для направляющих. Температурное ограничение: DLC-покрытие aC:H разлагается при температуре выше приблизительно 300–400 °C в непрерывном режиме — ограничивает его применение зонами направляющих клапанов (температура окружающей среды направляющего отверстия: 80–180 °C в рабочем режиме), а не поверхностями камеры сгорания (пиковая температура 300–600 °C). Покрытие TiN (нитрид титана), нанесенное методом PVD: твердость HV 2,000–2,500; золотистого цвета; для поверхностей отверстий вставок седел клапанов и зон контакта клапанного механизма, где будет превышен температурный предел DLC. Оба покрытия наносятся после прецизионной механической обработки всех критически важных по размерам элементов; последующая проверка размеров подтверждает отсутствие деформаций, вызванных температурой осаждения PVD (180–200 °C). Сертификат покрытия, включающий данные о толщине и адгезии по каждой партии.
Технические характеристики DLC/PVDВсе виды обработки поверхности в рамках программ изготовления головок цилиндров на заказ — твердое анодирование типа III по стандарту MIL-A-8625, термобарьерное керамическое покрытие YSZ, химическое никелирование по стандарту MIL-C-26074, твердое хромирование, пассивация по стандарту ASTM A967, фосфатирование, DLC и PVD-покрытия — координируются в программе механической обработки головок цилиндров CNCPioneer с соответствующими планами маскирования для поверхности блока, отверстий направляющих клапанов и отверстий в седлах клапанов. После обработки выполняется прецизионная расточка для восстановления размеров отверстий направляющих клапанов и вставок в седла клапанов в тех случаях, когда накопление покрытия влияет на параметры посадки с натягом. Объем камеры сгорания повторно проверяется путем заполнения жидкостью после нанесения термобарьерного покрытия, чтобы убедиться, что объем находится в пределах ±0.5 см³ после нанесения покрытия.
Гарантия качества для
Программы для изготовления головок цилиндров на заказ
Контроль качества изготовления головок цилиндров на заказ охватывает три критически важных для производительности размерных системы: плоскостность поверхности блока цилиндров для герметизации прокладкой (проверка на координатно-измерительной машине с шагом 0.010 мм/300 мм на каждой головке), объем камеры сгорания для балансировки степени сжатия (проверка уровня заполнения жидкостью в каждой камере, документация по подобранному комплекту) и соосность седла клапана с направляющей для контакта клапана по всей окружности (проверка циферблатного датчика TIR в каждом положении клапана на каждой головке цилиндров) — проверяется с помощью координатно-измерительной машины Mitutoyo, прецизионного оборудования для заполнения жидкостью и циферблатного индикатора TIR перед выпуском любой головки цилиндров.
Проектный анализ DFM и анализ конфигурации головки цилиндров.
24-часовой DFM-проектирование для каждого заказа на изготовление головки блока цилиндров по индивидуальному заказу: достижение плоскостности поверхности блока цилиндров для материала и размера головки — для прокладок из многослойной стали (MLS) требуется 0.010 мм/300 мм; для композитных прокладок допускается 0.020 мм; для металлических уплотнительных колец и С-образных колец требуется 0.005–0.008 мм. Доступность ЧПУ для обработки камеры сгорания заданной формы (полусферическая, пятиугольная, ваточечная, клиновидная — все 5-осевые операции доступны одновременно на станке MAZAK VARIAXIS; обработка неглубоких клиновидных камер возможна на 3-осевом фрезерно-токарном станке). Подход к соосности седла клапана и направляющей: стандартная установка пилотного инструмента за одну установку для многоклапанных головок; пилотное крепление с помощью обработанных приспособлений для сложных многоугловых многоклапанных конфигураций. Минимальная достаточная толщина стенок для расположения каналов охлаждения относительно камеры сгорания и зоны верхней части блока цилиндров — CNCPioneer отмечает условия тонкостенности (менее 3.0 мм для алюминия, 4.0 мм для чугуна) для проверки проектировщиком перед механической обработкой. Анализ схемы расположения болтов головки блока цилиндров для распределения нагрузки на уплотнение по периметру камеры сгорания — несбалансированная схема расположения болтов создает неравномерную нагрузку на прокладку, имитирующую погрешность плоскостности. Выбор материала: заготовка или литье, нержавеющая сталь или углеродистая сталь для компрессорных установок. План маскирования обработки поверхности для обработки, которая может изменить размеры поверхности верхней части блока, направляющей клапана или отверстия в седле клапана.
Входной контроль материалов
Рентгенофлуоресцентная маркировка SII для определения состава каждой партии заготовок и отливок (одновременно 16 элементов — подтверждает соответствие A356, LM25, 6061 и 7075; серому чугуну и высокопрочному чугуну; 316L, 304 и 17-4PH) перед разрешением на механическую обработку. Твердость для каждой партии: алюминиевые отливки T6 (70–90 HRB); заготовки 7075-T6 (84–88 HRB); серый чугун EN-GJL-250 (150–220 HB); высокопрочный чугун EN-GJS-500 (180–280 HB); 17-4PH H900 (44–47 HRC, подтверждено перед механической обработкой и после старения). Визуальный осмотр отливок на наличие поверхностных дефектов в критических зонах обработки: трещины, холодные спайки, неравномерность заполнения или сильная пористость в зоне верхней грани, на стенках камеры сгорания или в области седел клапанов — любой из этих дефектов делает отливку непригодной для дальнейшей обработки. Испытание под давлением предварительно изготовленных отливок с внутренними каналами для охлаждающей жидкости: гидростатическое давление 3 бар, 5 минут, нулевая утечка — проверка целостности отливки перед началом обработки. Для отливок с обнаруженной после обработки пористостью в некритических зонах: CNCPioneer обсуждает с заказчиком целесообразность ремонта (сварка TIG + повторная обработка) или замены перед началом работ.
Контроль в процессе производства — адаптивная регулировка плоскостности рабочей поверхности и контроль качества первого отжима на КИМ.
Измерение плоскостности поверхности заготовки в процессе обработки с помощью контактного датчика ЧПУ, установленного на шпинделе станка, во время обработки торца — адаптивная коррекция применяется, если измеренное отклонение плоскостности превышает 0.008 мм на любой из точек измерения во время прохода торца. Эта коррекция в процессе обработки предотвращает накопление несоответствий плоскостности до такой степени, что повторная обработка торца потребует дополнительного обрабатываемого материала. Протокол термостабилизации, задокументированный в технологической карте: минимум 20-минутная выдержка после черновой обработки торца перед чистовой обработкой; контроль температуры окружающей среды подтверждает, что температура зоны торца находится в пределах ±2 °C от температуры окружающей среды перед началом чистовой обработки. Первая проверка плоскостности поверхности торца, положения седел клапанов, истинного положения отверстий для болтов и предварительного объема камеры сгорания с помощью измерительного датчика перед серийной обработкой любой многокомпонентной программы. Обработка седел клапанов и направляющих за один проход проверяется с помощью первого контрольного измерения TIR — если первое измерение TIR превышает 0.005 мм, проверка и корректировка совмещения инструмента производится перед началом серийной расточки седел клапанов. Измерение объема жидкости, заполняющей камеру сгорания, на первом изделии каждой новой программы перед началом работы — подтверждает, что программа обработки камеры на станке с ЧПУ достигает целевого объема ±0.5 см³ до завершения обработки всего комплекта.
Окончательный контроль — КИМ, заполнение жидкостью, циферблатная термоэлектрическая съемка, профилометрия.
КИМ Mitutoyo (±0.001 мм): плоскостность поверхности блока цилиндров (минимальная измерительная сетка из 25 точек; максимальное отклонение от плоскости отсчета, рассчитанной методом наименьших квадратов, указывается для каждой головки); перпендикулярность плоскости блока цилиндров к оси цилиндра (0.010 мм/100 мм); положение всех седел клапанов в сети (концентричность и положение относительно базовой оси цилиндра); истинное положение отверстий для болтов головки блока цилиндров (все отверстия одновременно в одной программе КИМ — а не отдельные отверстия, в которых отсутствуют угловые ошибки сети); диаметры отверстий подшипников распределительного вала и концентричность отверстий (головки с верхним расположением распредвала); плоскостность поверхности каналов (сопрягаемые поверхности впускного и выпускного коллекторов); положение отверстий для охлаждающей жидкости; положение резьбы свечей зажигания; общая высота головки блока цилиндров от плоскости блока до указанной базовой точки. Заполнение камеры сгорания жидкостью: каждая камера каждой головки блока цилиндров — точное измерение шприцем с точностью до ±0.1 см³; записи для каждой камеры каждой головки; сводная таблица согласованного комплекта, показывающая все объемы цилиндров в пределах ±0.5 см³. Индикатор циферблатного типа для измерения биения седла клапана относительно направляющей: для каждого положения клапана каждой головки блока цилиндров щуп регистрируется в обработанной канавке седла, а шток индикатора проходит через направляющее отверстие; измерение биения седла клапана относительно направляющей напрямую; биение ±0.003 мм = максимальное значение концентричности ±0.006 мм. Резьбовые калибры GO/NO-GO на всех критически важных резьбах: свеча зажигания, форсунка, болты головки блока цилиндров, порты датчиков температуры. Профилометрия: шероховатость поверхности верхней плоскости блока в трех положениях; шероховатость поверхности седла клапана для каждой головки блока цилиндров. Визуальный осмотр: заусенцы на выходах из направляющих клапанов; чистые края камеры сгорания; равномерность зоны контакта седла клапана.
Проверка объема камеры сгорания — каждая камера, каждая головка блока цилиндров.
Проверка объема камеры сгорания методом заполнения жидкостью проводится для каждой камеры каждой головки блока цилиндров, произведенной компанией CNCPioneer — не на выборке, не только на первом изделии. Метод заполнения жидкостью: головка блока цилиндров перевернута на горизонтальном приспособлении; отверстие камеры сгорания герметизировано на поверхности блока с помощью прозрачной акриловой пластины с прецизионным отверстием в месте резьбы свечи зажигания; водорастворимое масло вводится через отверстие для свечи зажигания с помощью прецизионно откалиброванного шприца с точностью до 0.1 см³; объем масла регистрируется, когда уровень жидкости достигает точно известной опорной точки (нижний край резьбы отверстия для свечи зажигания — одна и та же опорная точка для каждой головки). Запись объема: на камеру для одноцилиндровых головок; на цилиндр для многоцилиндровых головок с подобранным комплектом, подтверждающим диапазон в пределах ±0.5 см³ (±0.3 см³ для гоночных программ с подобранным комплектом). Повторная проверка объема после нанесения термобарьерного покрытия: для головок блока цилиндров с термобарьерным покрытием, нанесенным после механической обработки, заполнение жидкостью повторяется после нанесения покрытия — керамическое покрытие толщиной 0.1–0.3 мм уменьшает объем камеры на 0.3–1.5 см³ в зависимости от толщины покрытия на поверхности; Объем, наносимый после покрытия, определяет фактическую степень сжатия и должен быть проверен в пределах ±0.5 см³ перед выпуском. Данные об объеме на цилиндр в комплекте включаются в пакет документации по отгрузке головки блока цилиндров для учета сборки двигателя заказчиком и документации, соответствующей требованиям.
Пакет документации
Сертификат соответствия для каждой головки блока цилиндров или для комплекта. Отчет о размерах, полученный с помощью координатно-измерительной машины Mitutoyo: плоскостность поверхности блока цилиндров (25 точек), перпендикулярность плоскости блока, положение седел клапанов и их концентричность, истинное положение болтов головки блока цилиндров (все отверстия одновременно), диаметры и концентричность отверстий распределительного вала, плоскостность поверхности каналов, положение отверстий для охлаждающей жидкости, положение резьбы свечей зажигания, общая высота — все измеренные значения в табличном формате по каждому серийному номеру в соответствии с допусками, указанными на чертеже. Данные об объеме заполнения камеры сгорания: для каждой камеры и каждой головки блока цилиндров; сводная информация по комплекту для многоцилиндровых программ с указанием диапазона между цилиндрами и максимального отклонения. Данные о точности измерения (TIR) седла клапана относительно направляющей с помощью индикатора часового типа: для каждого положения клапана каждой головки блока цилиндров — все значения указаны для каждого клапана и каждой головки блока цилиндров. Профилометрия: Ra поверхности блока цилиндров в трех положениях; Ra поверхности седел клапанов. Данные о резьбовых калибрах: проходимость/непроходимость всех критических резьб для каждой головки блока цилиндров. Сертификаты материалов с отслеживанием партии (номер заготовки или отливки соответствует номеру партии обработки и серийному номеру головки блока цилиндров). Сертификаты обработки поверхности (твердое анодирование типа III MIL-A-8625; химическое никелирование MIL-C-26074; толщина твердого хрома; записи о покрытии TBC; результаты испытаний пассивации ASTM A967). PPAP Уровень 3 Cpk ≥1.67 для программ OEM по плоскостности деки, TIR седла и объему камеры сгорания как специальные характеристики IATF. FAIR согласно AS9102 для программ авиационных и оборонных двигателей. Документация хранится 20 лет.
Система качества IATF 16949 для
Программы для изготовления головок цилиндров на заказ
Сертифицированная по стандартам IATF 16949 и AS9100D система качества CNCPioneer охватывает четыре дисциплины качества, специфичные для прецизионных головок цилиндров: 100% плоскостность поверхности головки на координатно-измерительной машине (CMM) на каждой головке (без выборочной проверки) со значением 0.010 мм/300 мм, необходимым для герметизации прокладкой головки; 100% проверка заполнения камеры сгорания жидкостью на каждой камере для обеспечения баланса степени сжатия; 100% измерение TIR седла клапана относительно направляющей на каждой позиции клапана для обеспечения герметизации клапана по всей окружности; и соответствие стандарту PPAP Level 3 Cpk ≥1.67, охватывающее весь цикл от первого образца до программ серийного производства OEM-продукции.
100% плоскостность плоскости головки блока цилиндров по данным КИМ — каждая головка блока цилиндров
Каждая изготовленная на заказ головка блока цилиндров — каждая головка промышленного двигателя, каждая головка компрессора, каждая гоночная головка — проходит 100% проверку плоскостности поверхности с помощью КИМ (координатно-измерительной машины) с использованием минимальной 25-точечной измерительной сетки, при этом максимальное отклонение от плоскости наименьших квадратов указывается для каждого серийного номера головки. 100% проверка с помощью КИМ, а не выборочная проверка, необходима в диапазоне 0.010 мм/300 мм, поскольку следствием несоответствия поверхности головки блока цилиндров при поступлении двигателя на сборку является пробитая прокладка головки блока цилиндров при первом запуске двигателя — несоответствие обнаруживается только после того, как уже учтены затраты на сборку двигателя. 25-точечная измерительная сетка покрывает зону головки блока цилиндров с достаточной плотностью для обнаружения волнообразного рисунка «чаша-седло», вызванного эффектами теплового градиента, и разницы высот от края до центра, вызванной изменением высоты пластины торцевой фрезы — оба этих явления были бы пропущены при использовании разреженной измерительной сетки. Проверка с помощью КИМ проводится при комнатной температуре (а не при температуре обработки), что подтверждает эффективность протокола термостабилизации. Отчет CMM включает данные облака точек и контурную карту плоскостности блока цилиндров для каждого серийного номера головки, архивируется и поставляется в формате PDF с каждой головкой цилиндров.
- 100% точность плоскостности каждой головки блока цилиндров по 25 пунктам, измеренная с помощью координатно-измерительной машины (CMM).
- КИМ при комнатной температуре — подтверждает термическую стабилизацию.
- Карта облака точек и контурных линий по серийным номерам в сопроводительных документах к отгрузке
100% объема камеры сгорания — заполнение каждой камеры жидкостью
Объем заполнения жидкостью каждой камеры сгорания каждой головки цилиндра измеряется — не путем отбора проб, не путем вывода из координат программы ЧПУ. Метод заполнения жидкостью обеспечивает прямое физическое измерение объема камеры сгорания после обработки, включающее все размерные составляющие: геометрию дна и стенок обработанной камеры, высоту поверхности верхней части головки, геометрию зоны сжатия и любые остаточные эффекты отклонения обрабатывающего инструмента, которые не были бы учтены при расчете объема на основе координатных данных КИМ. Точность измерения объема: ±0.1 см³ на одно показание шприца (типичная общая точность измерения объема ±0.15 см³ на одно измерение) — достаточно для подтверждения допуска ±0.5 см³ с трехкратным запасом прочности. Документация по комплекту для многоцилиндровых программ: все записи об объеме цилиндров для комплекта собраны в таблицу, показывающую объемы отдельных цилиндров и максимальное отклонение в комплекте (спецификация: диапазон ±0.5 см³). Эта согласованная документация представляет собой запись о качестве, которую производитель двигателя использует для подтверждения сбалансированного распределения степени сжатия перед сборкой двигателя, а также для ретроспективной проверки характеристик двигателя на динамометрическом стенде на основе данных о балансе мощности в цилиндрах. Для программ после нанесения керамического покрытия: обязательно повторное измерение объема после нанесения керамического покрытия; скорректированный с учетом покрытия объем на камеру документируется и сравнивается с проектными характеристиками и объемом до нанесения покрытия.
- Заполнение жидкостью каждой камеры каждой головки блока цилиндров — отбор проб не проводился.
- Точность измерения шприцем ±0.1 мл, общая точность ±0.15 мл.
- Документация по комплекту: все объемы цилиндров для каждого комплекта собраны в одном месте.
100% TIR седла клапана — индикатор часового типа для каждого положения клапана
Каждое положение клапана в каждой головке блока цилиндров проверяется с помощью индикатора часового типа по биению седла клапана относительно направляющей (полное биение индикатора): щуп индикатора часового типа регистрируется в готовой канавке седла клапана, в то время как шток индикатора проходит через отверстие направляющей клапана; головка блока цилиндров вращается на 360° вокруг оси отверстия направляющей; показания TIR непосредственно измеряют биение соосности седла клапана относительно направляющей. Этот метод предпочтительнее измерения положения седла и направляющей с помощью КИМ по двум причинам: он представляет собой прямую функциональную имитацию фактического выравнивания клапана (ось отверстия направляющей является базовой точкой вращения; контактная полоса седла является измеряемой поверхностью — именно то геометрическое соотношение, которое определяет равномерность контакта клапана в процессе эксплуатации); и он выявляет любые ошибки соосности, вызванные износом резца седла, увеличением зазора пилотного отверстия или ошибкой повторной фиксации, которые при координатно-измерительной машине контроля пришлось бы выводить из точечных данных. Спецификация TIR: ±0.003 мм TIR (= ±0.006 мм максимальное общее биение) для стандартных программ головок блока цилиндров; Точность измерения TIR ±0.002 мм (= ±0.004 мм) для высокоточных промышленных и гоночных программ. Любое положение клапана, превышающее спецификацию TIR: направляющий инструмент регистрируется в отверстии направляющей, угол седла перетачивается за одну установку для восстановления соосности; повторно измеряется с помощью индикатора TIR перед выпуском. Записи TIR для каждого положения клапана на каждой головке блока цилиндров архивируются и поставляются с документацией.
- Настройте TIR на каждом положении клапана каждой головки цилиндра.
- Прямое функциональное измерение — имитирует фактическое выравнивание клапана.
- В отгрузочной документации указаны данные TIR по каждому клапану и головке блока цилиндров.
PPAP Уровень 3 / FAIR AS9102 — Программы для производителей оригинального оборудования и аэрокосмической отрасли
Квалификация PPAP уровня 3 для программ OEM-производства головок цилиндров, изготовленных на заказ: проектная документация (отслеживание изменений чертежей и моделей CAD); технологическая схема (полная последовательность обработки от получения материала до обработки поверхности, окончательной проверки и документации); PFMEA (анализ видов и последствий отказов, определяющий несоответствие плоскостности верхней части головки, несоответствие TIR седла и несоответствие объема камеры сгорания как три наиболее серьезных вида отказов); план контроля, определяющий частоту и метод измерения для каждой специальной характеристики; MSA Gage R&R на системе измерительных зондов CMM (плоскостность верхней части головки и окружность расположения болтов), устройстве для заполнения жидкостью (объем камеры сгорания) и индикаторе часового типа (TIR седла) — все с отклонением ≤10% от допуска; первоначальные исследования технологических возможностей с Cpk ≥1.67 по плоскостности верхней части головки, TIR от седла до направляющей, объему камеры сгорания и истинному положению болтов головки в соответствии со специальными характеристиками IATF 16949; и гарантия на предоставление детали (PSW). Сроки квалификации PPAP: 6–8 недель с момента завершения пилотного производства до утверждения заказчиком. Отчет о проверке первого образца (FAIR) в соответствии со стандартом AS9102 для программ производства двигателей для аэрокосмической и оборонной промышленности: полная проверка 100% характеристик чертежа в соответствии с требованиями AS9102; сверка чертежа с результатами проверки; сертификация материалов; сертификация обработки поверхности; документирование и устранение всех несоответствий процесса. Показатели качества: 99% уровень квалификации; 100% своевременная поставка по действующим программам OEM.
- PPAP Уровень 3 Cpk ≥1.67 для программ OEM по головкам цилиндров
- Принципы FAIR в соответствии со стандартом AS9102 для программ создания двигателей для аэрокосмической и оборонной промышленности.
- 99% уровень квалификации · 100% своевременная доставка
Часто задаваемые вопросы о кастомных головках блока цилиндров
Часто задаваемые вопросы от производителей промышленных двигателей, OEM-производителей компрессоров, производителей морского оборудования, разработчиков двигателей для автоспорта и производителей гидравлического оборудования о требованиях к плоскостности головки блока цилиндров, методах определения соосности седел клапанов, выборе материала (заготовка или литье), а также об экономической целесообразности и сроках производства головок блока цилиндров в Китае.
Спецификация плоскостности поверхности головки блока цилиндров определяется типом прокладки головки блока и ее податливостью при посадке — способностью прокладки компенсировать небольшие неровности поверхности головки блока цилиндров за счет упругой или пластической деформации при начальном моменте затяжки болтов. Композитные волоконные прокладки (традиционный многослойный тип с волокном и стальным валиком): плюс-минус 0.040–0.060 мм/300 мм — эти прокладки обладают значительной податливостью при посадке благодаря мягкому волокнистому армированному корпусу, допуская умеренные неровности головки блока цилиндров. Многослойные стальные (MLS) прокладки: плюс-минус 0.010–0.020 мм/300 мм — MLS-прокладки обладают минимальной податливостью, поскольку тонкие стальные слои могут соответствовать лишь очень небольшим волнообразным деформациям; при отклонении плоскостности более 0.020 мм в MLS-прокладках образуются зоны высоких и низких значений, которые вызывают циклические изменения напряжений в прокладке под воздействием горения, инициируя усталостное расслоение стальных слоев в зонах концентрации напряжений. Металлические уплотнительные кольца O- и C-образные прокладки (для промышленных и компрессорных головок высокого давления): ±0.005–0.008 мм — герметичность этих прокладок полностью зависит от геометрии поверхности головки; никакая податливость прокладки не компенсирует несовершенства поверхности. Компания CNCPioneer достигает плоскостности поверхности головки 0.010 мм/300 мм в процессе производства благодаря четырем комплексным технологическим процессам. Во-первых, согласование высоты вставок торцевой фрезы: все вставки имеют одинаковую высоту с точностью до ±0.003 мм — несовпадающие вставки создают периодические колебания с частотой, соответствующей расстоянию между вставками. Во-вторых, термостабилизация: черновая торцевая фрезеровка повышает температуру поверхности алюминиевой головки примерно на 12–18 градусов Цельсия, расширяя зону обработки; программы CNCPioneer включают 20-минутную паузу для термостабилизации после черновой фрезеровки перед чистовой — необходимо дождаться, пока температурный градиент рассеется, прежде чем начнется чистовая фрезеровка. В-третьих, однопроходная обработка: обработка за один непрерывный проход без отвода инструмента устраняет ступенчатый артефакт, возникающий при подъеме и повторном зацеплении инструмента (разрывы высоты 0.002–0.005 мм в каждой точке повторного зацепления). В-четвертых, проверка на КИМ: каждая поверхность головки блока цилиндров проверяется с помощью 25-точечного измерения на КИМ при комнатной температуре перед выпуском — это подтверждает эффективность протокола термостабилизации и то, что фрезерные вставки остаются в пределах заданных параметров высоты.
Критически важное значение соосности седла клапана относительно направляющей определяется механикой контакта клапана. Когда клапан закрывается, диск клапана соприкасается с седлом по круговой контактной полосе. Для обеспечения равномерного контактного давления по всей окружности (360 градусов), необходимого для герметизации продуктов сгорания и равномерного охлаждения поверхности клапана за счет контакта с седлом, центр седла должен точно совпадать с осью штока клапана, которая определяется осью направляющей. Если центр седла смещен относительно направляющей на 0.010 мм, поверхность клапана сильно контактирует с седлом с одной стороны и слабо или совсем не контактирует с противоположной — создавая асимметричный контакт, который плохо герметизирует со стороны слабого контакта и чрезмерно нагружает материал вставки седла со стороны сильного контакта. В процессе эксплуатации сторона слабого контакта позволяет горячим продуктам сгорания просачиваться через седло при каждом закрытии клапана, вызывая эрозию седла и поверхности клапана одновременно за счет термических и механических процессов — что приводит к прогоранию клапана и износу седла, разрушая герметизацию двигателя за долю расчетного срока службы седла клапана. CNCPioneer обеспечивает концентричность ±0.003 мм за счет одноэтапной расточки седла и направляющей с использованием специально разработанной системы пилотного инструмента: после чистовой расточки отверстия направляющей клапана до диаметра ±0.003 мм в основной настройке станка, инструмент для резки седла, установленный на прецизионном пилотном инструменте, который фиксируется в готовом отверстии направляющей, используется для расточки зенковки вставки седла. Пилотный инструмент в отверстии направляющей механически центрирует резец седла по оси отверстия направляющей — концентричность достигается за счет фиксации инструмента, а не точности позиционирования ЧПУ, что означает, что концентричность сохраняется независимо от любого термического дрейфа, оседания приспособления или изменения положения в станке во время операции расточки седла. После установки вставки седла и обработки угла седла (также с использованием инструмента с пилотным управлением в отверстии направляющей) готовая форма седла проверяется индикатором часового типа: наконечник фиксируется в готовом пазу седла, в то время как шток индикатора проходит через отверстие направляющей клапана — показания TIR напрямую измеряют биение между седлом и направляющей. Соосность плюс-минус 0.003 мм обеспечивает максимальное внутреннее сопротивление 0.006 мм, что находится в пределах максимального значения 0.010 мм, указанного производителями клапанов двигателей в качестве гарантии герметичности клапанов.
Выбор между заготовкой из алюминия и литьём для изготовления головки блока цилиндров на заказ включает в себя четыре компромиссных параметра: стоимость, свобода проектирования, свойства материала и сроки выполнения заказа. Правильный выбор зависит от того, какой параметр является ограничивающим. Головки блока цилиндров из литого алюминия (A356-T6 или эквивалент): процесс литья позволяет получить геометрию, близкую к окончательной, с полыми внутренними элементами (каналы охлаждающей жидкости, форма каналов), сформированными песчаными или штамповыми стержнями во время затвердевания — элементы, которые при механической обработке заготовки можно лишь приблизительно воспроизвести путем пересечения просверленных или обработанных электроэрозионным методом каналов. Литые головки имеют более низкую стоимость материала (алюминиевый лом плюс затраты на литьё по сравнению с дорогостоящим прутком из заготовки) и подходят для больших объёмов производства, где инвестиции в оснастку окупаются; минимальный объём заказа и сроки изготовления оснастки (изготовление модели/штампа: 6–12 недель, 3,000–30,000 долларов в зависимости от сложности) делают литьё нецелесообразным для единичных прототипов или мелкосерийных заказов. Пористость литья (пустоты, образованные захваченным газом в затвердевшем металле) является неотъемлемым ограничением литья — ею управляют с помощью технологического контроля (вакуумное литье, направленная кристаллизация), но полностью устранить не удается; пористость на стенках каналов охлаждающей жидкости приводит к утечке охлаждающей жидкости, которую невозможно обнаружить до сборки двигателя. Головки цилиндров из цельного алюминия (6061-T6, 7075-T6, 2024-T4): изготавливаются из цельного прутка или пластины без риска образования пористости при литье; каналы охлаждающей жидкости обрабатываются в виде пересекающихся просверленных каналов, а не литых форм (ограничивая сложность контура охлаждения, но исключая риск пористости); более высокая стоимость материала и время обработки, чем при литье для эквивалентной геометрии, но нулевые инвестиции в оснастку, срок изготовления прототипа 5–10 дней и полная свобода проектирования в рамках возможностей 5-осевой обработки на станках с ЧПУ. Рекомендация CNCPioneer: литой алюминий для крупносерийного производства (более 100 головок в год), где требуются сложные каналы охлаждения и оправданы инвестиции в оснастку; Заготовки из алюминия для изготовления единичных прототипов, гоночных автомобилей, мелкосерийных промышленных двигателей и любых применений, требующих абсолютной гарантии целостности каналов системы охлаждения. Литые алюминиевые головки цилиндров из предоставленных заказчиком заготовок: CNCPioneer принимает предоставленные заказчиком заготовки и применяет полный цикл высокоточной обработки на станках с ЧПУ — модель затрат, которая обеспечивает экономичность литья (программа литья, контролируемая заказчиком) в сочетании с высоким качеством высокоточной обработки критически важных по размерам элементов.
Сроки изготовления прототипов на заводе CNCPioneer по производству головок цилиндров на заказ: головка цилиндра из заготовки 6061-T6 с одноцилиндровой камерой сгорания и 2 клапанами — 5–7 рабочих дней; головка цилиндра из заготовки 7075-T6 с 4 клапанами и пятиугольной конструкцией для гонок — 7–10 рабочих дней; литой алюминий, поставляемый заказчиком, с механической обработкой — 7–10 рабочих дней (только время механической обработки; отливка приобретается отдельно); литой алюминий, закупаемый CNCPioneer, с механической обработкой — 12–18 рабочих дней (включая график работы литейного цеха); литье из серого чугуна с механической обработкой — 8–12 дней; головка цилиндра компрессора из нержавеющей стали — 8–12 дней; головка цилиндра компрессора высокого давления 17-4PH H900 — 10–14 дней. Проверка соответствия объема камеры сгорания добавляет 1 рабочий день для измерения уровня жидкости и оформления документации. Твердое анодирование добавляет 3 дня. Возможна ускоренная обработка для изготовления простых одноклапанных головок цилиндров из цельного алюминия за 3 дня, по проектам, готовым к механической обработке. Пилотное производство (25–100 комплектов головок цилиндров): 2–3 недели на партию; начинается накопление данных SPC по плоскостности блока и TIR седел клапанов. PPAP уровня 3: 6–8 недель с момента завершения пилотного производства. Серийное OEM-производство: ежемесячные выпуски с интервалом в 2 недели при наличии выделенных мощностей MAZAK; снижение себестоимости единицы продукции на 40–70% по сравнению с прототипом в зависимости от объема производства. Экономические показатели в репрезентативном масштабе: комплект головок блока цилиндров из алюминиевого сплава 6061-T6 для 4-цилиндрового двигателя с 4 клапанами на цилиндр (с точностью до ±0.5 см³, зазор между плоскостью блока и головкой 0.010 мм/300 мм, толщина седла клапана ±0.003 мм, пассивированный), который стоит 2,800 долларов США за комплект в американской мастерской по производству высокопроизводительных двигателей, обходится примерно в 1,550 долларов США на прототипе CNCPioneer — и в 580–720 долларов США за комплект при годовом производстве 500 комплектов головок блока цилиндров в Китае. Для производителя промышленных двигателей, выпускающего 2,000 двигателей в год с одним комплектом головок блока цилиндров на двигатель, экономия китайских производителей головок блока цилиндров в размере 800–1,200 долларов США за комплект приводит к ежегодному снижению стоимости комплектации головок блока цилиндров на 1 600 000–2 400 000 долларов США — преобразуя экономику производства двигателей при сохранении требуемого качества размеров, производительности и срока службы двигателя.
Получите расчет стоимости обработки головки блока цилиндров на заказ.
Загрузите чертежи головки блока цилиндров, CAD-модели (STEP, IGES, SolidWorks, PDF) или технические характеристики двигателя и получите бесплатный анализ DFM и конкурентное ценовое предложение в течение 24 часов — с указанием достижимой плоскостности поверхности блока для вашего материала и размера головки, подхода к соосности седел клапанов для вашей конфигурации клапанов, методологии согласования объема камеры сгорания, рекомендаций по выбору заготовки или литого материала, доступности каналов охлаждающей жидкости и достаточной толщины стенок, анализа нагрузки на уплотнение при болтовом соединении головки, спецификации обработки поверхности для вашей рабочей среды, а также полную информацию о ценах от прототипа головки блока цилиндров, изготовленной на станке с ЧПУ, до серийного производства головок блока цилиндров в Китае для OEM-производителей.