
Производитель компонентов для ног человекоподобных роботов
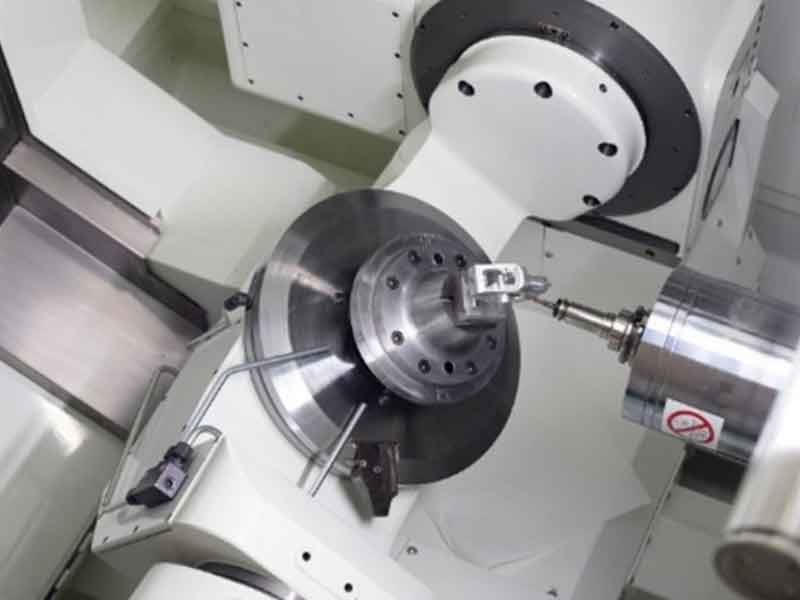
CNCPioneer — это компания, специализирующаяся на высокоточных компонентах для ног человекоподобных роботов и сертифицированный китайский производитель компонентов для ног человекоподобных роботов. Мы поставляем структурные элементы вилок бедра, кронштейны для шарниров колена, корпуса дифференциалов голеностопного сустава и рамы подошв стопы с угловой точностью ±0.02°, оптимизированным для усталости радиусом скругления ±0.05 мм и проверкой массы до ±0.5 г. С 2011 года мы используем более 66 фрезерно-токарных станков MAZAK и 5-осевых центров VARIAXIS, более 78 швейцарских токарных станков с ЧПУ и специализированную проволочно-электроэрозионную обработку для производителей человекоподобных роботов и разработчиков шагающих роботов по всему миру.
Что такое гуманоиды?
Компоненты роботизированной ноги?
Компоненты ног человекоподобного робота представляют собой совокупность точно обработанных конструктивных, кинематических, усталостных и сенсорных элементов, которые вместе составляют нижнюю конечность человекоподобного робота — систему, охватывающую бедро, голень, колено, голень, лодыжку и стопу, которая обеспечивает возможность стояния, ходьбы, бега и восстановления после возмущений за счет динамической нагрузки цикла походки.
Компоненты ног работают в условиях, качественно отличающихся от условий работы механизмов рук или туловища. У гуманоида массой 60 кг, движущегося со скоростью 1.5 м/с, пиковые силы реакции опоры при ударе пяткой о землю составляют 1.3–1.8 × вес тела в течение 10–20 мс; при ходьбе 8 часов в день накапливается более 10 миллионов циклов ходьбы в год, приближаясь к пороговому значению, при котором усталость, а не деформация, становится ограничивающим срок службы режимом отказа. Поэтому радиусы скругления в местах концентрации напряжений, распределение массы для динамики движения и кинематическая симметрия левой/правой стороны являются основными требованиями к качеству, а не второстепенными примечаниями к чертежу.
-
Инженерное дело в области усталости материалов как дисциплина, отвечающая за качество. Радиусы скругления траектории нагрузки проверены с точностью до ±0.05 мм с помощью оптического компаратора на каждой бедренной вилке, коленном кронштейне и корпусе голеностопного сустава — уменьшение диаметра скругления на 0.5 мм может сократить срок службы в полевых условиях с 4 лет до 2 лет.
-
Ударопрочная конструктивная геометрия Наихудшая нагрузка при ударе пяткой (1.8 × масса тела) анализировалась относительно стенки голени, геометрии выступа голеностопного сустава и поперечного сечения коленного кронштейна как для статического предела текучести, так и для запаса прочности при 10⁷ циклах усталости.
-
Тазобедренный, коленный и голеностопный суставы как кинематическая система. Расчет кинематических допусков производится от интерфейса привода тазобедренного сустава через колено и голеностопный сустав до контакта стопы — проверка того, что допуски отдельных частей в совокупности обеспечивают точность на уровне ноги, которую может фактически откалибровать контроллер всего тела.
-
Симметрия левой и правой ноги как стандартная практика Двусторонние пары прошедших проверку на кинематическую разницу (расстояние между центрами ≤0.005 мм) и прецизионную балансировку по разнице масс (≤0.5 г) — предотвращают отклонение траектории походки, вызванное асимметрией ног.

Почему CNCPioneer — ваш гуманоид?
Производитель компонентов для роботизированных ног?
Компоненты протезов ног выдерживают полный цикл ходьбы — удар пяткой о землю, опору на одну ногу, отталкивание и перенос ноги — на протяжении более 10 миллионов циклов в год. Подход CNCPioneer к расчету нагрузок при ходьбе позволяет определить, что отличает протезы ног, которые выдерживают расчетный срок службы, от протезов, прошедших первичную проверку и вышедших из строя в течение двух лет эксплуатации.
Усталостная инженерия как дисциплина обеспечения качества
Радиусы скругления направляющих сил проверены с точностью до ±0.05 мм с помощью оптического компаратора на каждой вилке бедра, кронштейне коленного сустава, элементе голени и корпусе голеностопного сустава — поскольку скругление на 0.1 мм меньшего размера повышает концентрацию напряжений на 15–25%, сокращая срок службы при усталостных нагрузках с 10⁷ до 6×10⁶ циклов.
Ударопрочная конструктивная геометрия
Анализ волновых напряжений при ударе пяткой о поперечные сечения стенки голени, голеностопного сустава и коленного сустава при квазистатической нагрузке в 10–100 раз выше нормы показал одновременное достижение статической текучести при нагрузке, в 1.8 раза превышающей вес тела, и запаса прочности при усталости при 10⁷ циклах .
Части тазобедренного, коленного и голеностопного суставов как скоординированная система.
Допуски кинематики рассчитываются от момента контакта тазобедренного сустава с приводом через колено и голеностопный сустав до контакта стопы — это параметр, определяющий запас устойчивости баланса всего тела, а не отдельные детали с заданными допусками, указанные изолированно.
Симметрия левой и правой ноги как стандартная практика
Двусторонние пары, проверенные на координатно-измерительной машине (КИМ) на симметрию кинематического интерфейса ( ±0.010 мм ) и точно сбалансированные по разнице масс ( ≤0.5 г ), поставляются с документированными записями о симметрии для инициализации контроллера.
Возможность многопроцессной обработки с одним поставщиком.
5-осевая составная геометрия для корпусов тазобедренных и голеностопных суставов; прецизионная фрезерно-токарная обработка для коленных кронштейнов и конструкционных труб; швейцарский станок с ЧПУ для поворотных штифтов; электроэрозионная обработка проволокой для закаленных шлицов — одно стандартное решение в рамках одной системы IATF 16949/AS9100D.
Китайский производитель имеет преимущество в стоимости на 40–60%.
Структура затрат CNCPioneer обеспечивает снижение на 40–60% по сравнению с поставщиками компонентов для ног из США, Европы и Японии при эквивалентной документации по усталостной прочности и соблюдении требований к соответствию массы — экономическая целесообразность спецификации материалов позволяет программам создания человекоподобных роботов достигать коммерческих цен с оборудованием, отвечающим реальным требованиям к сроку службы.
Компоненты ног человекоподобного робота
Мы производим
Обработка деталей тазобедренного, коленного и голеностопного суставов на предприятии CNCPioneer охватывает всю биомеханическую цепь ноги — от контакта с тазобедренным суставом до контакта со стопой — с применением комплексного подхода к проектированию с учетом усталостной прочности каждого структурного компонента.

Структурные компоненты бедра
Конструкционные трубы (перпендикулярность торцевой поверхности ±0.02°, толщина стенки 2.5–5.0 мм), панели корпуса и переходные кронштейны для тазобедренного/коленного сустава — с перекрытием 280–420 мм, передающие крутящий момент, создаваемый тазобедренным суставом, и силу реакции опоры на коленный сустав при прокладке кабелей и проводов датчиков.

Компоненты коленного сустава
Корпуса приводов (350–900 г, ударопрочная стенка толщиной 5 мм), поворотные кронштейны (расстояние между центром привода и голенью ±0.005 мм, усталостная заточка ±0.05 мм) и четырехзвенный соединительный механизм/кривошипный механизм — наиболее подверженный усталостному разрушению шарнир с самым высоким крутящим моментом по одной оси и наиболее подверженная усталости часть ноги.

Компоненты стопы
Рамы подошвы с платформами для крепления датчиков F/T (плоскость 0.010 мм), элементы защиты пятки от ударов, компоненты механизма носка и оборудование для интеграции датчиков стопы — это точка соприкосновения с поверхностью, где все силы, действующие на ноги, сходятся в данные о реакции опоры, критически важные для поддержания равновесия.
Отрасли и приложения
Компоненты для ног человекоподобных роботов от CNCPioneer поставляются производителям роботов-гуманоидов, разработчикам аппаратного обеспечения для воплощенного искусственного интеллекта, разработчикам шагающих и четвероногих роботов, производителям экзоскелетов, разработчикам протезных механизмов и научно-исследовательским учреждениям по всему миру.
Производители человекоподобных роботов
Полный комплекс услуг по поставке нестандартных компонентов для ног — всех частей тазобедренного, коленного и голеностопного суставов, конструктивных элементов, корпусов голеностопного сустава и каркасов подошвы стопы — в рамках сотрудничества с одним производителем, включающего проектирование с учетом технологичности конструкции при ходьбе, проверку усталостной прочности и обеспечение двусторонней симметрии.
Воплощенное аппаратное обеспечение искусственного интеллекта
Ускоренная разработка компонентов тазобедренного, коленного и голеностопного суставов для финансируемых венчурным капиталом программ по созданию двуногих локомотивов — полные комплекты компонентов для обеих ног за 22–30 дней, проектирование с учетом технологичности производства (DFM) в тот же день и пилотные партии, поддерживающие этапы тестирования походки.
Шагающий робот и четвероногий робот
Конструкционные элементы вилки бедра, кронштейны для шарнирного соединения колена и трубчатые элементы ног для четвероногих и двуногих платформ — ударопрочная геометрия и проверенные на усталость скругления для высокоцикловых нагрузок, характерных для этих программ.
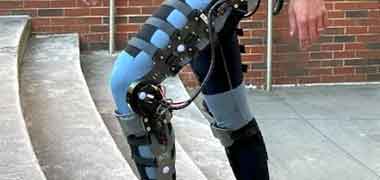
Экзоскелет
Экзоскелеты для бедер и голеней, повторяющие контуры тела, платформы для датчиков F/T на стопах, а также пилотные образцы устройств, поставляемые без инвестиций в оснастку, для программ клинической оценки экзоскелетов для нижних конечностей.
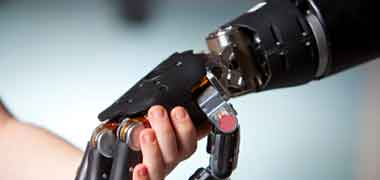
Механизм протезирования
Детали тазобедренного, коленного и голеностопного суставов из сплавов Ti-6Al-4V и 7075-T6 для механизмов протезов ног с электроприводом — биосовместимые материалы, расчетная конструкция и документация, соответствующая стандарту ISO 13485.
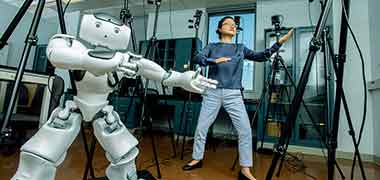
Научно-исследовательские учреждения
Комплекты компонентов для двусторонних ног одного робота с полной документацией по усталостной геометрии и массе для исследований в области локомоции человекоподобных роботов в университетах и национальных лабораториях.
Компонент ноги человекоподобного робота
Процесс и возможности
Технологический процесс CNCPioneer по производству компонентов для ног включает в себя все этапы: от определения нагрузок при ходьбе до серийного производства, соответствующего требованиям PPAP (проектирование с учетом технологичности), 24-часового анализа DFM (проектирование для производства), поставки прототипов двусторонних комплектов (18–30 дней), проверки на усталость и кинематику, а также квалификации производства.
Обзор DFM-моделирования с учетом нагрузки на походку (24 часа)
Прочность конструкции при ударе пяткой и при стоянии на одной ноге · Расчет усталостной долговечности при каждой концентрации напряжений · Накопление кинематических допусков от бедра до стопы · Соотношение массы и целевого значения для каждого компонента с рекомендациями по материалам.
Прототип комплекта для двусторонней фиксации ног (18–30 дней)
Кронштейны для коленного сустава: 5–7 дней; корпуса для тазобедренного сустава и корпуса для голеностопного сустава с дифференциальным управлением (5-осевой системы): 9–14 дней; полный комплект для одной ноги: 18–25 дней; полный комплект для обеих ног с проверкой симметрии: 22–30 дней.
Проверка усталости и кинематики
Проверка радиуса скругления с помощью оптического компаратора на каждом компоненте, критически важном с точки зрения усталости материала; проверка всех положений кинематических интерфейсов и угловых соотношений отверстий с помощью координатно-измерительной машины Mitutoyo; проверка межосевого расстояния и разницы масс для двусторонних пар деталей.
Производственный и статистический контроль
Квалификация PPAP уровня 3 с показателем Cpk ≥1.67 по соосности отверстия в бедренной вилке, расстоянию между центрами коленного кронштейна и плоскостности датчика F/T · Снижение до 72% на единицу продукции при объеме производства более 1,000 единиц · Ежемесячные поэтапные поставки в течение 2–3 недель.
Материалы компонентов ног
7075-T6 (65% программ) · 6061-T6 · Магний AZ91D · Ti-6Al-4V · 17-4PH H900 · 42CrMo4 · Подшипниковая сталь GCr15 · PEEK — все материалы поставляются с полными заводскими сертификатами и подтверждением состава методом рентгенофлуоресцентного анализа SII.
Документация IATF 16949 / AS9100D
Сертификат соответствия для каждого компонента, отчеты CMM, записи о проверке радиуса скругления, записи о разнице двусторонней симметрии, записи о балансе массы, сертификаты материалов, PPAP уровня 3 для серийных программ, FAIR в соответствии с AS9102 для оборонных программ.
Материалы для человекоподобных существ
Компоненты роботизированной ноги
Выбор материала для компонентов протеза ноги определяется в первую очередь пределом усталостной прочности при амплитудах напряжений, возникающих при циклической нагрузке во время ходьбы, а не только пределом текучести — свойством, определяющим, выдержит ли компонент 10⁷ циклов нагрузки или выйдет из строя в полевых условиях в течение двух лет. Сплав 7075-T6 подходит для большинства стандартных программ; титан становится необходимым при моменте отведения бедра выше 250 Нм.
7075-T6
2.80 г/см³ · 572 МПа предел прочности на разрыв · σ_endurance ≈160 МПа · Стандартные бедренные вилки, коленные кронштейны и голени — примерно 65% программ компонентов человекоподобных ног, обеспечивающие коэффициент запаса прочности на усталость в 1.33 раза при 10⁷ циклах для стандартных классов крутящего момента
6061-T6
2.70 г/см³ · 310 МПа предел прочности на разрыв · σ_выносливость ≈96 МПа · Крышки, крепления датчиков и низконагруженные кронштейны расположены вне основного пути передачи нагрузки, где обрабатываемость и стоимость превышают требования к запасу прочности при усталостных нагрузках.
АЗ91Д
1.81 г/см³ · 230 МПа предел прочности на разрыв · σ_endurance ≈70 МПа · Дистальные накладки на голени, панели для стоп и легкие набедренные накладки, где минимальная инерция колебаний важнее максимального запаса усталости по направлению нагрузки.
Ti-6Al-4V
4.43 г/см³ · 950 МПа предел прочности на разрыв · σ_выносливость ≈500 МПа (3.1 × 7075-T6) · Высоконагруженные бедренные вилки, корпуса голеностопных суставов и ударные конструкции пятки в программах, где номинальный момент отведения бедра превышает 250 Н·м
17-4ФН H900
7.75 г/см³ · 1,310 МПа предел прочности на разрыв · σ_выносливость ≈620 МПа · Выходные валы, фланцы и высоконагруженные посадочные места штифтов в местах соприкосновения с малой площадью опоры, где определяется максимальное соотношение жесткости и веса
42CrMo4
7.85 г/см³ · 1,000 МПа предел прочности на разрыв · σ_endurance ≈450 МПа · Вставки в вал коленного привода и высокомоментные конструкционные вставки в местах приложения максимального крутящего момента по одной оси ноги
GCr15
7.80 г/см³ · HRC 62–65 · Посадочные места шарнирных штифтов и поверхности коленного сустава подвергаются длительной нагрузке от качения в течение миллионов циклов ходьбы
PEEK
1.32 г/см³ · 100 МПа предел прочности на разрыв · Кронштейны для направляющих кабелей и изоляционные прокладки внутри ножки, где электрическая изоляция и контакт кабеля с низким коэффициентом трения имеют приоритет над требованиями к несущей способности конструкции.
Обработка поверхности для
Части бедра, колена и лодыжки
Выбор способа обработки поверхности элементов ног определяется как воздействием усталости на поверхности, подверженные нагрузке, так и коррозией или эстетическими соображениями — ряд видов обработки активно изменяет коэффициент запаса прочности при усталости в местах, критически важных для скругления углов, в лучшую или худшую сторону, если не согласован с базовой геометрией.
Твердое анодирование типа III — MIL-A-8625
Стандарт для алюминиевых конструктивных элементов ножек — HV 400+ защищает поверхности отверстий шарниров от истирания. Создает остаточные сжимающие напряжения (от -150 до -250 МПа), которые могут улучшить усталостную долговечность анодированных поверхностей, но трещины анодирования возникают при концентрации напряжений выше предела выносливости основного материала — еще одна причина, по которой соответствие галтельному шву предшествует обработке.
Химическое никелирование — MIL-C-26074
Обязательная защита от коррозии для магниевых накладок на голени, набедренных подушечек и накладок на стопы из стали AZ91D. Припуск на покрытие учтен в размерах обработанных элементов; размеры после нанесения покрытия находятся в пределах ±0.003 мм от заданного значения.
Пассивация — ASTM A967
Обязательно для выходных фланцев 17-4PH H900 и вставок деталей тазобедренного, коленного и голеностопного суставов из нержавеющей стали — восстановление пассивного слоя оксида хрома для максимальной коррозионной стойкости без допусков по размерам.
Порошковое покрытие
Косметическая защита цвета и от коррозии панелей корпуса голени и бедра в коммерческих программах по созданию человекоподобных роботов — цвет подбирается в соответствии со спецификациями OEM для всех производственных партий.
Дробеструйная обработка
Образование остаточных напряжений сжатия (Almen A 0.15–0.25 мм) в основаниях рычагов бедренной вилки, плечах отверстий коленного кронштейна и основаниях выступов корпуса голеностопного сустава увеличивает σ_endurance на 15–30% на обработанной поверхности, преобразуя коэффициент запаса прочности при усталости 1.33× в 1.55–1.73×, где одних только геометрических параметров и качества обработки недостаточно.
DLC-покрытие — 1–3 мкм
Сверхнизкое трение (μ 0.05–0.15) на беговых поверхностях шарнирных штифтов коленного и голеностопного суставов — увеличение срока службы шарнирных штифтов до 10+ циклов артикуляции при нагрузках, связанных с циклом походки.
Все виды обработки поверхности деталей тазобедренного, коленного и голеностопного суставов — твердое анодирование, химическое никелирование, пассивация, порошковая окраска, дробеструйная обработка и DLC-покрытие — выполняются с учетом размеров и усталостной прочности, согласованных с исходной геометрией. Сертификаты обработки, включая записи Almen strip для партий, подвергнутых дробеструйной обработке, включены в пакет отгрузочной документации для каждой программы.
Система качества IATF 16949 / AS9100D
компоненты ног человекоподобных роботов
Компонент ноги, прошедший первичный контроль размеров, но имеющий заниженный по размеру скругленный шов в основании, подверженном нагрузке, все равно может выйти из строя в процессе эксплуатации в течение двух лет. Система качества CNCPioneer построена на основе испытаний на нагрузку в зависимости от цикла ходьбы, а не только на статическом соответствии размерам.
Обзор DFM-моделирования с учетом нагрузки на походку
Проверяется структурная прочность при ударе пяткой и при стоянии на одной ноге, усталостная долговечность во всех местах концентрации напряжений, а также кинематический допуск от бедра до стопы — все это проверяется перед началом любых работ по механической обработке.
Проверка геометрии усталости
Радиус скругления каждой детали, подверженной усталостному разрушению, проверяется с помощью оптического компаратора или сканирования на координатно-измерительной машине — скругления у основания вилки бедра, плечи отверстий кронштейна колена, основания выступов корпуса голеностопного сустава. Несоответствие радиусу скругления требованиям приводит к отбраковке до обработки поверхности.
Входной контроль материалов
Рентгенофлуоресцентный анализ SII для проверки состава каждой партии — 7075-T6, AZ91D, Ti-6Al-4V, 17-4PH H900. Проверка твердости по программам 17-4PH. Полная прослеживаемость партии от сертификата материала до серийного номера робота.
Проверка двусторонней симметрии
Пары левых и правых компонентов измеряются на координатно-измерительной машине для определения разницы кинематических размеров, точно балансируются для определения разницы масс и объединяются в парные двусторонние комплекты с указанием разницы в отгрузочной документации.
Окончательная проверка
Координатно-измерительная машина Mitutoyo (±0.001 мм): кинематические интерфейсы, диаметры отверстий, угловые соотношения, плоскостность датчика закалки/отверждения. Оптический компаратор: радиусы скругления. Ультразвуковое картирование стенок: трубки и тонкостенные оболочки. Прецизионные весы: масса и двусторонний дифференциал.
Документация
Сертификат соответствия для каждого компонента, отчеты CMM, записи о проверке радиуса скругления, записи о разнице двусторонней симметрии, записи о балансе массы, сертификаты материалов, PPAP уровня 3 для серийных программ, FAIR в соответствии с AS9102 для оборонных программ.
Система качества IATF 16949 / AS9100D
Описание
Завод CNCPioneer по производству компонентов для ног человекоподобных роботов, сертифицированный по стандартам IATF 16949 и AS9100D, подтверждает соответствие требованиям системы стандартов качества, предъявляемых производителями человекоподобных роботов и разработчиками шагающих роботов, согласно результатам независимого аудита.
Документация по геометрии усталости
Архивируются записи о проверке радиуса скругления для каждой партии компонентов, касающиеся каждого скругления, образующегося в результате воздействия нагрузки на детали, критически важные с точки зрения усталости, — это подтверждение того, что расчетный коэффициент запаса прочности по усталости достигается в каждом поставленном компоненте, а не только в том, который был измерен при первом изготовлении образца.
- 100% проверка углов закругления, детали, критически важные с точки зрения усталости.
- Записи оптического компаратора
- Архивировано по партиям компонентов
Проверка двусторонней симметрии
Пары компонентов левой и правой ноги, проверенные на координатно-измерительной машине на разницу кинематических размеров и точно сбалансированные по разнице масс, поставляются в виде согласованных комплектов с документированными записями о симметрии для инициализации контроллера всего тела.
- Разница межосевых расстояний ≤0.005 мм
- Разница масс ≤0.5 г
- Дифференциальные записи на пару
Прослеживаемость материалов и CPK ≥ 1.67
Полная прослеживаемость материалов от номера партии в сертификате производителя до отгрузки готовых компонентов. Квалификация PPAP уровня 3 с показателем Cpk ≥1.67 по соосности отверстий в бедренной вилке, расстоянию между центрами коленного кронштейна и плоскостности датчика F/T для серийного производства.
- Рентгенофлуоресцентная проверка сплава при каждом заказе.
- Cpk ≥ 1.67 по ключевым характеристикам
- PPAP Уровень 3 для программ с большим объемом работы
PPAP Уровень 3 и квалификация по управлению цепочкой поставок (объемным производством)
Квалификация PPAP уровня 3 для цепочек поставок OEM-производителей приводов роботов: проектная документация, технологический процесс (включая документацию по последовательности одной установки), PFMEA (охватывающая дрейф диаметра из-за износа инструмента, исключение повторной фиксации, режимы отказов, связанные с деформацией тонкостенных деталей).
- PPAP Уровень 3 для OEM-поставщиков приводов роботов
- Cpk ≥ 1.67 по диаметру шейки / диаметру отверстия / концентричности
- Измеритель MSA Gage R&R на лазерном микрофоне + манометр
Часто задаваемые вопросы о компонентах ног человекоподобных роботов
Часто задаваемые вопросы от производителей человекоподобных роботов, разработчиков шагающих роботов и исследовательских учреждений о программе CNCPioneer по проектированию нагрузок при ходьбе, проверке усталостной прочности и двусторонней симметрии.
Четыре различных фазы, каждая из которых задействует разные компоненты. Удар пяткой (0–2% цикла) — это фаза с наибольшей мгновенной нагрузкой: пиковая вертикальная сила реакции опоры составляет 1.3–1.8 × веса тела и передается через голеностопный сустав, голень и колено к тазобедренному суставу, плюс момент тыльного сгибания в голеностопном суставе 40–80 Нм. Опорная фаза на одной ноге (10–50%) — самая длинная фаза: тазобедренный сустав постоянно несет нагрузку, равную 0.8–10 × весу тела, с моментом отведения 100–250 Нм в тазобедренном суставе, что является самым высоким непрерывным моментом в ноге. Отталкивание (50–65%) создает момент подошвенного сгибания в голеностопном суставе 80–200 Нм, самый высокий момент в одном суставе в цикле походки. Фаза переноса (65–100%) не включает реакцию опоры, но создает инерционные моменты в тазобедренном и коленном суставах за счет быстрого изменения направления движения ноги, дважды за цикл. В рамках проверки DFM (технологичность для производства) компания CNCPioneer проводит все четыре этапа проверки геометрии каждого компонента перед механической обработкой.
Радиус скругления — это единственный геометрический параметр, оказывающий наибольшее влияние на усталостную долговечность, однако чаще всего он остается лишь примечанием к чертежу, а не основной характеристикой контроля. При шаге плеча руки вилки на 8 мм под моментом отведения 200 Нм, скругление с радиусом R1.0 мм создает концентрацию напряжений Kt≈3.7 и знакопеременное напряжение ≈185 МПа в сплаве 7075-T6 — выше предела выносливости ≈160 МПа, что означает усталостное разрушение менее чем за 10⁷ циклов (примерно 3×10⁶). Увеличение радиуса до R3.0 мм снижает Kt до ≈2.3 и напряжение до ≈115 МПа — ниже предела выносливости, что фактически означает неограниченную усталостную долговечность при данной нагрузке. Скругление, обработанное на 1.0 мм меньше расчетного размера (R2.0 мм против R3.0 мм), по-прежнему проходит визуальную проверку, но снижает ресурс усталости примерно до 2×10⁷ циклов — на грани достижения 5-летнего целевого показателя. CNCPioneer проверяет каждое критически важное для усталости скругление с точностью до ±0.05 мм с помощью оптического компаратора, поэтому расчетный коэффициент запаса прочности соответствует фактическому значению, используемому при поставке.
Три измеримых эффекта. Боковое отклонение при ходьбе: асимметрия расстояния между центрами коленных кронштейнов на 0.010 мм между левой и правой ногами приводит к разной эффективной длине голени, поэтому идентичные траектории движения суставов приводят к разным положениям стопы вперед на каждом шаге — более 1,000 шагов, что в сумме составляет примерно 10 мм бокового отклонения траектории, снижая эффективность ходьбы на 3–5% при коррекции. Двусторонняя асимметрия крутящего момента: разница в массе 10 г между левой и правой голенями сдвигает частоту колебаний маятника обеих ног примерно на 0.15%, вызывая асимметричные крутящие моменты в тазобедренных суставах для симметричного времени шага. Двусторонняя асимметрия податливости при стоянии: разница в плоскостности платформы датчика F/T между стопами приводит к различным измеренным силам реакции опоры при одинаковом фактическом контакте, поэтому контроллер баланса реагирует асимметрично на симметричное положение тела, что проявляется в боковом раскачивании тела. В рамках двусторонней программы CNCPioneer разница в межосевом расстоянии между парами образцов не должна превышать 0.005 мм, разница в массе – 0.5 г, а разница в плоскостности F/T – 0.003 мм.
Четыре повторяющихся режима. Усталостное растрескивание рычага вилки бедра в корневом скруглении, вызванное скруглением, обработанным ниже проектных параметров, или правильно обработанным, но недостаточным по размерам согласно первоначальному анализу нагрузки при ходьбе — предотвращается проверкой с помощью оптического компаратора с минимальным радиусом, заданным в соответствии с требованиями DFM, плюс ±0.05 мм, с возможностью дополнительной дробеструйной обработки. Изгиб голени в коленном конце при ударе пяткой, вызванный стенкой тоньше расчетной или внутренней концентрацией напряжений в основной зоне нагрузки — предотвращается спецификацией DFM с минимальной толщиной стенки, ультразвуковой проверкой в процессе производства и правилом проектирования, запрещающим обработку элементов в пределах 30 мм от торцевых поверхностей колена и голеностопного сустава. Разрушение выступа корпуса голеностопного сустава в точке входа нагрузки при ударе пяткой — предотвращается спецификацией и проверкой скругления в корне выступа, минимальной толщиной стенки 5 мм и возможностью модернизации до сплава Ti-6Al-4V для программ с максимальной полезной нагрузкой. Растрескивание каркаса подошвы стопы в зоне изгиба передней части стопы при многократных нагрузках отталкивания предотвращается за счет спецификации скругления, качества поверхности Ra 0.8 мкм и проверки минимальной толщины стенки в месте перехода. Все четыре проблемы решаются в рамках стандартного анализа DFM, проводимого CNCPioneer, и не обнаруживаются после эксплуатации в полевых условиях.
Алюминий 7075-T6 (прочность на растяжение ≈160 МПа) подходит для большинства стандартных программ для человекоподобных моделей ног при коммерческой скорости ходьбы — разработанная геометрия вилки бедра поддерживает изгибающее напряжение ниже 120 МПа, что в 1.33 раза превышает запас прочности при 10⁷ циклах. Титан Ti-6Al-4V (прочность на растяжение ≈500 МПа, в 3.1 раза выше) становится необходимым, когда номинальный момент отведения бедра превышает примерно 250 Нм, поскольку это повышает напряжение в рычаге вилки из 7075-T6 выше 130 МПа и снижает запас прочности по усталости ниже целевого значения. Магний AZ91D жертвует запасом прочности по усталости (прочность на растяжение ≈70 МПа) ради самой низкой доступной плотности, подходящей для дистальных частей голени и панелей стопы, где инерция колебаний важнее, чем запас прочности по пути передачи нагрузки. Сталь 17-4PH H900 и 42CrMo4 подходят для работы с малогабаритными, высоконагруженными элементами, такими как выходные фланцы и вставки валов приводов, где определяющим фактором является соотношение жесткости и веса при компактном поперечном сечении. В рамках анализа DFM (проектирование с учетом технологичности) CNCPioneer расчет усталости производится для каждого компонента отдельно, а не по умолчанию используется один материал для всей опоры.
Прототип: кронштейн для коленного сустава — 5–7 рабочих дней; корпус кластера тазобедренного сустава с 3 степенями свободы (5-осевой) — 10–14 дней; корпус дифференциала голеностопного сустава с 2 степенями свободы (5-осевой составной канал) — 9–14 дней; рама подошвы стопы с платформой датчиков F/T — 5–7 дней; полный комплект для одной ноги — 18–25 дней; полный комплект для обеих ног с проверкой симметрии — 22–30 дней. Пилотное производство (25–100 комплектов для обеих ног) занимает 5–7 недель на партию, включая подбор симметричных пар; квалификация PPAP уровня 3 занимает 6–8 недель с момента получения полных пилотных данных. Серийное производство отгружается ежемесячно с интервалом в 2–3 недели — годовая мощность составляет более 50 000 комплектов для обеих ног для 5-осевых программ тазобедренного/голеностопного сустава и более 200 000 для программ с кронштейном для коленного сустава и трубкой для голени. В репрезентативном масштабе кронштейн для коленного протеза, стоящий 145 долларов США по ценам американского прототипа, обходится в 85 долларов США по ценам прототипа CNCPioneer и в 32–38 долларов США при годовом объеме производства 5,000 двусторонних протезов — с учетом 50–80 уникальных артикулов для одной ноги, что позволяет сэкономить примерно 2,000–4,500 долларов США на одном двустороннем комплекте по сравнению с закупками внутри США.
Получите ценовое предложение на компоненты для ног человекоподобных роботов.
Загрузите чертежи компонентов ноги вашего человекоподобного робота, модели сборки или спецификацию деталей ноги и получите бесплатный анализ DFM-моделирования с учетом нагрузки на походку и конкурентное ценовое предложение в течение 24 часов — с учетом структурной адекватности при ударе пяткой, усталостной долговечности в критических местах скругления, кинематического допускового пакета от бедра до стопы, спецификации двусторонней симметрии и полного ценообразования от прототипа до серийного производства.