
Компания CNCPioneer производит прецизионные компоненты медицинских изделий на швейцарских токарных станках с ЧПУ — от костных винтов и зубных имплантатов до валов хирургических инструментов и компонентов катетеров, обеспечивая полную прослеживаемость материалов, документацию по КИМ и соответствие требованиям к биосовместимым материалам.
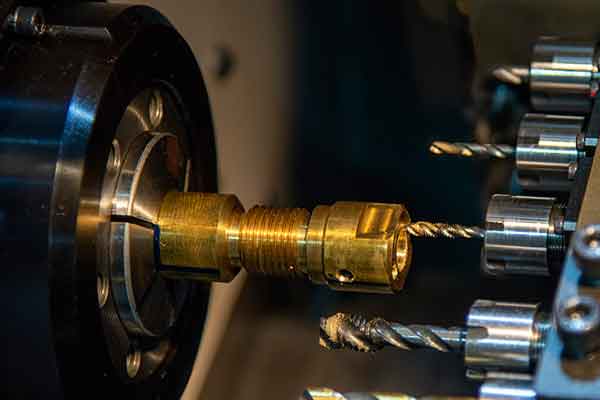
Швейцарская медицинская механическая обработка — это производство прецизионных компонентов медицинских изделий на токарных станках с ЧПУ швейцарского типа, где заготовка поддерживается направляющей втулкой непосредственно в зоне резания. Это исключает деформацию длинных и тонких медицинских деталей — костных винтов, канюль, корпусов имплантатов, валов хирургических инструментов, — где поддержание точности размеров имеет важное значение для клинической эффективности и безопасности пациента.
Швейцарская механическая обработка является предпочтительным процессом для медицинских компонентов, сочетающих в себе малый диаметр, сложную геометрию, жесткие допуски и биосовместимые материалы. Выполнение всех операций за одну установку исключает этапы повторной фиксации, которые приводят к изменению размеров — критически важное преимущество, когда каждый размер должен быть проверен и отслежен в соответствии с требованиями FDA 21 CFR Part 820 и ISO 13485.
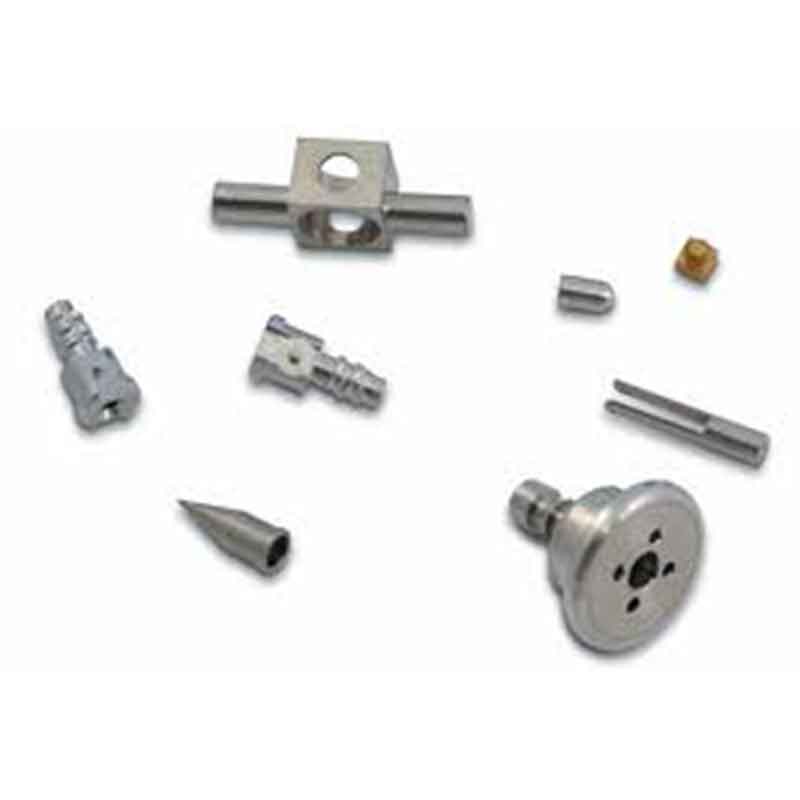
Для изготовления компонентов медицинских изделий требуется сочетание производственных возможностей, которые уникальным образом обеспечивает швейцарская машиностроительная промышленность. Малые диаметры, высокое соотношение длины к диаметру, сложные многокомпонентные геометрические формы, биосовместимые материалы и абсолютная точность размеров в ходе производственных циклов — все это требования, которые точно соответствуют сильным сторонам швейцарской машиностроительной промышленности.
Направляющая втулка поддерживает костные винты, имплантационные штифты и валы инструментов в зоне резки, предотвращая деформацию тонких медицинских деталей, которые невозможно точно обработать на обычных токарных станках.
Многоосевые швейцарские токарные станки позволяют изготавливать все элементы сложных медицинских компонентов за одну установку, исключая ошибки повторной фиксации , влияющие на размерные соотношения между важными элементами имплантатов и инструментов.
Швейцарские станки обрабатывают титан марок 2, 5 и 23, нержавеющую сталь 316L и 17-4PH, кобальт-хром, PEEK и нитинол, используя специальный инструмент и технологические протоколы для каждого материала.
Швейцарские токарные станки обрабатывают медицинские компоненты диаметром до 0.3 мм , охватывая весь диапазон размеров — от шарнирных соединений миниатюрных эндоскопов до корпусов ортопедических имплантатов.
Обеспечивает шероховатость Ra 0.4 мкм и более на поверхностях имплантатов и в зонах контакта с инструментами , что крайне важно для биосовместимости, остеоинтеграции и эффективности стерилизации.
Швейцарская технология обработки обеспечивает идентичные размеры изделий в ходе производственных циклов , что соответствует требованиям систем контроля качества медицинских изделий в области валидации процессов и статистического контроля.
Компания CNCPioneer производит высокоточные медицинские компоненты для всего спектра категорий медицинских изделий, от одноразовых компонентов до сложных многоразовых хирургических инструментов и имплантируемых устройств.

Винты для кортикальных, губчатых и фиксирующих костей из титана марок Grade 5, Grade 23 и нержавеющей стали 316L. Точность формы резьбы, геометрия головки и размеры углубления для отвертки проверены с помощью координатно-измерительной машины и резьбового калибра. Полная прослеживаемость материалов для регистрации медицинских изделий по процедуре 510(k).

Корпуса имплантатов, абатменты и компоненты протезных соединений изготовлены из титана марок 4 и 5. Геометрия резьбы корпуса имплантата и точность внутреннего конуса Морзе имеют решающее значение для остеоинтеграции и стабильности протеза. Возможна обработка поверхности методом SLA.

Прецизионные стержни, рукоятки и компоненты корпуса для лапароскопических инструментов, эндоскопических инструментов и биопсийных щипцов из нержавеющей стали 316L и 17-4PH. Возможна пассивация и электрополировка для обеспечения возможности стерилизации.
Компания CNCPioneer специализируется на высокоточной швейцарской механической обработке для медицинского применения, оказывая поддержку производителям медицинского оборудования, контрактным производителям и поставщикам хирургических систем на всех этапах — от создания прототипов до валидированного производства.

Компоненты имплантатов, изготовленные с высокой точностью, разработаны для обеспечения прочности, устойчивости к усталости и длительной эксплуатации.

Сверхточные детали, изготовленные на швейцарском токарном станке, со сложной внутренней геометрией и превосходными требованиями к поверхности.

Высокоточные компоненты малого диаметра для современных хирургических инструментов и узлов.
Производственное предприятие CNCPioneer в Шэньчжэне работает в соответствии со специализированными протоколами производства медицинских изделий, раздельными процедурами контроля качества и полным соответствием системе качества AS9100D. Наши возможности охватывают весь спектр размеров компонентов медицинских изделий, от миниатюрных эндоскопических компонентов до корпусов ортопедических имплантатов.
Более 78 швейцарских токарных станков с ЧПУ Star, Citizen и Tsugami. Диапазон диаметров прутков от Ø1 мм до Ø32 мм, охватывающий весь спектр материалов, от миниатюрных компонентов эндоскопов (элементы Ø0.3 мм) до корпусов ортопедических имплантатов. Специальные протоколы обработки для каждого биосовместимого материала.
Допуск по критическому размеру ±0.005 мм · Концентричность соединения имплантата ±0.003 мм · Форма резьбы согласно ISO 5835 · Стандартная шероховатость поверхности Ra 0.4 мкм; Ra 0.05 мкм достижима при зеркальной полировке для сочленяющихся поверхностей сустава.
Размеры элементов варьируются от Ø0.3 мм (компоненты миниатюрных эндоскопов и катетеров) до Ø32 мм (корпуса имплантатов и рукоятки инструментов). Длинные, тонкие компоненты с соотношением длины к диаметру до 20:1, обработанные без деформации.
Изготовление прототипов от 1 штуки для проверки конструкции до полномасштабного серийного производства. 100% контроль качества имплантируемых компонентов. Выборочный контроль качества (AQL) для неимплантируемых компонентов инструментов. Срочное изготовление прототипов из стандартных материалов за 5-7 дней.
Электрополировка (ASTM B912) · Пассивация (ASTM A967) · Анодирование титана (цветовая кодировка) · Обработка поверхности методом SLA (остеоинтеграция) · Зеркальная полировка Ra 0.05 мкм · Ультразвуковая очистка в соответствии с утвержденными протоколами.
Полная прослеживаемость материалов: сертификат производства от завода-изготовителя до готового изделия; отчеты КИМ (Mitutoyo ±0.001 мм); записи о качестве обработки поверхности; сертификат соответствия; сертификаты специальных процессов, соответствующие требованиям FDA 21 CFR Part 820 и ISO 13485.
Выбор материалов для медицинских компонентов, изготавливаемых методом механической обработки, определяется требованиями к биосовместимости, механическим характеристикам, совместимости со стерилизацией и соответствием нормативным требованиям. Компания CNCPioneer обрабатывает все основные материалы для медицинских изделий, используя специальные технологические протоколы и обеспечивая полную прослеживаемость материалов.
Превосходная прочность на излом · Подходит для имплантации · Имплантаты, несущие нагрузку · Компоненты позвоночника · Предпочтителен для имплантируемых устройств с самыми высокими требованиями
Высокая прочность · Биосовместимость · Превосходная износостойкость · Ортопедические имплантаты · Хирургические фиксаторы · Наиболее широко используемый титан для имплантатов
Полностью биосовместимый · Отличная коррозионная стойкость · Остеоинтеграция · Зубные имплантаты · Компоненты сердечно-сосудистой системы
Прочность выше, чем у имплантатов 2-го класса · Корпуса зубных имплантатов · Отличная биосовместимость и остеоинтеграция
Превосходная коррозионная стойкость · Биосовместимость · Хирургические инструменты · Неимплантируемые устройства · Стандартный материал для компонентов многоразовых инструментов
Высокая прочность · Хорошая коррозионная стойкость · Стержни хирургических инструментов · Многоразовые инструменты, требующие высокой прочности и устойчивости к усталости
AMS 5662 · Высокопрочные крепежные элементы для турбин · Фитинги для нефтегазовой отрасли · Закаливаемые при старении
Хорошая обрабатываемость · Корпуса неимплантируемых устройств · Рукоятки инструментов · Компоненты некритичных медицинских устройств
Превосходная износостойкость · Биосовместимость · Компоненты ортопедических суставов · Зубные протезы · Сочленяющиеся поверхности, требующие зеркальной полировки Ra 0.05 мкм
Рентгенопрозрачные · Биосовместимые · Высокопрочные · Спинальные имплантаты · Рукоятки инструментов · Легкие неметаллические компоненты медицинских изделий
Легкий вес · Возможность анодирования · Рукоятки инструментов · Бесконтактные корпуса устройств · Компоненты, критически важные по весу и не подлежащие имплантации
Эффект памяти формы · Сверхэластичность · Направляющие проволоки · Стенты · Ортодонтические компоненты · Специализированные протоколы обработки сохраняют свойства трансформации
Отличная обрабатываемость · Хорошая проводимость · Неимплантируемые компоненты инструментов · Аппаратное обеспечение для прототипов и некритичных устройств
Компоненты системы доставки лекарств · Аппаратное обеспечение для подачи жидкости · Подтвержденная биосовместимость для применения в контакте с биологическими жидкостями
Выбор метода обработки поверхности для медицинских компонентов, изготовленных методом механической обработки, определяется требованиями к биосовместимости, совместимостью методов стерилизации, целями остеоинтеграции и применимыми требованиями биологической оценки ISO 10993.
Предпочтительный способ обработки поверхности имплантируемых медицинских компонентов из нержавеющей стали и никелевых сплавов. EP-покрытие удаляет механически обработанный поверхностный слой, улучшает пассивный слой оксида хрома, обеспечивая превосходную коррозионную стойкость и биосовместимость, а также создает поверхности, которые легче чистить и стерилизовать. Соответствует стандарту ASTM B912 и требованиям к медицинским изделиям, изготавливаемым на заказ.
Пассивация компонентов медицинских инструментов и устройств из нержавеющей стали, соответствующая стандартам ASTM A967 и AMS 2700. Удаляет свободное железо и поверхностные загрязнения, усиливает естественный пассивный слой и повышает коррозионную стойкость в биологических жидкостях и средах, содержащих химические вещества, используемые для стерилизации. Стандарт для хирургических инструментов из нержавеющей стали марок 316L и 17-4PH.
Анодирование типа II позволяет получать цветные слои оксида титана, используемые для идентификации деталей, отслеживания партий и кодирования размеров в ортопедических и спинальных имплантатах. Различные цвета анодирования соответствуют различным размерам имплантатов, обеспечивая быструю визуальную идентификацию в операционной. Доступен полный цветовой диапазон в соответствии с индивидуальными требованиями к медицинским изделиям.
Соответствует стандарту MIL-A-8625 и представляет собой твердое анодирование алюминиевых компонентов медицинских изделий, требующих высокой твердости поверхности. Твердое покрытие типа III обеспечивает защиту от коррозии и износостойкость для неимплантируемых приводных компонентов.
Химическое и электролитическое никелирование, соответствующее стандарту AMS 2403, для компонентов медицинских изделий. PVD-покрытия TiN и TiCN для хирургических режущих инструментов, требующих исключительной износостойкости, а также для подшипниковых компонентов.
Хроматное конверсионное покрытие (Alodine), соответствующее стандарту MIL-DTL-5541, для алюминия, обеспечивающее электропроводность для авиационного оборудования. Пескоструйная обработка обеспечивает равномерную матовую поверхность для рукояток медицинских инструментов и корпусов неимплантируемых устройств.
Сертификаты на обработку поверхности медицинских изделий, включая сертификаты на анодирование, пассивацию и электрополировку, предоставляются с каждой отгрузкой медицинского изделия в рамках нашего пакета документации по качеству.
Сертификация CNCPioneer по стандарту AS9100D — это не просто документация, а операционная основа, регулирующая производство каждого компонента медицинского изделия, начиная с проверки контракта и заканчивая окончательной отгрузкой.
Перед принятием заказа проводится инженерная проверка требований к чертежам, допусков, сертификатов на материалы и разрешений на специальные технологические процессы. Соответствие требованиям AMS подтверждается при приемке товара.
Рентгенофлуоресцентный анализ SII подтверждает соответствие состава сплава спецификациям AMS. Сохраняются результаты испытаний на твердость, проверки размеров прутков и протоколы прокатных испытаний.
Полная проверка размеров первой производственной детали на соответствие требованиям чертежа, задокументированная в формате AS9102 FAIR с указанием размеров детали, результатов измерений на координатно-измерительной машине и сертификатов на материалы.
Контроль размеров в реальном времени с помощью измерительных приборов Mitutoyo, управление сроком службы инструмента для предотвращения производства с отклонениями от допусков и автоматическая сортировка критически важных размеров с помощью ПЗС-матрицы.
Полный отчет о размерах, проверка шероховатости поверхности, проверка резьбового калибра и визуальный осмотр целостности поверхности каждой партии медицинских изделий, выполняемые координатно-измерительной машиной Mitutoyo (±0.001 мм).
Сертификат соответствия, отчет CMM, сертификаты на материалы, отчет FAIR и сертификаты на специальные технологические процессы прилагаются к каждой отгрузке медицинского изделия. Документация хранится в течение всего жизненного цикла изделия в соответствии с требованиями FDA и ISO 13485.
Производство медицинских изделий требует системы качества, которая выходит за рамки простого контроля размеров и включает в себя вопросы биосовместимости, совместимости при стерилизации, отслеживаемости материалов и полного цикла документирования продукции. Компания CNCPioneer применяет специальные протоколы качества для медицинских изделий к каждому заказу на механическую обработку медицинских изделий.
Для всех новых артикулов медицинских изделий предоставляются отчеты о проверке первого образца — чертежи баллонов, результаты измерений на координатно-измерительной машине, сертификаты на материалы и сертификаты на специальные технологические процессы.
Рентгенофлуоресцентный анализ (XRF) подтверждает соответствие состава сплава спецификациям AMS. Протоколы заводских испытаний, номера партий и номера серий связаны с производственными заказами — обеспечивается непрерывная прослеживаемость от сырья до готовой детали.
Полный отчет о размерах, составленный на координатно-измерительной машине Mitutoyo (±0.001 мм) в соответствии с требованиями чертежа. Проверка шероховатости поверхности, проверка резьбы и визуальный осмотр каждой партии медицинского изделия.
Сертификаты на материалы с полной отслеживаемостью партии, отчеты о проверке на координатно-измерительной машине, записи о качестве обработки поверхности, сертификаты специальных технологических процессов и сертификат соответствия. Ультразвуковая очистка в соответствии с утвержденными протоколами. Возможна упаковка, совместимая с условиями чистых помещений, для стерильных компонентов медицинских изделий.
Часто задаваемые вопросы от производителей медицинского оборудования, ортопедических изделий и хирургических инструментов о нашей услуге высокоточной обработки медицинских изделий на швейцарском станке.
Компания CNCPioneer производит станки из титана марок 2, 5 (Ti-6Al-4V) и 23 (Ti-6Al-4V ELI) для имплантируемых изделий; нержавеющей стали 316L, 17-4PH и 440C для хирургических инструментов и неимплантируемых устройств; кобальт-хромового сплава CoCrMo для ортопедических шарнирных поверхностей; нитинола для сверхэластичных и материалов с эффектом памяти формы; и полиэфирэфиркетона (PEEK) для рентгенопрозрачных спинальных имплантатов и рукояток инструментов. Все материалы поставляются с заводскими сертификатами, подтверждающими соответствие стандартам ASTM, ISO и применимым стандартам биосовместимости.
Оба сплава представляют собой сплав Ti-6Al-4V, но Grade 23 — это версия со сверхнизким содержанием примесей (ELI), имеющая сниженные максимальные пределы содержания кислорода, азота, углерода и железа. Эти более жесткие ограничения по составу обеспечивают сплаву Grade 23 превосходную трещиностойкость и сопротивление росту усталостных трещин по сравнению со стандартным сплавом Grade 5, что делает его предпочтительным выбором для несущих нагрузку имплантируемых устройств, где сопротивление разрушению является основным требованием безопасности. Для не несущих нагрузку имплантатов и стоматологических применений, где основным требованием является остеоинтеграция, обычно используется сплав Grade 5.
Мы обеспечиваем допуски на форму резьбы, соответствующие стандарту ISO 5835 (резьба для костных винтов) и фирменным спецификациям соединений имплантатов. Допуски на большой диаметр, малый диаметр и шаг резьбы проверяются с помощью калиброванных резьбовых калибров и координатно-измерительной машины (КИМ). Для геометрии внутреннего соединения имплантата — конусов Морзе, шестигранных соединений и элементов, предотвращающих вращение — мы обеспечиваем концентричность ±0.003 мм и точность угла конуса ±0.01°, подтвержденную КИМ, что гарантирует надежную посадку протезного компонента и стабильность соединения в клинической практике.
Да. Полная прослеживаемость материалов от сертификата производителя до готового имплантируемого компонента является стандартной для всех заказов на имплантируемые медицинские изделия. Наша система прослеживаемости регистрирует номер партии материала, номер партии, результаты рентгенофлуоресцентного анализа (XRF) и результаты испытаний на твердость для каждой партии, привязывая их к производственному заказу и протоколам контроля качества для каждой отгрузки. Документация по прослеживаемости соответствует требованиям к файлу истории проектирования и основной записи устройства в соответствии с FDA 21 CFR Part 820 и ISO 13485.
Для тел зубных имплантатов, требующих остеоинтеграции, мы предлагаем обработку поверхности методом SLA (пескоструйная обработка, крупнозернистая обработка, кислотное травление), которая обеспечивает контролируемый микрошероховатый профиль поверхности (Ra 1.0–2.0 мкм), клинически ассоциирующийся с надежным прикреплением костных клеток и остеоинтеграцией. Для цветовой маркировки размеров компонентов имплантатов доступно анодирование титана. Для поверхностей соединения протезов, требующих гладкой и точной геометрии, доступны электрополировка и зеркальная полировка.
Да. Компания CNCPioneer производит нитинол (никель-титан) для изготовления компонентов сердечно-сосудистых устройств, ортодонтических конструкций и компонентов для малоинвазивных хирургических вмешательств, требующих сверхэластичных свойств или эффекта памяти формы. Обработка нитинола требует использования специализированного инструмента и параметров резки, чтобы избежать упрочнения материала и сохранить характеристики температуры фазового перехода. Наши технологические протоколы предусматривают строгий контроль параметров резки, чтобы гарантировать сохранение функциональными сверхэластичными свойствами или эффектом памяти формы готовых компонентов из нитинола.
Для опытных образцов, изготовленных из имеющегося на складе титана марки 5 или нержавеющей стали 316L, мы поставляем первые образцы в течение 5–7 дней. Опытные образцы из титана марки 23 ELI доступны в течение 7–10 дней. Серийное производство осуществляется в течение 3–5 недель в зависимости от сложности компонента, материала, требований к обработке поверхности и объема заказа. Для повторных заказов с существующими сертифицированными артикулами и проверенными процессами возможны варианты срочного выполнения.
Загрузите чертеж вала или файл САПР и получите бесплатную проверку DFM и конкурентное ценовое предложение в течение 24 часов. Инженерная команда CNCPioneer проверит конструкцию вашего компонента на технологичность, подтвердит соответствие биосовместимым материалам, порекомендует подходящую обработку поверхности для вашего клинического применения и предоставит полное ценовое предложение, включая требования к отслеживаемости материалов и документации по контролю качества.