
Услуги по обработке на станках с ЧПУ сплава Inconel 625
Обработка сплава Inconel 625 требует применения высокоточных технологий для этого прочного никель-хром-молибденового суперсплава. Он обеспечивает непревзойденную устойчивость к точечной и щелевой коррозии, а также к окислительным средам до 980°C. Широко применяется в аэрокосмических воздуховодах, судовом оборудовании, химических реакторах и скважинах для добычи кислого газа.
Почему стоит выбрать сплав Inconel 625 для изготовления деталей с высокой точностью?
Сплав Inconel 625 является лучшим никелевым суперсплавом для высокоточной обработки на станках с ЧПУ, превосходно проявляя себя в экстремальных коррозионных средах и при повышенных температурах до 1800°F (982°C) благодаря замечательной усталостной прочности, стойкости к окислению и устойчивости к коррозионному растрескиванию под воздействием хлоридов. Его уникальный состав, упрочненный молибденом и ниобием, обеспечивает высокую прочность без упрочнения старением и превосходную свариваемость без последующей термообработки. Для достижения оптимальной обрабатываемости требуются специальные подходы: сверхжесткие установки, высококачественные твердосплавные или керамические пластины с покрытием, консервативные стратегии попутного фрезерования, точно настроенные параметры и подача охлаждающей жидкости под высоким давлением через инструмент для противодействия агрессивному упрочнению и плохому теплоотводу, что позволяет обрабатывать сложные геометрические формы с допусками до ±0.0005″ (12.7 мкм) и зеркально гладкую поверхность, что крайне важно для обеспечения надежности в критически важных условиях.
- Исключительная механическая прочность и пластичность в диапазоне рабочих температур от криогенных до 1800°F (от -1800°C).
- Непревзойденная защита от точечной коррозии, щелевой коррозии, межкристаллитной коррозии и коррозионного растрескивания под воздействием хлоридов в агрессивных средах.
- Выдающаяся устойчивость к окислению, науглероживанию и высокотемпературной усталости.
- Стабильная микроструктура и свойства сохраняются в процессе механической обработки, сварки и отжига.
- Доказанная способность обрабатывать сложные элементы, такие как тонкие ребра, глубокие полости, сложные контуры и компоненты с высоким соотношением сторон.
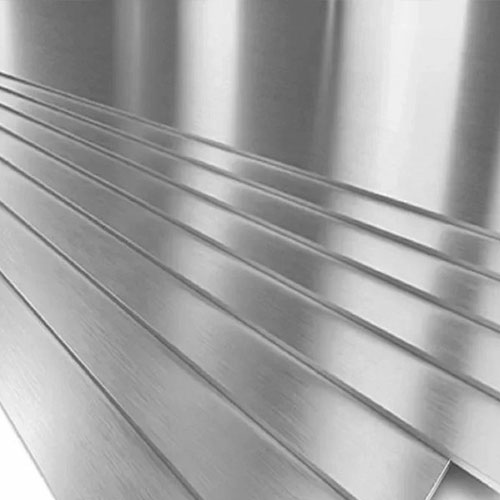
Доступные детали для обработки сплава Inconel 625 на станках с ЧПУ.
Обработка сплава Inconel 625 на станках с ЧПУ идеально подходит для высокоэффективного никель-хром-молибденового суперсплава. Он поставляется в широком ассортименте прокатных форм, включая круглый пруток, шестигранный пруток, плоский пруток, плиту, лист, полосу, рулон, бесшовные и сварные трубы, фитинги, фланцы, поковки и проволоку. Вот прецизионные детали, которые мы можем изготовить на станках с ЧПУ.
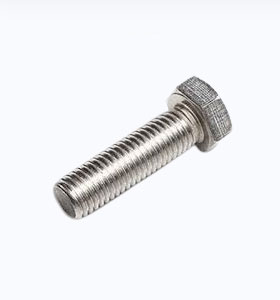
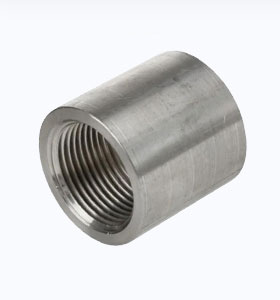
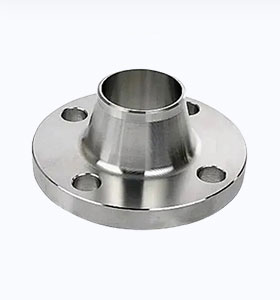
Услуги и возможности станков с ЧПУ для обработки сплава Inconel 625
Швейцарская обработка
Швейцарская обработка: сверхточные детали малого диаметра сложной формы, изготовленные из прутка за одну установку – с допусками на уровне микрон и без каких-либо дополнительных операций.
Токарная и фрезерная обработка с ЧПУ
Токарная обработка с ЧПУ с приводным инструментом сочетает в себе возможности токарного и фрезерного станка для обработки деталей цилиндрической формы из металлического стержня.
ОТВЕТЫ НА ВОПРОСЫ
Трудно ли обрабатывать сплав Inconel 625?
Да, сплав Inconel 625 считается сложным в обработке — это один из наиболее сложных в обработке никелевых суперсплавов в семействе Inconel.
Почему это сложно обработать на станке
- Быстрое упрочнениеМатериал быстро становится тверже и прочнее под воздействием режущего инструмента, что увеличивает силы резания и ускоряет износ инструмента.
- Меньше потерь теплаТепло, выделяемое во время резки, концентрируется на кончике инструмента, а не рассеивается в заготовку или стружку, что приводит к очень высоким температурам инструмента.
- Высокая прочность и ударная вязкость при повышенных температурах.Даже в нагретом состоянии после механической обработки сплав Inconel 625 сохраняет свою прочность, благодаря чему он сопротивляется резке, а не легко деформируется.
- Абразивные легирующие элементыКарбиды молибдена и ниобия в сплаве действуют как твердые частицы, истирающие режущие инструменты.
- Формирование жевательных чипсовСтружка, как правило, имеет нитевидную структуру и прилипает к кромке инструмента (наросту), ухудшая качество поверхности и сокращая срок службы инструмента.
Согласно рейтингам обрабатываемости, показатель обрабатываемости Inconel 625 обычно составляет 15–25% по сравнению с легкообрабатываемыми сталями (например, сталью 1215, показатель обрабатываемости которой составляет 100%), что относит его к категории «сложных» сталей наряду с другими суперсплавами, такими как Inconel 718.
Как это успешно обрабатывается на станке
Несмотря на сложности, сплав Inconel 625 регулярно подвергается высокоточной обработке на станках с ЧПУ для изготовления компонентов для аэрокосмической, морской, химической и нефтегазовой отраслей. Для успеха необходимы:
- Жесткие станки и приспособления
- Острые твердосплавные или керамические вставки с положительным углом заточки
- Подъемное фрезерование
- Рекомендуемые скорости резания (обычно 20–50 м/мин для твердосплавных инструментов)
- Интенсивная подача и большая глубина резания для обработки участков, находящихся под упрочненным слоем.
- Подача охлаждающей жидкости под высоким давлением через инструмент для измельчения стружки и охлаждения зоны резания.
Благодаря современному оборудованию и оптимизированным параметрам стабильно достигаются превосходные показатели чистоты поверхности (Ra 0.4–0.8 мкм) и жесткие допуски (±0.0005″ / 12.7 мкм).
Вкратце: Да, это сложная обработка , но при наличии необходимых знаний, оборудования и контроля технологического процесса она вполне выполнима и позволяет получать высокоэффективные детали, оправдывающие дополнительные усилия.
Каков показатель обрабатываемости сплава Inconel 625?
Обрабатываемость стали Inconel 625 составляет приблизительно 17% по сравнению с легкообрабатываемой сталью AISI B1112 (показатель обрабатываемости 100%).
Что означает этот рейтинг
Этот процент указывает на относительную скорость резания, достижимую при сопоставимом сроке службы инструмента по сравнению со сталью B1112. Показатель 17% относит Inconel 625 к категории «труднообрабатываемых материалов», аналогично другим никелевым суперсплавам.
Значения могут незначительно различаться в зависимости от состояния материала (например, отожженный или состаренный), точной твердости (обычно 25–35 HRC для Inconel 625) и методов тестирования:
- Некоторые источники цитируют 16%.
- Другие вокруг 24% на основе сравнения скорости потока в футах в минуту на поверхности.
- В нескольких общих руководствах упоминается на 12–20%.
Согласно современным базам данных по механической обработке и данным производителей инструментов, этот показатель составляет 15–20% , что отражает такие проблемы, как упрочнение при обработке, низкая теплопроводность и абразивные карбиды.
Для контекста:
- Более простые в обработке материалы, такие как нержавеющая сталь 304, имеют показатель ~40–50%.
- Более сложные сплавы, такие как Inconel 718, имеют показатель ~10–15%.
Несмотря на низкий рейтинг, сплав Inconel 625 считается немного более обрабатываемым, чем упрочненные старением сплавы, такие как Inconel 718, благодаря своей структуре, полученной методом термической обработки, и лучшей реакции на оптимизированный инструмент и параметры.
Какие недостатки у сплава Inconel 625?
Инконель 718, никель-хромовый суперсплав, упрочняемый осаждением, известен своей сложностью в обработке из-за сочетания механических, термических и металлургических свойств. Эти характеристики приводят к высоким силам резания, чрезмерному выделению тепла, быстрому износу инструмента и плохому контролю стружки, что делает его одним из самых сложных материалов для обработки на станках с ЧПУ.
Основные причины трудностей при механической обработке
- Быстрое упрочнение при деформации В процессе первого прохода резания сплав значительно упрочняется за счет пластической деформации на поверхности. Это повышает прочность и твердость обработанного слоя, делая последующие проходы более устойчивыми и ускоряя износ инструмента.
- Низкая теплопроводность Тепло, выделяемое во время резки, плохо рассеивается в заготовку или стружку, концентрируясь на режущей кромке инструмента. Это приводит к чрезвычайно высоким локальным температурам, размягчению инструмента и быстрому износу.
- Сохранение высокой прочности при повышенных температурах В отличие от многих металлов, которые размягчаются при нагревании, инконель 718 сохраняет свою высокую прочность на сдвиг и ударную вязкость даже при температурах резания, требующих постоянного приложения высоких сил резания на протяжении всего процесса.
- Абразивная микроструктура В упрочненном состоянии сплав содержит твердые интерметаллические включения (например, фазы гамма-штрихγ' и гамма-двойной штрихγ”), которые оказывают абразивное воздействие на режущие инструменты, подобно наждачной бумаге, что значительно сокращает срок службы инструмента.
Дополнительные факторы
- Формирование стружки и наращивание кромки — Этот материал имеет тенденцию образовывать клейкие, сегментированные стружки, которые привариваются к инструменту (наросту на режущей кромке), что еще больше усложняет резку и ухудшает качество поверхности.
- Влияние материальных условий — Закаленный в раствор Inconel 718 несколько легче обрабатывать, чем полностью закаленный старением, поскольку в последнем максимально увеличивается количество абразивных частиц. Многие цеха обрабатывают детали в закаленном состоянии, а затем подвергают старению.
Эти факторы приводят к тому, что скорость обработки зачастую в 5–10 раз ниже, чем у низкоуглеродистой стали, значительно возрастают затраты и возникает необходимость в специализированных технологиях (например, жесткие установки, инструменты из твердосплавных/керамических материалов с покрытием, подача охлаждающей жидкости под высоким давлением и агрессивные, но контролируемые подачи). Несмотря на эти сложности, сплав Inconel 718 регулярно обрабатывается для изготовления важных компонентов аэрокосмической и турбинной промышленности при наличии соответствующей квалификации.