您是為全球鐵路行業提供零件的製造商嗎?還是您是工程師,負責確保每一個軸封、輪軸密封件、液壓密封件或門窗密封件都能保證機車和車輛安全運行,且不會出現一滴潤滑油洩漏或污染?如果是這樣,您一定知道,傳統的橡膠模壓或射出成型工藝無法滿足當今鐵路應用所需的±0.01毫米公差、複雜的唇形幾何形狀、批次間一致性以及零洩漏性能。
這時,CNC塑膠加工就派上用場了。透過加工PTFE、 PEEK和UHMWPE等高性能聚合物,它可以製造出安全至關重要的鐵路密封件,這些密封件能夠承受極端的振動、-40°C至+150°C的溫度波動以及數百萬次的負載循環,同時滿足嚴格的AAR和FRA標準[1] [2]。
在本綜合指南中,我們將深入探討鐵路密封件數控塑膠加工的每一個關鍵方面——從先進的材料選擇和精密製造技術到嚴格的品質控制以及完全符合 AAR 和 FRA 標準。
看完本指南,您將擁有清晰、可操作的路線圖,用於生產高精度、高性價比且完全符合規範的鐵路塑膠密封件,這些密封件可在最嚴苛的鐵路運行條件下實現真正的零洩漏可靠性和顯著延長的使用壽命。
鐵路封條類型及運行條件
鐵路密封件遠不止是簡單的環狀部件。它們是默默無聞的英雄,在持續振動、極端溫度和高動態負荷下,防止潤滑油洩漏、灰塵進入和液壓系統故障。讓我們來詳細了解一下主要的密封件類型:
- 軸頸滾子軸承密封件(AAR M-959) 這些關鍵密封件可保護貨車上的圓錐滾子軸承免受潤滑脂流失和污染。 [1].
- 車軸油封和耐磨環 — 在 30 噸軸載重下保持軸的完整性。
- 液壓缸密封件 — 這些密封件用於煞車、聯軸器和阻尼系統,要求零洩漏性能。
- 門/窗和艙口密封條 — 為乘用車和罐車提供防風雨和壓力密封。
- 備用環、導環和磨損 環-減少金屬與金屬的接觸,支持重載應用。
這些密封件在一些極其嚴苛的環境下運作:持續循環負荷、-40°C 至 +150°C 的溫度範圍、油脂、灰塵、除冰鹽的侵蝕,以及超過 100 kN 的橫向力。對於高速客運線路而言,超低摩擦對於提高能源效率至關重要;而重型貨運則需要密封件具備卓越的耐久性和零洩漏性能,以防止過熱現象。即使單一密封件失效,也可能導致軸承過熱、脫軌風險或代價高昂的停機。
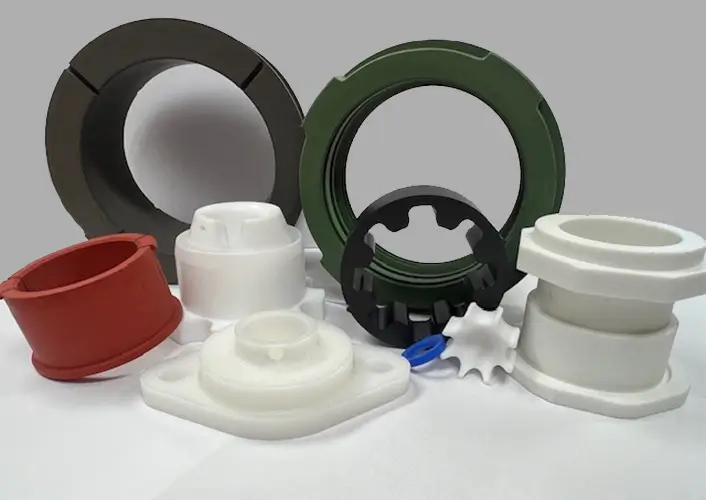
因此,精密數控塑膠加工已成為不可或缺的環節。採用精密加工製程(密封唇尺寸精度為±0.005毫米)製成的貼合唇形件,與模壓成型件相比,使用壽命可延長50%以上。
為什麼鐵路密封件需要採用CNC塑膠加工?
那麼,為什麼數控塑膠加工是鐵路密封件的首選工藝呢?簡而言之,它比傳統模塑製程具有三大優勢:
- 可重複的精度-在數千個相同的零件上達到±0.01毫米的公差(對於關鍵密封唇,通常為±0.005毫米)。
- 複雜幾何形狀-使用 5 軸車削和銑削在一次裝夾中加工保形唇、倒角和彈簧加力設計。
- 優異的表面光潔度-Ra 0.4–0.8 μm,可提高密封性能並降低摩擦。
相較之下,橡膠成型或註塑成型雖然可以實現大批量生產,但存在尺寸精度差(通常為±0.2毫米)、飛邊問題以及材料選擇有限等缺點。 CNC加工消除了模具成本,實現了快速原型製作,並提供了真正的客製化,以確保符合AAR/FRA標準[1] [2]。
現代五軸數控加工中心能夠加工彈簧式聚四氟乙烯密封件和聚醚醚酮(PEEK)支撐環,這些密封件可承受數百萬次的循環使用-這是傳統模塑製程無法實現的。其結果是顯著降低了生命週期成本,實現了零洩漏可靠性,並且能夠在一次生產中同時滿足北美AAR/FRA標準和國際標準。
材料選擇指南
選擇合適的聚合物至關重要。它會影響加工性能、密封性能、溫度範圍和成本。下表列出了鐵路密封件中常用材料的實用對比。 CNC加工:
| 材料 | 典型用途 | 關鍵屬性 | CNC加工能力 | 推薦切削參數(粗加工) | 鐵路封條的優缺點 |
|---|---|---|---|---|---|
| 聚四氟乙烯(純/填充) | 軸承密封件,唇形密封件 | 摩擦係數低,耐化學腐蝕,工作溫度範圍為-200°C至+260°C | 優 | 200–300 公尺/分鐘,0.2 毫米/轉 | 最佳零洩漏性能;柔軟(需要背襯環) |
| 窺視 | 耐高溫備用環,耐磨環 | 高強度、抗蠕變性,耐溫高達+250°C | 良好 | 150–250 公尺/分鐘,0.15 毫米/轉 | 重載性能優異;成本較高 |
| 超高分子量聚乙烯 | 引導環,佩戴指環 | 優異的耐磨性和低吸濕性 | 固德 | 100–200 公尺/分鐘,0.3 毫米/轉 | 經濟高效率的阻尼;溫度範圍有限 |
| 尼龍(PA6/PA66) | 門窗密封條,基本密封圈 | 韌性好,成本低 | 優 | 150–250 公尺/分鐘,0.25 毫米/轉 | 易於機洗;吸濕 |
| 烏爾特姆 (愛德華王子島) | 電子裝置中的絕緣密封 | 高介電強度,阻燃 | 中度 | 80–150 公尺/分鐘,0.2 毫米/轉 | 適用於乘用車;若未填充則易碎。 |
機械加工後,退火和表面處理(例如聚四氟乙烯塗層)完成整個製程。提示:聚四氟乙烯塗層容易塗抹,因此請使用鋒利的硬質合金刀具,輕柔進給,並採用壓縮空氣冷卻,以獲得完美的密封唇。
流程和品質控制
可靠的鐵路密封件CNC塑膠加工流程遵循以下步驟,確保每個階段的可追溯性和合規性:
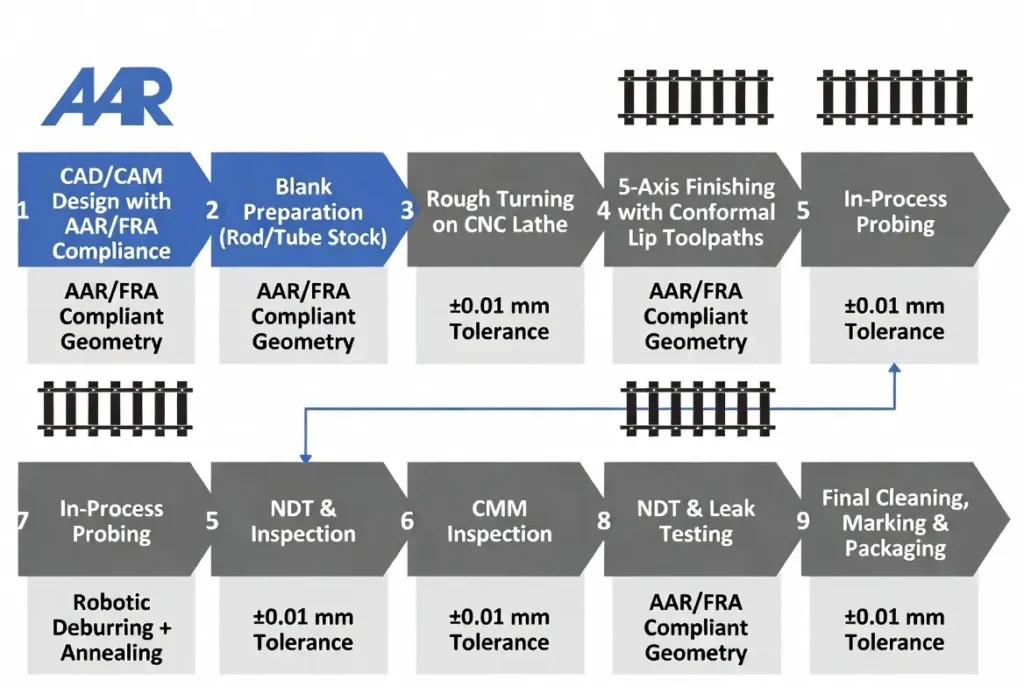
- CAD/CAM設計及AAR M-959尺寸檢查
- 從棒材/管材製備空白樣品
- 粗車
- 五軸精加工,附保形唇
- 過程探測
- 去毛邊和退火
- 使用三坐標測量機進行全面檢測
- 無損檢測和洩漏測試(零洩漏驗證)
- 最後清洗、雷射打標、包裝
密封面的表面粗糙度控制在 Ra 0.8 μm 以下。每批產品均經過 AAR M-959 合規性測試和零洩漏驗證。採用自動換模 (ATC) 和機器人裝載實現自動化,可將循環時間縮短 35%–45%。
國際標準與合規性
製造商必須符合多項標準,其中包括:
- AAR標準與建議做法手冊(M-959) — 規定貨車軸頸滾子軸承的潤滑密封件,包括尺寸公差(±0.01 毫米)、材料性能和長期洩漏(每次測試洩漏量<10 克) [1].
- FRA 滾子軸承要求 — 49 CFR 的一部分,強制要求使用密封件以防止油脂洩漏並觸發高溫箱探測器 [2].
如果數控加工的密封件未能通過 AAR M-959 或 FRA 測試,則整批貨物將被拒收。數控加工是唯一能夠一致地達到所需精度和表面完整性的方法。
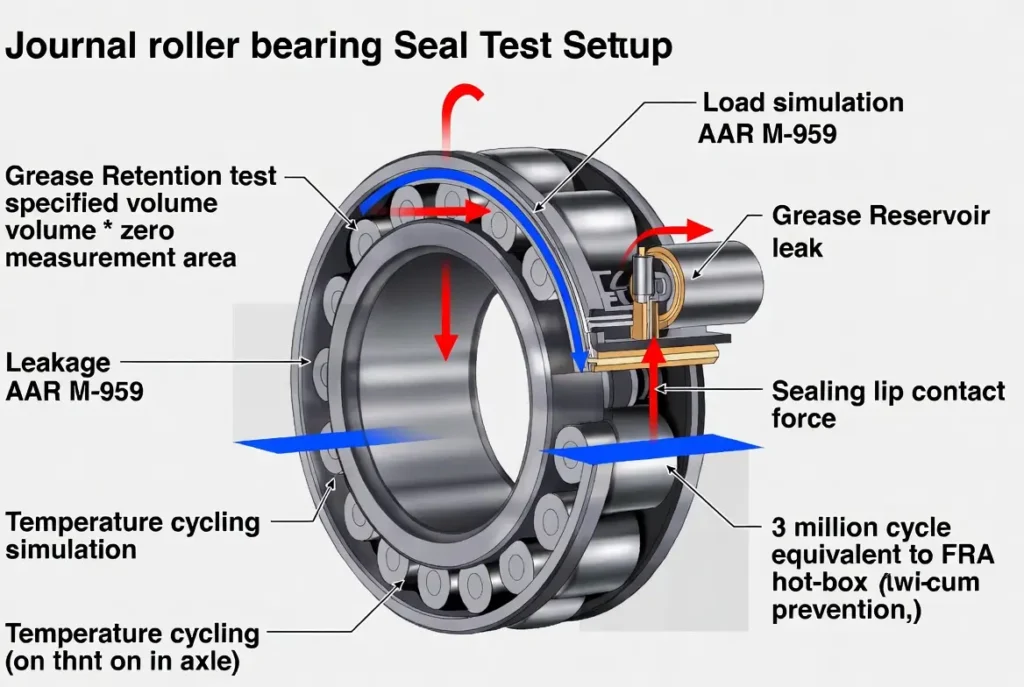
挑戰、解決方案和真實案例
常見的挑戰包括:
- 熱膨脹導致嘴唇變形
- 複雜帶電密封件的批次不一致性
- 填充PEEK的刀具磨損
行之有效的解決方案包括:
- 五軸共形規劃
- 動態模擬
- PEEK陶瓷工具
- 自適應探測
實例探究:
- 一家歐洲貨運業者改用了CNC加工的PEEK支撐環。在承受100 kN橫向負荷2萬次循環後,軸承故障率下降了50%,且無洩漏(經FRA滾子軸承報告驗證)。 [2].
- 一家北美供應商使用 CNC PTFE 唇形密封件,經過 3 萬次循環後通過了 AAR M-959 測試,洩漏量小於 5 g(熱箱檢測為零)。 [1].
- 一項沿海客運鐵路計畫採用了Ultem絕緣密封件。在濕度較高的環境下,該專案完全符合美國聯邦鐵路管理局(FRA)的要求,表面粗糙度Ra為0.6μm,並保持了5年的密封完整性。 [3].
常見問題
需要滿足哪些公差要求?
AAR M-959 和 FRA 要求關鍵唇部尺寸為 ±0.01 毫米,安全裕度目標為 ±0.005 毫米[1] [2]。
哪種材料最好?
PTFE 用於一般密封(零洩漏),PEEK 用於高溫/高負載應用,UHMWPE 用於耐磨環。
數控加工與射出成型?
CNC 加工具有無與倫比的精度(±0.01 毫米),無需模具成本,並可快速自訂以符合 AAR/FRA 標準。
CNC如何提高零洩漏性能?
優異的表面光潔度(Ra 0.4–0.8 μm)和貼合唇邊可消除微洩漏路徑。
成本和交貨週期?
500-5,000 件的單價為 15-80 美元;成熟的方案交貨期為 2-4 週。
五軸數控工具機的工作原理是什麼?
一次裝夾即可加工整個彈簧密封件,消除誤差,提高批次間的一致性。
結語
鐵路密封件的CNC塑膠加工是生產符合 AAR M-959 和 FRA 標準的安全關鍵部件的行業標準,具有可重複的 ±0.01 毫米公差和零洩漏性能[1] [2]。
掌握此處概述的材料、工藝和合規要求,製造商可以減少停機時間、防止故障,並交付通過嚴格測試的可靠鐵路密封件。
參考
[1] 美國鐵路協會。 《MSRP H 部份-滑動軸承和潤滑》(M-959)。 https ://aar.com/standards/MSRPs/MSRP-H%20Index.pdf
[2] 美國聯邦鐵路管理局。 《滾子軸承失效機制報告》。 https ://railroads.dot.gov/sites/fra.dot.gov/files/fra_net/15067/Roller_Bearing_Failure.pdf
[3] Curbell Plastics. PEEK 高溫密封件案例研究。 https ://www.curbellplastics.com/resource-library/case-studies/peek-for-high-temperature-seals/