
航空航天緊固件
製造專家
CNCPioneer 是一家精密航空航太緊固件製造公司,也是獲得 AS9100D 認證的航空航天緊固件製造商,提供飛行關鍵型螺紋緊固件、盲緊固件和特種航空航天緊固件,材質包括 A286、Inconel 718 和 Ti-6Al-4V——每個航空航天緊固件項目均具備完整的標準可追溯性可追溯性、NADCAP
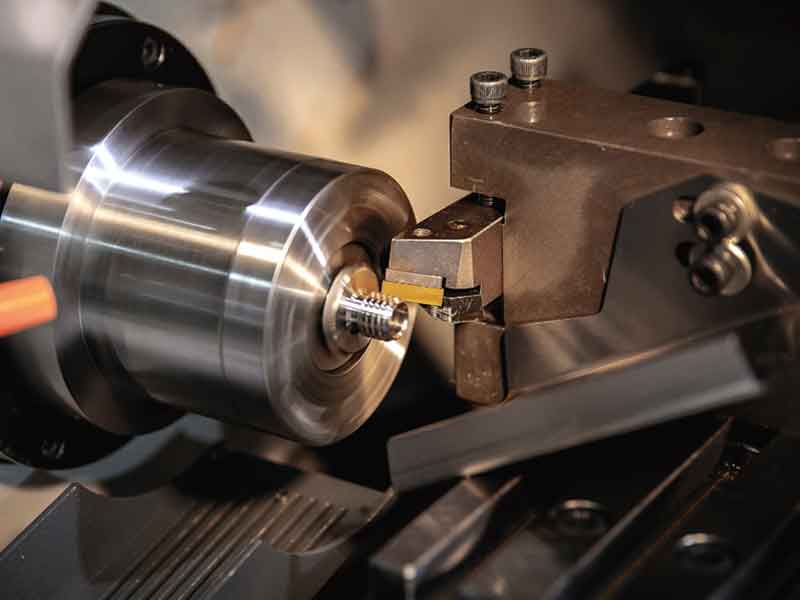
什麼是航空航天緊固件
製造業?
航太緊固件製造是指精密生產螺紋和非螺紋機械連接元件——螺栓、螺絲、螺母、鉚釘、銷釘、套環、嵌件以及特種高剪切緊固件——這些元件用於在循環載荷、極端溫度和高空腐蝕性環境下維持機身、發動機和控制系統的結構完整性。航空航太緊固件製造與商業緊固件生產的主要區別在於一項關鍵要求:每一批產品都必須具備完整的材料可追溯性,能夠追溯到生產廠家;其機械性能必須符合航空航天材料規範 (AMS);其尺寸必須符合國家航空航天標準 (NAS)、軍用標準 (MS) 或原始設備製造商 (OEM) 的專有規範,例如波音 單元、空中巴士製造商 (OEM) 的專有規範,例如波音 主機、空中巴士製造商。
與標準工業緊固件不同,航空航天緊固件必須能夠承受超過10萬次的載荷循環而不發生疲勞失效,在316°C (A286) 至 650°C (Inconel 718) 的溫度下保持夾緊力,並且在連接不同機身合金時能夠抵抗電偶腐蝕。主結構中單一航空航天緊固件的缺陷就可能引發裂紋擴展——因此,對於所有向一級供應商和原始設備製造商 (OEM) 裝配線供貨的航空航天緊固件製造商而言,100% 的批次可追溯性、NADCAP 特殊工藝認證以及符合 AS9102 標準的首件檢驗報告 (FAIR) 都是不容榷商的特殊工藝認證以及符合 AS9102 標準的首件檢驗報告 (FAIR) 都是不容榷商的特殊工藝認證以及符合 AS9102 標準的首件檢驗報告 (FAIR) 都是不容榷商的特殊製程。
-
材料可追溯至軋機 從原料棒材到成品航空航天緊固件的完整軋製測試報告 (MTR) 鏈——爐號、熔化日期、化學成分、機械測試結果和 AMS 規範符合性,根據 AS9100D 記錄保存要求保存 10 年以上。
-
AS9100D 和 NADCAP 特殊流程認證 在獲得 NADCAP 認證的合作工廠進行熱處理、滲透檢測 (FPI)、磁粉檢測 (MPI)、鈍化和鎘/鋁塗層工藝——每批航空航天緊固件製造產品均附帶認證工藝證書。
-
NAS/MS/BAC/OEM專有規格 按照國家航空航天標準 (NAS)、軍用標準 (MS)、AN(空軍-海軍)、波音 BAC、空中巴士 DIN 和客戶專有圖紙製造航空航天緊固件——包括完整的氣球圖尺寸驗證和按照 AS8879 進行螺紋鑑定。
-
客製化航太緊固件製造 專有頭部樣式、非標準夾持長度、整合墊圈頭、用於安全線的鑽孔頭以及多直徑柄部配置——每個定制航空航天緊固件項目均可在 24 小時內進行 DFM 審查和材料推薦。

為什麼選擇瑞士CNC工具機
航空航太緊固件製造?
航空航太緊固件製造對螺紋形狀精度、桿徑一致性和頭部同心度的要求極高,而傳統加工方式在航空航太大批量生產中難以可靠地實現這些精度。瑞士數控導向襯套技術消除了細長航空航天緊固件桿件的工件撓曲,從而確保了螺紋節徑一致性、跳動控制以及Ra 0.4μm的表面光潔度,滿足了耐疲勞航空航天緊固件從起飛到50,000次飛行循環所需的性能要求。
柄徑±0.005mm
航空航太結構連接中的柄部與孔的過盈配合可將剪切載重分散到緊固件本體上。柄部直徑誤差±0.005mm會導致軸承應力不均,並引發微動疲勞-瑞士CNC導向襯套可確保NAS和MS系列航空航天緊固件在10,000件批量生產中柄部直徑的一致性。
螺紋節圓直徑±0.004mm
螺紋節圓直徑的變化直接影響扭力-張力關係中的夾緊力分散性。 ±0.004mm 的節圓直徑誤差會導致相同安裝扭力下夾緊力變化±8%-瑞士數控螺紋旋壓和滾壓成型能力確保所有符合 AS8879 標準的 UNJ (MJ) 航太緊固件螺紋均達到 3A/3B 級螺紋標準。
磁頭跳動±0.010mm
螺栓頭部與桿身同心度誤差會導致螺栓在拉伸載荷下不對稱彎曲,這是旋轉機械和發動機支架等航空航天緊固件過早疲勞失效的主要原因。 CNCBioneer 可確保所有六角頭、十二角頭和橢圓頭航空航天緊固件的頭部跳動誤差控制在 ±0.010mm 以內。
Ra 0.4μm 柄部表面光潔度
疲勞裂紋萌生點集中在表面粗糙度峰值處,這些峰值會起到應力集中的作用。航太緊固件桿部表面粗糙度Ra 0.4μm可最大限度地降低應力集中係數Kt,並確保鎘或鋁塗層在整個使用壽命期間均勻附著,從而提供防腐蝕保護。
多直徑和階梯柄能力
航空航太緊固件,例如過盈配合鎖緊螺栓、錐形鎖緊螺栓和高鎖銷,需要在同一根桿身上實現多個精密直徑,並帶有圓角過渡。瑞士數控同步車銑加工無需二次加工即可製造出複雜的階梯狀桿身幾何形狀-這對於要求每個桿身過渡處尺寸精度達到100%的航太緊固件製造專案至關重要。
中國航空航太緊固件成本優勢
CNCPioneer 在中國生產的航空航天緊固件與美國和歐洲的航空航天緊固件製造商相比,成本降低了 35% 至 55% ——同樣的 AS9100D 質量體系,同樣的 NADCAP 特殊工藝認證,同樣的 FAIR 文件,標準和定制航空航天緊固件的單價都具有競爭力。
航空航天緊固件類型
我們生產
CNCPioneer 生產各種航空航天緊固件類型——從標準的 NAS/MS 螺紋緊固件到專用盲孔緊固件、鎖定螺栓以及定制的航空航天緊固件配置,適用於所有商業、國防和航天計劃中的機身、發動機、航空電子設備和內飾應用。

航空航天螺紋緊固件(螺栓和螺絲)
六角頭、12角頭、內六角扳手頭、沉頭頭和平頭頭配置,符合NAS 624–640、MS 20004–20024和BACB30系列標準。材質:A286(AMS 5731/5737)、Inconel 718(AMS 5662)、Ti-6Al-4V(AMS 4928)、17-4PH(AMS 5643)。螺紋:UNJ(MJ)3A級,滾壓螺紋,增強抗疲勞性。可選配用於安全線的鑽孔頭、自鎖式顆粒或條狀螺栓(NASM 25027)以及一體式墊圈頭。

航空航天螺母和自鎖螺母
六角螺母、剪切螺母、錨固螺母、板螺母和自鎖螺母,符合 NAS 1805–1835、MS 21042–21083 和 BACN10 系列標準。材質:A286、Inconel 718、17-4PH、303/304 不鏽鋼。自鎖扭力特性:全金屬變形螺紋(CRES 鋼)、尼龍嵌件(適用於有限的航太應用)和橢圓偏置螺紋。鍍鎘或鈍化處理符合 AMS-QQ-P-416 / ASTM A967 標準。

航空航天銷和襯墊
符合 NAS 561–576、MS 20350–20392 和 BACP18 系列標準的直頭無頭銷、錐形銷、U 形銷和高鎖銷。材質:合金鋼 (AMS 6322)、17-4PH 不鏽鋼、A286。直徑公差 ±0.005mm,表面粗糙度 Ra 0.4μm,端部鑽孔,用於連接開口銷或安全線。用於控制面鉸鏈、起落架和引擎吊架連接。

盲鉚釘和鎖緊螺栓等航太緊固件
CherryMax、Huck 和 OEM 專用盲鉚釘和鎖緊螺栓,適用於單側開口的機身組裝。材質:2117-T4、2017-T4、5056-H32 鋁合金鉚釘;A286 和 Inconel 718 鎖定螺栓。夾持範圍公差為 ±0.13mm,剪切強度為 30–110 ksi,視材質和直徑而定。可使用氣動或電動安裝工具進行安裝。

特種及高剪切航空航太緊固件
用於主結構剪切關鍵連接處的 Hi-lok、鎖定螺栓、錐形鎖定螺栓和 J 型螺栓。用於複合材料機身組件的鈦合金 Hi-lok 緊固件可防止電偶腐蝕。適用於燃油箱和加壓隔板應用的多直徑桿身配置、專有頭部幾何形狀和整合密封功能。

客製化航太緊固件製造
非標準長度、專有頭部樣式、多材質組合(鈦合金桿身 + A286 頭部)以及整合式感應器安裝功能。 24 小時 DFM 審核,7-14 天原型製作,首件產品符合 AS9102 標準並可進行最終驗收 (FAIR)。提供完整的航空航太緊固件製造文件包:材料認證、熱處理記錄、FPI/MPI 報告、尺寸測量報告和合格證書。
應用領域
CNCPioneer 為全球商業航空、國防、航太和旋翼機市場的飛機製造商、發動機 OEM、MRO 設施和一級航空結構供應商提供航太緊固件製造組件。
商業航空
NAS 和 BAC 螺紋航空航太緊固件,適用於機身框架、機翼翼樑和起落架連接。自鎖螺帽和 Hi-Lok 緊固件,適用於鋁合金和複合材料主結構。 CNCBioneer 航太緊固件製造符合 AS9100D 標準,並提供完整的 FAIR 文件,滿足波音、空中巴士和中國商飛的供應鏈要求。
國防與軍事航空
MS系列航空航太緊固件適用於戰鬥機、運輸機和無人機的主結構。 A286和Inconel 718高溫緊固件適用於引擎熱端零件和排氣系統。鍍鎘緊固件符合MIL-DTL-26482標準,可在海軍航空環境中提供耐腐蝕性能。提供完整的材料追溯信息,並符合DFARS標準。
太空與衛星系統
用於運載火箭結構、有效載荷適配環和衛星平台組件的鈦合金和A286航空航天緊固件。符合ASTM E595標準的低揮發性材料和塗層選擇。適用於對品質要求極高的航太應用的輕質鈦合金高鎖定緊固件。提供NAS標準和客製化航太緊固件製造服務,並保證100%批次可追溯性。
旋翼機和直升機
用於主旋翼和尾旋翼輪轂組件、傳動裝置支架和斜盤連桿的高抗疲勞航空航天緊固件。用於振動敏感接頭的帶預緊扭矩的自鎖螺母。用於海上和海上直升機作業的 A286 和 17-4PH 耐腐蝕緊固件。
引擎和推進系統
用於渦輪機機匣、燃燒室和加力燃燒室結構連接的Inconel 718和Waspaloy航空航天緊固件,工作溫度超過650°C。螺紋滾壓和熱處理符合AMS 5662/5663標準,確保其抗蠕變性和抗應力斷裂性能。包含NADCAP熱處理和FPI特殊製程認證。
MRO 和售後航空航天緊固件供應
為航空公司維護、修理和大修作業提供替代航空航太緊固件製造服務。可精確複製已停產或交貨週期長的原廠緊固件的尺寸和材料。 50 件起訂,並提供完整文件-確保飛機停場 (AOG) 後能夠迅速恢復運行,無需等待原廠交貨期。
航空航太緊固件製造
CNCPioneer 的能力
CNCPioneer 深圳工廠結合了 78 台瑞士數控車床,用於精密加工航空航天緊固件的柄部和螺紋,以及 66 台 MAZAK 車銑複合加工中心,用於加工多特徵頭部、法蘭和定制航空航天緊固件幾何形狀——涵蓋所有標準的 NAS/MS/BAC 航空緊固件以及 OEM 航空緊固件幾何形狀——涵蓋所有標準的 NAS/MS/BAC 航空緊固件以及 OEM 太空緊固件幾何形狀——涵蓋所有標準的 NAS/MS/BAC 航空緊固件以及 OEM 太空緊固件幾何形狀的客製化設備和引擎項目。
瑞士CNC車床設備
78+ 瑞士數控車床 · 航空航太緊固件柄徑從 Ø2mm 到 Ø25mm · 直徑公差 ±0.003–0.005mm · 螺距直徑 ±0.004mm · 表面光潔度 Ra 0.4μm · 頭部旋轉 ±0.010mm · 表面光潔度 Ra 0.4μm · 頭旋跳動 ±0.010mm ·3/J3 /3 壓板2
MAZAK銑車聯動設備
66+ MAZAK 車銑複合加工中心 · 多功能航空航太緊固件頭:六角頭、12 角頭、內六角扳手頭、橢圓頭、盤頭 · 5 軸聯動加工 · 頭部與柄部同心度 ±0.010mm · 鑽有安全線孔的頭部 · 頭與柄部同心度 ±0.010mm · 鑽有安全線孔的頭部 · 頭整體式墊圈頭成型。
螺紋形式
UNJ (MJ) 3A/3B 級符合 AS8879 標準 · UNRC / UNRF 2A/3A 級 · 公制 MJ 螺紋符合 ISO 5855 標準 · 軋製螺紋,抗疲勞(非切削) · 螺紋節徑經光學螺紋比較儀 100% 檢測 · 完整。
材料種類
A286(AMS 5731/5737)· Inconel 718(AMS 5662/5663)· Ti-6Al-4V(AMS 4928/4967)· 17-4PH(AMS 5643)· 303/304/316 不銹鋼合金 2571627 203/304/3167 2325 27132713513 27132513 27132513 2713231351325723 2713271325732/316327272/316327 23131632727232/316327 2132316327 23135132723/316327 2316327232/316327232 2713132513) 鋼2024-T4 鋁合金· Waspaloy· 根據客戶規格定制的合金。
特殊製程(NADCAP)
依據 AMS 5731/5662/5643 進行熱處理;A286 和 Inconel 718 的固溶和時效處理;根據 ASTM E1417 進行螢光滲透檢測 (FPI);根據 ASTM E1444 進行磁粉檢測 (MPI);根據 ASTMSTM A967 /MS ASTM E1444 進行磁粉檢測 (MPI);根據 ASTMSTM A967 /MS AMS A967 進行磁粉檢測。進行鍍鎘處理;依據 MIL-DTL-83488 進行鋁塗層處理。
檢查與記錄
關鍵直徑 100% 尺寸分類 · Mitutoyo CMM 螺紋節圓直徑和頭部跳動 · 光學螺紋比較儀輪廓驗證 · 每批次拉伸和硬度測試 · 提供 SEM 斷裂分析 · 材料認證、熱處理記錄、無損檢測報告、CMM 報告、符合 AS9102 證書符合標準的 FAIR 和合格標準。
航太緊固件製造用材料
航太緊固件製造材料的選擇必須兼顧抗拉強度(滿足結構負載要求)、抗疲勞強度(滿足循環負載要求)、耐腐蝕性(滿足環境暴露要求)以及耐溫性(滿足引擎和排氣系統應用要求)。 CNCBioneer 加工所有主要的航太緊固件合金,完全符合 AMS 規範,並可追溯至生產過程。
A286(AMS 5731 / 5737)
鐵基高溫合金 · 抗拉強度 1,035 MPa(時效處理) · 耐溫範圍 316°C · 優異的抗氧化性 · 最常用的航空航天緊固件材料,適用於渦輪排氣、加力燃燒室和高溫機身應用。固溶和時效熱處理符合 AMS 5737 標準。
Inconel 718(AMS 5662 / 5663)
鎳基高溫合金 · 抗拉強度 1,240 MPa(時效處理) · 耐溫高達 650°C · 耐蠕變和抗應力斷裂 · 適用於發動機熱端部件、燃燒室和高壓渦輪機等航空航天緊固件。所有 Inconel 718 航太緊固件製造專案均需進行 NADCAP 熱處理和 FPI 處理。
Ti-6Al-4V(AMS 4928 / 4967)
α-β鈦合金 · 抗拉強度900 MPa · 密度4.43 g/cm³(比鋼輕40%) · 優異的抗疲勞性能 · 適用於對減重要求極高的航空航天主要結構和復合材料機身緊固件。根據AMS 4967標準進行固溶處理和時效處理(STA),以獲得最大強度。
17-4PH(AMS 5643)
沉澱硬化不鏽鋼 · 抗拉強度 1,310 MPa (H1150) · 良好的耐腐蝕性 · 中等溫度適應性 · 適用於需要高強度和耐腐蝕性的航空航天結構緊固件,例如起落架、控制面和結構件。鈍化處理符合 ASTM A967 標準。
合金鋼(AMS 6322)
高強度低合金鋼 · 抗拉強度 1,520 MPa · 鍍鎘防腐蝕 · 主結構採用高剪切銷和螺栓 · 鍍鎘製程符合 AMS-QQ-P-416 II 型 2 級標準,並以鉻酸鹽密封。鍍後需進行磁粉探傷 (MPI) 檢測。
7075-T6 / 2024-T4 鋁合金
高強度鋁合金 · 7075-T6 抗拉強度 572 MPa · 2024-T4 抗拉強度 470 MPa · 輕量化二次結構和非磁性應用 · 鉚釘、盲孔緊固件和非結構性航空航天緊固件。可提供符合 MIL-A-8625 II 型標準的陽極處理。
Waspaloy(AMS 5706 / 5708)
鎳基高溫合金 · 抗拉強度 1,310 MPa · 耐溫高達 870°C · 適用於 Inconel 718 無法滿足要求的極端高溫發動機和排氣系統航空航天緊固件。供應有限;需客製化,交貨週期為 16-20 週。
表面處理和塗層
航空航太緊固件製造
航太緊固件製造零件的表面塗層具有雙重功能-既能防止腐蝕,延長機身使用壽命,又能控制摩擦係數,確保安裝扭力和張力的一致性。 CNCPioneer 與 NADCAP 認證的特殊製程合作夥伴攜手,提供符合 AMS-QQ-P-416、MIL-DTL-83488 和 ASTM A967 標準的認證塗層航空航天緊固件。
鍍鎘 — AMS-QQ-P-416
鎘是航空航天緊固件製造中合金鋼緊固件防腐蝕的傳統標準。 II 型鉻酸鹽密封鎘可提供符合 ASTM B117 標準的 500 小時以上鹽霧試驗耐久性。鍍層厚度為 5–8μm,塗覆於磷酸鹽預處理層之上。軍用和海軍航空環境中的 MS 系列鋼螺栓和銷釘均需採用此鍍層。國防航空航太計畫可獲得 RoHS 豁免文件。
鋁塗層(鋁板/IVD)— MIL-DTL-83488
IVD鋁和鋁板塗層取代鎘,用於現代商用航空航天緊固件,符合RoHS/REACH法規,且不影響防腐蝕性能。 8-13μm厚的鋁塗層可提供超過720小時的耐鹽霧性能。該塗層是波音和空中巴士新專案航空航天緊固件的標準配置。高強度鋼(>1,240 MPa)需採用低氫脆(LHE)製程。
鈍化-ASTM A967 / AMS-QQ-P-35
適用於不銹鋼和沈澱硬化不銹鋼(17-4PH)航空航天緊固件的硝酸或檸檬酸鈍化處理。可去除加工表面的遊離鐵,並恢復氧化鉻防腐蝕層。所有300系列和PH不鏽鋼航太緊固件在出廠前均需進行鈍化處理,以防止安裝卡死和使用過程中發生點蝕。
磷酸鹽塗層 — MIL-DTL-16232
在對合金鋼航太緊固件進行鎘或鋁塗層處理之前,先進行錳或鋅磷酸鹽預處理。這有助於在扭力控制安裝過程中保持潤滑劑並減少磨合磨損。此外,它還可作為未鍍層航空航天緊固件庫存的油浸儲存層的耐腐蝕基底層。
乾膜潤滑劑 — MIL-PRF-46010
鉬基或聚四氟乙烯基乾膜潤滑劑,應用於航太緊固件螺紋和軸承表面。摩擦係數可從 0.20 降低至 0.08,從而實現可預測的扭矩-張力關係,並防止鈦-鈦和不銹鋼-不銹鋼連接處的咬合磨損。是 A286 和 Ti-6Al-4V 航太緊固件(用於引擎和結構件應用)的標準配備。
陽極處理-符合MIL-A-8625標準
適用於航太鋁製緊固件和鉚釘的 II 型標準陽極氧化和 III 型硬質陽極氧化。 II 型陽極氧化可為飛機機身鋁製接頭提供耐腐蝕性和良好的油漆附著力。 III 型硬質陽極氧化(25–75μm)可為滑動或樞軸應用中的鋁製緊固件提供耐磨性。採用醋酸鎳或聚四氟乙烯浸漬密封,以增強潤滑性。
所有航空航天緊固件製造塗層——包括鎘塗層、鋁IVD塗層、鈍化塗層和乾膜潤滑劑塗層——均通過X射線螢光光譜(XRF)測厚、符合ASTM B117標準的鹽霧試驗以及附著力測試對每個生產批次進行驗證。塗層認證、NADCAP特殊製程證書和鹽霧試驗報告均包含在每個航空航太緊固件製造專案的出貨文件中。
品質保證
航空航太緊固件製造
航空航太緊固件製造品質要求不僅限於尺寸一致性,還包括材料可追溯性、機械性能驗證、無損檢測以及航空航天 OEM 認證計劃要求的完整文件記錄——包括根據 AS9102 標準對每個新零件的引入進行 FAIR 認證。
合約及圖紙審核
在訂單接受前,對航空航太緊固件製造圖面要求、適用規範(NAS、MS、BAC、AMS、AS8879)、材料標註、熱處理要求、塗層規範、無損檢測要求(FPI/MPI)和最終驗收要求進行工程審核。確認特種合金(Waspaloy、Inconel 718)的材料可用性和鋼廠交貨週期。
物料來料檢驗
根據AMS規範對軋製測試報告(MTR)進行驗證:化學成分、抗拉強度、屈服強度、延伸率、硬度和晶粒尺寸。 XRF成分確認;對來料棒材進行硬度抽檢。完整的批次追溯性分配-爐號與內部批號關聯,實現終身追溯。 RoHS/REACH限制物質驗證。
首件尺寸檢驗
完整的Mitutoyo三座標測量機尺寸報告:柄徑、螺距直徑、螺紋角度、頭部高度、頭部對邊寬度、頭部跳動、鑽孔位置和總長度。根據AS8879標準進行光學螺紋輪廓驗證。提供包含完整測量結果的圖面。機械性質測試試樣與首件同時進行拉伸和硬度驗證。
製程尺寸控制
以生產速度進行 100% 柄徑分揀;依規定間隔進行製程氣動量規監控;透過螺紋滾壓成型模具磨損追蹤監控螺紋節距直徑;頭部加工後進行頭部跳動驗證;專用航空航太緊固件工具,並監控工具壽命限制;對超過 500 件的生產批次的關鍵直徑進行統計製程控制 (SPC)。
特殊製程及無損檢測驗證
由NADCAP認證爐出具的熱處理證書:包含固溶溫度、時效溫度、氣氛和熱電偶圖表。由NADCAP認證的無損檢測機構所簽發的FPI或MPI證書:符合ASTM E1417/E1444標準的無缺陷檢測。塗層厚度經XRF進行驗證;鹽霧試驗試樣與生產批次一同處理;乾膜潤滑劑厚度及附著力驗證。
最終檢驗和文件
100%目視檢查,10倍放大倍率,檢查加工缺陷、塗層均勻性和螺紋損傷。對自鎖螺帽的代表性樣品進行扭力拉伸試驗。對5%的樣品進行最終三坐標測量(CMM)檢查,以確認尺寸。運送文件包:材料材料檢驗報告(MTR)、熱處理證書、無損檢測證書、塗層證書、三坐標測量報告、符合AS9102標準的最終檢驗報告(FAIR)以及包含完整批次追溯鏈的合格證書。
AS9100D 與 NADCAP 品質體系
航空航太緊固件製造
CNCPioneer 的 AS9100D 航空航天緊固件製造認證和 NADCAP 熱處理、FPI 和 MPI 特殊製程認證,為波音、空中巴士、龐巴迪和國防 OEM 供應鏈在商業、軍事和航太專案中的資格認證提供了結構化的品質框架。
AS9100D 和 FAIR 符合 AS9102 標準
符合 AS9100D 認證的航空航太緊固件製造商,所有新零件的引入和設計變更均提供符合 AS9102 標準的 FAIR 檔案。包括完整的零件圖、材料認證、尺寸測量報告和功能測試結果。首件樣品數量符合 AS9102 Form 1、2 和 3 的要求。可提供航空航太緊固件製造商資質認證包,用於 OEM 供應商資料庫註冊。
- 根據 AS9102 文件進行公平性審查
- 包含完整的氣球圖
- 材料認證記錄
NADCAP 特殊流程認證
熱處理 (HT)、螢光滲透檢測 (FPI)、磁粉檢測 (MPI) 和塗層製程均由獲得 NADCAP 認證並持有有效認證證書的特殊製程合作夥伴執行。透過持續監督,確保符合 NADCAP 審核要求。每批航空航太緊固件製造產品均附有特殊製程證書,以滿足 OEM 審核追蹤要求。
- HT / FPI / MPI 認證
- 塗裝製程認證
- NADCAP持續監測
100%批次可追溯性和材料驗證
根據 AS9100D 標準,從軋製測試報告到成品航空航天緊固件,爐號可追溯性至少保留 10 年。對來料棒材進行 XRF 材料成分驗證。每個熱處理批次均進行機械性能測試,包括拉伸、屈服、延伸率和硬度測試。完整的材料和工藝可追溯鏈,用於事故調查和適航指令合規性。
- 10年以上記錄保存
- XRF成分驗證
- 全程可追溯鏈
尺寸和機械性能測試
使用三豐三座標測量機對柄徑、螺紋節圓直徑、頭部跳動和關鍵長度進行尺寸驗證。對每個生產批次的代表性樣品進行ASTM F606拉伸試驗。根據ASTM E18(洛氏C)硬度測試驗證熱處理效果。提供SEM斷口分析以進行失效分析。所有測試記錄均包含在合格證書中。
- CMM尺寸驗證
- 每批的拉伸強度和硬度
- 可提供掃描電子鏡斷裂分析。
航空航太緊固件製造常見問題解答
飛機製造商、發動機 OEM、MRO 設施和一級供應商對 CNCPioneer 的航空航天緊固件製造和定制航空航天緊固件能力提出的常見問題。
在航空航太緊固件製造中,材料的完整可追溯性(直至軋製廠)是最重要的品質要求。與商用緊固件不同,每一批航空航天緊固件都必須可追溯至原始軋製廠的爐號、化學成分和機械測試結果。這種可追溯性有助於事故調查、適航指令合規性以及在出現材料異常時供應商採取糾正措施。 CNCPioneer 根據 AS9100D 標準保留超過 10 年的記錄,並將每批航空航天緊固件的內部批號與軋製廠的爐號關聯起來。
CNCPioneer 生產所有標準航太緊固件類型:符合 NAS/MS/BAC 標準的螺紋緊固件(螺栓、螺絲、螺柱);符合 NAS/MS 標準的螺帽(六角螺帽、剪切螺帽、自鎖螺帽、錨定螺帽);符合 NAS/BAC 標準的插銷(直銷、錐銷、U 形銷、高鎖銷);標準的盲孔緊固件(鉚釘、鎖定螺栓);以及根據客戶圖紙定制的特殊緊固件(過盈配合緊固件、錐套緊固件、多直徑桿徑緊固件)。我們還提供客製化航空緊固件製造服務,包括專有頭部樣式、非標準夾持長度和整合功能,並提供 24 小時 DFM 審核。
主要航空航太緊固件製造材料:A286(AMS 5731/5737),適用於最高溫度達 316°C 的高溫機身和引擎應用;Inconel 718(AMS 5662/5663),適用於最高溫度達 650°C 的引擎熱端零件;TiAlMS-6AlMS 4928/4967),適用於輕量化主結構;17-4PH(AMS 5643),適用於耐腐蝕結構應用;合金鋼(AMS 6322),適用於高剪切銷;以及鋁合金 7075-T6 / 2024-T4,適用於鉚釘和非磁性應用。所有材料均完全符合 MTR 和 AMS 標準。
NAS(美國國家航空航天標準)緊固件由美國航空航天工業協會 (AIA) 開發,適用於商業和通用航空應用——通常比 MS 緊固件具有更高的強度和更精確的尺寸控制。 MS(軍用標準)緊固件由美國國防部開發,適用於軍用飛機和國防應用——通常規定了鍍鎘製程和特定的採購要求。 BAC(波音飛機公司)和 DIN(空中巴士)是原始設備製造商 (OEM) 的專有規範,在特定的機身專案中優先於 NAS/MS 標準。 CNCPioneer 的航太緊固件製造涵蓋所有這四種規格系列。
螺紋品質透過三重控制來保證:(1) 使用硬化滾壓模具進行滾壓螺紋(而非切削),冷加工螺紋輪廓以提高抗疲勞性;(2) 100% 光學螺紋比較儀檢測,驗證節圓直徑、螺紋角度和輪廓是否符合 AS8879 標準;(3) 使用通止環規和配合,3A 級螺紋量和配合UNJ (MJ) 圓根螺紋是航空航太領域疲勞關鍵緊固件的標準配置,可降低螺紋根部的應力集中。
標準A286或17-4PH螺紋航太緊固件(採用現有棒材):原型數量需10-14個工作天(含熱處理和鈍化)。 Inconel 718緊固件(需進行NADCAP熱處理及FPI處理):需14-18個工作天。鈦合金Ti-6Al-4V緊固件:需12-16個工作天。客製化航太緊固件(需使用新模具):原型3-4週,大量生產5-6週。大批量生產:6-8週,取決於材料廠的供貨情況。可提供OEM長期供貨的大量訂單計劃,並按計劃交付。
CNCPioneer在中國生產的航空航天緊固件,與美國和歐洲知名航空航天緊固件製造商同等AS9100D品質系統、NADCAP特殊工藝和FAIR文檔水平的同類產品相比,成本可降低35%至55%。這種成本優勢源自於製造經濟效益——具有競爭力的勞動成本、靠近亞洲鈦鎳合金供應商以及瑞士高效率的數控加工——而非規格上的妥協。我們的航空航太緊固件產品與PCC、Arconic和LISI等領先的航太緊固件產品一樣,均符合NAS/MS尺寸公差、AMS材料規格和NADCAP特殊製程要求。我們可在24小時內提供價格透明的詳細OEM報價。