
訂製汽缸蓋
數控加工
CNCPioneer是一家獲得IATF 16949和AS9100D認證的中國氣缸蓋製造商,提供CNC氣缸蓋加工服務,包括定制鋁合金發動機氣缸蓋本體、工業往復式壓縮機氣缸蓋組件、船用柴油機氣缸蓋部件、發電機組氣缸蓋加工、賽車和高性能發動機氣缸蓋加工、液壓和氣動缸端蓋和缸蓋組件,以及完整的定制氣缸蓋製造方案。加工精度包括:缸體平面度0.010mm/300mm,氣門座孔徑精度±0.005mm,氣門導管孔與座圈同心度±0.003mm,燃燒室容積匹配精度±0.5cc/組,冷卻液通道孔位置精度±0.050mm,螺栓銑孔位置
自 2011 年以來,我們擁有 66 台以上的 MAZAK 車銑複合加工中心、MAZAK VARIAXIS 5 軸平台和 78 台以上的瑞士數控車床,為工業發動機製造商、往復式壓縮機 OEM、船舶推進設備製造商、發電機組生產商、高性能賽車發動機開發商、農業和建築 OEM 設備提供服務。
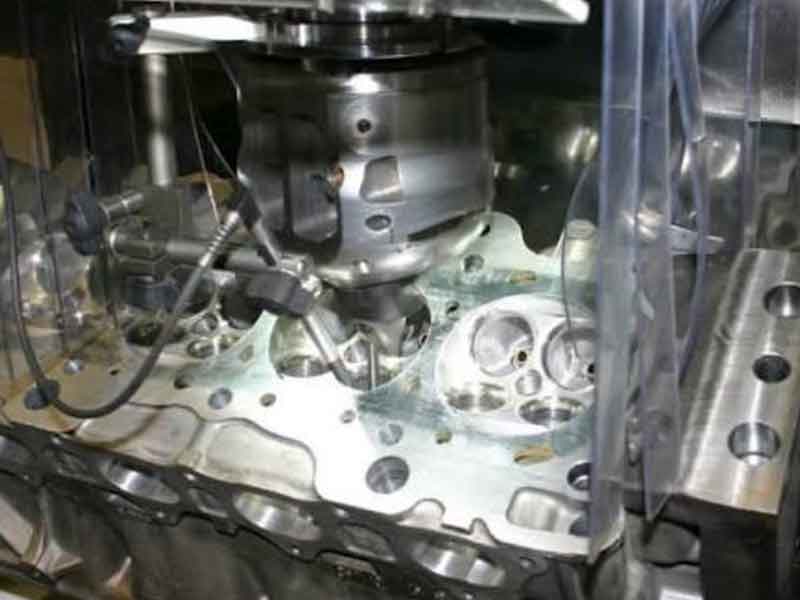
什麼是
訂製汽缸蓋?
定制氣缸蓋是一種精密加工的結構和功能性發動機或壓縮機部件,由鋁合金鑄件、鋁坯、鑄鐵或鋼加工而成,它封閉一個或多個發動機或壓縮機氣缸的頂部,包含燃燒室容積,容納進氣和排氣閥座和導管,集成用於熱管理的冷卻液套通道,為氣門機構提供結構安裝接口,並透過精密平整的缸體表面構成與氣缸體的主要密封接口,該缸體表面與氣缸墊的貼合度決定了燃燒室在工作壓力和溫度範圍內是否能夠可靠密封。
當引擎或壓縮機設計為非標準或小批量生產且沒有市售替代品時;當應用要求尺寸精度超過生產鑄造缸蓋(燃燒室容積匹配精度為±0.5cc,以實現平衡的多缸性能)時;當材料規格與原始鑄造不同時;當端口幾何形狀、燃燒室形狀或冷卻通道需要修改NC缸;
-
甲板表面平整度 0.010mm/300mm — 主要密封質量 非平整的汽缸蓋表面會形成高低不平的墊片接觸區:在低窪處,80-250巴的燃燒壓力會作用於密封不嚴的墊片區域,進而引發竄氣。 CNCBioneer採用匹配的端面銑刀刀片、熱穩定處理、單道精加工以及對每個缸蓋進行25點網格三坐標測量驗證,實現了0.010毫米/300毫米的平面度。
-
燃燒室容積±0.5cc-平衡的多缸性能 每1cc的燃燒室容積差異會導致每個汽缸壓縮比變化約0.3-0.5個單位。 CNCPioneer的五軸燃燒室數控加工程序可將燃燒室容積加工精度控制在±0.5cc以內,並透過對每個燃燒室進行液體填充測量並產生相應的文件進行驗證。
-
閥座同心度±0.003mm — 全週閥門密封 非同心度會導致閥門接觸不對稱-一側處於高應力狀態,另一側則無接觸-從而造成熱氣洩漏。 CNCBioneer 的單次裝夾導引刀具透過機械定位實現 ±0.003mm 的總內嚙合精度 (TIR),並在每個閥門位置使用千分錶進行驗證。
-
中國產品在認證品質方面具有40-60%的成本優勢 一套美國機械加工廠生產的 6061-T6 鋁坯 4 缸 4 氣門高性能缸蓋組件(匹配度 ±0.5cc,缸蓋平面高度 0.010mm/300mm,座管總迴轉角 ±0.003mm)售價為 2,800 美元,而 CNCPion 的原型價格為 1050 美元,產量為 500 美元的價格為 109970 美元580-720 美元。

為什麼選擇 CNCPioneer?
訂製汽缸蓋加工?
在中國汽缸蓋製造商中,CNCPioneer 憑藉其缸體平面度控制在 0.010mm/300mm、燃燒室容積匹配精度為 ±0.5cc、單次裝夾導向刀具即可實現氣門座與導管同心度 ±0.003mm、集成 MAZAK 程序完成完整的 CNC 氣缸蓋與導管同心度 ±0.003mm、集成 MAZAK 程序完成完整的 CNC 氣缸蓋與導管同心度 ±0.003mm、集成 MAZAK 程序完成完整的 CNC 氣缸蓋的中國成本優勢,使我們的定制氣缸蓋工廠成為全球工業發動機 OEM、壓縮機製造商、船舶製造商、賽車運動項目和液壓設備生產商的首選供應商。
甲板表面平整度 0.010mm/300mm — 主要密封質量
汽缸蓋頂面是功能上最關鍵的加工表面-它與汽缸墊接觸,必須保持0.010mm/300mm的平面度,以確保整個燃燒室週長上汽缸墊的均勻密封壓力。在180bar的峰值汽缸壓力下,汽缸蓋在螺栓孔邊界處會抬升約0.003-0.008mm;這種抬升必須在汽缸墊的彈性回復能力範圍內。 CNCBioneer透過四項綜合措施實現了0.010mm/300mm的平面度:匹配的端面銑刀刀片(所有刀片高度均在±0.003mm以內);熱穩定處理(粗銑後暫停20分鐘再進行精銑,以消除12-18°C的表面溫度梯度);單道次精加工(消除刀具重新嚙合時的台階狀缺陷);以及在每個氣缸蓋出廠前進行25點網格三坐標測量驗證。
燃燒室容積匹配精度±0.5cc-平衡的多缸性能
在多缸工業和賽車引擎中,汽缸間燃燒室容積的差異會直接導致汽缸壓縮比的差異-在典型的500cc單缸引擎中,每1cc的燃燒室容積差異會導致壓縮比大約0.3-0.5個單位的變化。 CNCPioneer的燃燒室CNC加工程序可將容積加工精度控制在設計規格的±0.5cc以內,並透過對每個汽缸蓋進行注油測量(使用精密注射器,水溶性油,汽缸蓋密封,透過火星塞孔注入液體,測量至已知基準液位,精度為±0.1cc)來驗證。此外,配套的文件可確認多缸引擎組中的所有汽缸容積彼此之間的差異均在±0.5cc以內。賽車程序:可提供±0.3cc的配套程序。
閥座至導管同心度±0.003mm — 全週閥接觸
氣門座與氣門導管孔的同心度決定了氣門面與氣門座在整個360°圓週上的接觸是否均勻。非同心度會導致接觸應力呈現新月形分佈,而接觸面則呈現新月形分佈,造成高溫氣體洩漏,在運作過程中燒毀氣門座和氣門面。 CNCPioneer的單次裝夾導向刀具系統使用導向式氣門座刀具加工氣門座嵌件孔,該刀具在已加工好的導管孔內進行導向,並通過機械定位而非機床定位來實現氣門座的中心定位。無論熱漂移、夾具沉降或位置變化如何,都能實現同心度——透過直接機械約束實現±0.003mm TIR,並在每個汽缸蓋的每個氣門位置上透過千分錶進行驗證。
完整的數控汽缸蓋加工流程-整合程序
CNCPioneer 的客製化汽缸蓋加工程序可加工所有特徵,包括汽缸體平面、燃燒室、汽門座孔、氣門導管孔、冷卻液通道孔、搖臂安裝面、凸輪軸軸承孔、火星塞和噴油器螺紋、溫度感知器介面以及汽缸蓋螺栓孔。這些加工程序採用協調的 MAZAK 車銑複合加工和五軸加工技術,確保所有幾何關係均基於共同基準。分散的多供應商加工模式——例如,缸體平面銑削在一個工廠,氣門加工在另一個工廠,接口加工在第三個工廠——會在每個供應商交界處累積基準傳遞誤差;而 CNCPioneer 的集成程序則消除了這種誤差累積,從而避免了由此產生的氣缸蓋重新認證。
快速原型製作能力-5至14天
6061-T6鋁合金單缸CNC加工汽缸蓋的交貨期為5-8個工作天; 7075-T6鋁合金四氣門五角形頂賽車汽缸蓋的交貨期為7-10個工作天;鑄鋁或灰鑄鐵加工專案(需客戶提供鑄件)的交貨期為8-12個工作天; H900壓縮機汽缸蓋的交貨期為10-14個工作天。多缸工程標配燃燒室容積匹配驗證。對於可加工的單氣門鋁合金汽缸蓋,可提供3天加急服務-原型交付週期使引擎開發專案能夠在具有商業競爭力的進度內進行設計迭代、測試和再次迭代。
中國產汽缸蓋-成本優勢高達40-60%。
CNCPioneer提供的客製化汽缸蓋加工成本比美國、歐洲和日本的精密引擎加工廠同類產品低40%至60%,且缸體平面度、汽門座精度和文件品質均達到同等水準。一套美國高性能引擎加工廠生產的6061-T6鋁合金四缸四氣門高性能引擎汽缸蓋(匹配度±0.5cc,汽缸體平面度0.010mm/300mm,汽門座總入射角±0.00 3mm,鈍化處理)售價為2,800美元/套,而CNCPioneer的樣機加工成本約為1,550美元,在中國以每年500套的產量進行生產,每套成本僅580至720美元。對於一家年產2,000台引擎的工業引擎OEM廠商而言,中國汽缸蓋製造商的節省每年可帶來160萬至240萬美元的物料清單成本降低。
客製化汽缸蓋類型
我們機器
CNCPioneer 的定制氣缸蓋加工涵蓋了從單缸工業發動機缸蓋到多缸賽車發動機組、用於 20-700 bar 工況的往復式壓縮機缸蓋、帶有船級社文件的船用柴油機缸蓋、液壓和氣動缸端蓋以及歷史發動機複製計劃的全部範圍——所有這些都符合 MMIA 16949表面燃燒度的完整範圍。

工業引擎汽缸蓋
適用於發電機、水泵機組、壓縮機和工業原動機等固定式工業引擎的單缸和多缸汽缸蓋。排氣量範圍:每缸 200cc 至 2,000cc;缸徑:Ø70–Ø160mm。材質:液冷式工業引擎汽缸蓋採用 A356-T6 或 LM25 鑄鋁;重型柴油和燃氣引擎汽缸蓋採用 EN-GJL-250 灰鑄鐵或 EN-GJS-500 球墨鑄鐵。汽門配置:每缸 2 汽門、4 汽門或 6 汽門(視引擎設計而定)。燃燒方式:火星點火(汽油、液化石油氣、天然氣)、壓燃式(柴油)、雙燃料、氫氣。主要加工特性:汽缸體平面度 0.010mm/300mm;燃燒室容積 ±0.5cc;汽門座總迴轉半徑 ±0.003mm;噴油嘴套筒孔與燃燒室中心同心度 ±0.005mm。火星塞螺紋 M10–M14;冷卻液通道位置 ±0.050mm。 IATF 16949 OEM 生產文檔,年產量超過 500,000 萬台。

船用柴油引擎汽缸蓋
適用於在腐蝕性海水環境中運作的船舶推進主機和輔助發電機的缸蓋。船用級材料:高強度船用柴油缸蓋採用 AlSi9Cu3 鋁合金;大缸徑船用柴油缸蓋採用球墨鑄鐵;重型輔助引擎汽缸蓋採用 EN-GJS-500 球墨鑄鐵。防腐蝕保護:鋁製船用汽缸蓋採用 III 型硬質陽極氧化處理;內部冷卻液通道採用環氧樹脂塗層。精密平衡的水道設計,可防止高速海水冷卻造成的局部腐蝕。小型輔助引擎缸蓋缸徑為 Ø80–Ø120mm,大型主機缸蓋缸徑為 Ø200–Ø400mm。船用引擎零件已獲得法國船級社 (Bureau Veritas)、挪威船級社 (DNV)、勞氏船級社 (Lloyd's Register) 和美國船級社 (ABS) 的型式認可文件。大修間隔 (TBO) 要求:氣門座和氣門導管幾何形狀符合 4,000–8,000 小時的維護間隔要求,且無氣門座凹陷。

發電機組汽缸蓋
為柴油和燃氣發電機組提供OEM客製化汽缸蓋,滿足其延長維護週期和高連續運轉可靠性的要求。使用壽命要求:大修間隔時間(TBO)為20,000至40,000小時,因此材料選擇以優質鋁合金和球墨鑄鐵為主。採用燒結鋼或司太立合金氣門座圈,即使在無鈉低潤滑性柴油燃燒條件下,也能確保氣門座圈的長期使用壽命,避免氣門座圈凹陷。噴油嘴套筒:壓入式銅合金或鋼套筒,孔徑與燃燒室中心的同心度為±0.003毫米。鋁製汽缸蓋內安裝有汽缸蓋螺栓螺紋嵌件,可承受重複扭力循環而不會磨損螺紋。點火系統特性(火星塞螺紋、預燃室孔)依發電機組引擎規格而定。符合IATF 16949 PPAP 3級標準,年產量為10,000至500,000台,每月分兩週進行批量生產,並擁有MAZAK專用產能。

高性能和賽車用汽缸蓋
為競賽引擎訂製CNC汽缸蓋方案,以實現最大功率輸出,需要優化燃燒室、最大化進氣道流量以及超越任何標準汽缸蓋的配氣機構幾何精度。燃燒室容積:±0.3cc匹配組(比標準的±0.5cc精度更高,以實現氣缸間流量平衡)。採用五軸精密加工,達到設計流量係數;進氣道橫斷面積加工精度為±0.5mm²,確保汽缸間流量平衡。汽門座:窄型座(寬度0.8-1.2mm),達到最大流量;三角度或五角度座型;採用司太立合金或硬質青銅座,以適應不同的燃油。材質:高強度鋁合金賽車汽缸蓋採用2024-T4或7075-T6坯料;超輕量化鋁合金汽缸蓋採用鈦合金。燃燒室拋光:Ra 0.2μm電拋光燃燒室,減少積碳成核。可依客戶的CFD分析結果,客製化五角頂、半球形或客製化CNC優化燃燒室設計。當天即可回應DFM(設計製造流程)需求,滿足賽車專案開發進度要求。

往復式壓縮機缸蓋
壓縮機缸蓋密封汽缸壓縮端,包含吸氣閥和排氣閥座,並為閥組件提供安裝介面。單作用式:吸氣閥及排氣閥座孔徑精度為±0.010mm,用於閥座環的密封;閥座深度精度為±0.050mm,用於確保閥門升程止動件的正確嚙合;平面端面與缸體接觸,精度為0.010mm/300mm;Omm型端面與汽缸體接觸,精度為0.010mm/300mm;Omm型管材±Omm20505050202050500020500000000000000mm雙作用式:四個閥座孔(2個吸氣閥座+2個排氣閥座),位置網路精度為±0.020mm;五軸內氣道加工精度為±0.050mm,用於實現設計的流量平衡。高壓程序(100–700 bar):採用17-4PH H900或4340鋼材;密封槽寬度與深度精度為±0.015mm;閥座孔與汽缸體軸線的同心度精度為±0.005mm。氫氣壓縮機汽缸蓋採用316L奧氏體不銹鋼或Inconel 718(抗氫脆材料)。壁厚是否足夠,需在DFM審查中計算,並依設計壓力乘以4倍安全係數。

液壓和氣壓缸蓋
液壓和氣壓缸端蓋和缸頭-精密加工的封閉部件,用於密封缸體缸孔末端,提供活塞桿密封槽、流體進出口,並將結構負載從缸桿傳遞至安裝系統。液壓缸頭:活塞桿密封槽孔徑±0.002mm,用於液壓密封件嚙合;密封唇接觸表面粗糙度Ra 0.4μm;孔與拉桿孔同心度±0.005mm;端口螺紋採用SAE直螺紋O型圈凸台或BSPP/NPT螺紋,螺距直徑±0.005mm;拉桿孔真實位置±0.010mm;垂直於缸體軸線0.010mm/100mm。氣壓缸頭:活塞桿密封槽孔徑±0.003mm;密封接觸表面粗糙度Ra 0.4μm;推入式接頭端口或螺紋±0.010mm。材質:標準1045碳鋼;304L不銹鋼(適用於腐蝕性環境);6061-T6鋁合金(適用於輕型移動式液壓缸頭)。用於食品和製藥氣動系統的303不銹鋼。符合IATF 16949標準的OEM生產,適用於液壓缸製造商專案。
行業和應用
CNCPioneer 的中國汽缸蓋製造商計畫服務於所有需要客製化汽缸蓋加工(超出目錄供應範圍)的行業——從需要年產量 500,000 萬台的 IATF 16949 PPAP 3 級的工業引擎 OEM,到需要用於競賽引擎開發計畫的、匹配度為 ±0.3cc 的 7075-T6 五角形燃燒廠的引擎。
工業發動機
為固定式工業引擎提供客製化汽缸蓋方案-包括用於發電機組、泵浦組、壓縮機驅動引擎和工業原動機的單缸和多缸汽缸蓋,材質涵蓋鑄造和鍛造鋁及鑄鐵。燃燒室容積匹配,確保多缸引擎性能均衡。提供符合 IATF 16949 標準的 OEM 生產文件;每月兩週批量交付,並配備 MAZAK 專屬產能;PPAP 3 級 Cpk ≥1.67 認證。提供完整的鑄件採購方案(由 CNCPioneer 採購 A356 或 LM25 鑄件)或客戶提供的粗鑄件加工方案。
往復式壓縮機
為天然氣、空氣、化學和氫氣壓縮設備提供壓縮機缸蓋-從低壓兩級空氣壓縮機缸蓋到超高壓(400+ bar)氫氣壓縮機缸蓋,材質包括 316L 和 17-4PH H900。在 DFM 審核階段進行完整的承壓壁厚分析。高壓應用可進行 O 型環和金屬密封槽加工。提供符合壓力設備要求的材料證書;氫氣應用的承壓孔 100% 進行 LPT 處理。單作用和雙作用配置,並採用五軸內氣道加工。
船舶推進設備
船用柴油和燃氣發動機缸蓋採用船用級鋁合金和球墨鑄鐵製成——符合法國船級社 (Bureau Veritas)、挪威船級社 (DNV)、勞氏船級社 (Lloyd's Register) 和美國船級社 (ABS) 的認證標準;提供海水腐蝕防護方案(鋁製汽缸配備 III 型硬氣門加工; 4,000 至 8,000 小時長週期大修間隔 (TBO) 的船用引擎維護需求。大缸徑(Ø200–Ø400mm)汽缸蓋採用 MAZAK VARIAXIS 五軸加工平台進行加工。內部海水冷卻液通道採用環氧樹脂塗層進行防腐蝕處理。
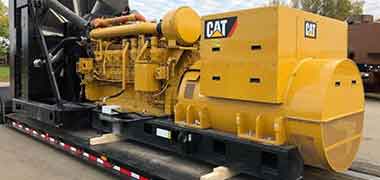
發電機組
為年產量10,000萬至500,000萬台的柴油及瓦斯發電機組提供OEM訂製汽缸蓋。服務包含氣門座襯套安裝和三角度座角加工。點火系統零件加工(火星塞螺紋、預燃室孔、預熱塞螺紋)均依照發電機組引擎規格進行。噴油嘴套筒壓入並鏜孔至最終同心度,由CNCPioneer公司加工,與燃燒室中心同心度誤差為±0.003mm。符合IATF 16949 PPAP 3級生產標準。鋁製汽缸蓋內安裝螺紋襯套,可承受反覆扭力循環而不會造成螺紋磨損。
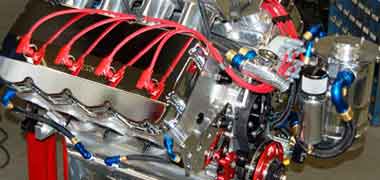
性能和賽車引擎
為賽車引擎研發提供客製化CNC汽缸蓋方案-採用7075-T6或2024-T4鋁合金坯料製造;燃燒室容積匹配精度±0.3cc;採用精密五軸CNC加工,實現最大流量係數;五角度氣門座加工方案;可選鈦合金材質,實現最小五軸CNC加工,實現最大流量係數;五角度氣門座加工方案;可選鈦合金材質,實現最小重重量。燃燒室表面粗糙度Ra 0.2μm電拋光,有效減少積碳成核。當天即可回應DFM(設計製造能力)需求,滿足賽車項目進度要求。設計迭代快速週轉:從圖面核准到汽缸蓋加工完成僅需7-10天,確保引擎研發專案每月可進行兩次設計測試循環。
農業的
適用於非公路柴油引擎的農業和建築設備汽缸蓋-球墨鑄鐵和鋁合金汽缸蓋,採用防塵進氣口幾何;高循環氣門座設計,延長現場使用壽命,防止氣門座凹陷。適用於移動和工業設備OEM的液壓和氣動氣缸蓋-桿密封壓蓋孔徑精度±0.002mm;端口螺紋符合SAE/JIC/BSPP規範;拉桿孔位精度±0.010mm;符合IATF 16949標準的OEM生產,每月批量發布。特殊項目:復刻經典引擎汽缸蓋-透過三坐標測量機掃描原始樣品進行逆向工程;材料與原始規格完全匹配。
CNC汽缸蓋加工
流程和能力
CNCPioneer 的汽缸蓋加工流程涵蓋了從毛坯鑄件或坯料毛坯到成品氣缸蓋的完整 12-25 道工序:缸體表面銑削、燃燒室 CNC 加工、氣門座和導管鏜孔、冷卻液通道加工、搖臂和凸輪軸孔加工以及所有螺紋銑銑車床上,採用協調的單基準程序,保持關鍵特徵之間的所有幾何關係。
24小時汽缸蓋DFM和工程評審
汽缸蓋表面平整度可實現性(取決於材質和汽缸蓋尺寸)。燃燒室數控加工能力(適用於設計燃燒室形狀,例如半球形、五角形、浴缸形、楔形-所有形狀均可五軸連動加工)。氣門座與氣門導管的同心度(單次裝夾導引工具與針對複雜多氣門配置的機械加工夾具導向)。冷卻通道相對於燃燒室和汽缸蓋區域的最小壁厚要求。缸蓋螺栓模式分析,用於確定燃燒室週邊的密封載重分佈。材料選擇(根據溫度、壓力和腐蝕環境,以及產量和設計要求,選擇坯料加工或鑄造製程)。表面處理規範:III型硬質陽極氧化(含缸蓋遮蔽方案);熱障塗層(含塗層後產量複核方案);化學鍍鎳(鍍層餘量已計入缸徑尺寸);不銹鋼鈍化處理。提供從原型數控加工缸蓋到中國OEM批量生產缸蓋的完整報價。
甲板表面銑削-0.010毫米/300毫米生產標準
使用直徑 200mm 的端面銑刀,對汽缸蓋頂面進行精密端面銑削,平面度達到 0.010mm/300mm,刀片高度匹配(所有刀片高度均在 ±0.003mm 以內-刀片高度不匹配會導致刀片間距頻率處的週期性波動)。熱穩定性:粗銑後暫停 20 分鐘再進行精銑,以消除 12–18°C 的表面溫度梯度,該梯度會導致鋁製頂面區域膨脹,並在冷卻後產生波紋。單次精銑:精銑過程中刀具不回退-消除了每次重新嚙合位置產生的 0.002–0.005mm 台階狀缺陷。表面光潔度:多層鋼 (MLS) 汽缸墊的 Ra 為 0.8–1.6μm;複合材料汽缸墊的 Ra 為 1.6–3.2μm 交叉珩磨-透過匹配進給速度和刀尖圓弧半徑來達到規定的 Ra 值。加工後,對每個汽缸蓋頂面進行25點網格三座標測量(CMM)驗證,並在發布前報告與最小平方法參考平面的最大偏差。頂面與汽缸孔軸線的垂直度:經CMM驗證為0.010mm/100mm。
閥座及導管孔加工-同心度±0.003mm
汽門導管孔精加工:精密鉸孔至直徑±0.003mm(7mm氣門桿標準孔徑為Ø7.000–7.020mm);孔直線度±0.005mm/100mm;Ra 0.8–1.2μm,確保氣門桿-導管間隙內油膜的正確性-每個孔動量均經氣動量。導管在汽缸蓋孔中的過盈配合:H7/n6或H7/p6過盈配合±0.003mm。汽門座圈內孔:鏜孔至直徑±0.002mm,確保過盈配合;與導管孔垂直度0.005mm;深度±0.050mm,確保座圈突出量正確。座圈安裝後:採用導管導引刀具進行三角度座圈切削(頂部切削、座圈切削、底部切削)-座圈刀具在加工完成的導管孔內進行導向,機械地以導管孔軸線為中心,不受數控機床熱漂移或夾具沉降的影響。座圈角度±0.25°;座圈直徑±0.050mm。汽門座寬度週長誤差為±0.100mm。每個汽缸蓋的每個氣門位置均使用千分錶驗證氣門座到氣門導管的總回彈力(TIR),機械約束下誤差為±0.003mm。標準配置為三個角度;賽車項目採用五角度和窄帶(0.8–1.2mm)測量。
燃燒室五軸數控加工及容積匹配
根據客戶提供的CAD曲面模型,採用五軸連動加工技術加工半球形、五角形、浴缸形和楔形燃燒室。燃燒室內表面光潔度:標準Ra 1.6μm(光滑的燃燒室可減少積碳成核);賽車項目採用Ra 0.2μm電拋光。擠壓區:與缸蓋平面共面±0.020mm;寬度±0.100mm,以滿足設計的湍流強度要求。燃燒室容積驗證:採用流體填充法(精密注射器,水溶性油,汽缸蓋與汽缸蓋平面密封,透過火星塞孔注入流體,測量至已知基準面的容積,精度為±0.1cc),對每個汽缸蓋的每個燃燒室進行驗證。容積公差為設計規格±0.5cc;同一組內各燃燒室的容積匹配度為±0.5cc(賽車項目為±0.3cc)。配套文件:每個汽缸蓋套裝均編制所有汽缸的容積記錄,確認每個汽缸均符合規格。每個汽缸蓋出貨文件包中包含每組每個燃燒室的容積記錄。熱障塗層程序可進行 TBC 後體積重新驗證(陶瓷 YSZ 0.1–0.3mm 可減少腔室體積 0.3–1.5cc,視塗層厚度而定)。
鋁坯數控加工汽缸蓋程序
採用 6061-T6、7075-T6 或 2024-T4 鋁合金坯料加工而成的客製化汽缸蓋-零氣孔風險;壁厚幾何形狀較緊密(壁厚均勻性為 ±0.050mm,而鑄造件為 ±0.500mm);五軸數控加工能力範圍可實現完全一致的機械性能;五軸坯料加工流程:坯料夾具固定,刀具孔建立所有後續基準;燃燒室和進氣道粗加工;氣門座和氣門導管粗加工;水套五軸聯動刀具路徑,加工複雜的內部幾何形狀;缸體頂面精加工;燃燒室五軸精加工;進氣道精加工,並在五個軸向工位進行橫截面積驗證;氣門導管精密鉸孔;氣門座襯套鏜孔;所有螺紋加工一次完成;外部加工;燃燒室容積充液量驗證;配套文件。原型製作週期:5-8 個工作天(6061-T6 簡單型汽缸蓋)。 7-10個工作天(7075-T6 4汽門五角頂賽車缸蓋)。冷卻液通道採用交叉通道設計(無鑄芯複雜結構);客戶設計的冷卻液管路佈局可在數控工具機加工範圍內實現。
CMM、卷宗記錄、PPAP 3級、FAIR AS9102
每個汽缸蓋的合格證書。三坐標測量機 (CMM) 尺寸報告(Mitutoyo ±0.001mm):缸體平面度 25 點網格;氣門座位置和同心度網格;缸蓋螺栓真實位置(所有孔同時測量);凸輪軸孔徑和孔間同心度;進氣口平面度;冷卻液孔位置;缸體與孔軸高度。每組每個燃燒室的燃燒室液體填充量記錄-包括顯示各缸容積範圍的配對組總結。千分錶座到導管的 TIR 記錄:每個汽缸蓋的每個氣門位置(未抽樣)。輪廓儀:三個位置的汽缸體平面 Ra 值;每個汽缸蓋的汽門座 Ra 值。螺紋規記錄:所有關鍵螺紋(火星塞、噴油嘴、汽缸蓋螺栓、感應器介面)的通止規。具有批次可追溯性的材料證書。表面處理證書。 PPAP 3級 Cpk ≥1.67(適用於OEM項目,包括缸體平面度、汽門座TIR、燃燒室容積等IATF特殊特性)。航太和國防發動機計畫需提供符合AS9102標準的首件檢驗報告(FAIR)。記錄保存20年。
的材料
訂製汽缸蓋
客製化汽缸蓋材料的選擇取決於工作溫度、燃燒壓力、導熱係數要求、腐蝕環境以及強度重量比。 A356-T6鑄鋁因其優異的鑄造性能、輕量化和導熱性,在標準工業引擎專案中佔據主導地位。 7075-T6鍛造鋁坯在降低重量的同時,可提供比一般鋁坯高2.4倍的屈服強度,適用於薄壁賽車汽缸蓋。灰鑄鐵具有卓越的耐磨性,適用於重型工業和柴油引擎專案。不銹鋼和鎳合金則適用於腐蝕性環境的壓縮機。
A356-T6 和 LM25 鑄鋁
A356-T6:Si 6.5–7.5%,Mg 0.25–0.45%;屈服強度 207 MPa;導熱係數 155 W/m·K-是標準工業引擎汽缸蓋鑄造性能、重量和燃燒室區域散熱性能的最佳組合。 T6 狀態(固溶處理+時效):硬度 70–90 HRB,經 CNCPioneer 驗證。優異的砂型鑄造特性,可實現複雜的冷卻液通道芯、整體式氣門彈簧座以及坯料加工程序無法實現的內部幾何特徵。可焊接(如果氣孔位於關鍵區域之外,則需進行加工後修復)。 LM25(英國/歐盟同等材質):Si 6.5–7.5%,Mg 0.2–0.6%;性能與 A356 相似。 CNCPioneer 從合格的中國鑄造廠採購鑄件,其成分和硬度符合 EN 10204 3.1 標準。適用於發電機組、泵浦引擎和農業設備缸蓋 OEM 專案。燃燒室表面可進行 III 型硬質陽極處理;陽極氧化過程中甲板表面會被遮蔽。
6061-T6 鋁坯
屈服強度 276 MPa;導熱係數 167 W/m·K;優異的加工性能-是高性能和賽車汽缸蓋的標準坯料,適用於鑄造氣孔率不可接受且需要擺脫鑄造限制的設計場合。鎂含量 0.8–1.2%,矽含量 0.4–0.8%,銅含量 0.15–0.4%-完全沉澱硬化 T6 狀態。與 A356-T6 鑄件相比,零氣孔率:消除了冷卻液透過汽缸蓋壁洩漏的問題,即使是高品質的鋁鑄件中也有一部分會出現這個問題。坯料壁厚均勻性為 ±0.050mm,而鑄件為 ±0.500mm——在保持相同剛度的情況下,可實現最小壁厚,從而減輕氣缸蓋質量 15–20%。可進行陽極處理:燃燒室表面採用 III 型硬質陽極氧化處理以提高耐磨性;缸體表面進行遮蔽處理。適用於工業原型專案(任何數量,從 1 件起)、高性能引擎開發缸蓋以及需要快速設計迭代的客製化應用(從實心坯料到原型交付週期為 5-8 天)。
7075-T6 和 2024-T4 鋁坯
7075-T6:屈服強度 503 MPa,比 A356-T6 高 2.4 倍,適用於薄壁鍛造氣缸蓋,可在達到目標剛度的前提下實現最小壁厚,與鑄鋁氣缸蓋相比,在保持結構強度的前提下,氣缸蓋質量可降低 15%–25%。鋅含量 5.1%–6.1%,鎂含量 2.1%–2.9%,銅含量 1.2%–2.0%。不可焊接(易發生熱裂紋);耐腐蝕性不如 6061。適用於賽車和航空航天引擎項目,以實現最佳的單位重量性能。 2024-T4:屈服強度 324 MPa;高疲勞強度-在 5×10⁸ 次循環下的疲勞壽命為 138 MPa;適用於航空航太和高週賽車汽缸蓋項目,在這些項目中,氣門彈簧載重循環下的疲勞強度是材料性能的主要限制因素,而非靜態強度。銅含量 3.8%–4.9%,鎂含量 1.2%–1.8%。由於含銅量高,無法採用 III 型硬質陽極氧化處理-替代方案:重鉻酸鹽或鉻酸鹽轉化膜進行防腐蝕處理。兩種牌號的鋼材均可在 CNCPioneer 的 MAZAK VARIAXIS 五軸加工平台上進行加工;從實心坯料到原型製作需要 7-10 個工作天。
EN-GJL-250 灰鑄鐵
抗拉強度 250 MPa;導熱係數 50 W/m·K;石墨片狀微觀結構賦予氣門座和導管孔界面優異的耐磨性-是重型柴油和燃氣工業引擎汽缸蓋的主要材料,因為鋁的硬度會導致高溫高負荷氣門密封循環下氣門座凹陷。石墨微觀結構的自阻尼特性可降低燃燒雜訊通過缸蓋本體的傳播。布氏硬度 150–220 HB,經進料驗證;鑄件在加工前經 3 bar、5 分鐘壓力測試,無洩漏。氣門座凹陷性能:EN-GJL-250 適用於乾式氣門座運轉(天然氣、液化石油氣、氫氣燃燒),不會出現影響鋁製汽缸蓋在這些燃料應用中的氣門座嵌件凹陷。缸體表面最高工作溫度約為 300°C(A356-T6 在強度下降前為 200°C)。鑄鐵缸蓋:客戶提供粗鑄件或 CNCPioneer 從合格的中國鑄造廠採購,並附有材料認證。磷酸鹽處理加上裝配潤滑劑作為標準的加工後處理,以防止在儲存和運輸過程中發生腐蝕。
EN-GJS-500 球墨鑄鐵和 4130/42CrMo4 鋼
EN-GJS-500(球墨鑄鐵):抗拉強度 500 MPa;最小延伸率 7%-強度遠高於灰鑄鐵 EN-GJL-250,斷裂模式為韌性斷裂而非脆性斷裂。適用於壓力高達 300 bar 的高壓往復式壓縮機缸蓋,在這些應用中,灰鑄鐵在應力集中區域(例如氣門座孔、氣道交叉口)的脆性斷裂是不可接受的。硬度 180–280 HB,經進料驗證。 4130 / 42CrMo4:正火+回火狀態下屈服強度 655 MPa;適用於超高壓壓縮機缸蓋(100–700 bar),在這些應用中,球墨鑄鐵的承壓壁厚過厚。鉻含量 0.8–1.1%,鉬含量 0.15–0.25%。壁厚是否足夠,需使用 CNCPioneer DFM 進行評估,並根據設計壓力乘以至少 4 倍的安全係數進行計算。用於H2S工況的壓縮機缸蓋,NACE MR0175硬度最高可達22 HRC。每批均進行布氏硬度檢驗,以確認加工前的熱處理條件符合要求。 O型圈和備用圈密封槽的寬度和深度均控制在±0.015mm以內,確保在設計壓力下可靠密封。碳鋼缸蓋在運送過程中進行磷化和防銹處理。
316L不銹鋼
碳含量最高 0.030%;鉻含量 16–18%;鎳含量 10–14%;鉬含量 2–3%;PREN 值約 24.3;溫度範圍 -196 至 +870 攝氏度。適用於腐蝕性氣體(H₂S/CO₂ 混合物、氯化氣體、酸性氣體)工況下的壓縮機缸蓋,在這些工況下,碳鋼或鑄鐵會因工藝流體腐蝕;適用於不可避免地與海水接觸內部通道的船用發動機缸蓋;適用於製藥和化工廠工況下的化工壓縮機缸蓋,低碳 (316L) 可防止焊接修復後的壓縮機缸蓋敏化。符合 NACE MR0175 標準,H₂S 工況下硬度最高可達 200 HB。鈍化處理符合 ASTM A967 標準。採用 MAZAK 車銑複合機床,使用不銹鋼專用刀具和冷卻液參數進行加工。在海洋海水冷卻應用中,對內部冷卻液通道進行化學鍍鎳,以提供額外的防腐蝕保護。
17-4PH H900 不鏽鋼
屈服強度 1,310 MPa(H900 時效硬化狀態);抗拉強度 1,379 MPa;硬度 44–47 HRC;耐腐蝕性:在鉻含量為 15–17.5% 時,在大氣和溫和化學環境中優於 304 不銹鋼。此材料適用於超高壓(400+ bar)壓縮機缸蓋,因為 316L 的屈服強度為 170 MPa,需要極厚的壁厚,這在結構或經濟上都不切實際。 H900 狀態(900°F / 482°C 時效硬化):由 CNCPioneer 加工後獲得;在 482°C 下時效 1 小時可達到峰值硬度。承壓壁厚計算由 CNCPioneer DFM 審查,並根據設計壓力乘以 4 的安全係數進行評估。密封槽加工精度為 ±0.015mm;汽門凹槽孔與汽缸孔軸線的同心度為 ±0.005mm。所有承壓孔表面粗糙度Ra均達到0.4μm,以確保O型環接觸良好且具有良好的抗疲勞性能。組裝前,所有承壓孔均進行100%液體滲透檢測(LPT)。加工後進行鈍化處理,符合ASTM A967標準。每批次均提供EN 10204 3.1等效材料認證。
Ti-6Al-4V 鈦和 Inconel 625
Ti-6Al-4V:屈服強度 950 MPa;密度 4.43 g/cm³-屈服強度為鋁合金密度的 60%;無磁性;優異的抗疲勞性能。適用於對品質要求極高的航空航太引擎缸蓋;在允許使用鈦合金的認證等級中,適用於超輕型賽車缸蓋;以及用於 MRI 相容設備的專用液壓缸蓋(非磁性含量約為 1.0005)。採用 ASTM B381 5 級鈦棒,使用專用硬質合金刀具、嚴格控制的切削參數和冷卻液進行加工。氣門座孔接觸面採用 DLC 塗層,以提高耐磨性。鈦棒材加工的原型需要 10-14 個工作天。 Inconel 625 (UNS N06625):屈服強度 480 MPa;鉻含量 20-23%,鉬含量 8-10%;在攝氏 982 度以下仍具有優異的高溫強度維持率。適用於高溫環境下的極端溫度壓縮機缸蓋,可用於廢氣壓縮、熱氣再循環和氫氣應用。採用 MAZAK 工具機,並遵循鎳合金專用刀具管理規範進行加工。加工後依 ASTM A967 標準進行鈍化處理。符合 EN 10204 3.1 材料認證標準。
表面處理
訂製汽缸蓋
客製化汽缸蓋表面處理具有四項工程功能:提高鋁製燃燒室表面和氣門區域的耐磨性(III型硬質陽極氧化);形成隔熱層,減少燃燒熱傳遞至冷卻液(陶瓷熱障塗層);保護船舶和化工用汽缸蓋的內部冷卻水道免受腐蝕(化學鍍鎳);以及保護乾式燃燒燃料工況下的硬導管(化學鍍鎳)。在製造導向的設計(DFM)階段,關鍵密封表面和氣門導管孔的處理遮蔽已納入處理方案-處理後的精密鏜孔可恢復因處理堆積而影響過盈配合尺寸的導管孔和氣門座孔的尺寸。
III型硬質陽極氧化-MIL-A-8625(鋁製汽缸蓋)
適用於鋁製引擎汽缸蓋燃燒室表面、氣門座區域和外部表面的耐磨表面-HV 400+ 硬度顯著提升燃燒室表面抗積碳和抗氣門衝擊侵蝕的耐久性。燃燒室表面的黑色硬質陽極氧化處理可減少燃燒產生的熱輻射,降低局部表面溫度,從而減少進入冷卻水套的熱通量。缸蓋表面陽極氧化尺寸增長為每側 0.015–0.050 毫米——這是關鍵的遮蔽要求:陽極氧化過程中必須遮蔽缸蓋表面。 CNCPioneer 的處理方案在陽極氧化前遮蔽缸蓋表面以及所有氣門座圈孔和氣門導管孔區域;這些表面要么不進行陽極氧化處理(保持裸鋁狀態以滿足墊片密封要求),要么根據發動機製造商的規範進行單獨的硬質陽極氧化處理,並預先預留尺寸餘量。內部冷卻液通道陽極處理可用於船舶和化學品環境下的防腐蝕應用。 II 型陽極處理(軟性,0.005–0.015 毫米)用於缸蓋外部表面的外觀保護。每批產品均附有 MIL-A-8625 III 型證書,並隨汽缸蓋文件包一起出貨。
陽極處理規格隔熱塗層-陶瓷YSZ(燃燒室)
燃燒室表面採用氧化釔穩定氧化鋯 (YSZ) 熱障塗層-厚度為 0.1–0.3 毫米的陶瓷塗層,導熱係數約為 2.5 W/m·K(相較之下,A356 鋁的導熱係數為 155 W/m·K),可減少燃燒氣體向汽缸蓋材料的熱傳遞。應用領域:柴油和工業燃氣發動機,降低冷卻負荷可提高熱效率;賽車發動機,減少燃燒熱損失到冷卻液中可提高制動平均有效壓力 (BMEP);高性能發動機,用於改裝為燃燒溫度更高的替代燃料。採用等離子噴塗工藝,在燃燒室進行精密數控加工至最終尺寸後進行塗覆。關鍵的塗覆後步驟:塗覆後透過注液重新驗證燃燒室容積-陶瓷塗層會使燃燒室容積減少 0.3–1.5 立方厘米,具體數值取決於每個表面的塗層厚度。塗覆後,必須在汽缸蓋交付前確認容積誤差在 ±0.5 立方公分以內。塗層附著力:根據 ASTM C633 標準,最小黏結強度為 25 兆帕。根據 ASTM B117 鹽霧試驗標準進行熱循環試驗,以評估塗層區域外表面的耐腐蝕性。每批均提供 TBC 證書,包括塗層厚度測量記錄,並隨汽缸蓋文件包一起寄送。
待定規格化學鍍鎳 — MIL-C-26074(船舶和化學服務)
適用於船舶和化學壓縮機的鋁製汽缸蓋的防腐蝕保護-在所有內部冷卻液通道表面形成均勻塗層,防止因海水接觸(帶海水冷卻迴路的船舶汽缸蓋)或化學製程流體接觸(無法排除冷卻液被製程流體污染的化學壓縮機汽缸蓋)而造成的點蝕。化學鍍鎳具有以下優點:在複雜的內部通道幾何形狀上形成均勻沉積層(與需要視線電接觸的電鍍不同);硬度 HV 450–600(沉積態中磷型),提高導向孔區域的孔表面耐磨性;以及在中性至弱鹼性環境中的耐腐蝕性。鍍鎳前,在加工孔尺寸中預留每側 0.015–0.030mm 的鍍層餘量:鍍鎳後,對閥座嵌件孔和閥導管孔進行精密鏜孔,以達到最終規格(閥導管孔精度為 ±0.003mm;閥座嵌件孔精度為 ±0.002mm)。外表面鍍層厚度為 25–50μm。深層內部冷卻液通道表面厚度為 15–25μm。附著力測試依據 ASTM B571 標準。每批汽缸蓋均附有 MIL-C-26074 認證證書。
EN電鍍規格硬鉻-氣門導管孔(天然氣和液化石油氣服務)
用於高磨損乾式燃燒燃料應用(特別是天然氣和液化石油氣發動機氣缸蓋)的氣門導管孔和閥座區域的耐磨硬鉻塗層。與柴油和汽油燃料相比,乾式燃燒燃料缺乏燃料潤滑劑,導致氣門導管磨損速度顯著高於有燃料潤滑的引擎。硬鉻特性:硬度 HV 850–1,050;優異的耐磨性;低摩擦係數。鍍鉻氣門導管孔:鍍鉻前導管孔加工尺寸略小於標準尺寸 0.010–0.025mm;鍍鉻後珩磨至最終表面粗糙度 Ra 0.8μm,直徑規格 ±0.003mm。燃氣引擎閥座區域的硬鉻塗層:保護閥座接觸區域免受高頻(氣門每轉開啟/關閉)乾金屬衝擊造成的沖蝕磨損。鉻層厚度為 0.025–0.050mm,經渦流測厚儀驗證。注意:硬鉻塗層受環境法規約束(歐盟和加州對六價鉻有 REACH 和 RoHS 限制)—對於需要符合 RoHS/REACH 標準的項目,可提供三價鉻塗層或其他替代塗層方案。每批次均提供硬鉻塗層證書,包括厚度驗證記錄。
Chrome規格鈍化處理(符合 ASTM A967 標準)和磷化處理
依 ASTM A967 標準進行鈍化處理:所有 316L、17-4PH H900 和 Inconel 625 不鏽鋼及鎳合金汽缸蓋強制要求進行鈍化處理-採用硝酸或檸檬酸鈍化法(方法 A 或 C)可在加工去除或破壞原有鈍化層加工後,恢復所有鈍化層加工表面的氧化鈍化層加工。對於腐蝕性氣體工況下的壓縮機汽缸蓋而言,鈍化處理至關重要,因為鈍化層的完整性決定了加工孔表面是否會發生點蝕。尺寸變化為零-氣門座孔、O 型圈槽和密封接觸面均已加工至最終尺寸;鈍化處理不會改變尺寸。鈍化後,根據 ASTM A967 第 8 節進行硫酸銅測試,以確認遊離鐵已去除,方可交付。當硫酸銅測試結果不確定時,則進行亞鐵氧體測試。每批次產品均附有鈍化證書和 EN 10204 3.1 材料證書。磷酸鹽加裝配潤滑劑(灰鑄鐵缸蓋):在所有灰鑄鐵缸蓋外部加工表面上塗覆鋅或錳磷酸鹽轉化塗層(5-10μm)-磷酸鹽薄膜在儲存和運輸過程中提供防腐蝕保護;有助於在首次啟動磨合期間保持發動機油潤滑在氣門導管孔和冷卻液通道內表面;在發動機組裝或客戶脫脂之前,通過溶劑去塗裝。
鈍化規格DLC 和 PVD 塗層—賽車和低摩擦應用
適用於賽車和高性能氣缸蓋氣門導管孔和燃燒室表面的類金剛石碳 (DLC) 和物理氣相沉積 (PVD) 塗層,可實現最小摩擦、最大耐磨性,並不受六價鉻環境限制。 DLC 塗層(aC:H 型):硬度 HV 1,500–3,000;邊界潤滑摩擦係數約為 0.05–0.10(未塗佈鋁或灰鑄鐵的摩擦係數為 0.15–0.20);在氣門導管孔內,氣門桿接觸面具有優異的耐磨性。塗層厚度:1–4μm。 PVD 製程-尺寸變化可忽略不計,因此無需對氣門導管孔進行預塗層加工。溫度限制:aC:H DLC 在約 300–400°C 以上會持續分解-因此其應用僅限於氣門導管孔區域(工作狀態下導管孔環境溫度:80–180°C),而非燃燒室表面(峰值溫度 300–600°C)。氮化鈦 (TiN) PVD:硬度 2,000–2,500;金色;適用於 DLC 溫度限制過高而無法塗覆的閥座內孔表面和氣門機構接觸區域。兩種塗層均在所有尺寸關鍵特徵經過精密加工後塗覆;塗層後的尺寸驗證證實,PVD 沉積溫度(180–200 攝氏度)不會造成變形。每批次均提供包含厚度和附著力記錄的塗層證書。
DLC/PVD技術規格所有客製化汽缸蓋專案的表面處理流程-包括符合MIL-A-8625標準的III型硬質陽極氧化、熱障陶瓷YSZ塗層、符合MIL-C-26074標準的化學鍍鎳、硬鉻、符合ASTM A967標準的鈍化處理、磷化處理、DLC和PVD塗層-均在CNCBioneer的汽缸蓋加工程序中協調進行,並針對缸蓋平面、氣門導管孔和氣門座孔制定了相應的遮蔽方案。處理後的精密鏜孔可恢復氣門導管孔和氣門座孔的尺寸,以彌補因處理堆積而影響過盈配合規格的情況。熱障塗層塗覆後,透過充液測試重新驗證燃燒室容積,以確保塗層後容積誤差在±0.5cc以內。
品質保證
客製化汽缸蓋程序
客製化汽缸蓋品質保證涵蓋三個對性能至關重要的尺寸系統:汽缸墊密封的缸蓋平面度(每個汽缸蓋均使用 0.010mm/300mm 三坐標測量機進行驗證)、壓縮比平衡的燃燒室容積(每個燃燒室均進行液體填充驗證,並記錄匹配組數據)以及全圓週門測汽門接觸的氣門門座與汽門板蓋進行驗證)-在任何汽缸蓋出廠之前,均需透過 Mitutoyo 三座標測量機、精密液體填充裝置和千分錶 TIR 檢查進行驗證。
工程DFM審查和氣缸蓋結構審查
針對每項客製化汽缸蓋諮詢,我們提供 24 小時 DFM 服務:根據材料和汽缸蓋尺寸評估汽缸蓋平面度-多層鋼 (MLS) 墊片方案要求 0.010mm/300mm;複合墊片方案可接受 0.020mm;金屬 O 型環和 C 型壓縮機方案要求 0.005–0.085–0.005燃燒室 CNC 加工能力可根據設計的燃燒室形狀進行調整(半球形、五角形、浴缸形、楔形-所有形狀均可透過 MAZAK VARIAXIS 五軸聯動加工;淺楔形可透過三軸車銑複合加工)。汽門座與汽門導管同心度:多氣門汽缸蓋採用單次裝夾導引工裝;複雜的多角度多氣門結構採用機械加工夾具導引。冷卻通道位置相對於燃燒室和缸體頂面區域的最小壁厚是否足夠-CNCPioneer 會標記薄壁情況(鋁材低於 3.0mm,鑄鐵低於 4.0mm),供設計人員在加工前審核。缸蓋螺栓模式分析用於評估燃燒室週邊的密封載重分佈-不平衡的螺栓模式會導致墊片載重不均勻,從而模擬平面誤差。材料選擇:鋼坯與鑄造工藝,以及壓縮機方案中不銹鋼與碳鋼的選擇。表面處理遮蔽方案,用於處理會改變缸體頂面、氣門導管或氣門座孔尺寸的處理。
物料來料檢驗
在加工放行前,對每個坯料和鑄件批次進行SII XRF成分驗證(同時檢測16種元素-確認A356、LM25、6061和7075;灰鑄鐵和球墨鑄鐵;316L、304和17-4PH)。每批進行硬度驗證:T6鋁鑄件(70-90 HRB);7075-T6坯料(84-88 HRB);灰鑄鐵EN-GJL-250(150-220 HB);球墨鑄鐵EN-GJS-500(180-280 HB);球墨鑄鐵EN-GJS-500(180-280 HB);球墨鑄鐵EN-GJS-500(180-280 HB); HRC)。對鑄件關鍵加工區域的表面缺陷進行目視檢查:裂縫、冷隔、澆注不足或缸體頂部、燃燒室壁或閥座區域的嚴重氣孔——任何此類缺陷都會導致鑄件在加工前不合格。對帶有內部冷卻通道的預製芯鑄件進行壓力測試:3 bar 靜水壓力,持續 5 分鐘,無洩漏-在加工開始前驗證鑄件的完整性。對於加工後在非關鍵區域發現氣孔的鑄件:CNCBioneer 會與客戶討論修復(TIG 焊接 + 重新加工)或更換是否合適,然後再進行後續操作。
製程控制-自適應檯面平整度和首件三座標測量機
在端面加工過程中,使用安裝在工具機主軸上的數控接觸式探頭進行缸體表面平面度即時測量——如果在端面加工過程中任何探頭位置測得的平面度偏差超過 0.008mm,則應用自適應校正。這種即時校正可防止平面度偏差累積到需要重新加工的程度,從而避免消耗額外的加工材料。熱穩定規程記錄在製程流程單中:粗銑後至少保溫 20 分鐘,然後再進行精銑;環境溫度監測確保缸體區域溫度在精銑開始前保持在環境溫度的 ±2°C 以內。在任何多件加工程序批量加工之前,使用三坐標測量機 (CMM) 對缸體表面平面度、氣門座位置、螺栓孔真實位置和燃燒室初步容積進行測量。單次裝夾氣門座和導管孔加工通過首件樣品的錶盤式總反射率 (TIR) 檢查進行驗證——如果首件 TIR 超過 0.005mm,則在開始批量氣門座鏜孔之前驗證併校正刀具對準情況。在繼續進行之前,對每個新程序的第一個工件進行燃燒室容積流體填充測量-確認在加工整套工件之前,CNC燃燒室程序能夠達到目標容積±0.5cc。
最終檢驗-三座標測量機、液體填充法、錶盤式全反射儀、輪廓儀
三豐三坐標測量機 (CMM) (±0.001mm):缸體平面度(25 點最小測量網格;每個缸蓋報告與最小二乘參考平面的最大偏差);缸體平面與缸孔軸線的垂直度 (0.010mm/100mm);所有氣門座孔的網中測量值(同心度線和一個線底的固定線(同軸線)。程序中同時測量所有孔,而不是單一孔,因為單一孔會遺漏角度網路誤差);凸輪軸軸承孔徑和孔間同心度(OHC 汽缸蓋);進氣口平面度(進氣歧管和排氣歧管的配合面);冷卻液孔位置;火星塞螺紋位置;汽缸蓋從汽缸體平面到指定基準面的總高度。燃燒室液體填充量:每個汽缸蓋的每個燃燒室-使用精密注射器測量至 ±0.1cc;記錄每個汽缸蓋每個燃燒室的液體填充量;配對組總結顯示所有燃燒室的容積均在 ±0.5cc 以內。千分錶座到導管的 TIR:每個汽門座與氣門導管之間的跳動;±0.003mm TIR 對應最大同心度 ±0.006mm。所有關鍵螺紋均需進行通止規檢查:火星塞螺紋、噴油嘴螺紋、汽缸蓋螺栓、溫度感知器介面。輪廓測量:測量三個位置的汽缸體平面 Ra 值;測量每個汽缸蓋的汽門座表面 Ra 值。目視:檢查氣門導管孔出口處的毛邊;燃燒室邊緣清潔度;氣門座接觸帶均勻性。
燃燒室容積驗證-每個燃燒室,每個汽缸蓋
CNCPioneer生產的每個汽缸蓋的每個燃燒室均採用液體填充法進行燃燒室容積驗證-並非僅對樣品或首件進行驗證。液體填充法如下:將汽缸蓋倒置於水平夾具上;使用帶有精密孔的透明壓克力板密封燃燒室開口,孔位位於火星塞螺紋處;使用精度為0.1cc的精密校準注射器,透過火星塞孔注入水溶性油;當液位達到精確已知的參考基準(火星塞孔螺紋注射器,透過火星塞孔注入水溶性油;當液位達到精確已知的參考基準(火星塞孔螺紋的下邊緣-每個汽缸蓋的基準測試量時,參考量時,參考量。容積記錄:單缸汽缸蓋依燃燒室記錄;多缸汽缸蓋依汽缸記錄,並進行配對組測試,確認誤差範圍在±0.5cc以內(賽車匹配組測試為±0.3cc)。熱障塗層後容積複核:對於加工後塗覆熱障塗層的氣缸蓋,在塗覆後重複進行液體填充-0.1-0.3mm的陶瓷塗層會使燃燒室容積減少0.3-1.5cc,具體數值取決於每個表面的塗層厚度。塗層後的容積決定了實際壓縮比,必須在交付前驗證是否在±0.5cc的規格範圍內。每套汽缸的容積記錄包含在汽缸蓋出貨文件包中,供客戶用於引擎組裝記錄和合規性文件。
文件包
每個汽缸蓋或每套配對零件均需提供合格證書。 Mitutoyo 三座標測量機尺寸報告:汽缸體平面度(25 點網格)、汽缸體垂直度、汽門座位置和同心度網格、汽缸蓋螺栓真實位置(所有孔同時測量)、凸輪軸孔徑和同心度、進氣口平面度、冷卻液孔位置、火星塞螺紋位置、總高度-所有測量值均按圖紙以表格序列列出,並依圖列序列形式列出。燃燒室液體填充量記錄:每個汽缸蓋每個燃燒室的填充量;多缸程序匹配部件匯總,顯示各缸之間的範圍和最大偏差。千分錶氣門座到氣門導管的 TIR 記錄:每個汽缸蓋每個氣門位置的 TIR 值-每個汽缸蓋每個氣門的所有數值均列出。輪廓測量:缸體表面三個位置的 Ra 值;汽門座表面 Ra 值。螺紋規記錄:每個汽缸蓋所有關鍵螺紋的通止規測量值。材料證書,包含批次可追溯性(從鋼坯或鑄造爐號到加工批次再到氣缸蓋序號)。表面處理認證(III型硬質陽極氧化 MIL-A-8625;化學鍍鎳 MIL-C-26074;硬鉻厚度;熱障塗層記錄;鈍化 ASTM A967 測試結果)。 PPAP 3級,Cpk ≥1.67,適用於OEM項目,包括缸體平面度、汽門座總噴射率及燃燒室容積等IATF特殊特性。航空航太和國防發動機計畫符合AS9102 FAIR標準。記錄保存20年。
IATF 16949品質體系
客製化汽缸蓋程序
CNCPioneer 的 IATF 16949 和 AS9100D 認證品質系統涵蓋了精密氣缸蓋特有的四個質量規範:每個氣缸蓋(非抽樣)的 100% CMM 平面度達到氣缸墊密封所需的 0.010mm/300mm 規格;每個燃燒室的 100% 燃燒室的體積平衡; 100% 氣門座到導管的 TIR 值,以確保全週氣門密封;以及從首件到 OEM 批量供應計劃的 PPAP 3 級 Cpk ≥1.67 認證。
100% 三坐標測量機 (CMM) 平面度 — 每個汽缸蓋
每一款客製化汽缸蓋——無論是工業引擎汽缸蓋、壓縮機汽缸蓋或賽車汽缸蓋——都採用 25 點最小測量網格進行 100% 三坐標測量 (CMM) 驗證,以檢測汽缸體平面的平整度。每個汽缸蓋序號對應的最大偏差值均會記錄。在 0.010mm/300mm 的規格頻寬內,必須採用 100% CMM 而非抽樣測量,因為不合格的缸體平面一旦到達發動機製造商手中,就會導致發動機首次啟動時氣缸墊損壞——而這種不合格只有在發動機組裝成本已經產生之後才會被發現。 25 點測量網格以足夠的密度覆蓋缸體平面區域,能夠檢測出由熱梯度效應引起的碗狀和鞍狀波紋以及由端銑刀片高度變化引起的邊緣中心高度差——這兩種情況都是稀疏測量模式無法檢測到的。 CMM 驗證在環境溫度下進行(而非加工溫度),從而驗證了熱穩定方案的有效性。 CMM 報告包含每個汽缸蓋序號對應的汽缸體平面度點雲資料和輪廓圖,並以 PDF 格式存檔,隨每個汽缸蓋一起寄送。
- 每個汽缸蓋均以 25 點 CMM 測量,100% 保證頂面平整度
- 環境溫度下的三坐標測量機-證實了熱穩定性
- 根據出貨單上的序號產生點雲圖和等高線圖
100% 燃燒室容積 — 每個燃燒室充滿液體
每個汽缸蓋的每個燃燒室都需進行液體填充量測量-並非透過採樣或從數控程序座標推斷得出。液體填充法可直接測量加工後燃燒室的容積,包括所有尺寸因素的影響:加工後的燃燒室底面和壁面幾何形狀、缸體高度、擠壓帶幾何形狀,以及任何殘餘的加工刀具偏轉效應(這些效應無法透過基於三座標測量機點資料的座標計算得出)。容積測量精度:每次注射器讀數±0.1cc(每次測量總容積精度通常為±0.15cc)-足以確認±0.5cc的公差,並具有3倍的安全裕度。多缸程序的匹配組文件:每組所有氣缸的容積記錄匯總在一個表格中,表格顯示各個氣缸的容積以及組內最大偏差(規格:±0.5cc範圍)。此匹配組文件是發動機製造商在發動機組裝前用於確認壓縮比平衡分佈的質量記錄——發動機性能測功機數據表也用於事後根據氣缸功率平衡數據對其進行驗證。對於 TBC 後程序:陶瓷塗層應用後必須重新測量體積;記錄每個腔室的塗層調整體積,並與設計規範和塗層前體積進行比較。
- 每個汽缸蓋每個燃燒室的液體填充量-未進行抽樣
- 精度:注射器測量精度±0.1cc,總精度±0.15cc
- 匹配集文件:已編制每組所有圓柱體體積
100% 氣門座 TIR — 每個氣門位置均使用千分錶進行測量
每個汽缸蓋的每個氣門位置均需進行千分錶座到導管的TIR(總指示跳動)驗證:千分錶探頭位於成品氣門座槽內,同時千分錶桿穿過氣門導管孔;氣缸蓋繞導管軸線旋轉360°;TIR讀數直接測量座到導管的同心度跳動。此方法優於三坐標測量機(CMM)的座和導管位置測量方法,原因有二:首先,它直接模擬了氣門的實際對準情況(導管軸線為旋轉基準;座接觸帶為測量表面——這正是決定氣門在運行中接觸均勻性的幾何關係);其次,它能夠檢測出由座銑刀磨損、導閥在運行中接觸均勻性的幾何關係);其次,它能夠檢測出由座銑刀磨損、導閥在運行中接觸均勻性的幾何關係。 TIR規格:標準汽缸蓋程序的TIR為±0.003mm(=最大總跳動±0.006mm)。精密工業和賽車項目的TIR精度為±0.002mm(=±0.004mm)。任何超出TIR規格的氣門位置:導向工具已在導孔內完成定位,氣門座角度已在一次裝配中重新切割以恢復同心度;出廠前使用錶盤式TIR重新測量。每個汽缸蓋每個氣門位置的TIR記錄均已存檔並隨附文件一起出貨。
- 在每個汽缸蓋的每個氣門位置撥動TIR
- 直接功能測量-模擬實際閥門對準情況
- 發貨單據中每個閥門每個閥頭的TIR記錄
PPAP 3級 / FAIR AS9102 — OEM 和航空航天項目
針對客製化汽缸蓋OEM專案的PPAP 3級認證:設計記錄(圖紙和CAD模型版本可追溯性);工藝流程圖(從材料接收、表面處理到最終檢驗和文檔記錄的完整加工流程);PFMEA(失效模式及影響分析,識別出缸蓋平面度不合格、氣門座TIR不合格和燃燒室容積不合格這三種後果最嚴重的失效模式);控制計劃,明確每項特殊特性的測量頻率和方法;使用CMM探針系統(缸蓋平面度和螺栓圓週)、流體填充裝置(燃燒室容積)和千分錶(氣門座TIR)進行MSA量具R&R測試-所有測量公差均≤10%的量具偏差;初始容積量研究,汽缸蓋平面度、汽門座至所有測量公差均≤10%的量具偏差;初始尺寸調節研究,缸蓋平面度、氣門座至16949特殊特性)的Cpk≥1.67;以及零件提交保證書(PSW)。 PPAP認證時間:從試生產完成到客戶批准,共6-8週。航太與國防引擎計畫首件檢驗報告 (FAIR) 符合 AS9102 標準:100% 依照 AS9102 要求對圖面特徵進行全面檢驗;氣球圖面與檢驗結果進行交叉比對;材料認證;表面處理認證;所有製程不合格報告 (NCR) 均已記錄並處理完畢。品質指標:合格率 99%;既定 OEM 專案 100% 準時交付。
- PPAP 3級 Cpk ≥1.67 適用於汽缸蓋OEM程序
- 符合AS9102標準的航空航太和國防發動機計畫的FAIR
- 合格率99% · 準時交貨率100%
客製化汽缸蓋常見問題解答
工業引擎製造商、壓縮機 OEM、船舶設備製造商、賽車引擎開發商和液壓設備生產商經常會問到有關氣缸蓋平面度規格、氣門座同心度方法、坯料與鑄造材料選擇以及中國氣缸蓋生產經濟性和交貨時間的問題。
缸蓋平面平整度規格取決於缸蓋墊片的類型及其密封柔性—即墊片在初始螺栓扭矩作用下,透過彈性或塑性變形來補償缸蓋平面微小不規則性的能力。複合纖維墊片(傳統的多層纖維鋼珠型):±0.040–0.060mm/300mm-這類墊片由於其柔軟的纖維增強體具有較大的密封柔性,能夠容忍中等程度的缸蓋平面不規則性。多層鋼(MLS)墊片:±0.010–0.020mm/300mm-MLS墊片的柔性極小,因為其薄鋼層只能適應非常小的波紋;當平整度偏差超過0.020mm時,MLS墊片會形成高低不平的區域,在燃燒載荷作用下產生循環疲勞變化,在應力增強區域導致鋼的應力金屬O型環和C型圈墊片(高壓工業和壓縮機缸蓋):公差為±0.005–0.008毫米-這些墊片的密封性能完全依賴缸蓋表面的幾何形狀;沒有墊片的柔性可以彌補缸蓋表面的缺陷。 CNCPioneer透過四項複合工藝,在生產中實現了0.010毫米/300毫米的缸蓋表面平整度。首先,端銑刀片高度匹配:所有刀片高度一致,誤差在±0.003毫米以內-刀片高度不匹配會導致以刀片間距頻率出現週期性波動。其次,熱穩定:粗銑會使鋁製缸蓋表面溫度升高約12–18攝氏度,從而擴大缸蓋區域;CNCPioneer的製程包括在粗銑後進行20分鐘的熱穩定暫停,然後再進行精銑-等待溫度梯度消散後再開始精銑。第三,單道次精加工:無需刀具回退即可完成一次連續精加工,從而消除刀具抬起和重新接合時產生的階梯狀缺陷(每次重新接合位置的高度不連續性為 0.002–0.005 毫米)。第四,三坐標測量機驗證:每個氣缸蓋頂面在出廠前均在室溫下使用 25 點三坐標測量機進行測量驗證,以確認熱穩定處理方案有效,並且端面銑刀片的高度符合規格要求。
氣門座與導管孔同心度的重要性可透過氣門接觸力學來理解。當一個錐形氣門關閉時,閥瓣沿著一個環形接觸帶與閥座接觸。為了使此接觸帶在整個360度範圍內保持均勻的接觸壓力(這是燃燒氣體密封和閥座接觸導致閥面均勻冷卻的必要條件),閥座中心必須精確地位於閥桿軸線上,而該軸線由氣門導管孔軸線確定。如果閥座中心偏離導管孔0.010毫米,則閥面在一側與閥座接觸過過重,而在另一側接觸過輕甚至沒有接觸-從而形成不對稱接觸,導致接觸較輕一側密封不良,而接觸較重一側的閥座襯片材料承受過大的應力。在實際使用中,每次氣門關閉時,接觸較輕一側的高溫燃燒氣體都會洩漏到閥座中,熱力和機械作用同時侵蝕閥座和閥面——造成氣門燒蝕和閥座凹陷,從而在設計閥座使用壽命的一小部分內破壞發動機密封性能。 CNCPioneer採用專用導引刀具系統,透過一次裝夾完成閥座和導管鏜孔,實現了±0.003mm的同心度:在主機床裝夾中,將氣門導管孔精加工至±0.003mm直徑後,使用安裝在精密導向器上的閥座切削,該導引器與精嵌件的導管對齊,用於精嵌件的閥座孔。導管孔內的導引器機械地將閥座切削刀具對準導管孔軸線-同心度是透過刀具定位來實現的,而非數控定位精度,這意味著無論在閥座鏜孔過程中是否存在熱漂移、夾具沉降或工具機位置變化,都能保持同心度。安裝閥座嵌件並進行閥座角度切削(同樣使用導管導引刀具)後,使用千分錶驗證最終的閥座形狀:千分錶指針穿過閥座孔時,指針尖端與最終的閥座槽對齊-千分錶讀數直接測量閥座與導管之間的跳動量。同心度為正負 0.003 毫米時,TIR 最大值為 0.006 毫米,在引擎氣門製造商規定的氣門密封性能保證的 0.010 毫米最大值範圍內。
客製化汽缸蓋專案在選擇鋁坯加工還是鑄造鋁材時,需要考慮四個權衡因素——成本、設計自由度、材料特性和交貨週期——而正確的選擇取決於哪個因素是決定性因素。鑄造鋁製汽缸蓋(A356-T6 或同等材料):鑄造過程能夠生產出接近最終形狀的幾何部件,其內部中空結構(冷卻液通道、進氣口形狀)由砂型或模芯在凝固過程中形成——而鋁坯加工只能通過鑽孔或電火花加工的通道來近似實現這些特徵。鑄造汽缸蓋的材料成本更低(鋁廢料加上鑄造人工成本,而鋁坯加工則成本高昂),適合大批量生產,因為模具投資可以攤銷;但鑄造的最小訂購量和模具交貨週期(模具製作:6-12 週,費用 3,000-30,000 美元,具體取決於複雜度)使得小批量鑄造或小批量鑄造或小批量鑄造。鑄造氣孔(凝固金屬中滯留的氣體空隙)是鑄造製程固有的缺陷-可透過製程控制(真空鑄造、定向凝固)進行控制,但無法完全消除;冷卻液通道壁處的氣孔會導致冷卻液洩漏,這種洩漏在引擎組裝前無法偵測。鋁坯汽缸蓋(6061-T6、7075-T6、2024-T4):由實心棒材或板材加工而成,不存在鑄造氣孔風險;冷卻液通道採用相交鑽孔通道加工而成,而非鑄造成型(雖然降低了冷卻液迴路的複雜性,但消除了氣孔風險);與相同幾何形狀的鑄造氣缸蓋相比,鋁坯氣缸蓋的材料成本和加工時間更高,但無需模具投資,原型製作週期為5-10天,並且在五軸數控加工能力範圍內擁有完全的設計自由度。 CNCPioneer的建議:對於需要複雜冷卻通道且模具投資合理的大批量(每年100個以上)氣缸蓋,建議採用鑄造鋁材。適用於單一原型機、賽車、小批量工業引擎以及任何需要絕對冷卻液通道完整性保證的應用的鋁坯。採用客戶提供的粗鑄件加工鑄鋁汽缸蓋:CNCPioneer 接受客戶提供的粗鑄件,並採用完整的精密數控加工流程-此成本模式既能實現鑄造本的經濟性(客戶可自行控制鑄造程序),又能確保 CNCPioneer 在尺寸關鍵特徵方面的精密加工品質。
CNCPioneer定制氣缸蓋工廠的樣機交付週期如下:6061-T6鋁合金單缸雙氣門燃燒室氣缸蓋——5-7個工作日;7075-T6鋁合金四氣門五角形頂賽車氣缸蓋——7-10個工作日;客戶提供鑄鋁件並進行機加工——7- 10個工作日(僅機加工時間,鑄件採購另計);由CNCPioneer採購鑄鋁件並進行機加工——12-18個工作日(包含鑄造廠的生產週期);灰鑄鐵鑄件機加工——8-12天;不銹鋼壓縮機氣缸蓋——8-12天;高壓17-4PH H900壓縮機汽缸蓋-10-14天。燃燒室容積匹配驗證需額外1個工作天,用於液體填充測量及驗證文件編制。硬質陽極氧化處理需額外3天。對於可直接加工的單氣門鋁合金汽缸蓋,可提供3天加急服務。試生產(25-100套汽缸蓋):每批2-3週;開始對汽缸體平面度與汽門座總迴轉角進行SPC資料累積。 PPAP 3級:試生產完成後6-8週。批量OEM生產:每月兩週交付,利用MAZAK專用產能;根據產量等級,單價較原型降低40-70%。規模經濟效益:一套美國高性能引擎加工廠生產的6061-T6鋁合金四缸四汽門高性能引擎汽缸蓋(匹配度為±0.5cc,汽缸體平面度為0.010mm/300mm,汽門座總迴轉角為±0 .003mm,鈍化處理),每套售價2,800美元;而CNCBioneer的原型產品成本約為1,550美元,在中國以每年500套的產量進行缸蓋生產時,每套成本約為580-720美元。對於一家每年生產 2,000 台發動機的工業發動機 OEM 廠商而言,每台發動機使用一套 4 缸缸蓋,中國缸蓋製造商每套節省 800 至 1,200 美元,每年可節省 1,600,000 至 2,400,000 美元的缸蓋物質量清單——在保持經濟的經濟效益和成本方面的經濟效益。
取得客製化汽缸蓋加工報價
上傳您的客製化汽缸蓋圖、CAD 模型(STEP、IGES、SolidWorks、PDF)或引擎規格,即可在 24 小時內獲得免費的 DFM審查和具有競爭力的報價——涵蓋您的材料和氣缸蓋尺寸的缸蓋平面度可實現性、您的氣門配置的氣門座同心度方法、燃燒室容積匹配方法、坯料與鑄造材料推薦、冷卻液通道的可及性和壁厚是否足夠、氣缸蓋螺栓模式密封負載分析、您的運行環境的表面處理定價,以及從中國 CNC 原型的完整規格。