
新能源充電樁
製造服務
CNCPioneer 是一家獲得 IATF 16949 和 AS9100D 認證的電動汽車充電器製造服務專家,提供定制電動汽車充電器加工程序——交流 1 級和 2 級電動汽車充電設備外殼、直流快速充電器功率電子外殼、超快速充電器液冷冷板以及完整的電動汽車充電器加工組件套裝——直流快速充電器功率電子外殼、超快速充電器液冷冷板以及完整的電動汽車充電器加工組件套裝——直流表面1001030mm密封等級,散熱片通道位置精度為 ±0.100mm,安裝底板表面平面度為 0.005mm,用於功率半導體模組的安裝。
什麼是電動車充電器
製造服務?
CNCPioneer提供的電動車充電器製造服務,指精密數控加工程序,用於生產構成電動車供電設備(EVSE)機械架構的結構、熱管理、電力電子介面和環境密封組件:這些設備包括充電站、壁掛式充電樁、立柱式充電樁和快速充電樁,它們透過1級住宅充電樁、2級商業充電樁、直流快速充電樁(DCFC)和超快速充電樁(UFC),將電能從電網傳輸到車輛電池,功率範圍從1.4kW到400kW及以上。
電動車充電器製造服務中的機械工程挑戰涵蓋三個不同的技術領域。首先是功率密度不斷提高時的熱管理:現代 150–400kW 直流快速充電器和超快速充電器在緊湊的外殼內會產生 5–30 kW 的功率損耗——這需要精密加工的液冷冷板、通道深度均勻性為 ±0.100mm 的坯料加工散熱器以及具有 100% 壓力衰減器的壓力衰減本體。其次是戶外環境防護:部署在戶外的電動車充電設備必須達到 IP54、IP65 或 IP66 防護等級——這需要加工後的密封表面平整度達到 0.020mm/300mm,並且墊片槽幾何形狀控制在 ±0.020mm 以內。第三是功率電子組裝精度:SiC MOSFET 或 IGBT 功率模組需要加工至 0.005mm 表面平整度的安裝底板,以實現從 200°C 半導體結到導熱界面材料再到冷卻液的最大導熱性。
-
隨著功率密度的增加,熱管理 現代 150–400kW 超快速充電器在緊湊的外殼內會損耗 5–30kW 的功率——這需要精密加工的液冷冷板,其頂面平整度為 0.010mm/300mm;坯料加工的散熱器,其通道深度均勻性為 ±0.100mm/300mm;坯料加工的散熱器,其通道深度均勻性為 ±0.100mm/300mm;坯料加工的散熱器,其通道深度均勻性為 ±0.100mm;
-
戶外環境防護及IP密封 戶外部署的電動車充電設備必須達到 IP54、IP65 或 IP66 防護等級,以抵禦雨水、灰塵和高壓沖洗-這要求加工後的密封表面平面度為 0.020 毫米/300 毫米,墊圈槽寬度為 ±0.020 毫米,深度為 ±0.010 毫米,電纜密封的密封精度為 ±0.020 毫米,深度為 ±0.010 毫米,電纜密封的密封精度為 ±0.020 毫米。
-
電力電子組裝精度 驅動充電器 DC-DC 轉換級的 SiC MOSFET 或 IGBT 功率模組需要安裝底板,該底板的表面平整度需達到 0.005 毫米,才能實現從 200°C 半導體結到 TIM 再到冷卻液的最大均勻導熱——平整度規格決定了充電器的連續功率額定值。
-
來自同一供應商的完整組件產品組合 電源模組底板、液冷板、散熱片、結構安裝框架、高壓電纜接頭板、連接器入口外殼以及完整的加工組件套件——全部來自 CNCPioneer 的中國電動汽車充電器工廠,均採用 IATF 16949 品質體系,消除了供應商間尺寸公差的累積。

為什麼選擇 CNCPioneer 作為電動車充電器?
製造服務?
在全球電動車充電器製造服務供應商中,CNCPioneer 憑藉其電力電子底板平面度控制、液冷冷板完整性、IP 密封表面品質、完整的組件產品組合、5 軸 CNC 加工能力以及中國工廠的成本優勢,使我們的工廠成為整個電動汽車充電設備供應鏈中首選的電動汽車充電器加工合作夥伴。
電源模組底板平整度作為熱基礎
在0.005mm的平面度(CNCPioneer生產標準)下,導熱界面材料(TIM)層在整個模組範圍內均勻壓縮至設計的50–100μm鍵合線厚度,從而實現熱阻R_th ≤ 0.5 K/W。在0.020mm的平面度下,TIM鍵合線厚度變化為±0.015mm,導致熱阻變化為±0.3 K/W,相當於±15°C的結溫變化,進而降低充電器的持續功率額定值。 CNCPioneer透過在熱穩定夾具上進行精密端面研磨來實現0.005mm的平面度,並在發布前使用25點三坐標測量機(CMM)對每個底板進行驗證。
液冷冷板作為持續供電裝置
現代150–350kW超快速充電器只有在液冷系統以設計速率散熱的情況下才能維持持續的功率輸出。冷板加工精度-內通道位置±0.100mm、最小壁厚均勻性±0.050mm以及在1.5倍額定壓力下進行100%壓力衰減洩漏測試-決定了冷板是否達到熱設計的目標散熱速率。在精磨之前進行殘餘應力消除處理(6061-T6鋁合金在175℃下處理3小時)可以防止加工應力導致板材翹曲。
IP密封表面加工作為防水品質
所有戶外電動車充電樁外殼的所有面板接縫、電纜入口接頭和連接器開口均需達到 IP54 至 IP67 的密封等級。密封表面的平整度(0.020mm/300mm)、墊圈槽的幾何形狀(寬度 ±0.020mm;深度 ±0.010mm)以及接頭板孔的精度(±0.020mm)共同決定了組裝後的外殼是否能有效防止雨水滲入、灰塵進入和高壓充電——損壞
完整的電動車充電器組件產品組合
電源模組底板、液冷板、散熱片、結構安裝框架、高壓電纜接頭板、連接器入口外殼、導管入口板、顯示器安裝邊框、底座底板和計量硬體——所有這些部件均來自 CNCPioneer 位於中國的電動汽車充電器工廠,並遵循 IATF 16949 品質系統。單一供應商的電動車充電器加工模式消除了因外殼、散熱組件和安裝結構來自不同工廠而導致的供應商間尺寸公差累積問題。
用於複雜殼體和歧管幾何形狀的五軸數控機床
直流快速充電 (DCFC) 和超快速充電 (UFC) 充電器外殼具有多方向電纜出口、非正交安裝介面和複合角度高壓連接器連接埠佈局,需要使用五軸聯動加工,並基於相同基準面加工所有關鍵幾何形狀。 CNCPioneer 的 MAZAK VARIAXIS 程式能夠以 ±0.020° 的角度精度加工電動車充電器外殼的複合特徵,從而確保電纜出口垂直於外殼壁,高壓連接器連接埠與電纜佈線對齊,以及安裝介面幾何形狀與充電器底座正確組裝的一致性。
中國電動車充電器工廠成本優勢40-60%。
CNCPioneer 作為中國電動車充電器工廠,其電動汽車充電器加工成本比美國、歐洲和日本的精密加工工廠的同類產品低 40-60%,同時保持相同的平面度、通道位置精度、IP 密封表面質量和 IATF 16949 文件——這一成本優勢使電動汽車充電設備 OEM 和充電設備質量和 IATF 16949 文件——這一成本優勢使電動汽車充電設備 OEM 和充電設備競爭
電動汽車充電器加工部件
我們生產
CNCPioneer 的電動車充電器製造服務計畫涵蓋電動車充電設備的完整機械結構——從控制功率密度能力的熱管理組件到決定戶外可靠性的外殼密封表面,所有這些都在一個 IATF 16949 品質系統下進行。

電源模組安裝底座
SiC MOSFET 或 IGBT 功率模組的安裝表面是整個電動車充電設備 (EVSE) 組件中規格最高的精密加工表面。平面度為 0.003–0.010mm(具體應用);表面粗糙度 Ra 為 0.2–0.4μm,可優化導熱界面材料 (TIM) 的接觸;溝道加工精度為 ±0.050–0.100mm(具體應用為 UFC/DCFC);經過 1.5 倍額定壓力下的壓力測試。材料:6061-T6、6063-T5、Cu-W 複合材料(與 SiC 模組的熱膨脹係數相符)。在 0.005mm 的平面度下,TIM 可在整個模組範圍內均勻壓縮至 50–100μm 的鍵合線厚度,從而實現熱阻 R_th ≤ 0.5 K/W。

液冷冷板
適用於 50–400kW 直流燃料電池 (DCFC) 和超高速燃料電池 (UFC) 功率模組的主要散熱組件。功率模組接觸面的頂面平整度為 0.010mm/300mm;內部通道精度為位置 ±0.100mm,壁厚 ±0.050mm;端口螺紋為 G1/4–G1/2 BSP 或 NPT,精度為 ±0.005mm;1.5 倍額定壓力下進行 100% 精度為 ±0.005mm;1.5 倍額定壓力下進行 100% 壓力衰減。粗加工後在 175°C 下進行 3 小時的殘餘應力消除處理,可防止板材翹曲。材質:標準材質為 6061-T6;6063-T5 用於導熱係數最高的場合(200 W/m·K 對比 167 W/m·K)。

坯料和擠壓成型散熱器
對於採用強制風冷的直流快速充電(DCFC)設計和二級電動車充電樁(EVSE)風冷方案,建議使用精密加工鰭片幾何形狀的鋁坯或擠壓型材散熱器。底座平面度為0.010mm/200mm,用於電子元件接觸;鰭片高度為±0.200mm;鰭片間距為±0.100mm,用於控制壓降及熱交換面積;風扇安裝孔位精度為±0.010mm。材質:6061-T6鋁坯(精密加工);6063-T5擠壓型材(加工擠壓型材的底座和鰭片尖端)。

外殼本體和密封組件
戶外電動車充電樁外殼面板、壁掛式充電樁背板及底座,防護等級需達到 IP54/IP65/IP67。面板密封面平整度:0.020mm/300mm;墊圈槽寬度:±0.020mm,深度:±0.010mm,目測驗證100%連續性;DIN導軌安裝槽精度:±0.050mm;壁掛式安裝支架螺栓孔間距:±0.010mm。材質:6061-T6鋁合金(II型陽極氧化或粉末塗層);316L不銹鋼,適用於海洋和腐蝕性環境的電動車充電設備專案。

高壓電纜接頭板
高壓電力電纜穿過精密加工的壓板進入電動車充電樁 (EVSE) 或直流快速充電樁 (DCFC) 外殼,密封性能達到 IP65/IP67 防護等級,可防止水和灰塵進入。壓板孔徑精度為 ±0.020mm,用於壓板本體外徑螺紋嚙合;孔位精度為 ±0.050mm(相對於壓板基準面);壓板表面平整度為 0.020mm,用於與外殼壁面實現 IP 密封;孔垂直度為 0.010mm,用於確保壓板正確安裝。導管入口螺紋為 NPT 3/4" 或 1",精度為 ±0.005mm。材質:6061-T6 鋁合金(陽極處理);316L 不鏽鋼適用於海岸和鹽霧環境。

連接器入口殼體
用於將充電連接器入口(CCS2、CHAdeMO 或 GB/T 20234.3)固定在充電器前面板上的結構外殼。連接器入口孔徑精度為 ±0.050mm;孔與外殼表面的垂直度精度為 0.020mm,以確保入口與面板的正確對齊;入口孔周圍的密封槽寬度和深度精度為 ±0.020mm,以實現 IP65 防護等級;電纜應力消除支架位置精度為 ±0.100mm。材質:6061-T6 鋁合金,粉末塗層(充電器前面板零件)。
行業與應用
CNCPioneer 的電動車充電器製造服務服務於電動車充電基礎設施價值鏈中的每個產業領域——從大批量住宅壁掛式充電樁 OEM 到部署 400kW 以上充電樁的超快速充電網路營運商。
電動車充電設備原始設備製造商-1級和2級壁掛式充電樁
面向住宅和商業用戶,提供大批量一級/二級電動車充電樁(EVSE)機櫃加工組件項目,包括機櫃主體、背板、電纜接頭板、DIN導軌安裝組件、連接器入口外殼和密封件。年產量供應5萬至50萬個壁掛式充電樁;提供大量訂單供應及安全庫存;包含粉末塗裝及陽極氧化表面處理協調服務。
直流快速充電器 — 50–150 千瓦
DCFC 電力電子外殼、液冷冷板(100% 壓力衰減認證)、散熱器、高壓電纜接頭板和連接器入口外殼——所有產品均符合 IATF 16949 生產品質標準,適用於全天候公共 DCFC 網路站供電專案。我們與一家中國電動車充電器工廠建立了合作關係,可提供完整的 DCFC 加工組件物料清單 (BOM)。
超快速充電器 — 150–400 千瓦+
UFC 精密功率模組底板(平面度 0.003 毫米;適用於 SiC 模組項目的 CTE 匹配 Cu-W 複合材料)、大尺寸液體冷板(6063-T5,具有最大導熱性)、帶流量孔平衡的集成冷卻歧管體、5 軸分配器柱結構組件和 UFC 接線盒外殼加工——電動充電器和最高價值的項目。
充電網路營運商和整合商
為充電網路營運商定制外殼和結構組件,將第三方充電模組整合到專有的加油柱設計中——定制柱框架結構加工、具有專有幾何形狀的品牌外殼面板加工以及根據運營商規格進行的網路通訊模組外殼加工。
車隊充電基礎設施
公車車庫、物流中心和商用車隊充電基礎設施組件——大電流配電櫃加工元件、多插座充電站結構框架、用於高密度車隊充電器安裝的電纜管理硬體以及計量和電源管理設備外殼。
工作場所和住宅充電設備
智慧家庭充電系統外殼、雙向 V2H(車輛到家庭)EVSE 外殼組件和工作場所充電中心安裝結構——針對年產量超過 100,000 萬台的住宅和商業 EVSE 項目的批量電動汽車充電器製造公司。
電動汽車充電器加工
流程與能力
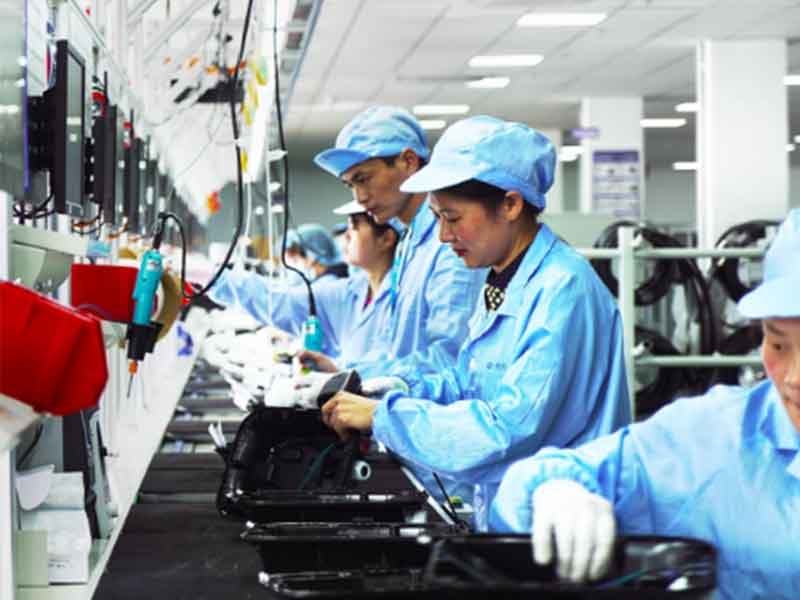
CNCPioneer 的電動車充電器製造服務流程在 66 台以上的 MAZAK 車銑複合加工中心、MAZAK VARIAXIS 五軸平台和 78 台以上的瑞士數控車床上運行,為中國生產項目提供完整的電動汽車充電器加工服務,從單個原型組件到年產量超過 50 萬台。
24小時工程設計、製造及報價
每個電動車充電器加工詢價都會進行工程 DFM:冷板熱阻計算,確認通道幾何形狀在指定流量下達到目標 R_th;透過 FEA 在 3 倍測試壓力下確定最小壁厚壓力等級;根據 IP 等級要求選擇墊片槽幾何形狀;在每個界面處進行 Alodine 與陽極氧化處理的權衡;UFC 冷板 60616T熱性能比較;殘餘應力消除方案;以及複合幾何外殼項目的 5 軸加工路徑評估。
MAZAK 車銑複合加工-電源模組底板
MAZAK電動車充電器熱元件銑車一體式加工程序:坯料夾具→粗銑→粗槽銑→槽間壁厚量測→殘餘應力消除(175℃×3小時)→精準管束每個冷板均進行序號化和記錄。
五軸加工-複雜殼體
MAZAK VARIAXIS 五軸加工中心用於複合幾何形狀充電器外殼組件的加工:UFC 接線盒外殼,具有多方向高壓端口陣列——交流輸入、直流輸出、預充電、接地監測和高壓電纜入口端口,所有端口均基於同一外殼基準,在一個五軸程序中完成加工。任意連接埠之間的累積位置誤差為 ±0.030mm,消除了單獨裝夾時累積的 ±0.300mm 以上的連接埠間誤差。
精密表面磨削-電源模組接觸面
專為電動車充電器電源模組底板和冷板頂面設計的平面磨削工藝,要求平面度低於 0.010mm。使用 CBN 砂輪進行鋁材磨削;溫控研磨(工件溫度受監控,超過 25°C 時停止);磨削後立即進行 25 點三坐標測量,並在磨削後 15 分鐘進行熱平衡測試。可選配光學平面乾涉測量法,用於 0.003mm UFC 底板規格要求。
瑞士CNC工具機-小型精密零件
瑞士數控工具機加工微型電動車充電器精密組件,包括墊片、襯套、穿線體和小型安裝硬體。精密墊片規格:直徑 3–15mm;高度 ±0.005mm;平行度 ±0.003mm;表面粗糙度 Ra 0.4μm。穿線襯套規格:直徑 5–25mm;內徑 ±0.005mm;外徑 ±0.005mm;同心度 ±0.003mm。微型感測器外殼規格:直徑 8–20mm;內徑 ±0.003mm;螺紋 ±0.005mm。
IATF 16949 / AS9100D 文檔
三坐標測量機尺寸報告:平面度、墊片槽尺寸、通道位置、孔徑、端口螺紋螺距直徑、殼體複合端口角度。輪廓測量:功率模組接觸面Ra;密封面Ra。壓力衰減測試記錄:每個冷板和歧管;測試壓力、保持時間、結果、序號。材料認證:符合EN 10204 3.1標準。表面處理認證。符合汽車電動車充電器OEM專案的PPAP 3級標準。
電動汽車充電器材料
製造服務
電動車充電器製造服務的材料選擇取決於冷板和散熱器的導熱係數、戶外外殼的耐腐蝕性、高壓絕緣體的電氣隔離性能以及碳化矽功率模組底板的熱膨脹係數匹配。 6061-T6 鋁合金是綜合性能最佳的電動車充電設備合金;6063-T5 鋁合金在對散熱要求較高的組件中具有 20% 的導熱係數優勢。
鋁6061-T6
導熱係數 167 W/m·K · 最佳全能型電動車充電設備合金;優異的加工性能。適用於所有電動車充電器製造服務項目中的外殼、冷板、散熱器和安裝框架。 CNCBioneer 備有專用的 6061-T6 鋼坯和擠壓件安全庫存,以滿足客戶高需求零件編號的需求。每批產品均經過 XRF 成分驗證-鎂含量 0.80–1.20%;矽含量 0.40–0.80%。硬度:HRB 60–75。
鋁6063-T5
200 W/m·K 的熱導率,比 6061-T6 鋁合金熱導率高 20%——對於冷板和散熱器而言,這一優勢尤為顯著,因為其加工後的鋁製本體本身就是主要的導熱體。以 50kW 直流快速冷卻 (DCFC) 冷板為例:熱阻從 0.6 K/W (6061-T6) 降低至 0.5 K/W (6063-T5)-結溫降低 10°C,進而使持續功率額定值提高 10%。 CNCPioneer 建議所有對散熱性能要求極高的 DCFC 和 UFC 冷板項目均採用 6063-T5 鋁合金。
鋁7075-T6
導熱係數 130 W/m·K · 屈服強度 503 MPa · 適用於高載荷結構應用的高強度鋁合金——UFC 分配器立柱框架、高載荷安裝支架以及 6061-T6 強度不足以滿足要求的結構元件。適用於結構承載能力比導熱性更重要的場合。承重表面可提供 III 型硬質陽極氧化處理 (HV 400+),以提高耐磨性。
316L不銹鋼
16 W/m·K · 卓越的耐腐蝕性,適用於船用電動車充電設備外殼、鹽霧環境下的充電器本體以及沿海充電站的密封板。 316L不銹鋼的鉬含量使其在鹽霧環境中具有304不銹鋼無法比擬的耐氯化物性能。加工後必須進行鈍化處理(符合ASTM A967標準),以在加工表面恢復鈍化氧化層。適用於腐蝕性戶外電動車充電設備專案中的密封板、安裝硬體和外殼。
不銹鋼304
16 W/m·K · 適用於對耐腐蝕性要求不高的戶外電動車充電樁安裝硬體、支架組件和室內充電器組件,具有良好的耐腐蝕性。對於非沿海地區的戶外電動車充電專案而言,這是一種經濟實惠的不銹鋼選擇。加工後採用符合 ASTM A967 標準的鈍化處理。
Cu-W複合材料15Cu-85W
180 W/m·K · CTE 6.8 ppm/°C(與 SiC 相符)· CTE 相符的 UFC 功率模組底板,適用於 SiC 模組專案。在專案中,由於鋁(23.6 ppm/°C)和 SiC 之間的 CTE 不匹配,會導致模組焊點在熱循環下疲勞。 Cu-W 複合底板消除了熱疲勞失效模式,從而避免了高功率密度 UFC 專案中鋁底板壽命受限的問題。精密加工研磨,平面度達 0.003mm。
銅 C11000 ETP
391 W/m·K · 適用於電動車充電器配電組件中的母線端子、大電流配電條和接地組件的最大電導率和熱導率。適用於以電導率而非結構強度為主要指標的應用場合。 CNCBioneer 可將銅母線組件的定位精度控制在 ±0.020mm,螺紋精度控制在 ±0.005mm。
銅 C18150 CuCrZr
320 W/m·K · 高導電率和高溫強度,適用於大電流端子體和MCS(兆瓦充電系統)接觸界面元件,在這些應用中,C11000在高溫下的柔軟性不足以滿足要求。鉻鋯彌散強化技術在保持導電性的同時,還能在150°C以上的連續工作溫度下提供結構完整性。
威格斯450克PEEK
0.25 W/m·K · 電氣隔離;耐化學腐蝕。適用於電動車充電器組件中的高壓母線絕緣體、絕緣墊片和天線支架。 PEEK 的介電強度和耐化學腐蝕性能使其成為電動車充電設備 (EVSE) 和直流快速充電 (DCFC) 配電櫃高壓隔離應用的標準工程塑膠。加工精度為孔徑 ±0.010mm,端面垂直度 ±0.010mm。
PTFE 純未填充
0.25 W/m·K · 適用於電動車充電器使用者介面外殼中的高壓饋通絕緣體和RFID天線視窗元件的化學隔離和射頻透明特性。 PTFE極低的介電常數(εᵣ ≈ 2.1)使其成為射頻透明天線視窗的理想材料,因為金屬外殼會阻擋通訊訊號。
鎂AZ91D
72 W/m·K · 1.77 g/cm³ · 超輕型 UFC 模組外殼,在需要大幅減輕質量以降低分配器柱重量和便於安裝操作的情況下,AZ91D 材料具有鋁 35% 的密度,卻能提供結構剛性,從而在不犧牲外殼的剛性下,實現更輕的分配器柱設計。對於戶外電動車充電設備 (EVSE) 應用,必須採用轉換塗層和密封進行防腐蝕處理。
表面處理
電動汽車充電器加工部件
電動車充電器加工零件表面處理的選擇考慮了戶外鋁製外殼的防腐蝕性(陽極氧化、粉末塗層)、外殼接縫處的EMC屏蔽連續性(Alodine 3級)、分配器表面的耐磨性(硬質陽極氧化)以及冷卻系統相容性(化學鍍鎳、鈍化)。
II 型透明陽極處理 — MIL-A-8625
標準鋁製電動車充電樁/直流快充組件處理-5–15μm透明陽極氧化層,可在戶外電動車充電樁環境(鹽霧、紫外線、酸雨、工業大氣)中提供耐腐蝕性。電絕緣-防止鋁製外殼本體與面板穿孔處的接地銅母線發生電偶接觸。孔徑餘裕:冷板端口孔和電纜接頭板孔的加工預留每側5–8μm的陽極氧化層生長餘裕;陽極氧化後孔徑經量規驗證。
III 型硬質陽極氧化-MIL-A-8625
HV 400+ 耐磨保護適用於暴露於使用者接觸、工具操作和安裝磨損的鋁製電動車充電樁柱表面,例如後面板安裝導軌、鉸鏈樞軸孔和鎖扣表面。黑色硬質陽極氧化處理用於封閉式散熱器表面的熱輻射率管理,以增強輻射傳熱和傳導傳熱。即使在 II 型陽極處理在機械接觸下失效的情況下,該處理也能提供耐磨性。
粉體塗裝-外部電動車充電樁外殼面板
適用於戶外電動車充電樁外殼的標準耐候、抗紫外線和抗衝擊保護-環氧底漆+聚酯面漆,顏色為OEM指定的RAL色號;總膜厚60-80μm;符合ASTM B117 1,000小時鹽霧試驗標準,適用於戶外電動車充電設備專案。塗覆於經Alodine 1200S預處理的鋁材表面,以達到最佳附著力。表面紋理選項:光滑、細紋理、中等紋理,具體紋理根據電動車充電設備品牌規格而定。
Alodine 3級 — MIL-DTL-5541
用於鋁製電動車充電設備 (EVSE) 外殼殼間及殼體與框架接縫介面的導電鉻酸鹽轉化過程-接觸電阻≤5 mΩ/cm²,確保電磁相容性 (EMC) 屏蔽連續性。對於需要符合 CE EMC 標準(EN 55011 B 級傳導發射;EN 61000-4 抗擾度)和 FCC Part 15 標準的直流快速充電 (DCFC) 和通用快速充電 (UFC) 專案而言,此項製程是強制性的。外殼接縫處的 EMC 屏蔽效能取決於連續的低阻抗電接觸,而 Alodine 3 級製程能夠提供陽極氧化(絕緣)製程無法實現的這種接觸。
鈍化——ASTM A967
316L 密封板和 304 戶外安裝硬體-強制性加工後鈍化處理,可在加工表面恢復鈍化氧化層;防止戶外電動車充電樁 (EVSE) 環境中因雨水接觸而導致的遊離鐵閃銹。零尺寸變化製程-無需加工餘裕。所有不銹鋼電動汽車充電器組件的標準出貨文件中均包含鈍化證明。
化學鍍鎳 — MIL-C-26074
對於使用丙二醇-水冷卻液且有銅離子污染風險的電動車充電器冷卻系統中的鋁冷板內通道表面,採用化學鍍鎳磷製程可防止鋁溶解在已發生銅離子交叉污染的丙二醇-水冷卻液系統中。通道壁上鍍層厚度均勻,精度為±0.003mm;冷卻液相容性已通過ASTM D3306乙二醇冷卻液標準驗證。鍍層餘裕在CNC加工階段已加工至所需尺寸。
所有電動車充電器製造服務項目的表面處理流程-包括符合 MIL-A-8625 標準的 II/III 型陽極氧化、符合 MIL-DTL-5541 標準的 3 級 Alodine 陽極氧化、粉末塗層、符合 ASTM A967 標準的鈍化處理、符合 MIL-C-26074 標準的非鉻製程符合標準標準)-均在出貨包裝中附有處理證明和處理後尺寸驗證文件。塗層尺寸誤差在數控加工階段已加工至所需尺寸,並在處理後透過三坐標測量機 (CMM)、氣動量規或螺紋規進行確認。
品質保證
電動汽車充電器製造服務
CNCPioneer 的電動車充電器製造服務品質保證涵蓋熱組件完整性、IP 密封表面品質和電力電子組裝精度,對所有冷卻組件進行 100% 壓力衰減洩漏測試,對 IATF 程序進行 100% 墊片槽 CMM 檢測,並在每個底板和冷板上進行 CMM 檢測度 25 點檢測度 25 點。
工程DFM審查(24小時)
每個電動車充電器加工詢價都會進行工程DFM:冷板熱阻計算,確認通道幾何形狀在指定流量下達到目標R_th;透過FEA在3倍測試壓力下確定最小壁厚壓力等級;根據IP等級要求和墊片目錄號選擇墊片槽幾何形狀;在每個界面處進行Alodine與陽極氧化處理的權衡;6061-T6與6063-T5的熱性能比較;長冷板加工程序的殘餘應力消除方案;以及複合幾何外殼加工程序的5軸加工路徑評估。
物料來料檢驗
對所有批次的 6061-T6 和 6063-T5 鋁合金進行 SII XRF 成分驗證-Mg 0.80–1.20%;Si 0.40–0.80% (6061-T6);Mg 0.45–0.90%;Si 0.20–6063% (6063%)。已存檔符合 EN 10204 3.1 標準的工廠證明。硬度驗證:6061-T6 為 T6 狀態(HRB 60–75);6063-T5 為 T5 狀態。對關鍵加工區域的板材或棒材缺陷進行目視檢查。從工廠證書到成品零件,實現完整的批次追溯。
過程控制
首先,使用三坐標測量機 (CMM) 測量冷板通道位置和墊片槽尺寸(批次放行前)。通道間壁厚探針:在冷板粗銑過程中,使用 CMM 在最小壁厚處進行測量。熱穩定化處理流程:記錄每個冷板批次在 175°C 下進行 3 小時應力消除處理;記錄爐內溫度曲線;應力消除後重新驗證硬度。研磨後熱平衡:研磨後在室溫下等待 15 分鐘,然後再使用 CMM 測量平面度。針對批量 OEM 項目,建立冷板平面度和墊片槽寬度的統計製程控制 (SPC) 控製圖。
壓力衰減洩漏測試
每個冷板和冷卻液歧管:以潔淨乾燥空氣加壓至額定係統壓力的 1.5 倍(額定壓力為 3 bar 的系統最低加壓至 4.5 bar);密封所有端口;保持 30 秒;使用 NIST 可溯源壓力感知器(精度 ±0.01 bar)監測壓力零衰減標準為壓力零衰減。測試結果按序號記錄。不合格部件:立即貼標籤;與合格批次隔離;在決定整批拒收或重做之前,必須進行根本原因分析(使用 CT 掃描或滲透探傷定位缺陷)。
最終檢驗
三坐標測量機 (CMM):所有密封面平面度、墊片槽尺寸、壓蓋孔位置、通道位置、端口螺紋位置、殼體複合端口角度。輪廓儀:電源模組接觸面 Ra;密封面 Ra。螺紋規:所有冷卻液端口和電纜入口螺紋。 5 倍目測:墊片槽連續性(槽內無凹坑、刮痕或大於 0.020mm 的中斷);壓蓋孔邊緣光潔度(無影響壓蓋 O 型環安裝的毛邊)。 100% 壓力衰減,如上所述。
文件包
合格證明書 · 三坐標測量機尺寸報告:平面度、墊片槽尺寸、通道位置、孔徑、端口螺紋螺距直徑、殼體複合材料端口角度 · 輪廓測量:功率模組接觸面 Ra;密封面 Ra · 壓力衰減測試記錄:每個冷板和歧管;測試壓力、保持時間、結果、序號 · 材料認證:EN 1020 20120 20034 300300專案的 PPAP 3 級認證 · 符合 AS9102 標準的 FAIR 認證 · 記錄保存 20 年。
IATF 16949品質體系
電動汽車充電器製造服務
CNCPioneer 的 IATF 16949 和 AS9100D 認證的電動車充電器製造服務品質系統涵蓋了電動車充電器加工零件的三個關鍵維度:熱管理完整性、戶外環境密封可靠性和電力電子組裝精度。
IATF 16949:2016 汽車認證
所有電動車充電器加工程序均依照 IATF 16949:2016 汽車品質管理標準制定-此標準為全球汽車原始設備製造商 (OEM) 所要求的生產品質文件標準。 AS9100D 航空航太認證將尺寸精度和可追溯性擴展到符合 AS9102 標準、需要 FAIR 認證的電動車充電器程序。 ISO 10012:2003 測量管理標準確保所有三座標測量機 (CMM)、輪廓儀、壓力感測器和螺紋規設備均經過 NIST 可追溯校準。
- IATF 16949:2016 生產品質文件
- AS9100D 航空航太與國防認證
- ISO 10012:2003 測量管理
尺寸驗證
冷板平整度:在 20°C ± 0.5°C 環境溫度下,使用 25 點三座標測量機 (CMM) 網格進行測量;研磨後 15 分鐘進行測量,以確保熱穩定性;平整度以與最小平方法參考平面的最大偏差表示。電源模組底板平整度:採用光學平面乾涉測量法,適用於 0.003mm 規格程式-透過條紋計數測量,提供 0.0003mm 的解析度。 IP 密封墊槽:使用三坐標測量機 (CMM) 測量內部槽;在 4 個正交位置分別進行 6 點測量,確認寬度和深度在 ±0.020mm 以內。
- 所有底板和冷板上均設有 25 點 CMM 網格
- 0.003mm程序的光學平面乾涉測量
- 在 4 個正交位置進行 CMM 溝槽驗證
IP密封表面質量
IP65(防塵+防水)要求組裝好的電動車充電設備外殼在3公尺距離處,以12.5公升/分鐘的流速,從任意角度噴射15分鐘,且無水滲入。此測試所依據的外殼加工部件包括面板密封面、墊片槽和電纜接頭板孔。 CNCPioneer的外殼加工程序將IP防護等級的密封面規格作為設計關鍵尺寸:面板平面度0.020毫米/300毫米;墊片槽寬度±0.020毫米;深度±0.010毫米;在5倍放大倍率下進行100%的槽體連續性目視檢查。
- 面板密封面平整度 0.020mm/300mm
- 墊片槽寬度±0.020mm,深度±0.010mm
- 100% 5倍目視溝槽連續性檢查
PPAP 3級及批量供應鏈資質
電動汽車充電器汽車 OEM 供應鏈的 PPAP 3 級認證:設計記錄、製程流程(包括單次設定順序文件)、PFMEA(涵蓋刀具磨損直徑漂移、通道壁爆裂、薄壁變形和洩漏路徑失效模式)、控制計劃、CMM 平面度測量和壓力測試感測器的 MSA Gage R&R、初始能力研究(IATF 特殊特性的 Cpk ≥1.67:冷板平面度、墊片槽寬度、底板平面度)以及零件提交保證。
- 電動車充電器汽車OEM供應商PPAP 3級
- 平面度和墊片槽的 Cpk ≥ 1.67
- MSA Gage R&R 在 CMM 與壓力測試系統中的應用
電動車充電器製造服務常見問題解答
來自電動車充電設備原始設備製造商、直流快速充電器製造商、超快速充電設備生產商、充電網路營運商和車隊充電基礎設施建設者的常見問題,涉及 CNCPioneer 的電動車充電器製造服務能力、熱規格、IP 等級要求和批量計劃經濟性。
從直流快速充電(DCFC)到超快速充電(UFC)項目,功率模組安裝底板的平整度要求越來越嚴格,因為熱阻對平整度變化的敏感度會隨著功率等級的提高而增加。對於安裝在具有導熱界面材料(TIM)的底板上的碳化矽(SiC)功率模組(導熱係數K_TIM = 5 W/m·K,目標界面層厚度BLT = 75μm):在50mm×50mm模組上,當底板平整度為0.010mmmm):在50mm×50mm模組上,當底板平整度為0.010mmmm時,BLT5175–200000當平整度為0.020mm時,BLT變化範圍為75–95μm,R_th_TIM變化範圍為27%-會產生局部熱點。當平整度為0.003mm(UFC規範)時,BLT變化範圍為75–78μm,R_th_TIM變化範圍僅3%-結溫均勻性在±0.5°C以內。 UFC 程式規定精度為 0.003mm,因為在 350kW 功率下,採用 6 個 60mm×60mm 的 SiC 模組並聯時,每 1°C 的結溫不均勻性會導致 1% 的電流分配不均。 CNCBioneer 透過精密 CBN 表面研磨和溫控工藝,實現了 0.003mm 的 UFC 基板平面度——並在產品發布前透過 25 點 CMM 網格進行監控。
直流快速充電器和超快速充電器的冷板冷卻液洩漏會導致災難性的現場故障——冷卻液會接觸到功率半導體、電感器或直流母線電容器,造成短路、電弧點燃或電化學腐蝕,在幾秒鐘內摧毀功率電子元件。由加工缺陷導致的現場冷卻液洩漏是電動車充電器最昂貴的故障模式——需要更換整個冷板、檢查功率電子元件並重新調試充電器,每次超快速充電器的維修費用高達 5,000 至 30,000 美元。 CNCPioneer 的 100% 壓力衰減洩漏測試可在組裝前檢測出加工缺陷:每個冷板均使用乾燥空氣加壓至額定冷卻液壓力的 1.5 倍;保持 30 秒;使用 NIST 可溯源感測器(±0.01 bar)監測壓力;驗收標準為零壓力衰減。對於容積為 2L 的冷板,檢測閾值相當於約 0.3 mL/小時的水洩漏率——這種宏觀洩漏在 1-3 天內浸濕電源模組底板,因此可以被檢測到。對於要求 10 年零洩漏的 UFC 項目,可進行 10⁻⁶ Pa·m³/s 的氦氣洩漏測試。
IP65 要求組裝好的電動車充電設備 (EVSE) 外殼能夠通過 12.5 L/min 的水刀測試,水流從任意角度以 3 公尺的距離噴射 15 分鐘,且無水滲入。正確的加工規格:面板密封面平整度 0.020mm/300mm(不平整的表面會形成縫隙,水射流會滲入);墊片槽寬度 ±0.020mm(過寬會導致墊片在水射流壓力下橫向移動;過窄則無法正確壓縮);墊片槽槽深度升高 ±0.010mm(過淺度墊片深度不足則會造成過淺彈性,導致深度過壓?導致 IP65 失效最常見的加工缺陷:(1) 墊片槽內因切屑重複切削造成的凹坑或凹坑鏈-可透過 5 倍目視檢查檢測到。 (2) 因刀具磨損造成的墊片槽尺寸偏差-可透過 Cpk ≥1.67 的 SPC 控製圖進行預防。 (3)因熱膨脹導致的密封板孔徑過大-可透過冷卻液貫穿鑽孔並進行環境溫度下的孔徑驗證來防止。 CNCBioneer 的外殼加工程序系統地解決了這三種缺陷。
原型交付週期:6061-T6 DCFC 冷板(帶蛇形通道、端口螺紋和壓力衰減測試)— 8-12 個工作天;6063-T5 UFC 冷板(精密端面研磨至 0.005mm 平面度)— 10-14 天;6061-T6 DCFC 電力設備外殼(帶 IP 25 設備)天;二級電動車充電樁壁掛式接線盒外殼(附密封槽)— 5-7 天;316L 不銹鋼六接頭高壓電纜入口板 — 5-7 天;UFC 五軸接線盒外殼 — 10-14 天。表面處理附加:粉體塗層 +4-5 天;陽極氧化 +2-3 天;Alodine 3 級 +1-2 天。批量經濟效益:從美國熱管理加工專家訂購 6063-T5 DCFC 液冷板,年產量 1,000 台,單價約 285 美元。 CNCPioneer原型機的成本約為155美元;中國電動車充電器工廠年產量5,000台時,成本約為58-75美元。美國工廠年產量1萬台的6061-T6鋁合金二級電動車充電樁壁掛式外殼(一對)成本約為95美元;CNCPioneer同等產量下的成本約為38-45美元。
6063-T5(200 W/m·K)的熱導率比 6061-T6(167 W/m·K)高出 20%,這對於冷板和散熱器而言尤其重要,因為在這些應用中,加工後的鋁製本體本身就是主要的導熱體。對於每個功率模組熱負載為 20W 的 50kW 直流快速冷卻 (DCFC) 冷板而言,20% 的熱導率提升可將冷板到冷卻劑的熱阻從 R_th = 0.6 K/W (6061-T6) 降低到 R_th = 0.5 K/W (6063-T/W (6063-T)。這使得在相同的結溫極限下,功率可以提高 10% 的連續功率,或者增加 10°C 的熱裕度,根據阿倫尼烏斯係數(每降低 10°C,壽命延長 2 倍),延長功率模組的使用壽命。 CNCPioneer建議所有對散熱性能要求極高的直流快速冷卻(DCFC)和超快速冷卻(UFC)冷板及散熱器項目均採用6063-T5鋁合金。而對於導熱性不如強度和加工性能重要的外殼、安裝框架和結構件,6061-T6鋁合金仍是標準之選。