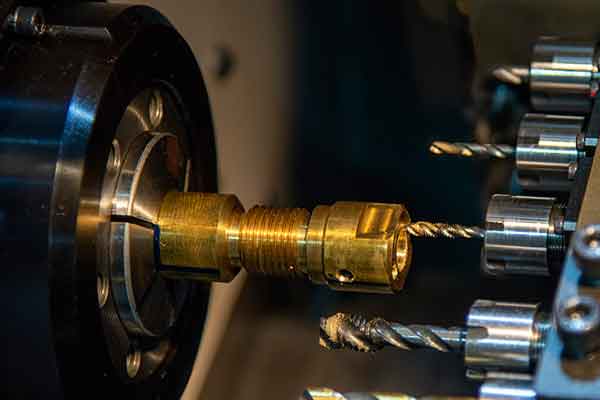
醫用瑞士型車床加工是指在瑞士型數控車床上生產精密醫療器材零件,工件則透過位於切削區域的導引襯套來支撐。這消除了細長醫療器材部件(例如骨螺釘、套管、植入體、手術器械軸)的變形,而保持尺寸精度對於臨床療效和患者安全至關重要。
對於需要加工小直徑、複雜幾何形狀、高精度公差和生物相容性材料的醫療部件而言,瑞士型機械加工是首選製程。一次裝夾即可完成所有特徵的加工,無需重新裝夾,從而避免了尺寸偏差——當每個尺寸都必須經過驗證並符合FDA 21 CFR Part 820和ISO 13485的要求時,這一點至關重要。
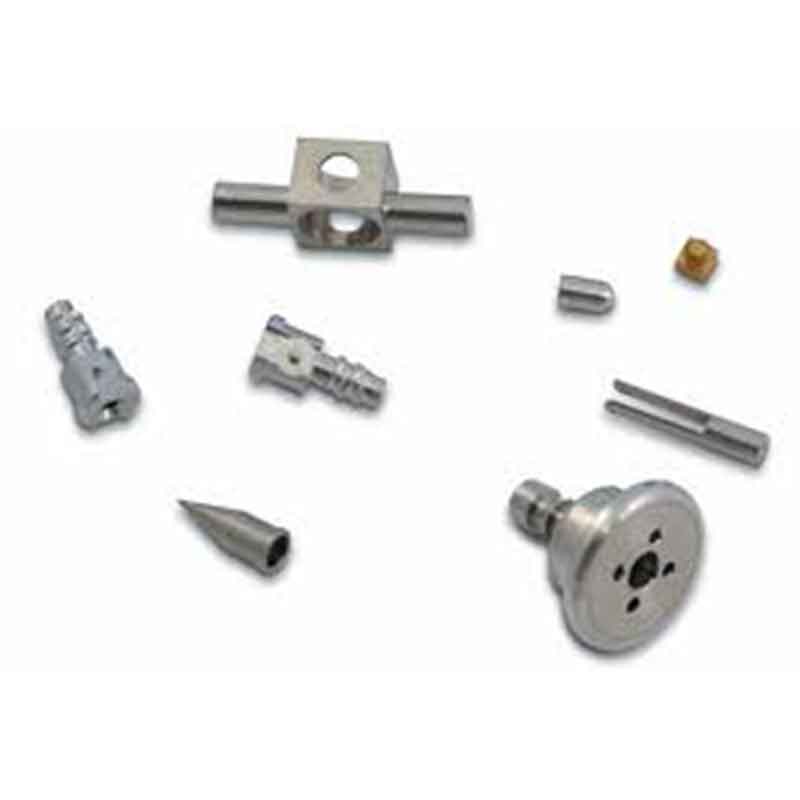
醫療器材零件需要多種製造能力,而瑞士型車床加工恰好能夠提供這些能力。小直徑、高長徑比、複雜的多特徵幾何形狀、生物相容性材料以及生產批次間絕對的尺寸一致性,這些要求都與瑞士型車床加工的工藝優勢完美契合。
導引襯套支撐切削區的骨螺絲、植入柱和器械軸,防止細長醫療幾何形狀發生偏轉,而這些形狀在傳統車床上無法保持公差。
多軸瑞士車床一次裝夾即可完成複雜醫療部件的所有特徵加工,消除了重新裝夾誤差,從而避免了植入物和器械上關鍵特徵之間的尺寸關係。
瑞士機械加工可加工2 級、5 級和 23 級鈦合金、316L 和 17-4PH 不銹鋼、鈷鉻合金、PEEK 和鎳鈦諾合金,並為每種材料製定了專用工具和工藝規程。
瑞士車床可處理直徑小至 Ø0.3 毫米的醫療零件,涵蓋從微型內視鏡關節零件到骨科植入體的所有尺寸範圍。
在植入物表面和器械接觸區域實現Ra 0.4μm 及更精細的表面粗糙度,這對於生物相容性、骨整合和滅菌效果至關重要。
瑞士型工具機可在生產過程中提供完全相同的尺寸輸出,滿足醫療器材品質系統的製程驗證和統計製程管制要求。
CNCPioneer 生產各種醫療器材類別的精密醫療組件,從一次性組件到複雜的可重複使用手術器材和植入式設備。

鈦合金5級、23級和316L不銹鋼材質的皮質骨螺絲、鬆質骨螺絲和鎖定骨螺絲。螺紋形狀精度、螺絲頭幾何形狀和驅動凹槽尺寸均透過三坐標測量機和螺紋測量進行驗證。所有材料均可追溯,符合510(k)醫療器材記錄的要求。

鈦合金4級和5級植體主體、基台和修復連接組件。植體主體螺紋幾何形狀和內莫氏錐度精度對骨整合和修復體穩定性至關重要。可提供SLA表面處理。

精密製造的腹腔鏡器械、內視鏡工具和活檢鉗的軸桿、手柄和主體部件,材質為316L和17-4PH不銹鋼。可提供鈍化和電拋光處理,以符合滅菌要求。
CNCPioneer 專注於醫療應用的高精度瑞士型機械加工,為醫療器材 OEM 廠商、合約製造商和外科系統供應商提供從早期原型製作到驗證生產的全方位支援。

以精密加工製程製造的植入體組件,具有強度高、抗疲勞、性能持久等優點。

具有複雜內部幾何形狀和卓越表面要求的超精密瑞士車削零件。

用於先進外科手術工具和組件的高精度、小直徑組件。
CNCPioneer位於深圳的製造工廠採用專門的醫療器材生產流程、獨立的檢驗程序,並完全符合AS9100D品質系統標準。我們的生產能力涵蓋所有尺寸的醫療器材組件,從微型內視鏡組件到骨科植入體主體,應有盡有。
78台以上的Star、Citizen和Tsugami瑞士CNC車床。棒料加工能力範圍為Ø1mm至Ø32mm,涵蓋從微型內視鏡組件(特徵尺寸Ø0.3mm)到骨科植入物本體的全系列產品。針對每種生物相容性材料均制定了專用的刀具加工方案。
關鍵尺寸公差±0.005mm · 植入體連接同心度±0.003mm · 螺紋形狀符合ISO 5835標準 · 表面光潔度Ra標準為0.4μm;關節關節面可透過鏡面拋光達到Ra 0.05μm。
尺寸範圍從 Ø0.3mm(微型內視鏡和導管組件)到 Ø32mm(植入體和器械手柄)。細長組件,長徑比高達 20:1,加工過程中無變形。
從設計驗證的單件原型到大量生產的樣品,我們都能滿足您的需求。植入式組件實施100%檢驗,非植入式儀器組件實施AQL抽樣檢驗。標準材料原型加急服務,5-7天即可完成。
電解拋光(ASTM B912)·鈍化(ASTM A967)·鈦陽極氧化(顏色編碼)·SLA表面處理(骨整合)·鏡面拋光Ra 0.05μm·超音波清洗(符合驗證程序)。
從原料到成品部件的完整可追溯性工廠證書·CMM 報告(Mitutoyo ±0.001mm)·表面光潔度記錄·合格證書·支援 FDA 21 CFR 第 820 部分和 ISO 13485 的特殊製程認證。
醫療瑞士型車削零件的材料選擇取決於生物相容性要求、機械性能、滅菌相容性和法規遵循。 CNCBioneer 採用專用工藝規程和完整的材料可追溯性,加工所有主要醫療器材材料。
卓越的斷裂韌性 · 植入級 · 承重植入物 · 脊椎組件 · 高需求植入式裝置的首選材料
高強度 · 生物相容性 · 優異的疲勞壽命 · 骨科植入物 · 外科緊固件 · 應用最廣泛的植入鈦材料
完全生物相容性 · 優異的耐腐蝕性 · 骨整合 · 牙科植入物 · 心血管組件
強度高於 2 級 · 牙科植體主體 · 優異的生物相容性和骨整合性能
優異的耐腐蝕性 · 生物相容性 · 外科手術器械 · 非植入式器械 · 可重複使用器械組件的標準材料
高強度 · 良好的耐腐蝕性 · 手術器械軸心 · 需要高強度和抗疲勞性的可重複使用器械
AMS 5662 · 高強度渦輪緊固件 · 石油和天然氣配件 · 可時效硬化
良好的加工性能 · 非植入式器材本體 · 器材手柄 · 非關鍵醫療器材零件
優異的耐磨性 · 生物相容性 · 骨科關節組件 · 牙科修復體 · 需要鏡面拋光(Ra 0.05μm)的關節面
透射X光 · 生物相容性 · 高強度 · 脊椎植入物 · 器械手柄 · 輕質非金屬醫療器材組件
輕量化 · 可陽極氧化 · 器械手柄 · 非接觸式設備主體 · 對重量要求嚴格的非植入式組件
形狀記憶 · 超彈性 · 導絲 · 支架 · 矯正組件 · 特殊加工製程可維持變形特性
優異的加工性能 · 良好的導電性 · 非植入式儀器組件 · 原型與非關鍵設備硬件
藥物傳輸系統組件 · 流體路徑硬體 · 經驗證的與體液接觸應用的生物相容性
醫療瑞士型機械加工零件的表面處理選擇受生物相容性要求、滅菌方法相容性、骨整合目標以及適用的 ISO 10993 生物評估要求的約束。
電泳 (EP) 是植入式不銹鋼和鎳合金醫療部件的首選表面處理製程。此製程可去除機械加工後的表面層,增強氧化鉻鈍化層,從而提高耐腐蝕性和生物相容性,並使表面更易於清潔和消毒。符合 ASTM B912 標準及醫療器材客製化規範。
符合 ASTM A967 和 AMS 2700 標準的不銹鋼醫療器材及零件鈍化處理。可去除遊離鐵和表面污染物,增強天然鈍化層,並提高在體液和消毒化學環境中的耐腐蝕性。適用於 316L 和 17-4PH 不鏽鋼外科器械。
II型陽極氧化製程可形成彩色氧化鈦層,用於骨科和脊椎植入系統中的零件辨識、批次追蹤和尺寸編碼。不同的陽極氧化顏色對應不同的植入物尺寸,以便在手術室中快速進行視覺識別。可提供全系列顏色,並可根據醫療器材的客製化規格進行生產。
符合 MIL-A-8625 標準的硬質陽極處理,適用於需要表面硬度的鋁製醫療器材零件。 III 型硬質陽極處理可為非植入式驅動部件提供防腐蝕和耐磨保護。
符合AMS 2403標準的化學鍍鎳和電鍍鎳,適用於醫療器材零件。 TiN和TiCN PVD塗層,適用於需要極高耐磨性的外科切割器械和軸承零件。
符合 MIL-DTL-5541 標準的鉻酸鹽轉化塗層(Alodine)適用於鋁材,可維持航空電子設備所需的導電性。噴砂處理可為醫療器械手柄和非植入式設備本體提供均勻的啞光錶面。
醫療器械表面處理認證——包括陽極氧化、鈍化和電拋光認證——隨每批醫療器械一起發貨,作為我們品質文件包的一部分。
CNCPioneer 的 AS9100D 認證並非僅僅是一份文件,而是一個營運框架,它規範著我們生產的每一個醫療器材組件,從合約審查到最終發貨。
訂單確認前,需對圖面要求、公差規範、材料認證及特殊製程核准進行工程審核。 AMS合規性在收貨時已確認。
SII X射線螢光分析證實合金成分符合AMS規範。硬度測試、棒材尺寸驗證和軋製測試報告均已保存。
對第一個生產零件進行完整的尺寸驗證,並按照圖紙要求進行驗證,以 AS9102 FAIR 格式記錄,包括標註圖、CMM 結果和材料認證。
採用 Mitutoyo 測量儀進行即時尺寸監控,透過刀具壽命管理防止生產超出公差的產品,並採用 CCD 自動分類關鍵尺寸。
對每批醫療器材出貨進行 Mitutoyo CMM (±0.001mm) 全尺寸報告、表面粗糙度驗證、螺紋規驗證和表面完整性目視檢查。
每台醫療器材出貨時均附有合格證書、CMM報告、材料認證、FAIR報告和特殊製程認證。所有記錄均依照FDA和ISO 13485的要求,保存至器械的整個生命週期結束。
醫療器材製造需要一套超越尺寸檢驗的品質體系,該系統還需滿足生物相容性、滅菌相容性、材料可追溯性以及產品全生命週期文件記錄等要求。 CNCPioneer 對每份醫療器材瑞士型機械加工訂單都採用專門的醫療器材品質控制流程。
為所有新的醫療器材零件編號提供首件檢驗報告-氣球圖、CMM尺寸結果、材料認證和特殊製程認證。
XRF成分驗證證實合金符合AMS規格。工廠測試報告、爐號和批號均與工單關聯—從原料到成品零件實現全程可追溯。
使用 Mitutoyo 三座標測量機(精度 ±0.001mm)進行全尺寸測量,並根據圖面要求提供完整尺寸報告。對每批醫療器材出貨進行表面粗糙度驗證、螺紋規檢查和外觀檢查。
提供包含完整批次追溯資訊的材料證書、三坐標測量機 (CMM) 檢測報告、表面光潔度記錄、特殊製程認證和合格證書。超音波清洗遵循已驗證的流程。可為無菌器械組件提供無塵室相容包裝。
醫療器材 OEM 廠商、骨科製造商和手術器械公司對我們精密醫療瑞士加工服務的常見問題。
CNCPioneer公司加工用於植入式應用的2級、5級(Ti-6Al-4V)和23級(Ti-6Al-4V ELI)鈦合金;用於外科器械和非植入式設備的316L、17-4PH和440C不銹鋼;用於骨科關節面的鈷鉻鉬合金(CoCrMo);用於超彈性及形狀記憶應用的鎳鈦諾合金;以及用於透射X光脊柱植入物和器械手柄的聚醚醚酮(PEEK)。所有材料均由工廠出具證書,證明符合ASTM、ISO及相關生物相容性標準。
兩種牌號均為Ti-6Al-4V合金,但23級是超低間隙元素(ELI)版本,其氧、氮、碳和鐵含量的最大限值較低。這些更嚴格的成分限制使23級合金相比標準5級合金具有更優異的斷裂韌性和抗疲勞裂紋擴展能力,使其成為承載式植入器械的首選,因為斷裂韌性是其主要安全要求。對於非承載式植體和以骨整合為主要要求的牙科應用,通常指定使用5級合金。
我們實現了符合 ISO 5835(骨螺紋)標準和專有植體連接規範的螺紋形狀公差。大徑、小徑和螺距公差均透過校準螺紋規和三坐標測量機 (CMM) 進行驗證。對於植體內部連接幾何形狀——莫氏錐度、六角連接和防旋轉結構——我們實現了 ±0.003mm 的同心度和 ±0.01° 的錐角精度,並通過 CMM 驗證,從而確保臨床應用中假體組件的可靠就位和連接穩定性。
是的。從工廠證書到成品植入組件,所有植入式醫療器材訂單均提供完整的材料可追溯性,這是我們的標準流程。我們的可追溯性系統記錄每個批次的材料爐號、批號、XRF成分驗證結果和硬度測試結果,並與每次出貨的生產工單和檢驗記錄關聯。可追溯性文件符合FDA 21 CFR Part 820和ISO 13485規定的設計歷史文件和設備主記錄要求。
對於需要骨整合的植體,我們提供SLA(噴砂、大顆粒、酸蝕)表面處理,可形成可控制的微粗糙表面輪廓(Ra 1.0–2.0μm),這種表面輪廓在臨床上與可靠的骨細胞附著和骨整合密切相關。我們還提供鈦陽極氧化處理,用於對植體組件進行顏色編碼以區分尺寸。對於需要光滑、精確幾何形狀的修復體連接面,我們提供電拋光和鏡面拋光服務。
是的。 CNCPioneer 加工用於心血管器械部件、矯正器以及需要超彈性或形狀記憶特性的微創手術部件的鎳鈦合金(Nitinol)。鎳鈦合金加工需要特殊的刀具和切削參數,以避免加工硬化並保持材料的相變溫度特性。我們的製程嚴格控制切削參數,以確保成品鎳鈦合金零件保持其超彈性或形狀記憶功能特性。
對於使用庫存的5級鈦合金或316L不銹鋼的樣件,我們會在5-7天內交付首件樣品。 23級ELI鈦合金樣件的交貨時間為7-10天。大量生產的完成時間為3-5週,取決於零件的複雜程度、材料、表面處理要求和訂單量。對於已有合格零件編號和已驗證製程的重複訂單,我們提供加急服務。