
맞춤형 실린더 헤드
CNC 가공
CNCPioneer는 IATF 16949 및 AS9100D 인증을 받은 중국산 실린더 헤드 제조 시설로, CNC 실린더 헤드 프로그램을 제공합니다. 맞춤형 알루미늄 합금 엔진 실린더 헤드 본체, 산업용 왕복 압축기 실린더 헤드 어셈블리, 해양 디젤 실린더 헤드 부품, 발전기 세트 실린더 헤드 가공, 레이싱 및 고성능 엔진 실린더 헤드 프로그램, 유압 및 공압 실린더 엔드 캡 및 헤드 어셈블리, 그리고 완벽한 맞춤형 실린더 헤드 제작 패키지를 제공합니다. CNCPioneer의 프로그램은 데크 표면 평탄도 0.010mm/300mm, 밸브 시트 보어 직경 정밀도 ±0.005mm, 밸브 가이드 보어와 시트의 동심도 ±0.003mm, 연소실 용적 일치도 세트당 ±0.5cc, 냉각수 통로 보어 위치 ±0.050mm, 볼트 구멍 실제 위치 ±0.010mm의 정밀도를 단일 설정 MAZAK 밀링-선삭 및 5축 프로그램을 통해 구현합니다.
2011년부터 산업용 엔진 제조업체, 왕복 압축기 OEM, 해양 추진 장비 제조업체, 발전기 세트 제조업체, 고성능 모터스포츠 엔진 개발업체, 농업 및 건설 장비 OEM, 유압 및 공압 장비 제조업체에 66대 이상의 MAZAK 밀링-선반 센터, MAZAK VARIAXIS 5축 플랫폼, 78대 이상의 Swiss CNC 선반을 공급해 왔습니다.
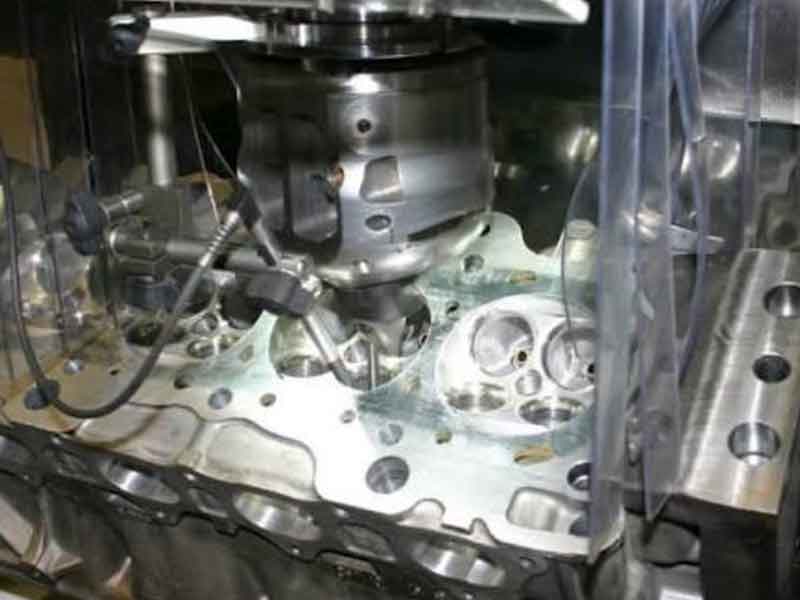
무엇인가?
맞춤형 실린더 헤드?
맞춤형 실린더 헤드는 엔진 또는 압축기용 부품으로, 알루미늄 합금 주조, 빌릿 알루미늄, 주철 또는 강철로 정밀 가공되어 제작됩니다. 이 부품은 하나 이상의 엔진 또는 압축기 실린더 상단을 덮고, 연소실 공간을 포함하며, 흡기 및 배기 밸브 시트와 가이드를 수용하고, 열 관리를 위한 냉각수 재킷 통로를 통합하고, 밸브 트레인 메커니즘의 구조적 장착 인터페이스를 제공하며, 정밀하게 평평한 데크 표면을 통해 실린더 블록과의 주요 밀봉 인터페이스를 구성합니다. 이 데크 표면의 헤드 개스킷과의 밀착성은 작동 압력 및 온도 범위 전체에 걸쳐 연소실의 안정적인 밀봉 여부를 결정합니다.
엔진이나 압축기 설계가 비표준이거나 시판되는 대체품이 없는 소량 생산 모델인 경우, 생산용 주조 헤드보다 치수 정확도가 요구되는 경우(다기통 엔진의 균형 잡힌 성능을 위해 연소실 용적을 ±0.5cc 이내로 일치시켜야 하는 경우), 재질 사양이 기존 주조품과 다른 경우, 포트 형상, 연소실 모양 또는 냉각 통로 레이아웃을 수정해야 하는 경우, 또는 기존 실린더 헤드를 대체할 수 없어 역설계 및 정밀 CNC 가공을 통한 원래 사양 재현이 필요한 경우 맞춤형 실린더 헤드가 필요합니다.
-
갑판 표면 평탄도 0.010mm/300mm — 주요 밀봉 품질 평평하지 않은 데크 표면은 가스켓 접촉면에 높고 낮은 영역을 생성합니다. 낮은 영역에서는 80~250bar의 연소 압력이 가스켓이 제대로 밀착되지 않은 부분을 만나 블로우바이 현상을 일으킵니다. CNCPioneer는 정밀 가공된 면밀 인서트, 열 안정화 처리, 단일 패스 마감 처리, 그리고 모든 헤드에 대한 CMM 25포인트 그리드 검증을 통해 0.010mm/300mm의 평탄도를 구현합니다.
-
연소실 용적 ±0.5cc — 균형 잡힌 다기통 성능 실린더 내 연소실 용량이 1cc 차이 날 때마다 실린더당 압축비가 약 0.3~0.5 단위 정도 변동합니다. CNCPioneer의 5축 연소실 CNC 프로그램은 ±0.5cc의 정밀도로 용량을 가공하며, 모든 연소실의 유체 충전량 측정 및 관련 문서화를 통해 이를 검증합니다.
-
밸브 시트 동심도 ±0.003mm — 전체 원주 밸브 밀봉 동심도가 맞지 않으면 밸브 접촉이 비대칭이 되어 한쪽은 높은 응력이 발생하고 다른 한쪽은 접촉이 없어 고온 가스 누출이 발생합니다. CNCPioneer의 단일 설정 파일럿 툴링은 기계적 정렬을 통해 ±0.003mm의 TIR(총 접촉 오차)을 달성하며, 모든 밸브 위치에서 다이얼 게이지로 이를 검증합니다.
-
인증된 품질을 유지하면서 중국산 제품을 40~60% 저렴하게 구매할 수 있는 가격 경쟁력을 확보했습니다. 미국 내 한 기계 가공 업체에서 6061-T6 소재로 제작된 4기통 4밸브 고성능 헤드 세트(배기량 ±0.5cc, 데크 0.010mm/300mm, 시트 TIR ±0.003mm)는 2,800달러에 판매되는 반면, CNCPioneer에서는 시제품 제작 시 1,550달러, 연간 500세트 생산 시 580~720달러에 판매됩니다.

CNCPioneer를 선택해야 하는 이유
맞춤형 실린더 헤드 가공?
중국 실린더 헤드 제조업체 중 CNCPioneer는 0.010mm/300mm의 데크 표면 평탄도, ±0.5cc의 연소실 용적 일치, 단일 설정 파일럿 툴링을 통한 ±0.003mm의 밸브 시트-가이드 동심도, 통합 MAZAK 프로그램을 사용한 완벽한 CNC 실린더 헤드 가공 공정, 5~14일의 신속한 프로토타입 제작 능력, 그리고 40~60%의 중국 대비 비용 경쟁력을 바탕으로 산업용 엔진 OEM, 압축기 제조업체, 선박 제조업체, 모터스포츠 프로그램 및 유압 장비 제조업체 등 전 세계 유망 고객들에게 선호되는 맞춤형 실린더 헤드 공급업체로 자리매김하고 있습니다.
데크 표면 평탄도 0.010mm/300mm — 주요 밀봉 품질
실린더 헤드 데크 표면은 기능적으로 가장 중요한 가공 표면입니다. 헤드 개스킷과 접촉하는 이 면은 연소실 전체 둘레에 걸쳐 균일한 개스킷 밀착 압력을 제공하기 위해 0.010mm/300mm 이내의 평탄도를 유지해야 합니다. 최대 실린더 압력 180bar에서 헤드는 볼트 패턴 경계면에서 약 0.003~0.008mm 정도 들리는데, 이 들림 현상은 헤드 개스킷의 탄성 복원 범위 내에 있어야 합니다. CNCPioneer는 네 가지 복합적인 공정을 통해 0.010mm/300mm의 평탄도를 달성합니다 . 이 공정에는 정밀하게 가공된 페이스 밀 인서트 사용(모든 인서트의 높이가 ±0.003mm 이내), 열 안정화(황삭 가공 후 정삭 가공 전 20분간의 대기 시간을 통해 12~18°C의 표면 온도 구배 제거), 단일 패스 정삭(공구 재접촉 시 단차 발생 방지), 그리고 출고 전 모든 실린더 헤드에 대한 CMM 25포인트 그리드 검증이 포함됩니다.
연소실 용적 일치 ±0.5cc — 균형 잡힌 다기통 성능
다기통 산업용 및 레이싱 엔진에서 실린더 간 연소실 용적 차이는 실린더 간 압축비 차이를 직접적으로 유발합니다. 일반적인 500cc 실린더 엔진에서 연소실 용적이 1cc 차이 날 때마다 압축비는 약 0.3~0.5 단위만큼 차이가 납니다. CNCPioneer의 연소실 CNC 프로그램은 설계 사양에서 ±0.5cc 이내의 정밀도로 용적을 가공하며, 모든 실린더 헤드에 유체 주입 측정(정밀 주사기, 수용성 오일, 헤드 데크 밀봉, 점화 플러그 구멍을 통해 유체 주입, 기준 레벨까지 용적 측정 ±0.1cc)을 통해 검증합니다. 또한, 다기통 엔진의 경우 모든 실린더의 용적이 ±0.5cc 이내임을 확인하는 매칭 세트 문서를 제공합니다. 레이싱 프로그램의 경우 ±0.3cc 매칭 세트도 제공됩니다.
밸브 시트-가이드 동심도 ±0.003mm — 전체 원주 밸브 접촉
밸브 시트와 밸브 가이드 보어의 동심도는 밸브 면이 시트에 360° 전체 둘레에 걸쳐 균일하게 접촉하는지 여부를 결정합니다. 동심도가 맞지 않으면 접촉 응력이 높은 초승달 모양 영역과 접촉이 전혀 없는 초승달 모양 영역이 발생하여 뜨거운 가스가 누출되고, 이로 인해 밸브 시트와 밸브 면이 손상될 수 있습니다. CNCPioneer의 단일 설정 파일럿 툴링 시스템 은 시트 커터를 사용하여 시트 인서트 보어를 가공합니다. 이 커터는 완성된 가이드 보어에 파일럿 방식으로 삽입되어 기계적인 위치 조정이 아닌 기계적 정렬을 통해 시트를 중심에 맞춥니다. 열 변동, 고정 장치 침하 또는 위치 변화에 관계없이 ±0.003mm TIR의 동심도를 달성하며, 모든 실린더 헤드의 모든 밸브 위치에서 다이얼 게이지를 사용하여 이를 검증합니다.
CNC 실린더 헤드 가공 전체 과정 — 통합 프로그램
CNCPioneer의 맞춤형 실린더 헤드 프로그램은 데크 표면, 연소실, 밸브 시트 보어, 밸브 가이드 보어, 냉각수 통로 보어, 로커 암 장착면, 캠축 베어링 보어, 스파크 플러그 및 인젝터 나사산, 온도 센서 포트, 헤드 볼트 구멍 등 모든 형상을 MAZAK 밀링-선삭 및 5축 가공 프로그램을 통해 통합적으로 가공합니다 . 이 프로그램은 공통 기준점을 기반으로 모든 기하학적 관계를 유지합니다 . 데크 가공은 한 시설에서, 밸브 가공은 다른 시설에서, 포트 가공은 또 다른 시설에서 이루어지는 등 여러 공급업체에 분산된 가공 방식은 각 공급업체 경계에서 기준점 전달 오류를 누적시킵니다. CNCPioneer의 통합 프로그램은 이러한 오류 누적과 그에 따른 실린더 헤드 재검증 과정을 없애줍니다.
신속한 프로토타입 제작 가능 - 5~14일
6061-T6 빌렛 알루미늄 단일 실린더 CNC 실린더 헤드는 5~8영업일 , 7075-T6 빌렛 4밸브 펜트루프 레이싱 실린더 헤드는 7~10일 , 주조 알루미늄 또는 회주철 주물 가공 프로그램(고객 제공 주물 사용 시) 은 8~12일 , 스테인리스강 및 고압 17-4PH H900 컴프레서 실린더 헤드는 10~14일이 소요됩니다. 다기통 프로그램의 경우 연소실 용적 일치 검증이 기본으로 포함됩니다. 가공 준비가 완료된 설계에 한해 3일 내 빌렛 알루미늄 단일 밸브 실린더 헤드 신속 제작 서비스를 이용할 수 있습니다. 이러한 프로토타입 제작 기간은 엔진 개발 프로그램에서 경쟁력 있는 일정으로 설계, 테스트 및 재검토를 반복할 수 있도록 지원합니다.
중국산 실린더 헤드 - 40~60% 비용 절감 효과
CNCPioneer는 미국, 유럽, 일본의 정밀 엔진 가공 시설에서 동일한 수준의 맞춤형 실린더 헤드 가공을 40~60% 저렴한 가격으로 제공합니다 . 동일한 수준의 데크 평탄도, 밸브 시트 정밀도, 문서 품질을 보장합니다. 미국 내 고성능 엔진 가공 업체에서 6061-T6 빌렛 소재로 제작된 4기통 4밸브 고성능 엔진 실린더 헤드 세트(밸브 매칭 ±0.5cc, 데크 0.010mm/300mm, 밸브 시트 TIR ±0.003mm, 패시베이션 처리)는 세트당 2,800달러입니다. CNCPioneer의 시제품 제작 방식으로는 약 1,550달러이며, 중국에서 연간 500세트를 생산할 경우 세트당 580~720달러에 불과합니다. 연간 2,000대의 엔진을 생산하는 산업용 엔진 OEM의 경우, 중국 실린더 헤드 제조업체와의 협력을 통해 연간 1,600,000만~2,400,000만 달러의 BOM 비용 절감 효과를 얻을 수 있습니다.
맞춤형 실린더 헤드 유형
위 머신
CNCPioneer의 맞춤형 실린더 헤드 가공은 단일 실린더 산업용 엔진 헤드부터 다중 실린더 레이싱 엔진 세트, 20~700bar 서비스용 왕복 압축기 실린더 헤드, 선급 협회 문서를 갖춘 해양 디젤 실린더 헤드, 유압 및 공압 실린더 엔드 캡, 그리고 역사적인 엔진 복원 프로그램에 이르기까지 모든 범위를 포괄합니다. 모든 제품은 IATF 16949 생산 규정을 준수하며, CMM, 연소실 용적 및 표면 마감에 대한 완벽한 문서를 제공합니다.

산업용 엔진 실린더 헤드
발전기, 펌프 세트, 압축기 및 산업용 원동기에 사용되는 고정식 산업용 엔진용 단일 및 다중 실린더 실린더 헤드. 실린더당 배기량 범위는 200cc~2,000cc이며, 내경은 Ø70~Ø160mm입니다. 재질: 액체 냉각식 산업용 엔진 헤드는 주조 알루미늄 A356-T6 또는 LM25를 사용하고, 중부하 디젤 및 가스 엔진 실린더 헤드는 회주철 EN-GJL-250 또는 연성 주철 EN-GJS-500을 사용합니다. 밸브 구성: 엔진 설계에 따라 실린더당 2밸브, 4밸브 또는 6밸브를 선택할 수 있습니다. 연소 방식: 점화식(가솔린, LPG, 천연가스), 압축 점화식(디젤), 이중 연료, 수소. 주요 가공 특징: 데크 평탄도 0.010mm/300mm; 연소실 공차 ±0.5cc; 밸브 시트 TIR ±0.003mm; 인젝터 슬리브 내경과 연소실 중심 간 동심도 ±0.005mm. 점화 플러그 나사산 M10–M14; 냉각수 통로 위치 ±0.050mm. IATF 16949 OEM 생산 문서(연간 500,000만 대 이상 생산 기준).

해양 디젤 실린더 헤드
부식성 해수 환경에서 작동하는 해양 추진용 주 엔진 및 보조 발전기용 실린더 헤드입니다. 해양 등급 재질: 고강도 해양 디젤 헤드에는 AlSi9Cu3 알루미늄, 대구경 해양 디젤 헤드에는 SG 주철, 대형 보조 엔진에는 EN-GJS-500 연성 주철을 사용합니다. 부식 방지: 알루미늄 해양 헤드에는 3형 경질 양극 산화 처리, 내부 냉각수 통로에는 에폭시 코팅을 적용했습니다. 고속 해수 냉각으로 인한 국부적인 침식을 방지하기 위해 정밀 유량 균형 냉각수 통로를 설계했습니다. 소형 보조 엔진 헤드는 내경 Ø80~Ø120mm, 대형 주 엔진 헤드는 내경 Ø200~Ø400mm입니다. Bureau Veritas, DNV, Lloyd's Register 및 ABS 선급 협회의 해양 엔진 부품 형식 승인 문서를 보유하고 있습니다. TBO 요구 사항: 밸브 시트 및 가이드 형상은 시트 마모 없이 4,000~8,000시간 서비스 간격을 보장합니다.

발전기 세트 실린더 헤드
장기간 서비스 간격과 높은 연속 작동 신뢰성이 요구되는 디젤 및 가스 발전기 세트용 OEM 맞춤형 실린더 헤드 공급. 서비스 수명 요구 사항: 20,000~40,000시간 TBO(정비 주기)로 인해 고급 알루미늄 합금 및 연성 주철 소재가 우선적으로 선택됩니다. 소결강 또는 스텔라이트 코팅 밸브 시트 인서트는 나트륨이 함유되지 않은 저윤활성 디젤 연소 조건에서도 밸브 시트 마모 없이 장기간 사용 가능하도록 설계되었습니다. 인젝터 슬리브는 압착 성형된 구리 합금 또는 강철 슬리브이며, 연소실 중심과의 동심도는 ±0.003mm입니다. 알루미늄 헤드에는 헤드 볼트 나사산 인서트가 설치되어 나사산 마모 없이 반복적인 토크 사이클링이 가능합니다. 점화 시스템 특징(점화 플러그 나사산, 예연소실 내경)은 발전기 세트 엔진 사양에 따라 맞춤 제작됩니다. IATF 16949 PPAP 레벨 3 생산 기준을 충족하며, 연간 10,000~500,000대 규모로 2주 단위의 월별 일괄 생산 및 MAZAK 전용 생산 시설을 갖추고 있습니다.

고성능 및 레이싱용 실린더 헤드
최대 출력을 위해 연소실 최적화, 포트 유량 극대화, 밸브 트레인 형상 정밀도가 요구되는 레이싱 엔진용 맞춤형 CNC 실린더 헤드 프로그램을 제공합니다. 연소실 용적은 ±0.3cc 이내로 정밀하게 조정됩니다(표준 ±0.5cc보다 더욱 정밀하여 실린더 간 유량 균형을 유지합니다). 설계된 유량 계수에 맞춘 정밀 5축 포팅과 실린더 간 유량 균형을 위한 ±0.5mm²의 포트 단면적 가공이 특징입니다. 밸브 시트는 최대 유량 확보를 위해 좁은 폭(0.8~1.2mm)을 사용하며, 3각 또는 5각 시트 형상에 스텔라이트 또는 경질 청동 소재를 적용하여 다양한 연료와의 호환성을 높였습니다. 재질은 레이싱 헤드의 경우 최대 강도를 위해 빌렛 2024-T4 또는 7075-T6 알루미늄을, 초경량화를 위해 티타늄을 사용합니다. 연소실 표면은 탄소 침전물 생성을 줄이기 위해 Ra 0.2μm의 전해 연마 처리되었습니다. 고객의 CFD 분석을 기반으로 펜트루프형, 반구형 또는 맞춤형 CNC 최적화 연소실 설계를 제공합니다. 레이싱 프로그램 개발 일정에 맞춰 당일 DFM(설계 제조성 검토) 결과를 제공합니다.

왕복동 압축기 실린더 헤드
압축기 실린더 헤드는 실린더의 압축단을 밀봉하며, 흡입 및 배출 밸브 포켓을 포함하고 밸브 어셈블리의 장착 인터페이스를 제공합니다. 단동식: 흡입 및 배출 밸브 포켓의 내경은 시트 링 체결을 위해 ±0.010mm, 포켓 깊이는 밸브 리프트 스톱의 정확한 체결을 위해 ±0.050mm입니다. 평평한 데크 면은 실린더 본체에 대해 0.010mm/300mm입니다. 고압 프로그램에서 면 밀봉을 위한 O링 홈은 ±0.020mm입니다. 복동식: 4개의 밸브 포켓 내경(흡입 2개 + 배출 2개), 위치 네트워크는 ±0.020mm입니다. 설계된 유량 균형을 위해 5축 내부 가스 통로 가공은 ±0.050mm입니다. 고압 프로그램(100~700bar): 17-4PH H900 또는 4340 강철을 사용합니다. 밀봉 홈의 폭과 깊이는 ±0.015mm이며, 밸브 포켓 내경은 내경 축에 대해 ±0.005mm의 동심도를 가집니다. 수소 압축기 실린더 헤드는 316L 오스테나이트 스테인리스강 또는 인코넬 718(수소 취성 저항성 재질)로 제작됩니다. 벽 두께 적합성 계산은 설계 압력에 4배의 안전 계수를 곱한 값을 기준으로 DFM 검토 시 수행됩니다.

유압 및 공압 실린더 헤드
유압 및 공압 실린더 엔드 캡 및 헤드 - 실린더 내경 끝단을 밀봉하는 가공된 밀폐 부품으로, 로드 씰링 글랜드, 유체 유입구 및 유출구 포트, 그리고 실린더 로드에서 장착 시스템으로 구조적 하중을 전달하는 기능을 제공합니다. 유압 실린더 헤드: 유압 씰 체결을 위한 로드 씰 글랜드 내경 ±0.002mm 직경; 씰 립 접촉면 Ra 0.4μm; 타이 로드 홀에 대한 내경 동심도 ±0.005mm; 포트 나사산 SAE 직선 나사산 O-링 보스 또는 사양에 따른 BSPP/NPT 피치 직경 ±0.005mm; 타이 로드 홀 진위치 ±0.010mm; 실린더 축에 대한 직각도 0.010mm/100mm. 공압 실린더 헤드: 로드 글랜드 내경 ±0.003mm; 씰 접촉면 Ra 0.4μm; 푸시인 피팅 포트 또는 나사산 ±0.010mm. 재질: 표준 1045 탄소강; 부식성 환경용 304L 스테인리스강; 경량 이동식 유압 헤드용 6061-T6 알루미늄; 식품 및 제약용 공압 시스템에 사용되는 303 스테인리스강. 유압 실린더 제조업체 프로그램을 위한 IATF 16949 OEM 생산.
산업 및 응용
CNCPioneer의 중국 실린더 헤드 제조 프로그램은 카탈로그 공급을 넘어 맞춤형 실린더 헤드 가공이 필요한 모든 산업 분야를 지원합니다. 연간 500,000만 대 생산 규모의 산업용 엔진 OEM 업체에서 IATF 16949 PPAP 레벨 3 인증을 요구할 때부터, 모터스포츠 엔진 개발 프로그램에서 ±0.3cc 오차 범위 내에서 정밀하게 가공된 빌렛 7075-T6 펜트루프 챔버 헤드가 필요할 때까지, 모든 고객의 요구를 충족합니다.
산업용 엔진
발전기, 펌프 세트, 압축기 구동 엔진 및 산업용 원동기를 위한 고정식 산업용 엔진용 맞춤형 실린더 헤드 프로그램 - 주조 및 빌릿 알루미늄 및 주철 소재의 단일 및 다중 실린더 헤드. 균형 잡힌 다중 실린더 성능을 위한 연소실 용적 매칭 세트. IATF 16949 OEM 생산 문서; 전용 MAZAK 생산 능력을 통한 2주 단위 월간 일괄 생산 계획; PPAP 레벨 3 Cpk ≥1.67 인증. 전체 주조 조달 프로그램(CNCPioneer에서 조달한 A356 또는 LM25 주조품) 또는 고객 제공 황삭 가공 프로그램.
왕복동 압축기
천연가스, 공기, 화학물질 및 수소 압축 장비용 압축기 실린더 헤드 공급 - 저압 2단 공기 압축기 헤드부터 초고압(400bar 이상) 수소 압축기 실린더 헤드까지 316L 및 17-4PH H900 재질로 제공합니다. DFM 검토 시 압력 유지 벽 두께 분석을 완벽하게 수행합니다. 고압 프로그램에 필요한 O링 및 금속 씰 홈 가공을 제공합니다. 압력 장비 요구 사항에 따른 재질 인증서를 제공하며, 수소 서비스 프로그램의 경우 압력 유지 내벽에 100% LPT(저압 시험)를 실시합니다. 5축 내부 가스 통로 가공을 통해 단동 및 복동 구성으로 제공합니다.
해양 추진 장비
해양용 알루미늄 합금 및 연성 주철로 제작된 해양 디젤 및 가스 엔진 실린더 헤드 - Bureau Veritas, DNV, Lloyd's Register 및 ABS 선급 협회 문서 인증 획득; 해수 부식 방지 프로그램(알루미늄 헤드는 3종 경질 아노다이징 처리, 내부 냉각수 통로는 무전해 니켈 도금); 4,000~8,000시간의 긴 TBO(정비 주기) 해양 엔진 서비스 요구 사항을 충족하는 정밀 밸브 시트 및 가이드 가공. 대구경(Ø200~Ø400mm) 해양용 헤드는 MAZAK VARIAXIS 5축 플랫폼에서 가공. 내부 해수 냉각 통로는 부식 방지를 위해 에폭시 캐비티 코팅 처리.
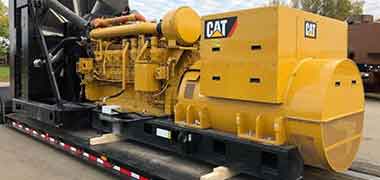
발전기 세트
연간 생산량 1만~50만 대 규모의 디젤 및 가스 발전기 세트용 OEM 맞춤형 실린더 헤드를 공급합니다. 밸브 시트 인서트 설치 및 3각 시트 각도 가공이 포함됩니다. 점화 시스템 기능 가공(점화 플러그 나사산, 예연소실 보어, 예열 플러그 나사산)은 발전기 세트 엔진 사양에 따라 수행됩니다. 인젝터 슬리브는 CNCPioneer에서 프레스 가공 및 최종 동심도(연소실 중심 대비 ±0.003mm)로 가공됩니다. IATF 16949 PPAP 레벨 3 생산 기준을 준수합니다. 알루미늄 실린더 헤드에는 나사산 마모 누적 없이 반복적인 토크 사이클링을 견딜 수 있도록 나사산 인서트가 설치됩니다.
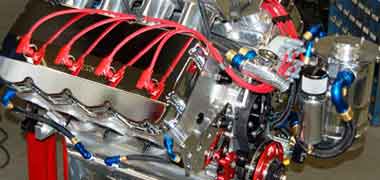
고성능 및 모터스포츠 엔진
레이싱 엔진 개발을 위한 맞춤형 CNC 실린더 헤드 프로그램 - 7075-T6 또는 2024-T4 빌렛 소재 사용; 연소실 용적 ±0.3cc 정밀 조정; 최대 유량 계수를 위한 정밀 5축 포트 CNC 가공; 5각 밸브 시트 프로그램; 최소 중량을 위한 티타늄 옵션 제공. 탄소 침전물 핵 생성을 줄이기 위한 Ra 0.2μm 전해 연마 처리된 연소실. 레이싱 프로그램 일정에 맞춘 당일 DFM(설계 제조성 평가) 대응. 신속한 설계 반복 처리: 승인된 도면에서 가공된 실린더 헤드까지 7~10일 이내로 엔진 개발 프로그램의 경우 월 2회의 설계-테스트 사이클을 진행할 수 있습니다.
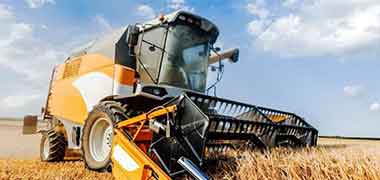
농업
농업 및 건설 장비용 비도로용 디젤 엔진 실린더 헤드 - 분진 유입 방지 포트 형상을 갖춘 연성 주철 및 알루미늄 헤드; 밸브 시트 마모 없이 장기간 현장 작업에 적합한 고주기 밸브 시트 프로그램. 이동식 및 산업 장비 OEM용 유압 및 공압 실린더 헤드 프로그램 - 로드 씰 글랜드 내경 ±0.002mm; SAE/JIC/BSPP 규격에 따른 포트 나사산; 타이 로드 홀 패턴 ±0.010mm 진위치; IATF 16949 OEM 생산 및 월별 일괄 출시. 특수 프로그램: 역사적인 엔진 복원 실린더 헤드 - CMM 스캐닝을 통한 원본 샘플 역설계; 원본 사양과 일치하는 재질.
CNC 실린더 헤드 가공
프로세스 및 역량
CNCPioneer의 실린더 헤드 가공 시퀀스는 원자재 주조품 또는 빌릿 블랭크에서 완성된 실린더 헤드에 이르기까지 12~25단계의 전체 공정 프로그램을 포괄합니다. 이 프로그램에는 데크 표면 밀링, 연소실 CNC 가공, 밸브 시트 및 가이드 보링, 냉각수 통로 가공, 로커 암 및 캠축 보어 가공, 그리고 모든 나사 가공이 포함됩니다. 모든 공정은 MAZAK 밀링-선반 센터, MAZAK VARIAXIS 5축 플랫폼, 그리고 78+ Swiss CNC 선반을 사용하여 단일 기준점 프로그램으로 통합적으로 수행되며, 주요 형상 간의 모든 기하학적 관계를 유지합니다.
24시간 실린더 헤드 DFM 및 엔지니어링 검토
재질 및 헤드 크기에 따른 데크 표면 평탄도 확보 가능성. 설계된 연소실 형상(반구형, 펜트루프형, 욕조형, 쐐기형 - 모두 5축 동시 가공 가능)에 따른 연소실 CNC 가공 가능성. 밸브 시트-가이드 동심도 확보 방식(복잡한 다중 밸브 구성의 경우 단일 설정 파일럿 툴링 vs. 가공 고정 장치 파일럿 방식). 연소실 및 데크 영역 대비 냉각 통로 위치에 대한 최소 벽 두께 적합성. 연소실 둘레 전체에 걸친 밀봉 하중 분포를 위한 헤드 볼트 패턴 분석. 온도, 압력 및 부식 환경에 따른 재질 선택 - 부피 및 설계 요구 사항에 따른 빌릿 가공 vs. 주조 가공 방식. 표면 처리 사양: 3형 경질 아노다이징(데크 마스킹 계획 포함); 열 차단 코팅(코팅 후 부피 재검증 계획 포함); 무전해 니켈 도금(내경 치수에 도금 여유분 포함); 스테인리스강 부동태 처리. 중국 OEM 생산의 시제품 CNC 실린더 헤드부터 대량 생산 실린더 헤드까지 전체 가격 정보 제공.
갑판 표면 밀링 — 0.010mm/300mm 생산 표준
실린더 헤드 데크 표면을 200mm 직경의 페이스 밀을 사용하여 0.010mm/300mm의 평탄도로 정밀 가공합니다. 인서트 높이는 ±0.003mm 이내로 일치하도록 모든 인서트의 높이를 조정합니다(인서트 높이 불일치는 인서트 간격 주파수에서 주기적인 요철을 발생시킵니다). 열 안정화: 황삭 가공 후 정삭 가공 전에 20분간 휴지하여 표면 온도 구배(12~18°C)를 제거함으로써 알루미늄 데크 영역의 팽창과 냉각 후 요철 발생을 방지합니다. 단일 패스 정삭 가공: 정삭 가공 중 공구 후퇴가 없어 재접촉 지점에서 발생하는 0.002~0.005mm의 단차 아티팩트를 제거합니다. 표면 조도: MLS(다층강) 헤드 개스킷의 경우 Ra 0.8~1.6μm, 복합재 헤드 개스킷의 경우 Ra 1.6~3.2μm 크로스 해치 - 지정된 Ra 값을 달성하기 위해 이송 속도와 노즈 반경을 조정합니다. 가공 후 모든 실린더 헤드 데크 표면에 대해 CMM 25포인트 그리드 검증을 실시하고, 최소제곱 기준면과의 최대 편차를 보고한 후 출고합니다. 데크 표면과 실린더 보어 축 사이의 직각도는 CMM을 통해 0.010mm/100mm로 검증되었습니다.
밸브 시트 및 가이드 보어 가공 — ±0.003mm 동심도
밸브 가이드 보어 표면 마감: 직경 ±0.003mm의 정밀 리밍(7mm 밸브 스템의 경우 Ø7.000–7.020mm 표준); 보어 직진도 ±0.005mm/100mm; 스템-가이드 간극의 적절한 오일막 형성을 위한 Ra 0.8–1.2μm - 모든 보어에서 에어 게이지로 검증. 헤드 보어에 대한 가이드 압입: H7/n6 또는 H7/p6 간섭 끼워맞춤 ±0.003mm. 밸브 시트 인서트 보어: 간섭 끼워맞춤을 위한 ±0.002mm 보링; 가이드 보어에 대한 직각도 0.005mm; 적절한 인서트 돌출을 위한 깊이 ±0.050mm. 시트 인서트 설치 후: 가이드 보어 파일럿 툴링을 사용한 3각 시트 절삭(상단 절삭, 시트 절삭, 하단 절삭) - 시트 커터 파일럿이 완성된 가이드 보어에 위치하여 CNC 열 드리프트 또는 고정 장치 안정화와 관계없이 가이드 보어 축에 기계적으로 중심을 맞춥니다. 시트 각도 ±0.25°; 밸브 시트 직경 ±0.050mm; 밸브 시트 폭 ±0.100mm(원주 방향). 밸브 시트와 가이드 사이의 TIR(타이어 표면 오차)은 모든 밸브 위치와 모든 실린더 헤드에서 다이얼 게이지로 검증되었으며, 기계적 제약 조건에 의해 ±0.003mm의 TIR을 만족합니다. 표준 규격은 3각도이며, 레이싱 프로그램의 경우 5각도 및 협대역(0.8~1.2mm) 규격을 적용합니다.
연소실 5축 CNC 가공 및 용적 맞춤
고객 CAD 표면 모델을 기반으로 반구형, 펜트루프형, 욕조형, 쐐기형 연소실 형상을 5축 동시 가공합니다. 연소실 내부 표면 조도: 표준 Ra 1.6μm (매끄러운 연소실은 탄소 침전물 핵 생성을 감소시킴); 레이싱 프로그램의 경우 전해 연마 처리로 Ra 0.2μm까지 조입니다. 스퀴시 영역: 데크 표면과 동일 평면 ±0.020mm, 설계된 난류 강도를 위한 폭 ±0.100mm. 연소실 용적 검증: 모든 실린더 헤드의 모든 연소실에 유체 주입법(정밀 주사기, 수용성 오일, 데크에서 헤드 밀봉, 점화 플러그 구멍을 통해 유체 주입, 기준 레벨까지의 용적 측정 ±0.1cc)을 적용합니다. 용적 공차는 설계 사양 대비 ±0.5cc이며, 세트 내 연소실 간 일치도는 ±0.5cc(레이싱 프로그램의 경우 ±0.3cc)입니다. 일치 세트 문서: 모든 실린더의 용적 기록을 헤드 세트별로 취합하여 모든 실린더가 사양을 충족함을 확인합니다. 각 실린더 헤드 출하 문서 패키지에는 세트별 연소실 용적 기록이 포함됩니다. 열 차폐 코팅 프로그램의 경우 TBC 후 부피 재검증이 가능합니다(세라믹 YSZ 0.1~0.3mm는 코팅 두께에 따라 챔버 부피를 0.3~1.5cc 감소시킵니다).
빌렛 알루미늄 CNC 실린더 헤드 프로그램
6061-T6, 7075-T6 또는 2024-T4 솔리드 빌렛 알루미늄으로 가공된 맞춤형 실린더 헤드 - 기공 발생 위험 제로; 더욱 정밀한 벽 두께 형상(주조품의 ±0.500mm 대비 ±0.050mm의 벽 두께 균일도); 5축 CNC 가공 기능을 통한 완벽한 설계 자유도; 일관된 인증된 기계적 특성. 5축 빌렛 가공 순서: 모든 후속 기준점을 설정하는 툴링 홀이 있는 빌렛 고정 장치 사용; 연소실 및 포트 황삭 가공; 밸브 시트 및 가이드 보어 황삭 가공; 복잡한 내부 형상을 통과하는 워터 재킷 5축 동시 툴패스 가공; 데크 표면 정삭 밀링; 연소실 5축 정삭 가공; 5개 축 스테이션에서 단면적 검증을 포함한 포트 정삭 가공; 밸브 가이드 보어 정밀 리밍; 밸브 시트 인서트 보어 가공; 단일 설정으로 모든 나사산 가공; 외부 가공; 연소실 유체 충전량 검증; 매칭 세트 문서화. 시제품 제작 기간: 5~8 영업일(6061-T6 단순 헤드 기준); 7~10 영업일 소요 (7075-T6 4밸브 펜트루프 레이싱 헤드). 냉각수 통로는 교차 채널 형태로 가공되어 (복잡한 주조 코어 없음), 고객이 설계한 냉각수 배관은 CNC 가공 가능한 형상 내에 설치 가능.
CMM, 볼륨 레코드, PPAP 레벨 3, FAIR AS9102
실린더 헤드별 적합성 인증서. CMM 치수 보고서(미쓰토요 ±0.001mm): 데크 표면 평탄도 25점 격자; 밸브 시트 위치 및 동심도 네트워크; 헤드 볼트 실제 위치(모든 구멍 동시 측정); 캠축 내경 및 내경 간 동심도; 포트 면 평탄도; 냉각수 주입구 위치; 데크의 직각도(내경 축 기준); 전체 높이. 연소실 유체 충전량 기록(세트별 챔버별) - 실린더 간 충전량 범위를 보여주는 매칭 세트 요약 포함. 다이얼 게이지 시트-가이드 TIR 기록: 모든 실린더 헤드의 모든 밸브 위치(샘플링 제외). 프로파일 측정: 데크 표면 Ra(3개 위치); 실린더 헤드별 시트 표면 Ra. 나사산 게이지 기록: 모든 중요 나사산(점화 플러그, 인젝터, 헤드 볼트, 센서 포트)의 합격/불합격 여부. 로트 추적성이 있는 재료 인증서. 표면 처리 인증서. OEM 프로그램의 경우 PPAP 레벨 3 Cpk ≥1.67 (데크 평탄도, 밸브 시트 TIR, 연소실 용적은 IATF 특수 특성 기준)을 충족해야 합니다. 항공우주 및 방위 엔진 프로그램의 경우 AS9102에 따른 FAIR(초도품 검사 보고서)를 작성해야 합니다. 관련 기록은 20년간 보관됩니다.
재료
맞춤형 실린더 헤드
맞춤형 실린더 헤드 재질 선택은 작동 온도, 연소 압력, 열전도율 요구 사항, 부식 환경 및 무게 대비 강도 우선순위에 따라 결정됩니다. A356-T6 주조 알루미늄은 주조성, 무게 및 열전도율의 조합으로 인해 표준 산업용 엔진 프로그램에서 주로 사용됩니다. 7075-T6 빌릿은 무게를 줄이면서 얇은 벽의 레이싱 헤드에 2.4배 더 높은 항복 강도를 제공합니다. 회주철은 고하중 산업용 및 디젤 엔진 프로그램에서 탁월한 내마모성을 제공합니다. 스테인리스강 및 니켈 합금은 부식성 압축기 서비스에 적합합니다.
A356-T6 및 LM25 주조 알루미늄
A356-T6: Si 6.5–7.5%, Mg 0.25–0.45%; 항복 강도 207 MPa; 열전도율 155 W/m·K — 표준 산업용 엔진 실린더 헤드에 가장 적합한 주조성, 무게 및 연소실 영역의 열 방출 성능을 제공합니다. T6 열처리(용체화 처리 + 시효 처리): CNCPioneer 입고 시 70–90 HRB 경도 검증 완료. 뛰어난 사형 주조 특성으로 복잡한 냉각수 통로 코어, 일체형 밸브 스프링 시트 보스, 빌릿 가공 프로그램에서 구현하기 어려운 내부 형상 구현이 가능합니다. 용접 가능(중요 영역 외부에 위치한 경미한 기공은 가공 후 수리 가능). LM25(영국/EU 동등품): Si 6.5–7.5%, Mg 0.2–0.6%; A356과 유사한 특성. CNCPioneer는 EN 10204 3.1 동등 조성 및 경도 인증을 받은 중국 주조 공장에서 주조품을 조달합니다. 발전기 세트, 펌프 엔진 및 농기계 실린더 헤드 OEM 프로그램의 표준 사양입니다. 연소실 표면에 Type III 경질 아노다이징 처리가 가능하며, 아노다이징 처리 시 데크 표면은 마스킹됩니다.
6061-T6 빌렛 알루미늄
항복강도 276 MPa, 열전도율 167 W/m·K, 우수한 가공성 — 주조 기공이 허용되지 않고 주조 제약으로부터 자유로운 설계가 요구되는 고성능 및 레이싱 실린더 헤드용 표준 빌릿 소재입니다. Mg 0.8–1.2%, Si 0.4–0.8%, Cu 0.15–0.4% — 완전 석출 경화 T6 조건. A356-T6 주조 대비 기공 제로: 고품질 알루미늄 주조에서도 일정 비율로 발생하는 실린더 헤드 벽을 통한 냉각수 누출을 방지합니다. 빌릿 벽 두께 균일도 ±0.050mm (주조의 ±0.500mm 대비) — 동일한 강성에서 헤드 질량을 15~20% 감소시키는 최소 벽 두께 구현 가능. 양극 산화 처리 가능: 연소실 표면은 내마모성을 위해 3형 경질 양극 산화 처리, 데크 표면은 마스킹 처리. 산업용 시제품 프로그램(1개부터 수량 제한 없음), 고성능 엔진 개발 헤드 및 신속한 설계 반복이 필요한 맞춤형 애플리케이션에 적합한 표준 규격입니다(솔리드 빌릿 가공 후 5~8일 이내 시제품 제작 완료).
7075-T6 및 2024-T4 빌렛 알루미늄
7075-T6: 항복 강도 503 MPa - A356-T6보다 2.4배 높아 얇은 벽 빌릿 실린더 헤드에 적합하며, 목표 강성을 유지하면서 벽 두께를 최소화할 수 있어 주조 알루미늄 헤드 대비 헤드 질량을 15~25% 줄이면서도 구조적 적합성을 유지할 수 있습니다. 아연 5.1~6.1%, 마그네슘 2.1~2.9%, 구리 1.2~2.0% 함유. 용접 불가(고온 균열 발생 가능성 높음); 6061보다 내식성이 떨어짐. 레이싱 및 항공우주 엔진 프로그램에서 무게 대비 최대 성능을 위해 사용. 2024-T4: 항복 강도 324 MPa; 높은 피로 강도 - 5x10^8 사이클에서 피로 내구성 138 MPa. 정적 강도보다는 밸브 스프링 하중 사이클링 시 피로 저항이 재료 제약 조건인 항공우주 및 고사이클 레이싱 실린더 헤드 프로그램에 사용. 구리 3.8~4.9%, 마그네슘 1.2~1.8% 함유. 구리 함량으로 인해 3형 경질 아노다이징 처리가 불가능합니다. 대안으로 부식 방지를 위해 이크롬산염 또는 크롬산염 변환 코팅을 적용할 수 있습니다. 두 등급 모두 CNCPioneer의 MAZAK VARIAXIS 5축 플랫폼에서 가공 가능하며, 원재료 빌릿으로부터 시제품 제작에 7~10 영업일이 소요됩니다.
EN-GJL-250 회주철
인장강도 250 MPa, 열전도율 50 W/m·K; 흑연 플레이크 미세구조로 밸브 시트 및 가이드 보어 계면에서 우수한 내마모성을 제공합니다. 이는 고온, 고부하 밸브 시트 작동 시 알루미늄 경도로 인해 밸브 시트 마모가 발생하는 고하중 디젤 및 가스 산업용 엔진 실린더 헤드에 주로 사용되는 소재입니다. 흑연 미세구조의 자체 감쇠 기능은 실린더 헤드 본체를 통한 연소 소음 전달을 줄여줍니다. 브리넬 경도 150~220 HB로 입고 검증되었으며, 주조품은 가공 전 3 bar 압력 테스트에서 누출이 없는 것으로 확인되었습니다. 밸브 시트 마모 성능: EN-GJL-250은 건식 밸브 시트 작동(천연가스, LPG, 수소 연소)에 적합하며, 이러한 연료 사용 시 알루미늄 헤드에 영향을 미치는 시트 인서트 마모가 발생하지 않습니다. 최대 사용 온도는 데크 표면 기준 약 300°C입니다(강도 저하 전 A356-T6의 경우 200°C 대비). 주철 실린더 헤드: 고객 제공 원재료 또는 CNCPioneer가 재료 인증을 받은 중국 주조 공장에서 조달한 원재료를 사용합니다. 보관 및 운송 중 부식 방지를 위해 인산염 처리 및 조립 윤활유 도포가 표준 후처리로 적용됩니다.
EN-GJS-500 연성 주철 및 4130/42CrMo4 강철
EN-GJS-500(연성 주철): 인장강도 500 MPa, 연신율 최소 7% - 회주철 EN-GJL-250보다 훨씬 강하며, 취성 파괴가 아닌 연성 파괴 모드를 나타냅니다. 회주철의 응력 집중 부위(밸브 포켓 보어, 가스 통로 교차점)에서의 취성 거동이 허용되지 않는 최대 300 bar의 고압 왕복동 압축기 실린더 헤드에 사용됩니다. 경도는 입고 시 180~280 HB로 검증되었습니다. 4130/42CrMo4: 노멀라이징 및 템퍼링 처리 후 항복강도 655 MPa; 연성 주철의 압력 유지 벽 두께가 과도한 초고압 압축기 실린더 헤드(100~700 bar)에 사용됩니다. 크롬 0.8~1.1%, 몰리브덴 0.15~0.25%. 벽 두께 적합성 계산은 CNCPioneer DFM 검토에서 설계 압력에 최소 4배의 안전 계수를 곱하여 수행됩니다. 황화수소(H2S) 발생 환경에 적합한 압축기 실린더 헤드는 NACE MR0175 경도 기준 최대 22 HRC를 충족합니다. 로트별 입고 브리넬 경도 검증을 통해 가공 전 열처리 조건 준수 여부를 확인합니다. O링 및 백업 링 씰 홈은 설계 압력에서 안정적인 밀봉을 위해 ±0.015mm의 폭과 깊이를 갖습니다. 탄소강 헤드는 운송 중 녹 방지를 위해 인산염 및 방청 처리가 되어 있습니다.
316L 스테인레스 스틸
탄소 함량 최대 0.030%; 크롬 16~18%; 니켈 10~14%; 몰리브덴 2~3%; PREN 약 24.3; 온도 범위 -196~+870°C. 부식성 가스(H2S/CO2 혼합물, 염소화 가스, 산성 가스) 환경에서 탄소강이나 주철이 공정 유체에 의해 부식되는 압축기 실린더 헤드, 내부 통로에 해수 접촉이 불가피한 해양 엔진 실린더 헤드, 제약 및 화학 플랜트에서 공정 유체와의 스테인리스강 호환성이 요구되는 화학 압축기 실린더 헤드에 사용됩니다. 저탄소강(316L)은 용접 수리된 압축기 실린더 헤드의 민감화를 방지합니다. H2S 환경에서 NACE MR0175 경도 기준 최대 200 HB를 충족합니다. ASTM A967 표준에 따른 후처리로 부동태화 처리를 합니다. 스테인리스강 전용 공구 및 냉각수 매개변수를 사용하여 MAZAK 밀-선삭 장비로 가공합니다. 해양 해수 냉각 환경에서 추가적인 부식 방지를 위해 내부 냉각수 통로에 무전해 니켈 도금을 적용했습니다.
17-4PH H900 스테인리스 스틸
항복강도 1,310 MPa (H900 시효경화 조건); 인장강도 1,379 MPa; 경도 44~47 HRC; 내식성: 크롬 함량 15~17.5% 범위에서 대기 및 약한 화학 환경에서 304 스테인리스강보다 우수함. 이 소재는 316L의 항복강도 170 MPa로는 구조적 또는 경제적으로 비현실적인 매우 두꺼운 벽 두께가 요구되는 초고압(400 bar 이상) 압축기 실린더 헤드에 사용됩니다. H900 조건(900°F/482°C 시효경화): CNCPioneer에서 가공 후 달성; 482°C에서 1시간 동안 시효 처리하여 최고 경도를 얻습니다. CNCPioneer DFM 검토에서 설계 압력 x 4 안전 계수를 기준으로 압력을 견딜 수 있는 벽 두께를 계산했습니다. 씰 그루브는 ±0.015mm, 밸브 포켓 보어는 실린더 보어 축에 대해 ±0.005mm의 동심도를 갖도록 가공되었습니다. 압력 용기 내 모든 표면의 Ra 값은 0.4μm 이상으로, O링 접촉 불량 및 피로 저항성이 우수합니다. 조립 전 모든 압력 용기 내 모든 부위에 대해 100% 액체 침투 검사(LPT)를 실시합니다. 가공 후 ASTM A967에 따른 부동태화 처리를 합니다. 로트별로 EN 10204 3.1 동등 재질 인증을 획득했습니다.
Ti-6Al-4V 티타늄 및 인코넬 625
Ti-6Al-4V: 항복 강도 950 MPa; 밀도 4.43 g/cm³ - 항복 강도의 3.4배에서 알루미늄 합금 밀도의 60%에 해당; 비자성; 탁월한 피로 저항성. 최소 질량이 중요한 항공우주 엔진 실린더 헤드, 티타늄 사용이 허용되는 공인 경주용 초경량 레이싱 실린더 헤드, MRI 호환 장비의 특수 유압 실린더 헤드(비자성, ur 값 약 1.0005)에 사용됩니다. ASTM B381 등급 5 티타늄 봉재를 사용하여 전용 초경 공구, 제어된 절삭 매개변수 및 관통 냉각 방식으로 가공합니다. 밸브 시트 보어 접촉면에 내마모성 향상을 위한 DLC 코팅이 적용되었습니다. 티타늄 봉재로부터 시제품 제작 기간은 10~14 영업일입니다. 인코넬 625(UNS N06625): 항복 강도 480 MPa; Cr 20~23%, Mo 8~10%; 982°C까지 우수한 고온 강도 유지력. 고온 배기가스 압축, 고온 가스 재순환 및 고온 수소 서비스에 사용되는 극한 온도 압축기 실린더 헤드용입니다. 니켈 합금 전용 툴링 관리 프로토콜을 사용하여 MAZAK 장비로 가공되었습니다. 가공 후 ASTM A967 표준에 따른 부동태화 처리를 거쳤습니다. EN 10204 3.1 재료 인증 기준을 충족합니다.
표면 처리
맞춤형 실린더 헤드
맞춤형 실린더 헤드 표면 처리는 네 가지 엔지니어링 기능을 수행합니다. 알루미늄 연소실 표면 및 밸브 영역의 내마모성(Type III 경질 양극 산화 처리), 연소열이 냉각수로 전달되는 것을 줄이는 열 차단(세라믹 TBC), 해양 및 화학 산업용 헤드의 내부 냉각수 통로 부식 방지(무전해 니켈 도금), 그리고 건식 연소 연료 서비스에서 밸브 가이드 보어 마모 방지(경질 크롬 도금)입니다. 중요한 밀봉면과 밸브 가이드 보어에 대한 처리 마스킹은 DFM 단계에서 처리 계획에 포함됩니다. 처리 후 정밀 보링을 통해 처리로 인해 간섭 끼워맞춤 치수에 영향을 준 가이드 보어 및 시트 인서트 보어의 치수를 복원합니다.
MIL-A-8625 규격에 따른 III형 경질 양극 산화 처리 (알루미늄 실린더 헤드)
알루미늄 엔진 실린더 헤드 연소실 표면, 밸브 시트 영역 및 외부 표면에 내마모성 표면을 제공합니다. HV 400+ 경도로 연소실 표면의 탄소 침착 및 밸브 충격 침식에 대한 내구성을 크게 향상시킵니다. 연소실 표면의 흑색 경질 아노다이징은 연소로 인한 열 복사를 감소시켜 국부적인 표면 온도를 낮추고 냉각수 재킷으로의 열유속 감소에 기여합니다. 데크 표면의 아노다이징 치수 증가는 측면당 0.015~0.050mm입니다. 이는 중요한 마스킹 요구 사항입니다. 아노다이징 적용 시 데크 표면은 반드시 마스킹되어야 합니다. CNCPioneer의 처리 계획은 아노다이징 전에 데크 표면과 모든 밸브 시트 인서트 보어 및 밸브 가이드 보어 영역을 마스킹합니다. 이러한 표면은 가스켓 시트 적합성을 위해 아노다이징 처리되지 않거나(베어 알루미늄) 엔진 제조업체 사양에 따라 사전 계획된 치수 허용 오차를 두고 별도로 경질 아노다이징 처리됩니다. 해양 및 화학 서비스 프로그램에서 부식 방지를 위해 내부 냉각수 통로 아노다이징 처리가 가능합니다. 외부 헤드 본체 표면의 미관 보호를 위해 Type II 아노다이징(연질, 0.005~0.015mm) 처리가 가능합니다. MIL-A-8625 Type III 인증서는 실린더 헤드 관련 문서 패키지와 함께 각 로트별로 발송됩니다.
아노다이징 사양열 차폐 코팅 — 세라믹 YSZ (연소실)
연소실 표면에 이트리아 안정화 지르코니아(YSZ) 열 차폐 코팅 적용 — 열전도율이 약 2.5 W/m·K(A356 알루미늄의 경우 155 W/m·K)인 0.1~0.3mm 두께의 세라믹 코팅으로, 연소 가스에서 실린더 헤드 재질로의 열 전달을 감소시킵니다. 적용 분야: 냉각 부하 감소를 통해 열효율을 향상시키는 디젤 및 산업용 가스 엔진; 냉각수로의 연소열 손실 감소를 통해 BMEP(제동 평균 유효 압력)를 향상시키는 레이싱 엔진; 연소 온도가 높은 대체 연료로 전환하는 고성능 엔진. 연소실을 최종 치수로 정밀 CNC 가공한 후 플라즈마 스프레이 방식으로 코팅합니다. 코팅 후 중요 단계: 코팅 적용 후 유체 주입을 통해 연소실 부피를 재확인합니다. 세라믹 코팅은 표면 코팅 두께에 따라 연소실 부피를 0.3~1.5cc 감소시킵니다. 실린더 헤드를 출고하기 전에 코팅 후 부피가 ±0.5cc 이내인지 확인해야 합니다. 코팅 접착력: ASTM C633에 따라 최소 25 MPa의 접착 강도. ASTM B117 염수 분무 시험에 따른 코팅 영역 외부의 부식 저항성 열순환 시험. 코팅 두께 측정 기록을 포함한 로트별 TBC 인증서가 실린더 헤드 문서 패키지와 함께 제공됩니다.
TBC 사양무전해 니켈 도금 — MIL-C-26074 (해양 및 화학 분야)
해양 및 화학 압축기용 알루미늄 실린더 헤드의 부식 방지 — 모든 내부 냉각수 통로 표면에 균일한 코팅을 적용하여 해수 접촉(해수 냉각 회로가 있는 해양 헤드) 또는 화학 공정 유체 접촉(공정 유체에 의한 냉각수 오염 가능성을 배제할 수 없는 화학 압축기 실린더 헤드)으로 인한 공식 부식을 방지합니다. 무전해 니켈 도금은 다음과 같은 이점을 제공합니다. 복잡한 내부 통로 형상에 균일한 도금(직선 전기 접촉이 필요한 전기 도금과 달리); HV 450~600의 경도(도금 직후 중인 유형)로 가이드 보어 영역의 내마모성을 향상시킵니다. 중성에서 약알칼리성 환경에서 내식성을 제공합니다. 도금 전 가공된 보어 치수에 측면당 0.015~0.030mm의 도금 여유를 적용합니다. 밸브 시트 인서트 보어와 밸브 가이드 보어는 무전해 니켈 도금 후 최종 사양에 맞춰 정밀 가공합니다(밸브 가이드 보어 ±0.003mm, 시트 인서트 보어 ±0.002mm). 외부 표면의 도금 두께는 25~50μm입니다. 내부 냉각수 통로 표면의 접착력은 15~25μm입니다. 접착력 테스트는 ASTM B571에 따라 실시했습니다. MIL-C-26074 인증서는 실린더 헤드 관련 문서와 함께 로트별로 제공됩니다.
EN 도금 사양경질 크롬 도금 - 밸브 가이드 보어 (천연가스 및 LPG용)
고마모성 건식연소 연료 엔진, 특히 천연가스 및 LPG 엔진 실린더 헤드와 같이 연료 윤활제가 없어 연료 윤활 엔진보다 밸브 가이드 마모가 훨씬 빠른 환경에서 사용되는 실린더 헤드 밸브 가이드 보어 및 시트 영역에 내마모성 경질 크롬 코팅을 적용했습니다. 경질 크롬의 특성: 경도(HV) 850~1,050, 탁월한 내마모성, 낮은 마찰 계수. 크롬 도금 밸브 가이드 보어: 크롬 도금 전 가이드 보어를 0.010~0.025mm 언더사이즈로 가공하고, 도금 후 최종 표면 조도(Ra) 0.8μm 및 직경 ±0.003mm 사양으로 호닝 처리합니다. 가스 엔진용 시트 영역 경질 크롬 도금: 시트 접촉 영역은 고주파(밸브 개폐 횟수/회전) 건식 금속 충격으로 인한 침식 마모로부터 보호됩니다. 크롬 도금 두께는 0.025~0.050mm이며, 와전류 게이지로 검증했습니다. 참고: 경질 크롬 도금은 환경 규제(EU 및 캘리포니아의 6가 크롬 REACH 및 RoHS 규정)의 적용을 받습니다. RoHS/REACH 규정 준수가 필요한 경우 3가 크롬 또는 대체 코팅 프로그램을 사용할 수 있습니다. 각 로트별 경질 크롬 도금 인증서와 두께 검증 기록이 제공됩니다.
크롬 사양ASTM A967 부동태화 및 인산염 처리
ASTM A967에 따른 부동태화 처리: 모든 316L, 17-4PH H900, Inconel 625 스테인리스강 및 니켈 합금 실린더 헤드에 필수적입니다. 질산 또는 구연산 부동태화 처리(방법 A 또는 C)는 가공 과정에서 원래의 부동태층이 제거되거나 손상된 모든 가공 표면의 크롬 산화물 부동태층을 복원합니다. 부식성 가스 환경에서 사용되는 압축기 실린더 헤드의 경우, 부동태층의 무결성이 가공된 내경 표면에서 공식 부식이 발생하는지 여부를 결정하기 때문에 매우 중요합니다. 치수 변화 없음: 밸브 포켓 내경, O링 홈 및 씰 접촉면은 최종 치수로 가공되며, 부동태화 처리는 치수를 변경하지 않습니다. 출하 전 ASTM A967 8항에 따른 부동태화 처리 후 황산구리 시험을 통해 유리철 제거 여부를 확인합니다. 황산구리 시험 결과가 불확실한 경우 페록실 시험을 실시합니다. EN 10204 3.1 재료 인증서와 함께 출하되는 로트별 부동태화 인증서를 제공합니다. 인산염 플러스 조립 윤활제(회주철 헤드): 회주철 실린더 헤드 외부 가공면 전체에 아연 또는 망간 인산염 변환 코팅(5~10μm)을 적용합니다. 인산염 막은 보관 및 운송 중 부식을 방지하고, 초기 길들이기 과정에서 밸브 가이드 구멍과 냉각수 통로 내부 표면에서 엔진 오일 윤활 유지를 용이하게 합니다. 엔진 조립 또는 고객의 코팅 적용 전에 용제 탈지를 통해 제거합니다.
부동태화 사양DLC 및 PVD 코팅 - 레이싱 및 저마찰 프로그램
레이싱 및 고성능 실린더 헤드 밸브 가이드 보어와 연소실 표면에 적용되는 다이아몬드 유사 탄소(DLC) 및 PVD(물리적 증착) 코팅은 마찰을 최소화하고 내마모성을 극대화하며 6가 크롬에 대한 환경 규제를 받지 않는 분야에 적합합니다. DLC 코팅(aC:H 유형): HV 1,500~3,000; 경계 윤활 조건에서 마찰 계수는 약 0.05~0.10(코팅되지 않은 알루미늄 또는 회주철의 경우 0.15~0.20 대비)입니다. 가이드 보어의 밸브 스템 접촉면에서 탁월한 내마모성을 제공합니다. 코팅 두께: 1~4μm. PVD 공정으로 치수 변화가 거의 없어 가이드 보어 프로그램에서 코팅 전 가공 여유가 필요하지 않습니다. 온도 제한: aC:H DLC는 약 300~400°C 이상에서 지속적으로 분해되므로 연소실 표면(최고 온도 300~600°C)보다는 밸브 가이드 보어 영역(작동 중 가이드 보어 주변 온도: 80~180°C)에 적용이 제한됩니다. TiN(질화티타늄) PVD 코팅: 경도 2,000~2,500, 금색; DLC 코팅의 온도 한계를 초과하는 밸브 시트 인서트 보어 표면 및 밸브 트레인 접촉 영역에 사용됩니다. 모든 치수 중요 부위는 정밀 가공 후 코팅이 적용되었으며, 코팅 후 치수 검증을 통해 PVD 증착 온도(180~200°C)로 인한 변형이 없음을 확인했습니다. 코팅 인증서에는 로트별 두께 및 접착력 기록이 포함되어 있습니다.
DLC/PVD 사양맞춤형 실린더 헤드 프로그램의 모든 표면 처리(MIL-A-8625 Type III 경질 아노다이징, 열 차폐 세라믹 YSZ 코팅, MIL-C-26074 무전해 니켈 도금, 경질 크롬 도금, ASTM A967 부동태 처리, 인산염 처리, DLC 및 PVD 코팅)는 데크 표면, 밸브 가이드 보어 및 시트 인서트 보어에 대한 적절한 마스킹 계획과 함께 CNCPioneer의 실린더 헤드 가공 프로그램 내에서 조정됩니다. 처리 후 정밀 보링을 통해 처리로 인해 간섭 끼워맞춤 사양에 영향을 미치는 밸브 가이드 보어 및 시트 인서트 보어의 치수를 복원합니다. 연소실 용적은 열 차폐 코팅 적용 후 유체 주입을 통해 재검증하여 코팅 후 용적이 ±0.5cc 이내인지 확인합니다.
품질 보증
맞춤형 실린더 헤드 프로그램
맞춤형 실린더 헤드의 품질 보증은 성능에 중요한 세 가지 치수 시스템을 다룹니다. 헤드 개스킷 밀봉을 위한 데크 표면 평탄도(모든 헤드에서 0.010mm/300mm CMM으로 검증), 압축비 균형을 위한 연소실 용적(모든 연소실에서 유체 주입 검증, 매칭 세트 문서화), 그리고 밸브 시트와 가이드 사이의 동심도(모든 실린더 헤드의 모든 밸브 위치에서 다이얼 게이지 TIR로 검증)입니다. 모든 실린더 헤드는 출고 전에 Mitutoyo CMM, 정밀 유체 주입 장치 및 다이얼 게이지 TIR 검사를 통해 검증됩니다.
엔지니어링 DFM 검토 및 실린더 헤드 구성 검토
모든 맞춤형 실린더 헤드 문의에 대해 24시간 DFM(설계 제조성 검사)을 제공합니다. 재질 및 헤드 크기에 따른 데크 표면 평탄도 확보가 가능하며, MLS(다층 강철) 가스켓 적용 시 0.010mm/300mm, 복합재 가스켓 적용 시 0.020mm, 금속 O링 및 C링 컴프레서 적용 시 0.005~0.008mm의 평탄도가 요구됩니다. 연소실 CNC 가공을 통해 반구형, 펜트루프형, 욕조형, 쐐기형 등 설계된 연소실 형상을 구현할 수 있으며, MAZAK VARIAXIS 5축 동시 가공이 가능하고, 얕은 쐐기형은 3축 밀링-선삭 가공으로 구현 가능합니다. 밸브 시트-가이드 동심도 확보를 위해 멀티 밸브 헤드에는 단일 설정 파일럿 툴링이 기본으로 제공되며, 복잡한 다각도 멀티 밸브 구성에는 가공 지그 파일럿 가공이 적용됩니다. 연소실 및 데크 영역과 관련된 냉각 통로 위치에 대한 최소 벽 두께 적합성 — CNCPioneer는 얇은 벽 조건(알루미늄의 경우 3.0mm 미만, 주철의 경우 4.0mm 미만)을 표시하여 가공 전에 설계자가 검토하도록 합니다. 연소실 둘레 주변의 밀봉 하중 분포에 대한 헤드 볼트 패턴 분석 — 불균형한 볼트 패턴은 평탄도 오차를 모방하는 불균일한 개스킷 하중을 발생시킵니다. 재료 선택: 빌릿 가공 대 주조 가공, 압축기 프로그램에 대한 스테인리스강 대 탄소강. 데크 표면, 밸브 가이드 또는 시트 인서트 보어 치수를 변경하는 표면 처리에 대한 마스킹 계획.
자재 입고 검사
가공 전 모든 빌릿 및 주조 로트에 대해 SII XRF 조성 검증(16개 원소 동시 분석 - A356, LM25, 6061, 7075; 회주철, 연성주철; 316L, 304, 17-4PH 확인)을 실시합니다. 로트별 경도 검증: T6 알루미늄 주조품(70~90 HRB); 7075-T6 빌릿(84~88 HRB); 회주철 EN-GJL-250(150~220 HB); 연성주철 EN-GJS-500(180~280 HB); 17-4PH H900(가공 전, 시효 처리 후 44~47 HRC 확인). 주조품의 표면 결함(균열, 냉간 접합, 불량 주조 또는 데크 영역, 연소실 벽, 밸브 시트 영역의 심한 기공)에 대한 육안 검사를 실시합니다. 이러한 결함이 발견될 경우, 주조품은 가공 전 불량 처리됩니다. 내부 냉각수 통로가 있는 사전 코어링된 주조품에 대한 압력 테스트: 3bar의 정수압으로 5분간 테스트하여 누출이 없는지 확인합니다. 이는 가공 시작 전에 주조품의 건전성을 검증하는 절차입니다. 가공 후 중요하지 않은 부위에서 기공이 발견된 주조품의 경우, CNCPioneer는 고객과 함께 수리(TIG 용접 + 재가공) 또는 교체 중 어떤 방법이 적절한지 검토한 후 다음 단계로 진행합니다.
공정 중 제어 — 적응형 데크 평탄도 및 최초 생산 CMM
가공 중 스핀들에 장착된 CNC 접촉 프로브를 사용하여 데크 표면 평탄도를 측정합니다. 가공 과정 중 어느 프로브 스테이션에서든 측정된 평탄도 편차가 0.008mm를 초과하면 적응형 보정이 적용됩니다. 이 가공 중 보정을 통해 평탄도 불량이 누적되어 재가공으로 인한 추가 가공 재료 소모가 발생하는 것을 방지합니다. 공정 작업 지시서에 열 안정화 프로토콜이 명시되어 있습니다. 황삭 가공 후 정삭 가공 전 최소 20분간 유지하며, 정삭 가공 시작 전 주변 온도 모니터링을 통해 데크 영역 온도가 주변 온도의 ±2°C 이내인지 확인합니다. 다중 부품 프로그램의 배치 가공 전에 데크 표면 평탄도, 밸브 시트 위치, 볼트 구멍의 실제 위치 및 연소실 예비 용적 프로브에 대한 CMM 측정을 수행합니다. 단일 설정 밸브 시트 및 가이드 보어 가공은 최초 다이얼 TIR 검사를 통해 검증합니다. 최초 TIR이 0.005mm를 초과하면 배치 밸브 시트 보링 시작 전에 공구 정렬을 확인하고 수정합니다. 모든 신규 프로그램의 첫 번째 시제품에 대해 연소실 용적 유체 충전량 측정을 실시한 후 다음 단계로 진행합니다. 이는 CNC 연소실 프로그램이 전체 세트 가공 전에 목표 용적 ±0.5cc를 달성하는지 확인하기 위한 것입니다.
최종 검사 - CMM, 유체 주입, 다이얼 TIR, 프로파일 측정
미쓰토요 CMM(±0.001mm): 데크 표면 평탄도(최소 25점 측정 그리드; 헤드별로 최소제곱 기준면에서 최대 편차 보고); 실린더 보어 축에 대한 데크 직각도(0.010mm/100mm); 네트워크 내 모든 밸브 시트 위치(보어 축 기준면에 대한 동심도 및 위치); 헤드 볼트 구멍의 실제 위치(하나의 CMM 프로그램에서 모든 구멍을 동시에 측정 - 각도 네트워크 오차를 놓치는 개별 구멍이 아님); 캠축 베어링 보어 직경 및 보어 간 동심도(OHC 헤드); 포트 면 평탄도(흡기 및 배기 매니폴드 접합면); 냉각수 보어 위치; 점화 플러그 나사산 위치; 데크에서 지정된 기준면까지의 전체 헤드 높이. 연소실 유체 주입량: 모든 실린더 헤드의 모든 연소실 - ±0.1cc의 정밀 주사기 측정; 헤드별 연소실별 기록; 모든 실린더 부피가 ±0.5cc 이내임을 보여주는 일치 세트 요약. 다이얼 게이지를 이용한 밸브 시트-가이드 TIR 측정: 모든 실린더 헤드의 모든 밸브 위치에서 프로브가 완성된 밸브 시트 홈에 위치하고 다이얼 스템이 가이드 보어를 통과하도록 합니다. TIR은 밸브 시트-가이드 런아웃을 직접 측정하며, ±0.003mm TIR은 ±0.006mm의 최대 동심도에 해당합니다. 모든 중요 나사산(점화 플러그, 인젝터, 헤드 볼트, 온도 센서 포트)에 대해 나사산 게이지를 사용하여 합격/불합격 여부를 확인합니다. 프로파일 측정: 데크 표면 Ra는 세 위치에서 측정하고, 밸브 시트 표면 Ra는 실린더 헤드별로 측정합니다. 육안 검사: 밸브 가이드 보어 출구의 버(burr) 유무, 연소실 가장자리의 청결도, 밸브 시트 접촉 밴드의 균일성을 확인합니다.
연소실 용적 검증 — 모든 연소실, 모든 헤드
CNCPioneer에서 생산하는 모든 실린더 헤드의 연소실 용량 검증은 샘플 검사나 초도품 검사가 아닌, 모든 제품에 대해 유체 주입법을 이용하여 수행됩니다. 유체 주입법은 다음과 같습니다. 헤드를 수평 고정 장치에 뒤집어 놓고, 점화 플러그 나사산 위치에 정밀하게 구멍이 뚫린 투명 아크릴판을 사용하여 연소실 입구를 데크 표면에서 밀봉합니다. 정밀하게 보정된 주사기를 사용하여 0.1cc 단위로 수용성 오일을 점화 플러그 구멍을 통해 주입합니다. 오일 수위가 정확하게 알려진 기준점(점화 플러그 나사산 하단)에 도달하면 오일 용량을 기록합니다. (모든 헤드에 동일한 기준점이 사용됨) 용량 기록은 단일 실린더 헤드의 경우 연소실별로, 다중 실린더 헤드의 경우 ±0.5cc(레이싱용 매칭 세트 프로그램의 경우 ±0.3cc) 이내의 오차 범위를 확인하는 매칭 세트 컴파일을 통해 실린더별로 기록합니다. 열 차폐 코팅(TBC) 후 용량 재검증: 가공 후 열 차폐 코팅이 적용된 실린더 헤드의 경우, 코팅 적용 후 유체 주입을 다시 수행합니다. 0.1~0.3mm 세라믹 코팅은 표면당 코팅 두께에 따라 연소실 용량을 0.3~1.5cc 감소시킵니다. 코팅 후 부피는 실제 압축비를 결정하며, 출고 전 ±0.5cc 규격 이내로 검증되어야 합니다. 실린더 헤드 출하 시 고객 엔진 조립 기록 및 규정 준수 문서 작성을 위해 실린더 세트별 부피 기록이 실린더 헤드 출하 서류 패키지에 포함되어 있습니다.
문서 패키지
실린더 헤드별 또는 매칭 세트별 적합성 인증서. 미쓰토요 CMM 치수 보고서: 데크 평탄도 25점 그리드, 데크 직각도, 밸브 시트 위치 및 동심도 네트워크, 헤드 볼트 실제 위치(모든 구멍 동시 측정), 캠축 보어 직경 및 동심도, 포트 면 평탄도, 냉각수 보어 위치, 점화 플러그 나사산 위치, 전체 높이 - 모든 측정값은 도면 공차와 비교하여 일련 번호별로 표 형식으로 제공됩니다. 연소실 유체 충전량 기록: 헤드별 연소실별, 다기통 프로그램의 경우 실린더 간 범위 및 최대 편차를 보여주는 매칭 세트 요약. 다이얼 게이지 시트-가이드 TIR 기록: 모든 실린더 헤드의 모든 밸브 위치 - 모든 값은 헤드별 밸브별로 나열됩니다. 프로파일 측정: 세 위치에서의 데크 표면 Ra, 시트 표면 Ra. 나사산 게이지 기록: 실린더 헤드의 모든 중요 나사산에 대한 합격/불합격 판정. 로트 추적성이 포함된 재료 인증서(빌렛 바 또는 주조 열 번호에서 가공 로트, 실린더 헤드 일련 번호까지). 표면 처리 인증(MIL-A-8625 3형 경질 양극 산화 처리, MIL-C-26074 무전해 니켈 도금, 경질 크롬 도금 두께, TBC 코팅 기록, ASTM A967 부동태화 처리 시험 결과). OEM 프로그램의 경우 IATF 특수 특성인 데크 평탄도, 시트 TIR 및 연소실 용적에 대한 PPAP 레벨 3 Cpk ≥1.67 충족. 항공우주 및 방위 엔진 프로그램의 경우 AS9102에 따른 FAIR 인증 획득. 관련 기록은 20년간 보관.
IATF 16949 품질 시스템
맞춤형 실린더 헤드 프로그램
CNCPioneer의 IATF 16949 및 AS9100D 인증 품질 시스템은 정밀 실린더 헤드에 특화된 네 가지 품질 기준을 충족합니다. 첫째, 헤드 가스켓 밀봉에 필요한 0.010mm/300mm 규격으로 모든 헤드의 데크 평탄도를 100% CMM 측정(샘플링 아님)합니다. 둘째, 압축비 균형을 위해 모든 연소실의 연소실 용적을 100% 검증합니다. 셋째, 밸브의 완전한 원주 밀봉을 위해 모든 밸브 위치에서 밸브 시트-가이드 간 TIR을 100% 측정합니다. 넷째, 최초 생산품부터 OEM 대량 공급 프로그램까지 PPAP 레벨 3 Cpk ≥1.67 인증을 획득했습니다.
실린더 헤드 전체에 100% CMM 평탄도 보장
모든 맞춤형 실린더 헤드(산업용 엔진 헤드, 컴프레서 헤드, 레이싱 헤드 등)는 최소 25점 측정 그리드를 사용하여 데크 표면 평탄도를 100% CMM(좌표측정기)으로 검증합니다. 각 헤드 일련번호별로 최소제곱 기준면에서의 최대 편차가 보고됩니다. 0.010mm/300mm 규격 대역폭에서 샘플링 방식이 아닌 100% CMM 검증이 필요한 이유는 데크 표면 평탄도 불량이 엔진 조립 업체에 전달될 경우 최초 시동 시 헤드 개스킷 파손이라는 심각한 결과를 초래할 수 있기 때문입니다. 이러한 불량은 엔진 조립 비용 지출 후에야 발견됩니다. 25점 측정 그리드는 데크 영역을 충분한 밀도로 커버하여 열 구배 효과로 인한 보울-새들 파형과 페이스 밀 인서트 높이 변화로 인한 모서리-중심 높이 차이를 감지할 수 있습니다. 측정 그리드가 촘촘하지 않으면 이러한 파형을 감지하지 못할 수 있습니다. CMM 검증은 가공 온도가 아닌 상온에서 수행되어 열 안정화 프로토콜의 효과를 확인합니다. CMM 보고서에는 헤드 일련 번호별 데크 평탄도의 포인트 클라우드 데이터와 등고선 지도가 포함되어 있으며, 모든 실린더 헤드와 함께 PDF 파일로 보관 및 배송됩니다.
- 모든 실린더 헤드에 대해 100% CMM 25포인트 데크 평탄도 검사 완료
- 상온에서의 CMM 측정 결과 - 열 안정화 확인
- 출하 서류의 일련 번호별 포인트 클라우드 및 등고선 지도
연소실 용적 100% — 모든 연소실에 유체가 채워짐
모든 실린더 헤드의 연소실은 샘플링이나 CNC 프로그램 좌표를 이용한 추정이 아닌, 유체 주입을 통한 직접 부피 측정 방식을 거칩니다. 이 방식은 가공된 연소실의 부피를 물리적으로 정확하게 측정하며, 가공된 연소실 바닥 및 벽면 형상, 데크 표면 높이, 스퀴시 밴드 형상, 그리고 CMM 포인트 데이터를 이용한 좌표 기반 부피 계산으로는 포착할 수 없는 가공 공구 변형 효과 등 모든 치수적 요소를 고려합니다. 부피 측정 정밀도는 주사기 판독값당 ±0.1cc(일반적인 총 부피 정밀도는 측정값당 ±0.15cc)로, ±0.5cc 허용 오차를 3배의 안전 여유를 두고 확인하기에 충분합니다. 다기통 엔진 프로그램의 경우, 각 실린더의 부피 기록은 세트별로 정리되어 개별 실린더 부피와 세트 내 최대 편차(사양: ±0.5cc 범위)를 보여주는 표로 제공됩니다. 이 정합된 세트 문서는 엔진 조립 전 압축비 분포의 균형을 확인하는 데 사용되는 품질 기록이며, 엔진 성능 다이노 시트에서 실린더 출력 균형 데이터와 비교하여 검증하는 데 활용됩니다. TBC 후속 프로그램의 경우: 세라믹 코팅 적용 후 부피 재측정이 필수적이며, 챔버별 코팅 조정 부피를 기록하고 설계 사양 및 코팅 전 부피와 비교해야 합니다.
- 각 실린더 헤드의 모든 챔버에 유체가 채워져 있음 - 샘플링되지 않음
- 주사기 측정 정밀도 ±0.1cc, 전체 정밀도 ±0.15cc
- 매칭 세트 문서화: 세트별 모든 실린더 부피가 집계됨
밸브 시트 TIR 100% 측정 - 다이얼 게이지를 이용한 모든 밸브 위치 측정
모든 실린더 헤드의 모든 밸브 위치에 대해 다이얼 게이지를 이용한 시트-가이드 TIR(총 런아웃) 검증을 실시합니다. 다이얼 게이지 프로브가 완성된 밸브 시트 홈에 위치하고 다이얼 스템이 밸브 가이드 보어를 통과하는 동안 실린더 헤드를 가이드 보어 축을 중심으로 360° 회전시킵니다. TIR 판독값은 시트-가이드 동심도 런아웃을 직접 측정합니다. 이 방법은 CMM을 이용한 시트-가이드 위치 측정보다 두 가지 이유로 선호됩니다. 첫째, 밸브의 실제 정렬 상태를 직접적으로 시뮬레이션할 수 있습니다(가이드 보어 축이 회전 기준점이고, 시트 접촉면이 측정 대상 표면으로, 실제 사용 환경에서 밸브 접촉 균일성을 좌우하는 기하학적 관계를 정확하게 반영합니다). 둘째, 좌표 기반 CMM 검사에서 점 데이터로부터 추론해야 하는 시트 커터 마모, 파일럿 간극 증가 또는 재척킹 오류로 인한 동심도 오차를 정확하게 감지할 수 있습니다. TIR 사양: 표준 실린더 헤드 프로그램의 경우 ±0.003mm TIR(최대 총 런아웃 ±0.006mm)입니다. 정밀 산업 및 레이싱 프로그램에서는 ±0.002mm TIR(= ±0.004mm)의 정밀도를 요구합니다. 밸브 위치가 TIR 규격을 초과하는 경우, 가이드 보어에 파일럿 툴링을 등록하고 단일 설정으로 시트 각도를 재가공하여 동심도를 복원한 후, 다이얼 TIR로 재측정하여 출고합니다. 각 실린더 헤드의 밸브 위치별 TIR 기록은 보관되어 관련 문서와 함께 제공됩니다.
- 각 실린더 헤드의 모든 밸브 위치에서 TIR을 측정하십시오.
- 직접 기능 측정 — 실제 밸브 정렬을 시뮬레이션합니다.
- TIR 기록은 출하 서류에 밸브 및 헤드별로 기록됩니다.
PPAP 레벨 3 / FAIR AS9102 — OEM 및 항공우주 프로그램
PPAP 레벨 3 인증은 맞춤형 실린더 헤드 OEM 프로그램에 적용됩니다. 인증 요건에는 설계 기록(도면 및 CAD 모델 개정 추적성), 공정 흐름도(자재 입고부터 표면 처리, 최종 검사 및 문서화까지의 전체 가공 순서), PFMEA(데크 평탄도 부적합, 시트 TIR 부적합, 연소실 용적 부적합을 가장 심각한 세 가지 고장 모드로 식별하는 고장 모드 및 영향 분석), 각 특성에 대한 측정 빈도 및 방법을 명시한 관리 계획, CMM 프로브 시스템(데크 평탄도 및 볼트 원), 유체 주입 장치(연소실 용적), 다이얼 게이지(시트 TIR)에 대한 MSA 게이지 R&R(모두 허용 오차의 10% 이하 게이지 변동), IATF 16949 특수 특성인 데크 평탄도, 시트-가이드 TIR, 연소실 용적, 헤드 볼트 진위치에 대한 Cpk ≥1.67의 초기 공정 능력 연구, 그리고 부품 제출 보증서(PSW)가 포함됩니다. PPAP 인증 일정은 시범 생산 완료부터 고객 승인까지 6~8주입니다. 항공우주 및 방위 엔진 프로그램의 AS9102에 따른 FAIR(초도품 검사 보고서): AS9102 요구사항에 따라 도면 특성의 100%에 대한 완벽한 검사; 검사 결과와 대조된 벌룬 도면; 재료 인증; 표면 처리 인증; 모든 공정상의 부적합 사항(NCR) 문서화 및 처리 완료. 품질 지표: 99% 합격률; 기존 OEM 프로그램의 100% 정시 납품률.
- PPAP 레벨 3 Cpk ≥1.67 (실린더 헤드 OEM 프로그램용)
- 항공우주 및 방위 엔진 프로그램에 대한 AS9102에 따른 FAIR
- 99% 합격률 · 100% 정시 배송
맞춤형 실린더 헤드 관련 FAQ
산업용 엔진 제조업체, 압축기 OEM, 해양 장비 제조업체, 모터스포츠 엔진 개발업체 및 유압 장비 생산업체에서 실린더 헤드 데크 평탄도 사양, 밸브 시트 동심도 측정 방법, 빌릿 재료와 주조 재료 선택, 중국 내 실린더 헤드 생산 경제성 및 납기 등에 대해 자주 묻는 질문들을 정리했습니다.
데크 표면 평탄도 사양은 헤드 개스킷 유형과 장착 순응도(초기 볼트 체결 시 탄성 또는 소성 변형을 통해 데크 표면의 작은 불규칙성을 보정하는 개스킷의 능력)에 따라 결정됩니다. 복합 섬유 개스킷(기존의 다층 섬유 및 강철 비드 유형): ±0.040~0.060mm/300mm - 이 개스킷은 부드러운 섬유 강화 재질로 인해 장착 순응도가 높아 데크 표면의 적당한 불규칙성을 허용합니다. 다층 강철(MLS) 개스킷: ±0.010~0.020mm/300mm - MLS 개스킷은 얇은 강철 층이 매우 작은 굴곡에만 적응할 수 있기 때문에 순응도가 최소화됩니다. 평탄도 편차가 0.020mm를 초과하면 MLS 개스킷에 고저 영역이 발생하여 연소 하중 하에서 개스킷 응력이 주기적으로 변동하고, 응력 집중 영역에서 강철 층의 피로 박리가 시작됩니다. 금속 O링 및 C링 개스킷(고압 산업용 및 압축기 헤드): ±0.005~0.008mm - 이러한 개스킷은 밀봉을 위해 데크 표면 형상에 전적으로 의존하며, 개스킷 규격 준수가 데크의 불완전성을 보완하지 못합니다. CNCPioneer는 네 가지 복합 공정 기술을 통해 생산 과정에서 0.010mm/300mm의 데크 표면 평탄도를 달성합니다. 첫째, 페이스 밀 인서트 높이 일치: 모든 인서트의 높이를 ±0.003mm 이내로 동일하게 유지합니다. 인서트 높이가 일치하지 않으면 인서트 간격 주파수에서 주기적인 요동이 발생합니다. 둘째, 열 안정화: 황삭 가공은 알루미늄 헤드 표면 온도를 약 12~18°C 상승시켜 데크 영역을 팽창시킵니다. CNCPioneer의 프로그램은 황삭 가공 후 정삭 가공 전에 20분간의 열 안정화 시간을 포함합니다. 정삭 가공을 시작하기 전에 온도 구배가 해소될 때까지 기다립니다. 셋째, 단일 패스 마무리: 공구 후퇴 없이 단일 연속 패스로 마무리를 하면 공구가 들어 올려졌다가 다시 맞물릴 때 발생하는 단차 아티팩트(각 재맞물림 위치에서 0.002~0.005mm 높이 불연속)를 제거할 수 있습니다. 넷째, CMM 검증: 모든 실린더 헤드 데크 표면은 출고 전 상온에서 25포인트 CMM 측정을 통해 검증하여 열 안정화 프로토콜이 효과적이었는지, 페이스 밀 인서트가 높이 사양을 준수하는지 확인합니다.
밸브 시트의 동심도가 가이드 보어에 대해 얼마나 중요한지는 밸브 접촉 역학을 통해 이해할 수 있습니다. 포펫 밸브가 시트에 닫힐 때, 밸브 디스크는 원형 접촉 밴드를 따라 시트와 접촉합니다. 연소 가스 밀봉 및 시트 접촉으로 인한 밸브 면의 균일한 냉각을 위해서는 이 밴드가 360도 전체에 걸쳐 균일한 접촉 압력을 유지해야 하는데, 이를 위해서는 시트 중심이 밸브 가이드 보어 축으로 정의되는 밸브 스템 축과 정확히 일치해야 합니다. 시트 중심이 가이드 보어에서 0.010mm 이상 어긋나면 밸브 면이 한쪽 면에서는 시트와 강하게 접촉하고 반대쪽 면에서는 약하게 또는 전혀 접촉하지 않게 되어 비대칭 접촉이 발생합니다. 이로 인해 접촉이 약한 쪽은 밀봉이 불량해지고, 접촉이 강한 쪽은 시트 인서트 재질에 과도한 응력이 가해집니다. 실제 작동 시, 접촉이 약한 쪽에서는 뜨거운 연소 가스가 밸브가 닫힐 때마다 시트를 통해 누출되어 열적 및 기계적 메커니즘에 의해 시트와 밸브 면이 동시에 침식됩니다. 결국 밸브 연소와 시트 후퇴가 발생하여 설계된 밸브 시트 수명보다 훨씬 빨리 엔진 밀봉 기능이 손상됩니다. CNCPioneer는 특수 제작된 파일럿 툴링 시스템을 사용하여 단일 설정으로 밸브 시트 및 가이드 보링을 통해 ±0.003mm의 동심도를 달성합니다. 1차 기계 설정에서 밸브 가이드 보어를 ±0.003mm 직경으로 정밀 리밍한 후, 완성된 가이드 보어에 정확하게 위치하는 파일럿에 장착된 시트 절삭 공구를 사용하여 시트 인서트의 카운터보어를 가공합니다. 가이드 보어의 파일럿은 시트 절삭 공구를 가이드 보어 축에 기계적으로 중심을 잡아줍니다. 동심도는 CNC 위치 정밀도가 아닌 툴링 정렬을 통해 달성되므로, 시트 보링 작업 중 열 변동, 고정 장치 침하 또는 기계 위치 변화에 관계없이 동심도가 유지됩니다. 시트 인서트 설치 및 시트 각도 절삭(역시 가이드 보어 파일럿 툴링 사용) 후, 완성된 시트 형상은 다이얼 게이지로 검증합니다. 다이얼 게이지 끝부분이 완성된 시트 홈에 위치하고 다이얼 스템이 밸브 가이드 보어를 통과하는 동안 TIR 판독값을 통해 시트와 가이드 사이의 런아웃을 직접 측정합니다. ±0.003mm의 동심도 오차 범위 내에서 최대 0.006mm의 TIR(총 내부 저항)이 발생하며, 이는 엔진 밸브 제조업체가 밸브 밀봉 성능 보증을 위해 지정하는 최대값인 0.010mm 이내입니다.
맞춤형 실린더 헤드 제작 시 빌릿 알루미늄과 주조 알루미늄 중 어떤 것을 선택할지는 비용, 설계 자유도, 재료 특성, 납기라는 네 가지 요소를 고려해야 하며, 어떤 요소가 가장 중요한 제약 조건인지에 따라 결정됩니다. 주조 알루미늄 실린더 헤드(A356-T6 또는 동등 재질)는 주조 공정을 통해 내부가 비어 있는 형상(냉각수 통로, 포트 형상 등)을 거의 최종 형상에 가깝게 구현할 수 있습니다. 이러한 형상은 빌릿 가공 시에는 드릴이나 EDM 가공을 통해 얻은 통로를 교차시켜 근사적으로만 구현할 수 있습니다. 주조 헤드는 재료비(알루미늄 스크랩과 주조 인건비 vs. 고가의 빌릿 바)가 저렴하고 금형 투자 비용이 회수되는 대량 생산에 적합합니다. 하지만 최소 주문 수량과 금형 제작 기간(패턴/금형 제작: 6~12주, 복잡성에 따라 3,000~30,000달러) 때문에 단일 프로토타입 제작이나 소량 맞춤형 프로그램에는 적합하지 않습니다. 주조 기공(고화 금속 내에 갇힌 가스 공극)은 주조 공정의 고유한 한계점이며, 공정 제어(진공 주조, 방향성 응고)를 통해 관리할 수는 있지만 완전히 제거할 수는 없습니다. 냉각수 통로 벽의 기공은 엔진 조립 전에 감지할 수 없는 냉각수 누출을 유발합니다. 빌렛 알루미늄 실린더 헤드(6061-T6, 7075-T6, 2024-T4)는 솔리드 바 또는 플레이트를 가공하여 주조 기공 위험이 전혀 없습니다. 냉각수 통로는 주조 형태가 아닌 교차하는 드릴 채널 형태로 가공되어 냉각수 회로의 복잡성을 줄이면서 기공 위험을 제거합니다. 동일한 형상의 주조보다 재료비와 가공 시간이 더 많이 소요되지만, 금형 투자 비용이 없고, 시제품 제작 기간은 5~10일이며, 5축 CNC 가공 기능을 통해 완전한 설계 자유도를 확보할 수 있습니다. CNCPioneer의 권장 사항: 복잡한 냉각수 통로가 필요하고 금형 투자가 타당한 대량 생산(연간 100개 이상) 실린더 헤드에는 주조 알루미늄을 사용하는 것이 좋습니다. 단일 프로토타입, 레이싱, 소량 생산 산업용 엔진 및 냉각수 통로의 완벽한 무결성 보장이 필요한 모든 용도에 적합한 빌렛 알루미늄을 제공합니다. 고객이 제공한 원재료를 사용한 주조 알루미늄 실린더 헤드: CNCPioneer는 고객이 제공한 원재료를 받아 정밀 CNC 가공 공정을 완벽하게 적용합니다. 이 비용 모델은 고객이 직접 주조 프로그램을 제어하는 방식으로 주조 비용을 절감하면서도 치수 정밀도가 중요한 부분에 CNCPioneer의 정밀 가공 품질을 제공합니다.
CNCPioneer의 맞춤형 실린더 헤드 공장에서의 시제품 제작 소요 기간은 다음과 같습니다. 6061-T6 빌렛 단일 실린더 헤드(2밸브 연소실) - 5~7 영업일; 7075-T6 빌렛 4밸브 펜트루프 레이싱 실린더 헤드 - 7~10 영업일; 고객 제공 주조 알루미늄(가공 포함) - 7~10 영업일(가공 시간만 포함, 주조 조달은 별도); CNCPioneer에서 조달한 주조 알루미늄(가공 포함) - 12~18 영업일(주조 공장 일정 포함); 회주철 주조(가공 포함) - 8~12일; 스테인리스강 컴프레서 실린더 헤드 - 8~12일; 고압 17-4PH H900 컴프레서 실린더 헤드 - 10~14일. 연소실 용적 일치 검증을 위한 유체 주입량 측정 및 설정 문서화에 1 영업일이 추가됩니다. 경질 아노다이징 처리에 3일이 추가됩니다. 가공 준비가 완료된 설계에 한해 3일 내 빌렛 알루미늄 단일 밸브 실린더 헤드 신속 생산이 가능합니다. 시범 생산(실린더 헤드 세트 25~100개): 배치당 2~3주 소요; 데크 평탄도 및 밸브 시트 TIR에 대한 SPC 누적 측정 시작. PPAP 레벨 3: 시범 생산 완료 후 6~8주 소요. 대량 OEM 생산: MAZAK 전용 설비를 통해 2주 간격으로 월별 생산 개시; 생산량 단계에 따라 시제품 대비 단위당 비용 40~70% 절감. 대표적인 규모의 경제성 분석: 미국 고성능 엔진 가공 업체에서 세트당 2,800달러에 구입하는 6061-T6 빌렛 4기통 4밸브 고성능 엔진 실린더 헤드 세트(배기량 ±0.5cc, 데크 두께 0.010mm/300mm, 밸브 시트 TIR ±0.003mm, 부동태 처리)를 CNCPioneer의 시제품으로 제작하면 약 1,550달러에 구입할 수 있습니다. 또한, 중국에서 연간 500세트를 생산한다고 가정할 때, 세트당 580~720달러로 절감할 수 있습니다. 연간 2,000대의 엔진을 생산하고 엔진당 4기통 실린더 헤드 세트 1개를 사용하는 산업용 엔진 OEM의 경우, 중국 실린더 헤드 제조업체로부터 세트당 800~1,200달러를 절감하여 연간 160만~240만 달러의 실린더 헤드 BOM 비용을 절감할 수 있습니다. 이는 엔진 성능과 수명에 필요한 치수 품질을 유지하면서 엔진 제조 경제성을 획기적으로 개선하는 효과를 가져옵니다.
맞춤형 실린더 헤드 가공 견적을 받아보세요
맞춤형 실린더 헤드 도면, CAD 모델(STEP, IGES, SolidWorks, PDF) 또는 엔진 사양을 업로드하시면 24시간 이내에 무료 DFM 검토 및 경쟁력 있는 견적을 받아보실 수 있습니다. 검토 내용에는 재질 및 헤드 크기에 따른 데크 표면 평탄도 확보 가능성, 밸브 구성에 따른 밸브 시트 동심도 확보 방안, 연소실 용적 최적화 방법, 빌릿 또는 주조 재질 추천, 냉각수 통로 접근성 및 벽 두께 적합성, 헤드 볼트 패턴 밀봉 하중 분석, 작동 환경에 따른 표면 처리 사양, 그리고 시제품 CNC 실린더 헤드부터 중국 OEM 양산 공급에 이르는 전체 가격 정보가 포함됩니다.