¿Alguna vez has escuchado la letra de una canción que dice algo como "demasiado calor te quema"? Sí, eso también aplica al corte láser.
La zona afectada por el calor (ZAC) es básicamente el área de "daño colateral" justo al lado del corte láser. El metal no se fundió allí, pero el calor intenso alteró su microestructura, dureza, color y, a veces, incluso su apariencia.
En los proyectos de chapa metálica, ya sea que se fabriquen soportes, carcasas, letreros o piezas de calidad aeroespacial, una zona afectada por el calor excesiva puede convertir un corte perfecto en un problema: piezas deformadas, dobleces agrietados, decoloración antiestética o piezas que no superen las pruebas de corrosión.
¿La buena noticia? El corte por láser ya ofrece una de las zonas afectadas por el calor más pequeñas entre los métodos térmicos. Con los ajustes adecuados, se puede reducir prácticamente a cero.
Aquí tienes una guía práctica y sin rodeos para mantener bajo control la zona afectada por el peligro (HAZ, por sus siglas en inglés) y así conseguir piezas limpias, resistentes y listas para usar.
¿Qué es exactamente la ZAT?
ZAH significa zona afectada por el calor. Es la banda de metal junto al corte (o soldadura) que se calentó lo suficiente como para cambiar sus propiedades, pero no lo suficiente como para fundirse y formar parte del corte.
Piénselo así: el láser es un soplete superenfocado. La ranura es donde el metal se vaporiza o se funde. Justo al lado, el calor se cuela y altera la estructura del grano, la dureza y, a veces, la composición química (especialmente en aceros inoxidables, donde el cromo puede formar carburos y anular la resistencia a la corrosión).
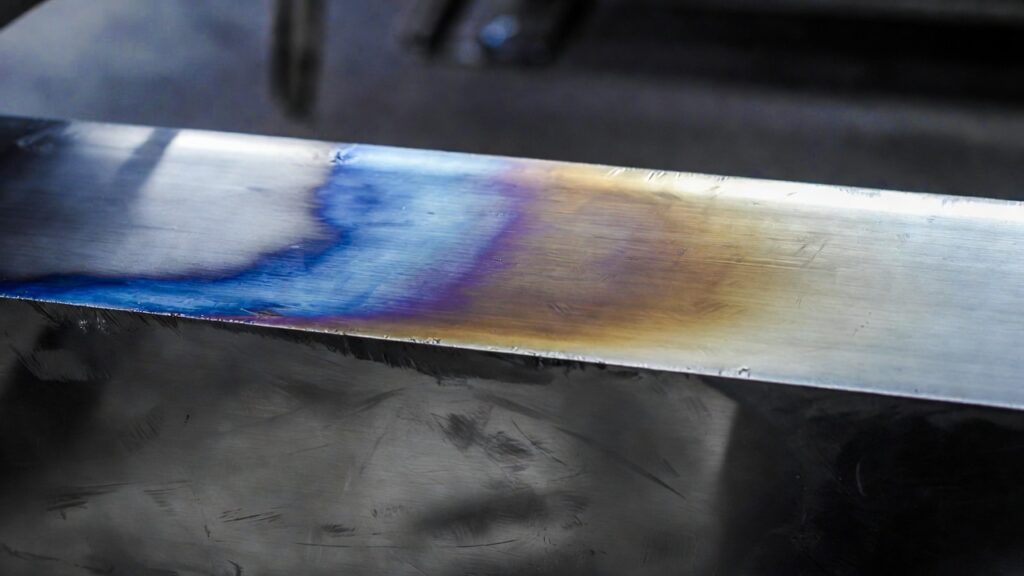
Normalmente verás que HAZ aparece de la siguiente manera:
- Descoloramiento—tono de calor amarillo pajizo, azul o morado en acero inoxidable
- Endurecimiento o fragilidad — El enfriamiento rápido puede crear martensita en los aceros.
- Escala de oxidación—especialmente con gas de asistencia de oxígeno
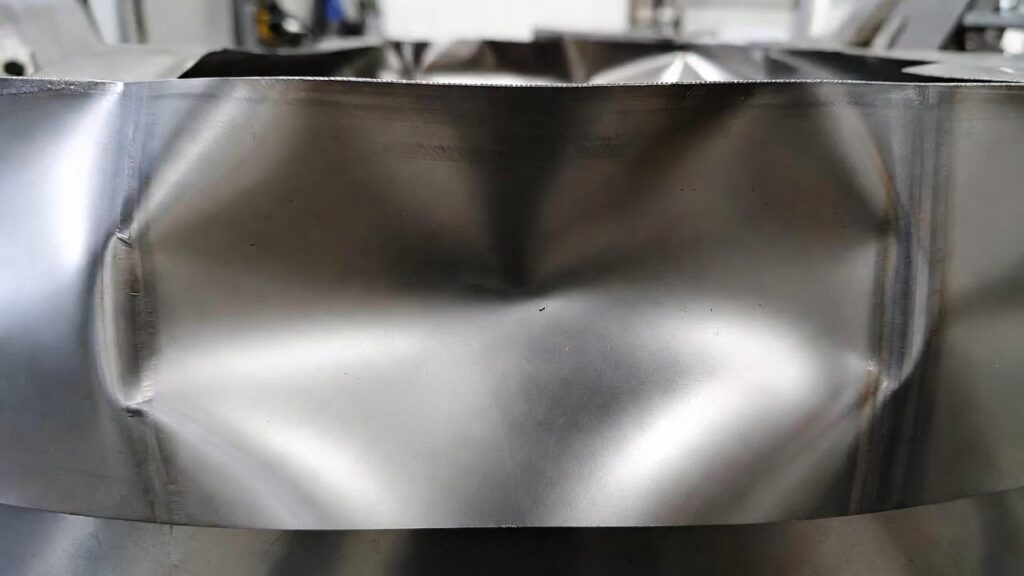
- Ligera deformación — Las láminas delgadas odian el calentamiento desigual
En chapas metálicas delgadas (de menos de 6 mm), incluso una pequeña zona afectada por el calor (ZAC) puede causar problemas notables. En materiales más gruesos, sigue presente, pero su impacto en la planitud general es menos pronunciado. (Sección transversal de un borde cortado con láser mediante microscopio óptico. La línea discontinua suele marcar dónde termina la ZAC y comienza el metal base no afectado, siendo más ancha en la parte inferior en muchos casos).
¿Por qué debería importarle minimizar la ZAT?
Porque la zona afectada por el calor no es solo un aspecto cosmético. Puede:
- Debilitar la pieza (grietas bajo carga o falla por fatiga)
- Resistencia a la corrosión por ruina (hola, falla del acero inoxidable en ambientes salados)
- Hacer que doblar o dar forma sea complicado (los bordes frágiles se agrietan)
- Agregue pasos de acabado adicionales (eliminación de óxido o decoloración)
- Provoca distorsión que altera las tolerancias estrictas
En industrias como la aeroespacial, la médica o la de equipos para la industria alimentaria, incluso una pequeña zona afectada por el peligro (ZAC) puede marcar la diferencia entre pasar la inspección y desechar todo el lote.
El objetivo no es lograr una zona afectada por el calor cero (imposible con calor), sino reducirla tanto que no afecte la función, la apariencia ni los procesos posteriores.
Procesos que generan la mayor (y menor) ZAT
Clasificación rápida desde el mayor desastre hasta el cliente más genial:
- Oxyfuel → enorme HAZ
- Plasma → mediano a grande HAZ
- Láser de CO₂ → pequeño a mediano HAZ
- Láser de fibra → muy pequeño HAZ
- Chorro de agua → cero HAZ (fiambre)
- Cizallado/punzonado → cero HAZ (pero geometría limitada)
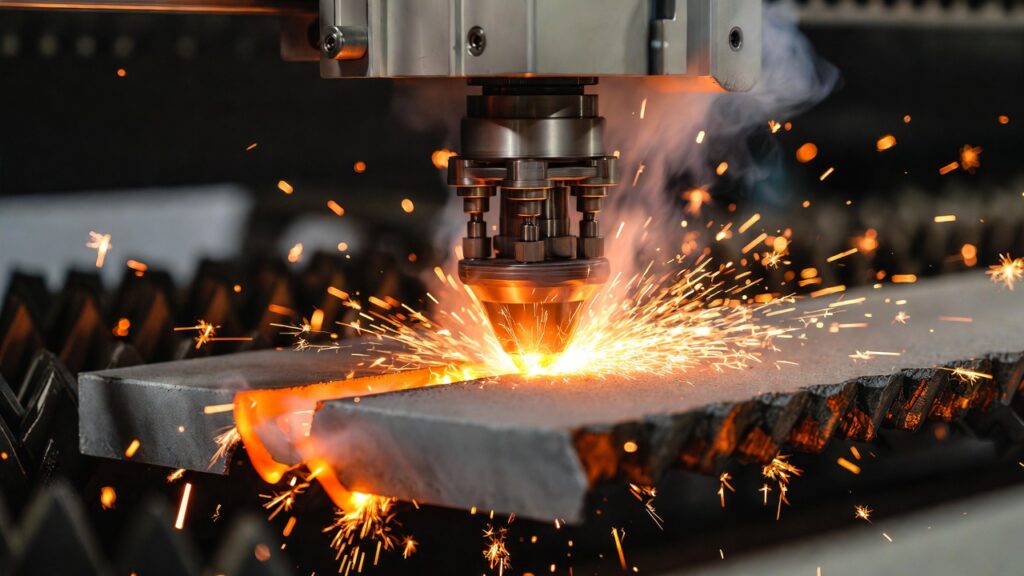
Los láseres de fibra dominan el sector del corte de chapa metálica hoy en día gracias a su rapidez, precisión y mínima zona afectada por el calor (ZAC ) , especialmente en acero inoxidable, aluminio y titanio. (Ejemplo de un borde cortado con láser limpio con mínima tinción por calor visible, el objetivo para la mayoría de los proyectos).
Cómo evitar (o minimizar) la ZAT en el corte por láser
Estas son las palancas más importantes que puedes utilizar, clasificadas según su impacto.
Utilice el acelerador de asistencia adecuado (esto es muy importante)
El gas auxiliar expulsa el metal fundido de la ranura y controla la oxidación.
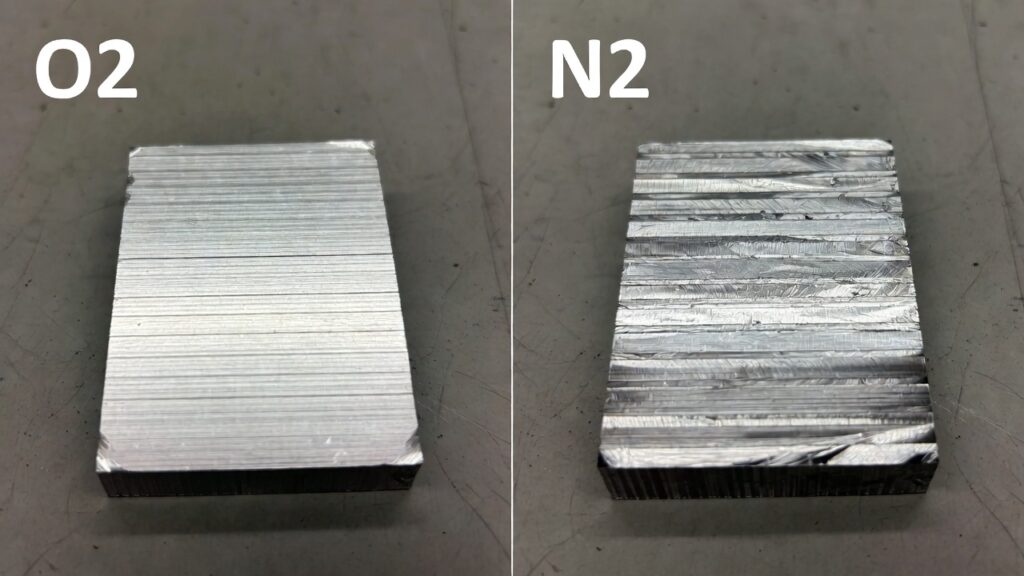
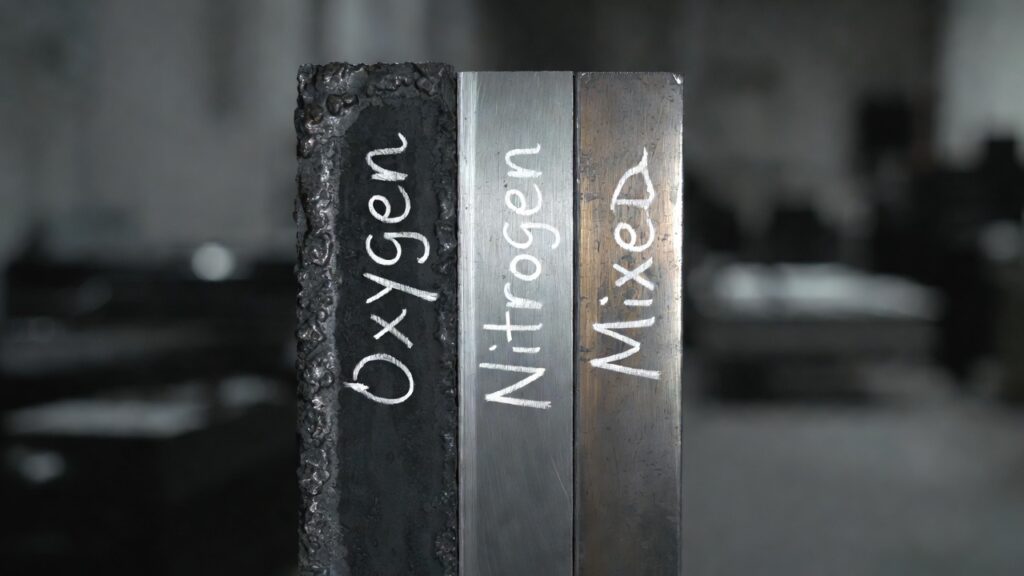
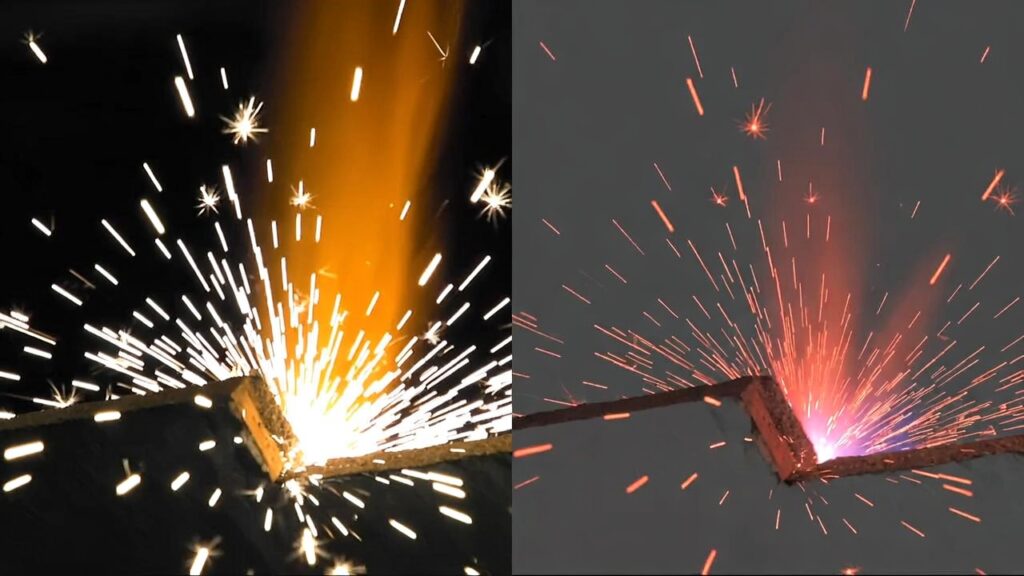
- Nitrógeno (inerte) → la mejor opción para acero inoxidable, aluminioy titanio. Sin oxidación, bordes plateados brillantes, mínima zona afectada por el calor y sin necesidad de limpieza posterior. Mayor presión = limpieza aún más eficaz.
- Oxígeno (reactivo) → más rápido en acero dulce pero añade calor de combustión → más grande HAZ, sarro pesado, decoloración.
- Aire → Es un compromiso barato, pero puede producirse cierta oxidación.
El cambio a nitrógeno en el acero inoxidable puede reducir el tinte térmico visible entre un 70 y un 80 % y mejorar drásticamente el rendimiento frente a la corrosión.
Aumenta la velocidad, reduce la potencia
Entrada de calor = Potencia ÷ Velocidad. Menor entrada de calor = menor ZAH.
- Ejecute a la velocidad estable más rápida que proporcione una penetración total sin escoria.
- Utilice la potencia justa para cortar limpiamente; una potencia excesiva dispersa el calor hacia los lados.
- Los láseres de fibra modernos con automodulación lo hacen de forma dinámica.
Regla general: en acero inoxidable de 1/8″, pasar de cortes lentos con oxígeno a cortes rápidos con fibra de nitrógeno puede reducir la zona afectada por el calor a la mitad o más.
Optimizar el enfoque, la calidad del haz y la configuración del pulso
- En las hojas más gruesas, enfócate ligeramente por debajo de la superficie.
- Tamaño de punto reducido (los láseres de fibra ganan aquí).
- Modo pulsado o modulado → ráfagas cortas + pausas de enfriamiento entre pulsos = menor acumulación de calor (ideal para aluminio y metales reflectantes).
Piense en el diseño y anidamiento de piezas
Al calor le encanta acumularse en espacios reducidos.
- Evite las esquinas internas demasiado afiladas (agregue filetes).
- No coloque las piezas demasiado cerca: deje espacio para que escape el calor.
- Corte primero las características internas y, por último, las externas.
- Utilice micropestañas o pausas de enfriamiento en nidos complejos.
La elección del material importa
- Las láminas más finas equivalen, naturalmente, a una zona afectada por el calor (ZAC) más pequeña (menor volumen que calentar).
- Superficie más limpia = menos energía extra absorbida del aceite/óxido.
- Algunas aleaciones (por ejemplo, el acero inoxidable 304 frente al 316) se comportan mejor bajo calor.
Cuando el láser no es suficiente: opta por el frío
Para zonas con riesgo de exposición nulo (implantes médicos, contacto con alimentos y aplicaciones aeroespaciales de ultraprecisión ):
- Chorro de agua → No produce calor en absoluto, bordes perfectos, pero es más lento y a veces necesita desbarbado.
- Muchos talleres ahora utilizan un sistema híbrido: láser para mayor rapidez en las zonas no críticas y chorro de agua para el recorte de los bordes críticos.
Resumen rápido: Su lista de verificación para minimizar la ZAT
- Láser de fibra + asistencia de nitrógeno (alta presión)
- Velocidad máxima estable + potencia mínima efectiva
- Modo pulsado cuando sea necesario
- Material limpio, buen enfoque, anidamiento inteligente.
- Diseñar piezas para ayudar a que escape el calor
Siga estos pasos y sus piezas cortadas con láser lucirán profesionales, mantendrán tolerancias estrictas, se doblarán sin agrietarse y pasarán los controles de calidad más estrictos.
Preguntas Frecuentes
¿Cómo se ve realmente el HAZ en una pieza terminada?
Generalmente, se observa un tinte por calor (amarillo/azul/morado en acero inoxidable), un ligero oscurecimiento o cascarilla de óxido. Al microscopio, se observa una alteración en la estructura del grano cerca del borde.
¿Todas las piezas cortadas con láser tienen ZAT?
Sí, pero los láseres de fibra modernos con nitrógeno lo hacen tan pequeño que a menudo resulta insignificante para la mayoría de las aplicaciones.
¿El HAZ es siempre malo?
No siempre. En acero dulce con oxígeno, una ZAT pequeña suele ser aceptable. Se convierte en un problema cuando afecta la resistencia, la corrosión, la estética o el conformado.
¿Qué material presenta el peor HAZ?
Acero inoxidable (la decoloración mata la resistencia a la corrosión), titanio (sensible al oxígeno) y aluminio delgado (deformación).
¿Puedo eliminar la ZAT después de cortar?
Sí, se puede pulir, mecanizar o tratar químicamente el borde, pero la prevención es mucho más barata y preserva las tolerancias.
¿Un metal más grueso significa una ZAT más grande?
Generalmente sí, porque el calor se conduce a mayor distancia antes de disiparse. La parte inferior del corte suele presentar una zona afectada por el calor (ZAC) más amplia que la parte superior.
¿Por qué algunas tiendas de láser se jactan de “no tener ZAT”?
Generalmente utilizan nitrógeno a alta presión + láseres de fibra rápidos, o lo que quieren decir es "sin ZAT visible/funcional".
¿Es siempre mejor el chorro de agua para lograr una zona sin riesgo de daño?
Para piezas sensibles al calor, sí. Pero el láser es más rápido, más económico para grandes volúmenes y ofrece tolerancias más estrictas en la mayoría de las chapas metálicas.
¿Cómo sé si mis piezas tienen demasiada ZAT?
Inspección visual para detectar tinte, pruebas de flexión para detectar grietas, pruebas de dureza o pruebas de corrosión con niebla salina.
¿Realmente importa la presión de gas asistida?
Sí, una mayor presión (15-25 bares de nitrógeno) elimina el material fundido más rápidamente, enfría el borde con mayor rapidez y reduce la zona afectada por el calor.
¿Pueden los cambios de diseño reducir la ZAT?
Por supuesto. Radios interiores más amplios, anidamiento espaciado, entradas y salidas más estrechas, y evitar esquinas afiladas que retengan el calor son factores que ayudan.
¿Cuál es la cosa más importante que puedo hacer ahora mismo para reducir la ZAT?
Cambie al gas auxiliar de nitrógeno en acero inoxidable/aluminio/titanio y ejecute la velocidad de limpieza más rápida que permita su máquina.
¿Está listo para obtener piezas con hermosos bordes con baja HAZ y cero drama?
Suba su diseño hoy mismo para obtener precios al instante y comentarios de expertos en DFM (Diseño para la Fabricación). Le ayudaremos a elegir el material , el grosor y el proceso adecuados para mantener la zona afectada por el calor bajo control y su proyecto dentro del plazo previsto.
¿Preguntas? Contáctanos; nos encanta hablar de negocios. Tu próximo proyecto lucirá espectacular.