"너무 뜨거운 열은 화상을 입힌다"라는 노래 가사를 들어보셨나요? 레이저 절단에도 똑같이 적용되는 말입니다.
열영향부(HAZ)는 레이저 절단면 바로 옆에 발생하는 "부수적 손상" 영역입니다. 금속이 녹지는 않았지만, 강렬한 열로 인해 미세 구조, 경도, 색상, 심지어는 전체적인 특성까지 변질될 수 있습니다.
판금 가공 프로젝트에서 브래킷, 케이스, 간판 또는 항공우주 등급 부품을 제작하든 과도한 열영향부(HAZ)는 아름다운 절단면을 문제아로 만들 수 있습니다. 뒤틀린 부품, 균열이 생긴 굽힘 부분, 보기 흉한 변색 또는 부식 테스트 불합격 부품 등이 발생할 수 있습니다.
좋은 소식은 레이저 절단이 열 절단 방식 중 가장 작은 열영향부(HAZ)를 제공한다는 점입니다. 적절한 조정을 통해 열영향부를 거의 없앨 수도 있습니다.
이 글은 유해물질 오염(HAZ)을 효과적으로 관리하여 부품을 깨끗하고 튼튼하게, 바로 사용할 수 있도록 만드는 실용적이고 핵심적인 가이드입니다.
HAZ란 정확히 무엇인가요?
HAZ는 열영향부(heat-affected zone)의 약자입니다. 절단면(또는 용접면) 바로 옆에 있는 금속 띠로, 금속이 녹아 절단면의 일부가 될 정도로 뜨거워지지는 않았지만 성질이 변할 만큼 충분히 가열된 부분을 말합니다.
레이저를 초집중 토치라고 생각하면 됩니다. 절단면은 금속이 기화되거나 녹아 없어지는 부분입니다. 바로 그 옆으로 열이 스며들어 결정 구조, 경도, 그리고 때로는 화학적 성질(특히 스테인리스강의 경우 크롬이 탄화물을 형성하여 내식성을 저하시킬 수 있음)을 변화시킵니다.
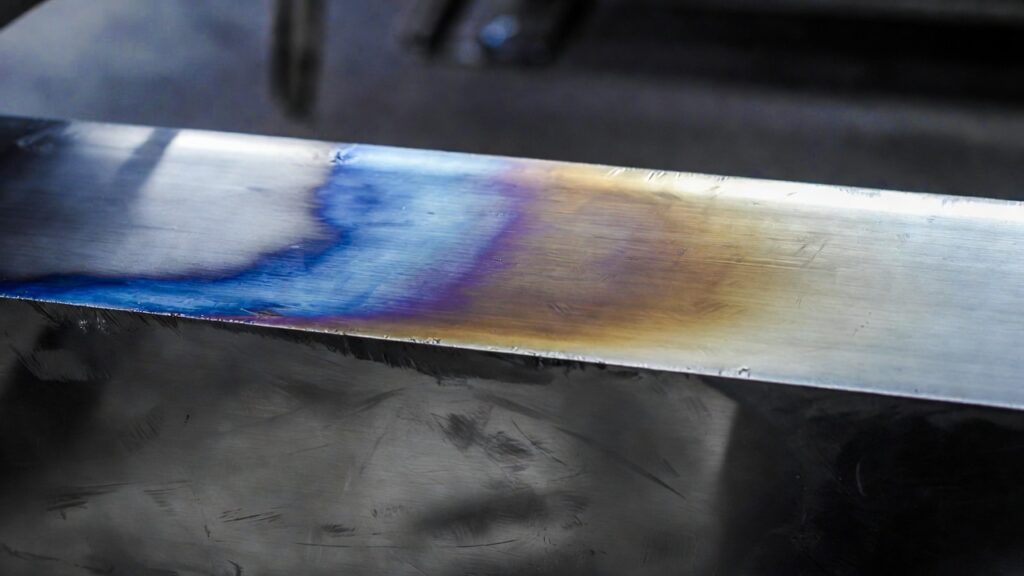
일반적으로 HAZ는 다음과 같이 표시됩니다.
- 변색—스테인리스 스틸에 옅은 노란색, 파란색 또는 보라색 열처리
- 경화 또는 취성 급속 냉각은 강철에 마르텐사이트를 생성할 수 있습니다.
- 산화 스케일특히 산소 보조 가스를 사용할 경우
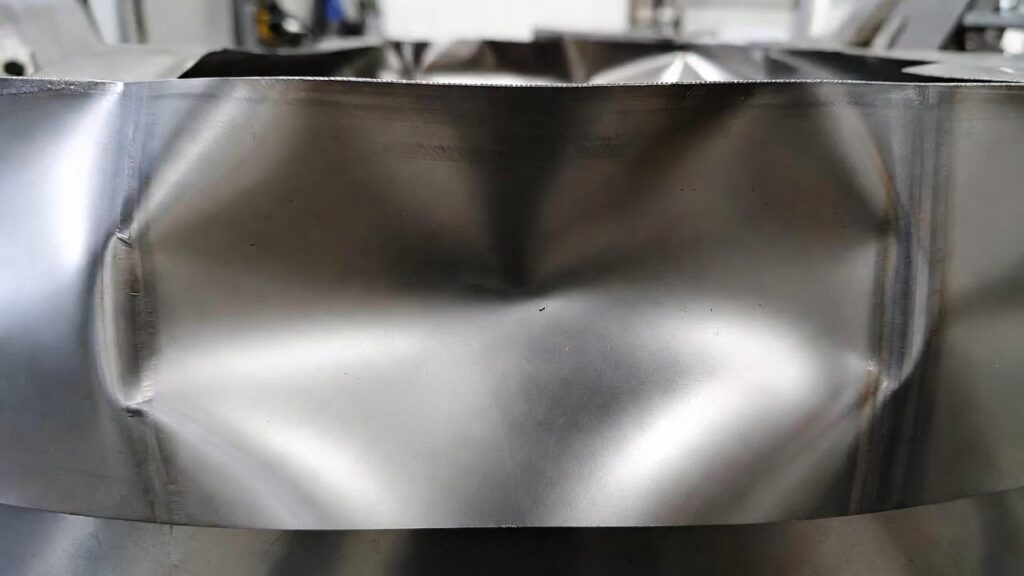
- 약간의 뒤틀림 얇은 판은 고르지 않은 가열에 취약합니다.
얇은 판금(1/4인치 미만)에서는 아주 작은 열영향부(HAZ)조차도 눈에 띄는 문제를 일으킬 수 있습니다. 더 두꺼운 판금에서도 열영향부는 존재하지만 전체적인 평탄도에 미치는 영향은 덜 심각합니다. (레이저 절단면의 광학 현미경 단면. 점선은 열영향부가 끝나는 부분과 영향을 받지 않은 모재가 시작되는 부분을 나타내는 경우가 많으며, 대부분 아래쪽이 더 넓습니다.)
유해물질 노출을 최소화하는 데 왜 관심을 가져야 할까요?
HAZ는 단순히 미관상의 문제만이 아닙니다. 다음과 같은 문제를 야기할 수 있습니다.
- 부품의 강도를 약화시킴 (하중 하에서의 균열 또는 피로 파괴)
- 부식 저항성이 손상됩니다 (염분이 많은 환경에서 스테인리스강이 파손되는 것을 생각해 보세요).
- 구부리거나 모양을 만들기 어렵게 만듭니다 (취성 모서리가 갈라짐).
- 추가적인 마무리 작업(산화물 또는 변색 부위 연마)을 추가하십시오.
- 정밀 공차를 벗어나는 왜곡을 유발합니다.
항공우주, 의료 또는 식품 장비와 같은 산업에서는 작은 유해 물질 영역(HAZ) 이라도 검사 통과와 전체 배치 폐기 여부를 결정짓는 중요한 요소가 될 수 있습니다.
목표는 열적으로 인해 불가능해지는 유해영향부( HAZ )를 완전히 없애는 것이 아니라, 기능, 외관 또는 후속 공정에 영향을 미치지 않을 정도로 유해영향부를 최소화하는 것입니다.
유해물질 오염을 가장 많이 (그리고 가장 적게) 발생시키는 공정
가장 엉망인 고객부터 가장 멋진 고객까지 순위를 빠르게 매겨보세요:
- 산소연료 → 거대한 HAZ
- 플라즈마 → 중대형 HAZ
- CO₂ 레이저 → 소형~중형 HAZ
- 파이버 레이저 → 매우 작음 HAZ
- 워터젯 → 제로 HAZ (콜드컷)
- 전단/펀칭 → 제로 HAZ (하지만 기하학적 한계가 있습니다)
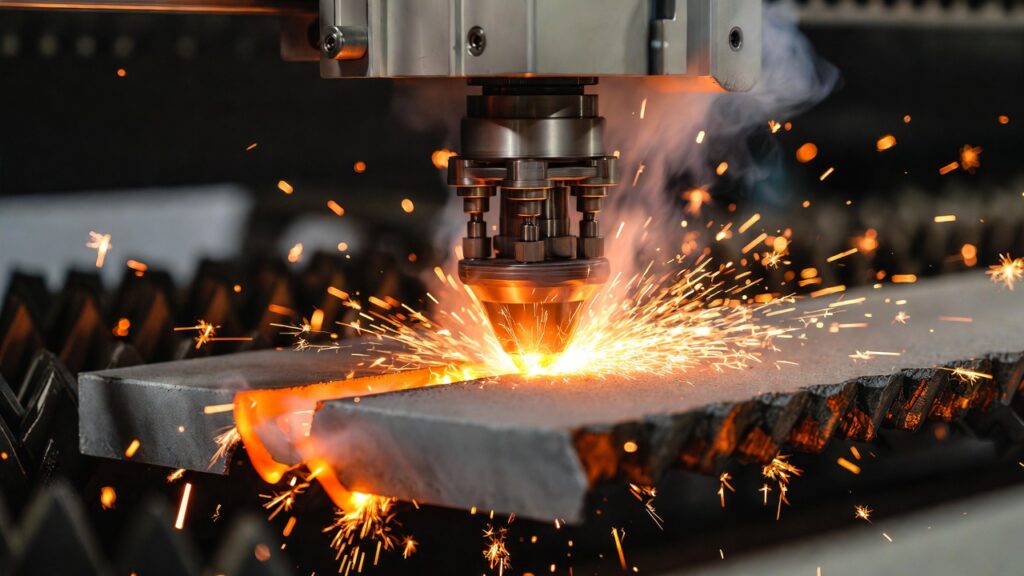
파이버 레이저는 빠르고 정밀하며 열영향부(HAZ)를 최소화하는 장점 덕분에 오늘날 판금 가공 분야에서 널리 사용되고 있습니다. 특히 스테인리스강, 알루미늄, 티타늄 가공에 탁월한 성능을 보입니다. (사진은 레이저로 깔끔하게 절단되어 열로 인한 변색이 최소화된 모서리의 예시이며, 이는 대부분의 프로젝트에서 추구하는 목표입니다.)
레이저 절단 시 열영향부(HAZ)를 실제로 방지(또는 최소화)하는 방법
다음은 영향력 순으로 나열된, 여러분이 활용할 수 있는 가장 큰 정책 수단들입니다.
올바른 보조 가스를 사용하십시오 (이것이 매우 중요합니다)
보조 가스는 용융된 금속을 절단면 밖으로 불어내고 산화를 제어합니다.
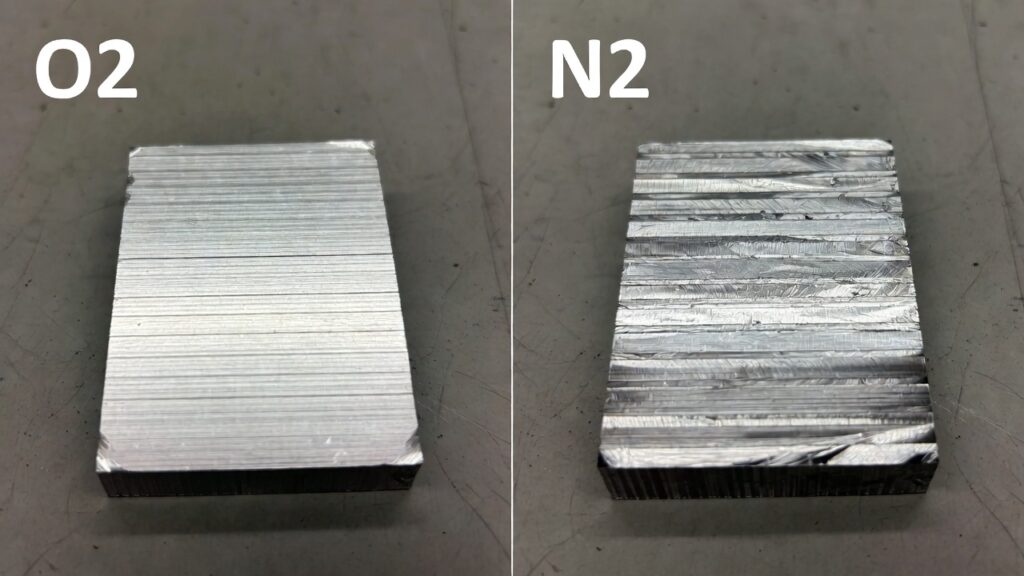
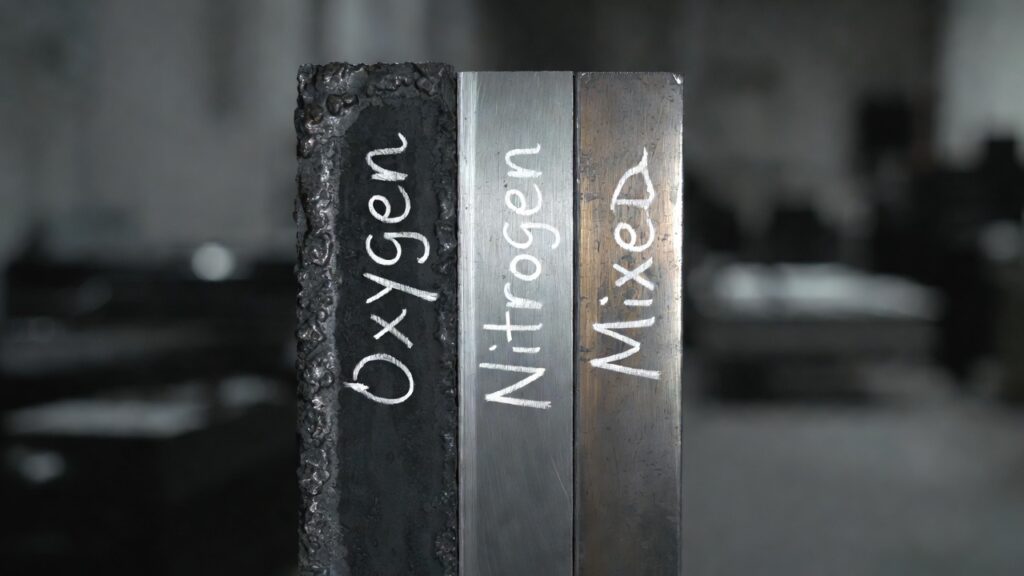
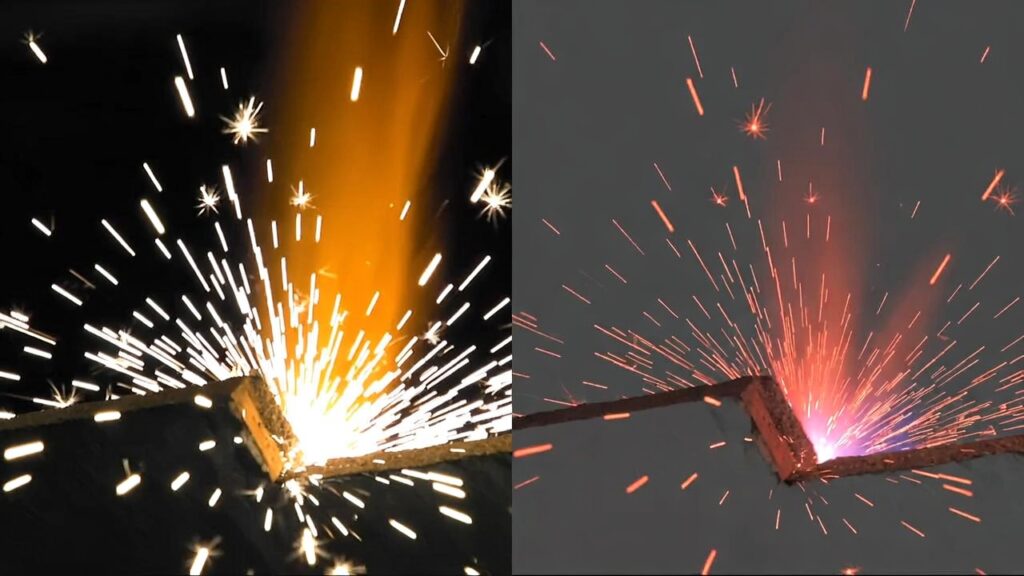
- 질소 (불활성) → 스테인리스강에 가장 적합한 선택 알루미늄티타늄에도 사용 가능합니다. 산화가 없고, 가장자리는 밝은 은색이며, 열영향부가 가장 작고, 후처리 작업이 필요 없습니다. 압력이 높을수록 더욱 깨끗해집니다.
- 산소 (반응성) → 연강에서는 더 빠르지만 연소열이 추가되어 더 커짐 HAZ심한 산화막, 변색.
- 비행기 → 저렴한 타협안이지만, 산화가 어느 정도 발생합니다.
스테인리스강에 질소를 사용하면 눈에 보이는 열 변색을 70~80% 줄일 수 있고 부식 방지 성능을 크게 향상시킬 수 있습니다.
속도는 높이고 출력은 낮추세요
열 입력량 = 출력 ÷ 속도. 열 입력량이 낮을수록 열영향부 (HAZ)가 작아집니다.
- 찌꺼기 발생 없이 완전한 침투가 가능한 가장 빠르고 안정적인 속도로 가동하십시오.
- 깔끔하게 절단할 수 있을 만큼의 전력만 사용하세요. 과도한 전력은 열이 옆으로 퍼지게 합니다.
- 자동 변조 기능을 갖춘 최신 광섬유 레이저는 이를 동적으로 수행합니다.
일반적인 규칙: 1/8인치 스테인리스강의 경우, 느린 산소 절단에서 빠른 질소 섬유 절단으로 전환하면 열영향부(HAZ)가 절반 이상 줄어들 수 있습니다.
초점, 빔 품질 및 펄스 설정을 최적화하세요
- 두꺼운 판의 경우 표면 바로 아래쪽에 초점을 맞추세요.
- 좁은 부위에 레이저를 사용하는 경우(파이버 레이저가 유리합니다).
- 펄스 또는 변조 모드 → 짧은 펄스 + 펄스 사이의 냉각 휴식 = 열 축적 감소 (알루미늄 및 반사성 금속에 적합).
부품 설계 및 네스팅을 고려해 보세요.
열기는 좁은 공간에 모이는 것을 좋아합니다.
- 안쪽 모서리가 너무 날카롭지 않도록 하세요 (날카롭게 다듬어 주세요).
- 부품들을 너무 가깝게 배치하지 마세요. 열이 빠져나갈 공간을 확보해 주세요.
- 내부 구조를 먼저 다듬고, 외부 구조는 나중에 다듬으세요.
- 복잡한 구조에서는 마이크로 탭이나 쿨다운 일시정지를 활용하세요.
재료 선택이 중요합니다
- 판재가 얇을수록 열영향부(HAZ)가 자연스럽게 작아집니다(열을 받는 부피가 줄어듭니다).
- 표면이 깨끗할수록 기름이나 녹으로부터 흡수되는 추가 에너지가 줄어듭니다.
- 일부 합금(예: 304 스테인리스강과 316 스테인리스강)은 열에 더 잘 견딥니다.
레이저만으로는 부족할 때: 냉찜질을 하세요
절대 영도 열 영향부 (의료용 임플란트, 식품 접촉 및 초정밀 항공우주 분야 )의 경우:
- 워터젯 → 열을 전혀 사용하지 않아 가장자리가 완벽하지만, 작업 속도가 느리고 때때로 버 제거 작업이 필요합니다.
- 현재 많은 공장들이 레이저를 이용한 빠른 가공(중요하지 않은 부분)과 워터젯을 이용한 정밀 가공(중요한 모서리 부분)이라는 두 가지 방식을 혼합하여 사용하고 있습니다.
간략한 요약: 유해물질 위험 최소화 체크리스트
- 파이버 레이저 + 질소 보조(고압)
- 최대 안정 속도 + 최소 유효 전력
- 필요에 따라 펄스 모드 사용
- 깔끔한 소재, 뛰어난 초점, 스마트한 배치
- 열이 빠져나가도록 부품을 설계하세요
다음 사항들을 따르면 레이저 절단 부품이 전문가처럼 보이고, 정밀한 공차를 유지하며, 균열 없이 구부러지고, 가장 까다로운 품질 관리 검사까지 통과할 것입니다.
자주 묻는 질문
완성된 부품에서 HAZ는 실제로 어떤 모습일까요?
일반적으로 열에 의한 변색(스테인리스 스틸의 경우 노란색/파란색/보라색), 약간의 어두워짐 또는 산화막이 발생합니다. 현미경으로 보면 가장자리 부근에서 결정 구조의 변화를 확인할 수 있습니다.
레이저로 절단한 모든 부품에 열영향부가 있나요?
네, 하지만 질소를 사용하는 최신 광섬유 레이저는 그 영향이 매우 작아서 대부분의 응용 분야에서는 무시할 수 있을 정도입니다.
유해물질 노출은 항상 나쁜 것일까요?
항상 그런 것은 아닙니다. 산소가 있는 연강의 경우 작은 열영향부는 종종 허용됩니다. 하지만 강도, 부식, 외관 또는 성형성에 영향을 미칠 때 문제가 됩니다.
어떤 물질이 유해물질 오염을 가장 심하게 나타냅니까?
스테인리스강(변색으로 인해 내식성이 저하됨), 티타늄(산소에 민감함), 얇은 알루미늄(변형됨).
절단 후 HAZ를 제거할 수 있나요?
네, 날을 갈거나, 기계 가공하거나, 화학 처리할 수도 있지만, 예방이 훨씬 저렴하고 정밀도를 유지하는 데 도움이 됩니다.
금속 두께가 두꺼울수록 열영향부(HAZ)가 커지는 건가요?
일반적으로 그렇습니다. 열은 발산되기 전에 더 멀리 전도되기 때문입니다. 절단면의 아랫부분은 윗부분보다 열영향부(HAZ)가 더 넓은 경우가 많습니다.
일부 레이저 가공 업체들이 "HAZ 없음"을 자랑하는 이유는 무엇일까요?
일반적으로 고압 질소와 고속 파이버 레이저를 사용하거나, "육안으로 보이거나 기능적으로 열영향부가 없다"는 의미입니다.
무위험 구역(zero HAZ) 시공에 워터젯이 항상 더 나은 선택일까요?
열에 민감한 부품의 경우라면 그렇습니다. 하지만 레이저 가공은 더 빠르고, 대량 생산 시 비용도 저렴하며, 대부분의 판금 부품에서 더 정밀한 공차를 제공합니다.
내 부품에 유해물질 농도가 너무 높은지 어떻게 알 수 있나요?
색상 확인을 위한 육안 검사, 균열 확인을 위한 굽힘 시험, 경도 시험 또는 부식 염수 분무 시험.
가스 압력 보조가 정말 중요할까요?
네, 높은 압력(질소 15~25bar)은 용융물을 더 빨리 날려 보내고, 가장자리를 더 빨리 냉각시키며, 열영향부를 축소시킵니다.
설계 변경으로 유해영향부(HAZ)를 줄일 수 있을까요?
물론입니다. 내부 곡률 반경을 크게 하고, 간격을 두고 배치하고, 진입/진출로를 만들고, 열을 가두는 날카로운 모서리를 피하는 것이 모두 도움이 됩니다.
지금 당장 유해물질 노출을 줄이기 위해 제가 할 수 있는 가장 중요한 일은 무엇일까요?
스테인리스/알루미늄/티타늄 세척 시에는 질소 보조 가스로 전환하고, 기계에서 지원하는 가장 빠른 세척 속도로 작동시키십시오.
아름답고, 위험도가 낮으며, 아무런 문제도 없는 부품을 구할 준비가 되셨나요?
지금 바로 설계 도면을 업로드하시면 즉시 견적과 전문가의 DFM(설계 제조성 분석) 피드백을 받아보실 수 있습니다 . 유해물질 노출 영역(HAZ)을 최소화하고 프로젝트를 정해진 기한 내에 완료할 수 있도록 적절한 재료 , 두께, 공정을 선택하는 데 도움을 드리겠습니다.
궁금한 점이 있으신가요? 언제든 연락 주세요. 저희는 업무 관련 이야기를 나누는 걸 좋아합니다. 여러분의 다음 프로젝트는 정말 멋지게 완성될 거예요.