你有沒有聽過類似「溫度過高會灼傷你」的歌詞?沒錯,這句話也適用於雷射切割。
熱影響區(HAZ)基本上是指雷射切割區域附近的「附帶損傷」區域。金屬雖然沒有熔化,但強烈的熱量仍改變了其微觀結構、硬度、顏色,有時甚至改變了其整體特性。
在鈑金加工專案中——無論是製作支架、外殼、標誌還是航空航天級零件——過多的熱影響區都會使漂亮的切割變成問題:零件變形、彎曲開裂、變色難看,或者零件腐蝕測試不合格。
好消息是,雷射切割的熱影響區已經是熱加工方法中最小的之一。透過適當的調整,熱影響區甚至可以縮小到幾乎為零。
以下是一份實用、簡潔的指南,教您如何控制熱影響區,讓您的零件清潔、堅固且隨時可用。
HAZ究竟是什麼?
HAZ 代表熱影響區。它是切割(或焊接)部位附近受熱足以改變其性能的金屬帶,但溫度不足以使其熔化並成為切縫的一部分。
你可以這樣理解:雷射就像一個超聚焦的噴燈。切割縫隙是金屬汽化或熔化的地方。緊鄰切割縫隙,熱會滲入並破壞晶粒結構、硬度,有時還會改變化學成分(尤其是在不銹鋼中,鉻會形成碳化物,從而降低耐腐蝕性)。
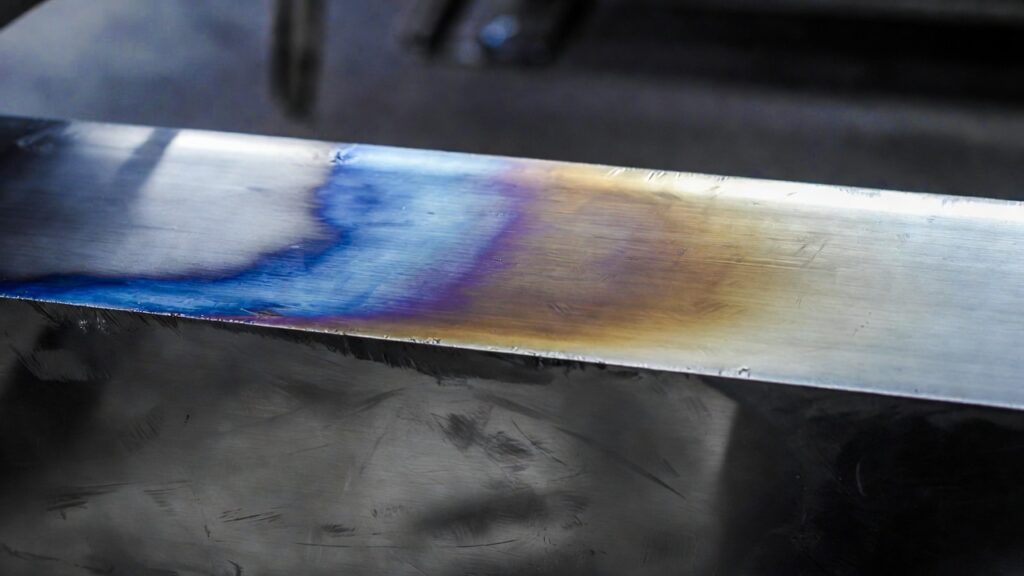
通常情況下, HAZ會顯示為以下形式:
- 變色不銹鋼表面呈現稻草黃、藍色或紫色熱著色
- 硬化或脆性 — 快速冷卻會導致鋼材產生馬氏體。
- 氧化垢尤其是在使用氧氣輔助氣體的情況下
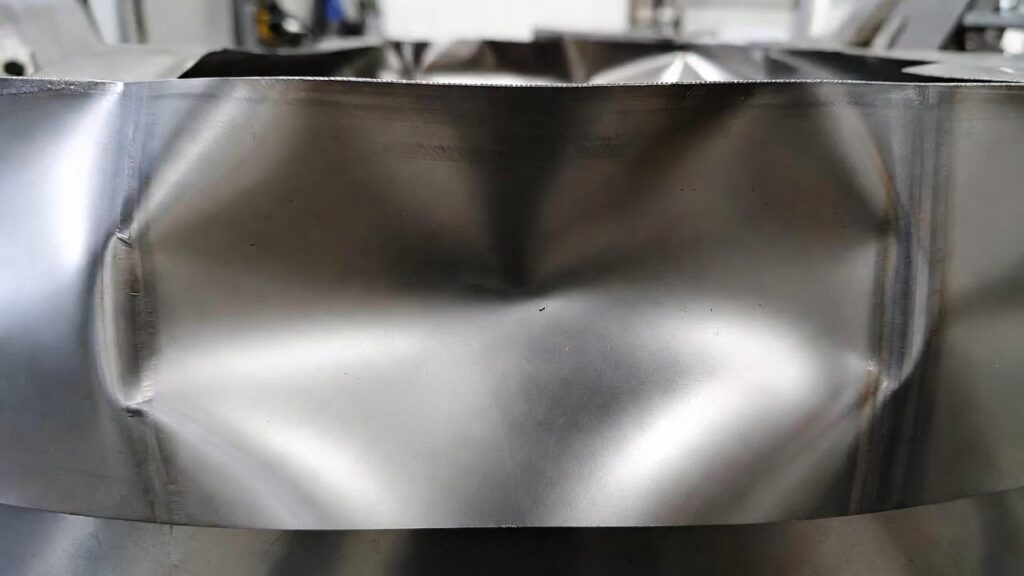
- 輕微翹曲 薄床單最怕受熱不均。
在薄金屬板(小於 1/4 英吋)上,即使是極小的熱影響區也會造成明顯的缺陷。在較厚的材料中,熱影響區仍然存在,但對整體平整度的影響較小。(雷射切割邊緣的光學顯微鏡橫截面圖。虛線通常標記熱影響區的結束位置和未受影響的基體金屬的起始位置——在許多情況下,底部較寬。)
為什麼你應該關注如何最大限度地減少危害?
因為熱斑不僅僅是外觀上的問題。它還可能:
- 削弱部件強度(受力開裂或疲勞失效)
- 破壞耐腐蝕性(例如,不銹鋼在鹽鹼環境中失效)
- 彎曲或成型時要小心(脆性邊緣易開裂)
- 增加額外的精加工步驟(打磨去除氧化物或變色)
- 造成變形,從而破壞嚴格的公差
在航空航太、醫療或食品設備等產業,即使是很小的熱危害區也可能決定整批產品能否通過檢驗,還是會被報廢。
目標不是完全消除熱影響區(這在高溫下是不可能的),而是使其非常小,以至於不會影響功能、外觀或下游製程。
產生最大(和最小)危險性的工藝
從最混亂的局面到最酷的顧客,快速排名:
- 氧燃料 → 巨大 熱影響區
- 等離子體 → 中型至大型 熱影響區
- 二氧化碳雷射 → 小型至中型 熱影響區
- 光纖雷射 → 非常小 熱影響區
- 水刀 → 零危險區 (冷切肉)
- 剪切/沖孔 → 零危險區 (但受限於幾何形狀)
光纖雷射如今在鈑金加工領域佔據主導地位,因為它們速度快、精度高,而且能將熱影響區控制在很小的範圍內——尤其是在不銹鋼、鋁和鈦等材料上。(例如,雷射切割邊緣乾淨利落,幾乎沒有可見的熱著色——這是大多數項目的目標。)
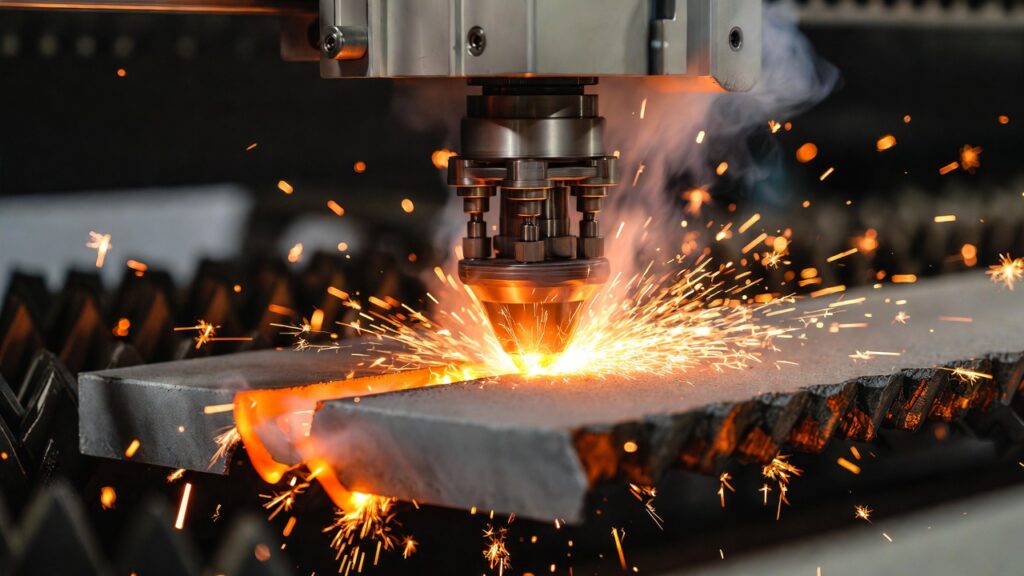
如何有效避免(或最大限度減少)雷射切割中的熱影響區
以下是你可以採取的最有效的措施——按影響程度排序。
使用正確的輔助氣體(這一點至關重要)
輔助氣體將熔融金屬從切口中吹出,並控制氧化。
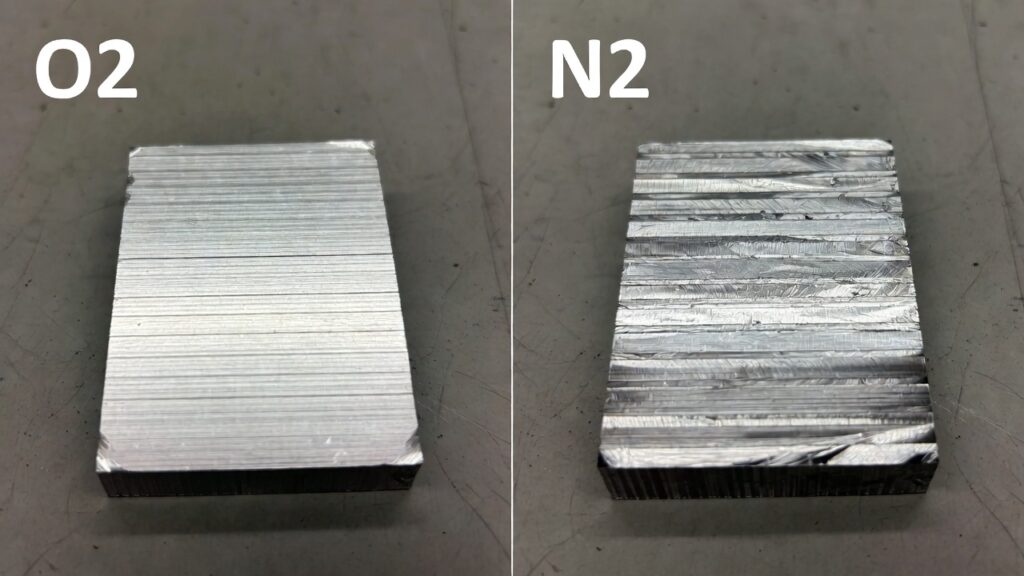
- 氮 (惰性)→不鏽鋼的最佳選擇, 鋁以及鈦合金。無氧化,邊緣光亮如銀,熱影響區最小,無需後續清潔。壓力越高,清潔度越高。
- 氧 (反應型)→ 在低碳鋼上反應較快,但會增加燃燒熱 → 較大 熱影響區厚重的氧化皮,變色。
- 空運 → 廉價的折衷方案,但會產生一些氧化現象。
在不銹鋼上採用氮氣處理,可減少 70-80% 的可見熱著色,並顯著提高耐腐蝕性能。
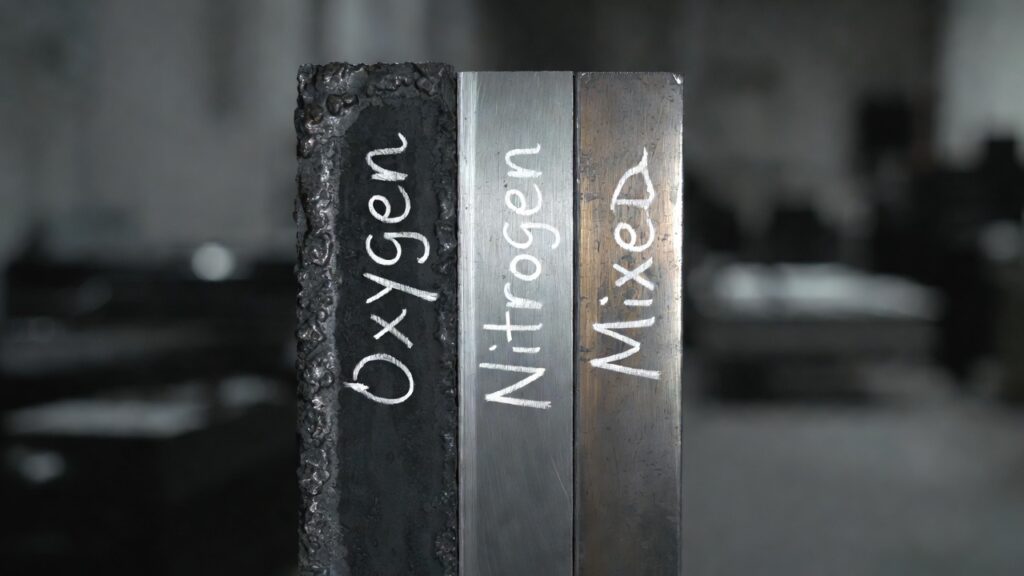
提高轉速,降低功率
熱輸入量 = 功率 ÷ 轉速。熱輸入量越低,熱影響區越小。
- 以最快的穩定速度運行,實現完全穿透且無雜質。
- 使用剛好能乾淨利落地切割的功率-功率過大會使多餘的熱量向四周擴散。
- 現代具有自調製功能的光纖雷射可以動態地實現這一點。
經驗法則:對於 1/8 英吋不鏽鋼,從慢速氧氣切割過渡到快速氮氣纖維切割,可使熱影響區縮小一半或更多。
優化聚焦、光束品質和脈衝設定
- 對較厚的紙張,請將焦點略微向下移。
- 光斑尺寸小(光纖雷射在這方面勝出)。
- 脈衝或調製模式 → 短脈衝 + 脈衝之間的冷卻間歇 = 更少的熱量積聚(非常適合鋁和反射金屬)。
考慮零件設計和嵌套
熱量容易在狹小的空間內累積。
- 避免內角過於尖銳(添加圓角)。
- 不要把零件組裝得太近——要留出空間讓熱量散發出去。
- 先設計內部結構,最後設計外部結構。
- 在複雜的嵌套結構中使用微標籤或冷卻暫停。
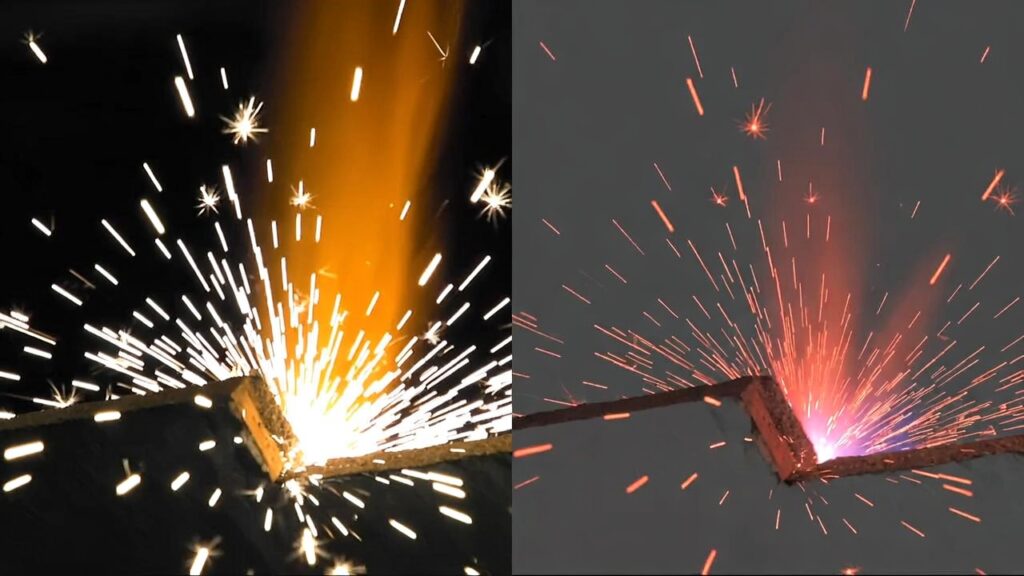
材料選擇很重要
- 較薄的板材 = 自然產生的熱影響區較小(需要加熱的體積較小)。
- 表面越乾淨 = 從油污/鏽跡中吸收的額外能量越少。
- 有些合金(例如 304 不銹鋼與 316 不銹鋼)在高溫下表現較好。
雷射不足以解決問題時:轉冷攻勢
適用於絕對零度危險區域(醫療植入物、食品接觸和超精密航空航太):
- 水刀 → 完全不加熱,邊緣完美,但速度較慢,有時需要去毛邊。
- 現在許多店鋪都採用混合式設計:用雷射快速加工非關鍵部位,用水刀修整關鍵邊緣。
快速回顧:您的危險最小化檢查清單
- 光纖雷射+氮氣輔助(高壓)
- 最大穩定速度 + 最小有效功率
- 需要時使用脈衝模式
- 乾淨的材料,良好的聚焦,巧妙的佈局
- 設計有助於散熱的部件
遵循這些步驟,您的雷射切割零件將外觀專業,公差控制嚴格,彎曲時不會開裂,並且能夠通過最嚴格的品質控制檢查。
常見問題
成品零件上的熱影響區實際上是什麼樣子的?
通常表現為熱著色(不銹鋼表面呈黃色/藍色/紫色)、輕微變黑或氧化皮。在顯微鏡下觀察,可見邊緣附近的晶粒結構發生了變化。
每個雷射切割零件都有熱影響區嗎?
是的,但是採用氮氣的現代光纖雷射使得這種效應非常小,在大多數應用中通常可以忽略不計。
氫氟酸總是壞事嗎?
並非總是如此。對於含氧量高的低碳鋼,少量熱影響區通常是可以接受的。但如果它影響到強度、耐腐蝕性、外觀或成形性,那就成了問題。
哪種材料的熱影響最嚴重?
不銹鋼(變色會降低耐腐蝕性)、鈦(對氧氣敏感)和薄鋁(容易變形)。
切割後可以去除HAZ嗎?
是的——可以打磨、機械加工或化學處理刀刃——但預防便宜得多,而且能保持公差。
金屬厚度增加是否意味著熱影響區更大?
通常情況下是的,因為熱量在散失之前會傳導得更遠。切口底部的熱影響區通常比頂部更寬。
為什麼有些雷射加工店會吹噓「無有害物質」?
他們通常使用高壓氮氣+快速光纖雷射器,或者他們的意思是「沒有可見/功能性熱影響區」。
水刀切割是否總是零熱影響的最佳選擇?
對於熱敏零件來說,是的。但雷射加工速度更快,批量生產成本更低,而且在大多數金屬板材上都能實現更嚴格的公差。
如何判斷我的零件是否含有過多的有害氣體?
目視檢查色調,彎曲試驗檢查裂紋,硬度試驗,或腐蝕鹽霧試驗。
輔助氣體壓力真的很重要嗎?
是的-更高的壓力(15-25 巴氮氣)能更快地吹走熔體,更快冷卻邊緣,並縮小熱影響區。
設計變更能否降低熱危害?
完全正確。更大的內半徑、間隔嵌套、引入/引出以及避免容易積聚熱量的尖角都有助於散熱。
現在我能做的最重要的一件事是什麼,才能降低HAZ值?
在不銹鋼/鋁/鈦材質上切換至氮氣輔助氣體,並以機器允許的最快速度進行清洗。
想要取得邊緣美觀、低HAZ且零瑕疵的零件嗎?
立即上傳您的設計,即可獲得即時報價和專家 DFM 回饋——我們將協助您選擇合適的材料、厚度和工藝,以控制熱影響區並確保您的專案按時完成。
有問題嗎?歡迎隨時聯絡我們-我們很樂意交流。你的下一個項目一定會驚艷全場。