在數控加工和雷射切割之間做出選擇,是如今消費者、業餘愛好者、小型企業主和製造商面臨的最常見決策之一。兩者都是功能強大的數位化製造技術,均由CAD/CAM軟體控制,但它們的工作原理截然不同,各自擅長的應用場景也大相逕庭。
數控加工(CNC)使用旋轉刀具物理去除材料(減材加工),因此非常適合加工三維形狀、厚材料和複雜特徵。雷射切割則使用聚焦光束以非接觸式熱加工方式熔化、燃燒或汽化材料,在平面板材和薄材料上實現無與倫比的速度和細節表現。
2026年,光纖雷射技術在金屬加工領域將繼續取得顯著進步,而數控銑床和雕刻機在深度、結構完整性和多功能性方面仍然是首選。本指南將對這兩種技術進行全面比較,包括更新的厚度限制、精度數據、速度基準、成本、材料、優缺點、應用以及決策表格,以便您能夠自信地為下一個項目選擇合適的工藝(或組合)。
無論你是製作客製化標誌、製作外殼原型、加工引擎零件,還是在 Etsy 工藝品上開展副業,了解這些差異都能節省時間、金錢和避免挫折感。
快速概覽比較表
| 獨特之處 | 數控加工/雕刻機 | 激光切割 |
|---|---|---|
| 切割方式 | 接觸式(旋轉工具去除材料) | 非接觸式(熱束) |
| 最適合 | 三維幾何形狀、厚材料、凹槽、螺紋、多面體零件 | 二維輪廓、複雜細節、薄片、雕刻 |
| 典型厚度 | 最大可達 100 毫米以上(實際上沒有上限) | 最佳尺寸小於 25 毫米(使用高功率光纖可達 40-50 毫米) |
| 精度/公差 | ±0.01–0.1 毫米(高階 ±0.005 毫米) | ±0.05–0.2 毫米(薄片上通常為 ±0.05 毫米) |
| 內角 | 圓形(受刀具直徑限制) | 銳利(切縫極小,約 0.1–0.3 公釐) |
| 邊緣質量 | 清潔,無熱影響區,可能需要輕微去毛刺 | 銳利且平滑(氮氣輔助),但可能有熱影響區。 |
| 速度(薄 2D) | 中到慢 | 速度非常快(厚度小於12毫米的紙張上速度快5-10倍) |
| 設置時間 | 更高(夾具、刀具更換) | 非常低(僅限築巢) |
| 材料浪費 | 高(薯片、庫存廢料) | 低(緊密嵌套,窄縫) |
| 副產品 | 晶片、灰塵、冷卻液 | 菸少,雜質極少 |
| 入門級成本 | 2,000 美元至 30,000 美元(桌面級到專業級) | 二極體/二氧化碳雷射:500-15,000美元;光纖雷射:20,000美元以上 |
| 運營成本 | 刀具磨損、冷卻液、更高的維修成本 | 瓦斯/電力,消耗量更低 |
| 噪音與安全 | 高噪音、旋轉部件風險 | 需要低噪音、無煙霧和眼部防護。 |
CNC 加工的工作原理
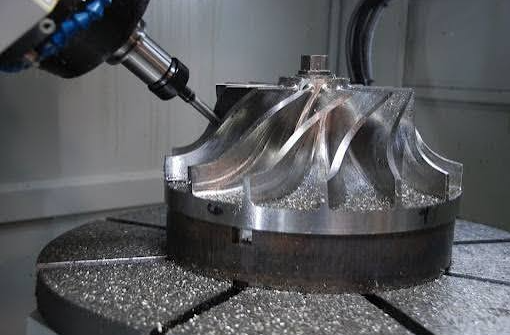
數控(電腦數控)加工是一種減材加工工藝,它利用電腦控制的刀具從實心塊體、板材或坯料上切削材料。常用的CNC工具機包括用於加工木材和軟金屬的CNC雕刻機、用於加工精密金屬零件的CNC銑床以及用於加工圓形零件的CNC車床。
工件牢固地固定,主軸以高轉速旋轉刀具,多軸按照G代碼刀具路徑進行加工。冷卻液在粗加工和精加工過程中帶走熱量和切屑。
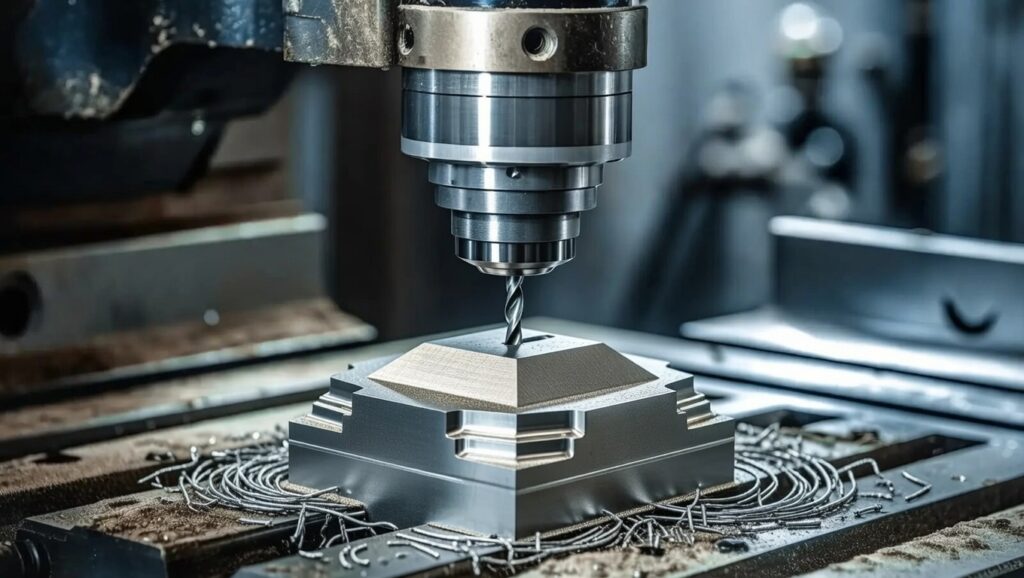
優點:真正的 3D 加工能力(型腔、倒角、螺紋、倒角、多面加工),非常適合厚/硬材料,無熱影響區 (HAZ),是結構/承重零件的理想選擇。
限制:刀具磨損和斷裂、設定/夾具時間較長、內角圓化、浪費較多、薄零件振動/顫動。
激光切割的工作原理
雷射切割是一種非接觸式熱加工製程。高功率雷射光束(非金屬用二氧化碳激光,金屬用光纖雷射)聚焦成一個極小的光斑,將材料加熱至熔點/汽化點。輔助氣體將熔融材料(熔渣)排出。
操作簡單:匯入向量文件,將零件嵌套在板材上,然後運行。無需換刀,只需極少的夾緊操作。
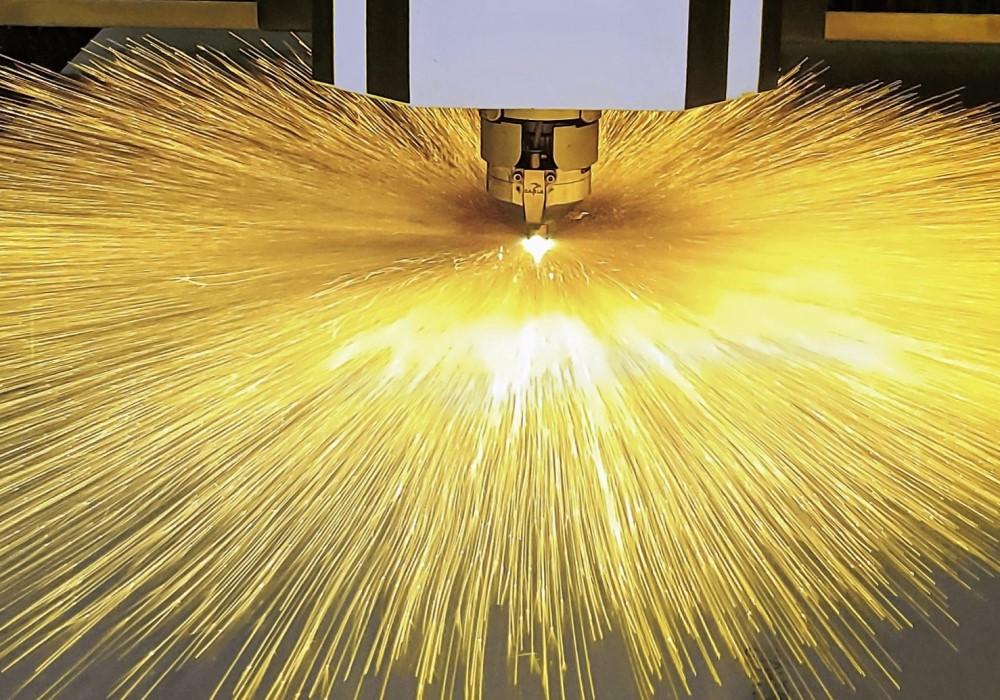
類型:用於木材/丙烯酸/皮革的 CO₂ 雷射器、用於金屬的光纖雷射和用於業餘愛好的二極管雷射。
優點:在薄片上速度極快,邊角鋒利,細節/雕刻精細,變形小,設定簡單。
限制:多為二維(深度控制有限),金屬上有熱影響區,厚度上限(約 25 毫米最佳),煙霧需要抽吸。
主要技術對比表
| 標準 | 數控加工 | 激光切割 | 獲勝者(典型案例) |
|---|---|---|---|
| 二維輪廓加工速度(薄板) | 中度 | 非常高(每分鐘 100-120+ 次,橫移速度高達每分鐘 100 公尺) | 雷射應用 |
| 厚材料(>25毫米) | 優秀(100毫米以上) | 緩慢滴落,優質沉澱,高浮渣 | 數控 |
| 3D 立體特徵(口袋、底切) | 全部功能 | 非常有限 | 數控 |
| 薄片加工精度 | ±0.02–0.1 毫米 | 常用尺寸±0.05毫米,切縫寬度0.1–0.3毫米 | 雷射(通常邊緣突出) |
| 厚塊加工精度 | 卓越的尺寸控制 | 不適用 | 數控 |
| 邊緣處理 | 清潔,無熱害,可能存在毛刺 | 光滑(氮),熱影響區/變色 | 領帶(視情況而定) |
| 尖銳的內角 | 否(刀具半徑) | 可以 | 雷射應用 |
| 熱效應 | 無 | 熱影響區(可能改變性質) | 數控 |
| 材料的多功能性 | 非常廣泛 | 品質好但需挑剔(薄床單最佳) | 數控 |
材料相容性概述
兩者都能處理多種材料,但優勢有所不同。
CNC 加工擅長加工厚金屬、硬木、工程塑膠和複合材料。
雷射切割在薄金屬板、壓克力(拋光邊緣)、木質飾面、皮革和織物方面表現出色。
優缺點表
| 方面 | 數控優勢 | CNC工具機的缺點 | 雷射優勢 | 雷射的缺點 |
|---|---|---|---|---|
| 幾何 | 真正的3D、口袋、線跡、多軸 | 圓角設計,工具使用限制 | 棱角分明,細節精美 | 大多是二維的,沒有真正的深度/口袋 |
| 厚度 | 厚料和木塊 | 在大片平坦區域上速度較慢 | 超快薄片 | 厚度受限時,速度會急劇下降。 |
| 速度和吞吐量 | 對於複雜部件而言,一致性 | 更長的安裝/固定時間 | 極快的二維轉換速度,快速切換 | 減緩厚重區域的管理速度,HAZ管理 |
| 成本(小批量生產) | 適合具有特定功能的一次性項目 | 工具和設備成本高。 | 單價低,產量高 | 金屬纖維加工成本較高 |
| 保養 | 工具更換,冷卻液 | 低消耗品 | 煙霧抽排、光學/氣體 |
典型應用及範例
選擇雷射雕刻來製作標誌、珠寶、薄金屬支架、壓克力展示架和複雜圖案。
選擇數控加工來製造家具零件、模具、航太零件、厚結構件。
混合工作流程越來越受歡迎:雷射用於快速加工毛坯,數控用於 3D 精加工。
您應該選擇哪一個?決策指南
- 主要是平面二維圖案,帶有精細的細節/雕刻? → 雷射應用
- 需要深度、口袋、縫線或厚布料嗎? → 數控
- 薄片(<12–15 毫米)的體積? → 雷射應用
- 結構/承重用途還是熱敏用途? → 數控
- 初學者/小本生意,專注於手工藝品/招牌? → 雷射應用 (較緩的曲線)
- 需要適用於厚木材/金屬的多功能材料? → 數控
許多商店最終都會同時擁有這兩種機器,或使用混合型機器。
常見問題
哪個更適合初學者?
雷射切割機(二極體雷射或封閉式二氧化碳雷射)通常更簡單——軟體更簡單,變數更少,而且速度快,效果顯著。數控工具機則需要更多的CAD/CAM和設定知識。
雷射技術能否完全取代CNC工具機?
不——雷射無法製作真正的3D凹槽、線槽或厚實的結構件。它們與傳統工藝完美互補。
雷射切割精度足以滿足金屬零件的加工需求嗎?
是的-現代光纖雷射在薄片上的精度可達±0.05-0.1毫米,在二維輪廓加工方面通常能與CNC工具機媲美甚至超越。
從長遠來看,哪種方式運作成本較低?
雷射加工的耗材通常較少;CNC工具機由於刀具/冷卻液等原因耗材較多,但這取決於加工量/材料。
木工方面呢?
CNC雕刻機在深度加工/榫接/3D浮雕方面勝出。雷射切割機非常適合薄飾面/鑲嵌/精細的2D圖案(但會燒焦邊緣)。
結語
數控加工和雷射切割並非直接競爭對手,而是各具優勢的互補工具。數控加工提供無與倫比的三維多功能性、厚度控制能力和結構完整性。雷射切割則在速度、細節清晰度和平面/薄型工件加工效率方面更勝一籌。
到 2026 年,隨著光纖雷射的進步和更聰明的軟體的出現,最明智的做法是將工具與您的幾何形狀和材料相匹配,並在合理的情況下將它們結合起來。
評估您的專案需求(厚度、細節、體積和預算);如果可能,測試樣品,您將選擇能夠帶來更好、更快結果的方案。